ライン生産方式は、製造業における代表的な生産管理の仕組みです。
製品の完成までに必要な作業を工程ごとに分け、決められた順番で製品や部品を流していきます。
自動車や家電、食品、電子部品など幅広い現場で活用される一方、多品種少量生産との相性や、工程停止時の対応には注意が必要です。
本記事では、ライン生産方式の意味、工程分業の考え方、メリットとデメリット、導入時に押さえたい実務上のポイントまで詳しく解説します。
ライン生産方式の概要と適した生産条件
それではまず、ライン生産方式の基本と、どのような生産に向くのかについて解説していきます。
工程順に製品を流す生産方式
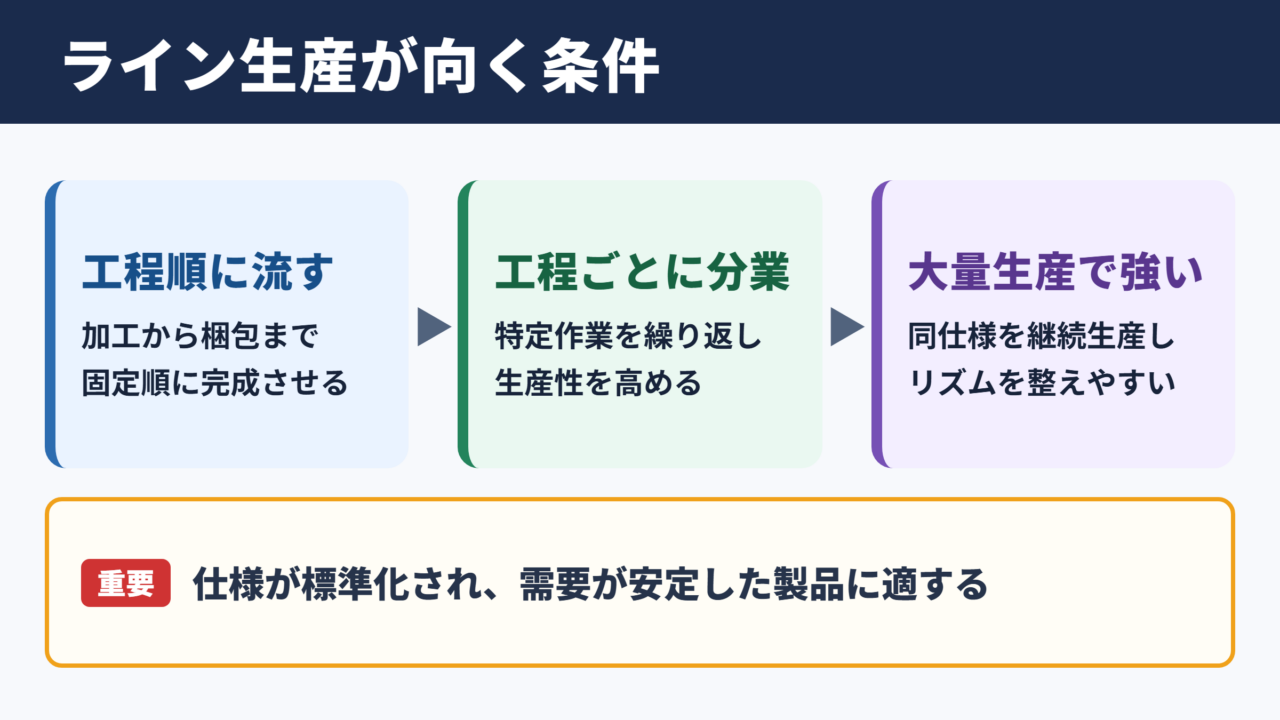
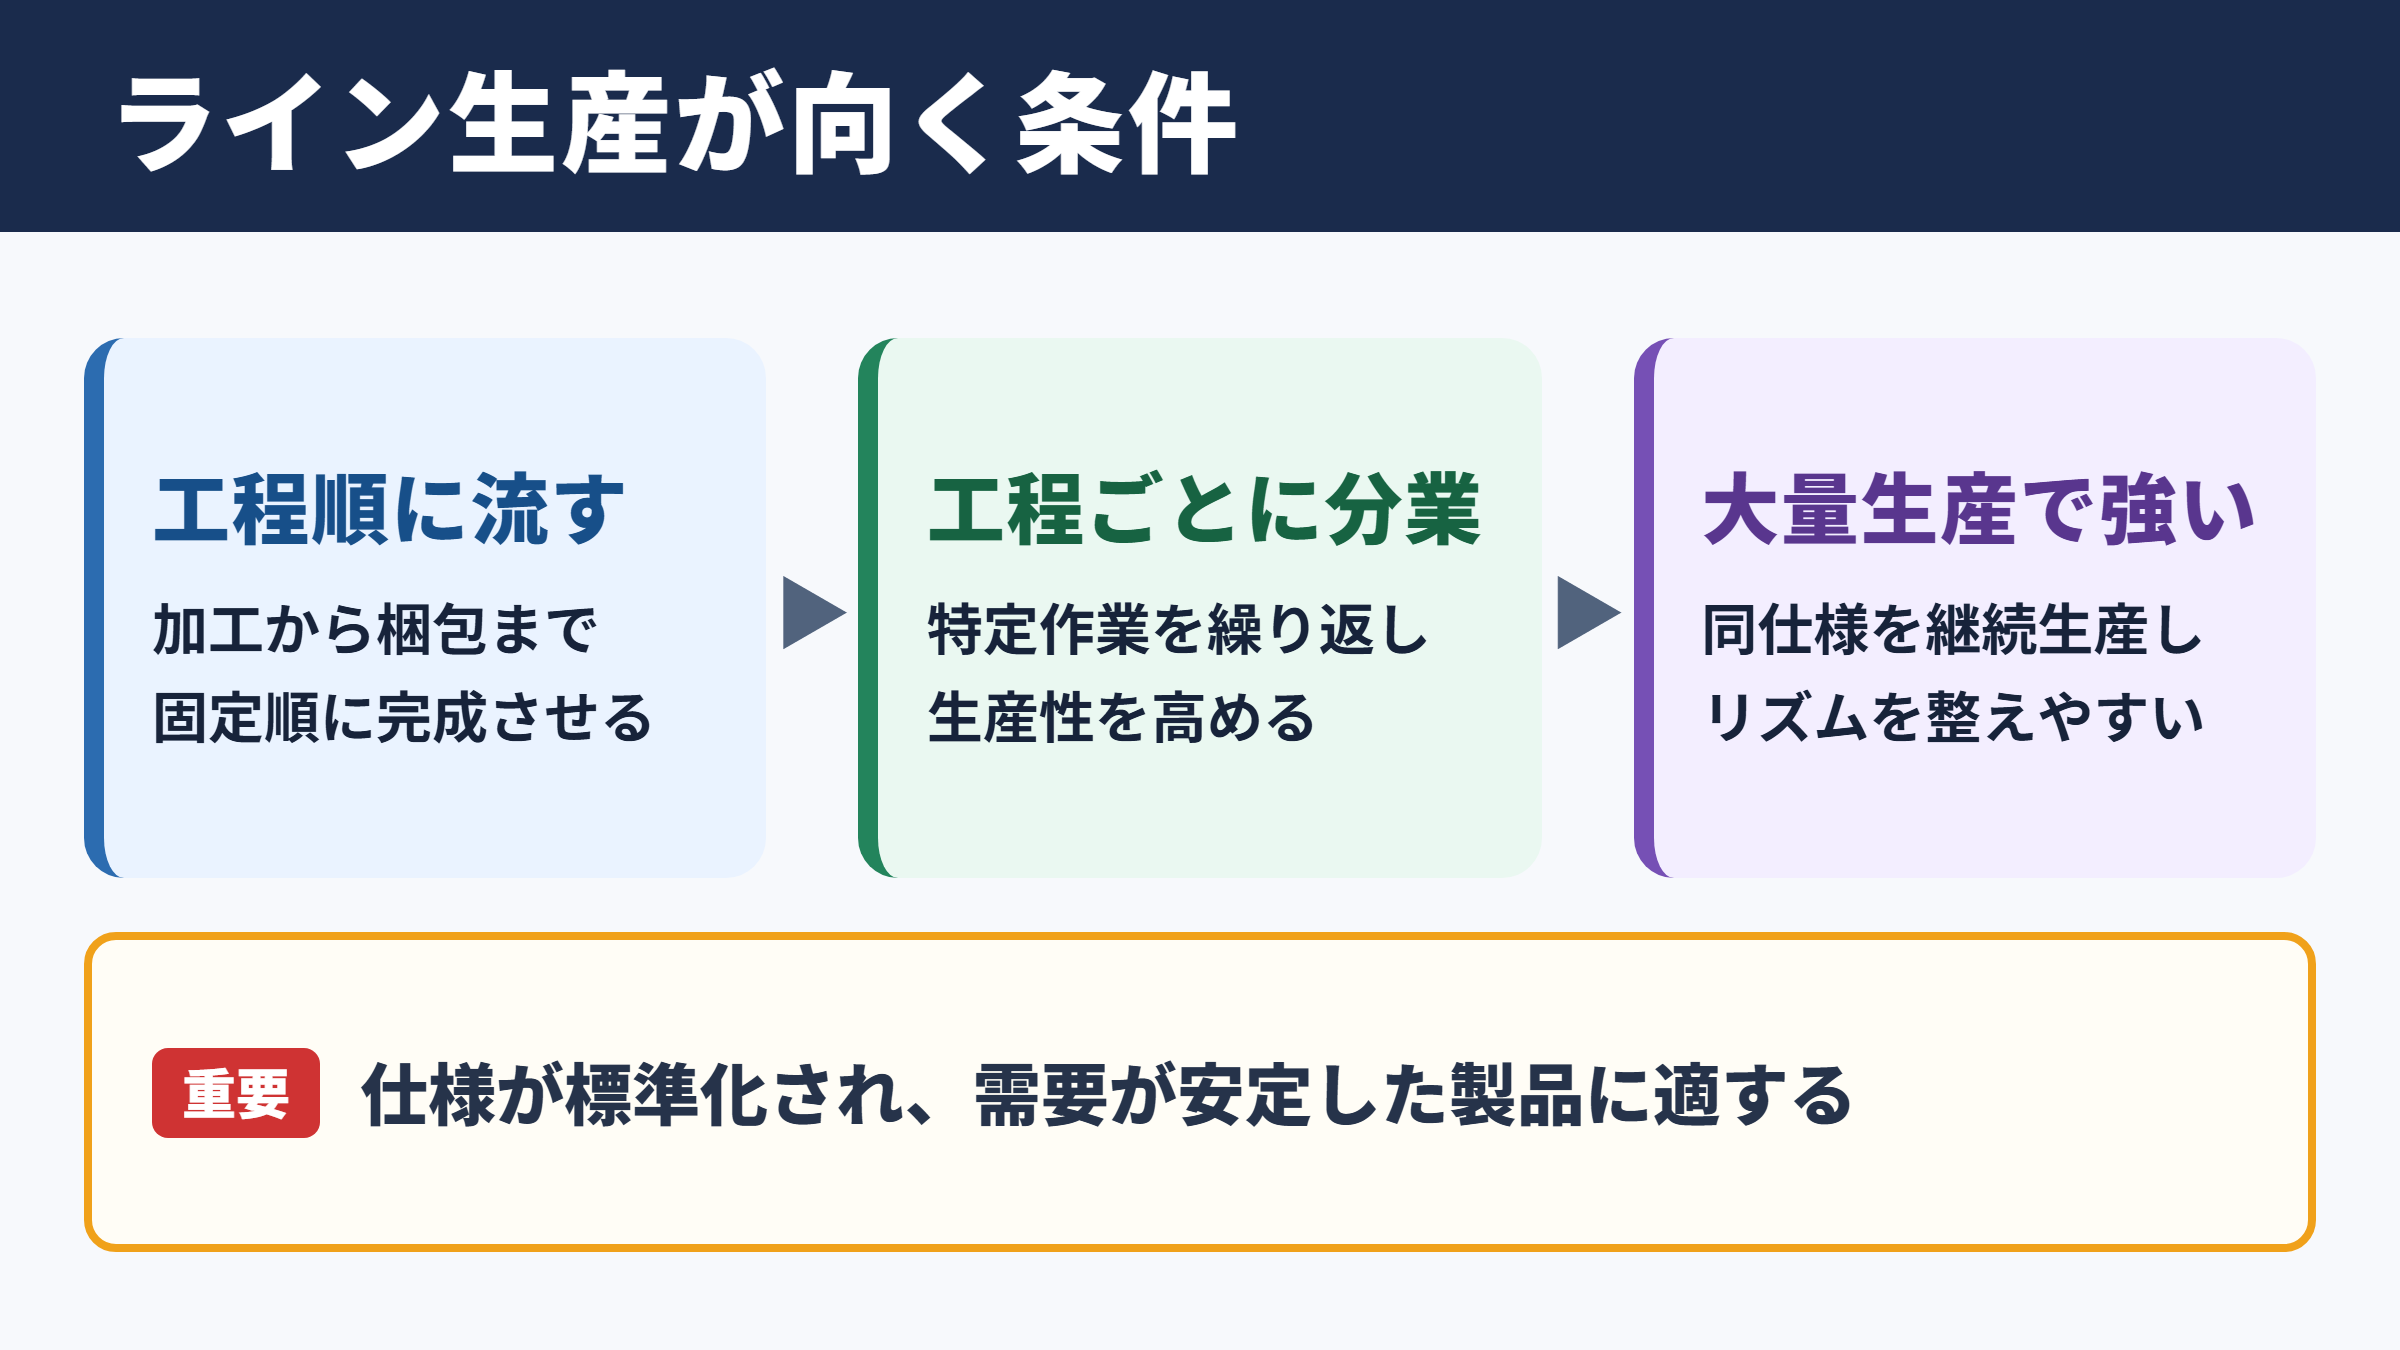
ライン生産方式とは、製品の加工、組立、検査、梱包といった作業を工程別に配置し、製品を一定の順序で流しながら完成させる生産方式です。
ベルトコンベアや搬送装置を用いるケースもありますが、必ずしも機械的に流す形だけを指すわけではありません。
作業者が隣の工程へ手渡しする方式や、台車で定期的に運ぶ方式も、工程の流れが固定されていればライン生産の考え方に含まれます。
最大の特徴は、各工程が特定の作業を繰り返し担当する点にあります。
一人の作業者が最初から最後まで製品をつくるのではなく、工程分業によって作業を細分化し、全体として生産性を高めます。
大量生産で発揮される強み
ライン生産方式は、同じ仕様の製品を継続的に多く生産する場面で特に効果を発揮します。
生産数量が多く、需要の変動が比較的小さい製品なら、設備配置や人員配置を安定させやすくなります。
工程ごとの作業時間をそろえることで、一定のリズムで製品を完成させることも可能です。
このような生産のテンポを管理する指標として、タクトタイムが使われます。
タクトタイムは、必要な稼働時間を必要生産数で割って求めます。
たとえば480分の稼働時間で240台を生産する場合、1台あたりのタクトタイムは2分です。
各工程の作業をおおむね2分以内に収められれば、ライン全体の流れを保ちやすくなります。
受注生産との使い分け
ライン生産方式は見込み生産と結び付けられることが多いものの、受注生産で活用できないわけではありません。
注文内容に共通部分が多く、基本構造が標準化されている製品なら、受注後に仕様を調整しながらラインで生産できます。
ただし、注文ごとに設計や部品構成が大きく変わる場合は、ラインの固定化がかえって負担になるでしょう。
生産方式を選ぶ際は、数量だけでなく、製品バリエーション、需要予測の精度、段取り替えの頻度も確認することが重要です。
ライン生産方式は、大量生産だけのための仕組みではありません。
標準化できる工程を見極め、変動する部分を別工程に分けることで、多品種少量生産にも応用できます。
工程分業とラインバランシングの考え方
続いては、工程分業の仕組みと、ラインを安定させるための調整方法を確認していきます。
作業分担による専門性の向上
工程分業では、作業内容を小さな単位に分解し、それぞれを担当者や設備へ割り当てます。
たとえば組立工程では、ねじ締め、部品取り付け、配線、外観確認といった作業を分担します。
担当作業が明確になるため、習熟までの時間を短縮しやすく、作業品質のばらつきも抑えやすくなります。
特に反復性が高い業務では、手順の標準化と教育の効率化につながります。
作業標準書、チェックリスト、治具を整備すれば、経験の差による品質変動を小さくできるでしょう。
ボトルネック工程の把握
ラインでは、一部の工程だけに時間がかかると、その工程がボトルネックになります。
前工程では仕掛品が滞留し、後工程では手待ちが発生するため、全体の稼働率が下がります。
たとえば5工程のうち4工程が1分で終わり、1工程だけが3分かかる場合、ライン全体は実質的に3分の工程に引っ張られます。
単に人員を増やすのではなく、作業の分割、設備の改善、部品供給方法の見直しなど、原因に合った対策が必要です。
ラインの改善では、各工程の標準作業時間を一覧化します。
タクトタイムを超える工程、待ち時間が多い工程、検査で滞留しやすい工程を見つけると、優先順位を付けやすくなります。
時間だけでなく、不良率や作業者の負担も同時に確認することが大切です。
仕掛品を減らす配置設計
工程間に必要以上の仕掛品がたまると、在庫の把握が難しくなり、異常の発見も遅れます。
ライン生産では、工程間の距離や部品置き場、搬送容器の数まで含めて設計する必要があります。
仕掛品を少なくすると、問題が起きた際にすぐ流れが止まるため、一見すると不安に感じるかもしれません。
しかし、異常を隠さず早く見つけることは、品質改善とリードタイム短縮に役立ちます。
流れを止めない工夫と、止まったときに素早く復旧できる体制を両立させることが理想です。
ライン生産方式のメリット
続いては、ライン生産方式を導入することで得られる主なメリットを確認していきます。
生産性と処理能力の向上
各工程の作業を繰り返すことで、作業者は担当業務に習熟しやすくなります。
工具の持ち替えや作業手順の迷いが減り、単位時間あたりの生産数を増やしやすくなります。
設備も専用化しやすいため、加工条件の安定や自動化の推進につながります。
生産計画に沿って連続稼働できれば、製品1個あたりの製造コストを抑える効果も期待できます。
数量が増えるほど固定費を分散できる点は、大量生産における大きな利点です。
品質管理のしやすさ
工程が決まっているラインでは、どの工程で何を確認するかを明確にできます。
部品の取り付け忘れ、締付不良、外観不良などについて、発生しやすい場所に検査項目を配置できます。
不良が見つかった場合も、発生工程まで追跡しやすく、原因分析を進めやすいでしょう。
作業標準と品質基準を連動させることで、担当者ごとの判断に頼り過ぎない管理が可能になります。
画像検査やセンサーを導入すれば、検査結果を記録し、改善活動に活かすこともできます。
納期と生産計画の安定
工程能力が把握できているラインでは、1日にどの程度の数量を生産できるかを予測しやすくなります。
生産リードタイムも一定になりやすいため、営業部門や物流部門との連携が取りやすくなります。
部品の発注時期、出荷予定、在庫量を計画的に管理できる点もメリットです。
ただし、計画通りに動かすには、部品欠品や設備停止を防ぐ仕組みが欠かせません。
ライン生産のメリットは、単なる作業スピードだけではありません。
標準化された工程を基盤に、品質、納期、原価の情報をつなげて管理しやすくなることに価値があります。
ライン生産方式のデメリットとリスク
続いては、導入前に理解しておきたいデメリットと、運用上のリスクを確認していきます。
一部停止が全体へ広がる影響
ライン生産方式では、前後の工程がつながっているため、どこか一つで問題が起きると全体に影響が及びます。
設備故障、部品不足、品質異常、作業者の不在などが原因で、後工程の手待ちが発生する場合があります。
特に工程間の在庫を少なくしているラインでは、停止の影響が早く現れます。
このため、予防保全、予備部品の管理、多能工化、異常時の応援ルールが重要になります。
停止時間をゼロに近づける取り組みと同時に、停止原因を再発させない改善が必要です。
品種切り替えの負担
多品種少量生産では、製品ごとに部品、治具、加工条件、作業手順が変わることがあります。
ラインが特定製品向けに固定されていると、品種切り替えのたびに段取り替えが必要になり、生産効率が低下します。
段取り替えに時間がかかれば、稼働時間が短くなり、納期遅延や残業につながる可能性もあります。
対策としては、共通部品の採用、治具の共通化、工具の事前準備、作業手順のデジタル化などが有効です。
少量生産へ対応するなら、短時間で切り替えられる柔軟なラインを意識する必要があります。
単調作業と人材育成の課題
同じ作業を繰り返す工程では、単調さから集中力が落ちることがあります。
作業者の疲労やモチベーション低下は、品質不良や安全上のリスクにつながりかねません。
また、担当工程が限定され過ぎると、欠員が出た際に代替できる人材が不足します。
定期的な工程ローテーションや多能工教育を行い、負担の偏りを減らす工夫が求められます。
改善提案を現場から集める仕組みを整えることも、働きやすさと生産性の両方に役立つでしょう。
| 比較項目 | メリット | 注意点 |
|---|---|---|
| 生産性 | 反復作業で効率を高めやすい | ボトルネックがあると全体が遅れる |
| 品質 | 標準化と工程内検査を行いやすい | 同じ不良が連続発生するおそれがある |
| コスト | 大量生産で単価を下げやすい | 専用設備や立ち上げ費用が必要になる |
| 品種対応 | 共通工程なら効率化できる | 頻繁な段取り替えでは負担が増える |
| 人員管理 | 教育内容を整理しやすい | 多能工化を進めないと欠員に弱い |
多品種少量生産に対応するライン設計
続いては、多品種少量生産でもライン生産方式を活かすための設計方法を確認していきます。
混流生産による柔軟な運用
混流生産とは、複数の製品や仕様を同じラインで順番に生産する方法です。
たとえば基本構造が共通する複数モデルを、需要に合わせて組み合わせながら生産します。
混流生産を行うには、部品供給の間違いを防ぎ、作業者が仕様差を判断できる仕組みが必要です。
製品ごとの作業指示を画面表示したり、バーコードで部品を照合したりする方法が使われます。
共通工程はライン化し、差異の大きい工程は柔軟に扱うことが、混流生産の基本になります。
セル生産との組み合わせ
セル生産方式では、少人数の作業者が複数工程を担当し、製品をまとまった単位で完成させます。
品種変更への対応力が高く、作業者の技能を活かしやすい点が特徴です。
一方で、作業者ごとの能力差が生産量や品質に影響しやすいため、教育と標準化が重要になります。
実務では、前半の共通加工をライン生産にし、最終組立や個別仕様への対応をセル生産にする方法もあります。
この組み合わせにより、ラインの効率とセル生産の柔軟性を両立しやすくなります。
生産方式は一つに統一する必要はありません。
部品加工、共通組立、個別調整、検査、梱包のように工程を分け、工程ごとに最も適した方式を選ぶことが現実的です。
製品の種類や受注量が変わった際にも、部分的な見直しで対応しやすくなります。
段取り替え時間を短縮する工夫
多品種少量生産で重要になるのが、段取り替え時間の短縮です。
金型、治具、工具、部品箱、設定値の準備を、設備停止前にできるだけ済ませておくと、停止時間を減らせます。
作業を外段取りと内段取りに分ける考え方も有効です。
外段取りは設備を止めずに行える準備であり、内段取りは停止中にしか行えない作業を指します。
内段取りを減らすほど、生産設備を使える時間が増えます。
段取り作業を動画や写真付きの標準書にまとめると、担当者が替わっても作業品質を保ちやすいでしょう。
多品種少量生産でラインを導入する場合、固定化し過ぎないことが重要です。
製品構成の変化を前提に、設備、治具、部品供給、人員配置を見直せる余地を残しておきましょう。
ライン生産方式の導入と改善のポイント
続いては、ライン生産方式を導入し、継続的に改善するためのポイントを確認していきます。
現状分析と対象工程の選定
導入の第一歩は、現場で実際に行われている作業を把握することです。
作業時間、移動距離、仕掛品、不良発生箇所、部品供給の頻度を調べると、改善対象が見えてきます。
いきなり工場全体をライン化するのではなく、数量が多く、作業内容が安定している工程から始める方法が安全です。
作業者への聞き取りも欠かせません。
帳票上は同じ作業時間に見えても、部品の探しにくさや治具の使いにくさなど、現場にしか分からない問題があるためです。
設備投資と費用対効果の検討
コンベア、自動機、検査装置、搬送ロボットなどを導入すると、生産能力の向上が期待できます。
ただし、設備価格だけで判断すると、導入後の負担を見落とすおそれがあります。
保守費用、教育費、レイアウト変更費、消耗品、停止時の損失まで含めて検討することが必要です。
投資回収を考える際は、削減できる工数だけでなく、不良削減、納期安定、在庫圧縮による効果も評価します。
費用対効果の考え方の例です。
年間効果は、人件費削減額、不良損失の削減額、在庫関連費用の削減額などを合計して見積もります。
初期投資額を年間効果で割ると、おおよその投資回収期間を確認できます。
データを使った継続改善
ラインは完成した時点で終わりではなく、運用しながら改善するものです。
出来高、不良率、停止時間、稼働率、段取り時間、仕掛品数量を定期的に記録します。
数値の変化を追うことで、感覚だけでは見つけにくい問題を把握できます。
たとえば不良率が特定の時間帯に上がるなら、作業負荷、部品ロット、設備温度などを調査するきっかけになります。
現場の声と客観的なデータを組み合わせることで、実効性の高い改善につながります。
まとめ
ライン生産方式は、工程分業によって製品を順番に流し、安定した品質と生産性を目指す生産方式です。
大量生産では特に大きな効果を得やすく、作業標準化、コスト低減、納期管理のしやすさにつながります。
一方で、ボトルネック工程による全体停止、品種切り替えの負担、単調作業への配慮といった課題もあります。
多品種少量生産に対応するには、混流生産、セル生産との組み合わせ、段取り替え時間の短縮を検討するとよいでしょう。
導入時には、製品の数量や仕様だけでなく、現場の動線、作業者の技能、部品供給、設備保全まで含めて設計することが重要です。
自社の製品特性に合った工程設計を行い、データと現場改善を積み重ねることで、ライン生産方式の効果を高められます。