焼き戻しは、金属加工や機械部品の製造で重要な位置を占める熱処理です。
特に鋼を焼き入れした後は硬さが高まる一方で、割れや欠けが起こりやすい状態になります。
そこで焼き戻しを行い、必要な硬さを保ちながら粘り強さや安定性を整えます。
「焼戻し」「焼きもどし」など表記の違いもあるため、意味や工程を正しく把握しておくことが大切です。
焼き戻しの意味と役割
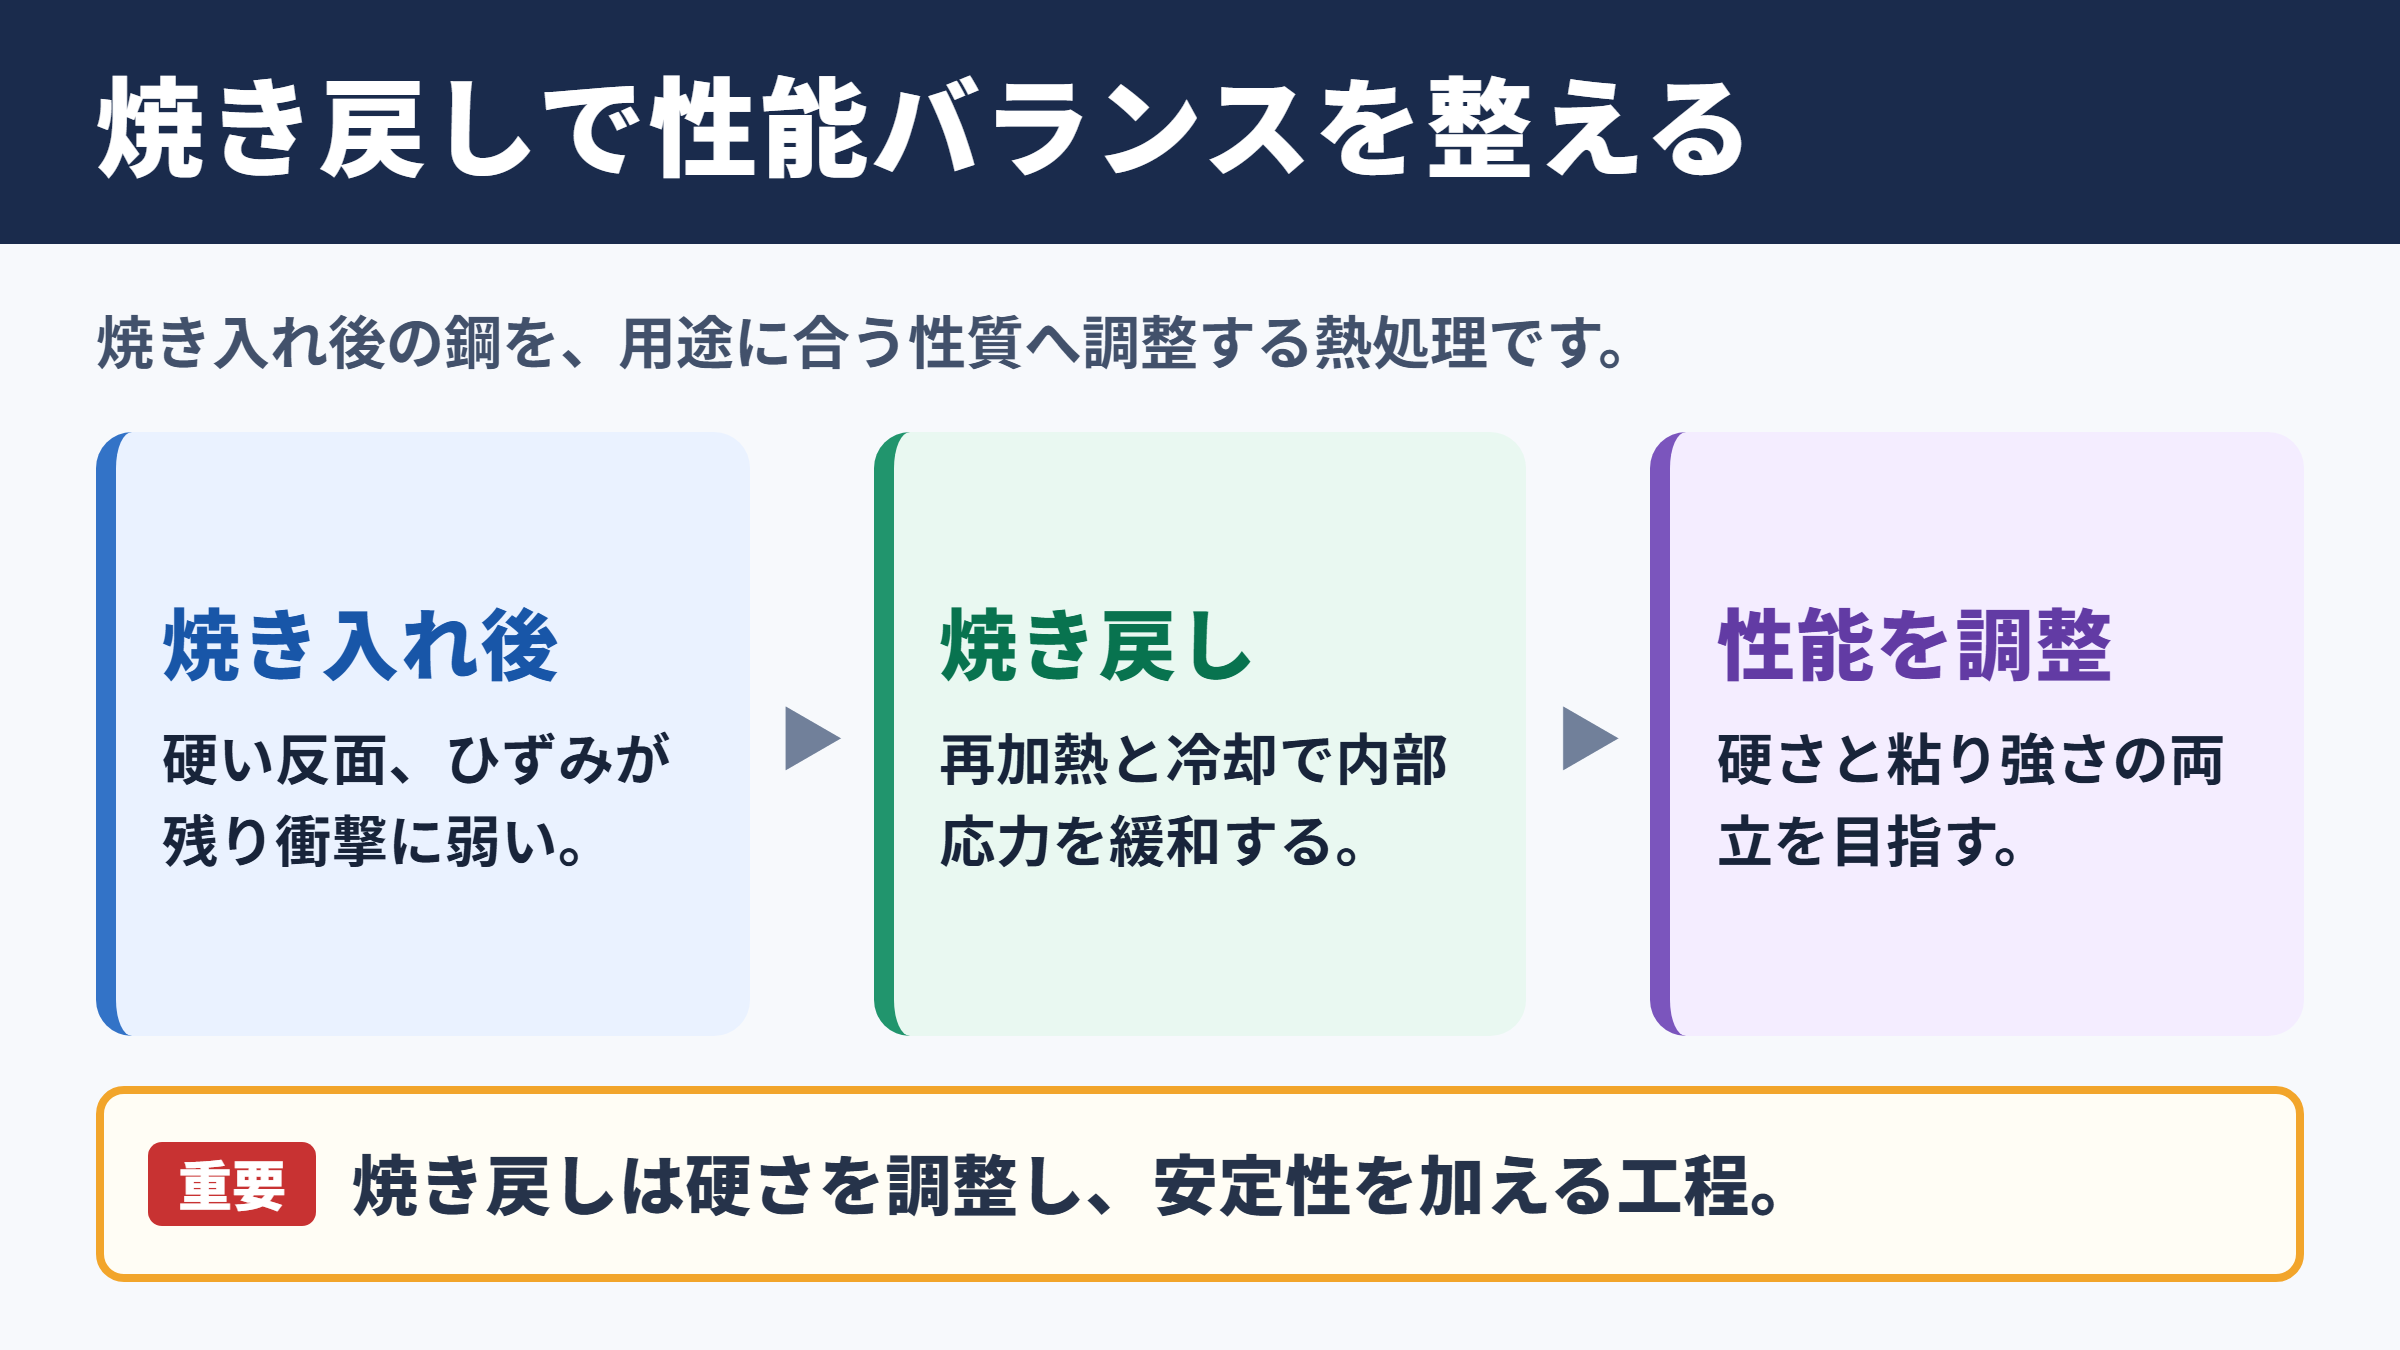
それではまず焼き戻しの意味と役割について解説していきます。
焼き戻しの基本的な意味
焼き戻しとは、焼き入れをした鋼を再び一定の温度まで加熱し、その後に冷却する熱処理を指します。
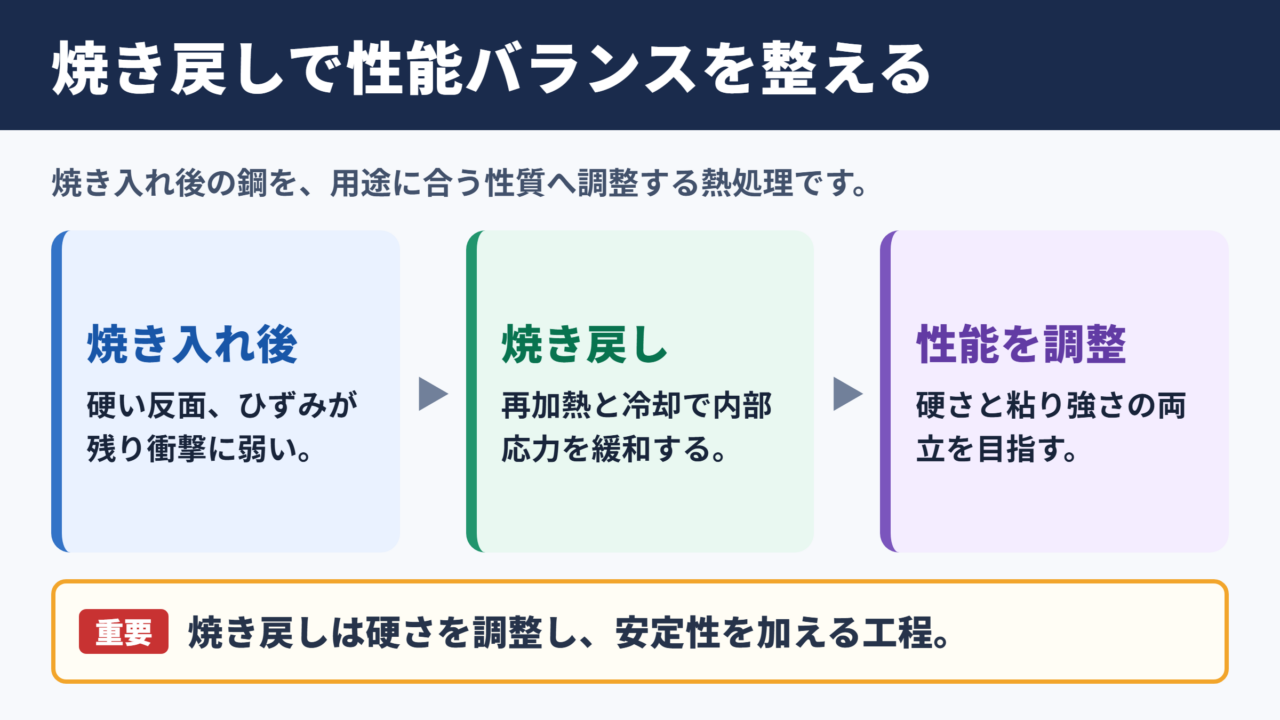
焼き入れ後の鋼は非常に硬くなる反面、内部に大きなひずみが残り、衝撃に弱くなる傾向があります。
この状態のまま部品として使用すると、加工中や使用中に割れ、欠け、変形が発生する可能性があります。
焼き戻しでは、加熱温度と保持時間を調整することで、硬さと粘り強さのバランスを整えます。
単に金属を温め直す作業ではなく、材料に求める性能へ近づけるための調整工程と考えると理解しやすいでしょう。
工具、金型、ばね、歯車、シャフトなど、強度と耐久性が求められる部品では欠かせない処理です。
焼き入れとの関係
焼き入れと焼き戻しは、セットで語られることが多い熱処理です。
焼き入れでは鋼を高温に加熱し、急冷することで組織を変化させ、硬さを高めます。
ただし、急冷によって生じるマルテンサイト組織は硬い一方で、脆さを持ちやすい性質があります。
そこで焼き戻しを加え、内部応力を緩和しながら、用途に適した靭性や耐衝撃性を持たせます。
焼き入れは硬さを高める工程です。
焼き戻しは硬さを調整し、粘り強さと安定性を加える工程です。
たとえば切削工具では高い硬さが必要ですが、少しの衝撃で欠けてしまえば実用性が下がります。
反対に機械軸では粘り強さが必要であり、硬さだけを追求する設計は適しません。
焼きなましとの違い
焼き戻しと混同されやすい処理に、焼きなましがあります。
焼きなましは材料を加熱した後、ゆっくり冷却して軟らかくし、加工しやすくする熱処理です。
主な目的は、加工硬化の除去、残留応力の低減、組織の均一化、切削性の改善などにあります。
一方で焼き戻しは、焼き入れで得られた硬さを必要以上に失わないよう調整する工程です。
| 処理名称 | 主な目的 | 材料の変化 |
|---|---|---|
| 焼き入れ | 硬さと耐摩耗性の向上 | 急冷によって硬い組織を得る |
| 焼き戻し | 靭性の確保とひずみの緩和 | 硬さを調整して安定性を高める |
| 焼きなまし | 軟化と加工性の改善 | ゆっくり冷却して組織を整える |
焼き戻しの目的と効果
続いては焼き戻しの目的と、部品性能に与える効果を確認していきます。
残留応力の低減
焼き入れでは急激な温度変化が起こるため、材料内部と表面で収縮の差が生じます。
この差によって残留応力が発生し、外から見えない状態でも部品は不安定になりがちです。
残留応力が大きいままでは、研削加工や穴あけ加工の際に変形したり、時間の経過後に割れたりすることがあります。
焼き戻しによって組織を安定化させると、こうした内部応力を和らげることが可能です。
寸法の安定性を求める精密部品ほど、残留応力への配慮が重要になります。
金型や治具ではわずかな変形が製品精度に影響するため、熱処理条件の管理が欠かせません。
靭性と耐衝撃性の向上
靭性とは、材料が破断するまでにエネルギーを吸収できる性質です。
硬さが高い材料であっても、靭性が不足していれば、衝撃や繰り返し荷重で破損しやすくなります。
焼き戻しを行うと、焼き入れ直後の過度な脆さが抑えられ、欠けや割れに対する強さを高められます。
ハンマー、レンチ、ばね、歯車などは、硬さだけでは評価できません。
使用中に受ける衝撃、振動、曲げ荷重を考慮し、適切な焼き戻し温度を選ぶ必要があります。
焼き戻しの狙いは、最大硬度を残すことだけではありません。
部品が実際の使用環境で壊れにくい状態へ整えることが、本来の目的です。
硬さと耐摩耗性の調整
焼き戻し温度を高くすると、一般的には硬さが下がりやすくなります。
一方で、靭性や耐衝撃性は高まりやすく、部品の用途に合わせた性能設計が可能になります。
低温焼き戻しは硬さや耐摩耗性を重視する工具類に用いられやすく、高温焼き戻しは強さと粘りの両立が必要な機械部品に向いています。
ただし、材料の成分、断面寸法、焼き入れ方法、使用条件によって適正条件は変わります。
硬いほど良いとは限らず、目的に合う硬さを選ぶことが熱処理設計の基本です。
焼き戻しの工程と温度管理
続いては焼き戻しの一般的な工程と、温度管理の考え方を確認していきます。
加熱から冷却までの流れ
焼き戻しは、焼き入れ後の部品を所定温度まで再加熱し、その温度で一定時間保持した後に冷却する流れで進みます。
加熱には電気炉、ガス炉、塩浴炉、真空炉などが使われ、製品の形状や要求品質によって選定されます。
保持時間は部品の厚みや材質によって設定され、中心部まで温度を均一にすることが重要です。
冷却方法には空冷、油冷、水冷などがありますが、焼き戻しでは空冷が選ばれる場面も多く見られます。
基本工程は、焼き入れ後の洗浄、再加熱、温度保持、冷却、硬さ確認という流れです。
量産では、炉内温度と処理時間を記録して品質の再現性を確保します。
低温焼き戻しと高温焼き戻し
低温焼き戻しは、おおむね百五十度から二百五十度程度の温度域で行われる処理です。
硬さを比較的高く保ちたい刃物、ゲージ、金型、軸受部品などで検討されます。
高温焼き戻しは、おおむね四百五十度から六百五十度程度の温度域で行われ、靭性を重視する部品に適しています。
構造用鋼のシャフトやボルト、歯車などでは、強度と粘りのバランスを取るために高温側の条件が採用されることがあります。
| 区分 | 温度の目安 | 重視されやすい性質 | 対象例 |
|---|---|---|---|
| 低温焼き戻し | 百五十度から二百五十度程度 | 硬さ、耐摩耗性 | 刃物、工具、ゲージ |
| 中温焼き戻し | 二百五十度から四百五十度程度 | ばね性、疲労強度 | ばね、弾性部品 |
| 高温焼き戻し | 四百五十度から六百五十度程度 | 靭性、耐衝撃性 | シャフト、歯車、ボルト |
実際の設定温度は材料規格やメーカーの熱処理条件を確認して決める必要があります。
温度と時間の管理方法
焼き戻しでは、設定温度だけでなく、実際に部品が到達している温度を把握することが大切です。
炉内表示温度と製品温度に差があると、狙った硬さや組織を得られないおそれがあります。
熱電対を用いた温度測定、炉の定期校正、処理記録の保管などは、品質管理の基本項目です。
また、保持時間が短すぎると組織変化が不十分になり、長すぎると必要以上に硬さが低下する場合があります。
温度、保持時間、冷却条件をひとつの組み合わせとして管理することが、安定した焼き戻しにつながります。
金属加工における焼き戻しの活用
続いては金属加工の現場で焼き戻しがどのように活用されるかを確認していきます。
切削工具と金型への活用
ドリル、エンドミル、タップ、パンチ、ダイスなどの工具類は、高い硬さと耐摩耗性が求められます。
しかし硬さを優先しすぎると、加工時の衝撃で刃先が欠ける原因になります。
焼き戻しでは、工具鋼の種類や用途に合わせて温度を調整し、摩耗に強く欠けにくい状態を目指します。
金型でも同様で、プレス金型、樹脂成形金型、鍛造金型などは、耐摩耗性と割れにくさの両立が必要です。
長寿命の工具や金型を作るには、材料選定だけでなく焼き戻し条件も重要な要素になります。
機械部品と構造部品への活用
自動車、建設機械、産業機械に使われるシャフト、ギヤ、ピン、ボルトなどにも焼き戻しが活用されます。
これらの部品は回転、曲げ、引張り、衝撃といった複数の力を受けるため、単純な硬さでは性能を判断できません。
たとえば歯車では、歯面の摩耗を抑える性能と、歯元が折れない粘り強さの両方が求められます。
焼き戻しを適切に行うことで、部品の破損リスクを抑え、使用寿命の向上につなげられます。
部品に必要な性能は、使用環境によって変わります。
荷重、温度、摩擦、振動を整理したうえで、焼き戻し条件を設計することが重要です。
後加工との関係
焼き戻しの後には、研削、研磨、切削、矯正、表面処理などの後加工が行われることがあります。
熱処理後の硬さが高すぎると加工工具の摩耗が早くなり、加工時間やコストが増える可能性があります。
反対に硬さが不足すると、完成後の部品が摩耗しやすくなり、設計寿命を満たせないかもしれません。
加工性と使用性能の両面から考えることが、焼き戻し条件を決める際のポイントです。
熱処理は単独の工程ではなく、前後の加工工程とつながる製造条件として管理されます。
焼き戻しの表記と品質確認
続いては焼き戻しの表記の違いと、品質確認で押さえたい項目を確認していきます。
焼き戻しと焼戻しの表記
「焼き戻し」と「焼戻し」は、どちらも同じ熱処理を示す表記です。
公的な規格、メーカー資料、工場内の作業標準では、使用する表記が異なる場合があります。
一般的な文章では「焼き戻し」と送り仮名を付ける表記のほうが読みやすく、意味も伝わりやすいでしょう。
一方で、図面、工程表、技術資料では、文字数を抑える目的で「焼戻し」と記載されることもあります。
表記が異なっても処理内容まで異なるわけではないため、文脈に応じて読み取ることが大切です。
硬さ試験と組織確認
焼き戻し後の品質確認では、硬さ試験が代表的な方法です。
ロックウェル硬さ、ビッカース硬さ、ブリネル硬さなどを用い、要求値の範囲に収まっているかを確認します。
部品形状や表面状態によって適した試験方法は異なるため、測定方法の選定にも注意が必要です。
必要に応じて金属組織を観察し、焼き入れ不足、焼き戻し不足、脱炭、割れなどがないかを調べます。
品質確認では、硬さの数値だけで判断しません。
外観、寸法、変形、割れ、組織、処理履歴を合わせて確認することが重要です。
焼き戻し不良の主な原因
焼き戻し不良には、温度設定の誤り、保持時間の不足、炉内温度のばらつき、冷却条件の不適切さなどが関係します。
部品を炉内へ詰め込みすぎると熱が均一に伝わりにくく、処理結果に差が出ることがあります。
表面の油や異物を十分に除去していない場合も、加熱の均一性や品質に影響する可能性があります。
また、鋼種に適さない温度域を選ぶと、期待した硬さや靭性が得られません。
焼き戻し不良を防ぐには、温度計の校正、処理条件の標準化、部品ごとの記録管理が有効です。
問題が起きた際に追跡できる仕組みを持つことも、安定生産につながります。
焼き戻しの要点
焼き戻しは、焼き入れ後の鋼に残る脆さや内部応力を抑え、用途に合う硬さと靭性を与えるための熱処理です。
低温側では耐摩耗性を保ちやすく、高温側では粘り強さを高めやすいという特徴があります。
ただし最適な条件は、材料の種類、部品の形状、必要な強度、加工方法、使用環境によって異なります。
焼き戻しは製品の壊れにくさ、精度、寿命を左右する重要工程です。
焼き入れとの違い、焼きなましとの違い、温度と保持時間の関係を押さえ、目的に合った熱処理条件を検討しましょう。