焼き戻しと焼きなましの違いは?特徴や目的も解説(熱処理:金属加工:焼入れとの関係:工程比較など)
金属加工では、材料を加熱して冷却する熱処理が、硬さ、粘り、加工しやすさ、寸法安定性を大きく左右します。
なかでも焼き戻しと焼きなましは名称が似ているため混同されやすいものの、加熱する理由も得られる性質も異なる処理です。
適切に使い分けるには、焼入れとのつながり、温度、冷却方法、組織変化まで理解しておく必要があります。
この記事では、焼き戻しと焼きなましの違いを中心に、目的や工程、現場での注意点をわかりやすく解説します。
焼き戻しと焼きなましの違い
それではまず焼き戻しと焼きなましの違いについて解説していきます。
処理目的の違い
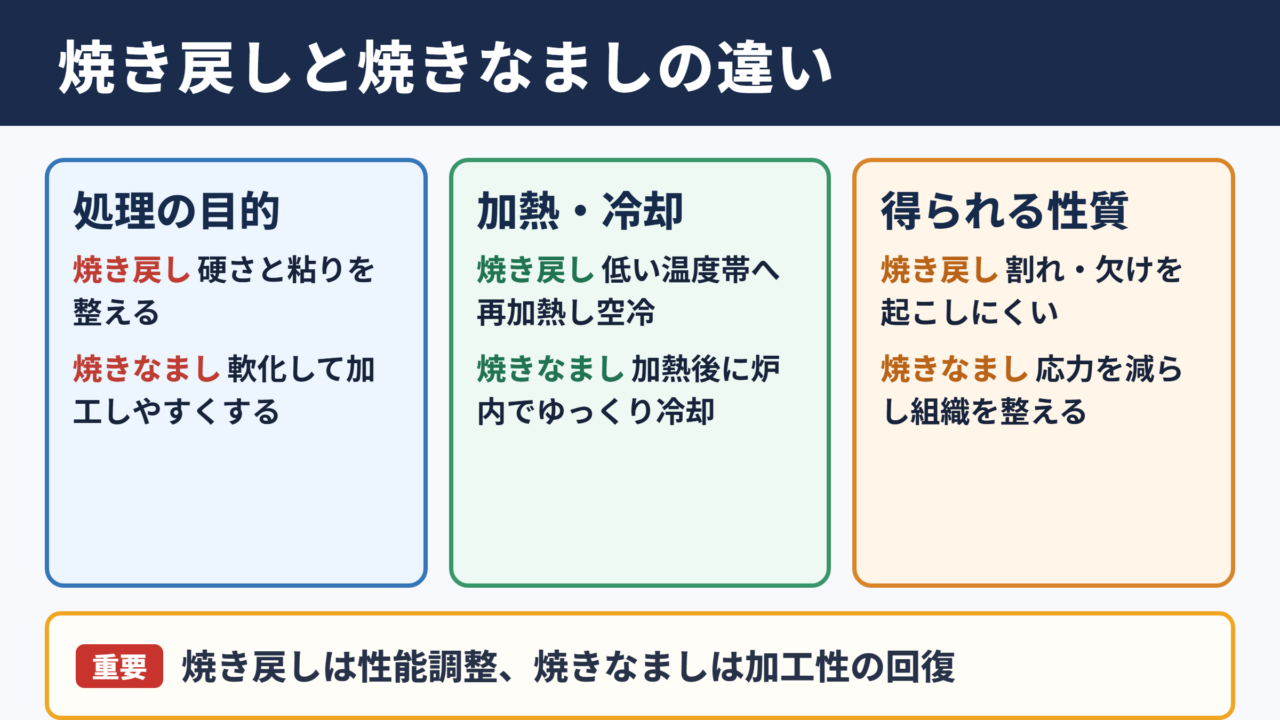
焼き戻しは、焼入れによって硬くなりすぎた鋼に粘りを与え、割れや欠けを起こしにくくする熱処理です。
焼入れ直後の材料は非常に高い硬度を得られる一方で、内部に大きな応力が残り、衝撃や荷重によって破損しやすくなります。
そこで再加熱する焼き戻しを行い、硬さと靭性のバランスを整えます。
一方の焼きなましは、材料をやわらかくし、内部応力を減らし、切削、曲げ、プレス、引き抜きなどを行いやすくするための処理です。
加工硬化した金属を再び成形しやすい状態へ戻したい場合や、組織を均一に近づけたい場合に用いられます。
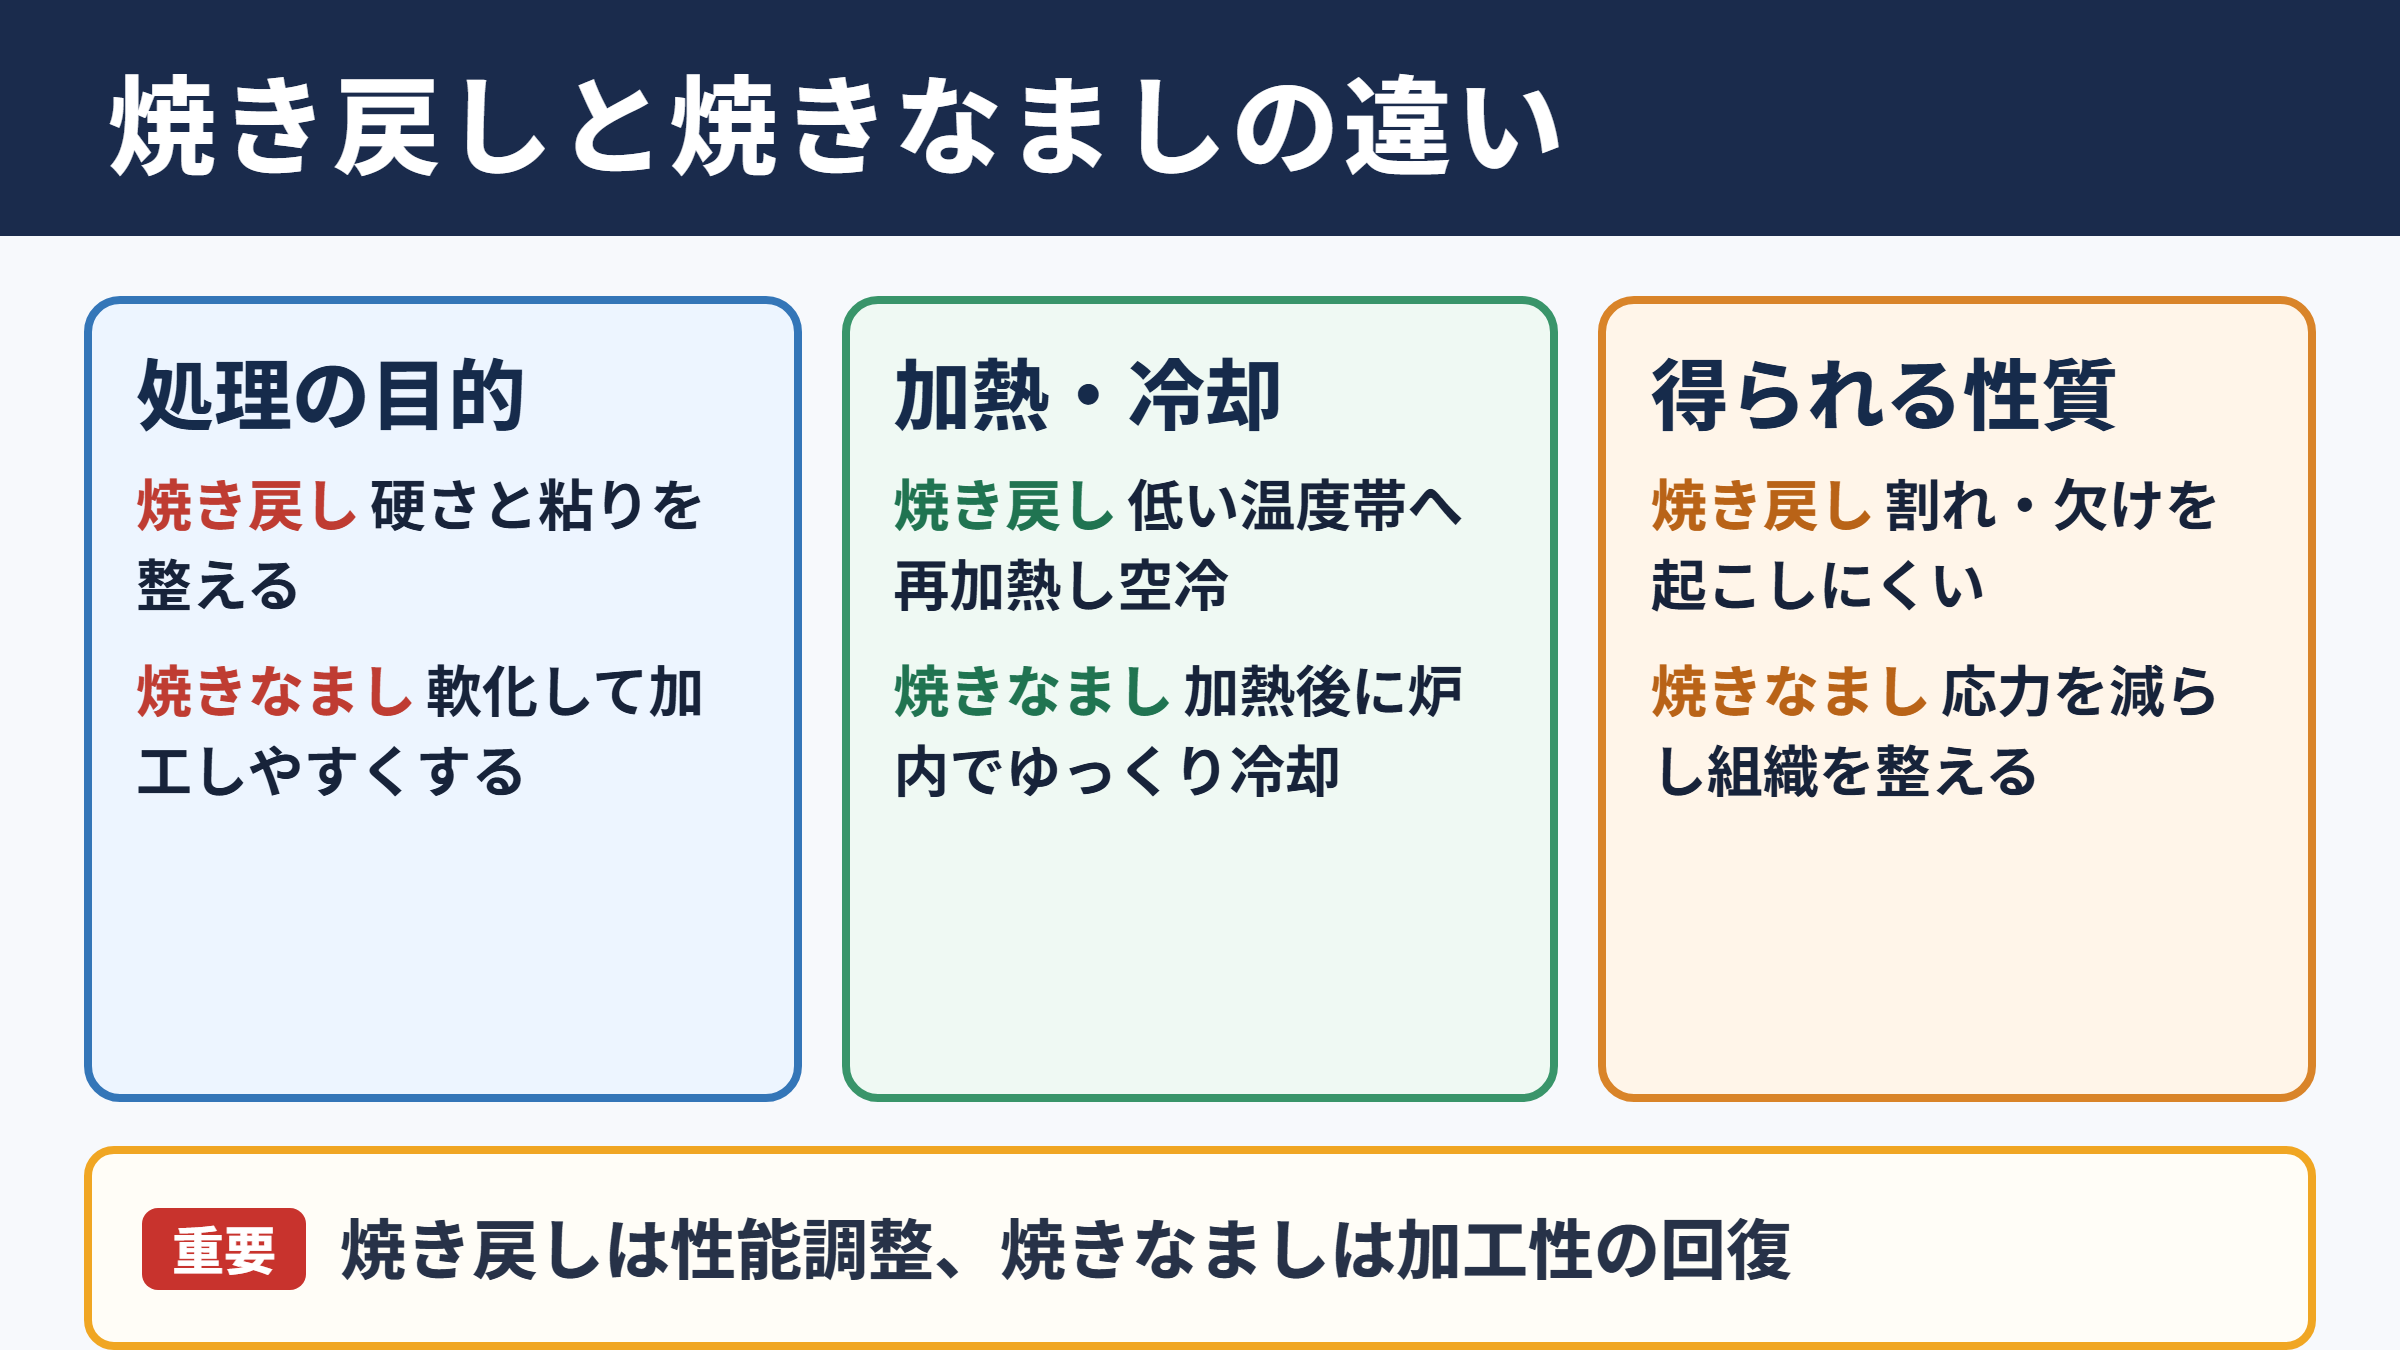
焼き戻しは焼入れ材の性能調整、焼きなましは加工性や安定性の回復が主な目的です。
焼き戻しは硬さを適度に下げて粘りを確保する処理です。
焼きなましは材料を軟化させ、応力除去や組織の調整を進める処理です。
加熱温度と冷却方法の違い
焼き戻しでは、焼入れ後の鋼を変態点より低い温度帯まで加熱するのが一般的です。
加熱温度は要求硬さや使用条件によって決まり、低温焼き戻し、中温焼き戻し、高温焼き戻しなどに分けて考えられます。
加熱後は空冷することが多く、急激な冷却を必要としない場合が中心です。
焼きなましでは、材料の種類や目的に応じて変態点の上下まで加熱し、その後に炉内でゆっくり冷却します。
特に完全焼きなましでは、加熱後の徐冷によって硬さを下げ、比較的安定した組織を得ます。
冷却速度が遅いほど組織変化に時間をかけられるため、一般に材料はやわらかくなりやすい傾向です。
得られる性質の違い
焼き戻し後の材料は、焼入れだけを行った状態より硬度が下がります。
ただし、単純に性能が低下するわけではなく、衝撃に耐える力や破壊しにくさが向上する点が重要です。
工具、金型、ばね、軸、歯車などでは、用途に合わせた硬さと靭性の両立が求められます。
焼きなまし後は、切削抵抗が下がったり、曲げ加工時の割れが抑えられたりする効果が期待できます。
また、冷間加工で蓄積したひずみを減らせるため、後工程での寸法変化や反りのリスクを抑えることにもつながります。
| 比較項目 | 焼き戻し | 焼きなまし |
|---|---|---|
| 主な目的 | 焼入れ材の靭性向上と応力緩和 | 軟化と加工性向上、応力除去 |
| 対象材料 | 主に焼入れ後の鋼材 | 加工後の金属材料や鋼材 |
| 硬さの変化 | 必要な範囲で低下 | 低下しやすい |
| 冷却方法 | 空冷が多い | 炉冷などの徐冷が多い |
| 重視する性能 | 硬さと粘りの両立 | 加工しやすさと組織の安定 |
焼き戻しの特徴と目的
続いては焼き戻しの特徴と目的を確認していきます。
焼入れ直後に残る不安定さ
炭素鋼や合金鋼を焼入れすると、組織はマルテンサイトを中心とした硬い状態へ変化します。
この状態は耐摩耗性に優れますが、内部応力が大きく、わずかな傷や荷重をきっかけに割れることがあります。
形状が複雑な部品、肉厚差が大きい部品、穴やねじ部を持つ部品では、焼入れ割れの管理がとくに重要です。
焼き戻しは、このような不安定さを和らげるための工程として位置付けられます。
焼入れと焼き戻しは一組の工程として考えると、熱処理設計の意図をつかみやすくなります。
低温焼き戻しと高温焼き戻し
低温焼き戻しは比較的低い温度で行い、高い硬さをできるだけ維持しながら、焼入れ応力を減らす方法です。
刃物、ゲージ、耐摩耗部品、金型部品など、高い硬度が必要な用途で検討されます。
一方、高温焼き戻しでは硬度をさらに下げる代わりに、靭性や衝撃への強さを高めやすくなります。
シャフト、ボルト、歯車、機械構造用部品など、荷重を受ける製品では高温側の条件が選ばれることがあります。
どの温度が適切かは、鋼種、炭素量、焼入れ条件、目標硬さ、部品形状によって変わります。
焼き戻し温度を上げるほど、一般には硬さが下がり、靭性は高まりやすくなります。
ただし鋼種によっては特定の温度域で靭性が低下することもあるため、材料メーカーの熱処理条件や試験結果の確認が欠かせません。
残留応力と寸法変化
焼入れでは急冷による温度差と組織変化によって、部品内部に残留応力が発生します。
残留応力が大きいまま研削や切削を行うと、加工途中や加工後に反り、ねじれ、寸法変化が現れる場合があります。
焼き戻しによって応力をある程度緩和しておくと、仕上げ工程での不良を抑えやすくなります。
精密部品では、焼き戻し後に安定化処理や追加の低温処理を組み合わせることもあります。
熱処理後の寸法を管理する際は、長さや外径だけでなく、平面度、真円度、同軸度、穴位置にも目を向ける必要があります。
焼きなましの特徴と目的
続いては焼きなましの特徴と目的を確認していきます。
軟化による加工性の向上
焼きなましの代表的な効果は、材料をやわらかくして加工しやすくすることです。
金属は圧延、曲げ、絞り、プレス、冷間鍛造、引き抜きなどの加工を受けると、加工硬化によって硬くなります。
硬化が進みすぎると、次の加工で割れたり、必要な形状まで変形させにくくなったりします。
途中で焼きなましを挟めば、加工で蓄積したひずみを減らし、次工程に必要な延性を回復できます。
連続した塑性加工では中間焼きなましが製造の安定に役立つ場面があります。
組織均一化と応力除去
焼きなましには完全焼きなまし、応力除去焼きなまし、球状化焼きなまし、拡散焼きなましなど、目的別の種類があります。
完全焼きなましは、組織を整えながら軟化を図り、機械加工や後工程への適性を高めたい場合に用いられます。
応力除去焼きなましは、溶接、鋳造、機械加工、冷間加工などで生じた残留応力を減らすことが主眼です。
球状化焼きなましは、高炭素鋼や工具鋼の炭化物を球状に近づけ、切削性や冷間加工性を高める目的で行われます。
名称が同じ焼きなましでも、狙う組織と温度履歴が違うため、工程表では処理種別を明確にすることが大切です。
炉冷が果たす役割
焼きなましでは、加熱後の冷却をゆっくり進めることが多く、炉の中で徐冷する炉冷が代表的です。
急冷すると硬い組織が生じやすく、焼きなましで得たい軟化や安定化の効果が十分に現れないことがあります。
炉冷では温度降下を管理しやすい反面、処理時間が長くなり、生産性や炉の稼働計画に影響します。
大量生産では、材料の投入量、積み方、炉内温度のばらつき、冷却曲線を管理し、ロットごとの品質差を抑える必要があります。
焼きなましは単に加熱して冷ますだけの作業ではありません。
加熱温度、保持時間、冷却速度の組み合わせによって、硬さ、組織、加工性、変形量が変わります。
焼入れとの関係と工程比較
続いては焼入れとの関係と工程比較を確認していきます。
焼入れから焼き戻しまでの流れ
焼入れは、鋼を所定の温度まで加熱した後、水、油、ポリマー液、空気などで冷却し、硬い組織を得る処理です。
焼入れだけでは硬さを確保できても、実用部品として求められる粘りや耐衝撃性が不足することがあります。
そのため、多くの機械部品では焼入れ後に焼き戻しを実施します。
焼入れと焼き戻しを組み合わせた熱処理は、調質と呼ばれることもあります。
ただし調質の意味は現場や図面の表現によって幅があるため、要求硬さ、熱処理温度、材質記号まで確認することが重要です。
代表的な工程のイメージです。
素材から粗加工、焼きなまし、仕上げ前加工、焼入れ、焼き戻し、研削や最終検査という順序が考えられます。
実際の順序は製品の材質、寸法、公差、コスト、必要強度によって変更されます。
焼きなましを行う位置
焼きなましは焼入れの後に必ず実施するものではなく、加工前や加工途中に行うことが多い処理です。
たとえば鍛造材や圧延材を切削加工しやすくするため、最初に焼きなましを実施する場合があります。
曲げや絞りを複数回行う製品では、加工の途中に中間焼きなましを入れ、割れを防ぐ方法もあります。
また、溶接構造物や精密加工品では、加工後の応力除去焼きなましによって変形リスクを低減します。
このように焼きなましは、製造の前後や途中で柔軟に組み込まれる工程です。
工程別の比較ポイント
熱処理工程を比較するときは、材料を硬くする処理か、やわらかくする処理かだけで判断しないことが大切です。
その部品に必要な機能、後工程の内容、寸法精度、熱処理後の表面処理まで含めて検討する必要があります。
たとえば、切削後に焼入れする部品は、熱処理による変形を見込んで加工代を残す設計が必要になるでしょう。
焼きなまし後の材料は切削しやすくなっても、最終製品に必要な硬さを満たすとは限りません。
工程ごとの目的を分けて考えることで、無駄な処理や品質トラブルを防ぎやすくなります。
| 工程 | 主な狙い | 材料への影響 | 代表的な後工程 |
|---|---|---|---|
| 焼きなまし | 軟化と応力除去 | 加工しやすくなりやすい | 切削、曲げ、プレス |
| 焼入れ | 硬度と耐摩耗性の確保 | 硬くなるが脆さも増えやすい | 焼き戻し、研削 |
| 焼き戻し | 靭性確保と応力緩和 | 硬さを調整し粘りを付与 | 研削、組立、検査 |
| 応力除去焼きなまし | ひずみの緩和 | 寸法安定性を高めやすい | 仕上げ加工、測定 |
条件設定と品質管理
続いては条件設定と品質管理を確認していきます。
材質に応じた温度設定
焼き戻しと焼きなましの条件は、炭素鋼、合金鋼、工具鋼、ステンレス鋼、鋳鉄など、材料の種類によって異なります。
同じ名称の鋼材でも、炭素量や合金元素の含有量が異なれば、適切な加熱温度や保持時間も変わります。
温度が低すぎると狙った組織変化が進まず、高すぎると硬さ不足、結晶粒の粗大化、酸化、脱炭などの問題につながる可能性があります。
熱処理条件は経験だけで決めず、材料証明書、規格、メーカー資料、試験結果を照合して設定する姿勢が求められます。
保持時間と部品形状
加熱後の保持時間は、部品の肉厚、形状、炉の能力、投入量、材料の熱伝導などを考慮して決めます。
表面だけが設定温度に達していても、中心部まで温度が均一になっていなければ、期待した品質は得にくくなります。
一方で、必要以上に長く保持すると、生産時間やエネルギーコストが増えるだけでなく、表面状態へ悪影響が出る場合もあります。
厚みが大きく異なる部品では、温度上昇の速度を緩やかにし、熱応力を抑える配慮が必要になることがあります。
品質管理では、炉の設定温度だけでなく、実際の部品温度を意識することが重要です。
熱電対による温度測定、温度記録、試験片の硬さ測定を組み合わせると、処理条件の妥当性を確認しやすくなります。
硬さ測定と外観検査
熱処理後は、ロックウェル硬さ、ビッカース硬さ、ブリネル硬さなどを用い、規格や図面で求められた硬さを確認します。
測定方法によって適した試料厚さや表面状態が異なるため、部品の形状に合った試験方法を選ぶ必要があります。
硬さだけでなく、割れ、酸化スケール、脱炭層、変形、焼きむらの確認も重要です。
とくに焼入れ後の部品は、目視で判別しにくい微細な割れが潜むことがあります。
必要に応じて磁粉探傷、浸透探傷、超音波探傷などを活用し、使用中の破損につながる欠陥を早期に見つけます。
硬さの数値だけで合否を決めないことが、安定した熱処理品質につながります。
熱処理の品質は、温度、時間、冷却、材質、形状、検査を一体で管理して初めて安定します。
一つの条件だけを最適化しても、ほかの要素が乱れれば、硬さ不足や割れ、変形を招くおそれがあります。
用途別の使い分け
続いては用途別の使い分けを確認していきます。
工具と金型の熱処理
切削工具、パンチ、ダイ、金型部品では、耐摩耗性と欠けにくさの両方が必要です。
硬さだけを優先すると、使用中に刃先が欠けたり、衝撃で破損したりする可能性があります。
そのため、焼入れ後に適切な焼き戻しを行い、使用条件に合う硬さへ調整します。
工具鋼では、複数回の焼き戻しを実施して、組織の安定化や残留応力の低減を図ることもあります。
金型の寿命は硬度だけでは決まらないため、靭性、表面処理、研磨状態、潤滑条件も合わせて検討します。
機械部品と構造部品
シャフト、歯車、ピン、ボルト、連結部品などでは、繰り返し荷重や衝撃に耐える性能が求められます。
これらの部品では、焼入れ後に高温焼き戻しを行い、強度と靭性のバランスを取る設計がよく用いられます。
必要な表面硬さが高い場合は、浸炭焼入れや高周波焼入れなど、表面だけを硬化させる処理と焼き戻しを組み合わせることもあります。
部品の中心部には粘りを持たせ、表面には耐摩耗性を持たせる考え方が重要になります。
板金と塑性加工品
板金部品、線材、パイプ、深絞り部品などでは、焼きなましが加工割れの防止に役立ちます。
冷間加工を重ねると材料が硬くなり、伸びが小さくなるため、狙った形状まで加工できなくなる場合があります。
中間焼きなましによって延性を回復させれば、複雑な曲げや絞りにも対応しやすくなります。
ただし軟化しすぎると、製品に求められる強度やばね性が不足することもあります。
材料の最終用途を踏まえ、焼きなましをどの段階まで行うか決めることが大切です。
まとめ
焼き戻しと焼きなましは、どちらも金属を加熱する熱処理ですが、目的と結果は明確に異なります。
焼き戻しは焼入れ後の硬い材料に粘りを加え、残留応力を緩和しながら実用的な強度バランスへ整える工程です。
焼きなましは材料をやわらかくし、加工性を高め、加工や溶接で生じた応力を減らす工程として活用されます。
焼入れは硬さをつくり、焼き戻しは使える強さへ整え、焼きなましは加工しやすい状態へ導くという関係で理解するとわかりやすいでしょう。
熱処理では、材質、加熱温度、保持時間、冷却方法、部品形状、目標硬さを総合的に確認することが欠かせません。
用途に合った工程を選び、硬さ測定や外観検査まで丁寧に行うことで、割れ、変形、加工不良を抑えた安定生産につながります。