イオンプレーティングは、金属やセラミックスなどの薄い膜を製品表面へ形成する表面処理です。
工具、金型、機械部品、装飾品など幅広い分野で用いられ、耐摩耗性や耐食性、意匠性を高める方法として注目されています。
一方で、導入費用、形状による膜厚のばらつき、前処理の重要性など、事前に理解しておきたい点も少なくありません。
本記事ではイオンプレーティングの仕組みからメリットとデメリット、代表的な加工方法、用途に応じた選び方までを詳しく解説します。
イオンプレーティングの特徴と結論
それではまずイオンプレーティングの特徴と、採用時に押さえたい結論について解説していきます。
真空中で密着性の高い薄膜を形成する表面処理
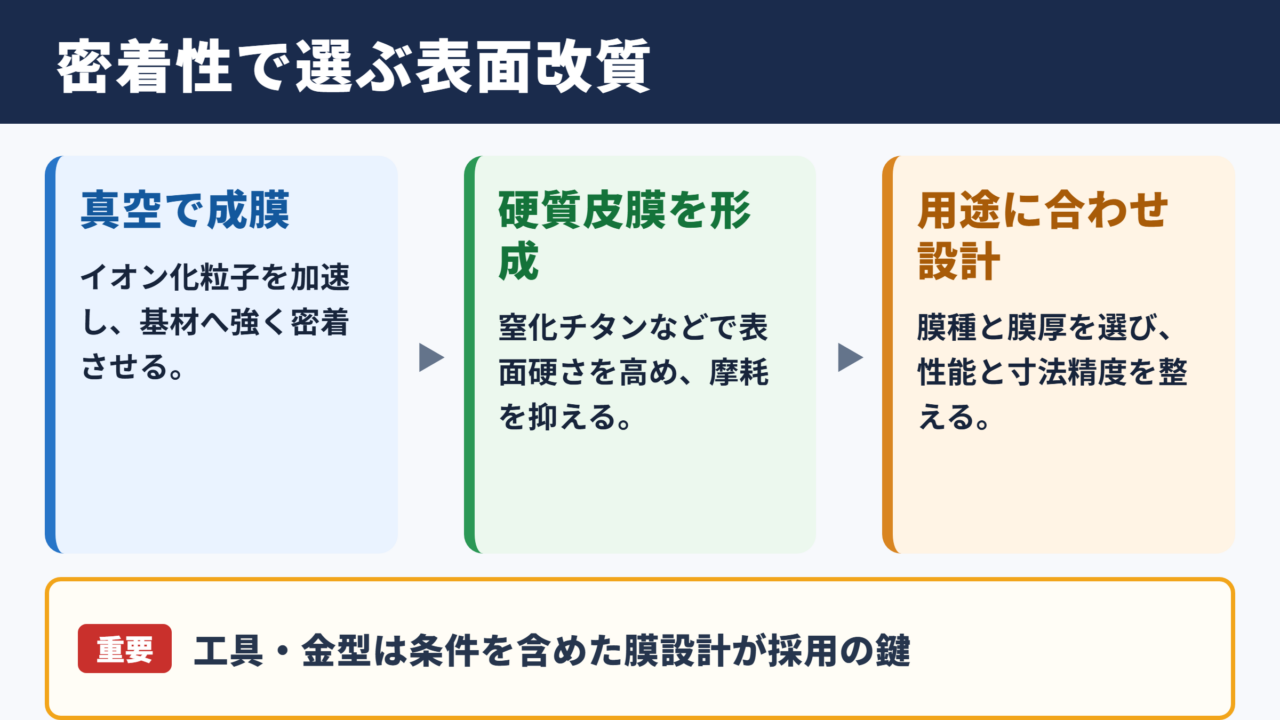
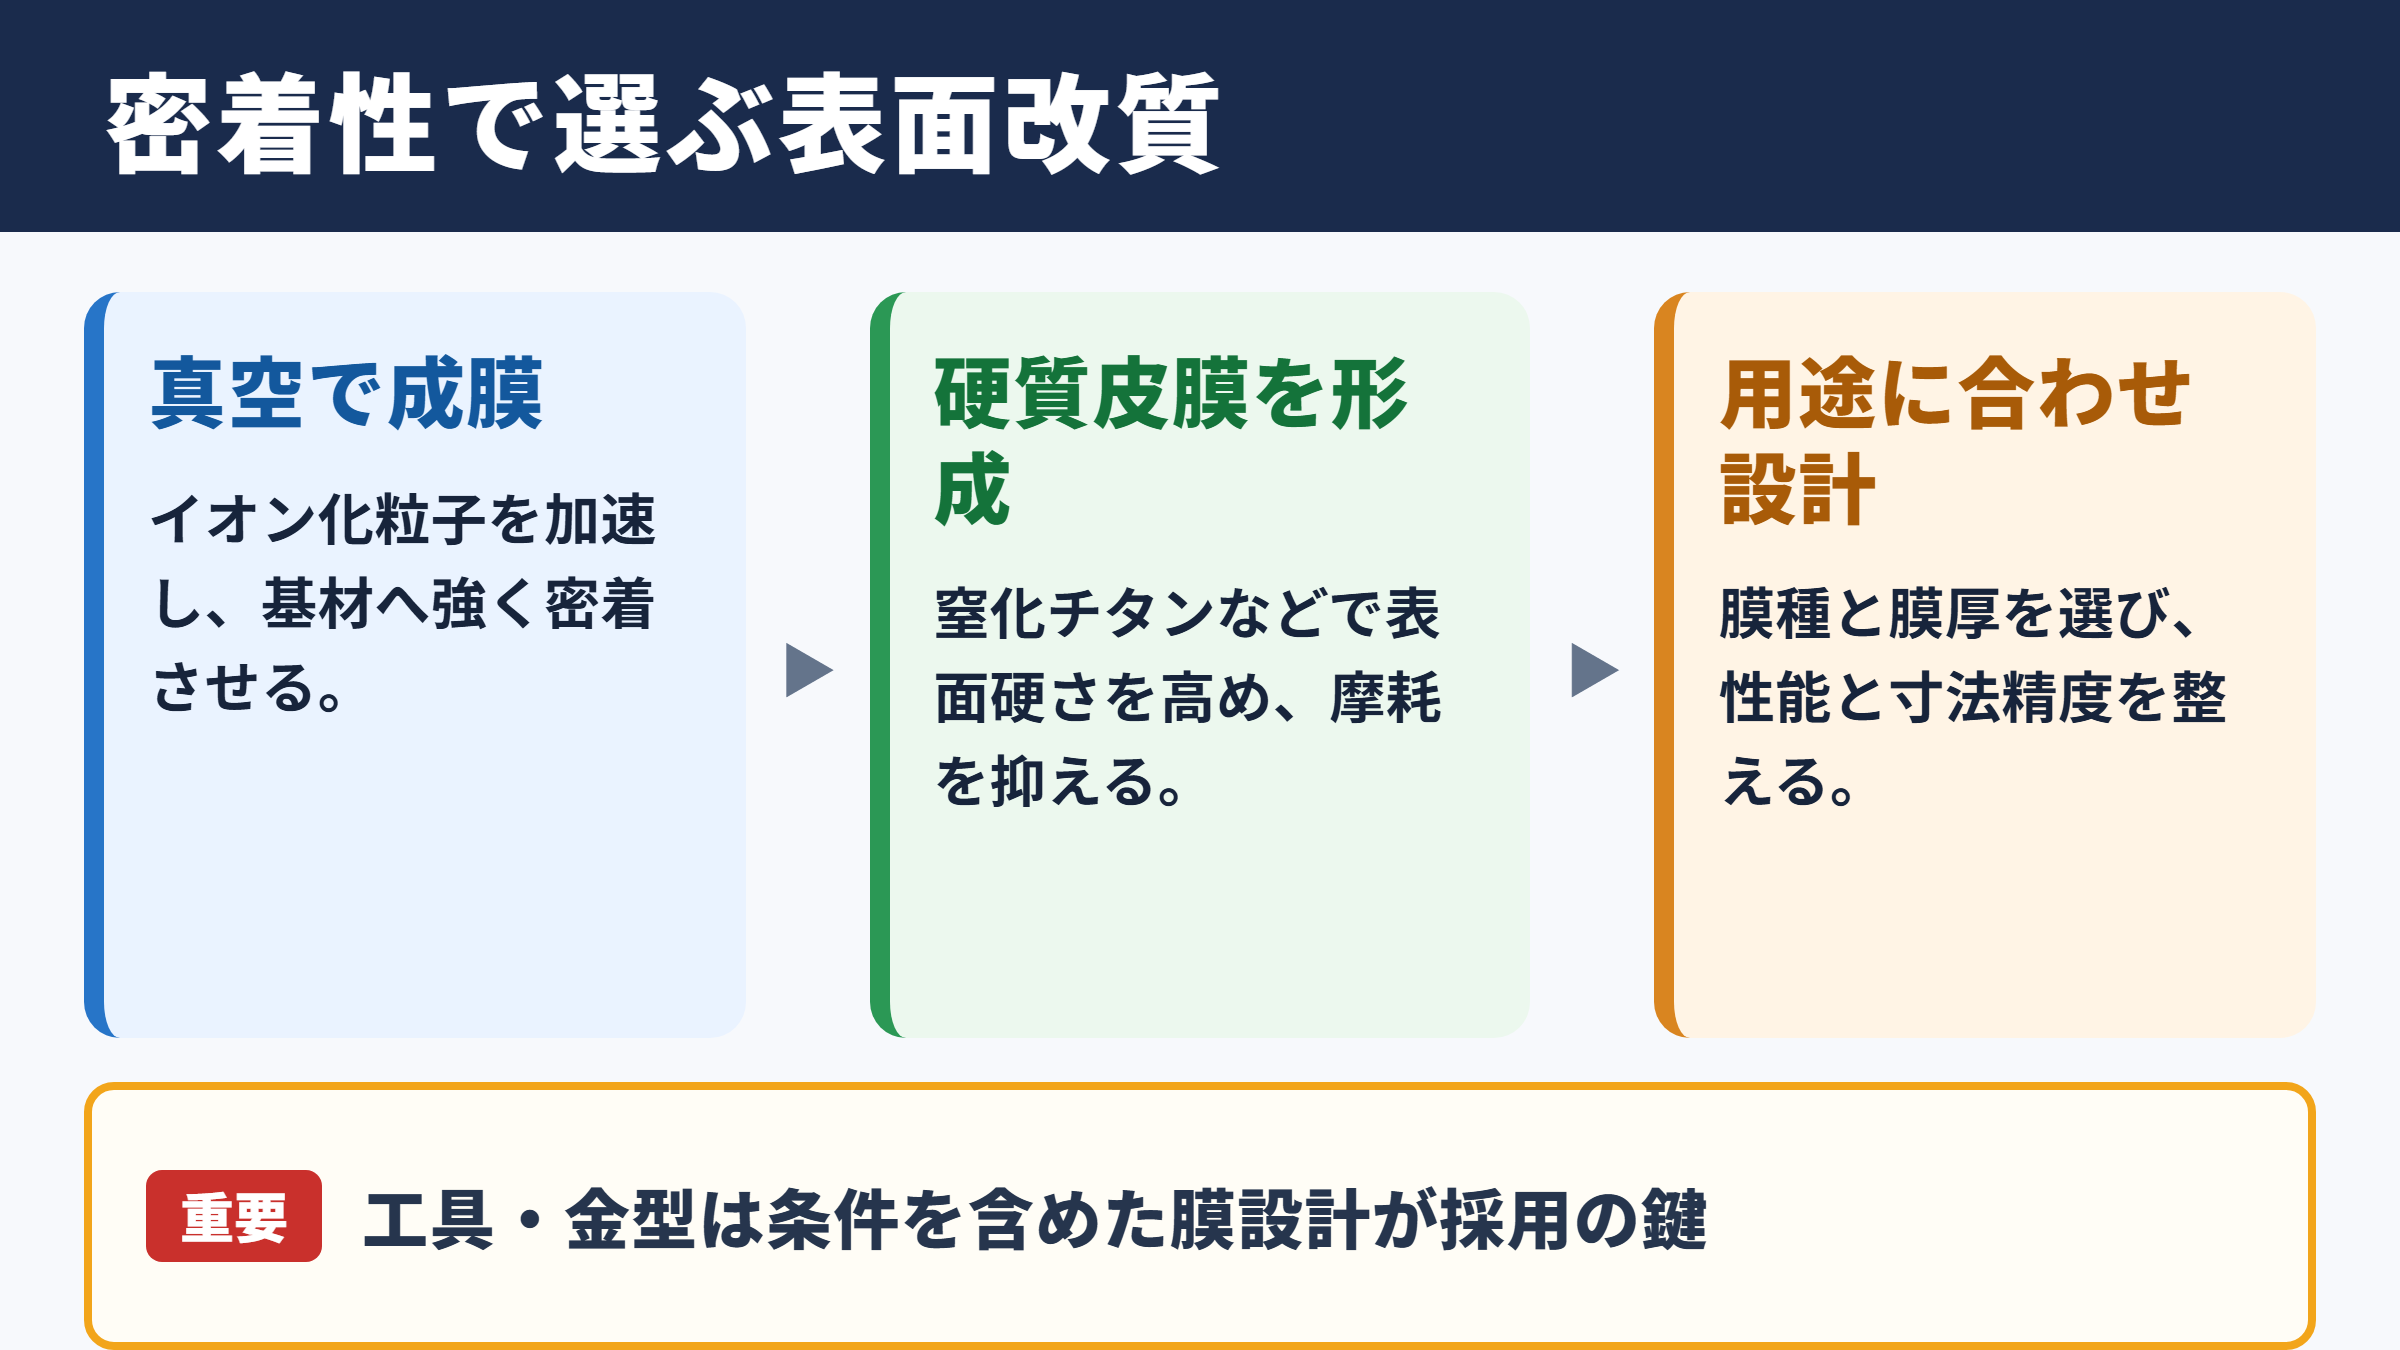
イオンプレーティングとは、真空装置の内部で蒸発させた材料をイオン化し、基材へ衝突させながら成膜する技術です。
蒸発源から出た粒子が基材に到達するだけではなく、電気的な力で加速されるため、一般的な蒸着よりも基材と膜の密着性を高めやすいという特徴があります。
成膜材料にはチタン、クロム、アルミニウムなどが使われ、窒素や炭素を含むガスと反応させることで、窒化チタン、窒化クロム、炭窒化チタンといった硬質皮膜をつくれます。
膜厚は数マイクロメートル程度が中心であり、部品寸法への影響を比較的小さく抑えながら、表面性能を付与できる点が強みです。
耐摩耗性と耐熱性を重視する部品に適した選択肢
結論からいうと、イオンプレーティングは摩擦や摩耗が起こりやすい工具、摺動部品、金型の表面改質に向いた処理です。
硬質皮膜は表面硬さを高め、切削時やしゅう動時の傷、凝着、摩耗を抑える働きを期待できます。
たとえば切削工具に窒化チタン系のコーティングを施すと、刃先の摩耗を遅らせ、工具寿命や加工の安定性につながる場合があります。
ただし、すべての製品で効果が最大化されるわけではありません。
基材の材質、使用温度、相手材、潤滑の有無、膜種、前処理まで含めて設計することが重要です。
イオンプレーティングの価値は、単に硬い膜を付けることではありません。
基材の用途に合わせて膜材料と膜厚を選び、耐摩耗性、耐食性、外観、寸法精度のバランスを整えることが採用のポイントです。
コストだけで判断しにくい表面改質
処理単価だけを比較すると、イオンプレーティングは安価な塗装や一部のめっきより高く見えることがあります。
しかし、工具交換の回数、停止時間、不良率、金型の再研磨頻度まで含めると、総コストを下げられるケースもあります。
初期費用ではなく使用期間全体の費用で評価することが、適切な判断につながります。
量産品では処理ロットの大きさや治具設計も価格に影響するため、見積もり時には部品形状と必要数量を具体的に伝えるとよいでしょう。
耐摩耗性と耐食性を高める仕組み
続いては耐摩耗性と耐食性を高める仕組みを確認していきます。
硬質皮膜による摩擦と摩耗の抑制
摩耗は、表面同士の摩擦、硬い異物の引っかき、繰り返し荷重などによって進行します。
イオンプレーティングで形成する硬質皮膜は、基材より高い硬さを持つものが多く、表面が削られにくくなる効果を期待できます。
代表的な窒化チタンは金色の外観でも知られますが、装飾性だけでなく、工具や金型の表面保護にも活用される皮膜です。
窒化クロムは耐食性とのバランスに優れ、窒化アルミチタンは高温環境での性能を重視する用途で検討されます。
摩耗対策では、膜の硬さだけを見るのでは不十分です。
摩擦係数、膜の靭性、密着性、表面粗さ、相手材との組み合わせを確認することで、実使用時の性能を評価しやすくなります。
膜厚と表面粗さが与える影響
イオンプレーティングの膜厚は、一般に数マイクロメートルから十数マイクロメートル程度で設計されます。
膜を厚くすれば保護性能が必ず向上するとは限らず、厚すぎる膜はエッジ部の欠け、内部応力、寸法変化の要因になることがあります。
精密部品では、要求公差に対して膜厚がどの程度の割合を占めるかを確認する必要があります。
表面粗さも重要で、基材が粗いままでは膜の表面も粗くなりやすく、摩擦や見た目に影響する場合があります。
鏡面に近い仕上げが必要な製品では、研磨品質と洗浄品質を成膜前の管理項目に含めることが大切です。
腐食環境での保護性能
耐食性は、皮膜の種類だけで決まるものではありません。
膜にピンホールや欠陥があると、そこから腐食因子が基材へ到達する可能性があるためです。
とくに湿気、汗、塩分、薬品に触れる製品では、基材との相性、膜の緻密さ、複層構造の採用などを検討する必要があります。
ステンレスやチタンのように耐食性を持つ基材へコーティングを行う場合も、外観維持や傷防止を目的にすることがあります。
耐食性の評価には実際の使用環境に近い試験条件を設定することが欠かせません。
代表的な加工方法と成膜工程
続いては代表的な加工方法と成膜工程を確認していきます。
アークイオンプレーティングの特性
アークイオンプレーティングは、金属ターゲットにアーク放電を発生させ、材料を蒸発とイオン化させる方法です。
イオン化率が高く、基材との密着性を得やすいため、工具や金型向けの硬質コーティングで多く利用されています。
一方で、蒸発源由来の粒子が膜表面に付着し、液滴状の突起が生じることがあります。
表面の滑らかさが特に重要な用途では、後処理、蒸発源の管理、別方式との比較が必要になるでしょう。
スパッタリング方式の特性
スパッタリング方式では、プラズマ中のイオンをターゲットへ衝突させ、その際に飛び出す原子を基材へ堆積させます。
成膜速度は条件によって異なりますが、比較的平滑で均一な膜を得やすい方法として知られています。
装飾部品、電子部品、光学用途、耐食コーティングなどでは、膜質や外観を重視してスパッタリングが選ばれることがあります。
ただし、複雑な形状の内側まで均一に成膜するには、治具の回転や配置、電圧条件の工夫が必要です。
前処理から検査までの流れ
高性能な膜を安定して得るには、成膜前の洗浄と前処理が非常に重要です。
油分、研磨剤、酸化膜、指紋などが残ると、膜の密着不良や外観不良につながるおそれがあります。
一般的には脱脂、洗浄、乾燥、真空排気、イオンボンバードによる表面活性化、成膜、冷却、外観検査という流れで進みます。
| 工程 | 主な目的 | 注意点 |
|---|---|---|
| 前洗浄 | 油分や異物の除去 | 洗浄ムラを残さないこと |
| 治具への固定 | 膜厚の均一化 | 接触部と影になる部分の確認 |
| 真空排気 | 不純物の低減 | 水分や残留ガスの管理 |
| イオンボンバード | 表面活性化と密着性向上 | 基材への過度なダメージ防止 |
| 成膜 | 目的に合う皮膜の形成 | 膜厚と温度の管理 |
| 検査 | 外観と性能の確認 | 仕様に応じた測定方法の選定 |
成膜工程の品質は装置だけで決まらず、部品の受け入れ状態や治具設計によっても左右されます。
加工会社へ依頼する際は、材質、寸法公差、使用環境、必要な外観品質を共有することが重要です。
イオンプレーティングのメリット
続いてはイオンプレーティングのメリットを確認していきます。
優れた密着性と長寿命化
イオン化した粒子を利用するため、適切な前処理と条件設定を行えば、基材にしっかり密着した膜を形成できます。
膜が剥がれにくいことは、耐摩耗コーティングにおいて特に大切な要素です。
工具や金型では、摩耗の進行を抑えることで交換頻度を減らし、稼働率の改善につながる可能性があります。
繰り返し使用する部品ほど、長寿命化による管理工数の削減を実感しやすいでしょう。
多様な性能と色調を選べる柔軟性
イオンプレーティングでは、ターゲット材料、反応ガス、膜の積層構造を変えることで、多様な特性を持つ皮膜を設計できます。
金色、黒色、ブロンズ色、シルバー系などの意匠性を出せるため、時計、眼鏡、アクセサリー、建築金物などにも用いられます。
機能性と外観を両立しやすい点は、塗装やめっきとは異なる魅力の一つです。
ただし、色味は基材の仕上げ、膜厚、ロット、照明環境によって見え方が変わるため、量産前には見本確認を行うと安心です。
装飾目的のコーティングでも、色だけを基準に選ぶと失敗しやすくなります。
指紋の目立ちやすさ、日常使用での傷、汗や化粧品への耐性、下地の研磨状態まで確認すると、満足度を高めやすくなります。
薄膜による寸法変化の抑制
めっきや溶射などと比べ、イオンプレーティングは薄い膜で機能を付与できることが多い処理です。
精密部品では、部品全体の寸法を大きく変えずに表面性能を改善したい場面があります。
たとえば片面に三マイクロメートルの膜を付ける場合、両側の寸法では理論上六マイクロメートル程度の増加を考慮します。
膜厚による寸法変化の考え方は、両面に成膜される寸法で概算します。
穴径、軸径、はめあい部では、膜厚のばらつきも含めて公差設計を行うことが必要です。
ただし、深い穴、狭い溝、ねじ部、複雑な内面では、場所によって膜厚が異なる可能性があります。
寸法精度が厳しい場合は、事前の試作と実測によって補正値を確認することが現実的です。
イオンプレーティングのデメリットと注意点
続いてはイオンプレーティングのデメリットと注意点を確認していきます。
設備費と加工費が高くなりやすい点
イオンプレーティングには真空チャンバー、電源、ガス供給設備、温度管理装置などが必要です。
設備投資が大きく、加工工程も専門性を要するため、単純な表面処理と比べると価格が高くなる傾向があります。
少量品では治具費や段取り費の負担が目立ち、部品単価が上がることもあります。
そのため、耐久性向上による交換削減や不良抑制の効果を含め、費用対効果を検討することが大切です。
複雑形状では膜厚が均一になりにくい点
イオンプレーティングは、蒸発源からの粒子が届きやすい面ほど成膜されやすい性質があります。
深穴の奥、鋭い角部の裏側、狭いすき間などは、膜が薄くなったり、十分に形成されなかったりする場合があります。
見えない内面にも均一な膜が必要な部品では、治具回転、マスキング、別の表面処理方法を含めて検討する必要があります。
部品の配置を少し変えるだけで膜厚分布が改善することもあるため、量産前のトライアルは重要です。
基材温度と前処理に左右される点
成膜中は基材の温度が上がるため、熱による変形、硬さの変化、残留応力への影響を確認しなければなりません。
焼戻し温度が低い材料や、熱変形しやすい薄板、樹脂部品では、適用できる条件に制約が生じます。
また、膜の密着性は前処理の品質に大きく依存します。
基材表面に傷、錆、油分、研磨剤が残っていると、せっかく高性能な膜を選んでも期待どおりの性能が出にくくなります。
イオンプレーティングは、基材表面の欠点を隠す処理ではありません。
むしろ下地の傷や粗さを反映しやすいため、素材選定、熱処理、研磨、洗浄を含む一連の工程管理が必要です。
用途別の選び方と比較ポイント
続いては用途別の選び方と比較ポイントを確認していきます。
切削工具と金型で重視する条件
切削工具では、被削材の種類、切削速度、冷却条件、切りくずの排出性を踏まえて膜種を選びます。
高温で使う工具では耐熱性や酸化しにくさが重視され、粘りのある材料を加工する場合は凝着を抑える性質も重要です。
金型では、かじり、焼付き、離型性、樹脂との相性などが検討項目になります。
用途ごとに摩耗の原因が異なるため、汎用的な膜をそのまま選ぶのではなく、現場の不具合内容から逆算する考え方が有効です。
装飾部品と日用品で重視する条件
装飾部品では、色調、光沢、均一性、指紋の見え方、傷付きにくさが重要になります。
腕時計のケース、アクセサリー、筆記具、ドアハンドルなどでは、見た目と日常耐久性の両方が求められます。
人体に触れる製品では、汗や皮脂、洗剤、化粧品との接触を想定し、変色や腐食の評価を行うとよいでしょう。
基材が真鍮、ステンレス、チタン、亜鉛合金のどれかによっても、下地処理や適した膜構成は変わります。
他の表面処理との比較
表面処理を選ぶ際は、イオンプレーティングだけでなく、めっき、塗装、窒化処理、DLCコーティング、PVDコーティングなどと比較します。
なお、イオンプレーティングはPVDの一種として扱われることが多く、PVDという大きな分類の中に複数の成膜方式があります。
| 処理方法 | 主な強み | 検討したい点 |
|---|---|---|
| イオンプレーティング | 密着性、硬質皮膜、意匠性 | 設備費、形状による膜厚差 |
| めっき | 量産性、膜種の豊富さ | 薬液管理、膜厚による寸法影響 |
| 塗装 | 色の自由度、比較的低い初期負担 | 摩耗や傷への耐性 |
| 窒化処理 | 表面硬化、基材との一体性 | 材質制約、処理温度 |
| DLCコーティング | 低摩擦、耐摩耗性 | 膜種選定、密着性の設計 |
選定時には、必要な性能を優先順位で整理すると判断しやすくなります。
耐摩耗性、耐食性、低摩擦、色調、寸法公差、ロット数、予算、納期を並べ、妥協できない条件を明確にしましょう。
依頼先へは図面だけでなく、使用環境、現状の不具合、目標寿命、外観見本の有無も伝えると、より適切な提案を受けやすくなります。
イオンプレーティングのまとめ
イオンプレーティングは、真空中で材料をイオン化し、基材に密着性の高い薄膜を形成する表面処理です。
耐摩耗性、耐食性、耐熱性、装飾性を高められるため、切削工具、金型、機械部品、時計、アクセサリーなどで活用されています。
特に、部品寸法への影響を抑えながら表面性能を付与したい場合や、長寿命化によって総コストを改善したい場合に有力な選択肢となります。
一方で、加工費、前処理の品質、基材温度、複雑形状での膜厚分布には注意が必要です。
膜種や膜厚を決める際は、硬さだけでなく、相手材、摩擦、使用温度、腐食環境、求める外観まで含めて検討しましょう。
目的と条件を具体的に整理したうえで加工会社へ相談すれば、イオンプレーティングのメリットをより効果的に引き出せます。