摩擦攪拌接合は、材料を溶かし切らずに接合する技術として、輸送機器や精密部品の製造現場で注目されています。
英語ではFriction Stir Weldingと呼ばれ、頭文字を取ってFSWと表記されることが一般的です。
従来のアーク溶接やレーザー溶接とは異なり、回転する工具の摩擦熱と押し込みによる塑性流動を利用する点が大きな特徴でしょう。
本記事では摩擦攪拌接合の意味、発熱の仕組み、材料が混ざり合う原理、品質を左右する条件まで、初めて学ぶ方にもわかりやすく解説します。
摩擦攪拌接合の意味と接合の結論
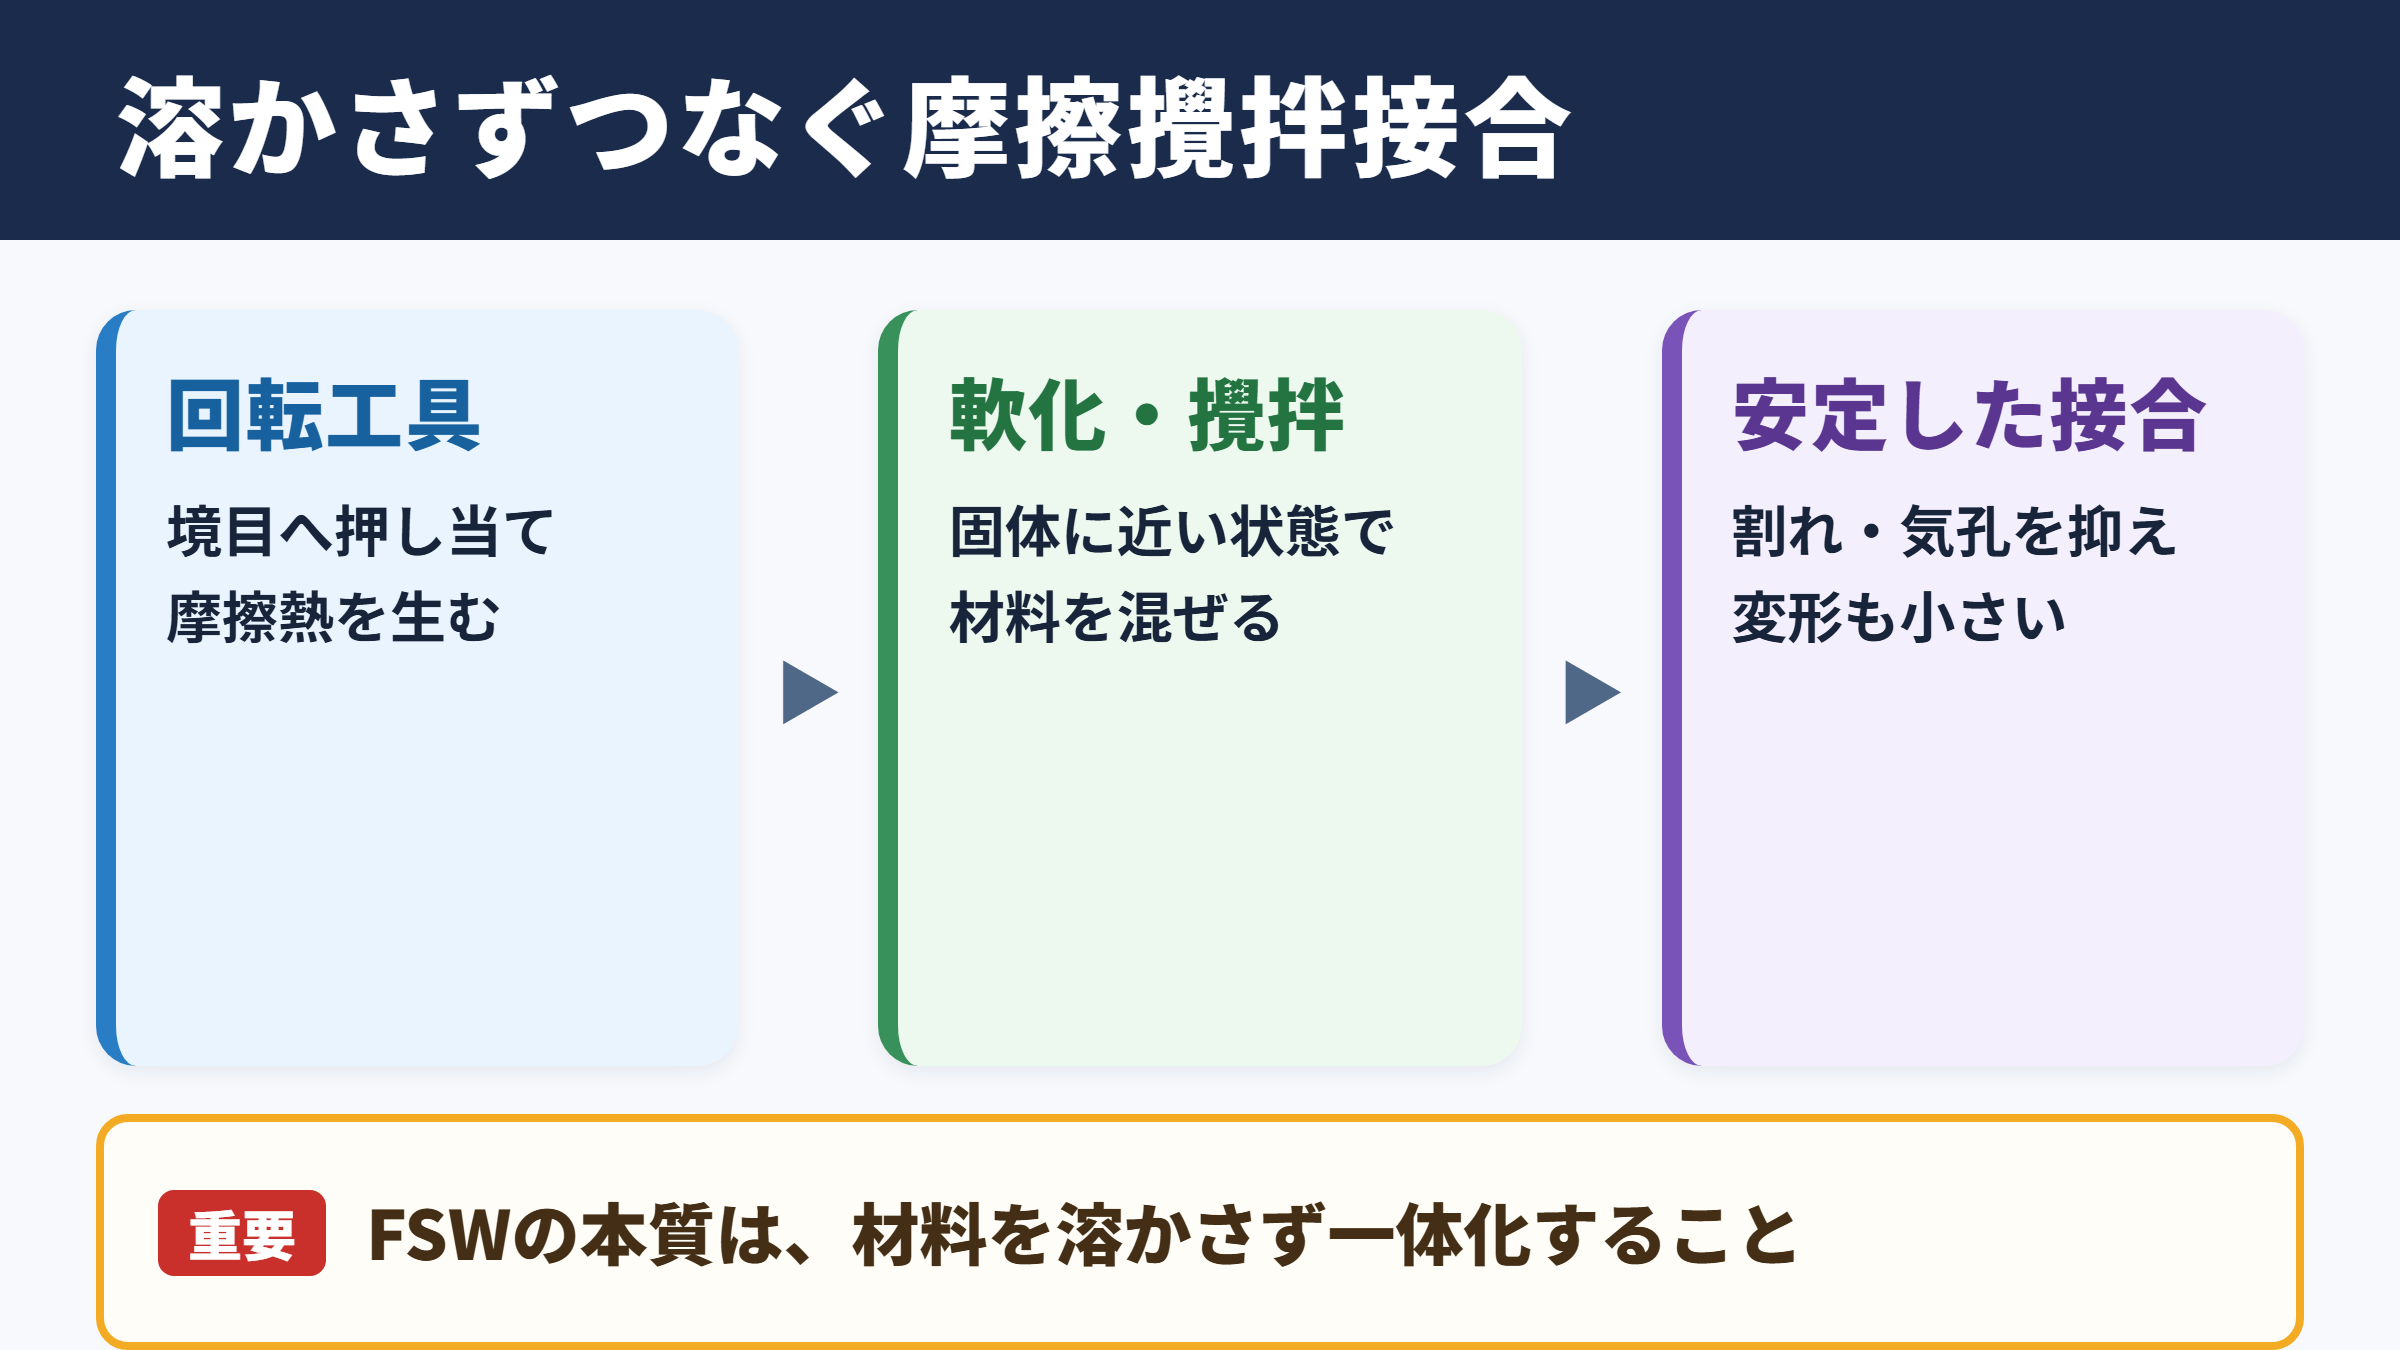
それではまず摩擦攪拌接合の意味と、どのような接合方法なのかについて解説していきます。
溶融させずに材料を一体化する技術
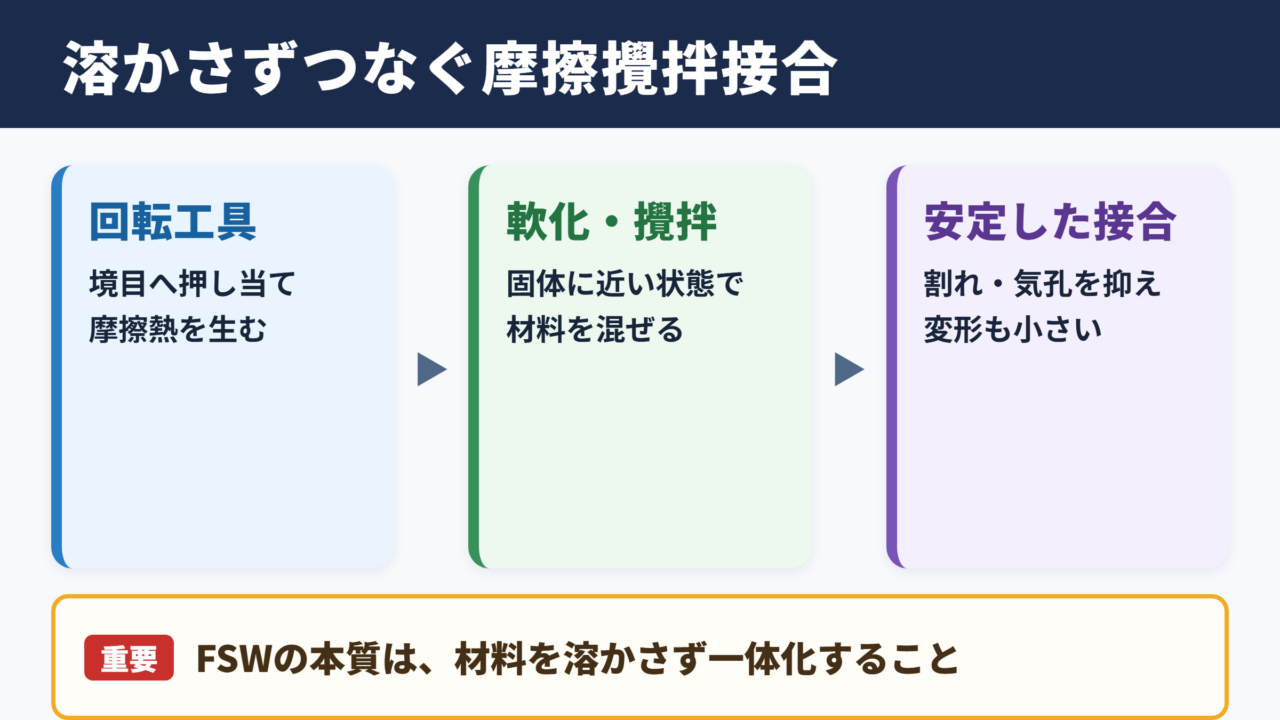
摩擦攪拌接合とは、接合したい金属の境目に回転工具を押し当て、摩擦による発熱と機械的な攪拌によって材料をつなぐ加工法です。
中心となる工具はショルダーとプローブで構成され、プローブを材料内部へ差し込みながら進行させます。
このとき母材は完全に液体になるほど加熱されず、軟らかく変形しやすい状態で混ざり合います。
材料を溶かさず、固相に近い状態で接合することがFSWの本質です。
溶接という名称は付いているものの、一般的な溶融溶接とは熱の加わり方も組織の変化も異なります。
アルミニウム合金のように溶融溶接で割れや気孔が発生しやすい材料でも、安定した継手を得やすい点が採用される理由です。
摩擦攪拌接合で得られる主な効果
FSWでは、溶融池が形成されないため、凝固時に起こりやすいブローホールや高温割れを抑えやすくなります。
溶接ワイヤ、シールドガス、フラックスを使わない条件も多く、消耗品や後処理を減らせる可能性があります。
接合後の変形が比較的小さいこともメリットであり、薄板、大型パネル、長尺部材の加工で特に重要です。
また、熱影響部が必要以上に広がりにくいため、母材が持つ強度や耐食性への影響を管理しやすくなります。
摩擦攪拌接合は、回転工具の摩擦熱だけで接合する方法ではありません。
工具による圧力、材料の塑性変形、進行方向への攪拌作用が組み合わさって、健全な接合部が形成されます。
溶融溶接との違い
アーク溶接やレーザー溶接では、接合部をいったん溶かし、冷却と凝固によって一体化させます。
一方、摩擦攪拌接合では固体に近い軟化状態を利用するため、凝固組織に由来する欠陥を避けやすい特徴があります。
| 比較項目 | 摩擦攪拌接合 | 一般的な溶融溶接 |
|---|---|---|
| 接合時の状態 | 固相に近い塑性状態 | 金属を溶融させる状態 |
| 主な熱源 | 工具との摩擦と塑性変形 | アーク、レーザー、電子ビームなど |
| 消耗材 | 不要な場合が多い | 溶加材やガスを使う場合がある |
| 代表的な課題 | 工具摩耗、始終端部の処理 | ひずみ、割れ、気孔、スパッタ |
| 適した材料例 | アルミニウム合金、銅合金、マグネシウム合金 | 鋼材、ステンレス、各種金属材料 |
ただし、FSWがすべての場面で優れるわけではありません。
工具を押し付けるための剛性、接合線へのアクセス、工具を抜く箇所の処理など、設備計画の段階で確認すべき条件があります。
摩擦熱と塑性流動の仕組み
続いては摩擦攪拌接合における発熱と塑性流動の仕組みを確認していきます。
ショルダーとプローブが担う役割
ショルダーは工具の肩にあたる広い部分で、材料表面に接触して大きな摩擦熱を生み出します。
プローブはショルダーの中央から突き出た部分であり、接合部の内部まで熱と変形を与える役割を担います。
プローブの長さは材料厚さに近い寸法で選定され、短すぎると裏面まで十分に接合できません。
反対に長すぎる場合は治具や裏当て材へ接触し、工具破損や品質低下につながるおそれがあります。
ショルダーは主に発熱と表面の鍛造を担当し、プローブは内部の攪拌を担当します。
発熱から軟化までの流れ
高速で回転する工具を材料に押し込むと、接触面で摩擦が発生します。
さらに材料自身が強くせん断変形することで、内部でも熱が生まれます。
発生した熱によって金属は温度上昇し、降伏応力が下がって粘土のように変形しやすい状態へ近づきます。
発熱量は回転数、押込み荷重、工具径、接触状態、材料の強度などに影響されます。
回転数を上げれば必ず品質が良くなるわけではなく、過剰な入熱は組織粗大化やバリの増加を招く場合があります。
アルミニウム合金では融点より低い温度域で十分な塑性流動が得られるため、FSWの代表的な対象材料となっています。
温度だけで判断せず、トルクや加圧力、工具周辺の材料挙動をあわせて管理することが重要です。
塑性流動による材料の混合
軟化した材料は、回転するプローブの周囲を移動し、前方から後方へ押し流されます。
この流れの中で接合線の両側にあった材料が細かく変形し、交じり合いながら圧密されます。
接合部の断面にはオニオンリングと呼ばれる同心円状の模様が観察されることがあり、材料が層状に移動した痕跡として知られています。
塑性流動が不足すると、内部に空洞や未接合部が残る可能性があります。
そのため、材料を適度に軟化させる熱入力と、十分な押込みおよび攪拌を両立させる条件設定が欠かせません。
接合工程と工具の動き
続いては摩擦攪拌接合の工程と、工具が行う動きを確認していきます。
材料固定から工具挿入までの工程
最初に、接合する部材を治具の上へ正確に配置し、すき間が生じないよう強固に固定します。
FSWでは工具が下向きの力を加えるため、固定が不十分だと材料が浮き上がり、接合不良や寸法ずれにつながります。
次に回転している工具を接合開始位置へ押し込みます。
工具が所定深さまで入った後、短時間その場に留める場合があり、この時間はプランジ保持時間と呼ばれます。
保持中に必要な熱を確保することで、その後の移動開始時に材料が安定して流動しやすくなります。
接合線に沿った送り動作
工具が設定深さに達すると、接合線に沿って一定速度で移動します。
このときの移動速度は接合速度、工具の回転速度は回転数として管理されます。
回転数と接合速度の組み合わせは、単位距離あたりの入熱を左右する代表的な条件です。
一般に回転数が高く、接合速度が遅いほど、材料に与えられる熱は大きくなりやすい傾向があります。
ただし実際の発熱は工具形状、加圧、材料の熱伝導率にも左右されるため、数値だけで単純に比較することはできません。
工具はわずかに後方へ傾けて使用されることが多く、この角度を前進角と呼びます。
前進角によってショルダー後方の圧力が高まり、攪拌された材料を締め固める作用が期待できます。
終端部に残る穴と処理方法
接合の終点では、プローブを引き抜いた跡としてキー ホールが残ります。
この穴は摩擦攪拌接合に特有の課題であり、製品の使用部位によっては除去や別工程での処理が必要になります。
終端を部材の外へ逃がせる設計にしたり、穴が残る部分を切り落としたりする方法が代表的です。
また、伸縮式プローブを用いる装置では、接合終了時にプローブを工具内部へ収納し、穴を小さくする技術も使われます。
開始部と終端部は、直線部分と同じ条件では品質を判断できない重要箇所です。
品質を左右する条件と欠陥の種類
続いては摩擦攪拌接合の品質を左右する条件と、代表的な欠陥を確認していきます。
回転数と接合速度のバランス
回転数が低すぎたり、接合速度が速すぎたりすると、材料が十分に軟化しません。
その結果、攪拌不足、トンネル状欠陥、未接合部といった内部欠陥が発生しやすくなります。
反対に入熱が大きすぎる場合、材料が過度に軟化してバリが増えたり、板厚が減少したりすることがあります。
熱に敏感な析出強化型アルミニウム合金では、熱影響部で強度が低下する可能性も見逃せません。
適正条件とは高温にすることではなく、必要な流動を安定して得ることです。
工具形状と工具材料の選定
プローブには円柱ねじ形状、三角ねじ形状、テーパー形状などがあり、材料の流れや攪拌能力に影響します。
ねじを設けたプローブは材料を上下方向へ移動させやすく、厚み方向の混合を促す設計として用いられます。
ショルダー表面に溝や同心円状の加工を施し、材料の外部流出を抑える工夫もあります。
アルミニウム合金の接合には工具鋼などが使われますが、高融点材料や高強度材料では、工具の耐熱性と耐摩耗性が大きな課題になります。
工具は単なる回転部品ではなく、発熱、攪拌、加圧、材料保持を同時に担う重要な要素です。
工具形状の選定を誤ると、条件を調整しても安定した接合が得られない場合があります。
代表的な欠陥と検査方法
代表的な欠陥には、トンネル欠陥、キッシングボンド、未接合、過大なバリ、表面溝があります。
トンネル欠陥は接合部内部にできる空洞で、材料流動不足や不適切な工具位置によって生じます。
キッシングボンドは接触しているように見えても、界面が十分に接合されていない状態です。
外観だけでは判別が難しいため、超音波探傷、放射線透過試験、断面観察、引張試験などを組み合わせます。
| 欠陥の種類 | 主な原因 | 確認方法 |
|---|---|---|
| トンネル欠陥 | 入熱不足、攪拌不足、押込み不足 | 超音波探傷、断面観察 |
| 未接合 | すき間、工具深さ不足、流動不足 | 断面観察、曲げ試験 |
| キッシングボンド | 酸化膜の残留、界面圧着不足 | 超音波探傷、疲労試験 |
| 過大なバリ | 過剰入熱、工具沈み込み過多 | 外観検査、寸法測定 |
| 表面溝 | ショルダー荷重不足、材料供給不足 | 外観検査、断面観察 |
適用材料と活用される分野
続いては摩擦攪拌接合に適した材料と、実際に活用される分野を確認していきます。
アルミニウム合金との相性
摩擦攪拌接合は、アルミニウム合金への適用で広く知られるようになりました。
アルミニウムは軽量で耐食性に優れる一方、合金の種類によっては溶融溶接で割れ、気孔、強度低下が起こりやすい性質があります。
FSWでは溶融を避けられるため、こうした課題を低減しつつ、長い接合線を比較的安定して施工できます。
軽量化と接合信頼性を両立したい製品では、FSWの利点が活かされやすいでしょう。
ただし、熱処理型合金では接合後の強度分布を評価し、必要に応じて熱処理や設計上の補強を検討します。
輸送機器と大型構造物での利用
鉄道車両、船舶、自動車、航空宇宙分野では、軽量なアルミニウム構造の需要が高まっています。
長尺の押出形材や大型パネルを接合する場面では、ひずみを抑えながら高い気密性を目指せるFSWが有効です。
電気自動車の電池ケース、冷却プレート、バスバー周辺部品などでも、異材接合を含めた研究と実用化が進んでいます。
接合中に火花やヒュームが比較的少ない点は、作業環境の改善を考えるうえでも利点となります。
異材接合で注意したいポイント
アルミニウムと銅、アルミニウムとマグネシウムなど、異なる金属を接合する技術としても摩擦攪拌接合は期待されています。
異材では融点、硬さ、熱伝導率、化学的な相性が異なるため、同材接合より条件管理が難しくなります。
特に金属間化合物が厚く形成されると、接合部が硬くても脆くなる場合があります。
異材接合では、工具をどちらの材料側へ寄せるかによって材料流動が変わります。
回転方向、接合速度、工具位置を細かく最適化し、金属間化合物の生成を抑える検討が必要です。
異材接合では強度だけでなく、耐食性、導電性、熱サイクル後の信頼性も評価項目になります。
導入時に確認したい設備と設計
続いては摩擦攪拌接合を導入する際に確認したい設備と製品設計を確認していきます。
装置剛性と治具設計
FSW装置には、回転工具を押し込みながら移動させるための高い剛性が求められます。
特に大型部材では、装置本体だけでなく、テーブル、裏当て材、クランプを含めた全体のたわみを考慮する必要があります。
部材がわずかに浮くだけでも工具深さが変化し、裏面側に未接合を残すおそれがあります。
治具は単に材料を固定する部品ではなく、熱を逃がし、接合荷重を受ける品質管理部品でもあります。
継手形状と接合前処理
代表的な継手形状には突合せ継手、重ね継手、T継手があります。
突合せ継手では板同士のすき間を小さく保つことが重要で、端面のずれも品質に影響します。
重ね継手では上板と下板の界面に酸化膜や汚れが残ると、接合不良につながる可能性があります。
接合前には油分、水分、厚い酸化膜、異物を除去し、材料表面の状態をそろえることが基本です。
摩擦攪拌接合の品質は、加工条件だけでは決まりません。
部材公差、表面清浄度、クランプ位置、裏当て材の状態まで含めて管理することで、再現性が高まります。
生産管理で見るべきデータ
量産工程では、回転数、接合速度、工具位置、加圧力、主軸トルク、温度などを記録します。
これらの値が基準範囲から外れた場合、工具摩耗、材料寸法のばらつき、固定不良といった異常を早期に見つけられます。
非破壊検査の結果と加工ログを関連付けることで、不良の原因を追跡しやすくなります。
見た目が良好な接合部でも、内部品質を保証するには工程データの蓄積が必要です。
試作段階では断面マクロ観察や引張試験を繰り返し、許容できる条件範囲を定めてから量産へ移行すると安心です。
摩擦攪拌接合のまとめ
摩擦攪拌接合は、回転工具による摩擦熱と塑性流動を利用し、材料を溶融させずに一体化する接合技術です。
FSWではショルダーとプローブが発熱、攪拌、加圧を担い、軟化した材料を接合線の周辺で混ぜ合わせます。
アルミニウム合金では特に多く活用され、ひずみ、気孔、溶接割れを抑えやすい点が大きな魅力です。
一方で、工具形状、回転数、接合速度、押込み量、治具剛性、接合前の表面状態など、品質に影響する要素は少なくありません。
トンネル欠陥やキッシングボンドのように外観だけで判断しにくい不良もあるため、試験と工程管理を組み合わせることが大切です。
摩擦攪拌接合を正しく理解する鍵は、発熱と塑性流動、そして工具による鍛造作用を一体として捉えることです。
接合する材料、板厚、継手形状、必要な強度を整理したうえで条件を検討すれば、製品の軽量化と信頼性向上に役立つ技術となるでしょう。