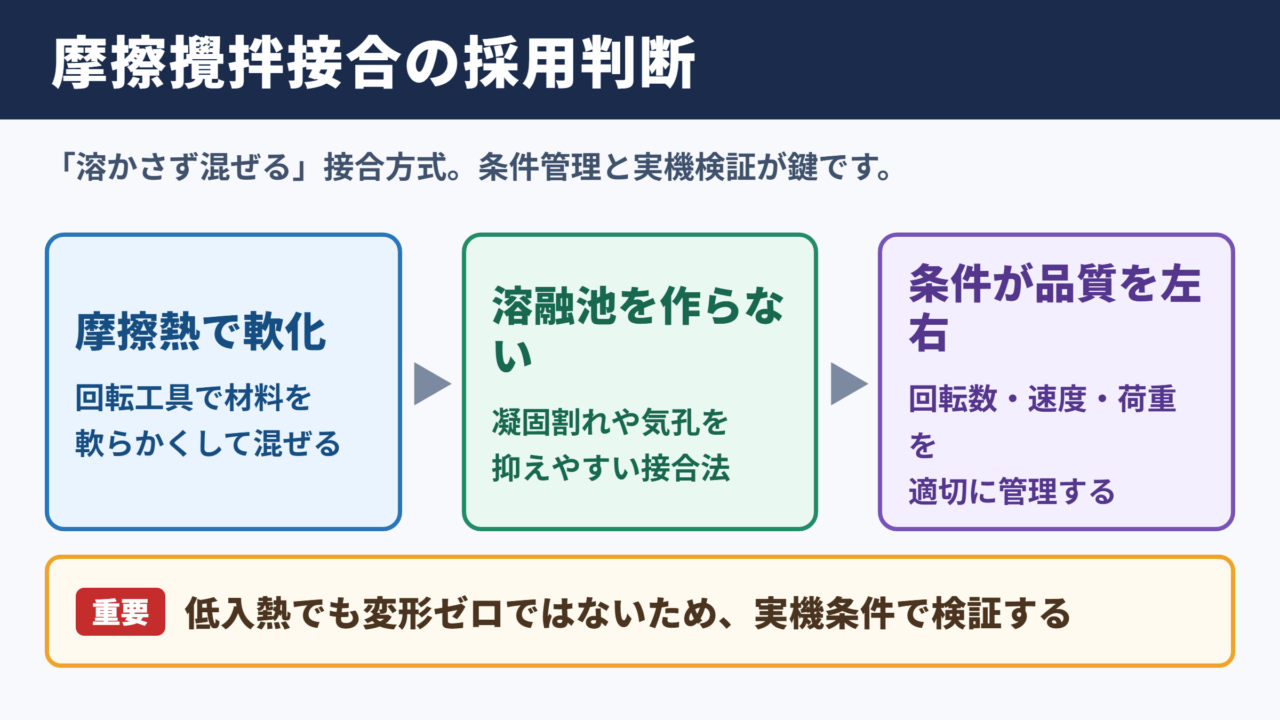
摩擦攪拌接合は、回転する工具を使って金属を固相のまま接合する技術です。
溶融を伴う一般的な溶接とは異なるため、熱による変形や割れを抑えやすく、アルミニウム合金を中心に幅広い製造現場で活用されています。
一方で、専用設備の導入費用、複雑な形状への対応、接合終端に残る穴など、事前に理解しておきたい注意点もあります。
この記事では、摩擦攪拌接合の仕組みからメリットとデメリット、低入熱による変形や残留応力への影響、適した用途までを詳しく解説します。
摩擦攪拌接合の特徴と採用判断
それではまず摩擦攪拌接合の特徴と、採用を検討する際の判断材料について解説していきます。
摩擦熱と塑性流動を利用する接合法
摩擦攪拌接合は、英語ではフリクションスターウェルディングと呼ばれ、回転工具の摩擦熱と加圧力を利用する接合法です。
工具の先端にはプローブと呼ばれる突起があり、接合したい部材の合わせ目に差し込み、ショルダー部を材料表面に押し当てながら移動させます。
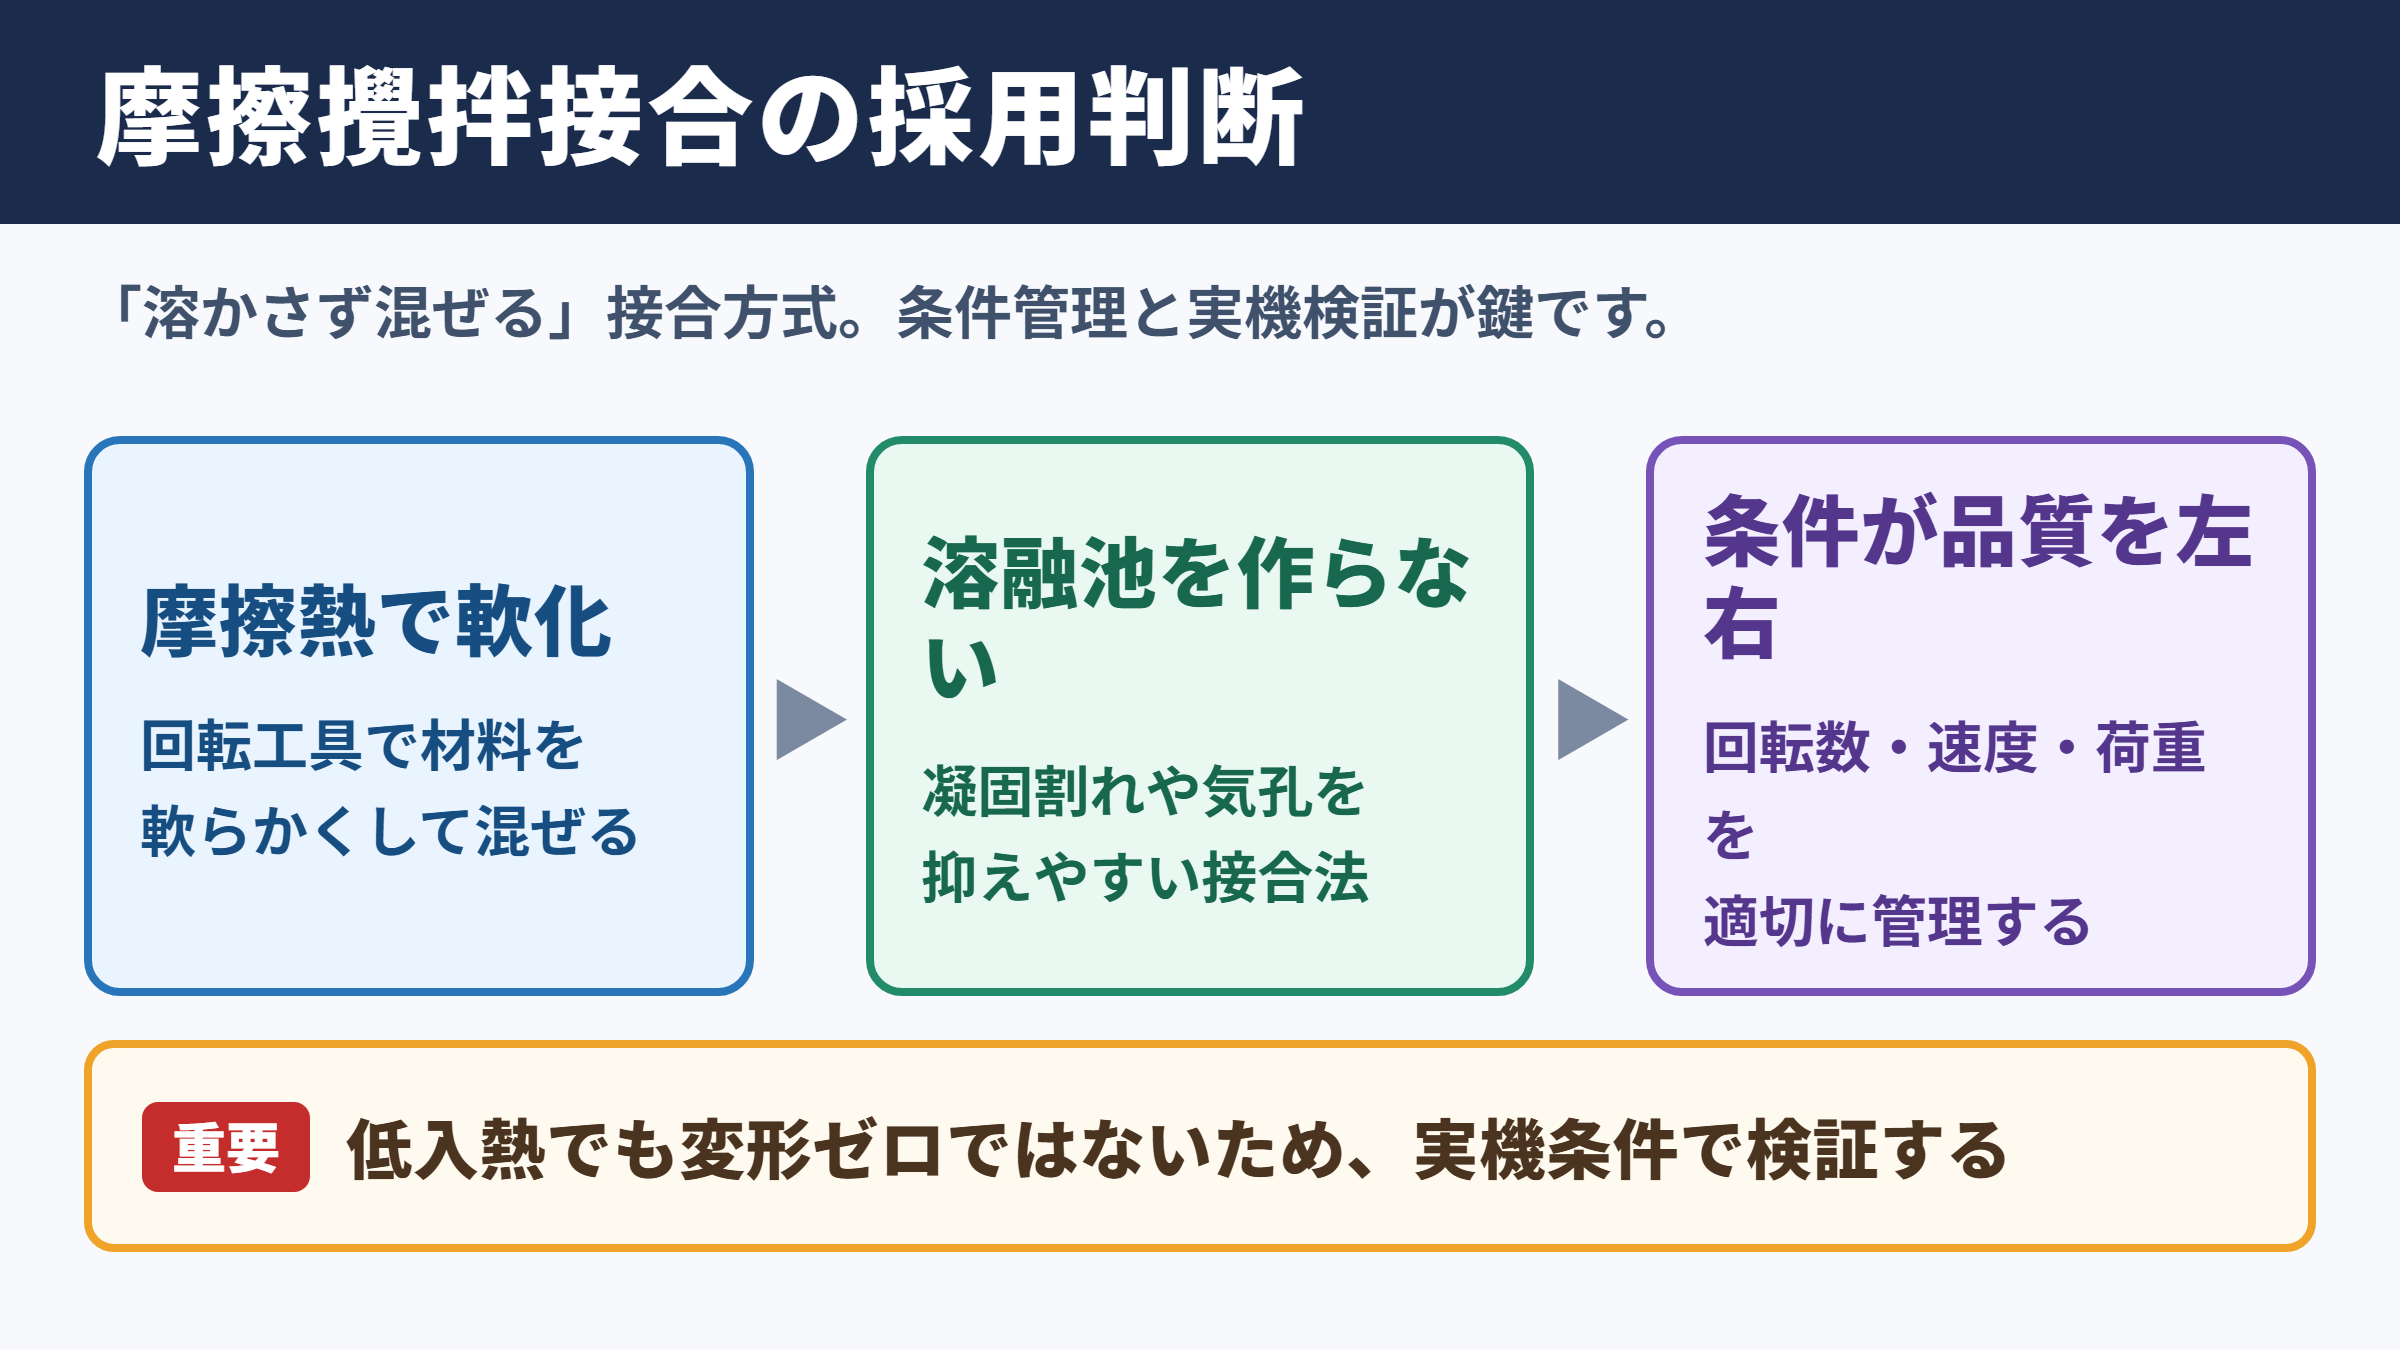
このとき材料は融点まで溶けず、軟化した状態で塑性流動を起こします。
軟化した金属が回転工具の周囲で混ざり合い、後方で一体化することで接合部が形成される仕組みです。
アーク溶接のように溶融池を作らないため、凝固割れ、ブローホール、気孔などの溶融溶接に特有の欠陥を抑えやすい点が注目されています。
摩擦攪拌接合では、回転数、接合速度、押込み量、工具の傾き、加圧力が品質を左右します。
回転数が低すぎると発熱不足となり、材料が十分に流動しません。
反対に回転数が高すぎる場合は、過大な入熱による組織変化やバリの増加につながることがあります。
低入熱がもたらす変形と残留応力への影響
摩擦攪拌接合の大きな特徴は、低入熱で接合できる可能性にあります。
材料全体を高温まで加熱して溶かす方法に比べると、熱影響を受ける範囲を小さく管理しやすくなります。
金属は加熱されると膨張し、冷却時には収縮します。
この温度変化が局所的かつ大きいほど、反り、ひずみ、角変形、残留応力が生じやすくなります。
摩擦攪拌接合では温度上昇を抑えながら材料を接合できるため、薄板や長尺部材でも寸法変化を小さくできる場合があります。
ただし、低入熱だからといって変形が必ずゼロになるわけではありません。
板厚、治具の拘束条件、接合長さ、工具荷重、接合順序によって熱の伝わり方は変わるため、実機に近い条件で検証することが重要です。
変形対策では、接合法だけでなく治具設計が重要です。
部材を安定して支持し、接合中の浮き上がりやすき間を抑え、熱による伸縮を考慮したクランプ位置を設定する必要があります。
アルミニウム合金で評価されやすい理由
摩擦攪拌接合は、アルミニウム合金の接合で特に評価される技術です。
アルミニウムは軽量で耐食性に優れる一方、合金の種類によっては溶融溶接で割れや強度低下が起こりやすいことがあります。
たとえば高強度な七千系アルミニウム合金では、熱影響部の軟化や割れが課題になることがあります。
摩擦攪拌接合は溶融を避けるため、材料特性を生かしながら接合品質を確保しやすい方法として検討されます。
輸送機器、鉄道車両、船舶、航空宇宙、電池ケース、放熱部品など、軽量化と信頼性が求められる分野で採用例が増えています。
| 比較項目 | 摩擦攪拌接合 | 一般的な溶融溶接 |
|---|---|---|
| 接合時の状態 | 固相に近い軟化状態 | 局所的に溶融 |
| 入熱量 | 比較的抑えやすい | 条件により大きくなりやすい |
| 変形 | 抑制が期待できる | 熱ひずみが課題になりやすい |
| 気孔とブローホール | 発生しにくい傾向 | 条件により発生する |
| 接合終端 | 工具穴が残る場合がある | クレータ処理が必要な場合がある |
摩擦攪拌接合のメリット
続いては摩擦攪拌接合のメリットを確認していきます。
溶接変形を抑えやすい特性
第一のメリットは、熱による変形を抑えやすいことです。
接合部だけを効率よく軟化させるため、部材全体に広がる熱影響を小さくしやすくなります。
とくに薄板、長いパネル、精密な寸法が求められる部品では、後工程の矯正作業を減らせる可能性があります。
変形矯正には工数、設備、人の経験が必要です。
接合工程の段階で変形リスクを低減できれば、製造リードタイムと品質の安定化にもつながるでしょう。
残留応力と接合欠陥を抑えやすい点
残留応力は、接合後に部材内部へ残る応力です。
残留応力が大きいと、疲労寿命、耐応力腐食割れ性、寸法安定性に影響することがあります。
摩擦攪拌接合では急激な溶融と凝固を避けられるため、残留応力を比較的低く抑えられるケースがあります。
また、シールドガスや溶加材を原則として必要としないため、ガス由来の欠陥や溶加材管理に関する負担も軽減できます。
ただし、内部欠陥がまったく起きないわけではありません。
トンネル状欠陥、接合不良、キッシングボンドなどは、条件が適切でない場合に発生するため、断面観察や非破壊検査で確認する必要があります。
外観が整っていても、内部まで健全とは限りません。
重要保安部品では、引張試験、曲げ試験、マクロ試験、超音波探傷などを組み合わせ、接合条件を裏付けることが大切です。
環境負荷とランニングコストの低減
摩擦攪拌接合は、ヒューム、スパッタ、強いアーク光が発生しにくい方法です。
作業環境の改善や、集じん設備の負担軽減につながる可能性があります。
溶加材、シールドガス、フラックスへの依存度が低いことも、継続生産では見逃せない利点です。
消耗品費を抑えられる場合がある一方、工具は摩耗するため、工具寿命を含めたコスト試算が必要になります。
高硬度材や長距離接合では工具負荷が高くなるため、単純に材料費だけで比較しないことが重要です。
摩擦攪拌接合のデメリット
続いては摩擦攪拌接合で注意したいデメリットを確認していきます。
専用設備と高剛性治具の必要性
摩擦攪拌接合では、回転工具を押し込む大きな荷重と、その反力を受け止める剛性が必要です。
そのため、汎用の溶接機だけで簡単に置き換えられるとは限りません。
専用の接合装置、ロボット、門型設備、クランプ治具、バックプレートなどを用意する必要があり、初期投資が大きくなることがあります。
部材の保持が不十分だと、接合中にすき間が生じ、欠陥や工具破損の原因になります。
量産品であれば投資を回収しやすい一方、多品種少量生産では治具の段取り時間が課題になる場合もあります。
工具穴と複雑形状への対応
接合の終端では、工具を抜くことでプローブ孔が残ることがあります。
この工具穴は、気密性、外観、疲労強度、腐食環境への耐性に影響する場合があります。
終端部を後加工で除去する、重ね部に逃がす、リトラクタブルピンツールを使うなど、設計段階から対策を考える必要があります。
また、工具を一定方向へ移動させる特性から、狭い場所、急な曲線、立体的で複雑な形状には制約があります。
継手形状は突合せ継手、重ね継手、すみ肉継手などに対応できますが、工具が届く空間と裏当ての確保が前提になります。
接合終端の穴を許容できない製品では、接合開始位置と終了位置を製品外の捨て板に設ける方法があります。
接合後に捨て板を切り離せば、製品本体に工具穴を残さずに済む場合があります。
材料と板厚による適用範囲
アルミニウム合金では実績が豊富ですが、鋼、チタン、ニッケル基合金などの高融点材料では、工具に大きな負担がかかります。
高硬度材に対応するには、耐摩耗性と耐熱性に優れた特殊工具が必要になり、工具コストや条件管理の難易度が上がります。
板厚が厚くなると、必要な押込み荷重と工具長が増えます。
一方で極端に薄い板では、工具の押込みによる変形や裏面の状態に配慮しなければなりません。
材料、板厚、継手形状、要求強度を整理したうえで、試作による適性評価を行うことが現実的です。
低入熱と残留応力を左右する条件
続いては低入熱と残留応力を左右する接合条件を確認していきます。
回転数と接合速度のバランス
回転数と接合速度は、発熱量と材料流動を決める代表的な条件です。
回転数を上げるほど摩擦熱は増えやすく、接合速度を遅くするほど単位長さ当たりの入熱は大きくなる傾向があります。
ただし、実際の入熱は工具径、工具形状、加圧力、材料の熱伝導率にも左右されます。
条件設定では、温度だけでなく、接合荷重、トルク、工具位置、外観、断面組織を総合的に見ることが必要です。
低入熱を追求しすぎると接合不良につながる可能性があるため、適正な流動を確保することが優先されます。
入熱管理の考え方として、回転数を下げる、接合速度を上げる、工具形状を見直すという方法があります。
ただし単独で条件を変更するのではなく、試験片の断面と強度を確認しながら組み合わせることが重要です。
工具形状とショルダーの役割
工具は、材料をかき混ぜるプローブと、表面を加熱して押さえるショルダーで構成されます。
プローブのねじ形状、溝、長さ、先端形状は、板厚方向の材料流動に大きく影響します。
ショルダー径が大きいと発熱面積が増え、表面側の流動を促しやすくなります。
ただし過剰な熱や押込みは、バリ、フラッシュ、板厚減少、表面荒れの原因になることがあります。
接合部の品質を安定させるには、部材の板厚や継手に合わせた工具設計が欠かせません。
治具拘束と接合順序の管理
残留応力は、入熱だけでなく、部材がどのように拘束されているかによって変化します。
強く固定すれば接合中の浮きやすき間は抑えられますが、冷却時の収縮が拘束されることで応力が残ることもあります。
大型パネルやフレームでは、接合する順序によって変形の方向が変わります。
対称的に接合を進める、短い区間に分ける、仮固定位置を最適化するなど、製品形状に応じた工程設計が必要です。
試作時には三次元測定機やひずみゲージを活用し、接合前後の寸法変化を数値で蓄積すると改善に役立ちます。
| 管理項目 | 確認内容 | 品質への主な影響 |
|---|---|---|
| 回転数 | 工具の毎分回転数 | 発熱量と塑性流動 |
| 接合速度 | 工具の移動速度 | 単位長さ当たりの入熱 |
| 押込み量 | 工具の深さと荷重 | 板厚減少と接合密着性 |
| 工具傾き | 進行方向への傾斜 | 材料の後方流動と表面状態 |
| 治具拘束 | クランプ位置と剛性 | すき間、浮き、変形、残留応力 |
品質管理と検査のポイント
続いては摩擦攪拌接合の品質管理と検査のポイントを確認していきます。
外観検査で確認する項目
外観検査では、接合線の連続性、バリの量、表面の荒れ、工具の走行跡、終端部の状態を確認します。
異常に大きいバリは、押込み量や発熱量が過大である可能性を示します。
反対に接合線の溝や表面の欠けは、材料流動不足、工具位置ずれ、すき間の発生などを疑うきっかけになります。
外観だけで合否を決めるのではなく、設定値や接合中の荷重履歴と照らし合わせることが大切です。
断面観察と機械試験の重要性
接合条件を決定する段階では、試験片を切断し、断面を研磨して組織を観察します。
断面観察では、トンネル状欠陥、未接合部、異物巻込み、板厚減少、攪拌部の形状を確認します。
引張試験では、母材に対する継手効率や破断位置を評価します。
曲げ試験、硬さ試験、疲労試験を加えることで、実使用に近い信頼性を把握しやすくなります。
熱処理型のアルミニウム合金では、熱影響部の硬さ低下が強度に関係するため、硬さ分布の測定も有効です。
非破壊検査と工程監視の活用
量産時には、全数を切断して確認することはできません。
そのため、超音波探傷、放射線透過、渦流探傷など、製品と欠陥の種類に合った非破壊検査を選定します。
接合中のトルク、押込み荷重、温度、工具位置を記録する工程監視も有効です。
正常な接合条件のデータを基準として蓄積すれば、異常の早期発見やトレーサビリティの向上につながります。
品質管理では、完成品の検査だけに依存しないことが重要です。
材料受入れ、治具の点検、工具摩耗の確認、接合条件の記録、定期試験をつなげることで、安定した工程を構築できます。
摩擦攪拌接合に適した用途と導入手順
続いては摩擦攪拌接合に適した用途と導入手順を確認していきます。
輸送機器と大型アルミ構造物
鉄道車両のアルミ押出形材、船舶のパネル、トラックの荷台、電気自動車のバッテリーケースなどは、摩擦攪拌接合と相性がよい用途です。
長い直線部を接合する製品では、連続した接合線を形成しやすく、低変形の利点を活用できます。
軽量化を目的にアルミニウム合金を採用する場合、溶融溶接で生じやすい課題を避ける選択肢として検討されます。
異種材接合と電子部品への応用
摩擦攪拌接合は、同じ金属同士だけでなく、条件によっては異なる材料の接合にも活用されています。
アルミニウムと銅の接合は、電力機器、熱交換器、電池関連部品などで需要があります。
ただし異種材では、界面に生成する金属間化合物や、材料ごとの流動差を考慮しなければなりません。
電子部品の分野では、摩擦攪拌スポット接合などを用い、熱による部品への影響を抑えながら接合する方法もあります。
試作から量産へ進める手順
導入時は、まず製品に必要な強度、気密性、耐食性、寸法精度、外観基準を明確にします。
次に材料、板厚、継手形状をもとに工具と治具の構想を決め、試験接合を行います。
試験では回転数と接合速度だけでなく、クランプ条件や部材のすき間も変更し、品質の変動要因を確認します。
量産条件が決まった後も、工具摩耗に伴う品質変化を監視し、交換基準を設定することが必要です。
接合技術、設計、治具、検査を一体で進めることが、摩擦攪拌接合を成功させる近道になります。
まとめ
摩擦攪拌接合は、回転工具の摩擦熱と塑性流動を利用し、材料を溶かさずに接合する技術です。
低入熱によって変形、残留応力、気孔、割れを抑えやすく、アルミニウム合金を使う輸送機器や大型構造物で大きな強みを発揮します。
一方で、専用設備と高剛性治具が必要になること、工具穴への対策が必要なこと、材料や形状によって適用範囲が変わることには注意が必要です。
回転数、接合速度、工具形状、治具拘束を適切に管理し、断面観察や非破壊検査で品質を確認することで、摩擦攪拌接合の利点を生かしやすくなるでしょう。