摩擦攪拌接合は、母材を溶かさずに接合できる技術として注目されています。
一方で、アーク溶接やレーザー溶接には幅広い材料と形状へ対応しやすい強みがあり、用途によって適した工法は変わります。
本記事では摩擦攪拌接合と各種溶接の違い、接合強度、融点との関係、品質管理のポイントをわかりやすく整理します。
摩擦攪拌接合と溶接の違い
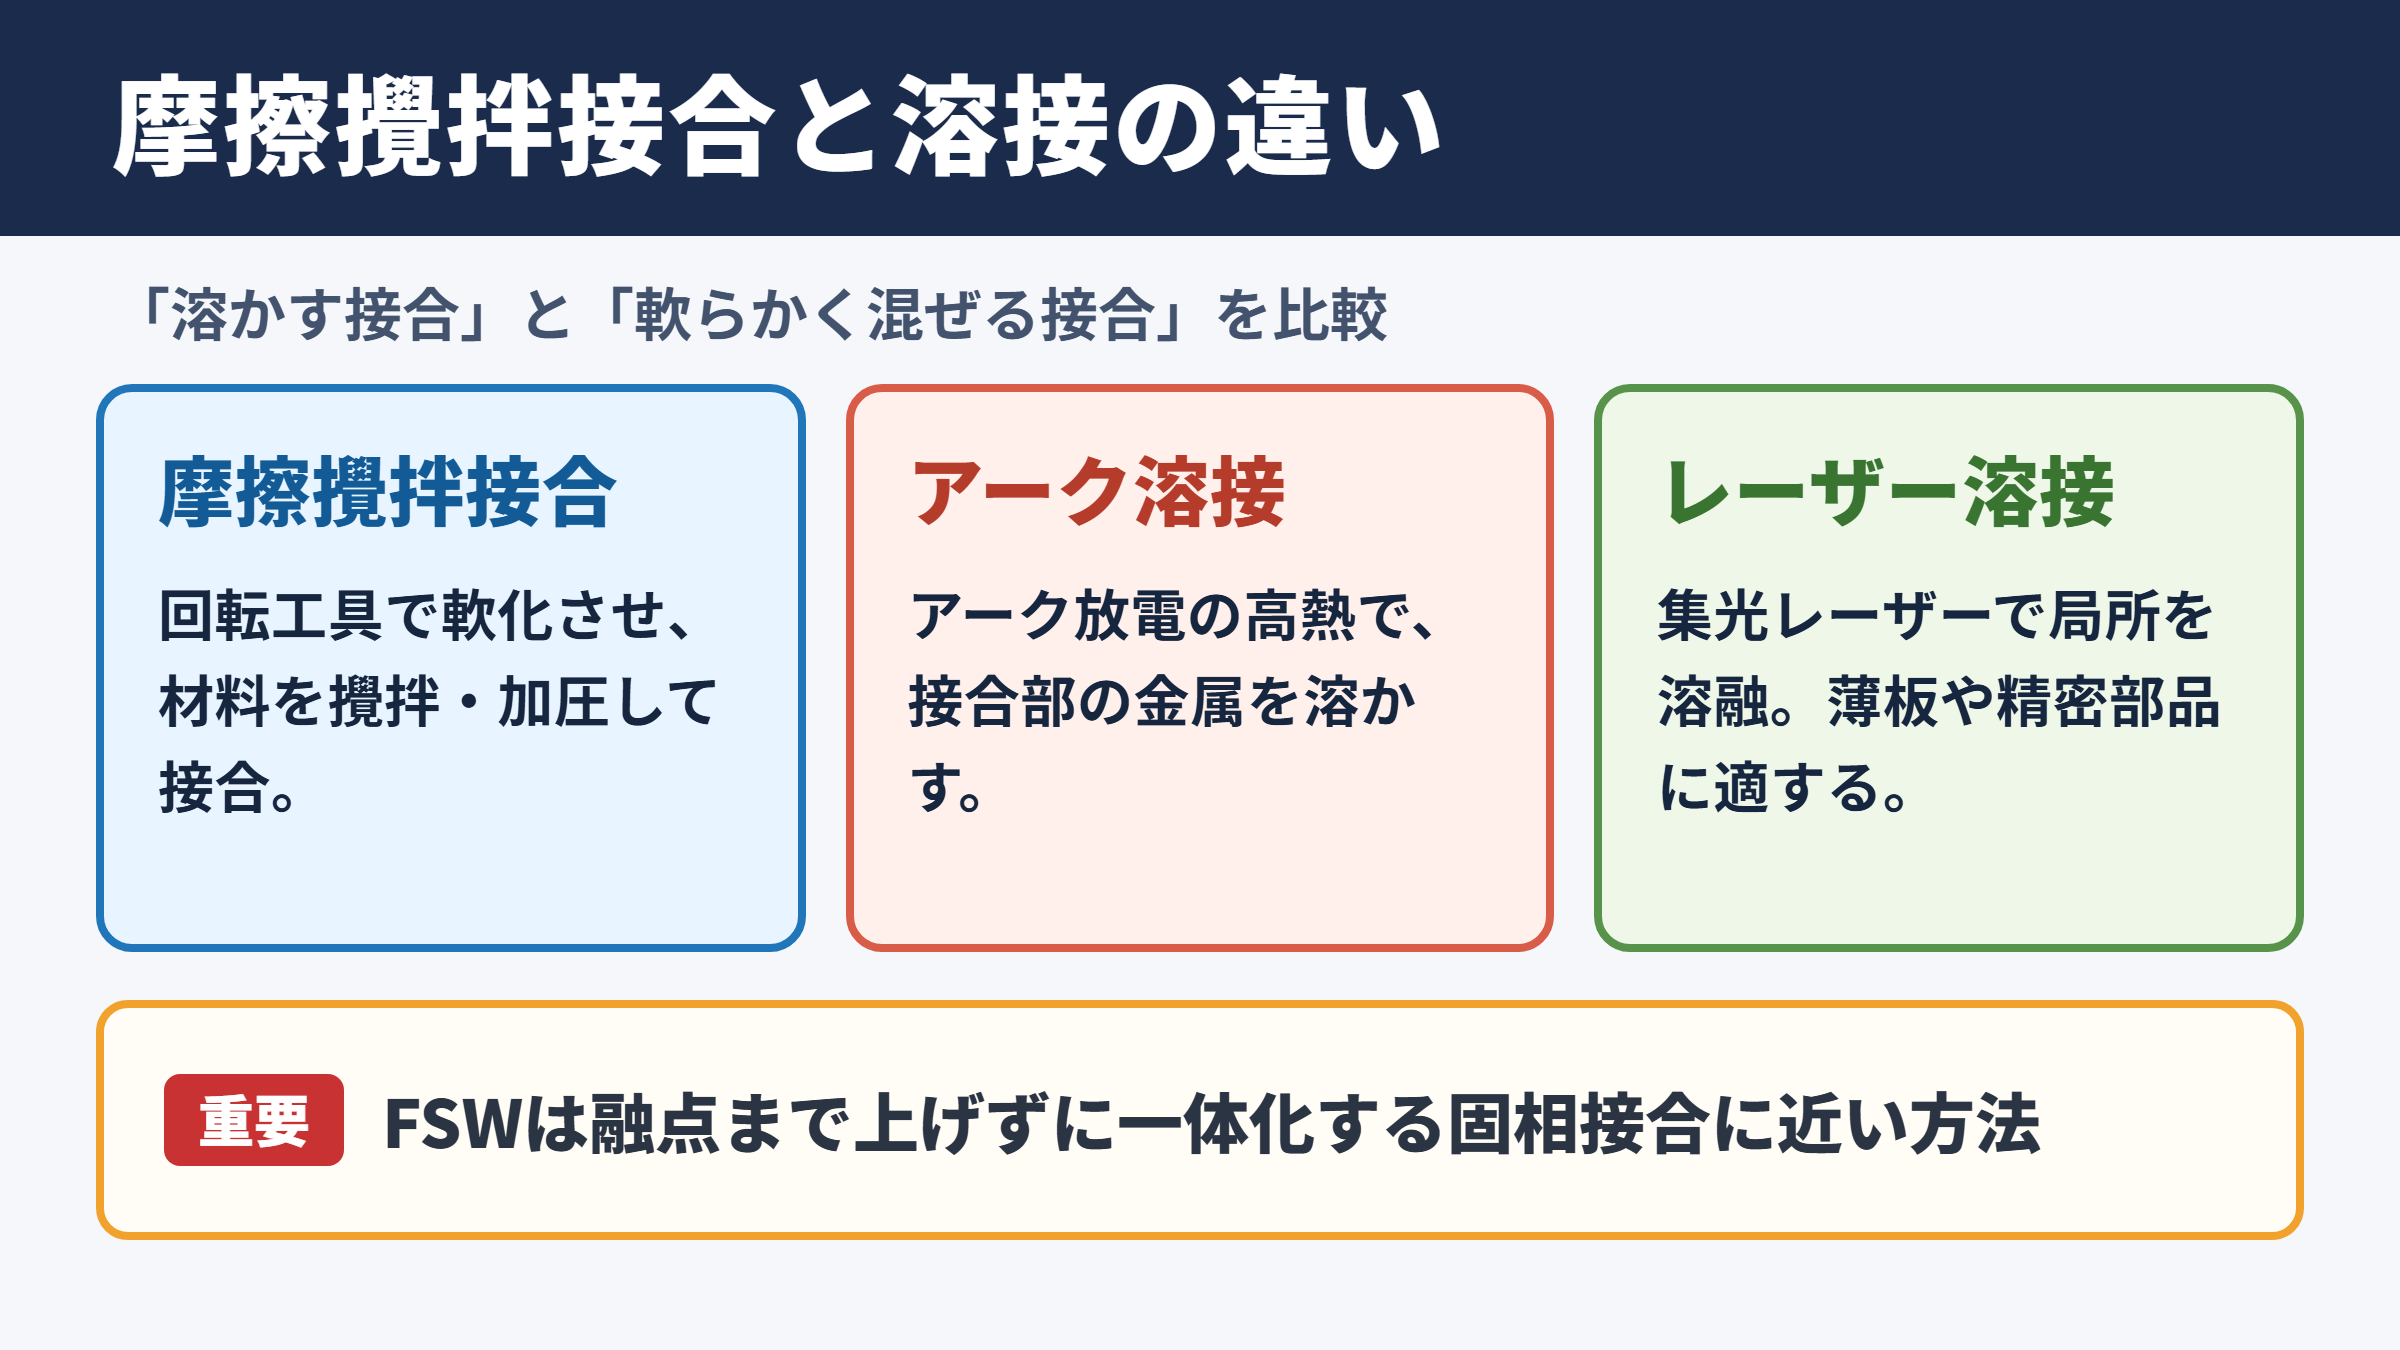
それではまず摩擦攪拌接合と溶接の違いについて解説していきます。
摩擦熱と塑性流動による接合原理
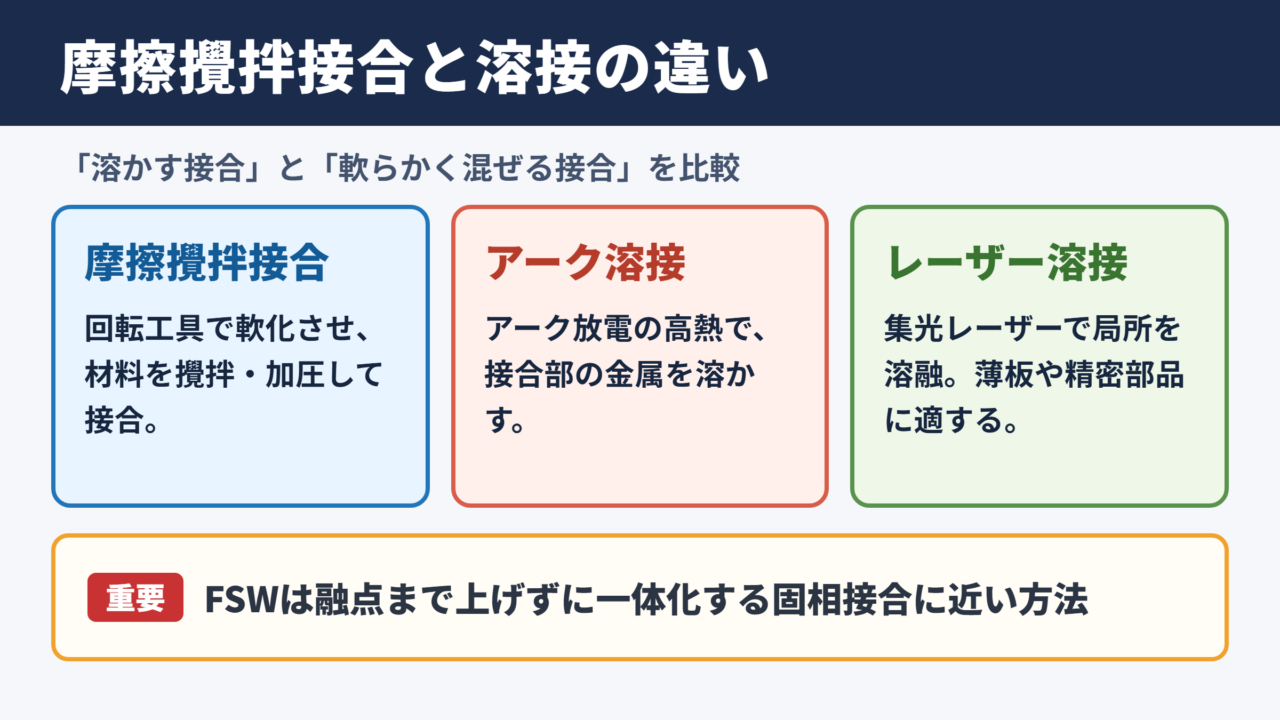
摩擦攪拌接合は、回転する工具を接合部に押し当て、摩擦熱と加圧によって材料を軟らかくしながら混ぜ合わせる方法です。
英語ではフリクションスターウェルディングと呼ばれ、頭文字を取ってFSWと表記されることもあります。
工具の先端部であるプローブを材料内部へ差し込み、肩部であるショルダーで表面を押さえながら移動させることで、材料が塑性流動を起こします。
最大の特徴は、接合部の材料を基本的に融点まで上げずに一体化させる点です。
アルミニウム合金のように熱による変形や割れが問題になりやすい材料でも、条件を適切に整えれば高品質な継手を得やすくなります。
摩擦攪拌接合では、回転工具と母材の摩擦で発生する熱を利用します。
材料が溶融するのではなく、軟化した状態で攪拌され、加圧を受けながら接合される仕組みです。
アーク溶接とレーザー溶接の熱源
一般的な溶接は、接合部を高温にして溶かし、冷え固まる過程で母材同士を結合させます。
アーク溶接では電極と母材の間にアーク放電を発生させ、その高い熱エネルギーで金属を溶融させます。
被覆アーク溶接、TIG溶接、MIG溶接、MAG溶接などは、いずれもアーク熱を利用する代表的な工法です。
レーザー溶接では、集光したレーザー光を照射して局所的に材料を溶かします。
熱を加える範囲を小さくできるため、薄板や精密部品、高速な連続生産に適した場面があります。
アーク溶接とレーザー溶接は溶融接合、摩擦攪拌接合は固相接合に近い考え方と捉えると違いを整理しやすいでしょう。
融点と熱影響部の考え方
溶融溶接では、接合部が材料の融点を超えるため、溶接金属と熱影響部が形成されます。
熱影響部とは溶けてはいないものの、高温の影響で組織や硬さ、耐食性などが変化した領域です。
たとえばアルミニウム合金では、熱処理で得られた強度が溶接熱によって低下するケースがあります。
摩擦攪拌接合でも熱影響は発生しますが、溶融温度まで達しにくいため、変形、凝固割れ、気孔といった溶融溶接特有の課題を抑えやすい傾向があります。
摩擦攪拌接合は低ひずみで高品質な接合を目指しやすい工法です。
ただし、工具が届く形状に限られること、始終端に工具穴が残ることなど、設計時に確認すべき制約もあります。
接合強度と品質特性
続いては接合強度と品質特性を確認していきます。
引張強さと継手効率
接合部の強度を考える際には、引張強さだけでなく、母材に対してどの程度の強度を保てるかを見る継手効率が重要です。
継手効率は、接合部の引張強さを母材の引張強さで割り、百分率で表す考え方です。
継手効率の目安は、接合部の引張強さ ÷ 母材の引張強さ × 100です。
数値が高いほど母材に近い強度を維持できていると評価できます。
摩擦攪拌接合は、適正条件で施工されたアルミニウム合金の突合せ継手において、高い継手効率を得られることがあります。
ただし、使用する合金、板厚、接合方向、工具形状、回転数、送り速度により結果は大きく変わります。
工法だけで強度を断定せず、対象材と施工条件をセットで評価することが欠かせません。
欠陥の種類と発生要因
アーク溶接では、ブローホール、スラグ巻込み、アンダーカット、オーバーラップ、溶込み不足、割れなどが品質上の問題になります。
シールドガスの状態、溶接電流、電圧、溶接速度、開先形状、溶加材の選定が不適切な場合、欠陥につながりやすくなります。
レーザー溶接では、高速で深い溶込みを得やすい一方、焦点位置のずれ、隙間、反射、材料表面の状態が品質に影響します。
摩擦攪拌接合では、トンネル状欠陥、キッシングボンド、フラッシュの過大発生、攪拌不足、工具摩耗などに注意が必要です。
見た目が整っていても内部の接合が不十分な場合があるため、外観だけで合否を決めることはできません。
変形と残留応力の違い
金属を広い範囲で加熱し、冷却する溶接では、熱膨張と収縮によるひずみが発生します。
大型構造物や薄板では、反り、角変形、座屈などが後工程の精度を左右することもあります。
摩擦攪拌接合は熱入力が比較的低く、接合部の温度変化も溶融溶接より穏やかになりやすいため、ひずみ低減を期待できる工法です。
寸法精度を重視する部品では、接合後の矯正工数まで含めて工法を比較する視点が役立ちます。
ただし、厚板や長尺材では治具の剛性、クランプ方法、装置の推力不足が品質へ影響するため、固定設計も重要な検討項目です。
アーク溶接とレーザー溶接の特徴
続いてはアーク溶接とレーザー溶接の特徴を確認していきます。
アーク溶接の汎用性
アーク溶接は設備の選択肢が多く、鉄鋼、ステンレス、アルミニウムなど幅広い金属材料に対応しやすい工法です。
建築鉄骨、配管、造船、建設機械、車両、一般製缶まで、多くの現場で利用されています。
手溶接からロボット溶接まで施工形態の幅が広く、複雑な形状や現場施工へ対応しやすい点も魅力です。
一方で、スパッタ、ヒューム、アーク光への対策が必要であり、作業者の技能や溶接条件の管理によって仕上がりに差が出やすい面があります。
少量多品種や複雑な立体形状では、アーク溶接の柔軟性が大きな利点になるでしょう。
レーザー溶接の高速性
レーザー溶接はエネルギー密度が高く、狭い領域へ熱を集中させられます。
そのため、薄板の高速接合や、熱変形を抑えたい精密部品の製造で採用されることがあります。
自動車の車体部品、電池ケース、電子部品、医療機器などでは、ロボットや自動搬送と組み合わせた量産ラインで活用される例も少なくありません。
ただし、装置導入費用は高くなりやすく、部品精度、継手の隙間、焦点管理、レーザー安全対策も求められます。
高い生産性を生かすには、前工程から後工程までを含めた自動化設計が必要です。
各工法の比較表
ここでは主要な接合法を比較し、選定時に見るべき項目を整理します。
| 比較項目 | 摩擦攪拌接合 | アーク溶接 | レーザー溶接 |
|---|---|---|---|
| 接合の分類 | 固相接合に近い方法 | 溶融接合 | 溶融接合 |
| 主な熱源 | 工具との摩擦熱と塑性変形熱 | アーク放電 | 集光レーザー光 |
| 融点との関係 | 通常は融点未満で施工 | 接合部を溶融 | 接合部を局所的に溶融 |
| 熱変形 | 比較的抑えやすい | 条件によって大きくなりやすい | 比較的小さくしやすい |
| 対応形状 | 工具進行経路を確保できる形状 | 複雑形状や現場施工にも対応しやすい | 高精度な位置決めが必要 |
| 代表的な材料 | アルミニウム合金、マグネシウム合金 | 鉄鋼、ステンレス、アルミニウム | 薄板金属、精密部品、異材の一部 |
| 主な課題 | 工具摩耗、始終端部、強固な治具 | ひずみ、スパッタ、ヒューム、欠陥管理 | 初期費用、隙間管理、安全対策 |
摩擦攪拌接合の適用材料と用途
続いては摩擦攪拌接合の適用材料と用途を確認していきます。
アルミニウム合金との相性
摩擦攪拌接合は、特にアルミニウム合金で多く検討される工法です。
アルミニウムは軽量で耐食性に優れる一方、熱伝導率が高く、溶融溶接では熱ひずみや強度低下への配慮が必要になる場合があります。
高強度のアルミニウム合金では、凝固割れや気孔を避けるために溶接条件の管理が難しくなることもあります。
摩擦攪拌接合では溶融を伴いにくいため、こうした課題の一部を抑えながら接合できる可能性があります。
航空宇宙、鉄道車両、船舶、電気自動車の部品など、軽量化を重視する分野で関心を集める理由の一つです。
異材接合への活用
異なる金属を接合する異材接合では、溶融溶接によって脆い金属間化合物が生じ、強度が低下することがあります。
摩擦攪拌接合は材料を溶かさずに接合できるため、アルミニウムと銅、アルミニウムと鋼などの組み合わせで研究や実用化の検討が進められています。
ただし、異材接合では工具の位置、材料の配置、攪拌量、界面の化合物層を細かく管理しなければなりません。
単に接合できるかではなく、電気伝導性、耐食性、疲労強度、使用温度まで確認することが大切です。
異材接合は材料コストや軽量化に貢献する可能性があります。
その反面、界面の状態が性能を左右するため、試作評価と断面観察を丁寧に行う必要があります。
長尺材と量産部品の採用例
摩擦攪拌接合は、直線的に長く接合する部品や、繰り返し生産する部品と相性があります。
たとえばアルミニウム製の車両構体、パネル、熱交換器部品、バッテリーケース、船舶部材などでは、長い接合線を安定して施工できる利点があります。
量産では工具寿命、加工サイクル、クランプ時間、非破壊検査の方法を含めて工程設計を行います。
一方、短い継手を多方向へ配置する製品や、工具の進入が難しい閉断面部品では、アーク溶接やレーザー溶接のほうが有利な場合もあります。
摩擦攪拌接合の採用可否は、材質だけでなく製品形状と生産数量で判断することが重要です。
施工条件と品質管理
続いては施工条件と品質管理を確認していきます。
工具形状と回転条件
摩擦攪拌接合では、工具の材質、ショルダー径、プローブ長さ、ねじ形状、回転方向が接合品質に深く関わります。
回転数が低すぎると発熱と攪拌が不足し、内部欠陥や接合不良を招くおそれがあります。
反対に回転数が高すぎる場合は、過剰な発熱による組織変化、フラッシュの増加、工具への負荷につながることがあります。
送り速度との組み合わせも重要であり、回転数だけを調整して最適条件を決めることはできません。
施工条件は回転数、送り速度、押込み量、工具傾角、加圧力、治具剛性を一体で評価します。
試験片で得た条件をそのまま量産品へ移すのではなく、実製品の放熱や拘束状態を反映させる必要があります。
非破壊検査と断面評価
接合部の品質確認には、外観検査、寸法測定、超音波探傷試験、放射線透過試験、浸透探傷試験などが用いられます。
選ぶ検査方法は材料、板厚、想定される欠陥、要求品質によって異なります。
摩擦攪拌接合では、内部のトンネル状欠陥や未接合部を確認するために、超音波探傷や断面マクロ観察が有効になることがあります。
引張試験、曲げ試験、硬さ試験、疲労試験も、用途に応じて実施されます。
非破壊検査だけでなく、定期的な破壊試験で接合条件を裏づけることが安定生産につながります。
安全対策と作業環境
アーク溶接では、強いアーク光、紫外線、ヒューム、火花、感電、火災への対策が必要です。
遮光面、防護具、局所排気装置、適切なアース、可燃物管理を徹底することが基本となります。
レーザー溶接では、レーザー光の反射や漏えいを防ぐため、保護囲い、インターロック、専用保護眼鏡などの安全設備が求められます。
摩擦攪拌接合ではアーク光やヒュームが少ない傾向にありますが、高温部への接触、回転工具への巻込み、重量物のクランプ作業には注意が必要です。
接合品質と安全性は別々の項目ではありません。
治具の固定不足や工具の異常摩耗は、品質不良だけでなく設備事故につながる可能性があるため、日常点検を工程に組み込むことが大切です。
摩擦攪拌接合と溶接の選定基準
続いては摩擦攪拌接合と溶接の選定基準を確認していきます。
材料と板厚による判断
最初に確認したいのは、接合する材料の種類、板厚、熱処理状態です。
アルミニウム合金の板材で、熱ひずみや溶融欠陥を抑えたい場合は、摩擦攪拌接合が有力な候補になります。
鉄鋼構造物や配管、現場での補修作業のように、柔軟な姿勢や形状への対応が求められる場合は、アーク溶接が選ばれやすいでしょう。
薄板を高速かつ高精度に連続接合したい場合は、レーザー溶接の生産性が魅力になります。
材料の融点だけでなく、熱伝導率、熱膨張率、耐食性、必要強度を総合的に比べることが大切です。
コストと生産性の比較
工法選定では、設備価格だけでなく、治具、消耗品、作業時間、検査、後処理、品質不良のリスクまで含めた総コストを考えます。
アーク溶接は比較的導入しやすい設備もありますが、スパッタ除去やひずみ矯正に時間がかかる場合があります。
レーザー溶接は初期投資が大きくなりやすいものの、高速化と自動化によって量産時のコストを抑えられる可能性があります。
摩擦攪拌接合では高剛性の装置と専用治具が必要になりやすい一方、後加工やひずみ修正を減らせるなら、トータルコストで優位になることがあります。
生産数量が少ない段階では試作性を、量産段階ではサイクルタイムと歩留まりを重視して比較すると判断しやすくなります。
設計段階での確認事項
摩擦攪拌接合を採用するなら、工具を接合開始位置へ入れ、接合終了位置から抜くためのスペースを設計に織り込む必要があります。
工具穴を製品内に残せない場合には、捨て板の利用、始終端部の機械加工、リトラクタブルピンツールの検討などが必要になるでしょう。
アーク溶接では開先形状、溶接姿勢、アクセス性、溶接順序を早期に決めることで、施工性とひずみ対策を両立しやすくなります。
レーザー溶接では部品間の隙間許容値、位置決め精度、反射率、表面処理を設計段階から管理することが重要です。
接合工法は製造部門だけで決めず、設計、品質保証、設備、生産技術が連携して決定することが望まれます。
まとめ
摩擦攪拌接合は、回転工具の摩擦熱と攪拌作用を利用し、母材を融点まで溶かさずに接合する技術です。
アーク溶接やレーザー溶接は溶融接合であり、施工性や対応材料、生産性に優れる一方、熱影響部、ひずみ、凝固に伴う欠陥への対策が求められます。
摩擦攪拌接合はアルミニウム合金の接合、長尺パネル、軽量化部品、異材接合の検討で強みを発揮しやすいでしょう。
ただし、工具が進める形状か、強固な治具を準備できるか、始終端部を処理できるかといった条件を事前に確認しなければなりません。
工法を比較するときは、強度だけでなく、融点、熱影響部、ひずみ、欠陥リスク、設備費、後処理、生産数量まで見渡すことが重要です。
製品の材料と形状、求める品質、量産規模に合った接合法を選ぶことで、安全性とコスト、性能のバランスを取りやすくなります。