反射率の測定方法は?測定器や仕組みも!(分光測色計:光沢計:測定原理など)
反射率は、材料表面が受けた光をどの程度返すかを示す重要な指標です。
塗装品、金属、樹脂、フィルム、紙、繊維、建材などでは、見た目の明るさや色合い、光沢感、熱の吸収しやすさまで左右します。
測定器の選び方や測定条件を誤ると、同じ試料でも異なる値になりやすいため、測定原理から理解することが欠かせません。
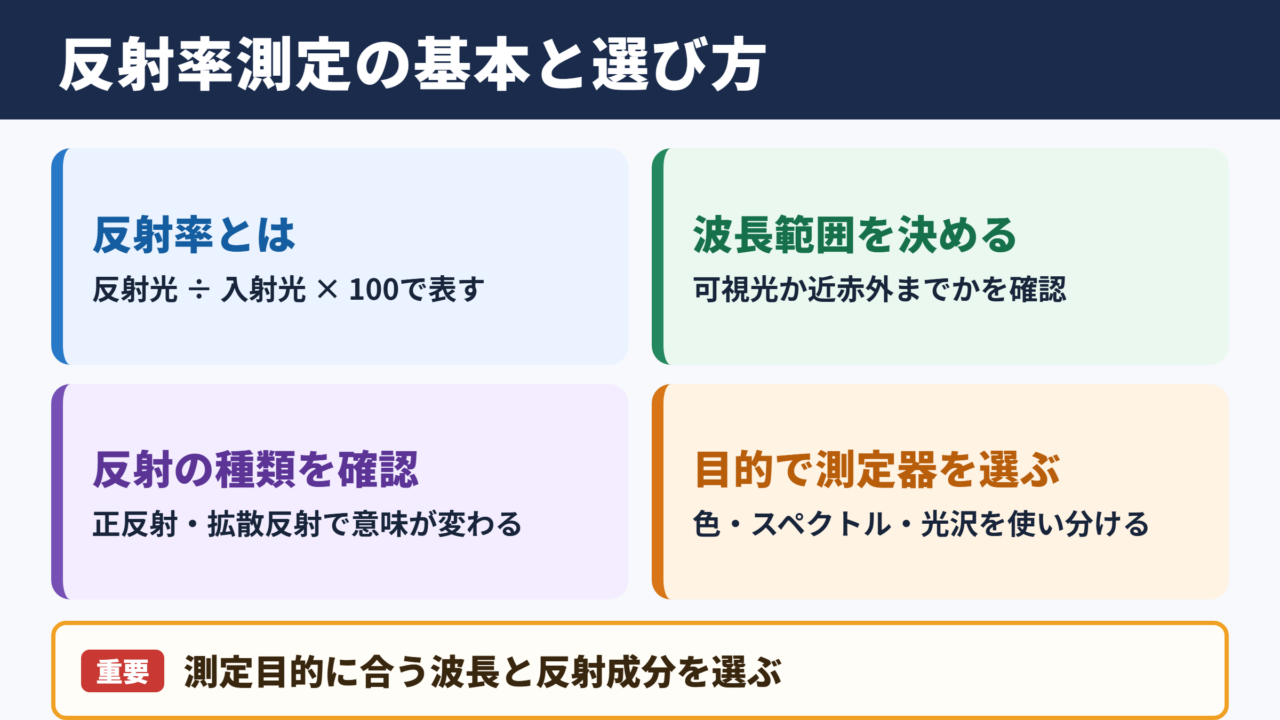
反射率測定の基本と測定器の選び方
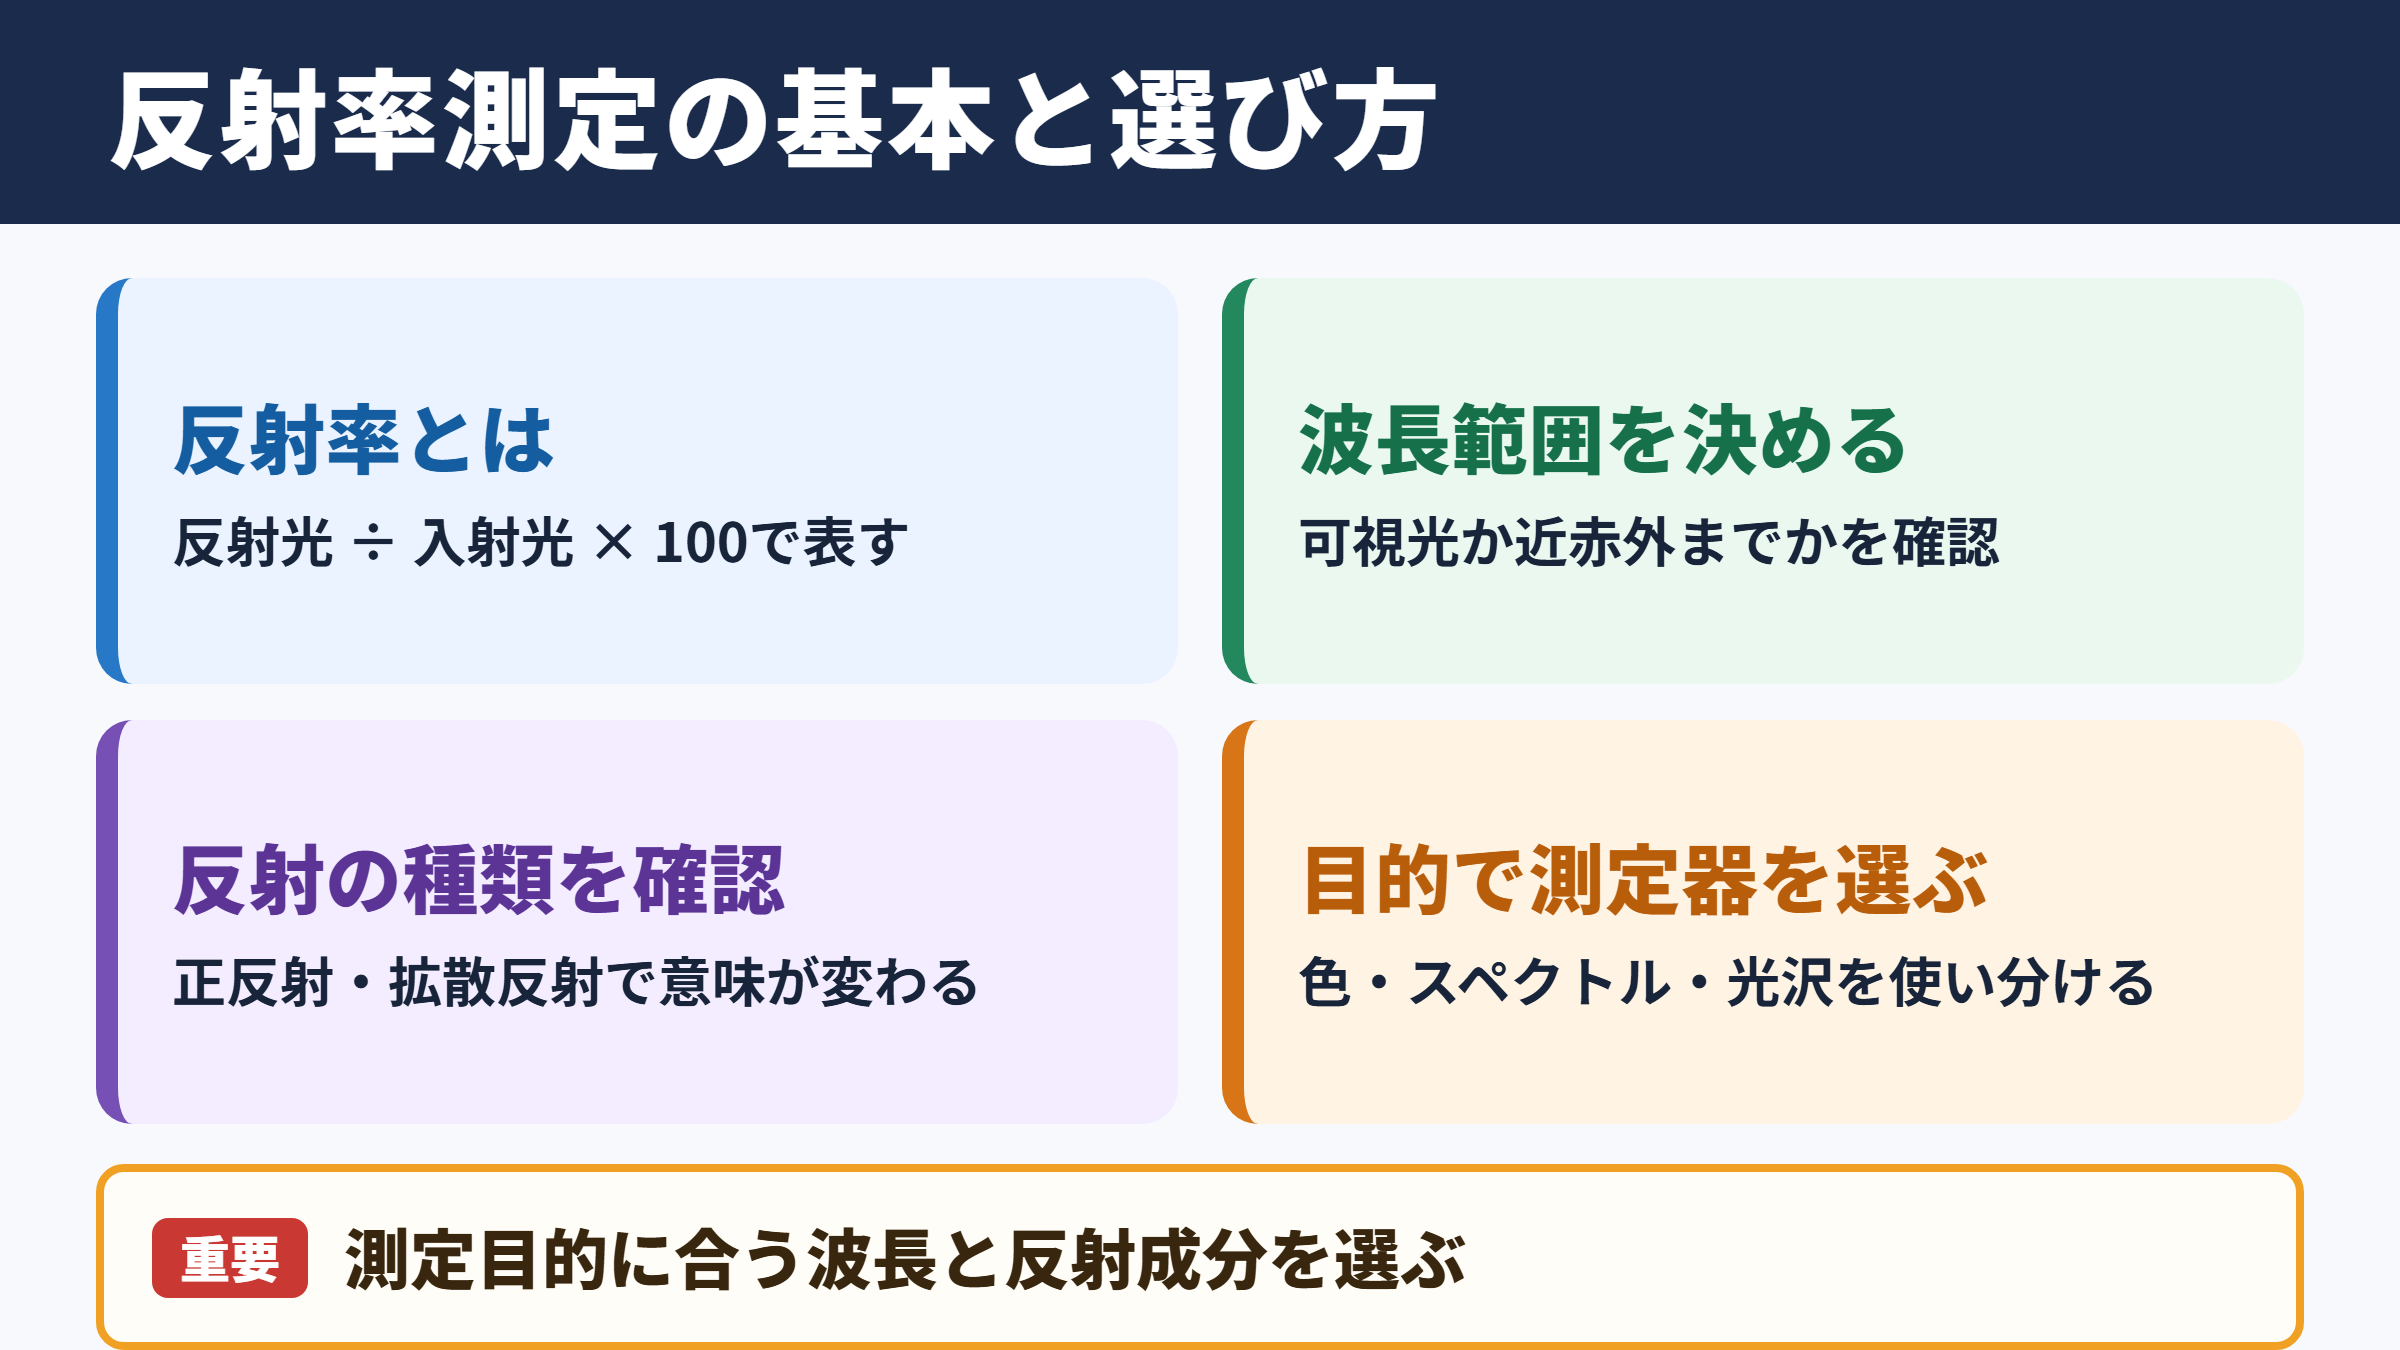
それではまず、反射率測定の基本と測定器の選び方について解説していきます。
反射率が示す光の戻りやすさ
反射率とは、試料に当たった光の量に対し、表面から反射した光の量がどれほどあるかを比率で表した値です。
一般に百分率で表し、入射光を100とした場合に反射光が60であれば、反射率は60パーセントとなります。
反射率が高い材料ほど光を多く返し、低い材料ほど光を吸収しやすいという関係が基本です。
ただし、白い試料が必ずどの波長でも高反射率とは限りません。
人の目には白く見えても、紫外線や赤外線では吸収が大きい場合があります。
そのため、可視光だけを評価したいのか、近赤外線まで確認したいのかによって、測定範囲を決める必要があります。
反射率の基本的な考え方は、反射率=反射した光の強さ÷入射した光の強さ×100です。
実際の装置では、標準板と比較しながら反射光を検出し、試料ごとの比率として算出します。
反射率には、鏡のように一定方向へ返る正反射と、表面の細かな凹凸によって多方向へ広がる拡散反射があります。
金属鏡面では正反射の影響が大きく、つや消し塗装や紙では拡散反射の割合が増える傾向です。
どちらを含めるかで測定値の意味が変わるため、単に数値だけを比較することは避けたいところでしょう。
目的別に異なる主な測定器
反射率測定には、分光測色計、分光光度計、光沢計、反射率計などが用いられます。
分光測色計は、波長ごとの反射率を測りながら色差や色度も管理したい場合に適しています。
分光光度計は、紫外線から近赤外線までのスペクトル反射率を詳しく確認したい研究開発や材料評価で活躍します。
光沢計は、決められた角度での正反射光を評価する装置であり、光沢度の管理に向く測定器です。
光沢度と反射率は似た言葉でも、測っている光の状態や用途が異なります。
反射率計は、特定波長や広い波長帯における反射率を短時間で確認する用途に便利です。
| 測定器 | 主な評価対象 | 向いている用途 |
|---|---|---|
| 分光測色計 | 可視域の分光反射率と色 | 塗装色、樹脂色、印刷物の品質管理 |
| 分光光度計 | 広い波長域の反射率 | 材料開発、紫外線、赤外線の特性評価 |
| 光沢計 | 特定角度の正反射光 | 鏡面塗装、フィルム、外観品質の管理 |
| 反射率計 | 特定条件での反射率 | 簡易検査、現場測定、工程内確認 |
測定目的から決める評価条件
測定器を選ぶ際は、まず何を判定したいのかを整理します。
色の再現性を確認したい場合は、可視域の反射率と色差を同時に見られる分光測色計が有力です。
太陽光による温度上昇を抑える遮熱塗料では、近赤外線を含む反射率の評価が必要になります。
高級感や表面仕上げを評価したい製品なら、光沢度と映り込みの確認が中心になるでしょう。
測定器の名称だけで選ぶのではなく、測りたい波長域、測定角度、試料の形状、求める管理精度を先に決めることが重要です。
目的と測定条件が一致して初めて、反射率の数値を製品判断に活かせます。
反射率の測定原理と光の挙動
続いては、反射率を数値化する測定原理を確認していきます。
入射光と反射光の比較
反射率測定では、光源から一定の光を試料へ照射し、戻ってきた光を受光部で検出します。
その検出値を基準試料の値と比較することで、試料表面の反射率を求めます。
基準には反射率が既知の白色標準板や鏡面標準板が用いられます。
標準板を使う理由は、光源の明るさや検出器の感度がわずかに変化しても、相対比較によって安定した測定値を得るためです。
測定前の校正は、反射率測定における信頼性の土台といえます。
試料に当たる光の角度は入射角、反射して出る光の角度は反射角と呼ばれます。
平らで滑らかな表面では、入射角と反射角が等しくなる正反射の法則が成り立ちます。
一方、粗い表面では光がさまざまな方向へ散るため、受光する位置や開口部の大きさによって測定結果が変わります。
正反射と拡散反射の違い
正反射は、鏡面のように光がほぼ一方向へ反射する現象です。
クロムめっき、研磨金属、光沢フィルム、艶あり塗装などでは、正反射光が外観へ大きく影響します。
拡散反射は、紙やマット塗装、布、梨地樹脂のように、表面の微細な凹凸で光が広がる現象です。
人が色として認識する明るさは、拡散反射の影響を強く受けるケースが少なくありません。
鏡面成分を含める測定では、表面のつやや反射の強さを反映しやすくなります。
鏡面成分を除く測定では、光沢による影響を抑え、材料そのものの色や拡散反射を比較しやすくなります。
分光測色計では、積分球を使って多方向へ散った反射光を集める方式がよく採用されます。
積分球の内側は高反射率の白色材料で覆われ、入った光を繰り返し反射させることで平均化します。
これにより、試料の一部方向だけではなく、全体的な反射特性に近い値を得やすくなります。
波長ごとに異なる分光反射率
光は単一の性質ではなく、紫外線、可視光、赤外線といった波長帯で特性が異なります。
分光反射率は、各波長における反射率を連続的なグラフとして示す評価方法です。
たとえば青色の塗料は、青付近の波長を比較的多く反射し、赤や緑の波長を吸収することで青く見えます。
黒色材料でも近赤外線をよく反射する設計なら、外観は黒いまま熱を吸収しにくい材料にできます。
見た目の色だけでは判断できない光学特性を把握できる点が、分光測定の大きな利点です。
| 波長帯 | おおよその範囲 | 主な評価例 |
|---|---|---|
| 紫外線 | 可視光より短い波長 | 紫外線反射、耐候性、蛍光材料 |
| 可視光 | およそ380から780ナノメートル | 色、明度、白さ、外観 |
| 近赤外線 | 可視光より長い波長 | 遮熱性、太陽熱対策、選別認識 |
分光測色計による反射率の測定手順
続いては、分光測色計を用いた反射率測定の手順を確認していきます。
校正と測定前の試料準備
測定を始める前に、装置の電源を入れて十分に安定させます。
必要な時間は機種によって異なるため、取扱説明書に示されたウォームアップ時間を守ることが大切です。
次に、白色校正板とゼロ校正用のトラップなどを使い、測定器の基準を合わせます。
校正板の表面に指紋、ほこり、傷があると、基準値そのものがずれるおそれがあります。
標準板は測定器の付属品ではなく、精度を支える管理対象として扱うべきものです。
試料表面の汚れ、油分、水滴、保護フィルムの有無も確認します。
同じ材料でも、表面に薄い汚れがあるだけで反射率や光沢値が変わる場合があります。
曲面試料や小さな試料では、測定口から光が漏れないように治具を使うことも必要でしょう。
測定条件の設定と試料への当て方
分光測色計では、測定径、観察条件、光源条件、鏡面反射を含めるかどうかなどを設定します。
一般的な表色系では、標準の光源条件と観察者条件を選び、色差や反射率を比較します。
試料は測定口に密着させ、傾きや隙間が生じないように置きます。
特に薄いフィルムや半透明材料では、背面に置く白色板や黒色板の条件によって値が変化します。
同じ半透明フィルムでも、白色背景では透過した光が背面から戻り、反射率が高く見えることがあります。
黒色背景では背面反射が抑えられるため、材料表面に近い反射特性を確認しやすくなります。
測定位置は一か所だけに固定せず、試料の代表性を考えて複数点を測る方法が有効です。
塗装ムラ、印刷ムラ、繊維方向、金属の圧延方向などがある材料では、位置によるばらつきを確認します。
測定回数と測定場所をあらかじめ決め、平均値と最大値、最小値を記録すると品質管理に役立ちます。
結果の読み方と色差の活用
測定結果には、波長ごとの反射率曲線、明度、色度、色差などが表示されます。
可視域の反射率が全体的に高い試料は明るく見えやすく、低い試料は暗く見えやすい傾向があります。
ただし、特定の波長だけが変化している場合は、色相の変化として現れることがあります。
色差は基準品と比較品の違いを数値化するための指標で、反射率曲線と併せて見ると原因分析がしやすくなります。
例えば全波長で反射率が下がっていれば、汚れや膜厚、顔料濃度などの影響が考えられます。
一部波長だけが変化していれば、配合違い、染料変化、経時劣化などを疑うきっかけになります。
反射率の結果は、単一の数値だけで合否を決めないことがポイントです。
波長別の変化、測定位置ごとのばらつき、色差、表面状態を組み合わせることで、異常の原因に近づけます。
光沢計による表面反射の評価方法
続いては、光沢計による表面反射の評価方法を確認していきます。
光沢度が表す鏡面反射の強さ
光沢計は、一定の入射角で光を当て、正反射方向に戻る光の量を測定する装置です。
表面が滑らかで反射光が集中するほど、光沢度は高くなります。
反対に、表面が粗い、つや消し剤が入っている、微細な傷があるといった状態では、反射光が散って光沢度が下がります。
光沢計は色の濃淡よりも、表面のつや、研磨状態、塗膜の仕上がりを管理するための測定器です。
自動車部品、家電外装、家具、スマートフォン部品、化粧品容器などでは、光沢のわずかな違いが外観品質へ直結します。
とくに黒色や濃色の高光沢部品は、光沢度と傷の見え方を合わせて管理する必要があります。
測定角度と光沢面の関係
光沢計では、60度を標準角度として用いる場面が多くあります。
一方で、非常に光沢の高い表面では20度、低光沢の表面では85度が用いられることがあります。
これは、表面状態に合わせて感度を確保するためです。
| 測定角度 | 主な対象 | 評価のねらい |
|---|---|---|
| 20度 | 高光沢塗装、鏡面材 | 高光沢領域の差を見分ける |
| 60度 | 一般的な塗膜、樹脂、紙 | 幅広い材料を標準的に比較する |
| 85度 | 低光沢塗装、マット材 | 低光沢領域の小さな差を確認する |
角度を変えると、同じ試料でも得られる値は変わります。
そのため、検査成績書には測定角度、測定方向、測定回数を必ず残すことが重要です。
異なる角度の数値をそのまま比較すると、品質の優劣を誤って判断するおそれがあります。
光沢測定で起こりやすい誤差
光沢計の測定では、試料の傾きが大きな誤差につながります。
正反射光を狙って検出する仕組みのため、試料の置き方がわずかにずれるだけでも受光量が変わるためです。
曲面部品では、平面用の測定器をそのまま当てると、正確な比較が難しい場合があります。
曲率に対応した治具や小口径の測定器が必要になることもあります。
また、表面のごみ、指紋、拭き跡も光沢値に影響します。
測定前の清掃方法を統一し、柔らかい不織布などで傷をつけないように扱う配慮が求められます。
光沢値の変化が材料そのものの変化なのか、表面汚れによる一時的な変化なのかを見極めることが大切です。
測定精度を高める条件管理と注意点
続いては、反射率測定の精度を高める条件管理と注意点を確認していきます。
試料の形状と表面状態の管理
反射率は、材料の組成だけでなく表面状態にも左右されます。
同じ樹脂でも、鏡面仕上げ、シボ加工、サンドブラスト処理では、正反射と拡散反射の割合が異なります。
金属では、研磨目の方向や酸化皮膜の状態によって反射特性が変わることがあります。
塗装面では、膜厚、乾燥条件、顔料の分散状態、表面のレベリングが影響要因です。
試料が小さい場合は、測定口より十分に大きい面積を確保できているか確認します。
測定口の一部が試料外にかかると、背景や治具の影響が混ざるため、正しい反射率を得られません。
透明または半透明の材料では、背景材の色と反射率を管理することが不可欠です。
環境条件と再現性の確保
温度や湿度の変化は、試料の状態だけでなく測定器の安定性にも影響する場合があります。
吸湿しやすい紙、木材、繊維、樹脂では、保管環境によって表面状態や色が変わることがあります。
測定室の照明が直接測定口へ入り込むような環境も避けるべきでしょう。
外光の影響を受けにくい位置で測定し、試料と機器を一定時間その環境に置いてから測ると再現性を高めやすくなります。
品質管理では、測定器、標準板、測定者、試料の向き、背景、測定回数をできるだけ固定します。
条件を固定して初めて、前回値との違いを製品の変化として評価しやすくなります。
校正記録と定期点検の重要性
測定器は日常校正だけでなく、定期的な点検と性能確認が必要です。
標準板は経年変化、汚れ、傷、紫外線による劣化などで基準値が変化する可能性があります。
使用後はケースに保管し、素手で測定面に触れない運用を徹底します。
装置の点検履歴、校正日時、標準板の管理番号、測定担当者を記録しておくと、異常値が出た際に原因を追跡できます。
反射率の品質保証では、数値の精度だけでなく、測定履歴をたどれる状態が重要です。
複数の拠点や協力会社で測定する場合は、同じ測定条件と同等の標準試料を使い、測定値のすり合わせを行います。
機器間差や担当者差を把握しておけば、合否判定の基準をより安定させられます。
用途別に見る反射率測定の活用場面
続いては、用途別に見る反射率測定の活用場面を確認していきます。
塗装と樹脂製品の外観管理
塗装や樹脂製品では、反射率測定が色調管理と外観評価に役立ちます。
白色、銀色、パール塗装のような明るい外観では、反射率の変動が見た目の印象を大きく左右します。
黒色や濃色では、反射率そのものに加えて光沢度、表面傷、映り込みも重要になります。
射出成形品では、金型温度や冷却条件、材料ロット、成形方向によって表面状態が変わることがあります。
分光測色計と光沢計を併用すると、色とつやを分けて原因を検討しやすくなるでしょう。
遮熱材料と太陽光反射の評価
屋根材、外壁材、舗装材、遮熱塗料では、太陽光をどれだけ反射するかが温度上昇対策に関わります。
この用途では、可視光だけでなく近赤外線まで含めた反射率を確認することが重要です。
人の目に明るく見える白色材料は高反射率になりやすい一方、意匠上は濃色が求められることもあります。
その場合、近赤外線を選択的に反射する顔料や材料設計が採用されることがあります。
遮熱性能の評価では、見た目の明度ではなく、太陽光の波長分布を考慮した反射特性を見る必要があります。
太陽光反射率を評価する際は、波長ごとの反射率に太陽光の強さの分布を反映させて総合的に判断します。
可視光だけで高反射率でも、近赤外線で吸収が大きい場合は、期待した遮熱効果にならないことがあります。
紙、フィルム、印刷物の品質検査
紙やフィルム、印刷物では、白色度、透明感、つや、印刷色の再現性を確認するために反射率が使われます。
包装フィルムでは、背景の影響や透過性を考慮した測定条件が欠かせません。
印刷物では、紙の白さがインキの発色に影響するため、基材の反射特性を管理する意味があります。
光沢紙とマット紙は同じ色を印刷しても見え方が変わります。
これは、拡散反射と正反射の割合が異なるためです。
測定値を工程条件や原材料ロットと結び付けて記録すると、色ぶれの予防にもつながります。
反射率測定の要点
反射率の測定では、入射した光に対してどれだけの光が戻るかを、一定の条件で比較します。
色や明るさを中心に評価するなら分光測色計、広い波長域の材料特性を見るなら分光光度計、表面のつやを確認するなら光沢計が適しています。
測定器の選定では、反射率だけを知りたいのか、色、光沢、遮熱性まで評価したいのかを明確にすることが出発点です。
正反射と拡散反射、測定角度、波長域、背景材、試料の向きは、数値を左右する代表的な条件になります。
分光反射率を確認すれば、目で見える色だけでは分からない紫外線や近赤外線の特性も把握できます。
測定前には標準板で校正し、試料の汚れや傷、測定位置、環境条件をそろえることが欠かせません。
反射率、光沢度、色差、表面観察を組み合わせることで、品質変化の原因をより具体的に検討できるでしょう。
用途に合った測定器と条件を選び、記録の取れる運用を続けることが、再現性の高い反射率管理につながります。