四三酸化鉄皮膜は、鉄鋼部品の表面に黒色の酸化皮膜を形成する表面処理です。
一般に黒染め、黒色酸化処理、四三酸化鉄処理などと呼ばれ、ねじ、工具、治具、機械部品まで幅広く利用されています。
黒い見た目だけに注目されがちですが、本来の価値は寸法変化を抑えながら防錆性、なじみ性、外観性を高められる点にあります。
ただし、皮膜自体が強力な防食塗装になるわけではありません。
適切な油浸漬、封孔、防錆管理を組み合わせてこそ、四三酸化鉄皮膜の性能を生かせるでしょう。
四三酸化鉄皮膜の意味と効果
それではまず四三酸化鉄皮膜の意味と、黒染めで得られる効果について解説していきます。
四三酸化鉄という酸化物
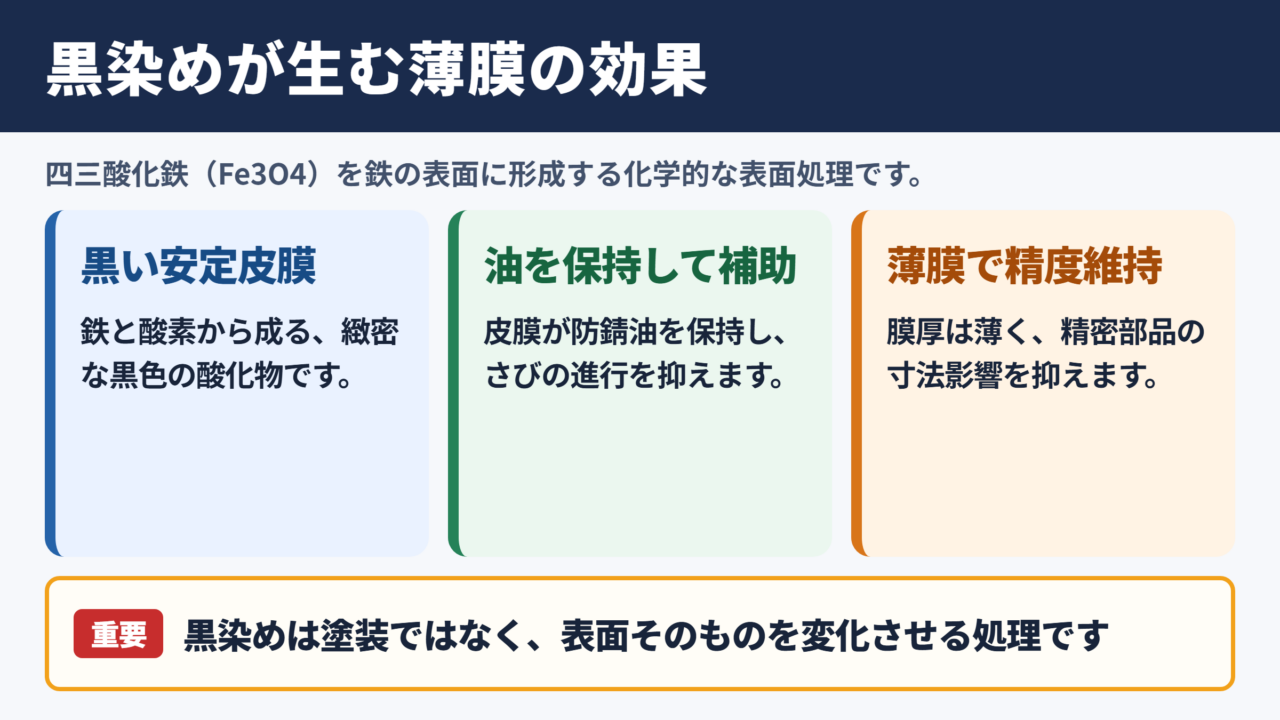
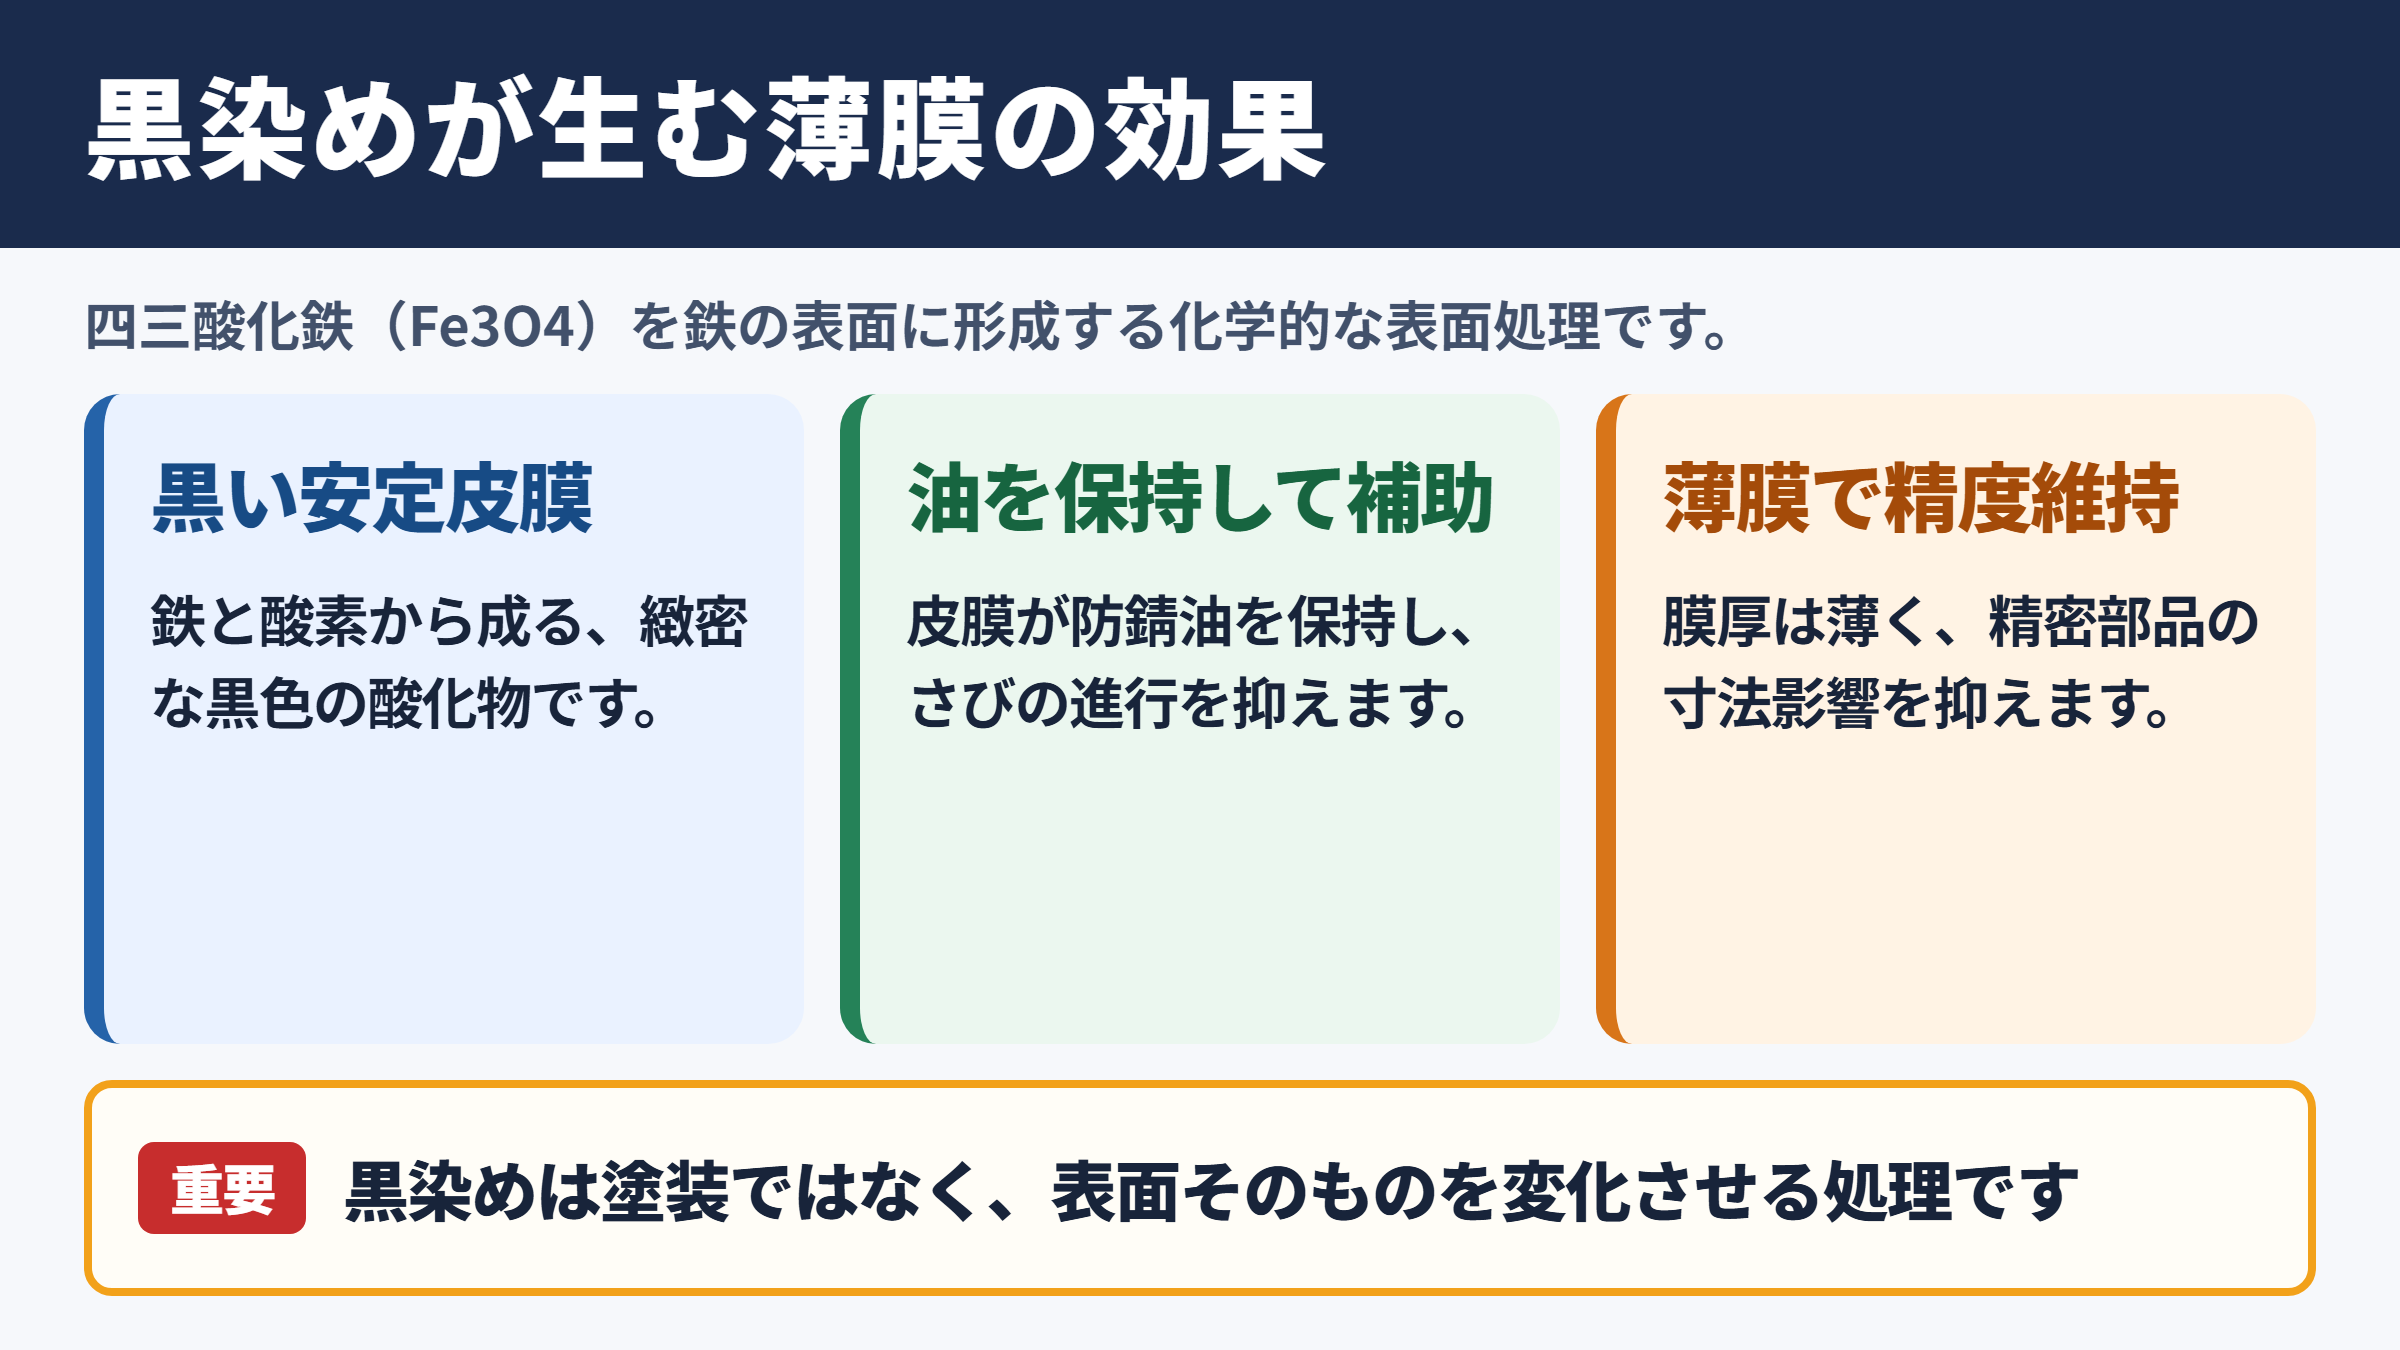
四三酸化鉄は、鉄と酸素から成る黒色の酸化物で、化学式ではFe3O4と表されます。
鉄の表面に発生する赤さびの主成分とは性質が異なり、比較的安定した黒色の被膜として扱われます。
鉄鋼部品に高温のアルカリ性処理液を用いると、表層の鉄が反応し、緻密な四三酸化鉄の皮膜が形成されます。
この反応を活用した表面処理が、製造現場でいう黒染めです。
黒染めは塗料を塗る方法ではなく、金属表面そのものを化学反応で変化させる処理という点が重要です。
皮膜は母材と一体的に形成されるため、一般的な塗装のように厚い膜が付くわけではありません。
黒染めで期待できる性能
四三酸化鉄皮膜の代表的な効果は、落ち着いた黒色外観、防錆油の保持、光の反射低減、部品同士のなじみやすさです。
特に精密ねじ、金型部品、測定治具などでは、表面の光沢を抑えたい場面があります。
黒染めは反射を和らげるため、目視作業時の見やすさにも役立つことがあります。
また、皮膜表面には微細な凹凸や多孔質的な性質があり、防錆油を保持しやすい点も特徴です。
油が十分に行き渡れば、水分や酸素が鉄素地へ到達しにくくなり、さびの進行を抑えやすくなります。
四三酸化鉄皮膜だけでは防錆性能に限界があります。
実用上は、処理後の防錆油、ワックス、樹脂系封孔剤などを組み合わせることが基本です。
皮膜の薄さと寸法への影響
黒染めが選ばれる大きな理由は、皮膜が非常に薄く、寸法精度へ与える影響を小さくできることです。
処理条件や材質によって差はありますが、皮膜厚さはおおむね数マイクロメートル以下で管理されます。
めっきや塗装では膜厚が公差に影響する場合がありますが、黒染めは精密部品にも採用しやすい処理といえるでしょう。
たとえば穴径が厳しく管理された部品では、厚い被膜による穴の縮小が問題になります。
薄い四三酸化鉄皮膜であれば、用途によっては追加工を減らしながら黒色化と防錆補助を両立できます。
ただし、寸法変化がまったくないとは限りません。
高精度部品では、処理前後の測定、ねじのはめあい確認、相手部品との組み付け評価が欠かせません。
黒染めの処理方法と工程
続いては黒染めの処理方法と、安定した皮膜を得るための工程を確認していきます。
前処理としての脱脂と酸洗い
黒染めの品質は、処理液へ入れる前の表面状態で大きく左右されます。
部品表面に切削油、研削油、指紋、研磨剤、さびが残っていると、反応にむらが生じやすくなります。
そのため、一般的には脱脂で油分を除去し、必要に応じて酸洗いで酸化物や軽いさびを落とします。
洗浄不足は、色むら、未反応部、密着不良の原因になります。
黒染めの不良対策は、反応槽の条件だけでなく前処理の清浄度から始まると考えることが大切です。
酸洗い後には水洗を十分に行い、酸成分を次工程へ持ち込まないようにします。
アルカリ黒染めの反応工程
代表的な黒染めでは、高温のアルカリ性処理液に鉄鋼部品を浸漬します。
処理温度、浸漬時間、液の濃度、鉄イオンの状態などを管理しながら、表面に四三酸化鉄を成長させます。
反応後には水洗を行い、処理液の残留を除去します。
さらに中和工程や湯洗いを設ける場合もあり、部品形状や要求耐食性に応じた管理が必要です。
| 工程 | 主な目的 | 管理上のポイント |
|---|---|---|
| 脱脂 | 油分と汚れの除去 | 複雑な穴やねじ部まで洗浄する |
| 酸洗い | さびと酸化皮膜の除去 | 過度な酸洗いによる表面荒れを防ぐ |
| 水洗 | 薬液の持ち込み防止 | 槽間の汚染を抑える |
| 黒染め | 四三酸化鉄皮膜の形成 | 温度と時間を安定させる |
| 後処理 | 防錆性と外観の付与 | 油や封孔剤を均一に行き渡らせる |
後処理としての油浸漬と封孔
黒染め直後の部品は、黒色にはなっていても、そのままでは湿気による腐食を防ぎきれません。
そこで防錆油に浸漬したり、ワックスや封孔剤を含浸させたりして、皮膜の微細な部分を保護します。
後処理の種類は、保管環境、輸送期間、組み立て後の使用条件によって選びます。
たとえば室内の短期保管であれば軽い防錆油で対応できる場合があります。
一方で結露、高湿度、屋外保管、海塩粒子の影響が考えられる用途では、黒染め単独の採用は慎重に判断する必要があります。
防錆油は多く塗ればよいとは限りません。
組立工程で油分が問題になる製品では、必要な耐食性と洗浄性のバランスを確認して選定します。
防錆性能と使用環境の注意点
続いては四三酸化鉄皮膜の防錆性能と、採用前に確認したい使用環境を見ていきます。
防錆性を左右する要素
黒染めの耐食性は、皮膜の均一性、母材の材質、表面粗さ、後処理剤、保管条件によって変わります。
処理直後の黒い外観が均一でも、防錆油が不足していれば短期間で赤さびが生じることがあります。
また、指紋や汗に含まれる塩分は腐食を促しやすいため、素手で触れる製品では取り扱いにも注意が必要です。
黒色であることと、十分な耐食性を持つことは同じ意味ではありません。
外観確認だけで判断せず、湿潤試験、塩水噴霧試験、実使用環境での評価を組み合わせることが現実的です。
黒染めが向く用途
黒染めは、寸法変化を抑えたい鉄鋼部品、光沢を抑えたい部品、油で保護できる機械要素に向いています。
代表例には、六角穴付きボルト、シャフト、スプリング、工具、金型部品、治具、銃器関連部品などがあります。
摺動部では、適切な潤滑剤と組み合わせることで、組み立て時のなじみを補助できる場合もあります。
意匠面でも、つやを抑えた工業的な黒色を求める製品に採用されます。
精密さを保ちながら黒色の機能性外観を付与したい用途は、黒染めの得意分野です。
黒染めを避けたい用途
強い耐候性、長期屋外耐久性、薬品への耐性を最優先する用途では、黒染めだけで要求を満たせないことがあります。
海岸地域、屋外設備、結露が頻発する機器、洗浄剤がかかる部品などでは、亜鉛めっき、無電解ニッケルめっき、塗装、ステンレス材の採用も比較対象になります。
黒染めは皮膜が薄いため、深い傷や摩耗で素地が露出すると、そこから腐食が始まる可能性もあります。
耐食性の要求が高い案件では、黒染めの採用可否を色やコストだけで決めないことが重要です。
使用場所、保管期間、接触する液体、必要な試験基準を整理してから仕様を決めます。
材質別の仕上がりと品質管理
続いては材質による仕上がりの違いと、黒染め品質を安定させる管理項目を確認していきます。
炭素鋼と合金鋼の違い
炭素鋼は黒染めの代表的な対象材であり、比較的安定した黒色が得られやすい材料です。
ただし、炭素量、熱処理の有無、表面の加工状態によって、色味やつやに差が出ることがあります。
合金鋼では、クロム、ニッケル、モリブデンなどの成分が反応に影響し、黒さが変わる場合があります。
同じ図面の部品でも、仕入れロットや材質証明の違いによって外観が変化することがあるため、量産前の試作確認が有効です。
黒染めの色調は処理条件だけでなく、素材の化学成分にも左右されます。
鋳鉄と焼入れ部品の扱い
鋳鉄は黒染めできる場合があるものの、鋳肌、黒鉛、巣、表面の粗さによって見え方が変わります。
均一な意匠性を求める場合には、事前研磨やショット処理の条件まで検討する必要があります。
焼入れ後の部品では、熱処理スケールが残っていると色むらの原因になります。
硬度を維持したい部品では、酸洗い条件による影響も慎重に確認したいところです。
高強度鋼では水素脆性などのリスク評価が必要になるケースもあるため、処理業者と用途を共有しておくと安心です。
外観検査と耐食試験
品質管理では、黒色の濃淡、白っぽい部分、赤さび、液だれ跡、傷、油の付着むらなどを確認します。
外観基準は写真見本だけでなく、許容できる色調差や検査条件まで明文化すると、受入時の判断が安定します。
防錆性の評価には、塩水噴霧試験や湿潤試験が用いられることがあります。
同じ試験時間でも、後処理剤の種類や試験前の洗浄方法で結果は変化します。
比較試験では、部品形状、ロット、乾燥時間、判定方法をそろえることが大切です。
外観の合格と耐食性の合格は、別々に評価するという考え方が品質トラブルの予防につながります。
他の表面処理との比較
続いては黒染めと他の代表的な表面処理を比較し、選定時の考え方を確認していきます。
亜鉛めっきとの比較
亜鉛めっきは、鉄より先に亜鉛が腐食する犠牲防食の考え方を利用できるため、一般に黒染めより高い防錆性を求める用途で選ばれます。
一方で、めっきの膜厚による寸法変化があり、精密ねじやはめあい部には注意が必要です。
黒色の外観が必要な場合には、黒色クロメートや黒色亜鉛めっきが候補になります。
ただし、黒染め特有の薄膜性や落ち着いた質感とは異なるため、外観見本で比較するとよいでしょう。
無電解ニッケルめっきとの比較
無電解ニッケルめっきは、複雑形状にも比較的均一に皮膜を付けやすく、耐食性や耐摩耗性を高めたい用途で活用されます。
黒染めよりも皮膜が厚くなりやすく、コストも上がる傾向にあります。
そのため、寸法公差が厳しい部品では、膜厚を見込んだ加工寸法やマスキングが必要になることがあります。
防錆性を優先するならめっき、寸法影響の小ささを優先するなら黒染めという整理が、最初の比較軸になります。
塗装と黒染めの使い分け
塗装は色の自由度が高く、屋外用の防食塗料を選べば、黒染めより強い耐候性を得られる場合があります。
その反面、塗膜の厚さ、剥がれ、打痕、ねじ部への付着などが課題になりやすい処理です。
| 処理方法 | 寸法への影響 | 防錆性の傾向 | 主な適用例 |
|---|---|---|---|
| 黒染め | 小さい | 後処理に依存する | 精密部品、工具、ねじ |
| 亜鉛めっき | 比較的大きい | 比較的高い | 一般金物、屋内外の部品 |
| 無電解ニッケルめっき | 管理が必要 | 高い | 精密機構、耐食部品 |
| 塗装 | 大きい | 塗料仕様に依存する | 外装、筐体、大型構造物 |
表面処理は単価だけで比較せず、寸法、公差、耐食性、外観、使用環境、後工程まで含めて選定します。
黒染めは万能ではありませんが、条件が合えば非常に合理的な選択肢になります。
四三酸化鉄皮膜のまとめ
四三酸化鉄皮膜とは、鉄鋼部品の表面にFe3O4の黒色皮膜を形成する黒染め処理です。
塗装とは異なり、金属表面の化学反応を利用するため、皮膜が薄く、精密部品の寸法変化を抑えやすい特徴があります。
黒い外観、反射防止、防錆油の保持、摺動部のなじみ性などが主なメリットです。
一方で、皮膜単独では強い防錆効果を期待しにくく、油浸漬や封孔などの後処理が性能を左右します。
黒染めの価値は、薄い皮膜による精度維持と、適切な後処理による実用的な防錆補助にあります。
屋外や高湿度環境では、亜鉛めっき、無電解ニッケルめっき、塗装なども含めて比較することが重要です。
部品の材質、必要な耐食性、外観基準、寸法公差、保管環境を整理し、試作評価を行ったうえで最適な表面処理を選びましょう。