製造現場や品質管理では、不良率を正しく把握することが、原価低減と顧客満足の両方につながります。
しかし、良品数を分母にするのか、生産数を分母にするのかで数値は変わるため、集計ルールが曖昧なままでは改善活動の判断を誤るおそれがあります。
本記事では、不良率の基本的な計算式、歩留まりとの違い、具体的な計算例、Excelで集計する方法、数値を改善へ結び付ける考え方をわかりやすく紹介します。
不良率の計算方法と基本式
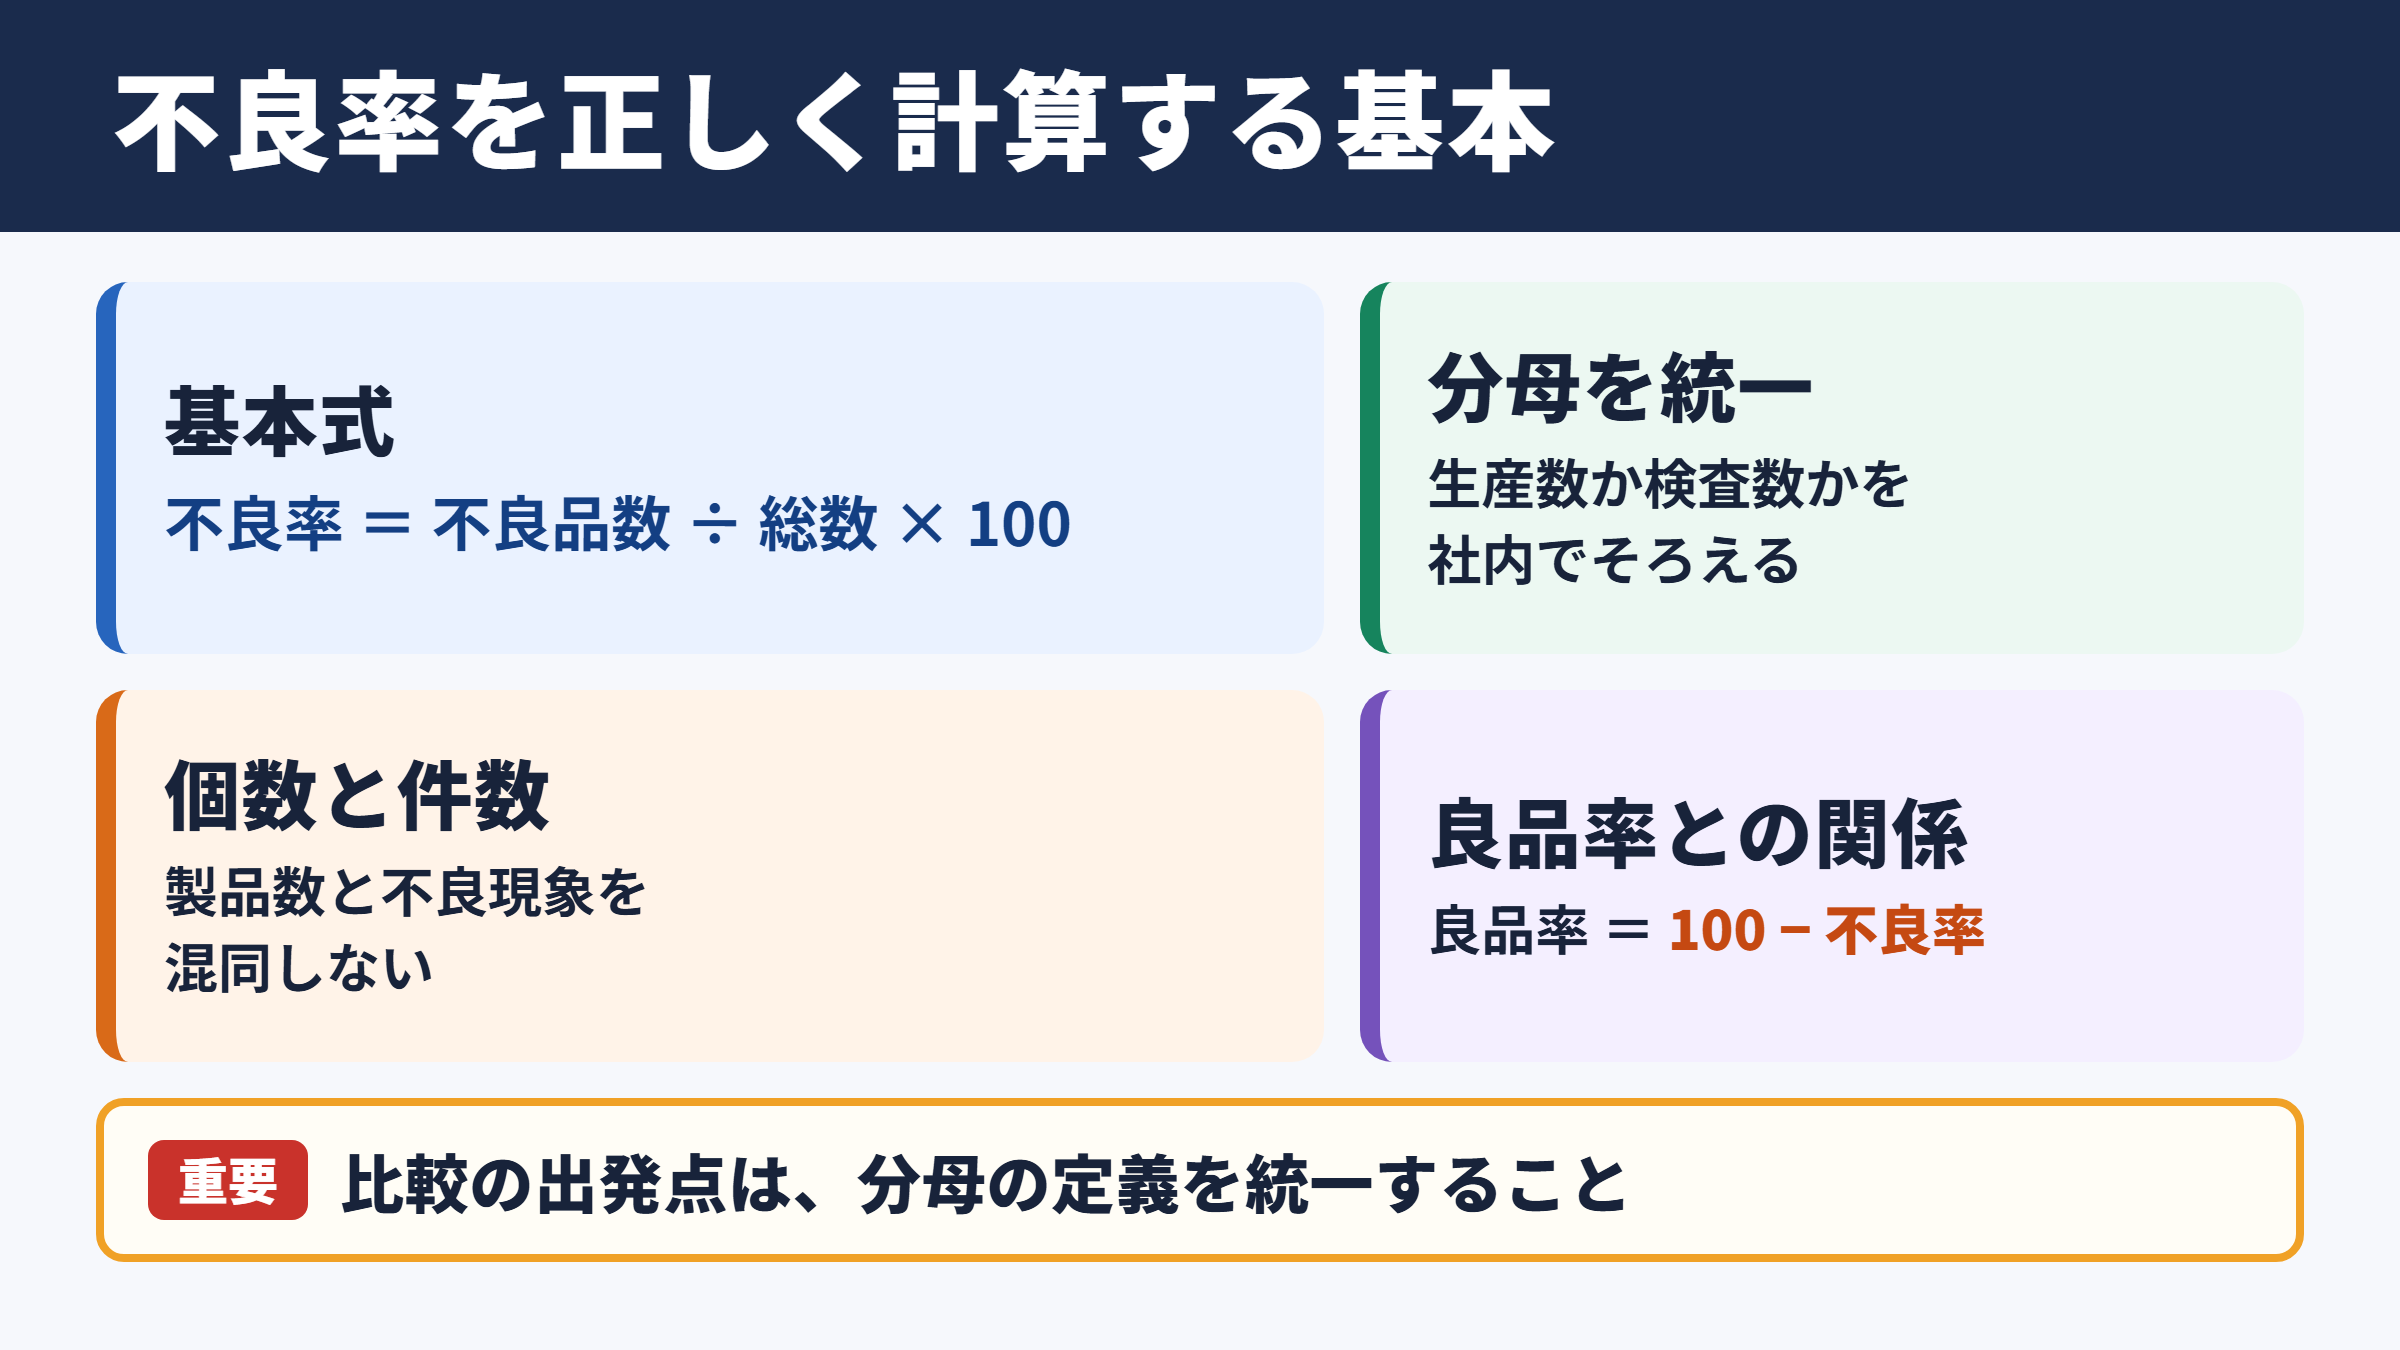
それではまず、不良率の計算方法と基本式について解説していきます。
不良率の基本的な考え方
不良率とは、検査した製品や生産した製品のうち、不良品がどの程度含まれているかを百分率で表した指標です。
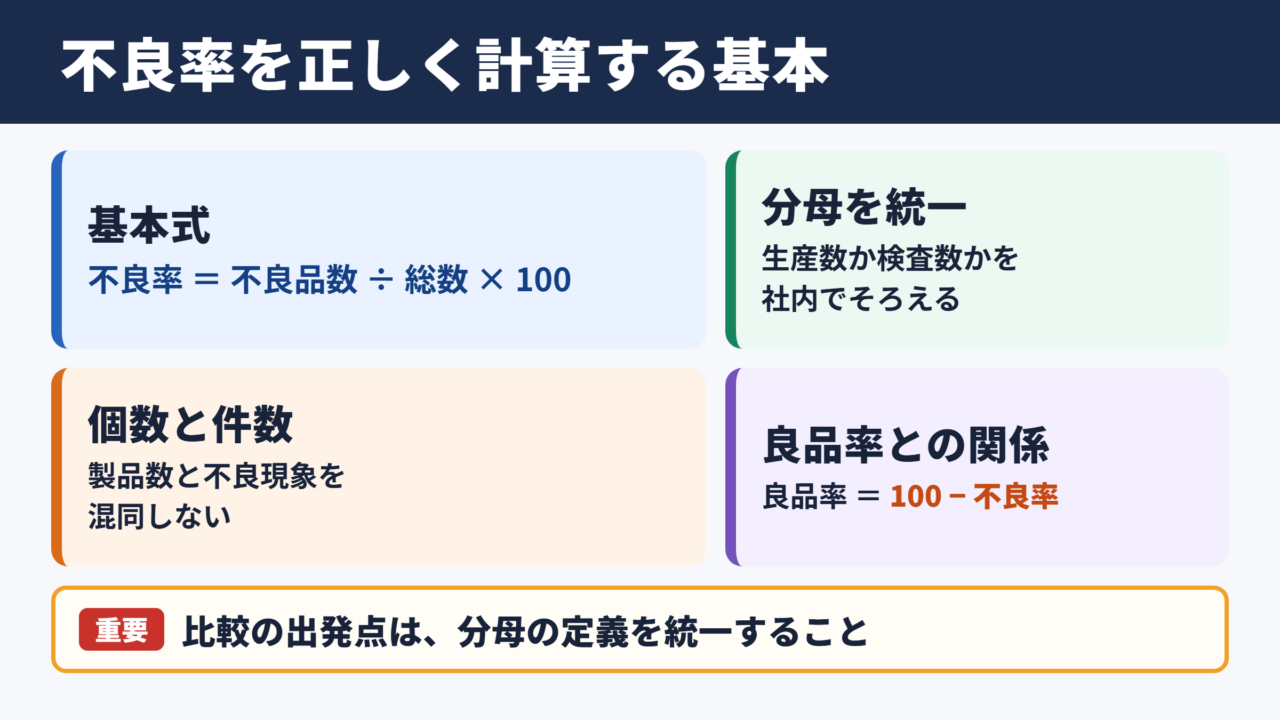
一般的には、不良品数を総生産数または検査対象数で割り、100を掛けて求めます。
不良率 = 不良品数 ÷ 総生産数 × 100
たとえば、1,000個生産して不良品が25個だった場合、不良率は2.5パーセントです。
分母に何を採用するかを社内で統一することが、継続的な品質比較の出発点になります。
生産数を分母にすれば製造工程全体の品質を見やすくなり、検査数を分母にすれば検査実績に対する不良の発生状況を確認しやすくなります。
不良個数と不良件数の違い
不良率を扱う際は、不良個数と不良件数を混同しないことが大切です。
不良個数は不良と判定された製品の数を指し、不良件数は傷、寸法超過、異物混入などの不良現象を数えたものです。
1個の製品に傷と寸法不良が同時にあれば、不良個数は1個でも不良件数は2件になります。
そのため、製品の合格率を管理したい場合は不良個数による不良率を使い、不良の原因を優先順位付けしたい場合は不良件数も併せて確認するとよいでしょう。
不良率は製品単位の品質水準を示す指標です。
不良件数は、どの不良モードに対策を集中させるべきかを見極めるための指標として活用します。
集計表の列名に不良個数と不良件数を明記しておくと、会議資料や報告書での解釈違いを防げます。
良品率と歩留まりとの関係
不良率の裏側にあるのが良品率です。
単純な全数検査で再加工を考慮しない場合、良品率は100パーセントから不良率を引いて求められます。
良品率 = 良品数 ÷ 総生産数 × 100
良品率 = 100 - 不良率
一方の歩留まりは、投入した材料や部品に対して最終的に良品として得られた割合を表します。
工程途中で廃棄した材料、加工ロス、再加工で救済できなかった製品まで含めて見るため、歩留まりは原材料の有効活用を判断する数字ともいえます。
不良率だけでは見えない損失があるため、品質部門と生産管理部門では両方の数値を並べて確認することが重要です。
不良率計算の実例と判定基準
続いては、不良率計算の実例と判定基準を確認していきます。
基本的な計算例
実際の数字を使って、不良率の求め方を整理します。
ある工場で1日に2,400個を生産し、そのうち48個が不良品だったとします。
不良率 = 48 ÷ 2,400 × 100
不良率 = 2パーセント
この場合、良品数は2,352個で、良品率は98パーセントです。
2パーセントという数字だけを見ても良否は判断できませんが、前月が1.2パーセント、今月が2パーセントであれば、増加の背景を調べる必要があります。
単月の数値だけで結論を急がず、同一条件で推移を見ることが品質管理では欠かせません。
| 項目 | 数値 | 計算内容 |
|---|---|---|
| 総生産数 | 2,400個 | 当日の完成品総数 |
| 不良品数 | 48個 | 不合格判定品の数 |
| 良品数 | 2,352個 | 2,400個から48個を差し引いた数 |
| 不良率 | 2パーセント | 48個を2,400個で割って100を掛ける |
| 良品率 | 98パーセント | 2,352個を2,400個で割って100を掛ける |
ロット別に見る計算例
月間不良率を計算する場合は、ロットごとの不良率を単純平均しないよう注意が必要です。
生産数量が大きく異なるロットを同じ重みで平均すると、実態とかけ離れた数値になる可能性があります。
| ロット | 生産数 | 不良品数 | ロット不良率 |
|---|---|---|---|
| ロットA | 500個 | 5個 | 1パーセント |
| ロットB | 2,000個 | 60個 | 3パーセント |
| ロットC | 7,500個 | 75個 | 1パーセント |
| 合計 | 10,000個 | 140個 | 1.4パーセント |
このケースでは、各ロットの不良率を平均すると約1.67パーセントになりますが、正しい全体不良率は1.4パーセントです。
全体の不良品数140個を、全体の生産数10,000個で割る必要があります。
複数ロットの集計では、個別比率の平均ではなく合計値から再計算するというルールを徹底しましょう。
目標値と管理基準の考え方
不良率の目標値は、顧客要求、過去実績、工程能力、製品の重要度を踏まえて設定します。
たとえば安全性に関わる部品と、外観上の軽微な不具合では、許容される水準が同じとは限りません。
社内基準を設ける場合は、目標値だけでなく、注意が必要な管理値と、直ちに対応する異常値を分けると運用しやすくなります。
| 区分 | 不良率の例 | 基本対応 |
|---|---|---|
| 目標範囲 | 1パーセント未満 | 通常管理と予防活動 |
| 注意範囲 | 1パーセント以上2パーセント未満 | 傾向確認と原因の仮説設定 |
| 異常範囲 | 2パーセント以上 | 現場確認と是正処置の検討 |
数値の区切りはあくまで一例です。
大切なのは、自社の実績と品質要求に合った基準を定め、同じ基準で継続的に運用することでしょう。
歩留まり計算と不良率の違い
続いては、歩留まり計算と不良率の違いを確認していきます。
歩留まりの基本計算式
歩留まりは、投入量に対して良品として得られた量の割合です。
個数で管理する場合もあれば、重量、面積、長さ、材料費で管理する場合もあります。
歩留まり = 良品として得られた数量 ÷ 投入数量 × 100
たとえば材料を1,000枚投入し、加工後に良品が920枚得られたなら、歩留まりは92パーセントです。
途中で発生した端材、段取り時のロス、加工不良、破損品などがあれば、その分だけ歩留まりは低下します。
歩留まりは製品品質だけでなく、材料ロスと収益性を映す指標として活用されます。
再加工品を含める場合の注意点
不良が発生しても、再加工や手直しによって良品化できることがあります。
このとき、最終検査の合格率だけを見ると品質が保たれているように見えても、再加工の工数や追加材料が大きくなっているかもしれません。
そこで、初回加工で合格した割合を初回歩留まり、再加工後も含めた最終的な割合を最終歩留まりとして分けて管理する方法があります。
最終的に出荷できた製品数だけでは、工程の健全性を十分に判断できません。
初回で良品となった割合と、再加工にかかった時間や費用も併せて追跡することが有効です。
再加工が増えると納期遅延、作業負荷、品質ばらつきの原因にもなります。
不良率が下がっていても再加工率が上がっていれば、改善とは言い切れない場面もあるでしょう。
工程別歩留まりの見方
複数工程を経る製品では、最終工程だけで不良率を確認すると、問題が発生した場所を特定しにくくなります。
材料受入、加工、組立、塗装、検査、梱包など、主要工程ごとに投入数と良品数を記録すると、損失が集中する工程を把握できます。
たとえば組立前までは歩留まり99パーセントでも、組立工程で94パーセントまで下がるなら、部品精度、作業手順、治具、締結条件などを優先的に調べるべきです。
工程ごとの数字を見える化すると、改善テーマを感覚ではなく事実で選べます。
最終不良率の低減には、工程別の歩留まりをつないで見る視点が役立ちます。
エクセルによる不良率計算
続いては、エクセルによる不良率計算を確認していきます。
基本関数による算出方法
Excelでは、生産数と不良品数を入力すれば、不良率を簡単に計算できます。
たとえばB列に生産数、C列に不良品数を入力し、D列に不良率を表示する場合、D2セルには次のような式を設定します。
=IFERROR(C2/B2,0)
この式を入力した後、セルの表示形式をパーセントに設定すれば、不良率として見やすく表示されます。
生産数が未入力またはゼロの場合にエラー表示を避けられるため、日報のテンプレートにも使いやすい式です。
ただし、入力途中のゼロを実績ゼロとみなすのか、未入力とみなすのかは、運用ルールに合わせて決める必要があります。
月間不良率の集計方法
日別の不良率が入力されているからといって、その列をAVERAGE関数で平均するだけでは正確な月間不良率にならないことがあります。
日ごとの生産数が違うため、月間不良率は不良品数の合計を生産数の合計で割る方法が基本です。
=IFERROR(SUM(C2:C32)/SUM(B2:B32),0)
この計算なら、生産量が多い日の実績を正しく反映できます。
比率を集計するときは、分子と分母をそれぞれ合計してから割ることを覚えておくと、品質指標だけでなく稼働率や達成率の計算にも応用できます。
| 列 | 入力内容 | 活用例 |
|---|---|---|
| A列 | 日付 | 日別推移の確認 |
| B列 | 生産数 | 不良率の分母 |
| C列 | 不良品数 | 不良率の分子 |
| D列 | 不良率 | 日別品質の比較 |
| E列 | 不良内容 | 原因別の傾向分析 |
| F列 | 工程名 | 工程別の問題把握 |
グラフと条件付き書式の活用
数値を表に入力するだけでは、変化の兆候を見逃すことがあります。
日別不良率を折れ線グラフにすると、特定の日だけ急上昇しているのか、徐々に悪化しているのかを視覚的に把握できます。
管理基準を超えたセルに色を付ける条件付き書式も、日常管理に便利な機能です。
たとえば不良率が2パーセント以上なら赤色、1パーセント以上なら黄色にする設定を行えば、確認すべき日をすぐに見つけられます。
Excelは計算だけの道具ではありません。
不良率の推移、不良内容の内訳、工程別の差を見える化することで、現場で話し合うべき課題が明確になります。
グラフを見る際は、設備交換、材料変更、担当者変更、受注量の増減など、数字が変動した時期の出来事も記録しておくと分析が深まります。
不良率を改善する原因分析
続いては、不良率を改善する原因分析を確認していきます。
不良内容の分類方法
不良率を下げるには、まず不良品を一つのまとまりとして扱わず、内容別に分類する必要があります。
寸法不良、外観不良、機能不良、組付け不良、材料不良、異物、梱包不良など、自社の工程に合わせた分類を用意しましょう。
分類が細かすぎると入力が負担になり、粗すぎると原因が見えなくなります。
現場で迷わず選択でき、改善活動につながる粒度に整えることがポイントです。
不良内容の名称と判定基準を標準化することで、担当者による記録のばらつきも抑えられます。
パレート図による優先順位
不良の種類が多い場合は、パレート図を使って影響の大きい項目を探します。
不良件数または損失金額が大きい順に並べ、累積比率を確認すると、少数の原因が大きな損失を生んでいるケースを見つけやすくなります。
たとえば傷不良が全不良の40パーセントを占め、寸法不良が25パーセントを占めるなら、最初にこの二つを重点テーマにする判断ができます。
すべての問題を同時に解決しようとすると、対策が薄くなりがちです。
影響度、発生頻度、顧客へのリスクを比較しながら、取り組む順番を決めると改善が進みやすくなります。
なぜなぜ分析と現場確認
不良原因を見つけるためには、記録上の分類だけで終わらせず、実際の製品、設備、作業環境を確認することが欠かせません。
なぜ傷が付いたのか、なぜその時点で発見できなかったのか、なぜ同じ条件が続いたのかと問いを重ねると、表面的な原因の奥にある仕組みの問題を探れます。
ただし、作業者個人だけに原因を求めると再発防止につながりにくいでしょう。
治具の摩耗、作業標準の不明確さ、教育不足、照明、保管方法、検査頻度など、工程の条件を幅広く確認します。
不良率の改善では、発生した不良を選別する対策と、不良を発生させない対策を分けて考えることが重要です。
選別強化だけでは工程の品質そのものは安定しません。
対策後は不良率だけでなく、不良内容、再加工時間、検査工数、顧客クレームの変化も確認し、効果を総合的に評価します。
不良率管理における注意点
続いては、不良率管理における注意点を確認していきます。
検査基準のばらつき
不良率が変化したように見えても、実際には検査基準や判定者が変わった影響かもしれません。
外観検査のように人の判断が入る工程では、見本、限度見本、判定ルール、照明条件をそろえることが特に重要です。
検査員ごとの判定差を定期的に確認し、曖昧な不良区分は見直しましょう。
品質データの信頼性は、測定と判定の信頼性によって決まるためです。
測定器を使用する場合は、校正期限、測定方法、治具の状態も管理対象に含める必要があります。
サンプル検査の解釈
全数検査ではなく抜取検査を行う場合、検査したサンプルの不良率が、そのまま全生産品の不良率を完全に表すとは限りません。
サンプル数が少ないと、偶然の偏りによって大きく変動するためです。
たとえば100個中2個の不良と、10個中2個の不良では、同じ2個でも評価の重みが異なります。
抜取検査では、ロットの大きさ、検査水準、合格判定個数などを定め、必要に応じてJISに基づく抜取検査の考え方を取り入れるとよいでしょう。
サンプル不良率は傾向把握に役立ちますが、出荷判定や工程能力の判断では、検査条件も併記することが望まれます。
不良率だけに頼らない管理
不良率は重要なKPIですが、品質のすべてを表す数字ではありません。
不良率が低くても、重大不良が一件発生すれば顧客への影響は大きくなる場合があります。
また、不良率を下げるために検査基準を緩めれば、表面上の数字は改善しても品質保証としては意味を失います。
そのため、不良率に加えて、顧客クレーム件数、工程内流出件数、再加工率、廃棄損失、納期遅延、重大不良件数などを確認しましょう。
数値を良く見せるのではなく、顧客に届く品質を高めることが不良率管理の本来の目的です。
不良率計算のまとめ
不良率は、不良品数を総生産数または検査対象数で割り、100を掛けて求める基本的な品質指標です。
全体不良率を出す際は、ロット別や日別の割合を単純平均せず、不良品数と生産数を合計してから計算することが重要になります。
歩留まりは投入量に対する良品の割合であり、不良率とは似ていても、材料ロスや再加工を含めた収益性の判断に役立つ点が異なります。
Excelでは不良品数、生産数、不良内容、工程名を記録し、月間集計や推移グラフを作成すると、変化をつかみやすくなるでしょう。
さらに、不良内容を分類してパレート図や現場確認に結び付ければ、影響の大きい原因から改善を進められます。
正しい計算、統一された集計基準、原因分析と対策の継続を組み合わせることが、不良率低減と安定した品質づくりへの近道です。