不良率とは?意味や目安をわかりやすく解説!(品質管理:計算方法:業界平均など)
不良率は、製品やサービスの品質を数値で把握するための基本指標です。
製造現場ではもちろん、検品、物流、コールセンター、ソフトウェア開発などでも活用され、改善活動の優先順位を決める材料になります。
ただし、数値だけを見て良し悪しを判断すると、検査方法の違いや生産量の変動を見落とすおそれがあります。
この記事では不良率の意味、計算方法、業界ごとの考え方、品質管理での使い方をわかりやすく整理します。
不良率の意味と品質管理における位置付け
それではまず不良率の意味と、品質管理で果たす役割について解説していきます。
不良品が占める割合
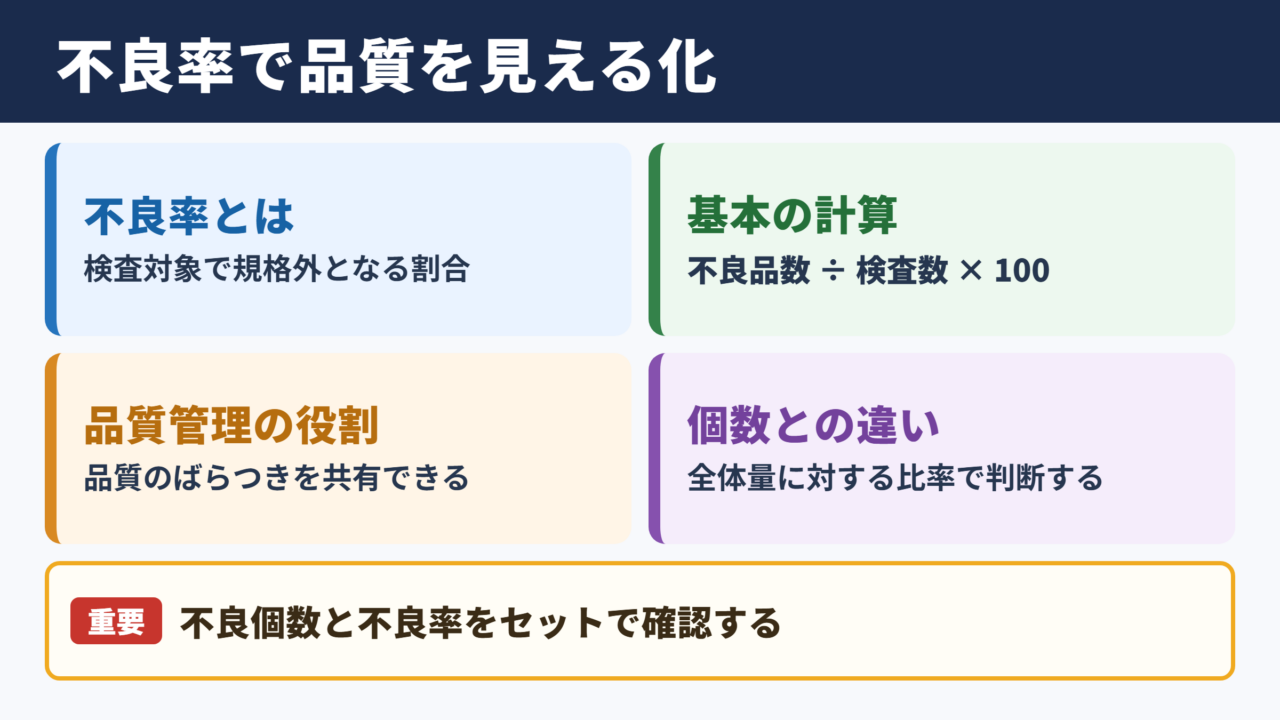
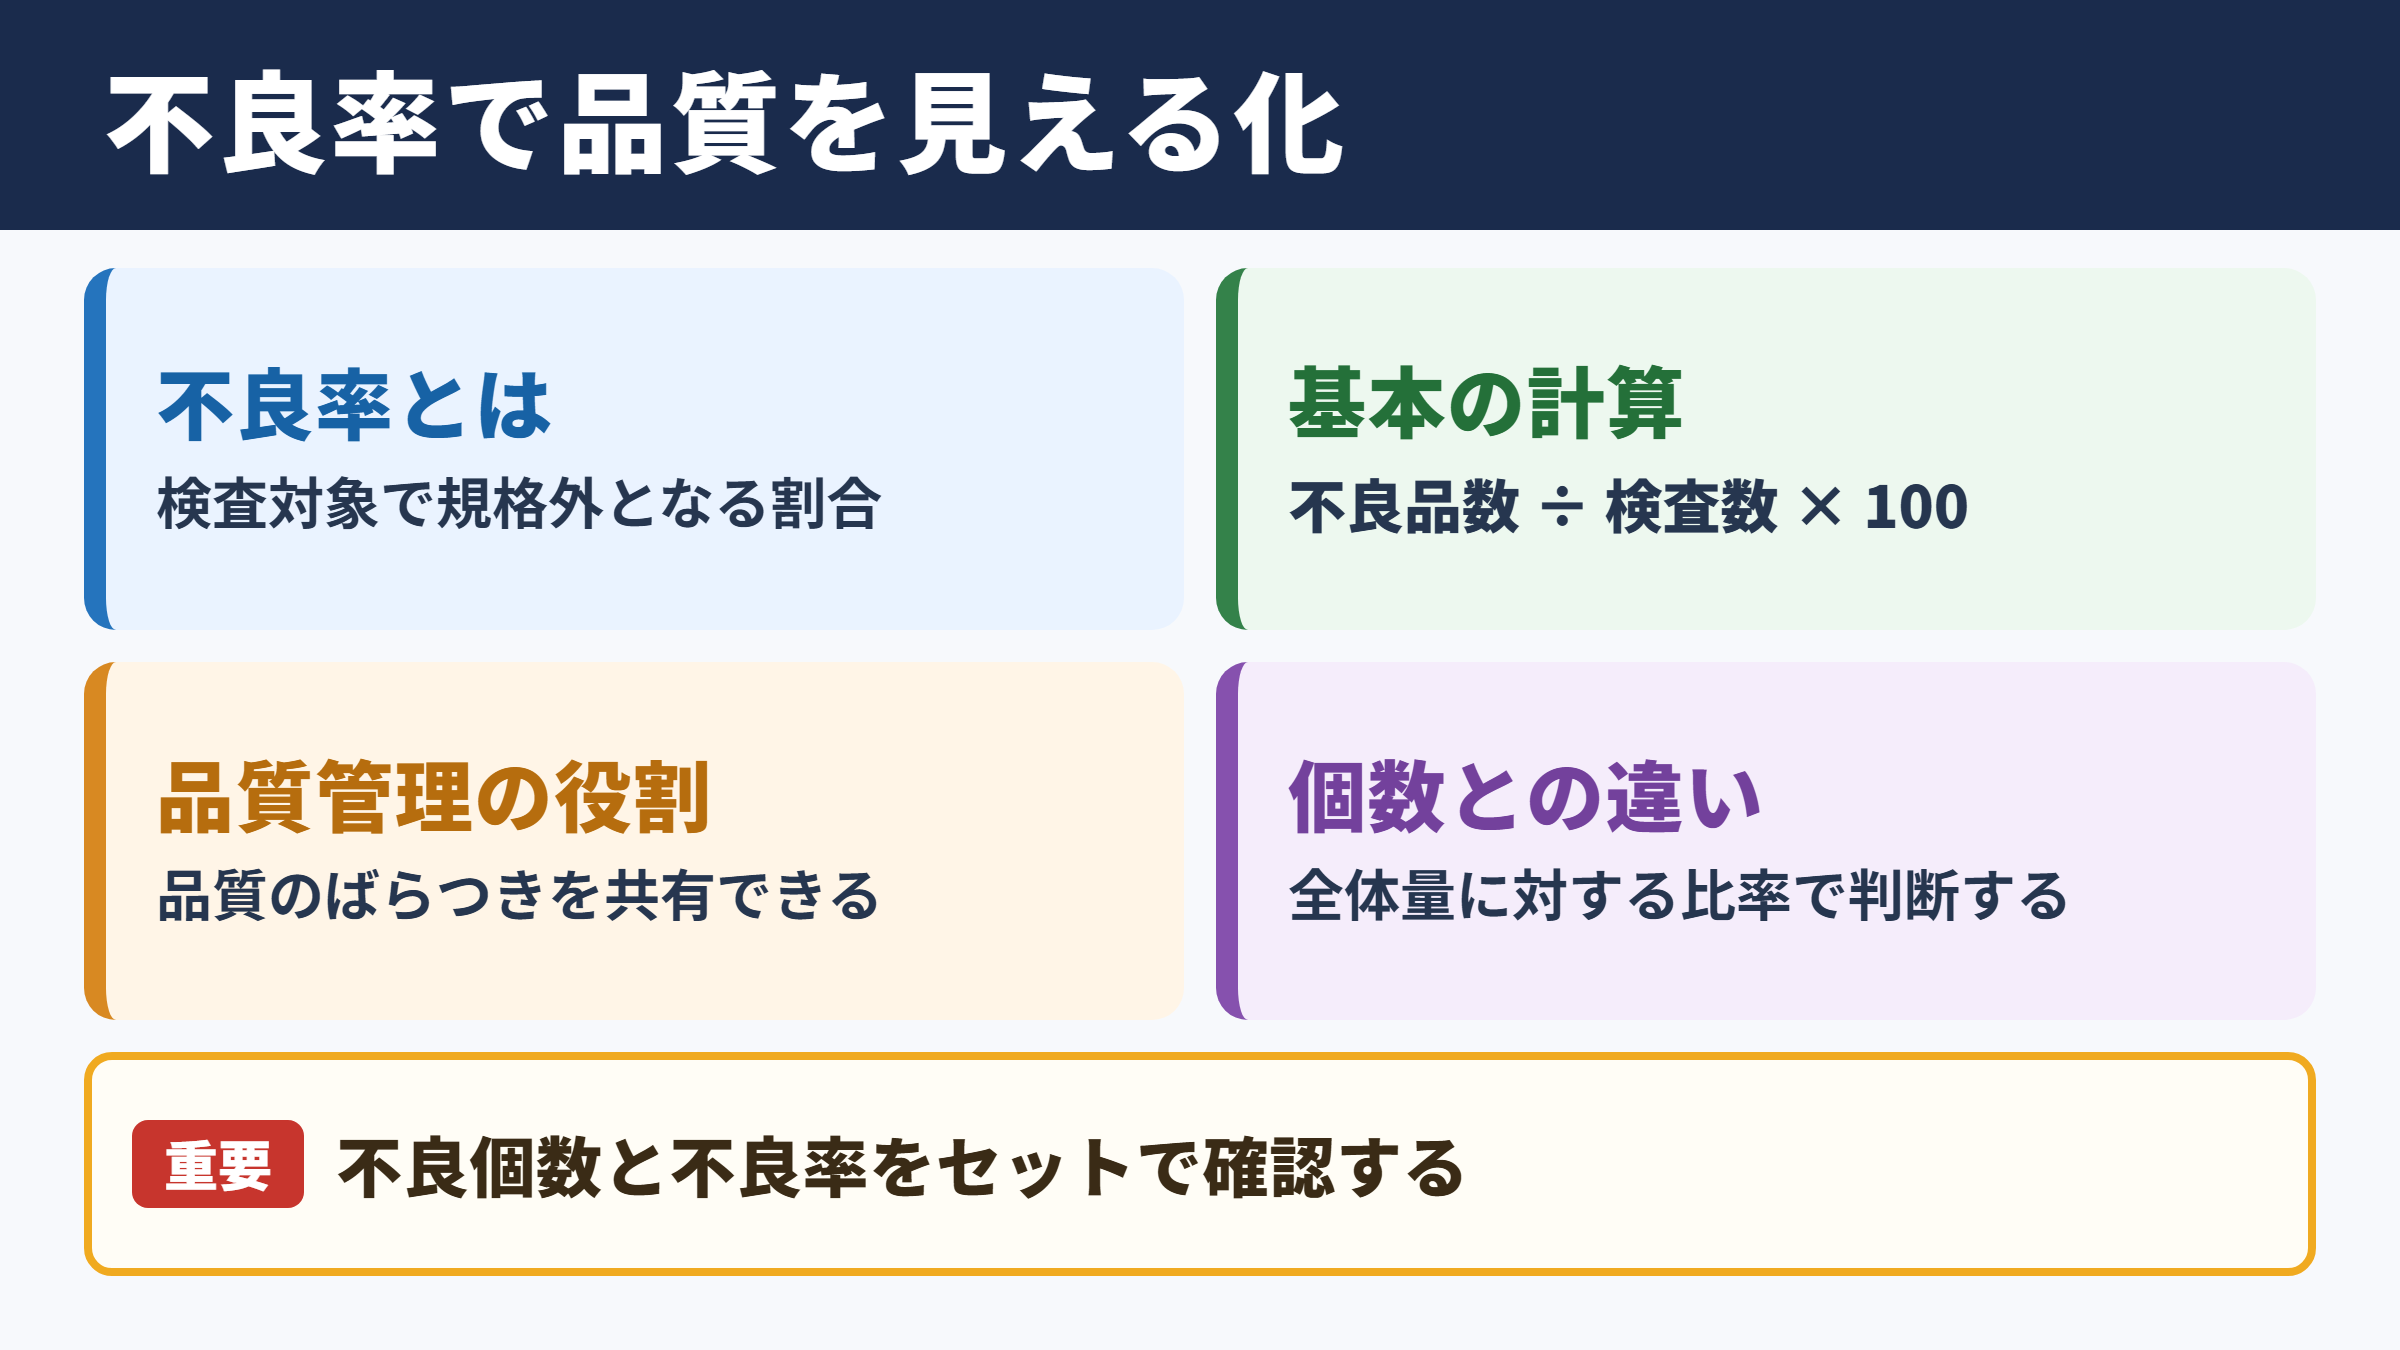
不良率とは、検査対象となった製品や作業のうち、規格や基準を満たさなかったものが占める割合です。
たとえば1,000個を検査して20個の不良品が見つかった場合、不良率は2パーセントになります。
不良率は品質のばらつきを短時間で共有できる指標であり、現場、管理者、取引先が同じ基準で状況を把握する際に役立ちます。
不良には傷、寸法不良、異物混入、機能不良、表示ミス、梱包不良などがあります。
どこまでを不良と判定するかは、図面、仕様書、検査基準書、顧客との取り決めによって決まります。
不良率の基本計算
不良率 = 不良品数 ÷ 検査数 × 100
検査数が500個、不良品数が5個なら、不良率は1パーセントです。
不良率と不良個数の違い
不良個数は問題が見つかった製品の数であり、不良率は全体量に対する比率です。
不良個数だけでは、生産数が増えた結果として問題が増えたのか、工程の品質が悪化したのかを判断しにくくなります。
月間の不良品が50個であっても、生産量が1,000個なら不良率は5パーセントです。
一方で10万個を生産して50個であれば、割合は0.05パーセントにとどまります。
改善効果や月ごとの推移を比べるときは、不良個数と不良率をセットで確認することが重要です。
合格率や歩留まりとの関係
不良率と混同されやすい指標に、合格率と歩留まりがあります。
合格率は検査した製品のうち合格した割合で、不良率と合格率の合計は原則として100パーセントです。
歩留まりは、投入した材料や部品に対して、最終的に良品として得られた数量の割合を示します。
再加工によって救済された製品を歩留まりに含めるかどうかは、会社や工程のルールで異なります。
| 指標 | 意味 | 主な用途 |
|---|---|---|
| 不良率 | 検査数に対する不良品数の割合 | 品質異常の把握 |
| 合格率 | 検査数に対する合格品数の割合 | 出荷判定の確認 |
| 歩留まり | 投入量に対する良品量の割合 | 原価と生産性の管理 |
| 返品率 | 販売数に対する返品数の割合 | 市場品質の把握 |
不良率の計算方法と集計単位
続いては不良率の計算方法と、集計時にそろえるべき単位を確認していきます。
基本式と具体例
不良率の計算では、分子に不良品数、分母に検査数または生産数を置きます。
どちらを分母にするかは、全数検査か抜取検査か、また管理目的が何かによって変わります。
全数検査を実施している工程では、検査数を分母にすると実態に近い値になります。
生産数の一部しか検査しない場合は、検査対象に偏りがないかを確認したうえで、検査数に対する不良率として扱うのが一般的です。
計算例
生産数 10,000個
検査数 2,000個
不良品数 16個
検査不良率 = 16 ÷ 2,000 × 100 = 0.8パーセント
この結果を生産全体の不良率と呼ぶには、検査サンプルが生産全体を適切に表していることが前提になります。
数量基準と欠点基準
不良率は、通常は不良品の数量で計算します。
ただし、1つの製品に傷と寸法不良が同時に発生する場合、欠点の数を管理したい場面もあるでしょう。
この場合は不良率とは別に、製品1個当たりの不良件数や、機会当たりの不良件数を用います。
同じ製品に不具合が3件あっても、不良品数としては1個です。
不良品数と不良件数を混ぜると、改善前後の比較が成立しなくなります。
期間とロットをそろえる重要性
日別、週別、月別のどの単位で見るかによって、数値の見え方は変わります。
日次の数値は異常を早く見つけやすい一方で、少量生産の日には大きくぶれます。
月次の数値は傾向を見やすいものの、重大な異常への対応が遅れる可能性があります。
ロットごと、設備ごと、作業者ごと、仕入先ごとに分けて記録すると、原因の絞り込みに役立ちます。
不良率を集計する際は、分母の定義を毎回変えないことが大切です。
生産数、検査数、出荷数のどれを使うのかを帳票に明記し、同じ条件で時系列比較を行います。
不良率の目安と業界平均の考え方
続いては不良率の目安と、業界平均を参考にするときの考え方を確認していきます。
一律の正解がない理由
不良率にすべての業界で共通する正解はありません。
医療機器、航空宇宙部品、半導体、自動車部品のように安全性や信頼性が特に求められる分野では、極めて低い水準が要求されます。
一方、天然素材を扱う食品、木材、アパレルなどでは、素材特性や外観基準によって許容範囲が異なります。
サービス業でも、入力ミス、対応漏れ、納期遅延など、何を不良とみなすかで目安は変わります。
業界平均は参考値であり、自社の顧客要求と品質基準を優先するべきです。
目標値を設定する視点
目標不良率を決める際は、過去実績だけでなく、顧客クレーム、再作業コスト、廃棄損、納期への影響を確認します。
たとえば現状が2パーセントだから、翌月にいきなり0.1パーセントを目標にしても、対策が伴わなければ形だけの数値になります。
まずは不良内容を分類し、発生件数が多いものから具体的な削減目標を設定する方法が現実的です。
品質目標は、全体不良率だけでなく、重大不良率、工程別不良率、流出不良率に分けると管理しやすくなります。
| 確認項目 | 見るべき内容 | 目標設定への活用 |
|---|---|---|
| 顧客要求 | 契約仕様、受入基準、返品条件 | 許容できない不良を明確化 |
| 過去実績 | 月別推移、品番別推移 | 改善可能な水準を把握 |
| 損失額 | 廃棄、再加工、選別、クレーム費用 | 優先順位の決定 |
| 工程能力 | 設備、材料、作業条件の安定性 | 達成可能性の検討 |
少量生産での数値の読み方
少量生産では、1個の不良が不良率に大きく影響します。
100個中1個の不良は1パーセントですが、10個中1個なら10パーセントです。
少量の案件だけを単純比較すると、偶然の変動を品質悪化と誤解することがあります。
このような場合は、複数ロットの累計、発生件数、不良内容、工程条件を合わせて確認するとよいでしょう。
数値が急に上がったときは、率だけで結論を出さず、母数と不良の中身を確認する姿勢が欠かせません。
不良率を悪化させる主な原因
続いては不良率が上昇する代表的な原因について確認していきます。
材料と部品のばらつき
材料の寸法、強度、水分量、成分、表面状態などが安定しなければ、後工程で不良が発生しやすくなります。
購入部品の場合は、仕入先ごとの品質差や受入検査の不足が原因になることもあります。
同じ品番でもロットによって状態が異なるため、不良が集中した時期と材料ロットを照合することが重要です。
受入時の記録を残しておくと、工程内の問題なのか、購入段階からの問題なのかを判断しやすくなります。
設備条件と作業方法の変化
温度、圧力、速度、加工時間、工具の摩耗、治具のずれなどは、不良率に直結する要素です。
設備を調整した直後、段取り替えの直後、保全作業の後には、通常とは異なるばらつきが生じることがあります。
作業手順が人によって異なる場合も、品質の再現性は低下します。
標準作業を文書化し、条件変更を記録することが、不良原因を追跡する土台になります。
不良が発生したときは、作業者だけを原因と決めつけないことが大切です。
材料、機械、方法、測定、環境といった複数の視点で確認すると、再発防止につながる真因を見つけやすくなります。
検査基準と測定の不統一
製品そのものに問題がなくても、検査員ごとに判定が違えば不良率は安定しません。
傷の大きさ、色差、寸法の測定位置、判定サンプルなどがあいまいだと、合否基準がぶれます。
測定器の校正不足や、測定方法の違いも見逃せません。
検査基準書には、数値基準だけでなく、写真、限度見本、測定手順、判定時の注意点を盛り込むと効果的です。
不良率を下げる品質改善の進め方
続いては不良率を下げるための品質改善の進め方を確認していきます。
不良内容の見える化
最初に行いたいのは、不良をひとまとめにせず、種類ごとに分類することです。
傷、寸法、組立、汚れ、機能、表示、梱包といった分類を作り、件数と発生工程を記録します。
パレート図の考え方を使い、件数や損失額が大きい不良から対策を進めると、限られた時間でも成果が出やすくなります。
全体不良率が同じでも、主要な不良項目が変わっていることがあります。
改善の優先順位の例
不良件数が最も多い項目
顧客への影響が大きい重大不良
再加工や廃棄による損失額が大きい項目
再発頻度が高く、標準化で防止できる項目
なぜなぜ分析と再発防止
原因分析では、表面的な現象だけで終わらせないことが重要です。
たとえば寸法不良が起きた場合、作業ミスだけでなく、治具の摩耗、測定器の誤差、図面の読み違い、教育不足などを確認します。
なぜを繰り返して原因を掘り下げる方法は有効ですが、思い込みで結論を出さず、現物、現場、現実のデータで確かめる必要があります。
対策後には不良率が下がったか、別の不良を増やしていないか、一定期間を置いて検証します。
工程内での早期発見
最終検査だけで不良を見つける方法では、すでに材料費や加工費が発生しています。
不良が生じやすい工程の直後にチェックポイントを設けると、流出と損失を抑えやすくなります。
初品確認、定期確認、設備アラーム、ポカヨケ、画像検査などを組み合わせる方法もあります。
品質を作り込む考え方では、検査で選別するだけでなく、不良を発生させない工程づくりが中心になります。
改善策は、注意喚起だけで終わらせないことがポイントです。
誰が作業しても同じ結果になりやすい治具、チェック機構、作業標準、教育記録へ落とし込むと、効果を維持しやすくなります。
不良率の管理表と報告時のポイント
続いては不良率を継続管理し、関係者へ報告する際のポイントを確認していきます。
管理表に記録する項目
不良率管理表には、日付、品番、ロット、生産数、検査数、不良品数、不良率、不良内容、発生工程、対応状況を記録します。
必要に応じて、設備番号、作業者、材料ロット、仕入先、測定器も追加します。
細かく記録しすぎると入力が続かないため、分析目的に合った項目に絞ることも大切です。
表計算ソフトや品質管理システムを使い、前月比、目標との差、累計値を自動計算できるようにすると、管理負担を減らせます。
グラフで見るべき変化
不良率は折れ線グラフで推移を見ると、改善後の効果や異常な変動を把握しやすくなります。
工程別や不良項目別には棒グラフを使うと、重点的に対策する対象が見えます。
不良率が目標以内であっても、特定の日だけ急上昇している場合は注意が必要です。
反対に、不良率が低下していても検査数が極端に減っている場合は、品質向上と判断できないことがあります。
社内外への伝え方
報告では、不良率の数値だけでなく、前回との差、不良の内容、原因仮説、実施した対策、今後の確認方法を示します。
取引先への報告では、事実と対策を分け、未確認の原因を断定しない配慮が必要です。
数値の悪化を隠すよりも、早期に把握し、影響範囲と再発防止策を共有することが信頼につながります。
管理者は不良率を責任追及だけに使わず、現場が改善に取り組める情報として扱うことが望まれます。
不良率の理解と継続的な品質改善のまとめ
不良率とは、検査数や生産数に対して不良品がどの程度発生したかを示す割合です。
計算式はシンプルですが、分母の定義、不良判定の基準、集計期間をそろえなければ、正確な比較はできません。
業界平均や一般的な目安を参考にすることはできますが、最優先すべきなのは自社の製品特性、顧客要求、品質基準です。
不良率が高いときは、不良内容を分類し、材料、設備、作業、測定、環境の視点から原因を確認します。
そのうえで、工程内で早く発見する仕組みや、不良を発生させにくい標準作業へつなげることが大切です。
不良率を単なる結果の数字ではなく、品質改善を進めるための共通言語として使うことで、コスト、納期、顧客満足の向上につながるでしょう。