チタンの陽極酸化は、電圧の調整によって青、紫、金、緑などの鮮やかな色を表現できる表面処理です。
塗料や染料を使う方法とは異なり、チタン表面にできる酸化皮膜へ光が干渉することで発色するため、金属らしい質感を残せる点が魅力でしょう。
アクセサリー、ナイフのハンドル、工具、模型部品などを自作したい人にとって、家庭でも挑戦しやすい加工の一つです。
ただし、使用する電解液や直流電源、洗浄の精度によって色むらや発色不良が起こります。
安全な手順と電圧ごとの色の傾向を理解してから作業することが、きれいな陽極酸化への近道です。
チタン陽極酸化の仕組みと作業の全体像
それではまずチタン陽極酸化の基本と、家庭で行う際の全体像について解説していきます。
陽極酸化による発色の原理
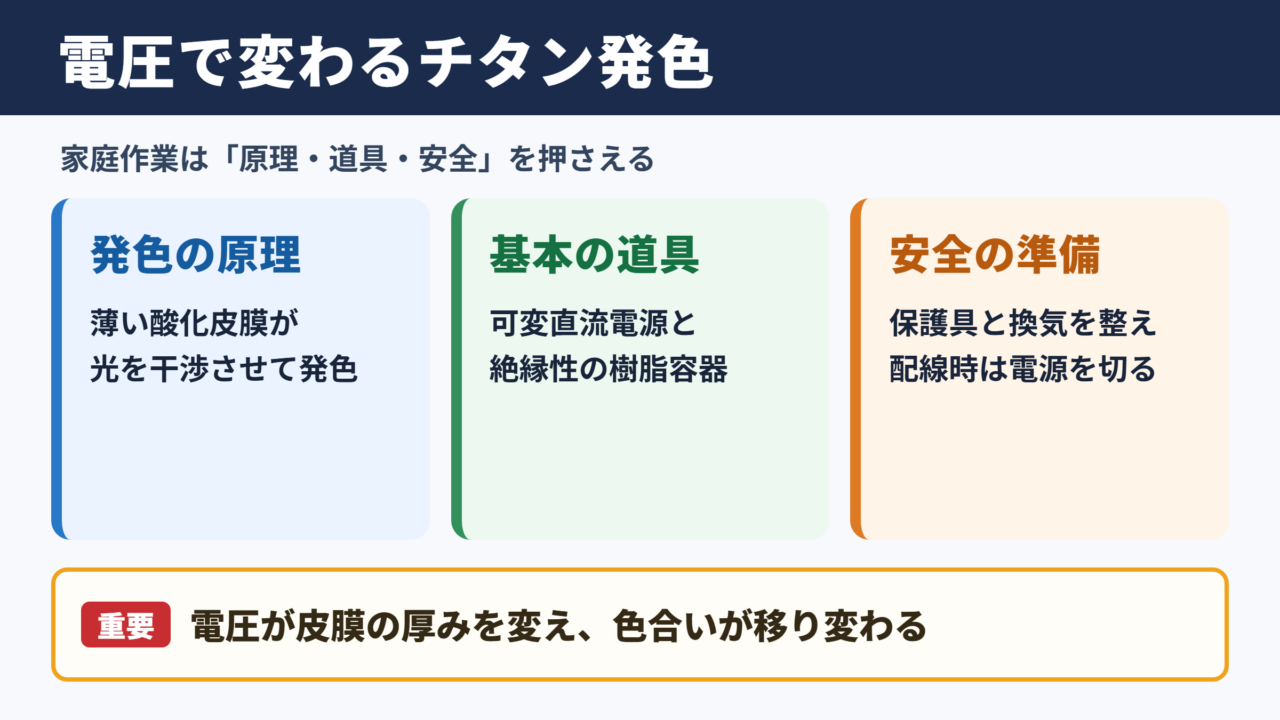
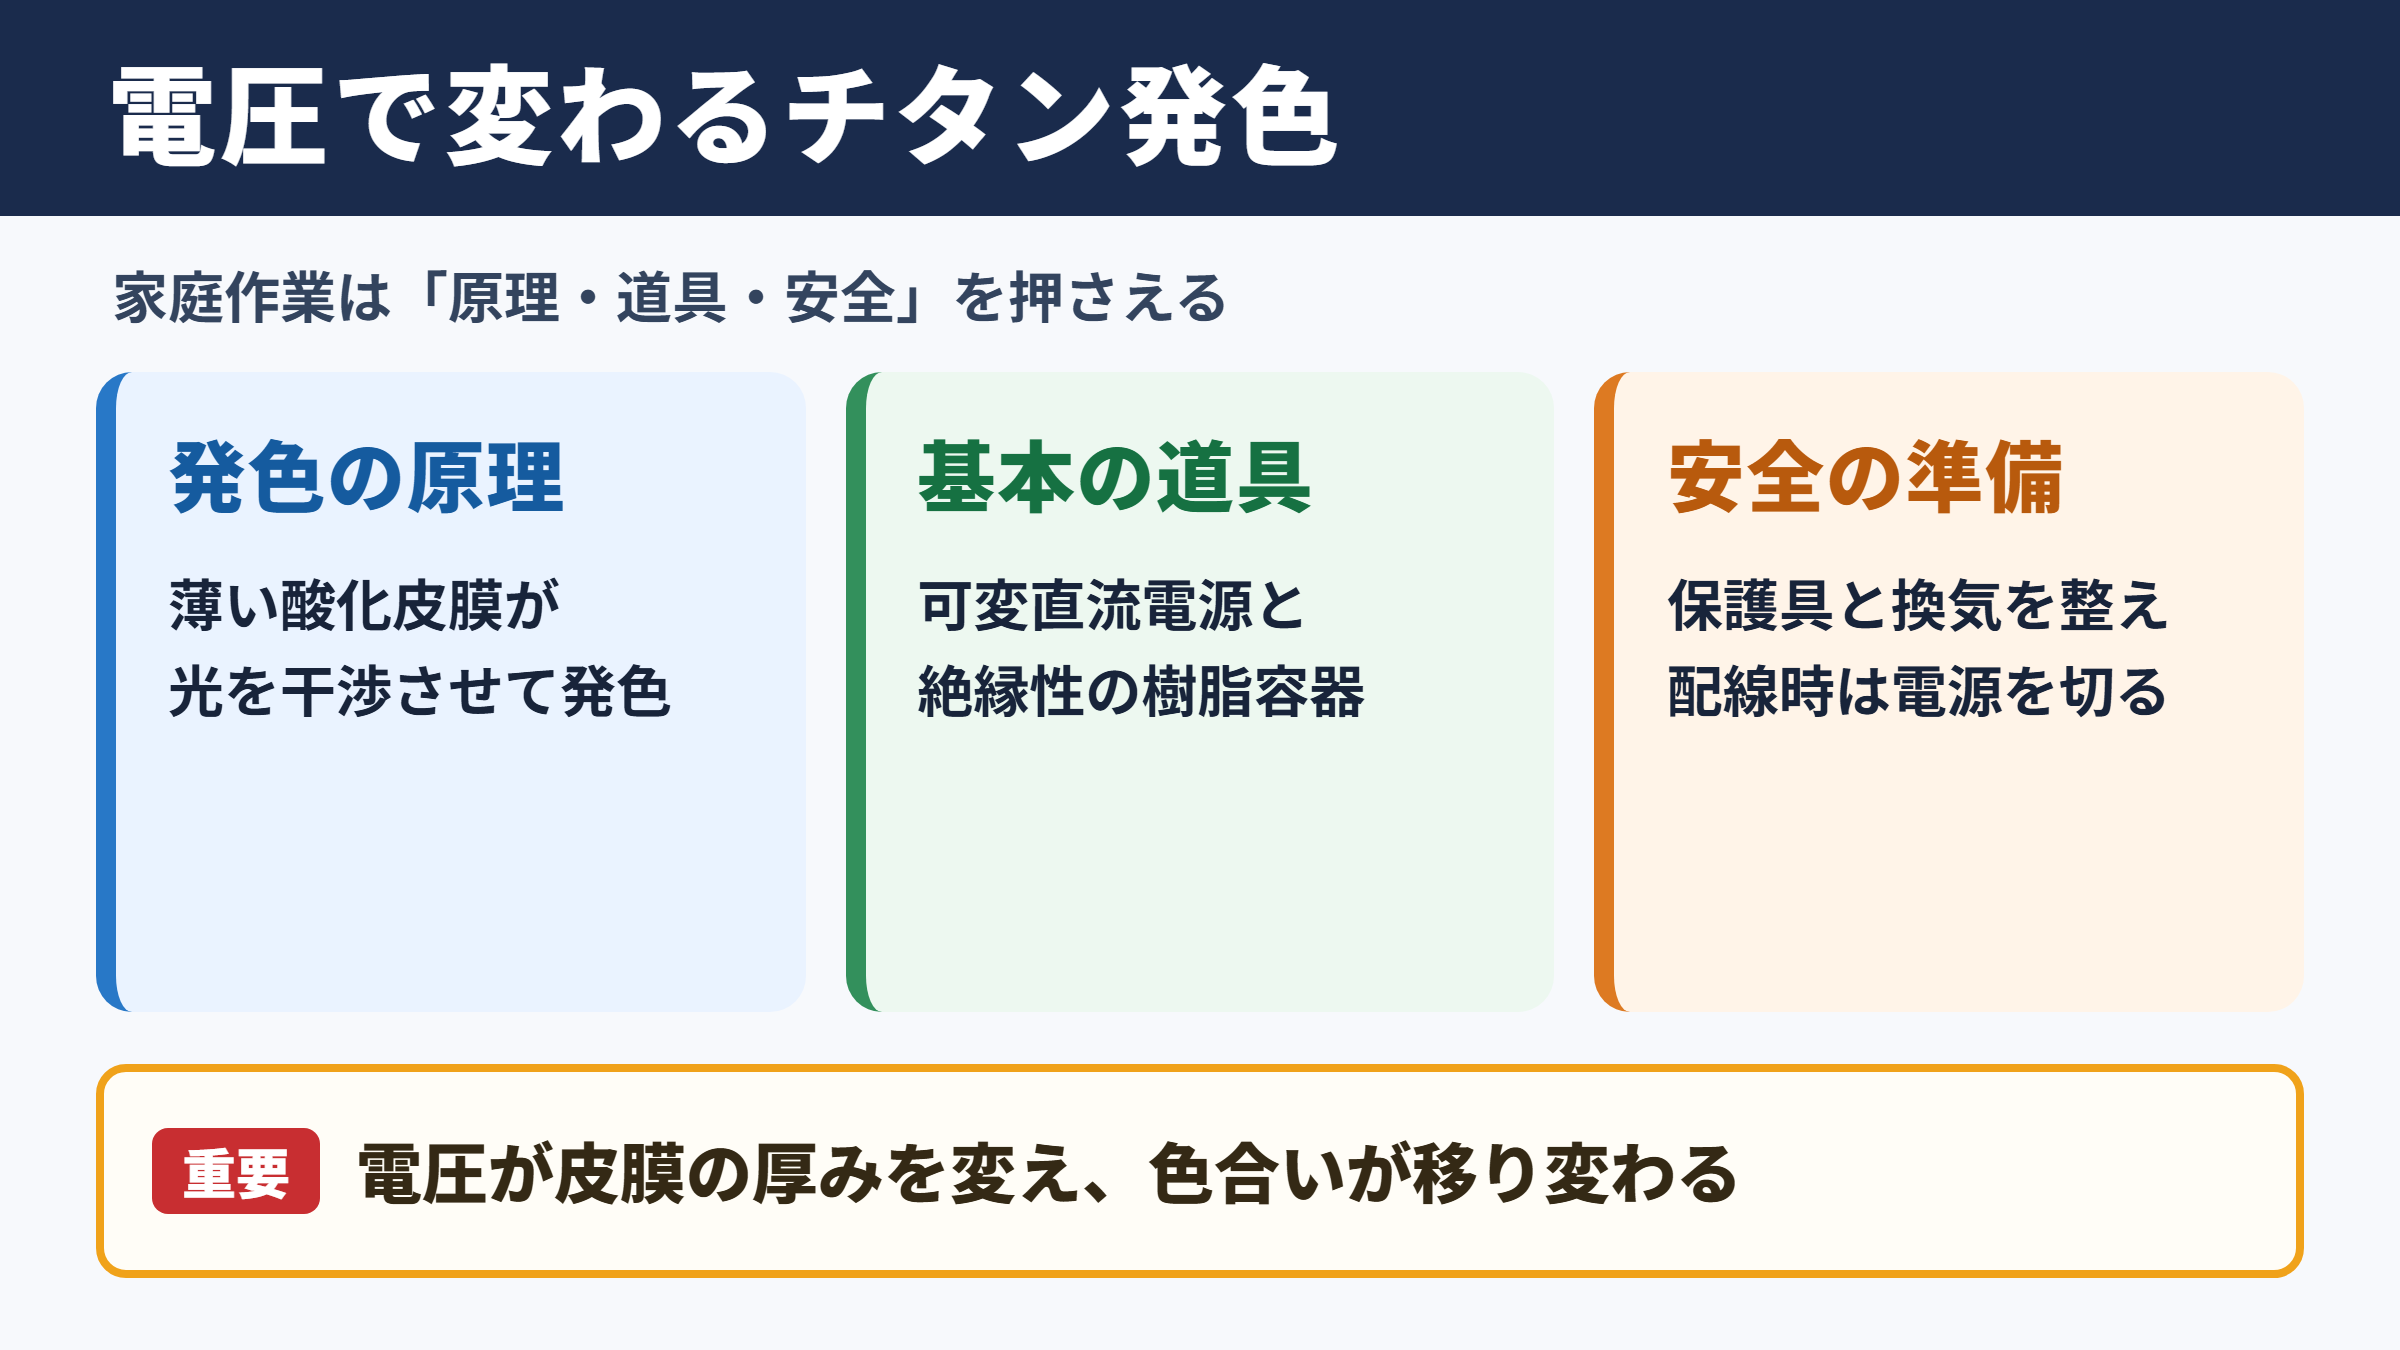
チタンの陽極酸化とは、チタンを電源のプラス側につなぎ、電解液の中で通電して酸化皮膜を成長させる処理です。
このときに生じる皮膜は非常に薄く、膜の厚みはおおむね数十から数百ナノメートル程度とされています。
皮膜の表面で反射した光と、皮膜の内側で反射した光が重なり合うことで、特定の波長が強く見える現象が起こります。
これが干渉色による発色です。
つまり、青色の染料を塗っているわけではありません。
電圧を変えると酸化皮膜の厚さも変化し、見える色合いが金色、紫色、青色、緑色へと移り変わります。
陽極酸化の考え方は、電圧を上げるほど酸化皮膜が厚くなり、干渉色が変わるというものです。
同じ電圧でも材質、表面の粗さ、照明、見る角度によって色の印象は変わります。
家庭でそろえる基本的な道具
家庭でのチタン陽極酸化では、高価な専用設備が必須というわけではありません。
基本的には可変式の直流電源、電解液を入れる樹脂容器、チタン材、陰極用の金属板、配線、洗浄用品を用意します。
電源は電圧を細かく設定できる直流安定化電源が扱いやすく、発色の再現性も高めやすいでしょう。
低い電圧帯だけを使うなら乾電池を組み合わせる方法もありますが、色を狙って作るなら可変電源が便利です。
容器は金属製ではなく、ポリプロピレンやポリエチレンなどの絶縁性があるものを選びます。
クリップは電解液へ浸けず、チタンの裏側や見えにくい部分をしっかり保持する使い方が基本です。
作業前に確認したい安全上の注意点
チタン陽極酸化では比較的穏やかな電解液が使われることもありますが、電気と薬品を同時に扱う作業です。
保護メガネ、ニトリル手袋、汚れてもよい衣類を着用し、換気しやすい場所で進めてください。
電源の配線を変更するときは、必ず出力を停止してから行います。
濡れた手で電源やクリップに触れないことも重要です。
家庭では危険性の高い酸やフッ化物を用いる方法を避け、取り扱いや廃棄方法を確認できる電解液を選ぶと安心です。
陽極酸化は見た目が華やかな工作ですが、通電中の電解液へ手を入れる作業ではありません。
作業中は子どもやペットが近づかない環境を整え、電源を入れたまま持ち場を離れないでください。
電解液の種類と家庭向けの選び方
続いては電解液の種類と、家庭で取り組む場合の選び方を確認していきます。
代表的な電解液の特徴
チタン陽極酸化に使われる電解液には、リン酸系、硫酸系、クエン酸系、ホウ砂系などがあります。
電解液は電気を流すための媒体であり、チタン表面に安定した酸化皮膜を作るための条件にも関わります。
趣味の工作では、入手しやすさや扱いやすさから、リン酸を含む製品やホウ砂を水へ溶かした液を検討する人が多い傾向です。
ただし、製品ごとに濃度や添加物が違うため、同じ名称でも発色結果が完全に一致するとは限りません。
| 電解液の例 | 特徴 | 家庭での扱いやすさ | 注意点 |
|---|---|---|---|
| リン酸系 | 比較的安定した処理を行いやすい | 製品表示と安全情報の確認が必要 | 濃度管理と保護具が必要 |
| ホウ砂水溶液 | 入手しやすく、工作用途で検討されやすい | 比較的扱いやすい | 溶け残りと保管に注意 |
| クエン酸系 | 身近な材料で試しやすい | 条件によって発色が安定しにくい | 濃度と電圧の記録が重要 |
| 専用電解液 | 用途に合わせた使いやすさがある | 説明書に従いやすい | 廃液処理の指示を確認 |
電解液を作るときの濃度管理
自作の電解液では、毎回同じ配合にすることが発色の再現性につながります。
水の量、粉末や液体の量、使用した容器、作成日を記録しておくと、失敗したときにも原因を追いやすくなります。
水道水に含まれる成分が気になる場合は、精製水や純水を使うと条件をそろえやすいでしょう。
粉末を溶かすときは少量ずつ加え、完全に溶けてから使用します。
強く振って飛び散らせるより、清潔な樹脂製の棒で静かに混ぜるほうが安全です。
配合を記録する例です。
精製水の量、電解液成分の量、室温、処理電圧、浸漬時間、得られた色を一組として残します。
この記録があれば、次回に近い色を再現しやすくなります。
陰極材と容器の配置
チタンは陽極なのでプラス端子へ接続します。
対になる陰極材はマイナス端子へ接続し、チタンと向かい合う位置に配置します。
陰極にはステンレス板などが使われることがありますが、電解液との相性や腐食の有無を確認してください。
ワークと陰極の距離が極端に近いと、局所的な反応や接触事故の原因になります。
部品全体が均一に浸かり、電極同士が触れない配置を作ることが大切です。
見える面をクリップでつかむと、その部分が発色しにくくなるため、吊り穴や裏面を活用すると仕上がりが整います。
下地処理と洗浄の手順
続いては発色の成否を左右する下地処理と洗浄の手順を確認していきます。
表面仕上げによる色の見え方
陽極酸化の前に、チタン表面をどのように仕上げるかを決めます。
鏡面に近い研磨面では、光沢が強く深みのある発色に見えやすいでしょう。
ヘアラインやサテン仕上げでは、反射が拡散して落ち着いた印象になります。
研磨傷、指紋、切削油が残っていると、その形のまま色むらとして現れやすくなります。
加工傷も意匠として残したい場合は別ですが、均一な色を目指すなら表面状態をそろえることが欠かせません。
脱脂と水洗いの進め方
洗浄は陽極酸化における最重要工程の一つです。
まず中性洗剤や適した脱脂剤で油分を落とし、柔らかいブラシや不織布で表面をやさしく洗います。
次に十分な水ですすぎ、洗浄後の表面へ指で触れないように扱います。
手の皮脂は少量でも発色むらの原因になり、特に淡い色では目立ちやすいものです。
洗浄済みの部品は清潔な樹脂ピンセットや手袋で持ち、すぐ次の工程へ移るとよいでしょう。
色むらが出たとき、最初に疑いたいのは電圧ではなく洗浄状態です。
油分、洗剤残り、研磨剤、指紋、古い酸化皮膜が残っていないかを確認してください。
酸洗いと表面活性化の考え方
より均一な発色を求める場合、洗浄後に表面を活性化する前処理が検討されます。
ただし、強い酸や危険な薬品を用いる処理は、家庭で安易に実施するものではありません。
特にフッ化物を含む薬品は重大な健康被害につながるおそれがあり、個人の自己流作業には不向きです。
家庭では、研磨と丁寧な脱脂、水洗いを基本にして、必要なら市販の用途適合品を説明書どおりに使う方法が現実的でしょう。
安全性が確認できない前処理を省く判断も、品質管理の一部です。
電圧設定と発色方法の目安
続いては電圧設定と、狙った色に近づける発色方法を確認していきます。
電圧と色の関係
チタンの陽極酸化では、電圧が色を決める中心的な条件です。
低い電圧では淡い金色や黄色系から始まり、電圧を上げるにつれて紫、青、緑などへ変化していきます。
ただし、色の順番や見え方は材料のグレード、電解液、光源、表面仕上げで変動します。
インターネット上の電圧表は便利ですが、あくまで出発点として扱うのがよいでしょう。
| 電圧帯の目安 | 見えやすい色の傾向 | 作業時の考え方 |
|---|---|---|
| 低電圧帯 | 薄い金色、黄褐色、淡い紫系 | 小さな変化を確認しながら調整 |
| 中電圧帯 | 紫、青、濃い青系 | 再現性を取りやすい記録帯 |
| 高電圧帯 | 青緑、緑、黄緑系 | 電源と絶縁の安全確認を徹底 |
表の電圧帯はあくまで概念的な目安です。
具体的な数値は、使用する電源と電解液の安全な範囲で試験片から確認してください。
試験片を使った色見本の作り方
本番の部品にいきなり処理を行うより、同じ材質の小片で色見本を作る方法がおすすめです。
試験片を同じ研磨状態に整え、一定の電圧で順番に陽極酸化します。
処理後は電圧、色、電解液、日付を記した袋や台紙に保管すると、実用的なカラーチャートになります。
光沢面とつや消し面を別々に用意すれば、表面仕上げによる違いも比較できます。
色見本作りの例です。
低い設定から少しずつ電圧を上げ、各試験片を一度ずつ処理します。
同じ部品を何度も処理すると、前の皮膜の影響を受けるため、比較には新品の試験片が向いています。
浸漬時間と通電の終わらせ方
陽極酸化では、設定電圧に達した後に長時間浸け続ければ、必ず色が濃くなるわけではありません。
目的の電圧へ到達して皮膜形成が落ち着いたら、通電を止めて部品を取り出します。
通電中に部品を揺らしたり、電極へ近づけたりすると、色の境界や濃淡が意図せず変わることがあります。
グラデーションを作りたい場合は、電圧や浸漬深さを計画的に変える必要があります。
均一な単色を狙うなら、部品を静かに全没させ、同じ条件で処理することが基本です。
家庭で行うチタン陽極酸化の実践手順
続いては家庭で行うチタン陽極酸化の実践手順を確認していきます。
作業環境と配線の準備
最初に、換気できる平らな作業台へ樹脂容器を置きます。
容器へ準備した電解液を入れ、陰極材をマイナス端子へつなぎます。
チタン部品はプラス端子へ接続し、発色させたい部分が液へ十分に浸かるよう吊り下げます。
この時点では、プラス側とマイナス側が直接触れていないことを必ず確認してください。
電源の出力はゼロにしてから接続し、設定値を確認してから通電を始めます。
通電から取り出しまでの流れ
洗浄済みのチタンを電解液へ静かに入れ、設定した電圧で通電します。
部品全体が浸かった状態を維持し、色の変化を観察します。
目標に近い状態になったら電源出力を止め、通電が解除されたことを確認してから部品を取り出してください。
取り出した部品はきれいな水で丁寧にすすぎ、清潔な場所で乾かします。
強くこすると皮膜の外観を損ねる可能性があるため、乾燥は自然乾燥または清潔なエアブローが適しています。
通電順序は、接続確認、電圧設定、通電、停止、水洗い、乾燥の順に固定すると安全です。
手順を毎回そろえることで、事故防止だけでなく発色の再現性も高まります。
失敗しやすい症状と対処法
発色しない場合は、チタンではない金属を使っていないか、プラスとマイナスの接続が正しいかを確認します。
一部だけ色が付かない場合は、クリップの接触部、油分、液面付近の状態を見直してください。
色がまだらになる場合は、洗浄不足、表面傷、気泡の付着、電極配置の偏りが考えられます。
想定より違う色になったときは、電圧計の表示、電解液の状態、試験片との材質差を確認するとよいでしょう。
失敗した部品を再処理する前に、原因を一つずつ切り分けることで、同じ失敗を繰り返しにくくなります。
チタン陽極酸化の仕上がりを高めるポイント
続いてはチタン陽極酸化の仕上がりを高めるポイントを確認していきます。
チタンの種類と材質差
チタンには純チタンやチタン合金などがあり、材質によって加工性や見え方が変わる場合があります。
同じように見える部品でも、合金成分や表面処理の履歴が違えば、発色の傾向が異なることがあります。
アクセサリー用の小物と工業用のボルトでは、仕上げや材質がそろっていないことも珍しくありません。
複数の部品を同じ色にそろえたいときは、同じロット、同じ材質、同じ研磨条件で準備するほど有利です。
マスキングと模様づくり
陽極酸化では、耐薬品性や絶縁性のある素材を使ってマスキングし、色を付けない部分を残す方法もあります。
テープや樹脂製の治具を使う場合は、電解液に耐えられるかを小さな試験片で確かめてください。
また、処理済みの部品へ部分的に研磨を加え、別の条件で処理することで、線や模様を表現することもできます。
ただし、二度目以降の処理では前の皮膜と表面状態が影響するため、狙いどおりの色になるとは限りません。
まずは単色の成功率を上げてから、模様やグラデーションへ進むと楽しみやすいでしょう。
保管と日常的な取り扱い
陽極酸化による色は塗膜ではないものの、表面に傷が入れば見た目は変化します。
金属同士を強く擦り合わせる用途では、摩耗によって光沢や色の印象が変わることがあります。
完成品は柔らかい布で包み、湿気や汚れが付着しにくい場所で保管してください。
日常の手入れでは、強い研磨剤や粗い研磨布を避け、やわらかい布で軽く汚れを拭き取る程度が無難です。
美しい発色を長く楽しむには、処理直後の色だけでなく、使用環境に合わせた扱い方も大切です。
チタン陽極酸化のまとめ
チタンの陽極酸化は、電解液の中でチタンを陽極として通電し、酸化皮膜の干渉色を利用して発色させる方法です。
家庭でも可変式直流電源、適切な電解液、樹脂容器、保護具を用意すれば取り組めます。
きれいな色を出すためには、電圧の設定以上に、研磨、脱脂、水洗いといった下地処理が重要になります。
まずは小さな試験片を使い、自分の電解液とチタン材に合う色見本を作るとよいでしょう。
危険な薬品を自己流で扱わず、保護具と通電手順を守ることが安全な作業の基本です。
条件を記録しながら少しずつ試せば、青や紫などの狙った発色に近づき、チタンならではの表現を楽しめるはずです。