焼戻しは、焼入れ後の金属にもう一度熱を加え、硬さと粘り強さのバランスを整える重要な熱処理です。
刃物や工具、機械部品では硬度だけを高めても、衝撃で割れやすければ実用性が下がります。
そこで役立つのが焼戻しであり、金属材料の性質を用途に合わせて調整する工程として広く採用されています。
本記事では、焼戻しの意味、目的、温度の考え方、焼入れとの違い、作業時の注意点までをわかりやすく紹介します。
焼戻しの意味と熱処理における役割
それではまず、焼戻しの意味と熱処理における役割について解説していきます。
焼戻しが行われる基本的な理由
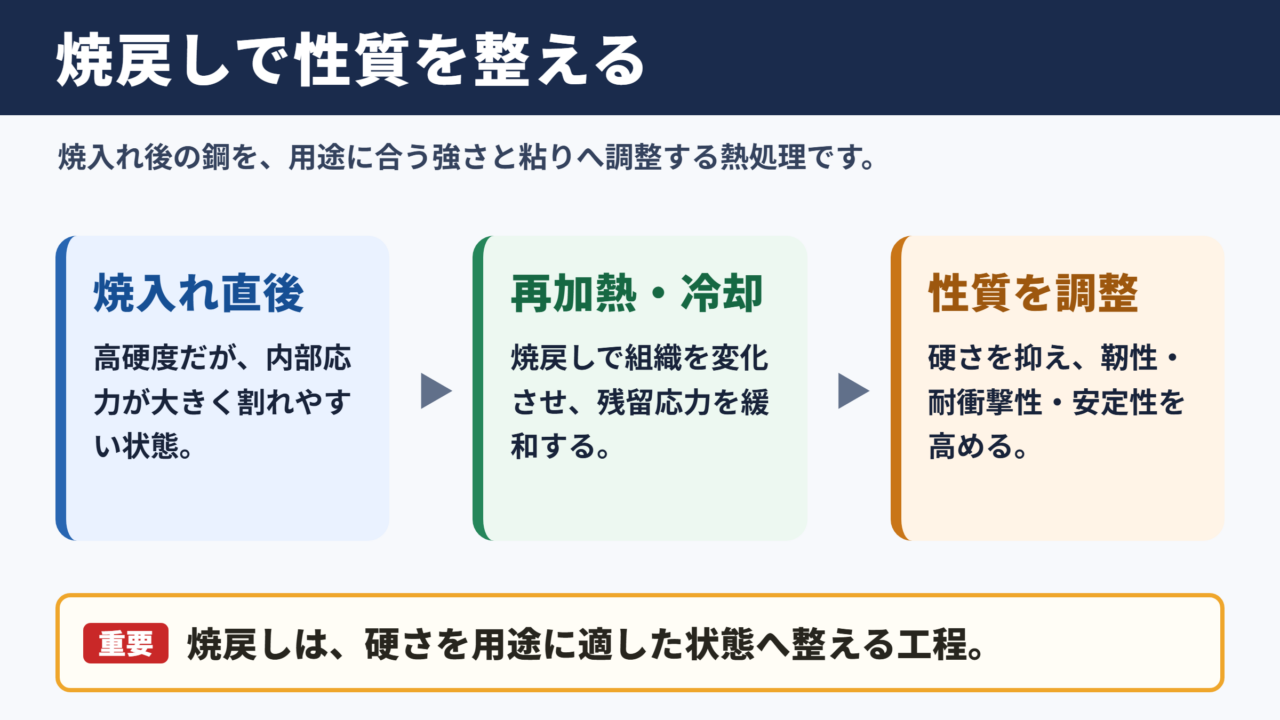
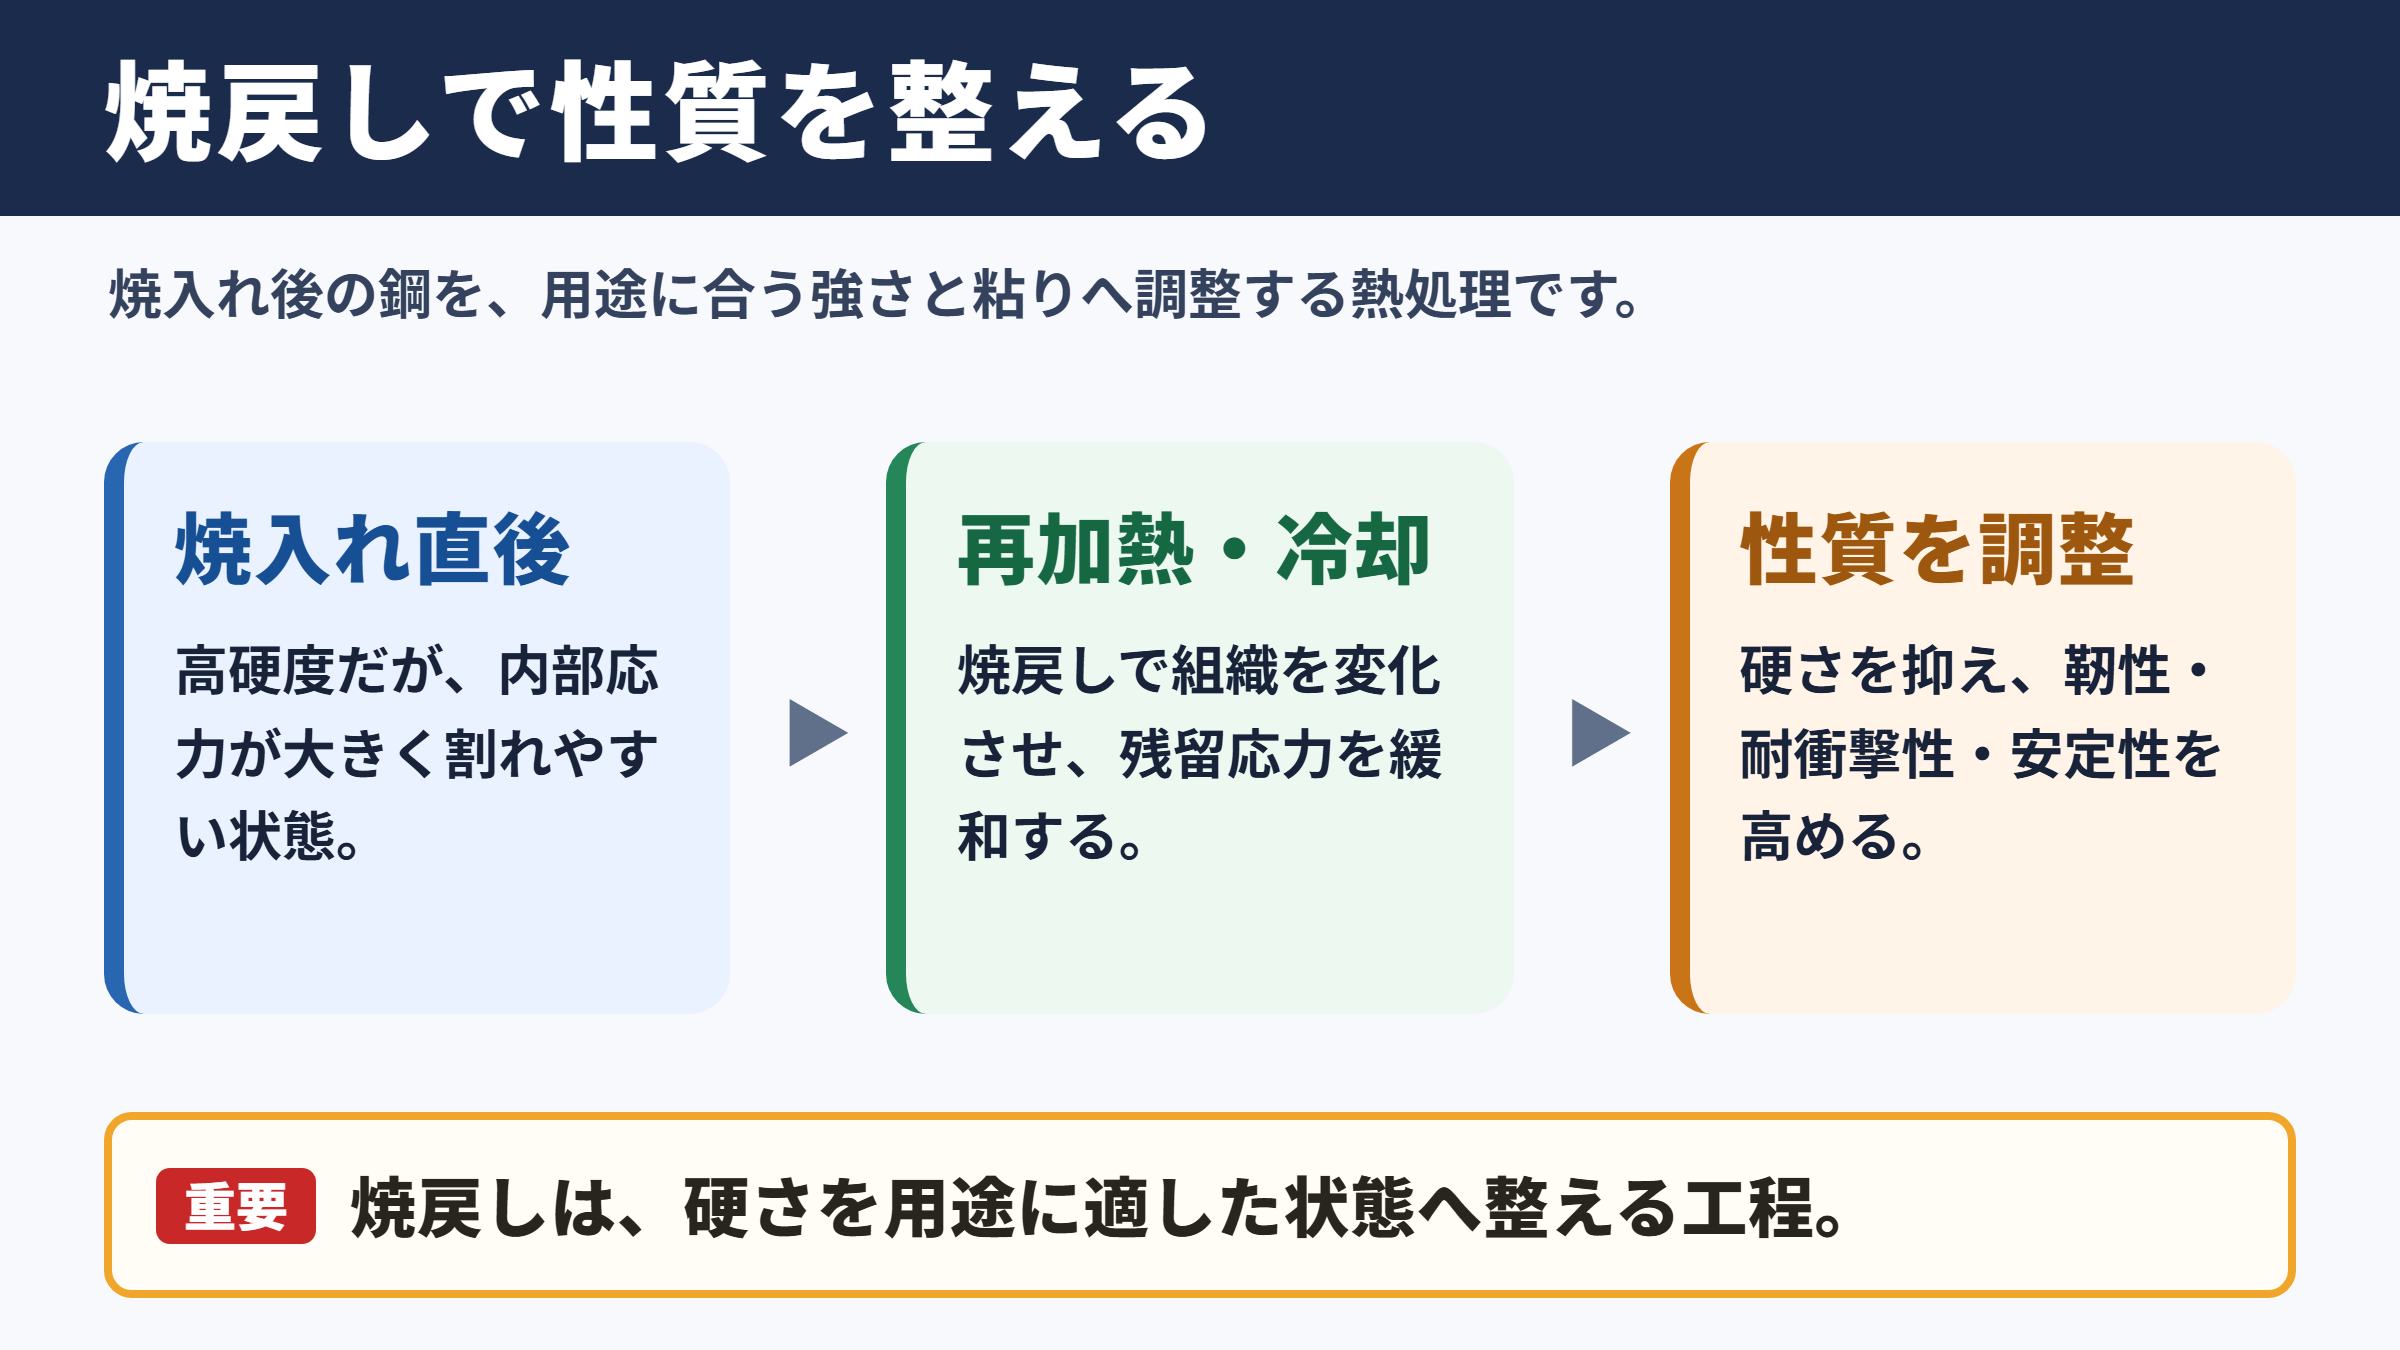
焼戻しとは、一般的に焼入れを行った後の鋼を再び加熱し、その後に冷却する熱処理のことです。
焼入れ直後の鋼は非常に硬くなりますが、同時に内部応力が大きく、欠けや割れが起こりやすい不安定な状態になっています。
焼戻しによって組織を安定させると、過度な硬さを少し抑えながら、靭性や耐衝撃性を高められます。
靭性とは、衝撃を受けても簡単に破断しない粘り強さのことです。
金属部品には硬さ、強さ、粘り、耐摩耗性など、複数の性能が求められます。
焼戻しは、それらの性能を一つの用途に合わせて近づけるための調整工程と考えると理解しやすいでしょう。
焼入れは硬度を高める工程です。
焼戻しは、焼入れで得た硬さを用途に適した状態へ整え、割れにくさや安定性を加える工程です。
焼戻しと焼き戻しの表記の違い
焼戻しと焼き戻しは、基本的に同じ熱処理を指す言葉です。
製造現場や技術資料では、専門用語として焼戻しと表記されることが多く見られます。
一方で、初めて学ぶ人にも意味が伝わりやすいよう、焼き戻しと送り仮名を入れる場合もあります。
どちらの表記であっても、焼入れ後に再加熱して金属の性質を整える作業を意味します。
検索する際は、焼戻し、焼き戻し、焼戻し温度、焼戻し硬度などの関連語を組み合わせると、目的に合う情報を探しやすくなります。
焼戻しで変化する金属組織
炭素鋼を焼入れすると、マルテンサイトと呼ばれる硬い組織が多く形成されます。
マルテンサイトは高い硬度に役立つ一方、内部にひずみを抱えやすく、衝撃に対して弱くなる場合があります。
焼戻しでは、加熱温度や保持時間に応じて組織が変化し、残留応力が緩和されます。
その結果、部品の寸法安定性や耐久性が向上し、使用中の突然の破損を防ぎやすくなります。
金属を単に硬くするだけではなく、必要な強さへ整えることが、焼戻しを理解する大切なポイントです。
焼戻しの目的と硬度調整
続いては、焼戻しの目的と硬度調整を確認していきます。
硬さと靭性のバランス
焼戻しの大きな目的は、硬度と靭性のバランスを調整することです。
たとえば切削工具には摩耗しにくい硬さが必要ですが、硬すぎると刃先が欠けるおそれがあります。
自動車や産業機械の部品では、繰り返し荷重や振動に耐える粘り強さも欠かせません。
焼戻し温度を適切に選べば、求める硬度を保ちながら、破損しにくい状態へ近づけられます。
つまり、部品の使用環境を考えずに高硬度だけを目指すのではなく、必要な寿命と安全性を見据えて調整することが重要です。
刃物では耐摩耗性を重視し、比較的低い温度で焼戻しを行うことがあります。
ばねや軸などでは粘り強さを重視し、より高い温度域で調整するケースがあります。
残留応力の緩和
焼入れでは急冷による組織変化が起こるため、材料の内部に大きな応力が残ります。
この残留応力が大きいままだと、加工中や使用中に変形、ひび割れ、破断が発生することがあります。
焼戻しによって内部応力を緩和すると、部品の信頼性を高めやすくなります。
とくに精密部品では、熱処理後にわずかな寸法変化が問題になることもあるため、安定化の工程として焼戻しが重要になります。
焼戻しは見た目に大きな変化が出にくい工程ですが、製品品質を支える役割は非常に大きいものです。
用途別に異なる求められる性質
焼戻しの条件は、材料の種類だけでなく、完成品の用途によっても変わります。
金型、ドリル、包丁、歯車、シャフト、ボルト、ばねでは、優先される性能がそれぞれ異なります。
| 用途 | 重視される性質 | 焼戻しで調整する方向 |
|---|---|---|
| 切削工具 | 硬度と耐摩耗性 | 硬さを保ちつつ刃先の欠けを抑える |
| 金型 | 耐摩耗性と耐久性 | 繰り返し使用に耐える性質へ整える |
| 歯車 | 表面強度と衝撃への強さ | 摩耗と欠損の両方を抑える |
| シャフト | 強度と靭性 | 曲げやねじりに耐えやすくする |
| ばね | 弾性と疲労強度 | 繰り返し変形に耐える状態へ近づける |
| 刃物 | 切れ味と割れにくさ | 刃持ちと粘りの均衡を取る |
同じ鋼材でも、使い道が変われば理想的な焼戻し条件も変わります。
熱処理の正解は一つではなく、用途ごとの要求性能から決まるという点を押さえておきましょう。
焼入れと焼戻しの違い
続いては、焼入れと焼戻しの違いを確認していきます。
焼入れで得られる高い硬度
焼入れは、鋼を高温まで加熱した後、水や油などで急冷し、硬い組織を作る熱処理です。
適切な条件で焼入れを行うと、耐摩耗性や強度を高める効果が期待できます。
ただし、急冷は材料に大きな負担をかけるため、割れやひずみが生じる可能性もあります。
焼入れだけで完成と考えるのではなく、その後の焼戻しまで含めて一連の処理として考えることが一般的です。
焼戻しで加わる安定性
焼戻しは、焼入れ材を再加熱して冷却し、硬さを調整しながら安定性を高める工程です。
焼入れで生じた脆さを和らげ、実際の使用に耐えられる性質へ近づける役割があります。
焼入れが性能を引き上げる工程なら、焼戻しはその性能を実用的な形に整える工程といえるでしょう。
製品の品質は、焼入れの成否だけでなく、焼戻し温度、保持時間、冷却方法によっても大きく左右されます。
焼入れ後の鋼は、硬いからこそ壊れやすい場合があります。
焼戻しを行うことで、硬度の一部と引き換えに、割れにくさや耐久性を得ることができます。
焼なましや焼ならしとの比較
焼なましは、材料を軟らかくして加工しやすくしたり、内部応力を取り除いたりするための熱処理です。
焼ならしは、組織を整えて性質を均一化し、強度や加工性を改善する目的で行われます。
焼戻しは焼入れ後の硬化した材料を対象にする点で、焼なましや焼ならしとは目的が異なります。
| 熱処理 | 主な目的 | 特徴 |
|---|---|---|
| 焼入れ | 硬度を高める | 急冷によって硬い組織を作る |
| 焼戻し | 硬度と靭性を調整する | 焼入れ後の脆さや応力を抑える |
| 焼なまし | 軟化と応力除去 | 加工性を高めやすい |
| 焼ならし | 組織の均一化 | 材料の性質を整えやすい |
名称が似ていても、熱処理ごとに狙いが違います。
図面や作業指示を読む際には、工程名だけで判断せず、温度条件や材料記号も確認することが大切です。
焼戻し温度と保持時間の考え方
続いては、焼戻し温度と保持時間の考え方を確認していきます。
低温焼戻しの特徴
低温焼戻しは、比較的低い温度域で行う焼戻しです。
高い硬度をできるだけ維持したい刃物、ゲージ、切削工具、金型部品などで検討されます。
硬さを残しやすい反面、靭性を十分に確保するには限界があるため、衝撃を受ける部品には慎重な判断が必要です。
高硬度を残すことと、破損しにくくすることは別の課題であるため、使用条件を具体的に整理しなければなりません。
高温焼戻しの特徴
高温焼戻しは、より高い温度で加熱して靭性や粘り強さを重視する方法です。
シャフト、歯車、ボルト、構造部品、ばね用部品などでは、高温焼戻しが選ばれることがあります。
焼戻し温度を高くするほど硬度は下がりやすくなりますが、衝撃や繰り返し荷重への耐性を高められる場合があります。
必要以上に硬くして破損リスクを高めるより、用途に必要な強度を安定して発揮できる状態を選ぶことが重要です。
焼戻し条件は、材料の成分、部品形状、焼入れ方法、要求硬度、使用環境を合わせて決めます。
温度だけを見て判断せず、保持時間と冷却方法も含めて管理する必要があります。
保持時間と冷却方法の影響
焼戻しでは、目標温度に達した後、一定時間その温度を維持する保持時間を設定します。
保持時間が短すぎると、部品全体の温度がそろわず、組織変化や応力緩和が不十分になることがあります。
反対に長すぎれば、生産性の低下につながるだけでなく、条件によっては性能が変化しすぎる可能性もあります。
冷却は空冷が使われることも多いですが、材質や求める特性によっては異なる方法が検討されます。
特に厚みのある部品や複雑な形状の部品では、炉内の温度分布にも注意が必要です。
温度計の表示だけではなく、製品そのものが目標温度に達しているかを意識することが品質管理につながります。
焼戻しの作業手順と注意点
続いては、焼戻しの作業手順と注意点を確認していきます。
材料と前工程の確認
焼戻しを始める前に、材料の鋼種、焼入れ状態、部品寸法、必要硬度を確認します。
同じように見える鋼材でも、炭素量や合金元素の違いによって、適した加熱温度や冷却条件が変わります。
焼入れ時に割れや大きな変形が起きている部品は、焼戻しだけで完全に回復できない場合があります。
工程ごとの記録を残し、異常の有無を確認してから次の作業へ進むことが大切です。
加熱設備と温度管理
焼戻しには、電気炉、ガス炉、真空炉、ソルトバスなど、目的に応じた設備が用いられます。
量産部品では炉内温度の均一性が重要であり、複数の部品を同時に処理する場合は配置にも配慮が必要です。
温度管理が不安定だと、同じロット内でも硬度差や変形量のばらつきが生じることがあります。
温度計測機器の校正、炉の定期点検、作業条件の標準化は、安定した焼戻し品質に欠かせません。
焼戻しの失敗は、温度の設定ミスだけで起こるわけではありません。
材料確認、炉の状態、投入量、保持時間、冷却までを一つの管理項目として扱うことが重要です。
硬度測定と外観検査
焼戻し後は、ロックウェル硬さ試験などを用いて、目標とする硬度に入っているか確認します。
硬度測定では測定位置、表面状態、試験荷重によって結果が変わるため、決められた条件で行う必要があります。
また、表面の変色、酸化、割れ、変形も確認します。
工具や精密部品では、硬度が規格内であっても、寸法や真直度が基準を外れていれば使用できません。
熱処理品質は硬度だけで判断せず、外観、寸法、組織、使用試験まで含めて評価することが理想的です。
硬度が高すぎる場合は、焼戻し不足や温度不足が考えられます。
硬度が低すぎる場合は、焼戻し温度が高すぎる、保持時間が長すぎるなどの可能性を確認します。
焼戻しの要点まとめ
焼戻しとは、焼入れ後の金属を再加熱し、硬度、靭性、耐久性のバランスを調整する熱処理です。
焼入れによって得られる高い硬さは魅力ですが、そのままでは割れや欠けのリスクが高まることがあります。
焼戻しを行うことで残留応力を緩和し、実際の使用に適した安定した性質へ近づけられます。
重要なのは、焼戻し温度を高くするか低くするかだけではありません。
材料の種類、部品の形状、焼入れ条件、保持時間、冷却方法、求める硬度、使用環境を総合して判断する必要があります。
刃物や金型では耐摩耗性を重視し、シャフトやばねでは粘り強さや疲労強度を重視するなど、用途ごとに最適な条件は異なります。
焼戻しは硬さを落とすためだけの工程ではなく、金属部品を長く安全に使うための性能設計です。
焼入れと焼戻しをセットで理解し、適切な熱処理条件を選ぶことで、金属製品の品質と信頼性を高めていきましょう。