金属材料を加工した後に、硬さや内部応力、組織のばらつきが気になる場面は少なくありません。
その代表的な対策が熱処理であり、なかでも焼きなましと焼きならしは、鉄鋼材料の性質を整える基本的な方法です。
名称は似ていますが、加熱後の冷却方法と得られる組織、狙う性能には明確な違いがあります。
本記事では、焼きなましと焼きならしの違いを比較しながら、目的別の選び方や作業時の注意点までわかりやすく解説します。
焼きなましと焼きならしの違い
それではまず焼きなましと焼きならしの違いについて解説していきます。
冷却速度による性質の変化
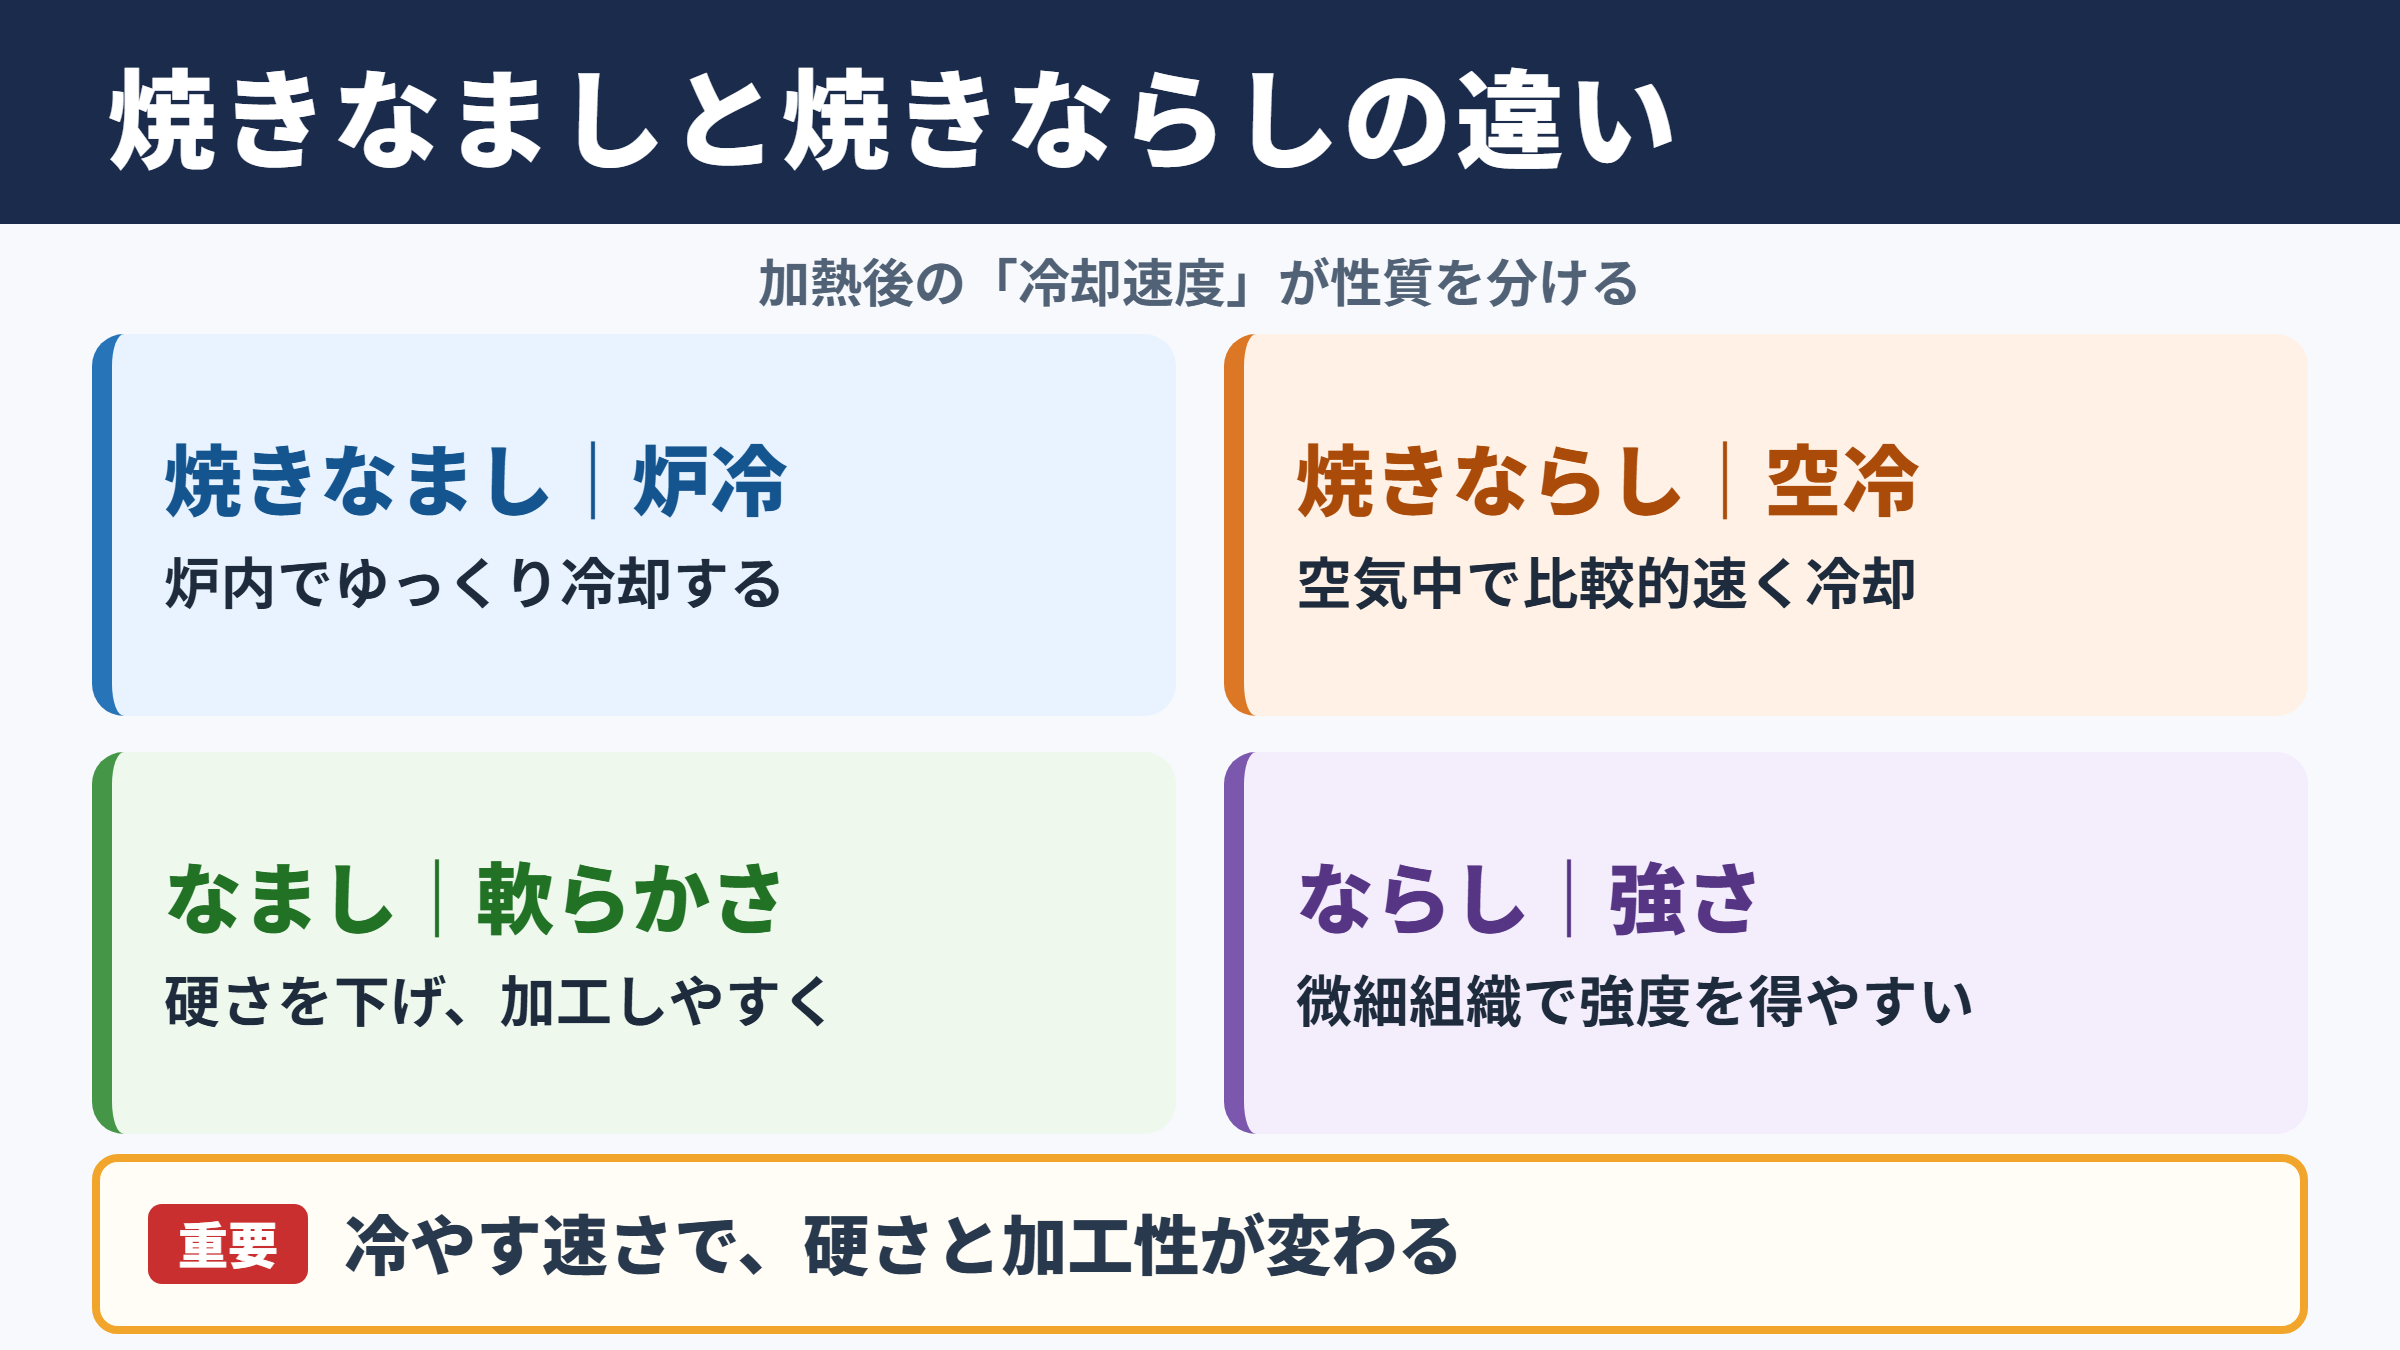
焼きなましは、材料を所定の温度まで加熱した後、炉の中でゆっくり冷やす熱処理です。
加熱後に炉冷を行うため冷却速度が遅く、金属組織が比較的安定した状態へ移行しやすくなります。
一般に、焼きなましを行った鋼材は硬さが下がり、延性や加工性が高まる傾向があります。
一方の焼きならしは、加熱後に空気中で冷却する処理です。
空冷は炉冷よりも冷却速度が速いため、焼きなましより細かい組織になりやすく、強度と硬さを得やすい特徴があります。
つまり両者を分ける重要な基準は、加熱温度だけではなく、加熱後にどの速度で冷やすかという点です。
焼きなましは軟らかくして加工しやすくする処理です。
焼きならしは組織を整えながら、焼きなましより強さを確保しやすい処理です。
金属組織と硬さの違い
炭素鋼では、加熱温度や炭素量によってフェライト、パーライト、セメンタイトなどの組織状態が変化します。
焼きなましでは冷却がゆるやかなため、組織の変化に十分な時間が与えられます。
その結果、内部に蓄積したひずみが緩和され、組織が粗大化する場合もありますが、切削加工や塑性加工をしやすい状態へ導けます。
焼きならしでは空冷により変態がやや速く進み、パーライトなどが比較的微細になります。
微細な組織は、材料の強度や靭性のバランスに寄与します。
ただし、焼きならしを行えば必ず硬くなるわけではありません。
鋼種、素材寸法、加熱温度、冷却時の気流、前工程の履歴によって結果は変わるため、材料規格と工程条件の確認が必要です。
目的別に見る使い分け
焼きなましは、曲げ加工やプレス加工、深絞り、切削加工の前処理として活用されます。
冷間加工によって硬くなった材料を軟化させ、割れや加工不良を防ぐ目的にも向いています。
焼きならしは、鋳造材や鍛造材の組織を整え、次工程での性質を安定させたいときに有効です。
素材のばらつきを減らし、機械的性質の基準を整える目的で採用されることもあります。
| 比較項目 | 焼きなまし | 焼きならし |
|---|---|---|
| 主な冷却方法 | 炉内で徐冷 | 空気中で空冷 |
| 主な目的 | 軟化、応力除去、加工性向上 | 組織の均一化、強度の調整 |
| 組織の傾向 | 安定化しやすく比較的粗くなりやすい | 比較的細かくなりやすい |
| 硬さの傾向 | 低下しやすい | 焼きなましより高くなりやすい |
| 代表的な用途 | 加工前処理、ひずみの緩和 | 鍛造後、鋳造後、組織調整 |
焼きなましの目的と種類
続いては焼きなましの目的と種類を確認していきます。
応力除去焼きなましの役割
溶接、切削、研削、曲げ、冷間圧延などを行うと、材料内部には残留応力が発生します。
残留応力が大きい状態では、加工後に反りやねじれが生じたり、使用中に寸法が変化したりする可能性があります。
応力除去焼きなましは、変態点より低い温度域で加熱し、内部応力を緩和する処理です。
組織を大きく変化させずに、ひずみを和らげたい場合に選ばれます。
精密部品や大型構造物では、わずかな変形が品質に影響します。
そのため、機械加工の途中や仕上げ加工の前に応力除去焼きなましを組み込むケースがあります。
寸法安定性を重視する工程では、単に硬さを見るだけでなく、残留応力への配慮が欠かせません。
完全焼きなましと軟化焼きなまし
完全焼きなましは、主に亜共析鋼を対象として、変態点よりやや高い温度まで加熱し、その後ゆっくり冷却する処理です。
鋳造や鍛造で生じた組織の不均一さを整え、硬さを下げて被削性を改善する目的があります。
硬い素材を旋盤、フライス盤、ドリルなどで加工する場合、工具摩耗や加工負荷の抑制につながるでしょう。
軟化焼きなましは、高炭素鋼や合金工具鋼などを加工しやすくするために行われます。
球状化焼きなましも軟化を狙う処理の一つで、セメンタイトを球状化し、切削性や冷間加工性を高めます。
焼きなましの目的は、単純な軟化だけではありません。
応力除去、被削性の改善、塑性加工性の向上、組織の均一化など、工程ごとに狙いを定めます。
再結晶焼きなましと加工硬化
銅、アルミニウム、ステンレス鋼などを冷間加工すると、材料は加工硬化によって強く硬くなります。
加工硬化は強度を高める一方で、延性を低下させるため、追加の曲げや絞り加工で割れにつながることがあります。
再結晶焼きなましは、冷間加工で伸びた結晶粒を再結晶させ、加工前に近い延性を回復させる処理です。
板金、線材、パイプなどを複数回加工する工程では、途中で再結晶焼きなましを行うことが重要になります。
必要以上の高温加熱や長時間保持は、結晶粒の粗大化を招くおそれがあります。
軟らかくしたいという目的だけで条件を強く設定するのではなく、次工程に必要な強度と伸びを考慮することが大切です。
焼きならしの目的と適用場面
続いては焼きならしの目的と適用場面を確認していきます。
組織の均一化と結晶粒の調整
鍛造材や鋳造材では、部位ごとの冷却差や加工履歴によって、組織が不均一になることがあります。
組織のばらつきは、硬さ、強度、切削性、熱処理後の変形などに影響する要因です。
焼きならしは適切な温度まで加熱して組織を変化させ、空冷によって再び組織を整える処理です。
特に、粗大化した結晶粒を微細化し、性質のむらを抑えたい場合に役立ちます。
素材全体の状態を整えることで、後続の焼入れや焼戻しの結果が安定しやすくなります。
そのため焼きならしは、単独で最終性能を作る処理というより、次の熱処理や機械加工の土台を整える工程としても重要です。
鋳造材と鍛造材への活用
鋳造では、溶融金属が凝固する過程で偏析や粗い組織が生じる場合があります。
鍛造では、加熱と塑性変形の影響により、組織が流れ方向に偏ったり、結晶粒が不均一になったりすることがあります。
焼きならしを行うことで、こうした履歴の影響をある程度均し、材料の性質を扱いやすい状態へ近づけられます。
機械構造用炭素鋼のシャフト、ギヤ素材、ボルト素材、建設機械部品などでは、焼きならしが工程に含まれることがあります。
ただし、厚肉品では表面と中心部で冷却速度が異なります。
空冷だから条件が一定と考えず、製品の形状、重量、積み方、周囲温度まで管理する姿勢が求められます。
焼入れ前処理としての価値
焼入れは、鋼を高温から急冷してマルテンサイト組織を得る代表的な熱処理です。
高い硬さを得られる一方で、素材の組織や残留応力が不均一だと、焼入れ後のひずみや割れのリスクが高まることがあります。
そこで焼入れ前に焼きならしを実施し、組織を整えておく方法が用いられます。
焼きならしによって結晶粒や組織状態を調整しておけば、加熱時の反応や冷却時の変態が均一に進みやすくなります。
焼きならしは、焼入れそのものではありません。
空冷による組織調整であり、急冷して高硬度を得る焼入れとは目的と冷却条件が異なります。
焼入れ前処理として採用するかどうかは、鋼種と求める硬さ、部品形状、熱処理設備によって判断します。
熱処理工程を設計する際は、一つの処理だけを見るのではなく、素材受け入れから最終検査までの流れで検討するとよいでしょう。
加熱温度と冷却方法の基礎
続いては加熱温度と冷却方法の基礎を確認していきます。
変態点と加熱温度の考え方
鉄鋼材料の熱処理では、変態点の理解が重要です。
変態点とは、温度変化によって金属組織が変化し始める、または変化を終える目安となる温度域を指します。
代表的な記号には、Ac1、Ac3、Ar1、Ar3などがあります。
実際の変態温度は、炭素量や合金元素、加熱速度、冷却速度によって変動します。
そのため、教科書的な温度だけを基準にして条件を決めるのは適切ではありません。
材料証明書、鋼材メーカーの推奨条件、JIS規格、社内の熱処理標準を確認しながら設定する必要があります。
加熱温度の基本的な考え方は、鋼種ごとの変態点を基準に、目的に応じた温度域を選ぶことです。
温度管理では炉内温度だけでなく、製品自体が目標温度に達しているかも確認します。
炉冷と空冷が及ぼす影響
炉冷は、加熱を終えた製品を炉内に保持したまま、炉の温度低下に合わせて冷却する方法です。
冷却が緩やかなため、焼きなましでは軟化と応力緩和を得やすくなります。
一方で、冷却に長時間を要するため、生産効率との兼ね合いを考える必要があります。
空冷は、加熱後に製品を炉外へ取り出し、空気中で冷却する方法です。
炉冷よりも早く冷えるため、焼きならしではより微細な組織を得やすく、工程時間を短縮しやすい面もあります。
ただし、送風の有無や製品同士の間隔によって冷却速度が変わるため、置き方の標準化が重要です。
空冷は自然に放置するだけの工程ではなく、品質を左右する管理対象と考える必要があります。
部品寸法と冷却むらの注意点
細い棒材と厚いブロック材では、同じ空冷でも中心部まで冷える速度が異なります。
複雑な形状の部品では、肉厚差によって部位ごとの温度差が大きくなり、変形の原因になることがあります。
たとえば長尺シャフトを高温状態で支持方法を誤ると、自重によるたわみが残る可能性があります。
薄板を重ねすぎた場合は、重なり部分の冷却が遅れ、硬さや組織に差が出ることもあります。
熱処理治具の材質や配置、炉から出す順番、冷却スペースの確保まで含めて検討することが必要です。
量産工程では、同じロットでも積載位置による差を確認し、必要に応じて硬さ試験や組織観察を行います。
品質管理とトラブル対策
続いては品質管理とトラブル対策を確認していきます。
硬さ試験と金属組織の確認
熱処理の結果を確認する代表的な方法には、硬さ試験があります。
ロックウェル硬さ、ブリネル硬さ、ビッカース硬さなどは、材料の状態を数値で把握するために用いられます。
焼きなまし後であれば、狙った軟化が得られているかを確認できます。
焼きならし後であれば、素材間や部位間で硬さが大きくばらついていないかを評価できます。
ただし、硬さだけでは組織の状態を完全に判断できません。
必要に応じて試料を切り出し、研磨、腐食、顕微鏡観察を行い、フェライトやパーライトの状態、結晶粒度、異常組織の有無を調べます。
数値による検査と組織観察を組み合わせることが、熱処理品質を安定させる近道です。
酸化と脱炭への対策
鋼を高温で加熱すると、表面が酸素と反応して酸化スケールが発生します。
さらに、炉内雰囲気によっては表面付近の炭素が減少する脱炭が起こることがあります。
脱炭層が生じると、後工程で焼入れをしても表面硬さが不足する場合があります。
歯車、ばね、工具部品など、表面硬さが性能に直結する製品では特に注意が必要です。
対策としては、保護雰囲気炉の使用、真空熱処理、適切な加熱時間の設定、表面加工代の確保などが挙げられます。
表面状態を確認する際には、スケールの有無だけでなく、脱炭深さや加工後の有効硬化層にも目を向けましょう。
熱処理条件が正しくても、加熱中の雰囲気管理が不十分なら品質は安定しません。
温度、時間、冷却に加えて、炉内雰囲気と製品配置も重要な管理項目です。
変形と割れを抑える工程管理
焼きなましや焼きならしは急冷を伴わない処理ですが、変形リスクが完全になくなるわけではありません。
加熱の偏り、装入時の荷重、支持方法、肉厚差、前加工による残留応力などが影響します。
変形を抑えるには、炉内で製品を均一に加熱できるよう、適切な間隔を確保します。
長尺品や薄肉品には専用治具を使用し、加熱中と冷却中の自重変形を防ぐ工夫も有効です。
また、加工工程の途中で過大な応力を残さないことも大切です。
熱処理後の変形が繰り返し発生する場合は、熱処理炉だけでなく、前段の切削条件、クランプ方法、溶接条件まで遡って確認すると原因を見つけやすくなります。
焼きなましと焼きならしの選び方
続いては焼きなましと焼きならしの選び方を確認していきます。
加工性を優先する場合の判断
材料を曲げる、絞る、穴をあける、ねじを切るなど、次工程で大きな加工を行う場合は、焼きなましが適しています。
特に冷間加工後の材料は加工硬化によって割れやすくなるため、再結晶焼きなましや応力除去焼きなましの検討が有効です。
切削加工でも、硬さが高すぎると工具寿命が短くなり、加工時間やコストに影響します。
被削性を優先するなら、素材の硬さを下げる焼きなましが選択肢になります。
ただし、軟らかくしすぎると切りくずが伸びやすくなり、かえって加工しにくくなる場合もあります。
加工方法と要求寸法、工具材種を踏まえ、適切な硬さ範囲を設定することが重要です。
強度と組織安定性を優先する場合の判断
鍛造後や鋳造後の素材で、組織を整えながら一定の強度を確保したい場合は、焼きならしが候補になります。
焼きなましよりも硬さを維持しやすく、粗い組織の改善を期待できるためです。
後工程で焼入れ、焼戻し、浸炭、窒化などを行う場合にも、素材状態を整える前処理として役立つでしょう。
焼きならしの採用では、部品の厚みと空冷条件の関係を十分に確認します。
薄肉部と厚肉部が混在する製品では、部位ごとの冷却差により性質が異なる可能性があります。
選定の目安として、加工しやすさを重視するなら焼きなましです。
組織を整え、焼きなましより強度を残したいなら焼きならしを検討します。
図面と材料規格に基づく条件設定
熱処理方法は、名称だけで決めるのではなく、図面上の要求事項に基づいて決定します。
図面に熱処理記号、硬さ範囲、引張強さ、組織、変形量、処理後の寸法公差などが指定されている場合は、その内容が判断の出発点です。
材料規格では、S45C、SS400、SCM435、SK材など、鋼種ごとに炭素量や合金元素、用途が異なります。
同じ焼きなましや焼きならしでも、最適な温度と保持時間は一律ではありません。
材料名、製品寸法、前工程、後工程、要求性能を整理してから、処理条件を決めることが失敗を防ぎます。
社内に過去の試験データがある場合は、硬さ分布、変形量、不良履歴を参照し、条件の再現性を高めるとよいでしょう。
焼きなましと焼きならしの違いのまとめ
焼きなましと焼きならしは、どちらも金属組織と機械的性質を調整するための重要な熱処理です。
焼きなましは炉冷を基本とし、材料の軟化、残留応力の緩和、加工性の向上を主な目的とします。
焼きならしは空冷を基本とし、組織の均一化や結晶粒の調整、焼きなましより高い強度の確保に向いています。
両者の違いを理解するうえで重要なのは、冷却方法が組織と硬さに大きく影響するという点です。
加工前に軟らかくしたい場合や、ひずみを抑えたい場合は焼きなましを検討します。
鍛造材や鋳造材の組織を整え、後工程の品質を安定させたい場合には焼きならしが有効でしょう。
実際の条件設定では、鋼種、寸法、炉内雰囲気、加熱時間、冷却環境、要求硬さまで総合的に確認する必要があります。
適切な熱処理を選ぶことで、加工不良や変形を抑え、部品の性能と品質の安定化につなげられます。