金属材料の性質を変える代表的な熱処理として、焼きなましと焼き入れがあります。
どちらも材料を加熱して冷却する作業ですが、ねらいは大きく異なり、硬度、粘り強さ、加工性、寸法安定性にも差が生まれます。
名称が似ているため混同されがちですが、温度管理と冷却速度、組織変化の考え方を押さえれば、違いを整理しやすくなるでしょう。
ここでは鋼を中心に、各処理の目的、工程、組織、現場での使い分けをわかりやすく解説します。
焼きなましと焼き入れの違い
それではまず焼きなましと焼き入れの違いについて解説していきます。
目的の違い
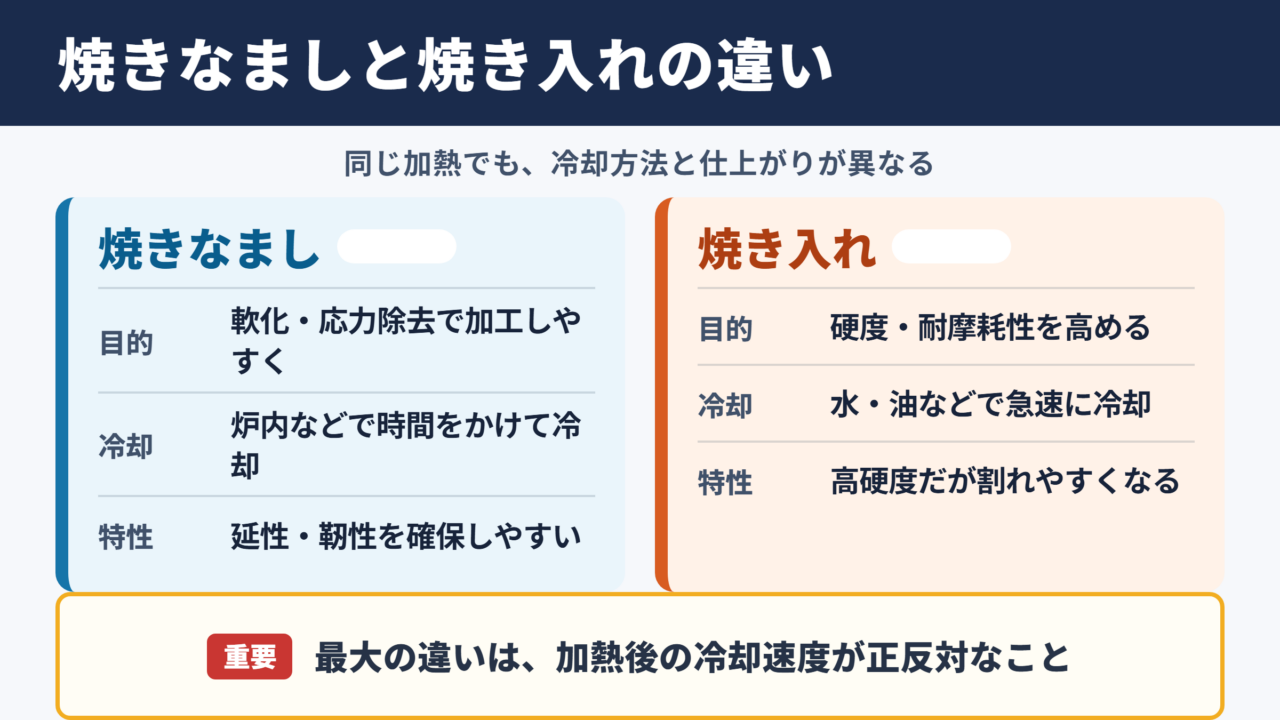
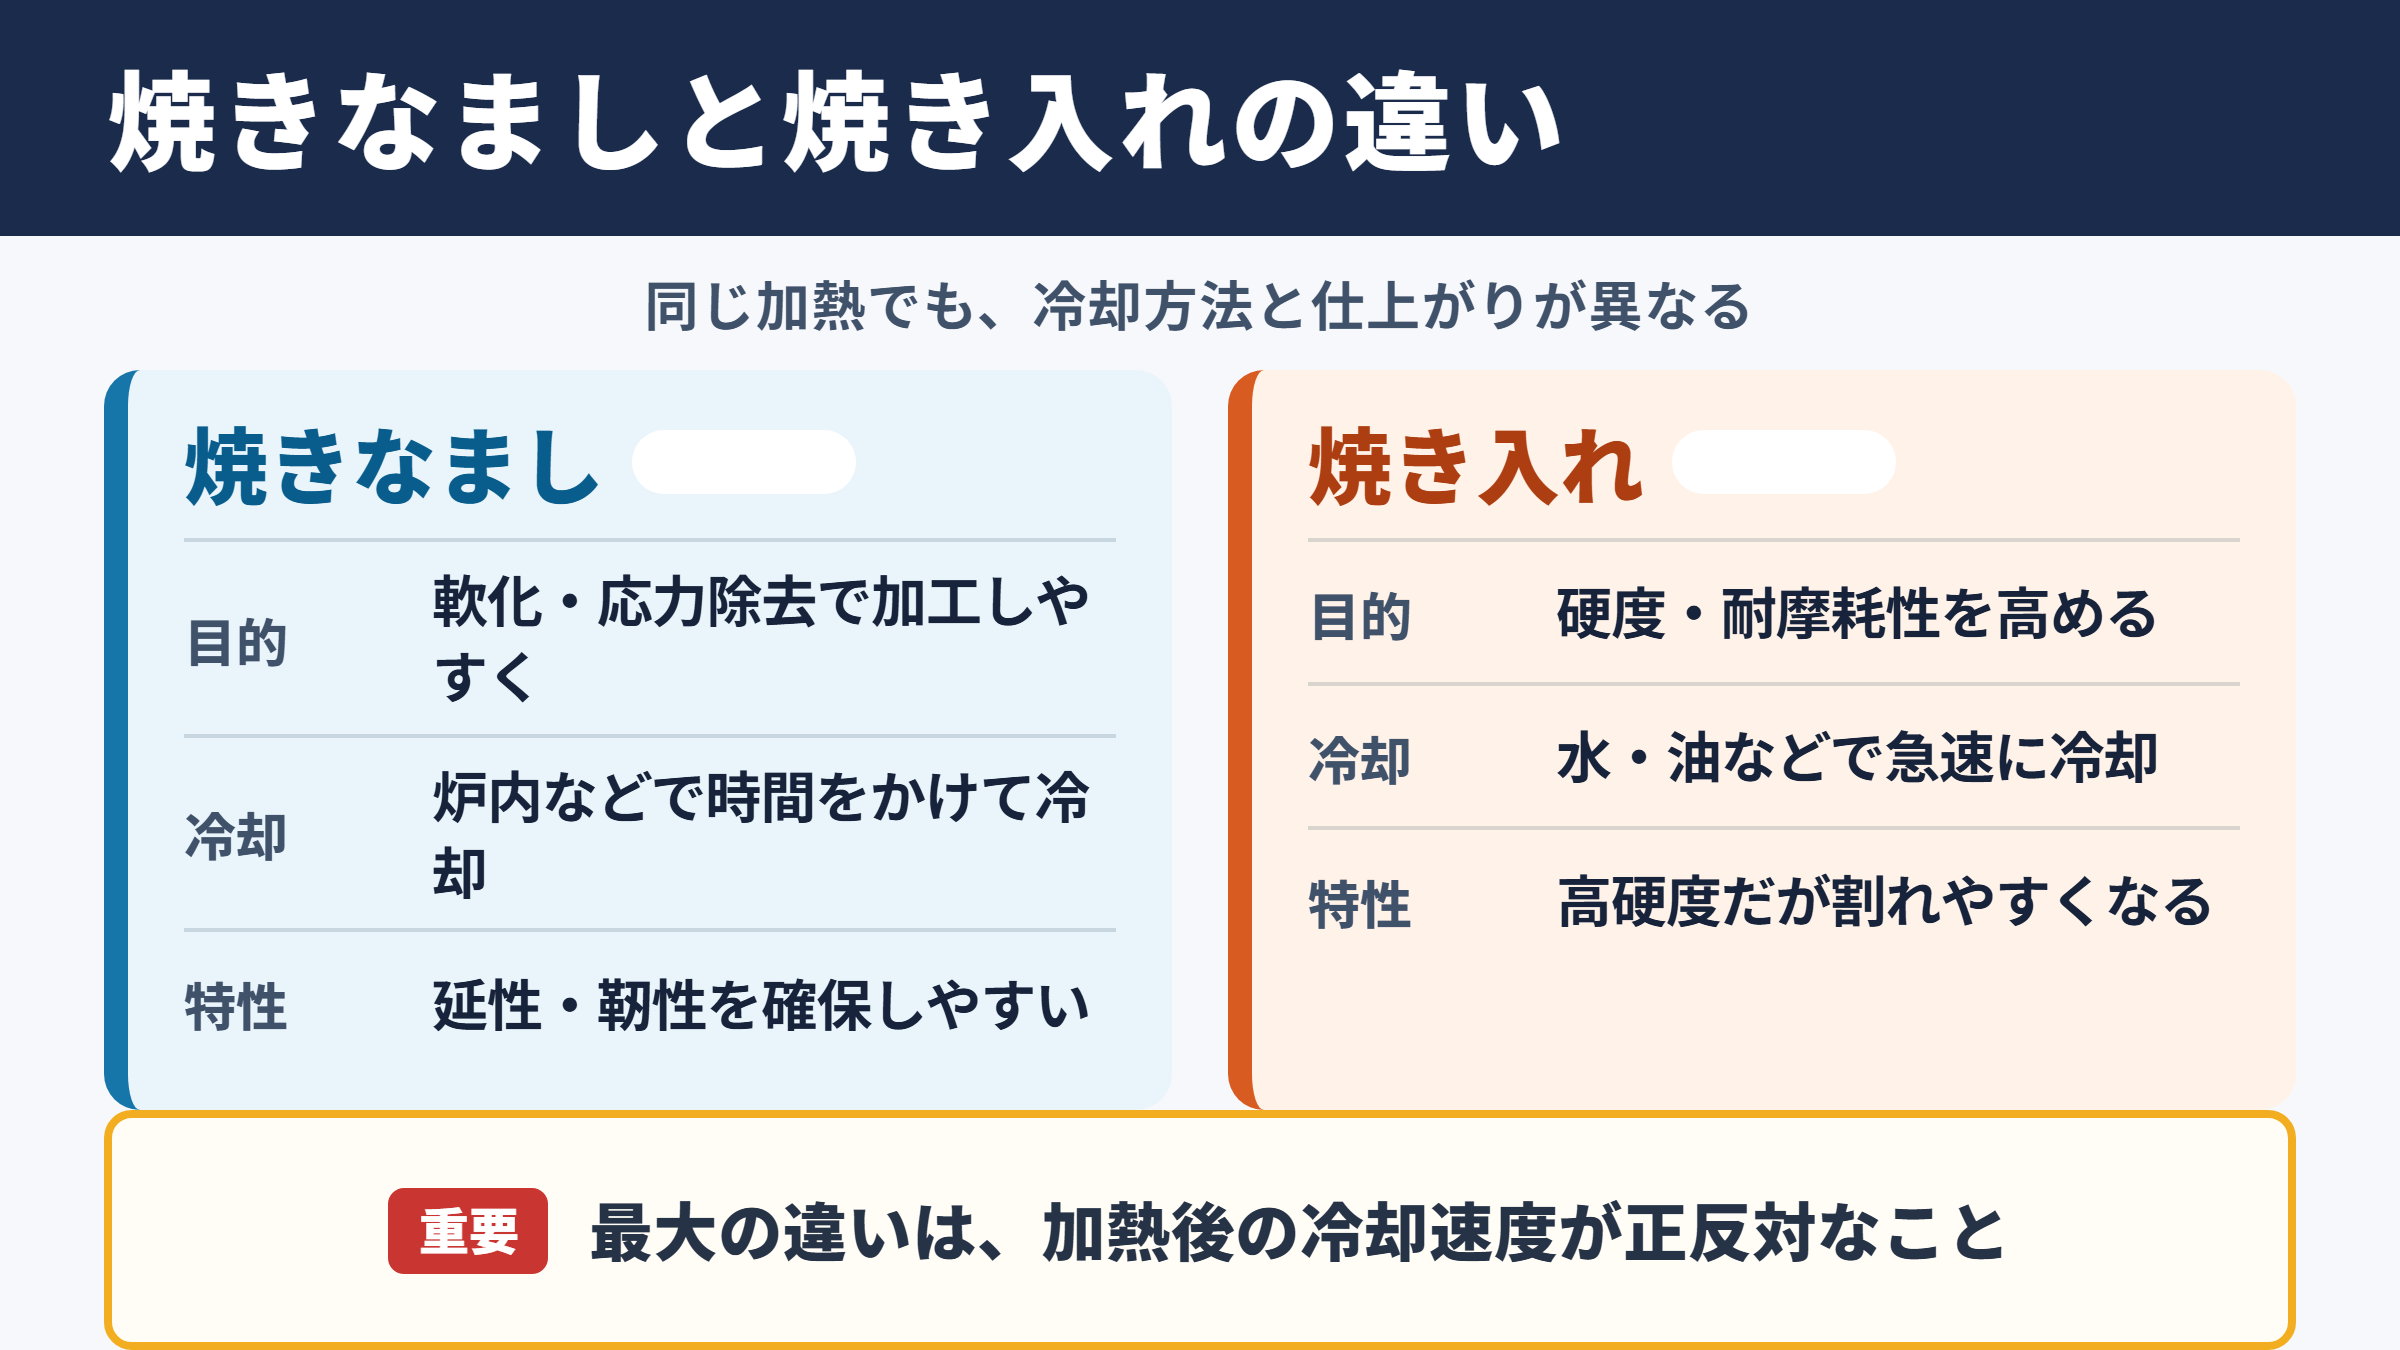
焼きなましは、材料を軟らかくして加工しやすくしたり、加工で生じた内部応力を減らしたりするための熱処理です。
冷間加工や溶接を行った鋼材は、硬くなったり、ひずみが残ったりします。
そこで適切に加熱し、時間をかけて冷却することで、組織を安定させ、扱いやすい状態へ整えます。
一方の焼き入れは、硬度と耐摩耗性を大きく高めることが主な目的です。
刃物、金型、歯車、軸受部品など、表面の摩耗や変形を抑えたい部品で重要になります。
ただし、硬くなるほど割れやすくなる傾向があるため、実務では焼き戻しと組み合わせるケースが一般的です。
冷却速度の違い
両者を分ける最もわかりやすいポイントは、加熱後の冷却速度です。
焼きなましでは炉の中でゆっくり冷やす炉冷、または保温材で覆って緩やかに冷却する方法が多く使われます。
ゆっくり冷やすことで、原子の並びが落ち着き、硬さを抑えた組織が得られます。
焼き入れでは加熱後、水、油、ポリマー液、空気などで急速に冷却します。
冷却が速いほど硬い組織を得やすい反面、熱ひずみや焼き割れの危険も増えるため、材料や形状に合う冷却剤の選定が欠かせません。
仕上がり特性の違い
焼きなまし後の材料は、切削、曲げ、絞り、プレスなどを行いやすい状態になります。
硬度は下がりやすいものの、延性や靭性を確保しやすく、後工程の安定につながります。
焼き入れ後は高硬度になり、摩耗しにくい部品を作れます。
ただし、そのままでは脆く、衝撃で欠けたり割れたりする可能性があります。
焼きなましは軟らかさと加工性を整える処理、焼き入れは硬さと耐摩耗性を与える処理です。
同じ加熱工程を含んでいても、冷却の考え方が反対である点が重要です。
| 比較項目 | 焼きなまし | 焼き入れ |
|---|---|---|
| 主な目的 | 軟化、応力除去、加工性向上 | 硬化、耐摩耗性向上 |
| 冷却方法 | 炉冷などの緩冷却 | 水冷、油冷などの急冷 |
| 硬度 | 下がりやすい | 大きく上がりやすい |
| 代表的な組織 | フェライト、パーライト | マルテンサイト |
| 注意点 | 処理時間が長くなりやすい | 割れ、変形、残留応力 |
焼きなましの目的と工程
続いては焼きなましの目的と工程を確認していきます。
加工硬化の回復
金属を常温で圧延、曲げ、引き抜き、プレス加工すると、材料内部の結晶にひずみが蓄積します。
この現象は加工硬化と呼ばれ、材料の強度や硬さが増す一方で、延びにくくなります。
加工を続けると割れやすくなるため、中間工程で焼きなましを行うことがあります。
加熱によって結晶内部のひずみが減少し、再結晶が進むと、塑性加工に適した柔軟性を取り戻せます。
薄板の深絞り、銅線の伸線、鋼管の加工などで重視される考え方です。
残留応力の低減
切削、研削、溶接、鋳造、急冷などを行った材料には、外から見えない残留応力が残ることがあります。
残留応力が大きいと、加工後に反りが出たり、使用中に変形したりする原因になります。
応力除去焼きなましでは、変態点より低い温度域で一定時間保持し、急激な組織変化を避けながら応力を和らげます。
精密加工部品や溶接構造物では、寸法精度を守るうえで有効な工程です。
応力除去焼きなましの代表例は、加工や溶接の後に比較的低い温度で保持し、炉内でゆっくり冷却する方法です。
目的は硬化ではなく、ひずみの緩和と変形防止にあります。
組織の均一化
鋳造材や鍛造材では、部位によって組織や成分の偏りが生じることがあります。
偏りがある状態では、切削性、熱処理後の硬さ、寸法変化が不安定になりやすいでしょう。
完全焼きなましや拡散焼きなましを行うことで、組織の粗さや偏析を整え、後の加工や熱処理をしやすくします。
ただし高温で長時間保持しすぎると、結晶粒が粗大化して靭性が低下する場合もあります。
温度、保持時間、冷却曲線を材料別に管理することが品質の鍵になります。
焼き入れの目的と工程
続いては焼き入れの目的と工程を確認していきます。
オーステナイト化の加熱
焼き入れでは、まず鋼を適切な焼き入れ温度まで加熱します。
炭素鋼の場合、鉄と炭素の状態図で示される変態点を目安に、内部組織をオーステナイトへ変化させます。
加熱温度が低すぎると十分な硬さを得にくく、高すぎると結晶粒が粗くなり、靭性の低下につながります。
部品の厚みや炉の能力に応じて保持時間を決め、中心部まで温度をそろえることが必要です。
表面だけが目標温度に達していても、内部が追いついていなければ硬さのばらつきが生まれます。
急冷による硬化
オーステナイト化した鋼を急冷すると、炭素が拡散する時間が不足し、マルテンサイトと呼ばれる硬い組織が形成されます。
これが焼き入れによって高い硬度が得られる基本原理です。
冷却速度が臨界冷却速度を上回る必要があり、材料ごとに適した焼き入れ性が求められます。
焼き入れ性は単純な硬度の高さではなく、どの深さまで硬化しやすいかを示す性質です。
合金元素を含む鋼は焼き入れ性を高めやすく、太い部品でも中心まで硬化させやすい傾向があります。
焼き戻しとの組み合わせ
焼き入れ直後のマルテンサイト組織は非常に硬い一方、内部応力が大きく脆い状態です。
そのため、多くの機械部品では焼き入れ後に焼き戻しを行います。
焼き戻しは焼き入れ温度より低い温度で再加熱し、必要な硬さを残しながら靭性を回復させる処理です。
低温焼き戻しでは硬さを比較的維持し、中温や高温の焼き戻しでは粘り強さを重視する調整ができます。
焼き入れだけで完成と考えるのは危険です。
実用部品では、硬度、靭性、寸法精度のバランスを取るため、焼き入れと焼き戻しを一連の工程として管理します。
硬度と組織変化の基礎
続いては硬度と組織変化の基礎を確認していきます。
フェライトとパーライト
一般的な炭素鋼をゆっくり冷却すると、フェライトとパーライトを中心とする組織になります。
フェライトは比較的軟らかく、延性を持つ組織です。
パーライトはフェライトとセメンタイトが層状に組み合わさった組織で、フェライトより強度と硬さを持ちます。
焼きなましでは、こうした安定した組織に近づけることで、切削や塑性加工に向く材料特性を得ます。
炭素量が増えるほど硬くなりやすいため、同じ焼きなましでも材質によって硬度の変化は異なります。
マルテンサイトの形成
焼き入れで生じるマルテンサイトは、炭素を過飽和に含んだ硬い組織です。
急冷によって原子がゆっくり移動できず、無理に押し込められたような状態になるため、硬度が高まります。
その反面、組織内には大きなひずみが残りやすく、衝撃に弱くなる場合があります。
マルテンサイトの量が増えるほど高硬度を得やすいものの、部品の用途によっては硬さだけを追求できません。
使用環境に必要な耐摩耗性と靭性を両立させる設計が大切です。
硬度測定の考え方
熱処理の結果は、ロックウェル硬さ、ビッカース硬さ、ブリネル硬さなどで確認します。
たとえば薄い表面硬化層にはビッカース硬さ、一般的な焼き入れ部品にはロックウェル硬さが用いられることがあります。
ただし硬度の数値だけでは、焼き割れ、脱炭、内部の未硬化、組織の粗大化までは判断できません。
硬度は材料の押し込みにくさを数値化した指標です。
焼き入れ品質を評価する際は、硬度測定に加え、硬化深さ、金属組織、寸法変化、外観も確認します。
測定位置や試験荷重によって結果が変わるため、検査基準をあらかじめ統一することも重要です。
冷却速度と品質管理の要点
続いては冷却速度と品質管理の要点を確認していきます。
水冷と油冷の使い分け
水冷は冷却能力が高く、硬化しにくい炭素鋼でも高い硬度を得やすい方法です。
一方で冷却が急激なため、複雑形状や厚み差の大きい部品では、割れや変形が起きやすくなります。
油冷は水冷より冷却速度が緩やかで、熱ひずみを抑えやすい特徴があります。
合金工具鋼や機械構造用合金鋼では、油冷によって硬さと割れにくさのバランスを取る場面が少なくありません。
冷却剤は温度上昇や劣化によって性能が変わるため、槽の温度管理と攪拌管理も必要です。
変形と焼き割れの対策
焼き入れ時の変形は、部品の場所ごとに温度差や冷却差が生じることで起こります。
穴、溝、薄肉部、角部がある形状では、応力が集中しやすいため注意が必要です。
対策としては、角部に丸みを付ける、肉厚を極端に変えない、適切な治具を使う、予熱を行うといった方法があります。
焼き入れ直後に速やかに焼き戻しへ進むことも、遅れ割れの防止に役立ちます。
高い硬度が出ても、割れや大きな反りが発生すれば部品として使えません。
熱処理では目標硬度だけでなく、形状、材質、冷却方法、後処理まで含めて条件を決めます。
脱炭と酸化の防止
鋼を高温で加熱すると、表面の炭素が失われる脱炭や、酸化スケールの発生が問題になることがあります。
脱炭した表面は焼き入れ後も十分に硬くならず、耐摩耗性が必要な部品では不具合につながります。
保護ガス雰囲気炉、真空炉、塩浴炉などを使うほか、加工代を見込んで熱処理後に研削する方法もあります。
品質確認では表面硬さだけで判断せず、断面の硬さ分布を測ると、脱炭層の影響を把握しやすくなります。
焼き入れ後の表面硬さが低い場合、加熱温度不足だけでなく、脱炭、冷却不良、材質違いも原因候補になります。
一つの数値で決めつけず、工程記録と組み合わせて確認する姿勢が重要です。
焼きなましと焼き入れの使い分け
続いては焼きなましと焼き入れの使い分けを確認していきます。
加工前に選ぶ焼きなまし
材料を切削、曲げ、絞り、穴あけなどで成形する前には、焼きなましが適しています。
とくに工具摩耗を抑えたい場合や、割れを避けながら大きく塑性変形させたい場合に有効です。
冷間加工を繰り返す製品では、中間焼きなましを挟むことで次工程の成形性を保ちやすくなります。
精密部品でも、粗加工後に応力除去焼きなましを行えば、仕上げ加工時の反りを減らせるでしょう。
使用性能のために選ぶ焼き入れ
摩耗、圧力、繰り返し接触に耐える部品には焼き入れが向いています。
代表例は、切削工具、プレス金型、ギヤ、シャフト、カム、ピン、治具などです。
ただし、すべてを高硬度にすればよいわけではありません。
衝撃荷重を受ける部品では、硬さを少し抑えて靭性を確保したほうが、寿命が伸びることもあります。
部品に求められる壊れ方を想定することが、熱処理条件を選ぶ出発点です。
材質と用途による判断
低炭素鋼はそのままの焼き入れでは高硬度を得にくく、浸炭焼き入れや高周波焼き入れを検討する場合があります。
中炭素鋼は機械部品に使われやすく、焼き入れ焼き戻しによって強度と靭性の調整がしやすい材料です。
高炭素鋼や工具鋼は高い硬度を得やすい一方、焼き割れへの配慮がより重要になります。
ステンレス鋼、アルミニウム合金、銅合金では熱処理の仕組みが炭素鋼と異なるため、同じ名称でも温度条件や効果を個別に確認する必要があります。
| 場面 | 選びやすい処理 | 主なねらい |
|---|---|---|
| 曲げ加工前の鋼板 | 焼きなまし | 割れにくさと成形性 |
| 溶接後の精密部品 | 応力除去焼きなまし | 反りと残留応力の低減 |
| 金型や刃物 | 焼き入れと焼き戻し | 高硬度と耐摩耗性 |
| 歯車や軸 | 焼き入れまたは表面硬化 | 摩耗防止と疲労強度 |
| 複雑形状の部品 | 油冷焼き入れ | 割れと変形の抑制 |
まとめ
焼きなましと焼き入れは、どちらも加熱と冷却を利用する熱処理ですが、目的は対照的です。
焼きなましは材料を軟らかくし、内部応力を減らして加工性や寸法安定性を整えます。
焼き入れは急冷によってマルテンサイト組織を作り、高硬度と耐摩耗性を得るための処理です。
焼き入れ後は脆さが増えやすいため、焼き戻しを含めた工程設計が重要になります。
適切な熱処理を選ぶには、材料の種類、部品形状、必要な硬度、靭性、加工順序、冷却条件を総合的に見る必要があります。
目的に合った温度と冷却速度を管理することが、安定した品質と部品寿命につながるでしょう。