焼きなまし法とは?手順や仕組みをわかりやすく解説!(熱処理:金属加工:徐冷:目的など)
焼きなまし法は、金属を加熱した後にゆっくり冷却し、硬さや内部応力、組織の状態を整える熱処理です。
金属加工では切削、曲げ、プレス、溶接などによって材料に負担がかかるため、次の工程で割れや変形を防ぐには適切な熱処理が欠かせません。
ただし、材料の種類や求める性質に合わない温度、保持時間、冷却方法を選ぶと、寸法不良や強度低下につながることもあります。
ここでは焼きなましの仕組みから代表的な手順、徐冷の重要性、金属加工での活用場面までをわかりやすく紹介します。
焼きなまし法の意味と目的
それではまず焼きなまし法の基本と、加工現場で行われる目的について解説していきます。
加熱と徐冷で性質を整える熱処理
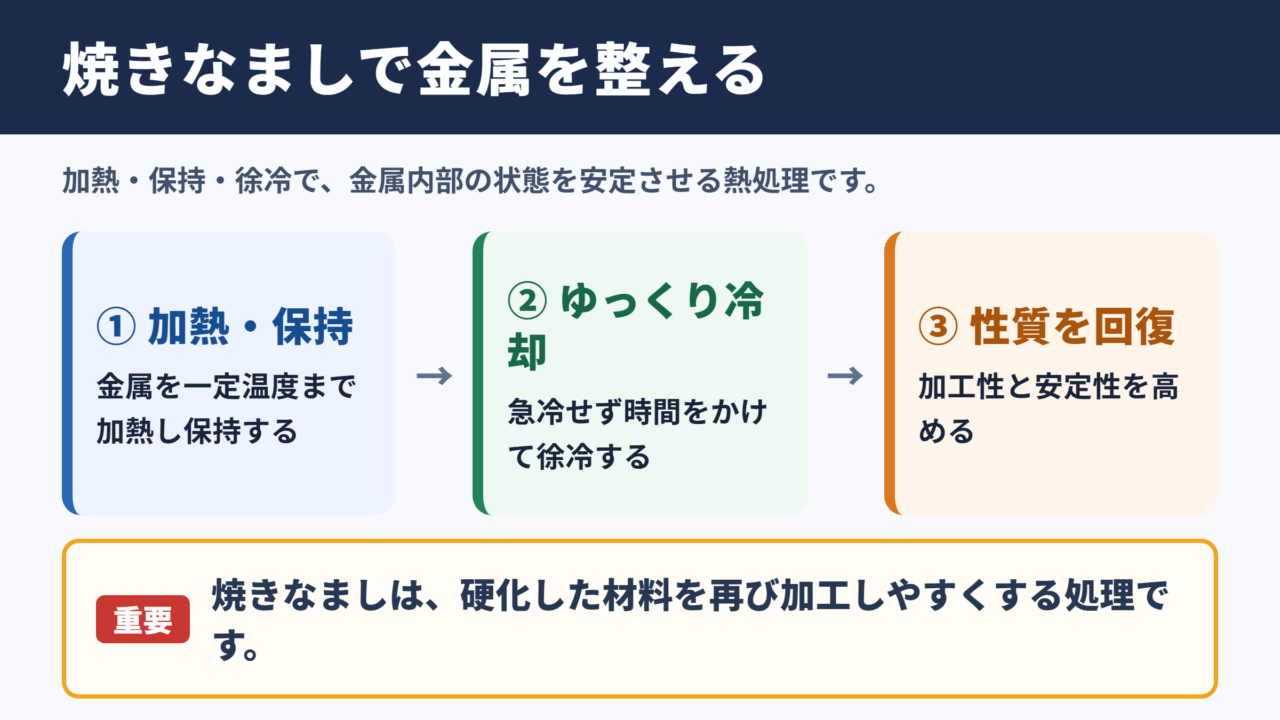
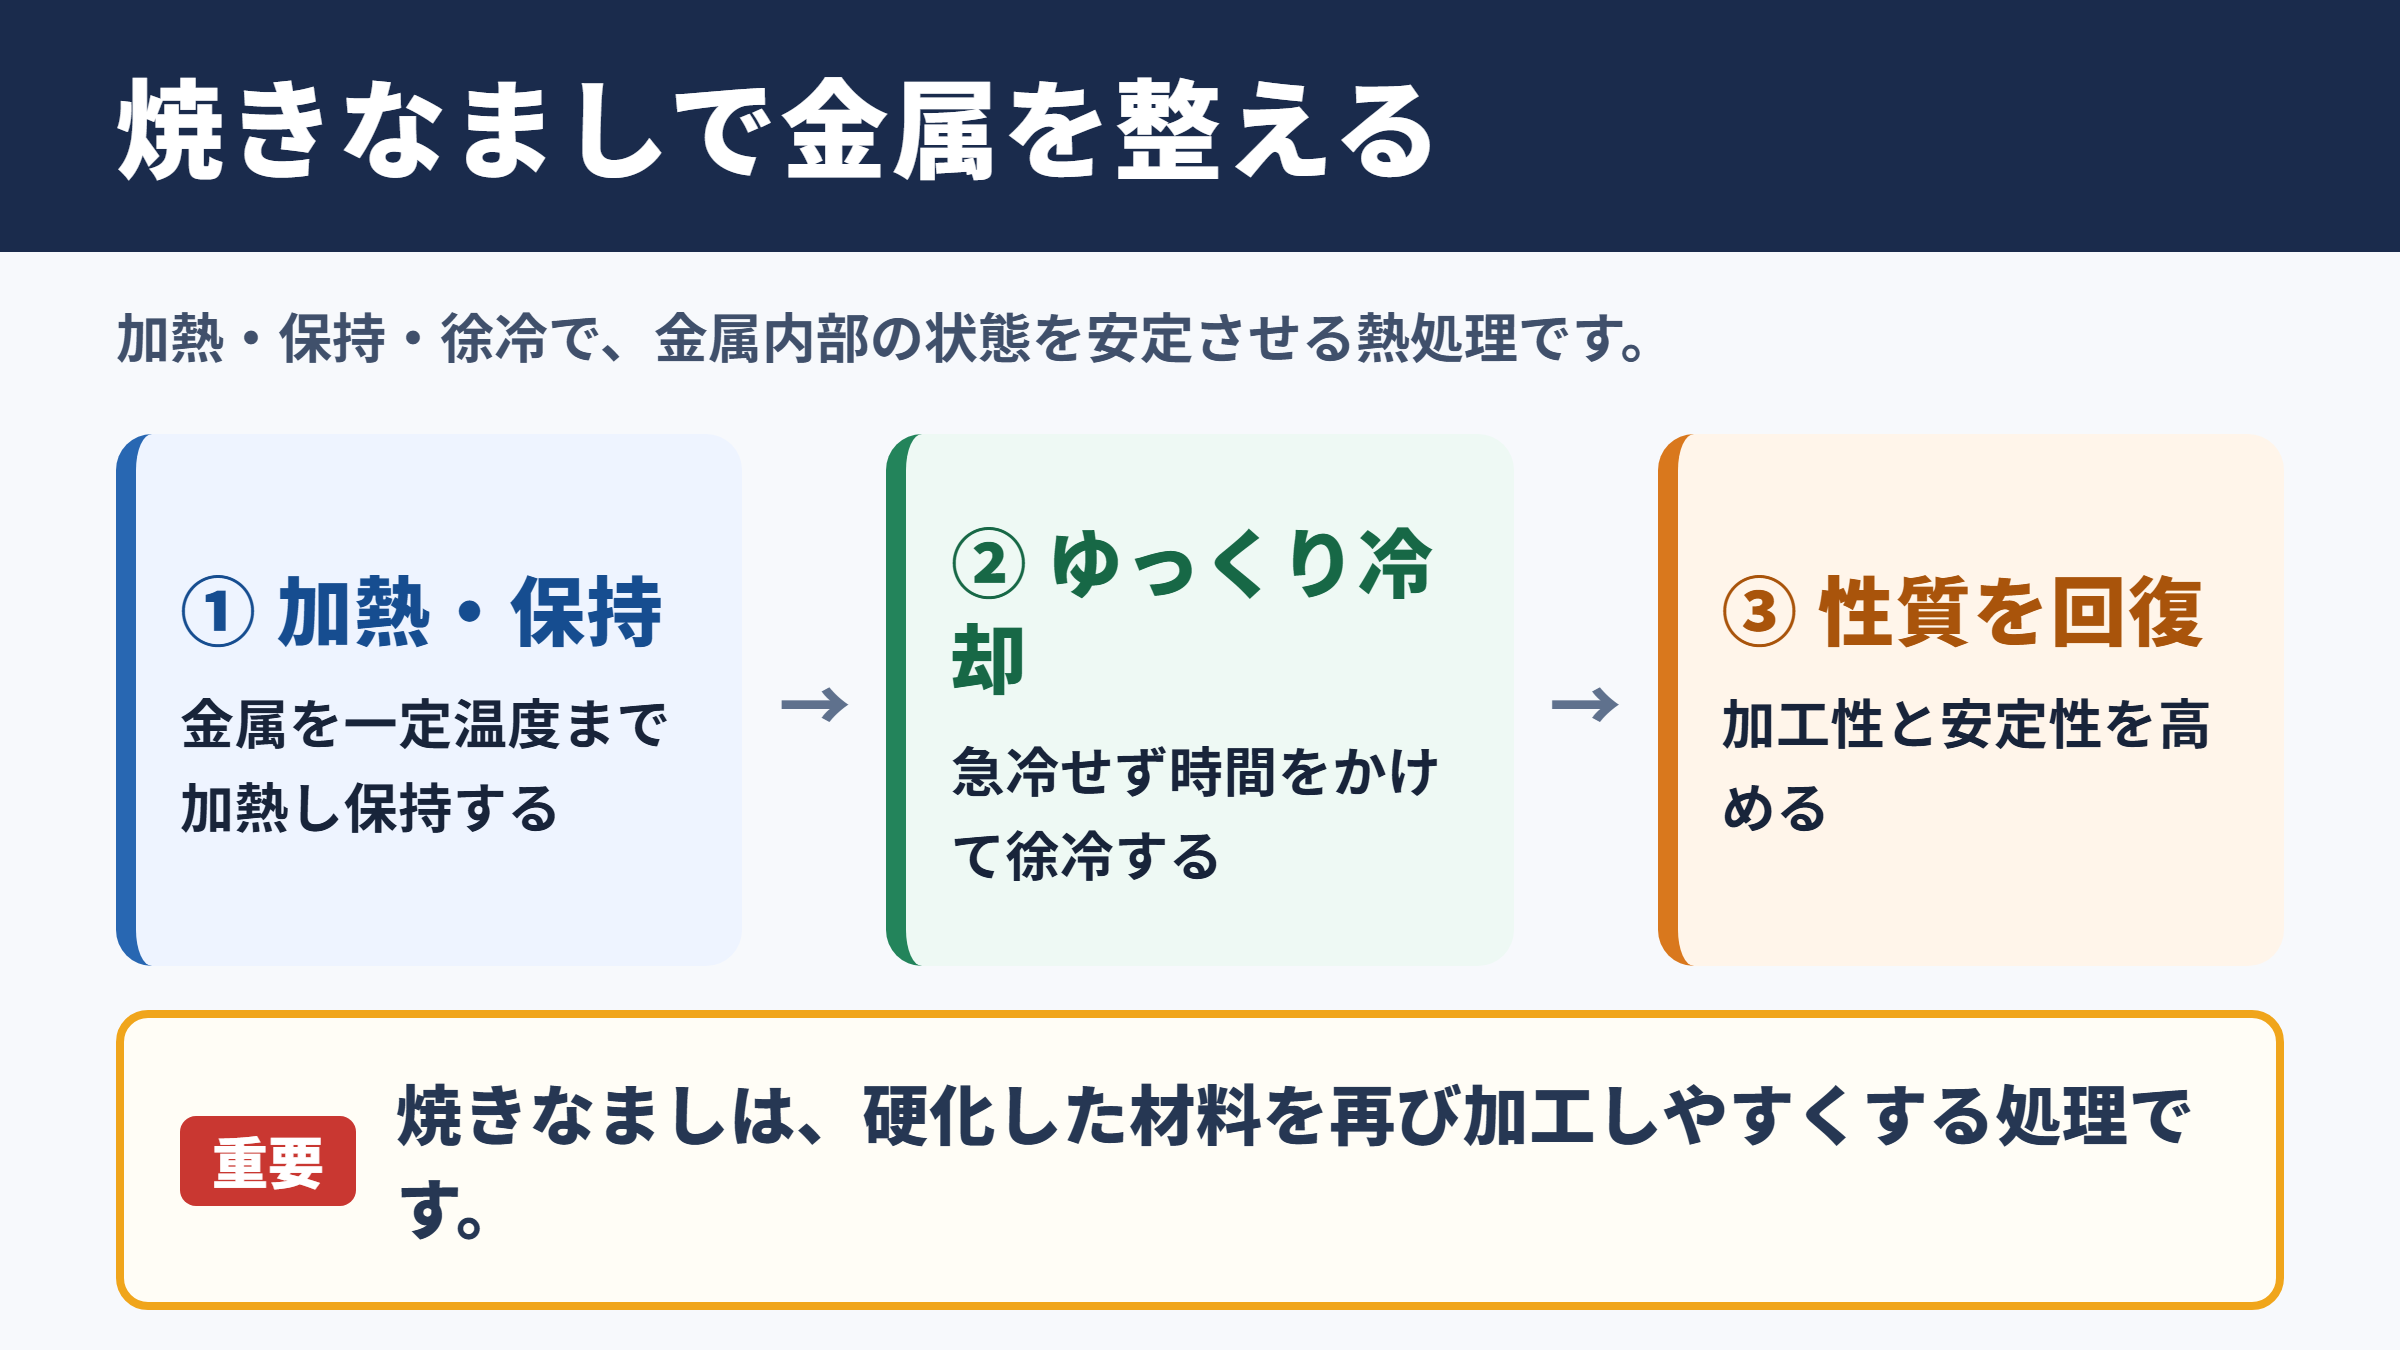
焼きなまし法とは、金属を一定の温度まで加熱し、その温度で保持した後、時間をかけて冷却する熱処理の総称です。
英語ではアニーリングと呼ばれ、鉄鋼材料だけでなく、銅、アルミニウム、真鍮、ステンレス鋼など幅広い金属に用いられます。
加工前後の材料は、見た目には変化がなくても、結晶の並び方や内部応力が不安定な状態になっている場合があります。
そこで適切な加熱と冷却を行い、金属内部の組織を落ち着かせることが焼きなましの大きな役割です。
急激に冷やすのではなく、基本的にはゆっくり冷やす点が、焼き入れなどの熱処理との重要な違いになります。
材料の温度を下げる速度は、炉の中で自然に冷ます炉冷、灰や砂に埋めて保温する方法、保温材で覆う方法などによって調整されます。
焼きなましは、金属を単純に柔らかくするだけの処理ではありません。
加工性の回復、残留応力の軽減、組織の均一化、寸法安定性の向上など、複数の目的を持つ熱処理です。
硬さを下げて加工しやすくする目的
金属は圧延、曲げ、絞り、打ち抜きなどの塑性加工を繰り返すと、加工硬化によって徐々に硬くなります。
加工硬化した材料は強度が上がる一方で、延性が低下し、さらに曲げようとしたときに割れやすくなる傾向があります。
この状態で焼きなましを行うと、加工によって乱れた結晶内部の状態が回復し、再び変形させやすい材料へ近づきます。
たとえば銅線を何度も曲げると硬く感じられますが、適切に焼きなますことで柔軟性を取り戻せます。
途中工程で焼きなましを挟むことで、難しい深絞りや複雑な曲げ加工を進めやすくなる点は、製造業における大きな利点です。
材料を必要以上に硬化させないことは、金型の負荷や加工時の割れを抑えることにもつながります。
残留応力と変形を抑える目的
切削加工や溶接、研削、冷間加工を行うと、金属の内部には残留応力と呼ばれる力が残ることがあります。
残留応力は外部から力を加えていない状態でも材料内部に存在し、時間の経過や次工程の加工をきっかけに反り、ねじれ、ひずみとして現れる場合があります。
精密部品ではわずかな変形でも公差外れになるため、加工途中や仕上げ前に応力除去焼きなましを実施することがあります。
特に薄板、長尺材、溶接構造物、精密機械部品では、熱処理後の寸法変化を見込んだ工程設計が重要です。
焼きなましは目に見えない内部応力を和らげ、後から起こる変形リスクを抑える処置として役立ちます。
焼きなましで金属組織が変化する仕組み
続いては焼きなましによって金属の内部で起こる変化を確認していきます。
回復と再結晶の働き
冷間加工を受けた金属では、結晶格子にひずみが蓄積し、転位と呼ばれる結晶内の乱れも増えます。
加熱を始めると、まず比較的低い温度域で内部のひずみが減少する回復が進みます。
その後、材料と温度条件によっては、加工された結晶に代わって新しい結晶粒が生まれる再結晶が起こります。
再結晶が進むと、加工硬化によって失われた延性が回復し、硬さや強さは下がる方向へ変化します。
このため、焼きなまし後の材料は成形しやすくなり、追加工の自由度も高まりやすいでしょう。
回復と再結晶の進み方は、材料成分、加工率、加熱温度、保持時間によって大きく変わります。
結晶粒の成長と機械的性質
再結晶後も高温で長時間保持し続けると、結晶粒が大きくなる粒成長が進むことがあります。
結晶粒が粗大化すると硬さが低下しやすくなる一方、材料によっては靭性や表面品質に影響が出る場合があります。
そのため、柔らかくしたいからといって、単純に高温で長く加熱すればよいわけではありません。
必要な成形性、強度、表面状態、後工程の条件を考慮し、過度な粒成長を避ける温度と保持時間を選定します。
一般に加熱温度が高いほど、また保持時間が長いほど、組織変化は進みやすくなります。
ただし最適条件は金属の種類ごとに異なるため、材料メーカーのデータや社内の熱処理条件表を確認する必要があります。
徐冷が組織を安定させる理由
焼きなましでは、加熱後の冷却速度が最終的な組織と性質を左右します。
鉄鋼材料の場合、加熱した状態から急冷すると、硬い組織が生じやすく、焼き入れに近い結果になることがあります。
一方で炉内に置いたままゆっくり冷やす炉冷では、組織の変化が比較的穏やかに進み、軟化や応力緩和を得やすくなります。
冷却中の温度差が大きいと、部品の内側と外側で収縮量が異なり、熱応力による変形や割れの原因にもなります。
徐冷は単に時間をかける作業ではなく、温度差を小さくして材料を安定した状態へ導く工程です。
焼きなまし法の代表的な種類
続いては用途ごとに使い分けられる代表的な焼きなましの種類を見ていきます。
完全焼きなまし
完全焼きなましは、主に炭素鋼や低合金鋼の組織を整え、硬さを下げて切削性や加工性を改善するために行われます。
材料を変態点より高い温度まで加熱し、十分に保持した後、炉内でゆっくり冷却する方法が基本です。
鋳造後の組織を均一化したい場合や、鍛造後に切削加工へ移る前の下処理として採用されることがあります。
完全焼きなまし後は材料が比較的軟らかくなり、旋盤、フライス盤、穴あけなどで工具への負担を抑えやすくなります。
ただし、部品に高い強度が必要な場合は、後工程で焼き入れや焼き戻しを組み合わせる設計も必要です。
応力除去焼きなまし
応力除去焼きなましは、材料の組織を大きく変えずに、残留応力を緩和することを主目的とします。
完全焼きなましより低い温度域で実施されることが多く、溶接構造物や機械加工後の部品で活用されます。
たとえば大きな溶接フレームは、溶接部周辺だけが局所的に加熱されるため、冷却後に内部応力が残りやすい形状です。
そのまま精密加工をすると、クランプを外した時点で反りが出たり、時間経過で寸法が変わったりするおそれがあります。
粗加工の後に応力除去焼きなましを行い、その後に仕上げ加工をする工程は、精度を重視する部品でよく検討されます。
中間焼きなましと軟化焼きなまし
中間焼きなましは、冷間圧延や深絞り、線引きなどの途中に行い、次の加工へ進める延性を回復させる処理です。
一度の加工で目標形状まで変形させると割れる材料でも、加工と中間焼きなましを繰り返すことで複雑な形状を作れる場合があります。
軟化焼きなましは、材料を意図的に軟らかくして、曲げ、かしめ、プレス、切削などをしやすくするための処理です。
非鉄金属では、加工硬化を取り除いて導電性部品や配管部品の加工性を確保する目的で行われることもあります。
| 種類 | 主な目的 | 主な対象 | 期待される変化 |
|---|---|---|---|
| 完全焼きなまし | 組織の調整と軟化 | 炭素鋼、鍛造品、鋳造品 | 切削性と加工性の改善 |
| 応力除去焼きなまし | 残留応力の緩和 | 溶接品、精密加工品 | 反りやひずみの抑制 |
| 中間焼きなまし | 延性の回復 | 薄板、線材、深絞り品 | 追加工時の割れ防止 |
| 軟化焼きなまし | 硬さの低減 | 鋼、銅、真鍮など | 曲げや切削のしやすさ向上 |
焼きなまし法の基本手順
続いては実務で押さえたい焼きなまし法の基本的な進め方を解説していきます。
材料と目的の確認
熱処理を始める前に、対象材料の材質、板厚や形状、加工履歴、求める性能を確認します。
同じ鉄系材料でも、炭素量や合金元素の違いによって適した加熱温度と冷却条件は異なります。
また、目的が切削性の改善なのか、曲げ加工前の軟化なのか、溶接後の応力除去なのかによっても、選ぶべき焼きなましの種類が変わります。
図面に熱処理指示がある場合は、その指定を優先し、材質証明書や工程表とも照合することが大切です。
材料名だけで条件を決めず、部品の形状や前工程、後工程まで含めて判断することが、品質の安定につながります。
加熱と保持の管理
材料を炉へ入れたら、急な温度上昇による熱ひずみを避けるため、必要に応じて段階的に昇温します。
目標温度へ達した後は、部品の中心部まで温度が均一になるよう、適切な時間だけ保持します。
小さな部品と肉厚の大きい部品では、内部まで熱が届く速度が異なるため、同じ保持時間でよいとは限りません。
炉の表示温度だけを見て判断せず、熱電対による実測や温度記録を用いて、温度分布を管理することが望まれます。
熱処理条件は、加熱温度、昇温速度、保持時間、冷却速度の組み合わせで考えます。
たとえば保持時間を長くすれば必ず品質が上がるわけではなく、酸化、脱炭、粒成長などのリスクも確認が必要です。
徐冷と取り出し後の確認
保持が終わった後は、処理目的に応じて炉冷、保温冷却、空冷などの方法を選びます。
焼きなましとして軟化や組織安定化を狙う場合は、炉内で温度をゆっくり下げる方法が代表的です。
部品を高温のまま急に外気へさらすと、温度差によって反りや割れが発生することがあるため、取り出す温度にも注意します。
処理後には、硬さ試験、寸法測定、外観検査、必要に応じた金属組織観察を行い、狙い通りの状態になったかを確認します。
熱処理は炉から出した時点で終わりではなく、検査結果を次回の条件改善へつなげるまでが工程管理です。
金属加工で失敗を防ぐ注意点
続いては焼きなましを行う際に、品質不良を避けるための注意点を確認していきます。
酸化と脱炭への対策
金属を高温で加熱すると、表面が酸素と反応して酸化皮膜やスケールが生じることがあります。
表面状態が重要な部品では、酸化による見た目の悪化だけでなく、後工程の研磨やメッキ、塗装への影響も問題になります。
鉄鋼材料では高温加熱中に炭素が表面から失われる脱炭も起こり得ます。
脱炭が進むと表面硬さや耐摩耗性が低下するため、熱処理後に表面硬化を予定している部品では特に注意が必要です。
雰囲気炉の活用、保護ガスの使用、加熱時間の最適化などにより、表面変化を抑える工夫が行われます。
温度むらと寸法変化の管理
炉内の温度分布が不均一だと、同じロットの部品でも硬さや変形量にばらつきが出ることがあります。
部品を炉内へ詰め込みすぎると熱が伝わりにくくなり、外側と内側で加熱状態が変わる可能性があります。
治具の置き方も重要で、薄板部品を不適切に支持すると、自重や熱膨張の影響で反りが残る場合があります。
精密部品では熱処理前後の寸法データを蓄積し、変形の傾向を把握することが再現性の高い生産につながります。
焼きなましによる寸法変化を完全にゼロにすることは簡単ではありません。
重要なのは変化量を予測し、加工代、治具、処理順序を含めて工程全体で管理することです。
安全管理と作業環境
熱処理炉の周辺では高温部への接触、重量物の取り扱い、炉内ガス、火災などの危険があります。
耐熱手袋、保護面、安全靴などを着用し、材料の投入や取り出しは定められた作業手順に従う必要があります。
油や切削液が残った部品を加熱すると、煙や引火の原因になるおそれがあるため、前洗浄も欠かせません。
炉の扉を開ける際には熱気が流れ出るため、周囲の作業者との距離を確保し、換気設備も適切に運用します。
品質と安全は別々ではなく、安定した作業環境があってこそ、温度管理や検査も正確に実施できるでしょう。
焼きなまし法のまとめ
焼きなまし法は、金属を加熱してから徐冷し、硬さ、延性、残留応力、金属組織を整えるための重要な熱処理です。
加工硬化した材料を軟らかくして追加工をしやすくしたい場合、溶接や切削で生じた内部応力を和らげたい場合、組織を均一化したい場合に活用されます。
焼きなましの品質は、加熱温度、保持時間、冷却速度、炉内温度の均一性によって決まります。
完全焼きなまし、応力除去焼きなまし、中間焼きなましなどは目的が異なるため、材料の種類と後工程に合わせて選ぶことが大切です。
特に精密部品では、処理後の硬さだけでなく、反り、ひずみ、表面の酸化、寸法変化まで確認する必要があります。
焼きなましを成功させるポイントは、金属を柔らかくすることだけを目標にしない点です。
求める加工性、強度、寸法精度、表面品質を明確にし、材料に合った熱処理条件を管理することが重要です。
工程ごとの記録と検査結果を積み重ねれば、自社の設備や部品形状に適した条件を見つけやすくなり、安定した金属加工へつながります。