摩擦攪拌接合は、アルミニウム合金をはじめとする金属材料の接合で注目されている加工技術です。
製造現場や技術資料では英語表記を目にする機会が多く、読み方、略称、溶接との違いを正しく把握しておくと、図面や海外規格を読む際に役立ちます。
本記事では、摩擦攪拌接合の英語名称であるFriction Stir Weldingを中心に、言葉の由来、工程、用途、関連する専門用語まで分かりやすく整理します。
摩擦攪拌接合の英語表記と読み方
それではまず摩擦攪拌接合の英語表記と読み方について解説していきます。
正式な英語名称
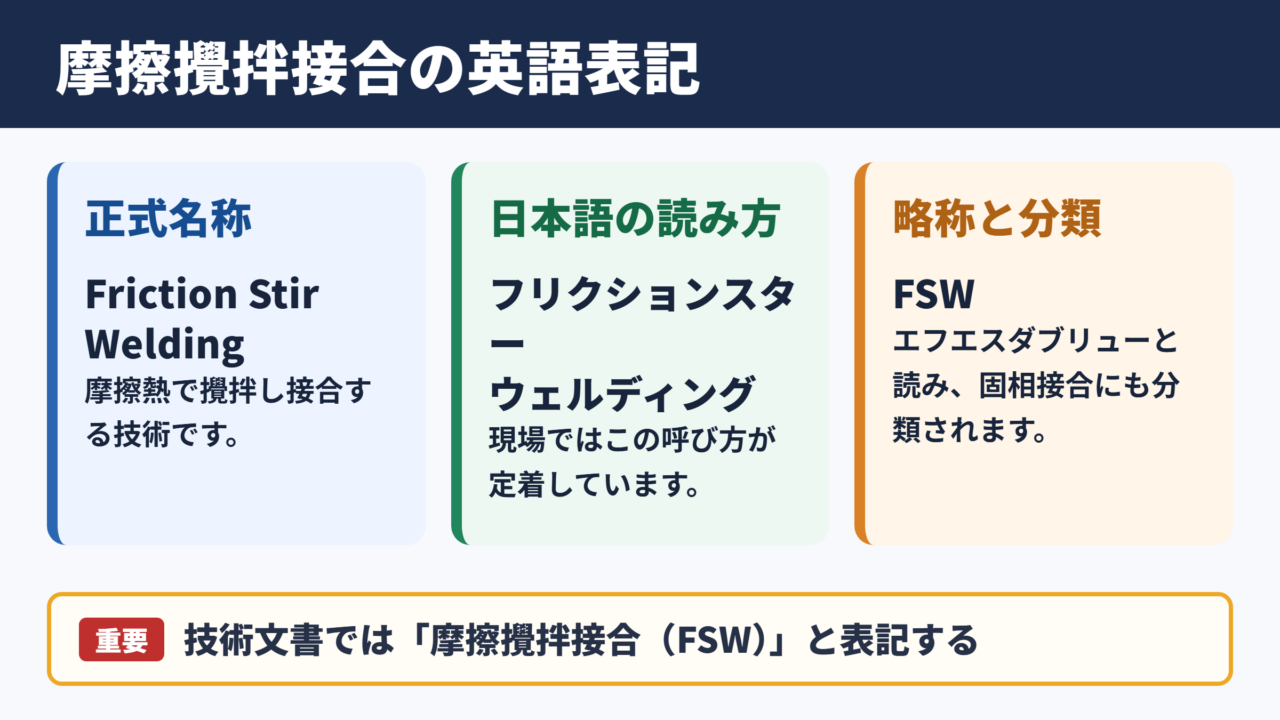
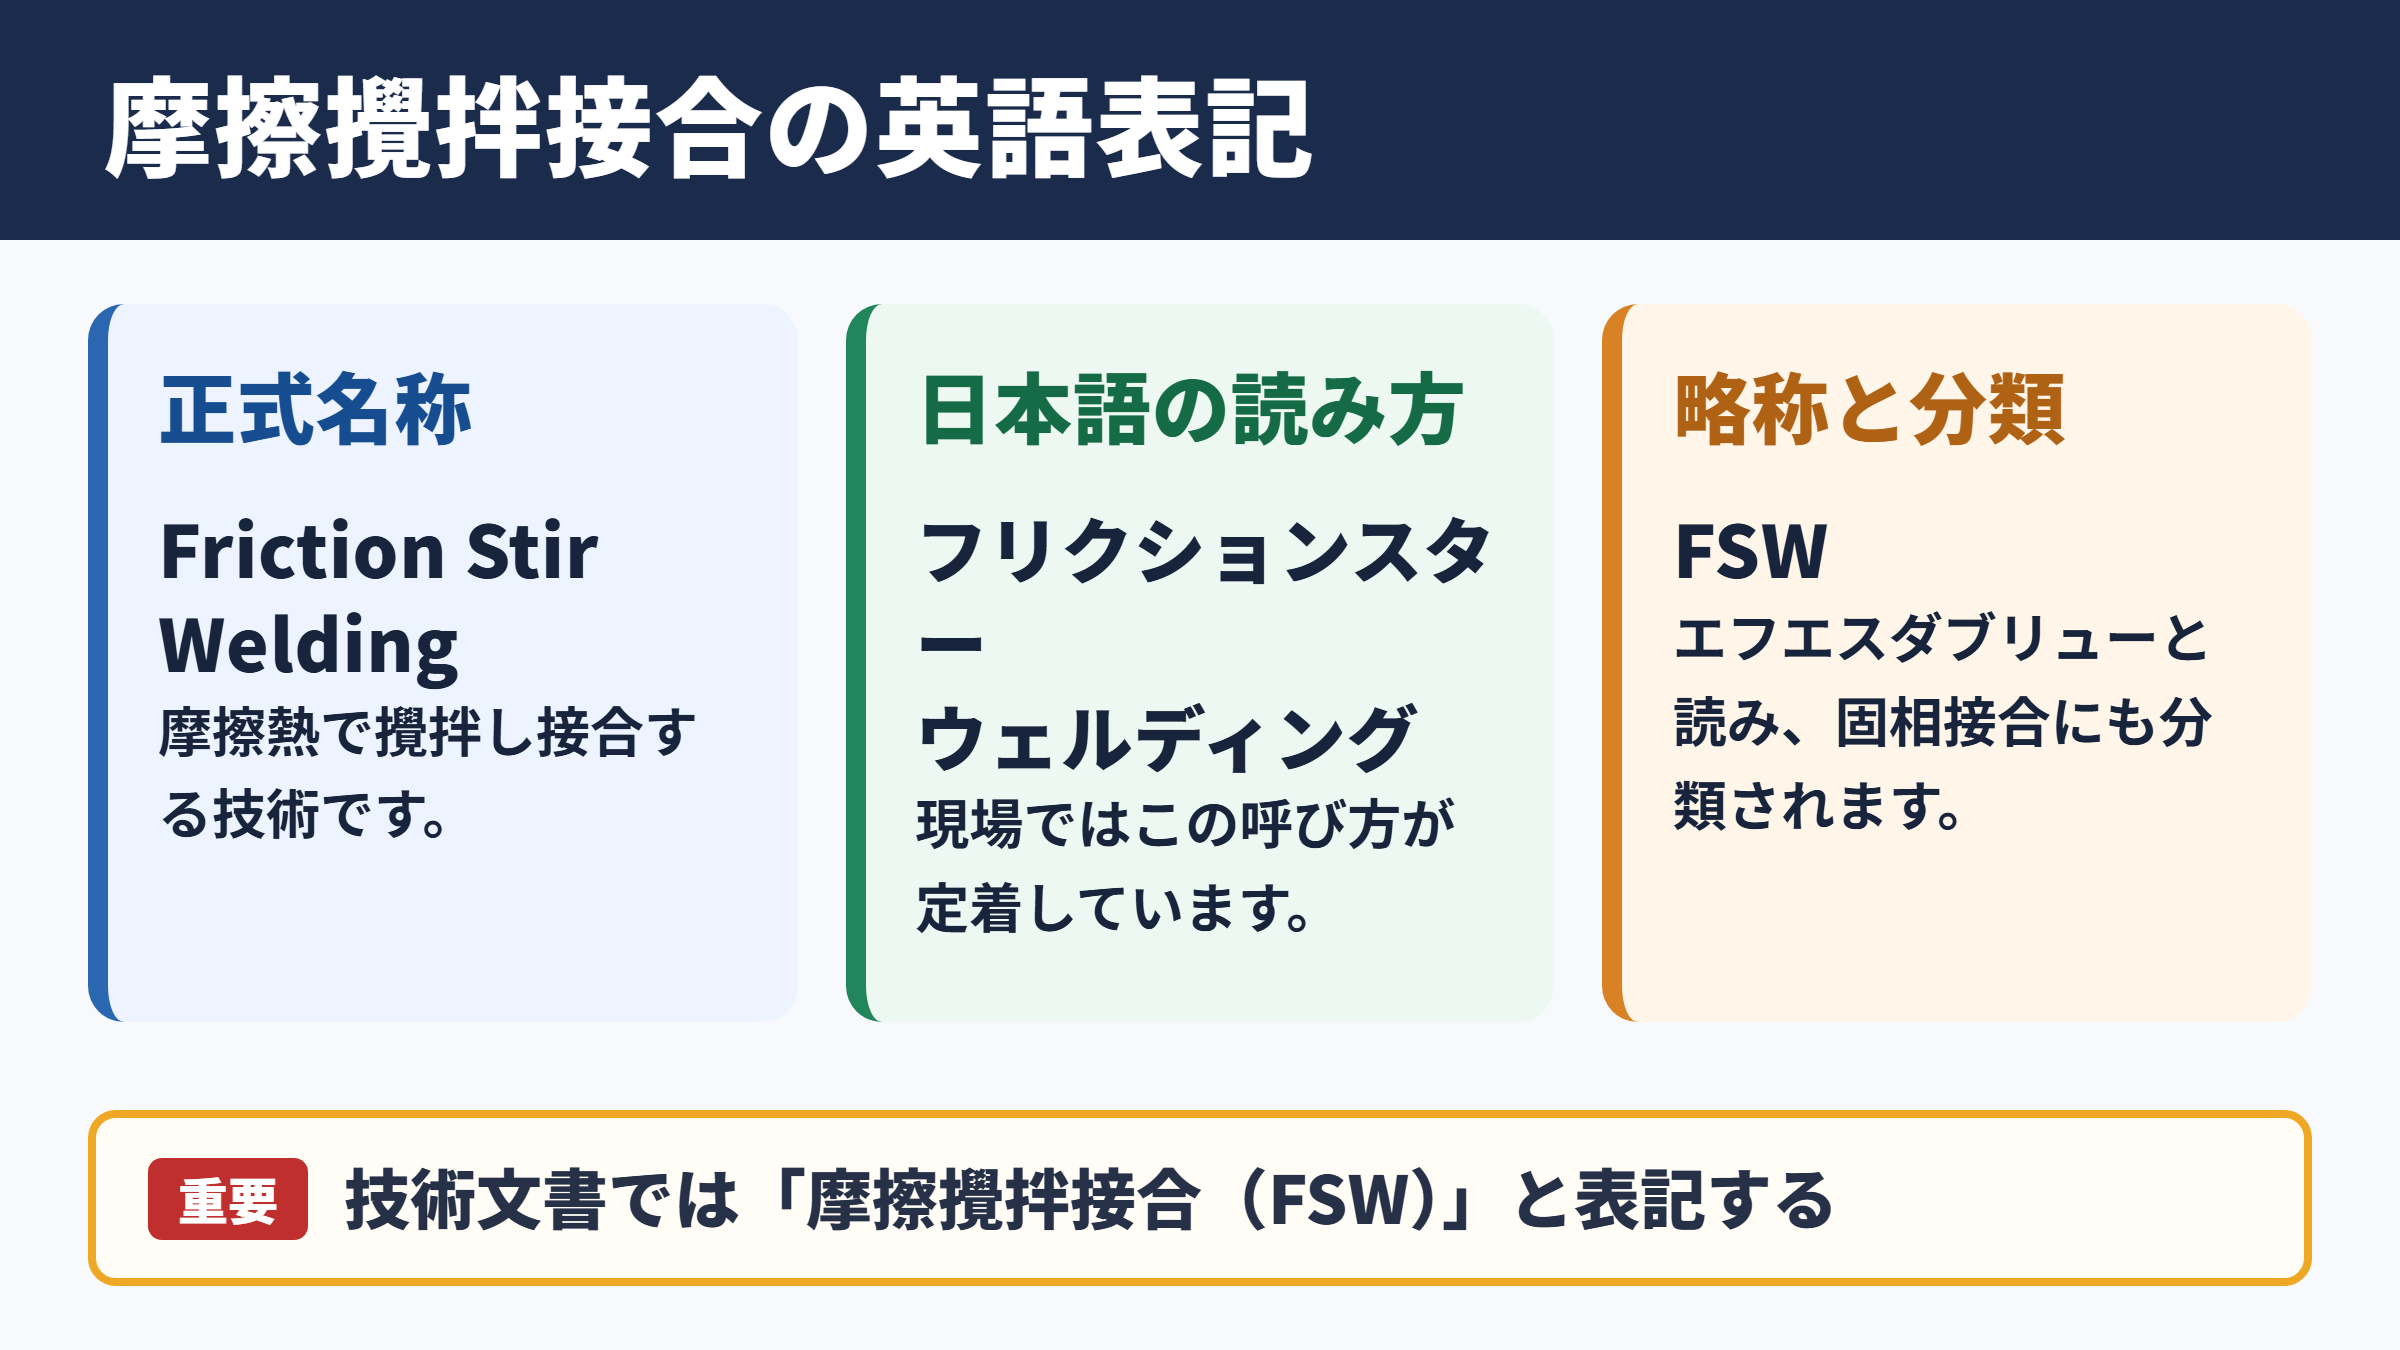
摩擦攪拌接合の代表的な英語表記は、Friction Stir Weldingです。
日本語ではフリクションスターウェルディング、またはフリクションスター溶接と読むのが一般的です。
Frictionは摩擦、Stirはかき混ぜること、Weldingは溶接を意味します。
つまり名称そのものが、摩擦熱を利用しながら材料を攪拌して接合する技術の特徴を表しています。
技術文書では各単語の頭文字を取り、FSWと略記されるケースが多数です。
日本国内の資料でも、摩擦攪拌接合と記した後に括弧書きでFSWを添える書き方がよく使われます。
摩擦攪拌接合の英語表記はFriction Stir Weldingです。
略称はFSWであり、海外メーカーの仕様書、論文、品質基準でも広く用いられています。
読み方で迷いやすいポイント
Frictionの発音はフリクションに近く、スターではなく、Stirはスティアまたはスターに近い音になります。
ただし日本の現場では、フリクションスターウェルディングというカタカナ表現が定着しているため、会話では十分に通じるでしょう。
FSWはエフエスダブリューと一文字ずつ読みます。
英語で会議やプレゼンテーションを行う場合は、エフエスダブリューの後にFriction Stir Weldingと補足すると、用語の認識違いを防ぎやすくなります。
なお、摩擦攪拌接合は溶接の一種として扱われることが多いものの、材料を完全に溶融させない点に特徴があります。
このため、英語圏の文献ではsolid state welding、すなわち固相接合の分類として説明される場合もあります。
日本語表記との使い分け
日本語では摩擦攪拌接合、摩擦攪拌溶接、FSWという三つの表現が併用されます。
研究開発や規格に関する文章では摩擦攪拌接合が使われやすく、製造工程や溶接設備の説明では摩擦攪拌溶接と表現されることもあります。
どちらも同じ技術を指すことが多いため、まずは文書内で表記を統一することが重要です。
社内標準、作業手順書、検査成績書では、初出時に日本語名称とFSWを併記しておくと、部門間や取引先との情報共有が円滑になります。
| 表記 | 読み方 | 主な使用場面 |
|---|---|---|
| Friction Stir Welding | フリクションスターウェルディング | 英語論文、海外資料、正式名称 |
| FSW | エフエスダブリュー | 図面、表、工程名、会話 |
| 摩擦攪拌接合 | まさつかくはんせつごう | 技術資料、規格、研究開発 |
| 摩擦攪拌溶接 | まさつかくはんようせつ | 製造現場、設備説明、加工説明 |
FSWという略称と名称の由来
続いてはFSWという略称と名称の由来を確認していきます。
頭文字から生まれたFSW
FSWはFriction Stir Weldingの頭文字を並べた略称です。
英語の技術用語では、長い名称を頭文字で簡潔に示す方法が広く使われています。
たとえば、TIG溶接やMIG溶接と同じように、FSWも工程や設備を短く示すための共通語として機能します。
図面の注記では文字数を抑えられ、工程管理表では作業内容を見分けやすくなる点が利点です。
ただしFSWだけでは初めて読む人に伝わらない可能性もあります。
対外資料では、Friction Stir Welding、以下FSWのように初出で示す配慮が望まれます。
摩擦と攪拌を組み合わせた名称
名称の中心となるFrictionは、回転工具と母材の接触で発生する摩擦を表します。
工具のショルダーとプローブが材料表面および内部に作用し、接合部の金属を軟化させます。
Stirは、軟化した材料を回転工具によって塑性流動させ、混ぜ合わせる働きを示す言葉です。
材料を液体にするのではなく、固相に近い状態で流動させることが、一般的なアーク溶接とは異なる大きなポイントです。
Weldingという語が選ばれているのは、最終的に二つの部材を強固に一体化させる工程だからでしょう。
名称を分解して理解すると、加工現象と工程の目的を自然に結び付けられます。
Frictionは摩擦を表します。
Stirは材料をかき混ぜる作用を表します。
Weldingは接合して一体化する工程を表す言葉です。
開発の背景
摩擦攪拌接合は、英国のThe Welding Instituteによって開発された技術として知られています。
アルミニウム合金は軽量で耐食性に優れる一方、一般的な溶融溶接ではひずみ、割れ、ブローホールなどが課題になる場合があります。
そこで、材料を溶かし切らずに接合する方法として、回転工具を利用した技術が発展しました。
特に薄板や長尺材では、熱影響を抑えながら接合できる可能性があり、輸送機器や構造部材への応用が進んでいます。
現在はアルミニウムだけでなく、マグネシウム、銅、異種金属などを対象とした研究も広がっています。
摩擦攪拌接合の仕組みと工程
続いては摩擦攪拌接合の仕組みと工程を確認していきます。
回転工具による発熱
摩擦攪拌接合では、先端にプローブを持つ専用工具を高速で回転させます。
工具を接合線に押し当てると、ショルダーと材料の摩擦によって熱が発生します。
発生した熱により母材は軟化しますが、通常は融点まで完全に溶けるわけではありません。
この状態では材料が粘土のように塑性変形しやすくなり、工具の回転に合わせて流動します。
入熱、回転数、加圧力、移動速度の組み合わせが、接合品質を大きく左右します。
攪拌と塑性流動
工具のプローブは、突き合わせた二つの部材の境界近くまで挿入されます。
回転しながら進むことで、左右の材料が混ざり合い、接合部に連続した組織が形成されます。
工具の進行方向には前進側と後退側があり、材料の流れ方や温度分布が左右対称にならないことがあります。
このため、工具形状や回転方向、クランプの固定方法まで含めて工程条件を検討する必要があります。
表面に現れる送り模様は、工具が移動した軌跡の一つです。
見た目だけで品質を断定することはできませんが、異常な凹凸やバリは条件の乱れを知る手掛かりになります。
回転数を上げると発熱量が増える傾向があります。
移動速度を遅くすると、単位長さ当たりの入熱は大きくなりやすいでしょう。
ただし最適条件は材料、板厚、工具、継手形状によって変わります。
接合完了までの流れ
工程は、部材の位置決め、固定、工具の押し込み、保持、走行、工具の引き抜きという順で進みます。
固定が不十分であれば、接合中に部材が開いたり、裏面に欠陥が生じたりするおそれがあります。
工具を引き抜く終端部には、キー ホールと呼ばれる穴が残ることがあります。
製品形状によっては終端部を切り落とす、別の工程で処理する、リトラクタブルピン工具を使うなどの対策が検討されます。
| 工程 | 主な内容 | 注意点 |
|---|---|---|
| 位置決め | 接合線を合わせる | 段差、すき間、部材の反り |
| 固定 | 治具で部材を保持する | 浮き上がり、横ずれ、熱変形 |
| 押し込み | 回転工具を所定深さまで入れる | 深さ不足、過大な押込み |
| 走行 | 工具を接合線に沿って移動する | 回転数、送り速度、荷重 |
| 終端処理 | 工具を引き抜いて接合を終える | 終端穴、欠陥、加工余地 |
溶融溶接との違いと主な利点
続いては溶融溶接との違いと主な利点を確認していきます。
材料を完全に溶かさない特徴
アーク溶接やレーザー溶接は、局所的に材料を溶融させて接合する方法です。
これに対して摩擦攪拌接合は、主として摩擦熱と塑性変形を利用します。
材料が完全に液体化しにくいため、凝固に起因する問題を抑えられる可能性があります。
とくにアルミニウム合金では、溶融溶接で起こりやすい気孔、熱割れ、強度低下への対策として検討されます。
熱影響部を小さくしやすいことも、摩擦攪拌接合の重要な特徴です。
接合品質に関わるメリット
適切な条件で施工された接合部は、ひずみを抑えやすく、外観が比較的滑らかになります。
多くの場合、溶加材やシールドガスを必要としないため、材料管理やガス供給に関する負担を減らせます。
ヒュームや強いアーク光が発生しにくい点も、作業環境を考えるうえでの利点です。
また、長い直線部を安定して接合できる設備構成では、自動化との相性も良好です。
ただし品質は条件設定に左右されるため、利点だけを見て導入を決めるのではなく、試験施工と評価を行うことが欠かせません。
摩擦攪拌接合は、溶加材やシールドガスを使わずに施工できる場合があります。
一方で専用工具、強固な固定治具、加工荷重に耐える装置が必要になる点は事前に確認しましょう。
導入時に注意したい制約
摩擦攪拌接合には、接合線に沿って工具が移動するためのスペースが必要です。
複雑な三次元形状や閉じた内部空間では、工具の進入性が課題になる場合があります。
硬い材料を接合する際には工具の摩耗が大きくなり、工具材質や寿命管理が重要になります。
また、裏当て材や治具に大きな荷重がかかるため、設備剛性が不足すると品質のばらつきにつながります。
接合できるかどうかは材料名だけで判断せず、板厚、継手形状、生産量、必要強度、後工程まで含めて検討する姿勢が大切です。
品質評価と関連する専門用語
続いては品質評価と関連する専門用語を確認していきます。
代表的な欠陥の種類
摩擦攪拌接合で注意される欠陥には、トンネル欠陥、キッシングボンド、表面の過大なバリ、ルート部の未接合などがあります。
トンネル欠陥は接合部内部に空洞状の不連続部が生じる現象で、入熱不足や材料流動の不足が関係することがあります。
キッシングボンドは、見かけ上は接していても十分な冶金的結合が得られていない状態です。
外観検査だけでは見抜きにくいことがあり、内部評価と断面観察を組み合わせる必要があります。
欠陥の名称を知ることは、工程の異常を早く見つけ、原因を整理する第一歩になります。
非破壊検査と破壊試験
接合品質の確認には、外観検査、寸法測定、浸透探傷試験、超音波探傷試験、放射線透過試験などが用いられます。
対象製品や想定される欠陥に応じて、適切な検査方法を選定することが必要です。
さらに、引張試験、曲げ試験、硬さ試験、金属組織観察などを行い、接合部の強度や変化を確認します。
品質保証では、試験結果だけでなく、回転数、送り速度、荷重、工具番号、材料ロットといった工程記録も重要な情報になります。
品質評価では、外観が良好でも内部品質まで保証できるとは限りません。
量産前には断面マクロ観察や強度試験を実施し、条件の妥当性を確認することが大切です。
知っておきたい英語用語
海外資料では、摩擦攪拌接合に関する用語が英語で示されます。
Toolは工具、Shoulderは工具上部の肩部、ProbeまたはPinは材料に入る突起部を指します。
Weld nuggetは攪拌が強く作用した中心部、Heat affected zoneは熱影響部です。
Tool rotation speedは工具回転数、Traverse speedは工具の移動速度として使われます。
これらの用語を押さえておくと、設備仕様書や海外論文の条件表を理解しやすくなります。
| 英語用語 | 日本語の意味 | 内容 |
|---|---|---|
| Tool | 工具 | 回転して摩擦熱と攪拌を生む部品 |
| Shoulder | ショルダー | 材料表面と接触する工具の肩部 |
| Probe | プローブ | 材料内部を攪拌する突起部 |
| Weld nugget | 攪拌部 | 強い塑性流動を受けた接合中心部 |
| Heat affected zone | 熱影響部 | 接合熱で性質が変化した周辺部 |
| Traverse speed | 移動速度 | 工具が接合線を進む速度 |
利用分野と英語資料を読むポイント
続いては利用分野と英語資料を読むポイントを確認していきます。
輸送機器での活用
摩擦攪拌接合は、軽量化が求められる輸送機器の分野で活用されています。
鉄道車両、船舶、自動車、航空宇宙関連の部材では、アルミニウム合金の大型パネルや押出材を扱う場面があります。
長尺の接合線を安定して施工できる特性は、構造部材の製造において魅力となります。
電動車両のバッテリーケースや冷却部品などでも、熱伝導性や気密性が求められる設計との関係で検討されることがあります。
軽量化と接合品質の両立は、FSWが注目される背景の一つです。
異種材料接合への広がり
近年は同種金属だけでなく、異種材料を接合する技術としても研究が進められています。
ただし材料ごとに軟化温度、熱伝導率、酸化のしやすさ、硬さが異なるため、条件設定はより難しくなります。
たとえばアルミニウムと銅では、材料流動や金属間化合物の生成を慎重に評価しなければなりません。
接合できたように見えても、耐久性や電気特性が要求を満たすとは限りません。
用途に応じて、接合部の組織、強度、耐食性、導電性を総合的に確認することが求められます。
英文仕様書で確認する項目
英文仕様書を読む際は、FSWという略語だけでなく、材料規格、板厚、継手形状、工具仕様、施工条件を確認しましょう。
Butt jointは突き合わせ継手、Lap jointは重ね継手を意味します。
Plunge depthは押し込み深さ、Tilt angleは工具の傾斜角度として使われることがあります。
Acceptance criteriaは合格判定基準、Inspection planは検査計画です。
名称の翻訳だけで判断せず、条件と要求品質を一緒に読むことで、認識のずれを減らせます。
FSWは工程名であり、品質そのものを保証する言葉ではありません。
材料、工具、施工条件、検査方法、判定基準まで確認して初めて、実用上の接合品質を評価できます。
まとめ
摩擦攪拌接合の英語表記はFriction Stir Weldingで、略称はFSWです。
読み方はフリクションスターウェルディングが一般的で、摩擦熱と攪拌によって材料を固相に近い状態で接合する技術を表しています。
溶融溶接と比べて、ひずみ、気孔、熱影響を抑えやすい可能性がある一方、専用工具、治具、設備剛性、施工条件の管理が欠かせません。
英語資料ではTool、Probe、Shoulder、Traverse speedなどの関連語も頻出します。
まずはFriction Stir WeldingとFSWの意味を正しく押さえることで、技術資料、図面、海外仕様書を読み解く土台が整うでしょう。