摩擦攪拌接合の適用材料は?異種金属接合の可否も!(アルミニウム合金:銅:マグネシウムなど)
摩擦攪拌接合は、材料を溶かし切らずに接合できる加工法として、輸送機器、電機、建築、エネルギー分野で活用が広がっています。
アルミニウム合金を中心に実績が豊富な一方、銅やマグネシウム、さらには異種金属にも対応できるのかが気になるところでしょう。
本記事では、摩擦攪拌接合で扱いやすい材料、接合が難しくなる条件、異種金属接合で確認したいポイントを、材料特性と実務上の注意点から整理します。
摩擦攪拌接合の適用材料
それではまず、摩擦攪拌接合に適した材料と異種金属接合の考え方について解説していきます。
アルミニウム合金を中心とした高い適用性
摩擦攪拌接合は、回転するツールを材料に押し込み、摩擦熱と塑性流動を利用して接合部を一体化させる方法です。
母材を完全に溶融させないため、溶接で起こりやすい凝固割れ、気孔、ヒケ、溶融池の不安定化を抑えやすい特徴があります。
特に実績が多いのは、アルミニウム合金です。
アルミニウムは熱伝導率が高く、一般的なアーク溶接では熱が逃げやすいため、入熱管理や歪み対策に苦労する場面があります。
摩擦攪拌接合では、ツール周辺に局所的な熱と攪拌を与えるので、比較的安定した接合部を形成しやすいでしょう。
5000系、6000系、7000系などの展伸アルミニウム合金は、鉄道車両、船舶、自動車部品、航空宇宙関連部品などで接合例があります。
熱処理型合金では、接合後に熱影響部の強度が低下する場合もありますが、溶融溶接と比べて低下範囲を小さくできる可能性があります。
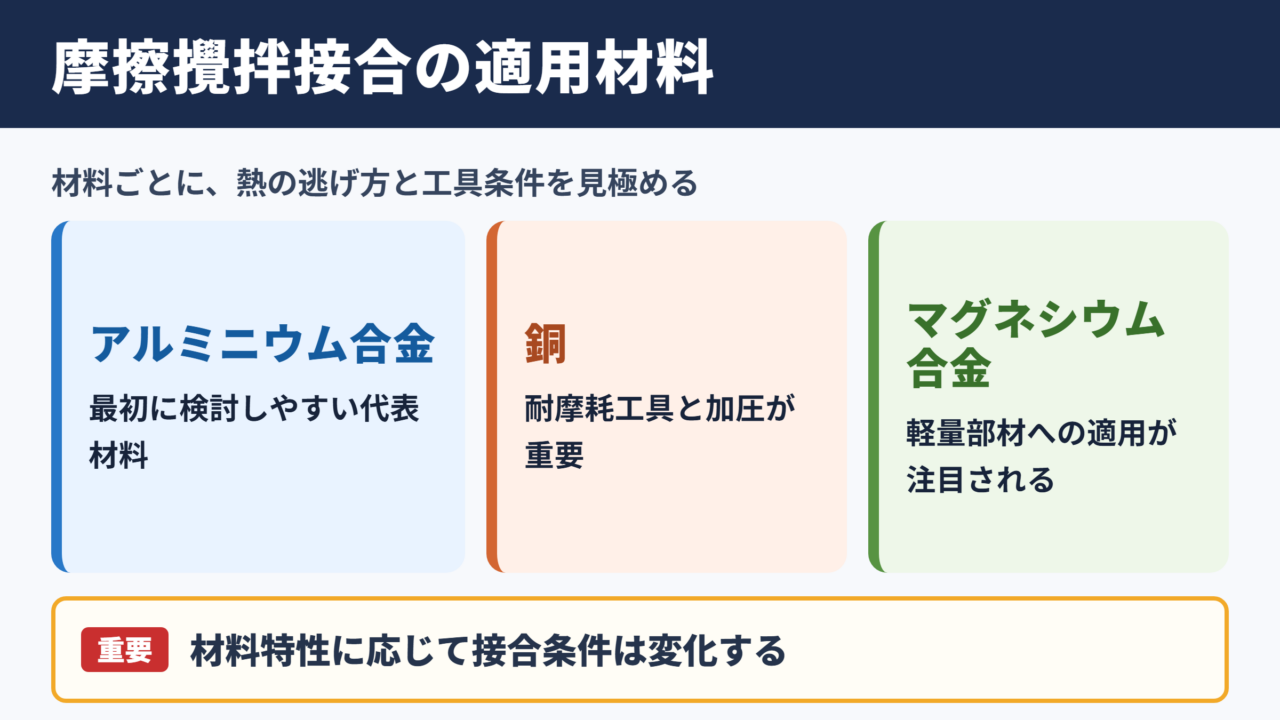
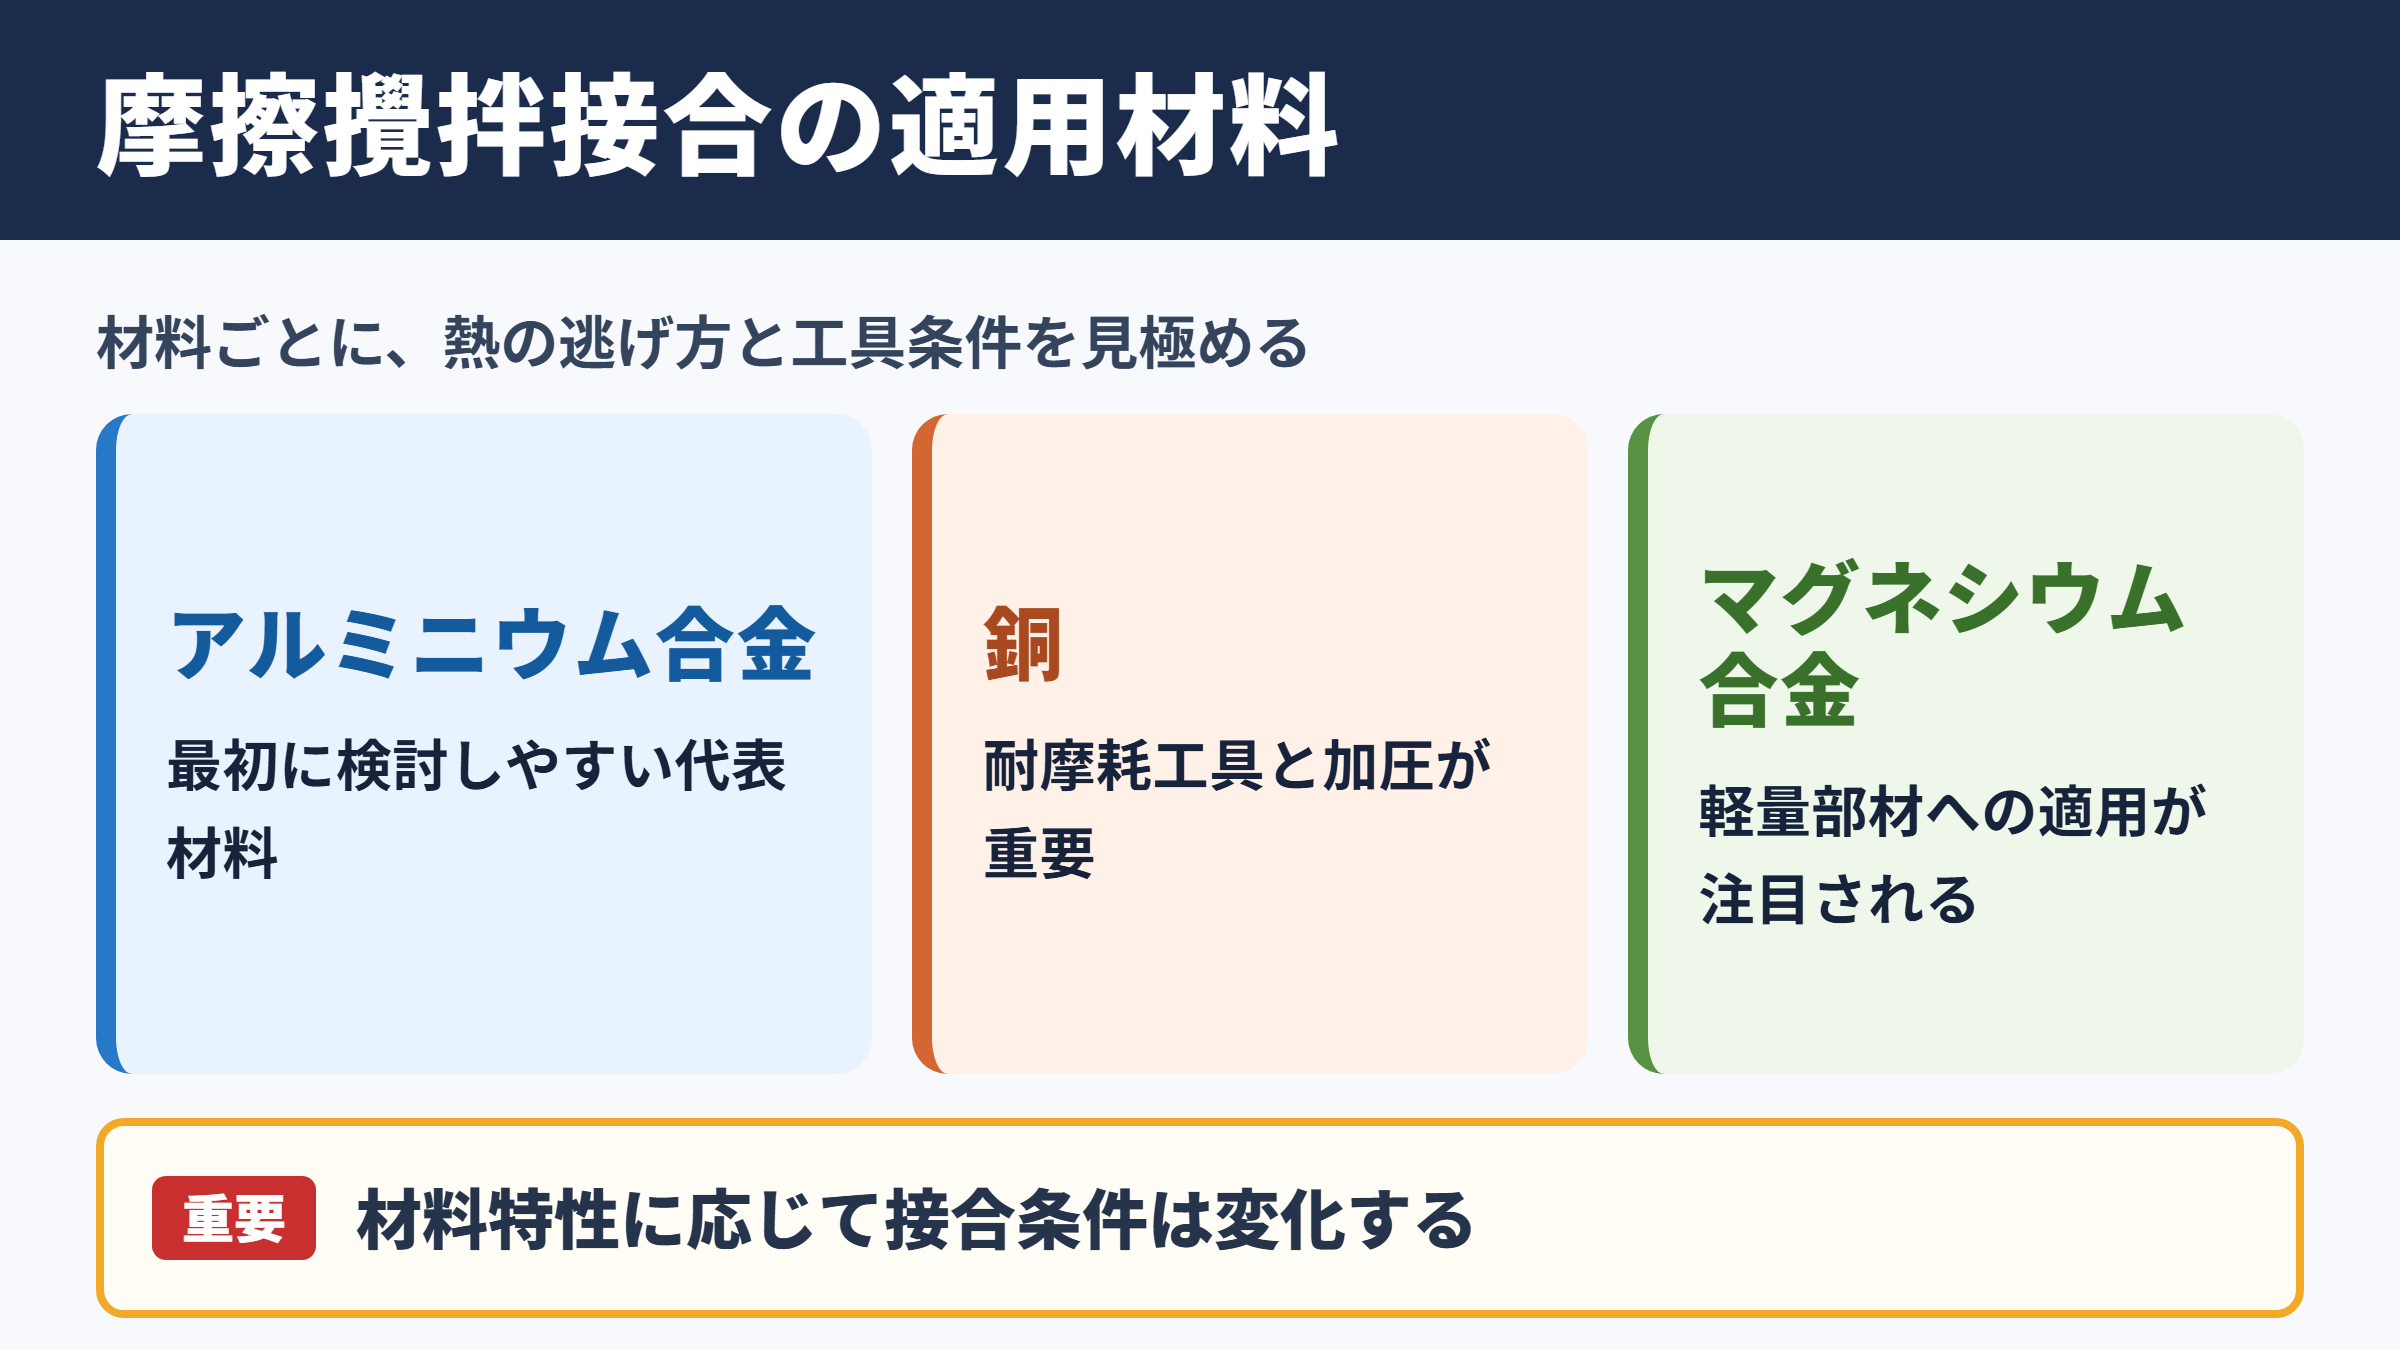
摩擦攪拌接合で最初に検討しやすい材料はアルミニウム合金です。
ただし、同じアルミニウム合金でも板厚、熱処理状態、押出材か圧延材かによって、回転数や送り速度の最適条件は変化します。
銅とマグネシウムにおける材料特性
銅は電気伝導性と熱伝導性に優れ、バスバー、ヒートシンク、電池関連部品などで使用されます。
一方で、銅は熱を素早く逃がし、工具への負荷も大きくなりやすいため、アルミニウムと同じ感覚で条件設定することはできません。
銅の摩擦攪拌接合ではツール材質と耐摩耗性が重要になります。
高温での強度を保ちやすいツールを選び、十分な加圧と適切な入熱を確保する必要があります。
マグネシウム合金は軽量であり、輸送機器の軽量化や可搬機器の部材として注目される材料です。
摩擦攪拌接合では、溶融溶接で問題になりやすい酸化や燃焼のリスクを相対的に抑えながら加工できる点が利点になります。
ただし、マグネシウムは塑性流動の状態が条件に影響されやすく、過大な入熱による組織変化や変形には注意が必要です。
鉄鋼材料と高融点材料の対応範囲
摩擦攪拌接合はアルミニウム向けの技術という印象を持たれがちですが、鉄鋼材料やステンレス鋼、チタン合金への適用も研究と実用化が進んでいます。
ただし、高融点材料ではツールに求められる性能が大きく変わります。
被接合材よりも十分に耐熱性と耐摩耗性が高いツールが必要になり、設備剛性や加圧能力も重要になります。
たとえば鋼材を対象とする場合、ツールの寿命、加工時間、装置コストまで含めて採算性を検討することが欠かせません。
薄板や直線的な継手なら適用しやすい一方、複雑な三次元形状や狭い箇所では専用治具が必要になることもあります。
材料単体で可否を決めるのではなく、材料、板厚、継手形状、要求性能、量産数を合わせて判断することが実務的です。
同種金属接合の材料別特性
続いては、同じ種類の金属同士を接合する場合の材料別特性を確認していきます。
アルミニウム合金の継手強度
アルミニウム合金同士の摩擦攪拌接合では、突合せ継手、重ね継手、すみ肉形状に近い継手などが検討されます。
突合せ継手は代表的な形状であり、ツールのショルダーが表面を押さえ、プローブが板厚方向に材料を攪拌します。
接合品質は、回転数、接合速度、押込み量、ツール傾角、裏当て材の剛性などによって左右されます。
入熱が不足すると、接合部の内部に未接合部やトンネル状欠陥が残る可能性があります。
反対に入熱が大きすぎると、バリの増加、結晶粒の粗大化、熱影響部の軟化につながることがあります。
アルミニウム合金の条件検討では、回転数だけを上げればよいわけではありません。
回転数、送り速度、加圧力の組み合わせで入熱と塑性流動を整えることが重要です。
接合後は引張試験、曲げ試験、硬さ試験、断面マクロ観察などを行い、要求仕様を満たすか確認します。
外観がきれいでも内部欠陥がないとは限らないため、必要に応じて超音波探傷やX線検査を組み合わせると安心です。
銅接合における熱管理
銅同士の接合では、熱伝導性の高さが条件設定の難しさにつながります。
発生した熱が母材側へ拡散しやすく、接合開始部や終端部で温度履歴が変化することがあります。
大型の銅板や厚肉部材では、治具側へ熱が逃げる影響も無視できません。
接合条件を決める際には、ツールの回転方向、押込み深さ、接合速度だけでなく、治具の材質や放熱状態も確認します。
銅は電気抵抗や熱抵抗の評価も重要です。
構造的な強度だけでなく、接合部で電流が流れる用途なら、導通性の低下や局部発熱の有無まで測定する必要があります。
電池モジュールやパワーエレクトロニクス分野では、機械特性と電気特性を両方満たすことが求められるでしょう。
マグネシウム合金の表面処理
マグネシウム合金では、表面の酸化皮膜、油分、異物の管理が接合品質に影響します。
摩擦攪拌接合はアークを発生させない加工法ですが、接合前の表面が汚れていれば、攪拌部に酸化物や異物を巻き込む可能性があります。
接合前には、脱脂、軽い研磨、酸化皮膜の除去などを工程として定めることが大切です。
腐食環境で使う製品では、接合部周辺の防食設計も確認します。
異なる金属と接する部位がある場合には、電食対策として絶縁材、表面処理、シーリング材を検討する場面もあります。
軽量化を優先してマグネシウム合金を採用しても、接合後の耐食性まで見なければ部品寿命を縮めかねません。
異種金属接合の可否
続いては、アルミニウムと銅、マグネシウムなどを組み合わせる異種金属接合の可否を確認していきます。
アルミニウムと銅の接合条件
アルミニウムと銅の異種金属接合は、電気自動車、二次電池、電力機器、熱交換部品などで需要があります。
摩擦攪拌接合では両材料を塑性流動させながら接合できるため、溶融溶接よりも接合の可能性を広げやすい方法です。
しかし、アルミニウムと銅の界面では、金属間化合物が過度に成長すると脆い層になり、強度や耐久性を低下させるおそれがあります。
そのため、界面を必要以上に高温へ長時間さらさないことが重要です。
ツールをどちらの材料側に寄せるか、回転方向をどうするか、重ね継手か突合せ継手かによっても、混合状態は変化します。
銅の巻き込み量が多すぎる場合には局部的な硬化層が生じることがあり、少なすぎれば十分な接合面積を得にくくなります。
| 組み合わせ | 主な用途 | 確認したい課題 |
|---|---|---|
| アルミニウムと銅 | バスバー、電池端子、放熱部品 | 金属間化合物、導通性、界面抵抗 |
| アルミニウムとマグネシウム | 軽量構造部品 | 脆化層、腐食、塑性流動の差 |
| アルミニウムと鋼 | 自動車のマルチマテリアル部品 | 硬さ差、ツール摩耗、継手形状 |
| 銅と鋼 | 電力設備、機械部品 | 入熱、工具負荷、耐食性 |
アルミニウムとマグネシウムの界面
アルミニウムとマグネシウムはいずれも軽量金属ですが、組み合わせると界面反応の管理が必要になります。
材料が接触した状態で高温にさらされると、特定の組成域に硬く脆い化合物層が形成される可能性があります。
この層が厚くなれば、引張荷重や繰返し荷重に対して割れの起点になることがあります。
摩擦攪拌接合では、接合時間を比較的短くしながら界面を形成できるため、化合物層の成長を抑える方向で条件を探りやすい点が利点です。
ただし、適切な条件は材料の組成、板厚、接合形状によって大きく異なります。
試作段階では断面観察を行い、混合領域の幅、欠陥の有無、界面層の状態を確認することが求められます。
異種金属接合の評価では、引張強さだけで判断しないことが大切です。
界面の組織、腐食特性、電気抵抗、熱サイクル後の状態まで確認すると、量産時の不具合を予防しやすくなります。
アルミニウムと鉄鋼の実用可能性
アルミニウムと鉄鋼の接合は、自動車の軽量化で特に注目される組み合わせです。
車体や補強部材では、高強度が必要な部分に鋼材を使い、軽量化したい部分にアルミニウムを使う設計が増えています。
この組み合わせでは、硬さと融点の差が大きいため、ツールへの負荷や摩耗を考慮しなければなりません。
鉄鋼側を大きく攪拌するより、アルミニウム側の塑性流動を活用して接合界面を形成する考え方が採られることがあります。
接合界面の酸化膜や表面めっきも品質に関係します。
亜鉛めっき鋼板などを対象とする場合、めっき層の挙動、ガスの発生、界面反応を事前に確認することが必要です。
異種金属接合は可能か不可能かの二択ではなく、要求性能を満たす条件を設計できるかという視点で検討するとよいでしょう。
接合品質を左右する工程条件
続いては、摩擦攪拌接合の品質を左右する工程条件を確認していきます。
ツール形状と材料流動
摩擦攪拌接合で使うツールは、表面を押さえるショルダーと、材料内部に入るプローブで構成されます。
ショルダーの径、溝形状、プローブの長さ、ねじ形状、先端形状は、材料の流れと発熱量に直接関係します。
薄板では過度な押込みによる裏面の変形を防ぐ必要があり、厚板では十分な深さまで攪拌を届けなければなりません。
プローブが短ければ底部に未接合部が残りやすく、長すぎれば裏当て材への干渉や過大なバリにつながります。
材料ごとに適したツールは異なるため、アルミニウム向けの実績ある形状をそのまま銅や鋼へ流用するのは避けたいところです。
ツールは消耗品ではなく品質を決める重要部品として管理する必要があります。
回転数と接合速度の調整
回転数は摩擦熱と攪拌力に影響し、接合速度は一箇所あたりの加熱時間に影響します。
一般に回転数を上げると発熱しやすくなりますが、過剰な条件では材料が軟化しすぎてバリが増える場合があります。
接合速度を遅くすると入熱量は増えやすく、速くすると生産性は上がりますが、攪拌不足を招く可能性があります。
最適条件は単一の数値ではなく、両者の組み合わせで決まります。
接合条件の考え方は、回転数を上げる、送りを遅くするほど入熱が増えるという関係で整理できます。
ただし実際には、加圧力、ツール形状、母材温度、治具の放熱も加わるため、試験片での検証が必要です。
条件出しでは、一度に多くの要素を変えず、回転数と接合速度を軸に段階的に評価すると原因を追いやすくなります。
品質記録には、材料ロット、表面処理、ツール使用時間、押込み量も残しておくと、後からの再現性確認に役立ちます。
治具剛性と接合部の変形
摩擦攪拌接合では、ツールが母材へ大きな荷重を加えるため、治具の剛性が不足すると接合条件が安定しません。
部材が浮き上がったり、隙間が生じたりすると、塑性流動が乱れて欠陥の原因になります。
突合せ部に隙間がある場合には、接合部中央に未接合部が発生しやすくなります。
薄板ではクランプ位置と間隔を工夫し、接合中のたわみを抑えることが必要です。
長尺材では熱による伸びや反りも考慮し、拘束しすぎによる残留応力にも目を向けます。
良好なツール条件でも治具が不安定なら品質は安定しません。
設備導入時には接合機本体だけでなく、専用治具、裏当て材、搬送方法まで含めて設計することが重要です。
評価方法と不具合対策
続いては、接合後の評価方法と代表的な不具合への対策を確認していきます。
外観と断面による初期評価
接合後の初期評価では、まず表面のバリ、溝、割れ、接合線の乱れを目視で確認します。
表面が平滑であっても、内部の状態まで判断できるわけではありません。
そのため、試作時には接合部を切断し、断面を研磨してマクロ観察を行うことが有効です。
断面観察では、攪拌部の形状、熱影響部の広がり、未接合部、トンネル欠陥、異物の巻き込みを確認します。
異種金属接合では、界面付近の混合状態と反応層の厚みも重要な観察項目です。
見た目だけで合格と判断しないことが、摩擦攪拌接合の品質管理では欠かせません。
強度試験と非破壊検査
構造部品として使う場合には、引張試験、せん断試験、曲げ試験、疲労試験などで必要な強度を評価します。
どの試験を採用するかは、製品が受ける荷重の種類に合わせます。
たとえば重ね継手では、引張せん断試験によって実使用に近い荷重条件を確認しやすいでしょう。
非破壊検査としては、超音波探傷、放射線透過試験、渦流探傷などが候補になります。
検査法には得意不得意があるため、材料、板厚、欠陥の想定位置に応じて選定することが大切です。
評価計画では、外観検査、断面観察、強度試験、必要に応じた非破壊検査を組み合わせます。
量産開始前に合格基準と抜取頻度を決めておくと、現場での判定のばらつきを抑えられます。
欠陥の種類と改善の方向性
代表的な不具合には、トンネル欠陥、キッシングボンド、未接合部、過大なバリ、表面割れ、工具摩耗による形状不良などがあります。
トンネル欠陥は材料の流動不足で生じることが多く、回転数、送り速度、押込み量、プローブ形状を見直します。
キッシングボンドは接合しているように見えても、界面に酸化膜などが残り、十分な冶金的結合が得られていない状態を指します。
この不具合を防ぐには、母材端面の清浄度、隙間管理、ツール位置、攪拌量の確認が重要です。
工具摩耗は徐々に進むため、初期品では問題がなくても、連続生産後に品質が低下する場合があります。
ツールの交換基準を寸法や使用距離で定め、予防保全として管理する仕組みを整えるとよいでしょう。
不具合対策では、接合条件だけを疑うのではなく、材料表面、治具、ツール摩耗、部材の隙間を順に確認します。
工程全体を見直すことで、再発しにくい改善策につながります。
摩擦攪拌接合の材料選定まとめ
摩擦攪拌接合は、アルミニウム合金で特に豊富な実績を持ち、銅、マグネシウム、鋼材、チタン合金などにも適用範囲を広げられる接合技術です。
アルミニウムと銅、アルミニウムとマグネシウム、アルミニウムと鋼といった異種金属接合も検討できますが、界面反応、金属間化合物、工具摩耗、腐食、電気特性を丁寧に評価する必要があります。
異種金属接合の成否は材料の組み合わせだけで決まりません。
継手形状、板厚、ツール設計、回転数、接合速度、治具剛性、求められる耐久性まで含めた総合的な設計が重要です。
試作では断面観察と強度試験を行い、量産ではツール管理と工程記録を徹底すると、安定した接合品質に近づけます。
摩擦攪拌接合の特性を正しく理解し、自社製品に必要な性能から条件を組み立てることが、材料活用の幅を広げる第一歩になるでしょう。