イオンプレーティングとは?意味や仕組みをわかりやすく解説(PVD:真空蒸着:成膜方法など)
イオンプレーティングは、金属やセラミックなどの薄い膜を製品表面へ形成する表面処理です。
装飾性だけでなく、耐摩耗性、耐食性、密着性の向上にも役立つため、工具、金型、自動車部品、腕時計、建築金物など幅広い分野で採用されています。
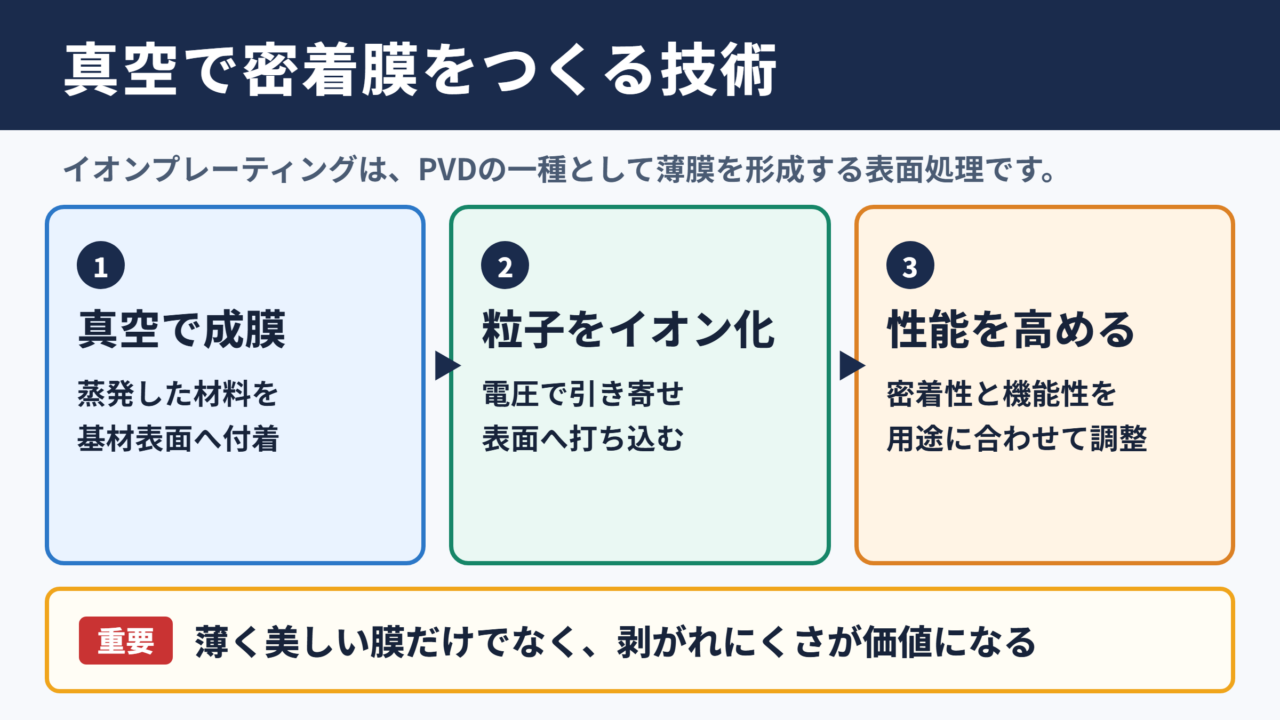
真空中で蒸発させた材料をイオン化し、基材へ強く付着させる点が大きな特徴です。
本記事では、PVDとの関係、真空蒸着との違い、代表的な成膜方法、膜の性質、導入時の注意点まで順を追って紹介します。
イオンプレーティングの意味と特徴
それではまずイオンプレーティングの意味と特徴について解説していきます。
真空中で薄膜をつくる表面処理
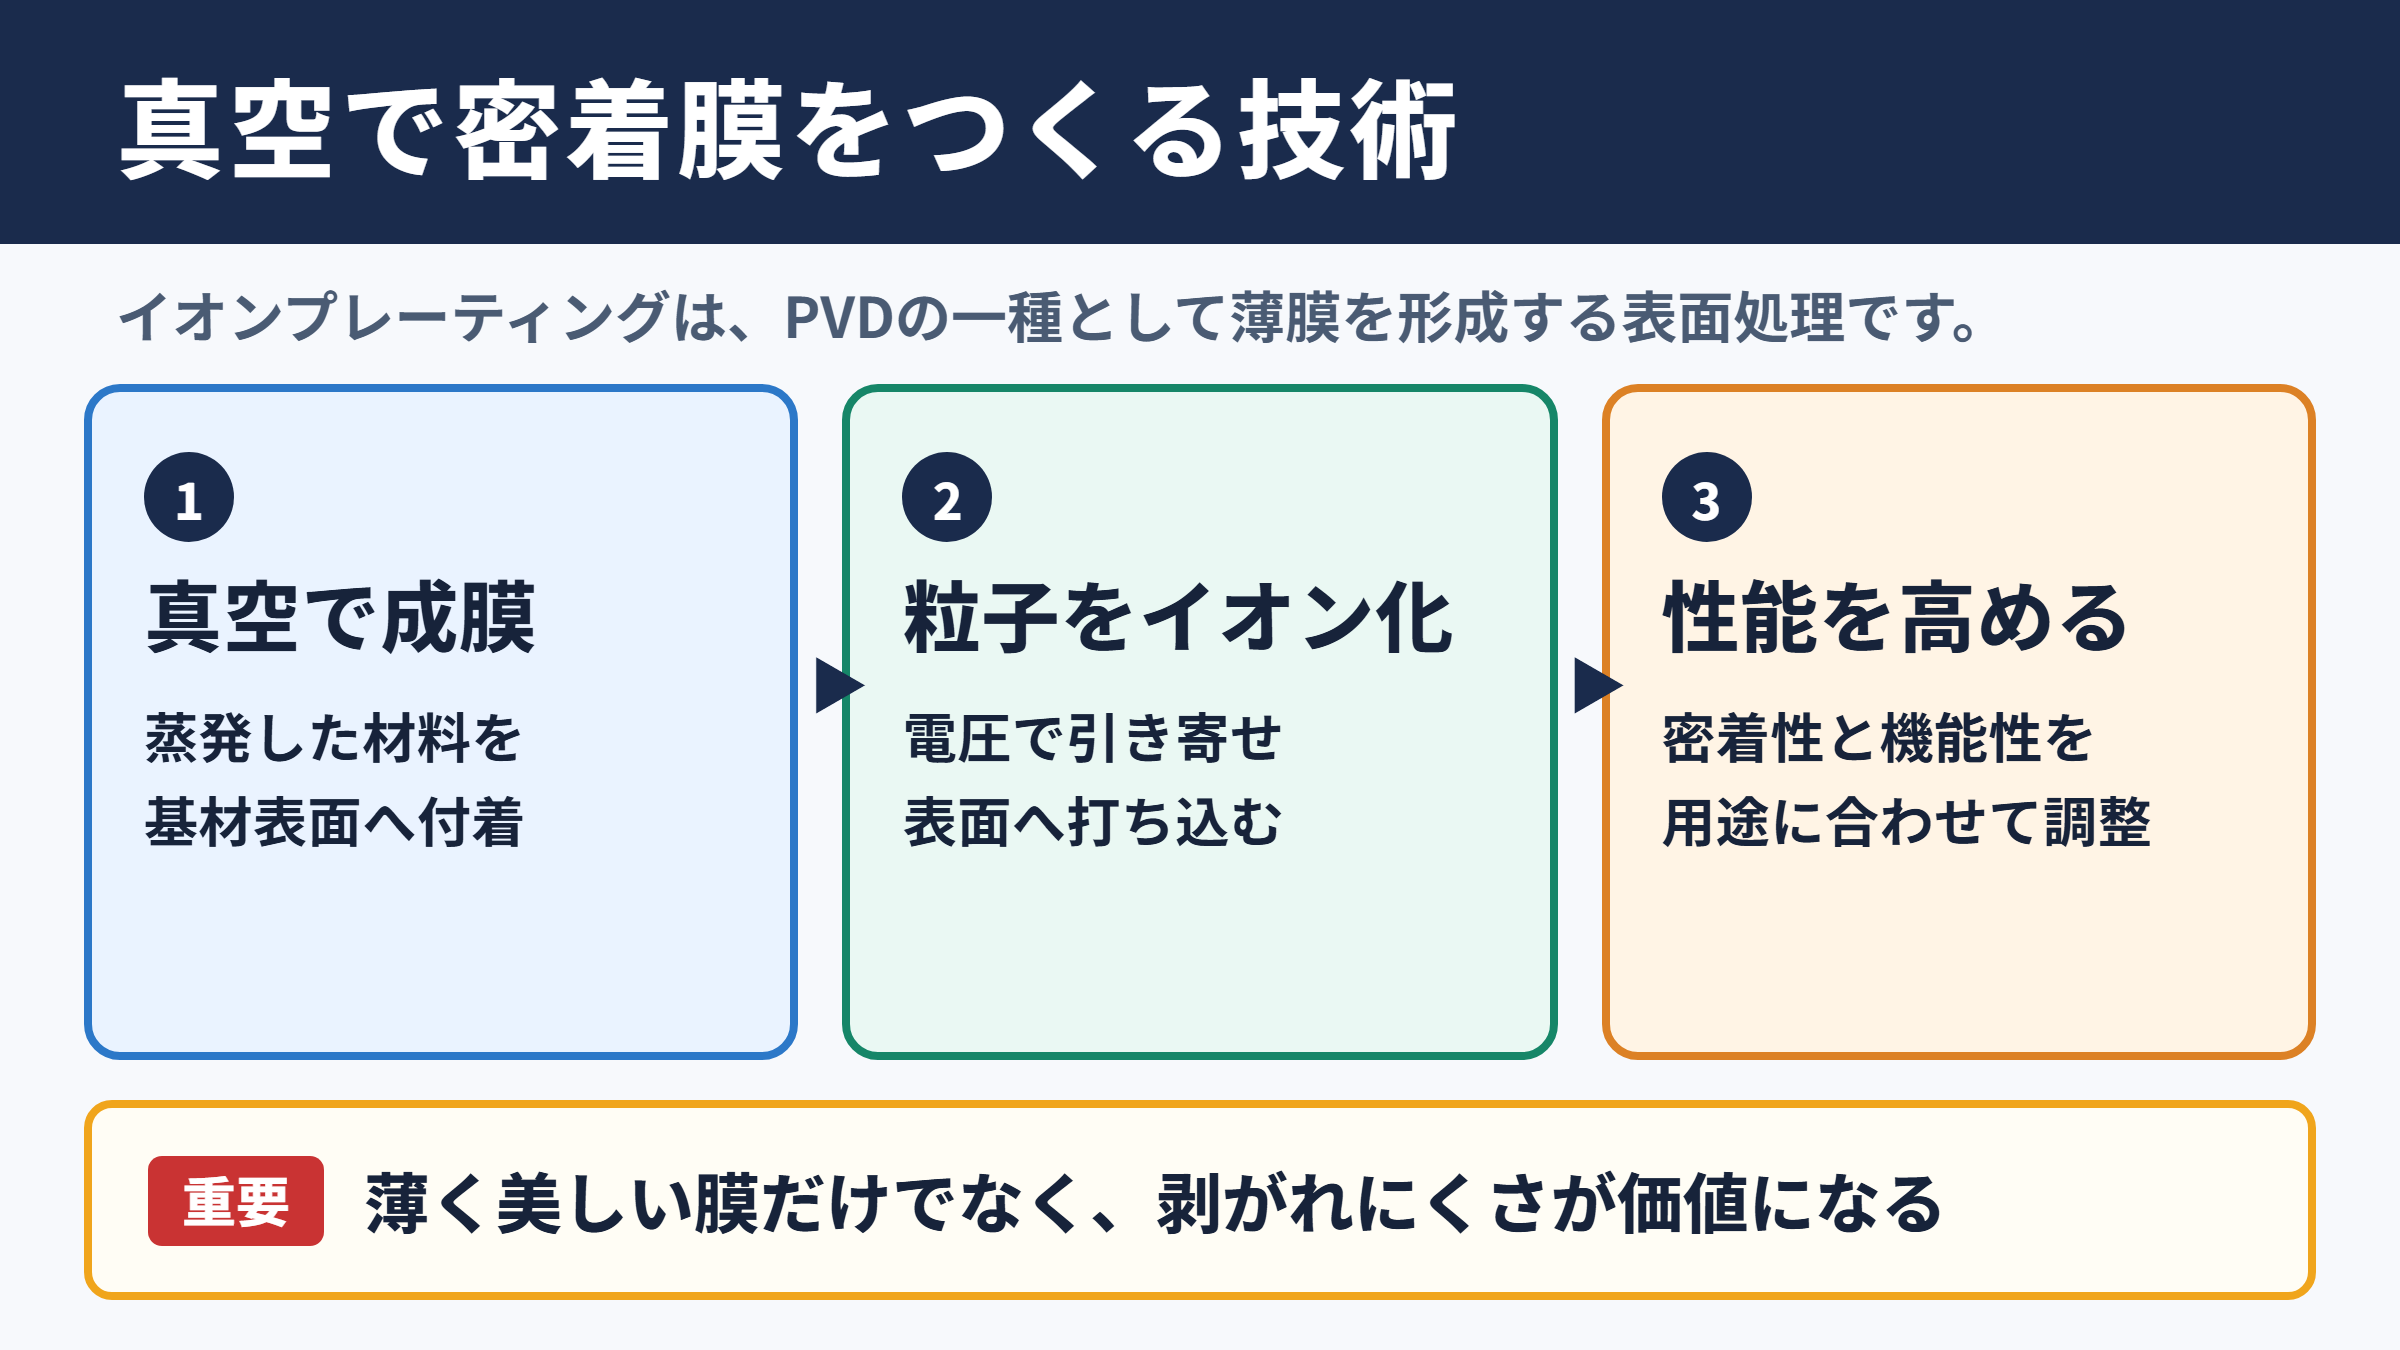
イオンプレーティングとは、真空容器の内部で成膜材料を蒸発させ、その粒子の一部を電気的にイオン化して基材表面へ堆積させるPVD法の一種です。
PVDは物理蒸着法を意味し、材料を気体状または原子状にして表面へ付着させ、数マイクロメートル程度の薄膜をつくります。
めっきのように液体の処理槽へ浸ける方法とは異なり、真空環境で工程を進めることが基本です。
蒸発した粒子をイオンとして制御できることが、一般的な真空蒸着と比べたときの重要な違いになります。
基材側に電圧をかけることでイオンを引き寄せられるため、膜をただ載せるだけではなく、表面へ打ち込むような作用も期待できます。
密着性と機能性を高める仕組み
薄膜コーティングでは、膜そのものの硬さだけでなく、基材から剥がれにくいことが重要です。
イオンプレーティングでは、成膜前のイオンボンバードメントによって基材表面の汚れや弱い酸化膜を除去しやすくなります。
さらに、成膜中にもイオン化した粒子が基材へ到達するため、膜と基材の境界に強い結び付きが生まれやすい傾向があります。
イオンプレーティングの価値は、薄く美しい膜を付けることだけではありません。
用途に合わせて硬さ、摩擦、耐熱性、耐食性、色調を調整し、製品の寿命や付加価値を高められる点にあります。
ただし、優れた密着性を得るには、母材の材質、表面粗さ、洗浄状態、治具の形状、膜厚管理まで一体で考える必要があります。
PVDとCVDとめっきの位置付け
PVDには、真空蒸着、スパッタリング、アークイオンプレーティングなど複数の方法があります。
イオンプレーティングはその中でも、蒸発粒子のイオン化と基材へのバイアス印加を活用する成膜技術です。
| 方法 | 主な原理 | 特徴 | 代表的な用途 |
|---|---|---|---|
| イオンプレーティング | 蒸発粒子をイオン化して付着 | 密着性と機能膜の両立 | 工具、装飾品、金型 |
| 真空蒸着 | 蒸発粒子を基材へ堆積 | 比較的シンプルな成膜 | 光学膜、包装材 |
| スパッタリング | イオンでターゲットを叩き出す | 均一性に優れやすい | 電子部品、薄膜部品 |
| CVD | 化学反応で膜を生成 | 複雑形状への回り込み | 半導体、耐熱部品 |
| 電気めっき | 電解液から金属を析出 | 厚膜にも対応しやすい | 防錆、装飾、機能部品 |
どの手法が適するかは、求める膜の種類、製品の耐熱温度、生産量、寸法精度、コストで変わります。
イオンプレーティングは万能な処理ではなく、薄膜による高機能化に強みを持つ方法と理解すると選定しやすいでしょう。
イオンプレーティングの成膜原理
続いてはイオンプレーティングの成膜原理を確認していきます。
真空排気と前処理の工程
成膜は、まず製品をチャンバーと呼ばれる真空容器へ入れるところから始まります。
油分、研磨剤、指紋、酸化物が残っていると膜の密着不良につながるため、脱脂や超音波洗浄などの前処理が欠かせません。
チャンバー内を低圧まで排気した後、アルゴンなどの不活性ガスを導入し、基材へイオンを衝突させます。
この工程はイオンエッチングやボンバードメントと呼ばれ、表面を活性化させる目的があります。
成膜品質は、膜を付ける直前の表面状態で大きく変わります。
見た目がきれいでも、微細な油膜や水分が残れば、局所的な剥離やピンホールの原因になり得ます。
蒸発とイオン化の働き
成膜材料は、抵抗加熱、電子ビーム、アーク放電などによって蒸発または気化されます。
気化した原子や分子は、プラズマ中の電子との衝突によって一部が正イオンになります。
基材に負のバイアス電圧を与えると、正イオンは電気的に引き寄せられ、表面へ向かって加速されます。
このときのエネルギーが適切であれば、膜を緻密にし、基材との密着性を高める助けになります。
一方で電圧が過大になると、膜へのダメージ、発熱、膜応力の増加を招くこともあるため、条件設定には経験が求められます。
反応ガスによる化合物膜の形成
金属だけを蒸発させる場合は金属膜が得られますが、窒素やアセチレンなどの反応ガスを加えると、窒化物や炭化物の膜をつくれます。
たとえばチタンと窒素を反応させればTiN膜となり、金色の外観と高い硬さを活用できます。
チタン、アルミニウム、クロム、ジルコニウムなどを組み合わせることで、用途に応じた多様なコーティング設計が可能です。
反応性イオンプレーティングでは、蒸発材料の供給量と反応ガスの分圧のバランスが重要です。
このバランスが変わると、組成、色、硬度、摩擦係数まで変化するため、再現性のある管理が必要になります。
膜の性能は材料名だけで決まらず、真空度、温度、電圧、ガス量、時間の組み合わせで決まります。
代表的なPVD成膜方法
続いては代表的なPVD成膜方法を確認していきます。
アークイオンプレーティングの特徴
アークイオンプレーティングは、陰極材料にアーク放電を発生させ、大量の金属イオンを生成する方法です。
イオン化率が高く、硬質膜を比較的効率よく形成しやすいことから、切削工具や金型のコーティングに多く使われています。
TiN、TiAlN、CrNなどの耐摩耗膜では代表的な製法です。
ただし、アークスポットから発生する微粒子が膜表面に付着し、ドロップレットと呼ばれる突起になる場合があります。
外観の滑らかさを重視する用途では、フィルター機構や後工程の研磨などを検討します。
電子ビーム方式と抵抗加熱方式
電子ビーム方式は、高エネルギーの電子を材料へ照射して加熱し、蒸発させる方法です。
高融点材料にも対応しやすく、蒸発量の制御がしやすい点が利点です。
抵抗加熱方式では、るつぼやヒーターを加熱して材料を蒸発させます。
構造が比較的わかりやすく、装飾膜や金属蒸着膜などで採用されることがあります。
ただし、材料によっては加熱源との反応や蒸発速度のばらつきに注意が必要です。
スパッタリングとの使い分け
スパッタリングは、プラズマで発生させたイオンをターゲットへ衝突させ、弾き出された原子を基材へ堆積させる方法です。
複数のターゲットを使った組成制御や、比較的均一な膜厚管理を行いやすい点が評価されています。
イオンプレーティングは高いイオンエネルギーを活かした密着性や硬質膜形成で選ばれ、スパッタリングは膜質の均一性や繊細な組成調整で選ばれる場面があります。
| 比較項目 | イオンプレーティング | スパッタリング |
|---|---|---|
| 粒子の供給 | 蒸発源やアーク源 | ターゲットの叩き出し |
| 密着性 | バイアス活用で高めやすい | 条件設計で調整 |
| 成膜速度 | 方式により高めやすい | 比較的穏やかな場合がある |
| 主な強み | 硬質膜、工具、金型 | 均一膜、電子部品、光学用途 |
必要な性能を先に定義し、その性能に合わせて装置方式を選ぶことが失敗を防ぐ近道です。
膜材料と用途別の性能
続いては膜材料と用途別の性能を確認していきます。
TiNとTiAlNの用途
TiNは窒化チタンで、金色の外観、耐摩耗性、耐熱性を持つ代表的なPVD膜です。
ドリル、エンドミル、金型、意匠部品などに用いられ、コーティングの存在を視覚的に確認しやすい点も特徴です。
TiAlNはチタンにアルミニウムを加えた窒化膜で、高温環境での耐酸化性を意識した切削工具に使われます。
高速加工や乾式加工のように刃先が高温になりやすい条件では、膜の耐熱性が工具寿命を左右します。
硬い膜を選べば必ず長寿命になるわけではありません。
工具の材種、被削材、切削速度、潤滑、膜の厚さを合わせて考えることで、コーティングの効果が発揮されます。
CrNとDLCの特性
CrNは窒化クロムで、耐食性、耐摩耗性、外観の安定性が求められる部品で活用されます。
金型、摺動部品、装飾部品などで候補になり、銀白色に近い色調を得られる場合もあります。
DLCはダイヤモンドライクカーボンの略称で、低摩擦性と耐摩耗性を活かせる炭素系の硬質膜です。
自動車の摺動部品、精密機械部品、医療関連部品などでは、摩擦低減による省エネルギーや焼き付き防止が期待されます。
DLCは種類によって水素含有量や硬さ、相手材との相性が異なるため、名称だけで性能を判断しないことが大切です。
装飾膜と機能膜の違い
時計、眼鏡フレーム、アクセサリー、水栓金具、建築金物などでは、色や光沢を目的にイオンプレーティングが採用されます。
金色、黒色、ブロンズ色、虹彩色などを表現でき、素材感を保ちながら表面の印象を変えられます。
一方、工具や機械部品では、外観よりも硬度、摩擦、耐熱性、耐食性が主な評価項目です。
同じPVDコーティングでも、装飾膜と機能膜では求められる膜厚、表面粗さ、検査基準が大きく異なります。
装飾用途では色差、光沢、指紋の目立ちにくさも品質項目です。
機能用途では膜厚、密着強度、硬さ、摩擦係数、耐摩耗試験の結果が重視されます。
品質管理と導入時の注意点
続いては品質管理と導入時の注意点を確認していきます。
膜厚と均一性の管理
PVD膜の厚さは用途によって異なりますが、数マイクロメートル前後で設計されることが一般的です。
膜が薄すぎると摩耗によって早く失われる可能性があり、厚すぎると寸法変化、エッジ部の欠け、内部応力の増加につながることがあります。
複雑な形状では、蒸発源との位置関係によって膜厚が変わります。
製品を回転させる治具や、複数の蒸発源を使う設計により、均一性を高める工夫が行われます。
コーティング前後の寸法差を確認し、公差への影響を見積もることが精密部品では欠かせません。
密着不良と外観不良の原因
剥がれ、ブリスター、色むら、ピンホール、異物付着などは、成膜品質で注意したい代表的な不良です。
原因には前洗浄不足、表面酸化、治具からのガス放出、真空度低下、膜応力、反応ガス量の変動などがあります。
表面粗さも見逃せません。
鏡面に近い仕上げを求める場合、基材の傷や研磨痕は薄膜を通して見えやすく、コーティングだけで完全に隠すことは難しいでしょう。
イオンプレーティングは、基材の表面状態を改善する工程ではありません。
基材の傷、腐食、研磨不良を抱えたまま成膜すると、その状態を覆う形で再現する可能性があります。
温度と素材適性の確認
成膜時には基材温度が上がるため、熱に弱い樹脂、接着剤、熱処理済み部品では条件確認が必要です。
金属でも、ばね材、焼入れ材、精密加工品では、温度履歴が寸法や硬さへ影響する場合があります。
また、アルミニウム、ステンレス、銅合金、超硬合金などは、それぞれ酸化状態や熱膨張率が異なります。
試作では外観だけで判断せず、密着試験、摩耗試験、耐食試験、寸法測定を組み合わせると安心です。
量産前に実使用環境を想定した評価を行うことが、コーティング選定の精度を高めます。
イオンプレーティングのまとめ
イオンプレーティングは、真空中で蒸発させた材料をイオン化し、基材表面へ密着性の高い薄膜を形成するPVD技術です。
真空蒸着の考え方を基礎にしながら、プラズマ、イオン、バイアス電圧を活用することで、硬質膜や装飾膜など幅広い機能を実現します。
TiN、TiAlN、CrN、DLCなどの膜は、耐摩耗性、低摩擦性、耐熱性、耐食性、意匠性を求める場面で役立ちます。
一方で、膜材料だけを選んでも十分ではありません。
基材の材質、洗浄、表面粗さ、成膜温度、膜厚、公差、使用環境を含めて設計することが重要です。
イオンプレーティングは製品表面を高機能化するための総合的な技術として捉えると、そのメリットを活かしやすくなるでしょう。