製造現場の生産性を考える際、ライン生産とセル生産のどちらを選ぶかは重要なテーマです。
同じ製品をつくる仕事でも、工程の分け方、人員配置、設備投資、品質管理のしやすさは生産方式によって大きく変わります。
量産品ならライン生産が常に有利とは限らず、多品種少量生産ならセル生産だけが正解ともいえません。
受注量の変動、製品の複雑さ、作業者のスキル、納期、将来の事業計画まで踏まえて判断することが大切です。
この記事では、両方式の基本的な違いからメリットとデメリット、向いている業種、導入時に見落としやすいポイントまでわかりやすく解説します。
ライン生産とセル生産の違い
それではまず、ライン生産とセル生産の違いについて解説していきます。
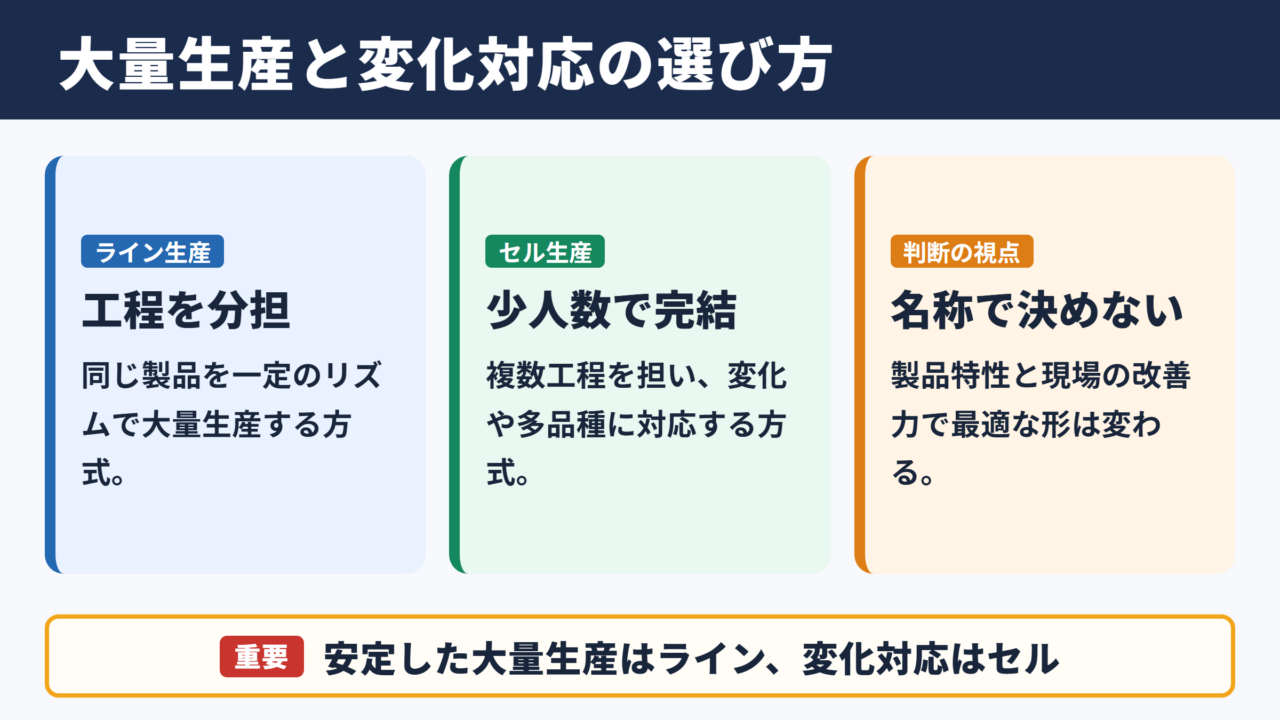
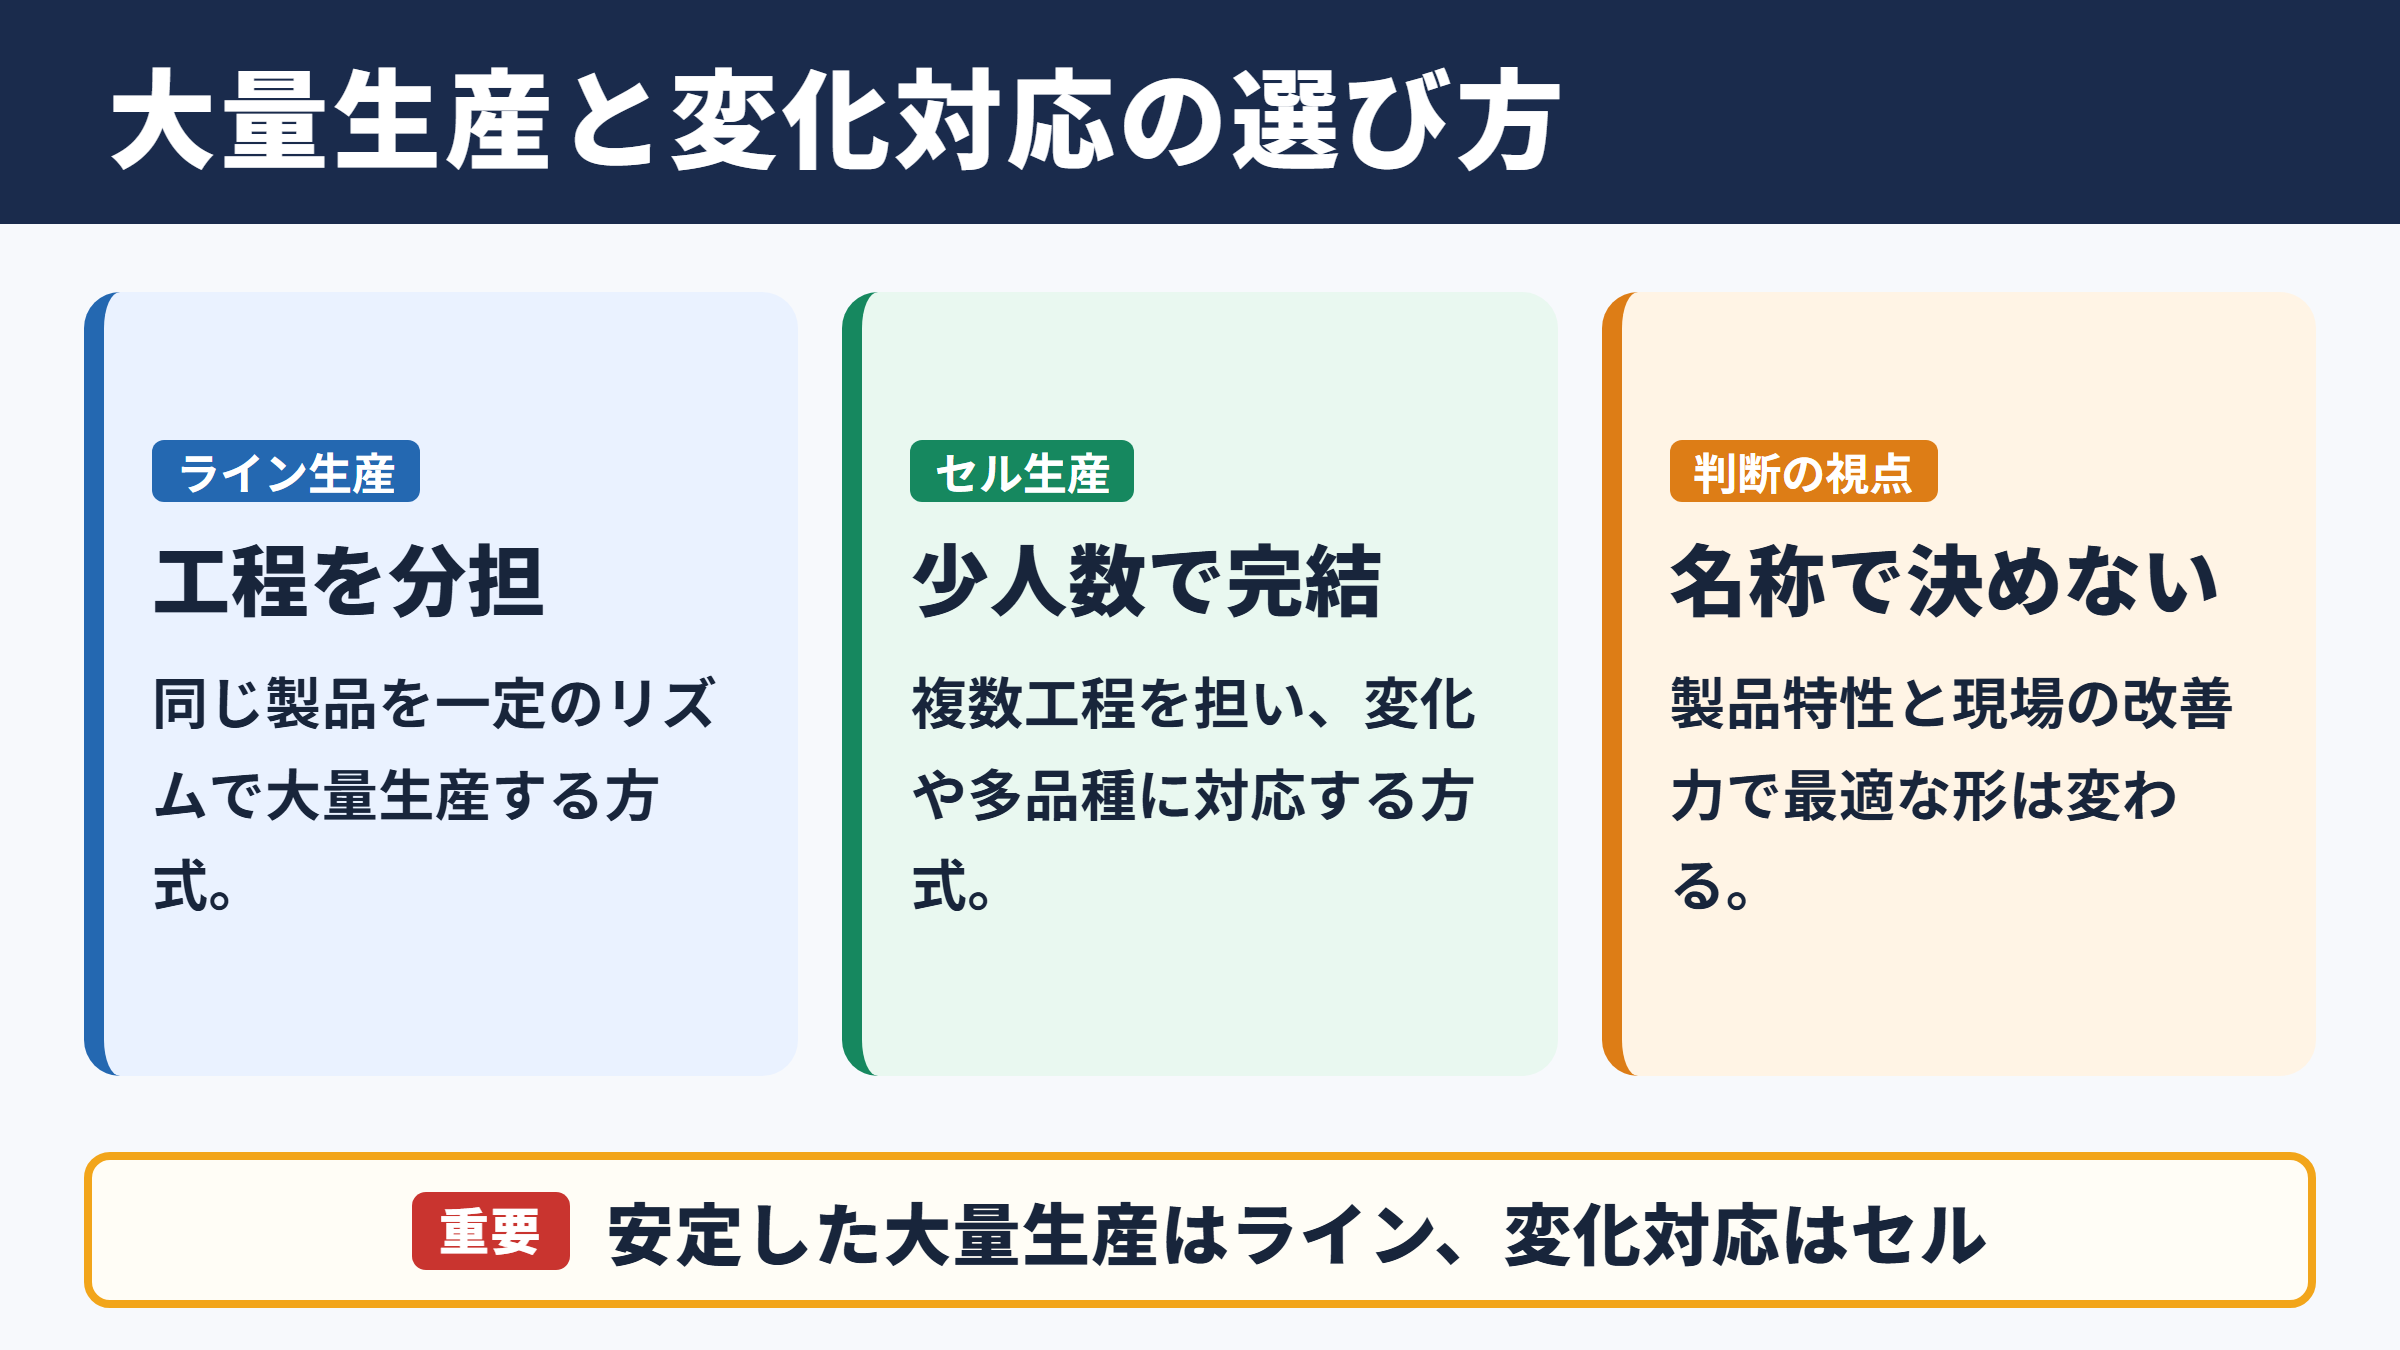
結論からいうと、大量かつ安定した生産にはライン生産、変化の多い生産にはセル生産が適しやすいという特徴があります。
ただし、製品特性や現場の改善力によって最適な形は変わるため、名称だけで判断しないことが必要です。
工程を分担するライン生産方式
ライン生産方式は、製造工程を複数の作業に分け、それぞれの担当者や設備を順番に配置する方法です。
製品はコンベアや台車、搬送装置などで次工程へ流れ、各工程で決められた作業を繰り返します。
自動車、家電、食品、飲料、日用品など、同じ仕様の製品を継続的に多く生産する現場で広く使われています。
各工程の作業時間をそろえることをタクトタイム管理と呼びます。
タクトタイムが整うと、後工程が待つ時間や仕掛品の滞留を抑えながら、一定のリズムで生産できます。
たとえば一日に480台を480分で生産する場合、必要なタクトタイムは1台あたり1分です。
各工程の作業時間がこの基準から大きく外れると、ライン全体の流れが乱れやすくなります。
一方で、ひとつの工程が止まると、その影響が前後工程へ広がりやすい点には注意が必要です。
少人数で完結させるセル生産方式
セル生産方式は、一人または少人数のチームが、製品の組立から検査までの複数工程をまとめて担当する方法です。
作業台や工具、部品棚を近くに配置し、U字型やコの字型の作業エリアをつくる例が多く見られます。
作業者は単一作業だけでなく複数の工程を担うため、多能工化が前提になりやすい生産方式です。
注文に応じてつくる製品、仕様変更が起こりやすい製品、品種数が多い製品では、セル生産の柔軟性が役立ちます。
作業者が製品の完成まで関われることは、品質への責任感や改善提案につながることもあります。
その反面、担当者の熟練度によって作業時間や品質に差が出ないよう、教育と標準作業の整備が欠かせません。
比較でわかる基本特性
両方式の違いは、単に人の立ち位置だけではありません。
生産量への強さ、変更への対応力、設備の考え方、管理方法にも異なる傾向があります。
| 比較項目 | ライン生産 | セル生産 |
|---|---|---|
| 基本構造 | 工程ごとに分業して順番に流す | 一人または少人数で複数工程を担う |
| 得意な生産 | 少品種大量生産 | 多品種少量生産 |
| 生産量の変動 | 安定量を継続する場合に強い | 人数の増減で調整しやすい |
| 品種変更 | 段取り替えに時間がかかりやすい | 配置変更で対応しやすい |
| 必要な技能 | 担当工程の習熟が中心 | 複数工程を行う多能工化が必要 |
| 設備投資 | 専用設備や搬送設備が必要になりやすい | 汎用設備を活用しやすい |
| 管理の焦点 | 工程間のバランスと停止対策 | 作業標準と個人差の抑制 |
ここで大切なのは、生産方式は優劣ではなく、条件との相性で選ぶものだという点です。
ライン生産方式のメリットとデメリット
続いては、ライン生産方式のメリットとデメリットを確認していきます。
ラインを導入すると高い処理能力を得やすい一方、設計や運用が不十分だと停止や在庫の問題が目立ちます。
量産効率と原価低減の強み
ライン生産の最大の利点は、作業を細かく分けて繰り返すことで、生産性を高めやすいことです。
担当者が同じ作業を継続するため、手順に慣れやすく、作業時間の短縮とばらつきの低減を進めやすくなります。
設備の自動化とも相性がよく、搬送、締結、検査、包装などを連続化できれば、一品あたりの人件費や製造原価を下げられる可能性があります。
生産数量が多いほど、専用設備への投資を回収しやすいことも特徴です。
部品の供給計画や品質チェックの場所を固定しやすいため、現場管理のルールを統一しやすい面もあります。
品質の安定と教育の進めやすさ
工程が明確に分かれているラインでは、各作業の標準化を進めやすくなります。
作業手順書、治具、ポカヨケ、検査基準を工程ごとに用意することで、品質の再現性を高めやすいでしょう。
新人教育も担当範囲を絞って開始できるため、短期間で現場に配置しやすいという利点があります。
異常が発生した場合も、どの工程で起きたかを把握しやすく、原因分析の対象を絞り込めます。
ライン生産で品質を安定させる鍵は、検査工程を増やすことだけではありません。
不良を後工程へ流さない仕組み、異常時に止める判断基準、作業条件の見える化をそろえることが重要です。
ただし、単純な反復作業だけに偏ると、作業者が異常の兆候に気づきにくくなる場合もあります。
固定化と停止リスクの課題
ライン生産は、生産量や品種が安定しているほど力を発揮します。
反対に、受注量が大きく変動する場合や、製品仕様が頻繁に変わる場合には、ラインの組み替えや人員調整が負担になりがちです。
ひとつの設備故障、部品欠品、品質不良が発生すると、ライン全体が止まるおそれがあります。
このような停止を避けるためには、予防保全、予備部品の準備、異常時の応援体制、適正なバッファ設計が必要です。
また、工程ごとの作業時間が異なるとボトルネックが生まれ、前工程には仕掛品がたまり、後工程は手待ちになります。
最も遅い工程がライン全体の生産能力を左右するため、個別の効率だけでなく全体最適で改善を進める必要があります。
セル生産方式のメリットとデメリット
続いては、セル生産方式のメリットとデメリットを確認していきます。
需要変動への対応力が魅力ですが、運用の成否は人材育成と作業設計に大きく左右されます。
多品種少量生産への対応力
セル生産方式は、少人数の作業単位で製品を完成させるため、品種変更に対応しやすい特徴があります。
ライン全体を止めて大規模な配置変更を行わなくても、セルごとに作業内容や部品配置を調整できる場合があります。
受注の波に合わせてセルの数を増減したり、作業者の担当範囲を変えたりしやすい点も利点です。
特に、顧客ごとに仕様が異なる機器、オプションの多い製品、修理や再生を含む業務では、柔軟な運用が役立ちます。
必要な分を必要なときにつくる考え方と組み合わせれば、過剰生産や完成品在庫の圧縮にもつながります。
多能工化と改善意識の向上
セル生産では、作業者が前後の工程を理解しながら作業を進めます。
そのため、製品全体の構造や品質要求を把握しやすく、工程間で起きるムダを見つけやすい環境になりやすいでしょう。
例えば、部品を探す時間、姿勢を変える回数、検査で手戻りになる原因などは、完成まで担当する人ほど気づきやすいポイントです。
こうした気づきを改善へつなげるには、提案を受け止める仕組みと、作業標準を更新する運用が必要になります。
セル内の歩行距離を10メートルから6メートルへ減らせば、1台ごとの削減時間は小さくても、日々の積み重ねで大きな差になります。
改善では作業者の速さだけを求めず、安全性、品質、疲労、部品補充のしやすさを同時に確認します。
多能工化は急には進みません。
技能マップを用意し、作業ごとの習熟度を見える化しながら、計画的に教育することが現実的です。
個人差と負荷管理の課題
セル生産の課題は、作業者の能力差が生産性や品質に表れやすいことです。
特定の熟練者に難しい作業が集中すると、その人が不在の日に生産計画が崩れる可能性があります。
一人完結型のセルでは、作業姿勢が固定されやすく、負荷や疲労が蓄積することもあります。
作業時間が長くなりすぎる製品では、完成までの進捗が見えにくくなり、納期管理が難しくなる場合もあるでしょう。
対策としては、標準作業票の整備、工程内品質保証、相互応援の訓練、作業ローテーションが有効です。
セル生産は人任せにせず、誰が担当しても一定水準でつくれる仕組みを整えて初めて安定します。
向いている業種と製品特性
続いては、ライン生産とセル生産に向いている業種と製品特性を確認していきます。
業種名だけで決めるのではなく、数量、品種、設計変更、部品供給、品質要求を組み合わせて見極めます。
ライン生産に向いている業種
ライン生産は、需要が比較的安定し、同一または近い仕様の製品を大量に供給する業種に向いています。
代表例として、自動車部品、食品、飲料、化粧品、医薬品の包装、家電、電子部品、日用品などが挙げられます。
これらの分野では、生産スピードだけでなく、衛生管理、トレーサビリティ、検査の自動化、包装の連続性も重要になります。
| 製品や業種の傾向 | ライン生産との相性 | 理由 |
|---|---|---|
| 定番食品や飲料 | 高い | 生産数量が多く工程の繰り返しが多い |
| 標準化された自動車部品 | 高い | 品質基準が明確で専用設備を活用しやすい |
| 家電の量販モデル | 高い | 部品構成と組立順序を固定しやすい |
| 季節変動の大きい製品 | 中程度 | 繁忙期と閑散期の人員計画が必要 |
大量生産でも、色や容量の切り替えが多い場合は、段取り替え時間を短縮する改善が欠かせません。
セル生産に向いている業種
セル生産は、製品バリエーションが多く、少量ずつ異なる仕様をつくる業種で力を発揮します。
産業用機械、制御盤、計測機器、医療機器、精密機器、家具、オーダー品、補修部品などが代表的な例です。
高価格帯の商品や、組立後に細かな調整が必要な製品にも適しています。
製品ごとに作業内容が異なる場合、固定ラインでは待ち時間や空き工程が発生しやすくなります。
そのような場合には、セル単位で担当を変えられる体制のほうが、現場の稼働率を保ちやすいことがあります。
セル生産が適するかを考える際は、月間生産量だけを見ないことが大切です。
品種数、仕様変更の頻度、1台あたりの組立時間、熟練作業の割合を一緒に確認すると判断しやすくなります。
混合方式という選択肢
現実の製造現場では、ライン生産とセル生産を完全に二択にする必要はありません。
部品加工や共通ユニットの組立はライン化し、最終組立やカスタマイズはセルで行う混合方式もあります。
共通部品は量産効果を活かし、顧客別の仕様変更が必要な部分は柔軟に対応できるため、両方の長所を取り入れやすくなります。
製品を共通部分と個別部分に分けて考えることが、混合方式を設計する第一歩です。
工程のどこで品種が分かれるのか、どの部品まで在庫を持つのかを整理すると、生産計画と在庫管理も組み立てやすくなります。
生産方式を選ぶ判断基準
続いては、生産方式を選ぶための判断基準を確認していきます。
導入の判断では、目先の人員数だけでなく、数年後の受注見通しや製品戦略も視野に入れます。
生産量と需要変動の把握
まず確認したいのは、一日や一か月あたりの生産量と、その変動幅です。
安定した大量生産が続くなら、ラインの標準化と自動化による効果を見込みやすくなります。
一方、注文ごとの差が大きく、月によって数量が変わるなら、固定化しすぎないセル生産や混合方式が候補になります。
月間生産量が多くても、実際には数十種類の品種が混在し、それぞれの数量が少ない場合があります。
総数だけでなく、品種ごとの数量分布を見ることが生産方式選びの基本です。
繁忙期だけを基準に設備や人員を決めると、閑散期に大きな固定費を抱えることになりかねません。
工程時間とボトルネックの分析
次に、工程ごとの作業時間を測定し、どこに滞留や待ち時間があるかを確認します。
ライン生産では工程時間のばらつきが大きいと、タクトタイムを維持できません。
セル生産でも、特定の作業だけが難しく時間を要する場合、担当者の負荷が偏ります。
動画撮影や作業観察を活用して、加工時間だけでなく、部品を取る時間、探す時間、移動時間、確認時間も見える化するとよいでしょう。
価値を生まない動きまで含めて測定することが、改善の出発点になります。
ボトルネックが設備能力にあるのか、人の技能にあるのか、部品供給にあるのかを分けて考えることで、対策の精度が上がります。
人材と設備投資のバランス
ライン生産では、専用設備や自動搬送装置への投資が必要になることがあります。
投資額だけでなく、保守費用、設置スペース、故障時の代替手段、製品終了時の転用可能性も確認しておきましょう。
セル生産では、汎用工具や作業台を活用しやすい一方、多能工を育てる時間と教育コストがかかります。
採用状況や離職率、熟練者の年齢構成も、生産方式の安定性に関わる要素です。
設備投資と人材育成は、どちらか一方だけで解決するものではありません。
自動化すべき反復作業と、人が判断すべき調整作業を分けると、投資効果を検討しやすくなります。
導入と改善を成功させる進め方
続いては、ライン生産やセル生産の導入と改善を成功させる進め方を確認していきます。
一度に工場全体を変えるより、小さな範囲で試しながら改善を重ねる方法が実践的です。
現状の可視化と目標設定
最初に、生産数量、不良率、リードタイム、仕掛品、残業時間、設備停止時間などの現状値を集めます。
課題が多い場合でも、何を最優先にするかを決めなければ、施策が分散してしまいます。
納期短縮を重視するのか、在庫削減を重視するのか、品質安定を重視するのかで、選ぶべき改善は変わります。
数値目標と現場で感じる困りごとを結び付けることで、改善活動への納得感が生まれます。
目標は現実的な期間と担当者を決め、定期的に確認できる形にすることが重要です。
小規模な試行と標準化
新しい生産方式を導入する際は、代表的な製品や一部の工程から試行する方法がおすすめです。
試行では、生産数だけでなく、作業者の負荷、安全性、品質、部品補充の頻度も確認します。
セルをつくっただけで成果が出るわけではなく、部品の置き場所、作業順序、検査のタイミングを細かく調整する必要があります。
ラインでは、工程分割が細かすぎて受け渡しが増えていないか、逆に一工程が重すぎないかを見直します。
改善前後は、1台あたりの作業時間、不良件数、歩数、仕掛品数を同じ条件で比べます。
感覚だけで判断せず、数値と現場の声の両方から効果を確認することが大切です。
品質と安全を組み込む運用
生産性を高めても、不良や労働災害が増えれば改善とはいえません。
作業変更の際には、品質確認のポイント、工具の使い方、重量物の扱い、姿勢、部品の取り違え防止を必ず見直します。
標準作業は一度作って終わりではなく、改善後の実態に合わせて更新します。
写真や図を含む作業書を用意し、誰でも確認できる位置に置くと、教育と品質維持に役立ちます。
安全、品質、納期、原価の四つを同時に守る運用が、持続する生産改善につながります。
まとめ
ライン生産は、工程を分業して一定のリズムで流す方式であり、少品種大量生産や安定した需要に向いています。
生産効率、原価低減、標準化を進めやすい反面、工程停止の影響や品種変更への対応には課題があります。
セル生産は、一人または少人数が複数工程を担当する方式です。
多品種少量生産や仕様変更への柔軟性が強みですが、多能工育成と品質の標準化が重要になります。
どちらを採用する場合でも、製品ごとの数量、品種数、需要変動、工程時間、人材、設備投資を具体的に確認しましょう。
ラインとセルを組み合わせる方法も含めて検討すれば、自社の製品と顧客ニーズに合う生産体制を設計しやすくなります。