ミグ溶接とマグ溶接の違いは?特徴や使い分けも解説!(シールドガス・炭酸ガス・アルゴンガス・用途の違いなど)
半自動溶接を検討するとき、ミグ溶接とマグ溶接の名称を耳にして、どちらを選ぶべきか迷うことがあります。
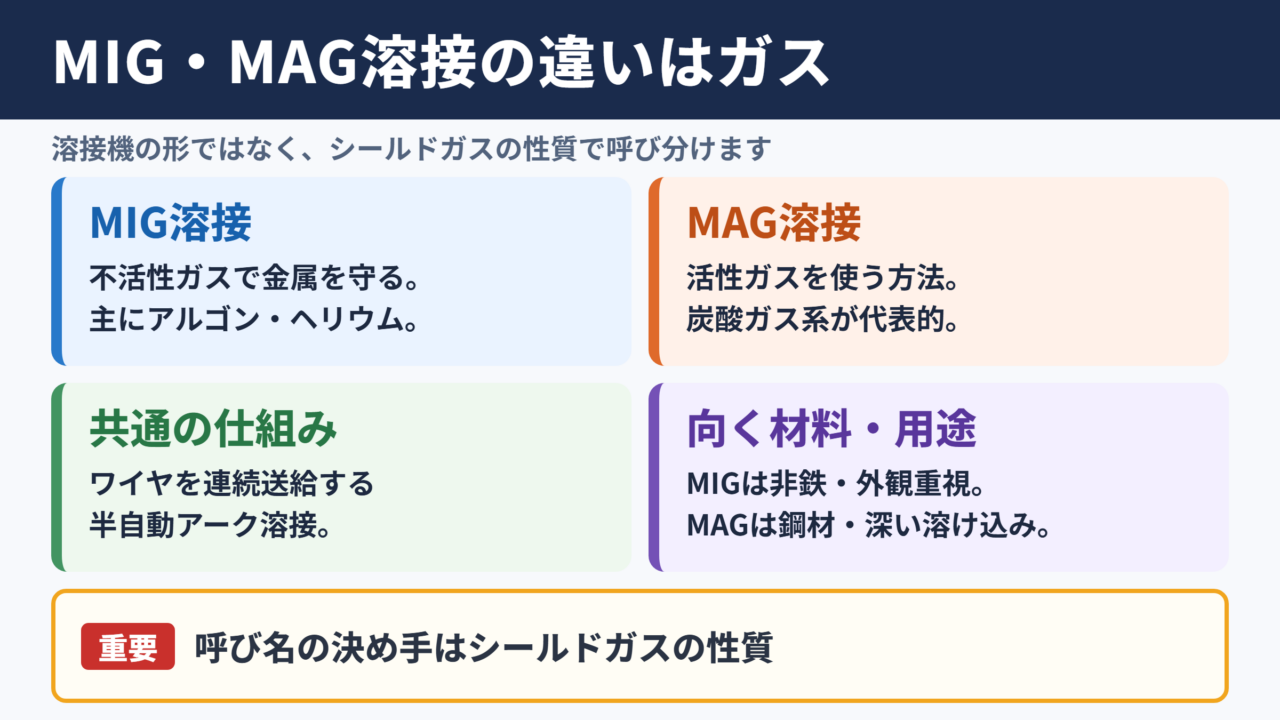
両者はワイヤを自動送給しながらアークで母材を溶かす点ではよく似ていますが、決定的な違いはシールドガスの種類にあります。
ガスの違いは、溶け込み、スパッタ、ビードの見た目、作業コスト、適した金属まで左右します。
本記事ではミグ溶接とマグ溶接の基本から、炭酸ガスとアルゴンガスの役割、材料別の使い分け、現場で失敗しにくい設定まで分かりやすく整理します。
ミグ溶接とマグ溶接の違い
それではまず、ミグ溶接とマグ溶接の違いについて解説していきます。
シールドガスによる分類
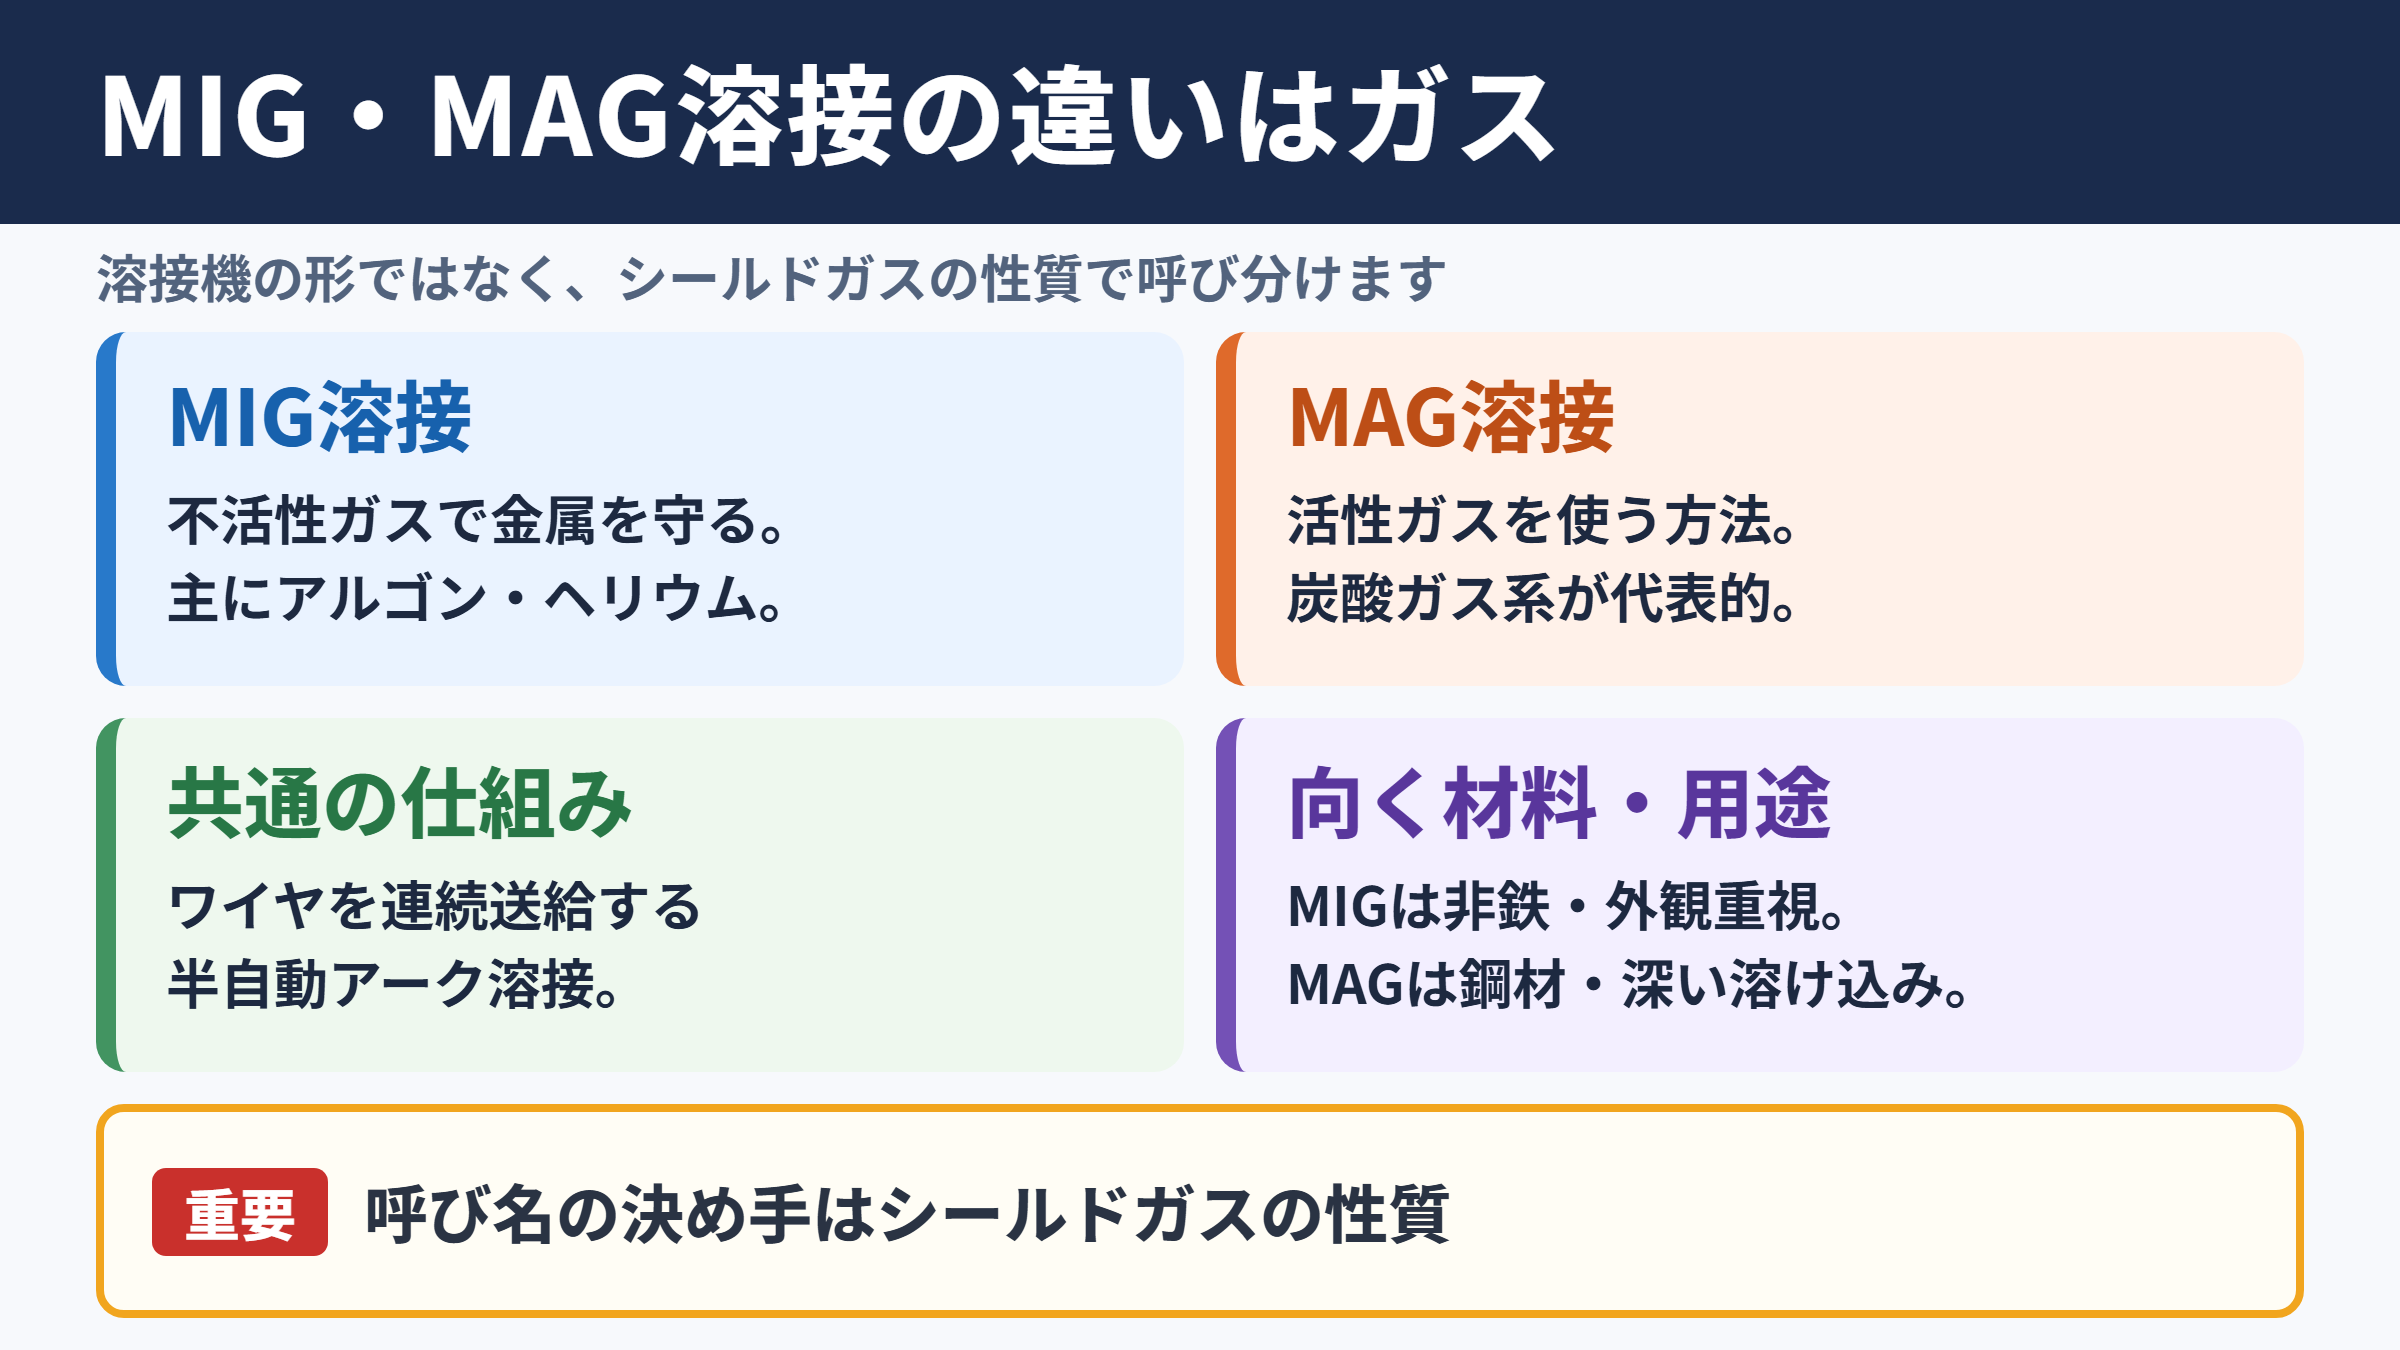
ミグ溶接は、金属を不活性ガスで覆うガスシールドアーク溶接です。
名称のMIGは、Metal Inert Gasを由来とし、一般にはアルゴンやヘリウムなど、溶融金属と化学反応を起こしにくいガスを用います。
一方のマグ溶接は、Metal Active Gasの略です。
炭酸ガスや酸素を少量加えた混合ガスのように、溶融池へ作用する活性ガスを使う溶接法を指します。
つまり溶接機の形が違うのではなく、主に使用するシールドガスの性質によって呼び分けるという考え方です。
国内では炭酸ガスアーク溶接と呼ばれる作業も広く普及しており、実務上はマグ溶接の一種として扱われます。
| 項目 | ミグ溶接 | マグ溶接 |
|---|---|---|
| 主なガス | アルゴン、ヘリウム | 炭酸ガス、アルゴンと炭酸ガスの混合ガス |
| ガスの性質 | 不活性 | 活性 |
| 主な母材 | アルミニウム、ステンレス、銅合金 | 軟鋼、一般鋼材 |
| ビード外観 | 比較的なめらか | 条件によりスパッタが増えやすい |
| 溶け込み | 浅めになりやすい傾向 | 深く得やすい傾向 |
| 代表的な用途 | 薄板、外観重視品、非鉄金属製品 | 建築鉄骨、架台、機械部品、自動車部品 |
共通する半自動溶接の仕組み
ミグ溶接とマグ溶接はいずれも、トーチの先端から溶接ワイヤを連続的に送り出す半自動溶接です。
ワイヤは電極の役割と溶加材の役割を兼ね、母材との間に発生させたアーク熱で先端が溶けます。
同時にノズルからシールドガスを流し、大気中の酸素や窒素が溶融金属に入り込むことを抑えます。
被覆アーク溶接のように溶接棒を頻繁に交換する必要がないため、長い溶接線を効率よく施工しやすい点が大きな長所です。
ただしトーチ操作は人が行うため、半自動という呼び方になります。
ロボット溶接ではワイヤ送給、電流、ガス流量、トーチの移動まで自動化されることが多く、大量生産で活用されています。
半自動溶接の基本構成は、電源装置、ワイヤ送給装置、トーチ、アースケーブル、ガスボンベ、調整器です。
ワイヤ送給速度が上がると、一般に溶接電流も増えます。
電圧はアーク長やビード幅に影響し、ガス流量はシールドの安定性に関わります。
名称だけでは判断できない実務上の注意点
現場では、アルゴンと炭酸ガスの混合ガスを使うマグ溶接を、慣習的にミグ溶接と呼ぶ場合もあります。
海外製の機械や製品カタログではMIGという表記が、広い意味でワイヤ送給式のガスシールド溶接全般を示すこともあるためです。
このため、名称だけでガス種や施工条件を断定するのは避けたほうがよいでしょう。
必要なのは、母材の材質、板厚、ワイヤの種類、ボンベの表示、溶接施工要領書を確認することです。
発注書や作業指示では、溶接法の名称に加えてガス組成まで記載すると、認識違いを減らせます。
ミグ溶接とマグ溶接は機械の違いではなく、基本的にはガスの違いです。
アルゴン主体の不活性ガスならミグ溶接、炭酸ガスや酸素を含む活性ガスならマグ溶接として整理すると理解しやすくなります。
シールドガスの性質
続いては、シールドガスが溶接結果に与える影響を確認していきます。
炭酸ガスの特徴
炭酸ガスは、一般鋼材のアーク溶接で広く使われるガスです。
比較的安価で入手しやすく、溶け込みを確保しやすいため、構造物や厚板の溶接に向いています。
炭酸ガスはアーク中で一部が分解するため、アークの挙動が変化し、溶滴が大きくなりやすい条件があります。
その結果、スパッタが多くなったり、仕上げ作業が増えたりすることがあります。
それでも材料費を抑えつつ強度を確保しやすいため、コストと作業性のバランスを重視する鉄鋼製品では有力な選択肢です。
ワイヤには脱酸成分を含むソリッドワイヤや、用途に応じたフラックス入りワイヤが使われます。
アルゴンガスの特徴
アルゴンは空気より重く、アーク周辺を覆いやすい不活性ガスです。
溶融池を大気から守りやすく、酸化を嫌うアルミニウムやステンレス鋼の溶接で特に重要になります。
アークが安定しやすく、ビード表面を比較的きれいに整えやすいことも特徴です。
薄板では、過度な入熱による焼けや歪みを抑えたい場面があります。
そのような場合にアルゴン主体のガスは扱いやすい一方、純炭酸ガスと比べるとガス単価が高くなる傾向があります。
また、純アルゴンでは軟鋼の溶け込み形状や濡れ性が目的に合わないこともあるため、母材に応じた判断が必要です。
混合ガスの役割
軟鋼のマグ溶接では、アルゴンを主成分にして炭酸ガスを加えた混合ガスがよく使われます。
アルゴンのアーク安定性と、炭酸ガスによる溶け込みや濡れ性を両立しやすいからです。
炭酸ガスの割合を変えると、スパッタ量、溶滴移行、ビード形状、溶接速度の適性も変わります。
たとえば外観品質や後工程の塗装を重視する製品では、混合ガスでスパッタ低減を狙うことがあります。
反対に、屋内の架台製作などで経済性を優先する場合は、炭酸ガス単体が選ばれることも少なくありません。
ガスを変更したら、流量だけでなく電圧、ワイヤ送給速度、トーチ角度も見直します。
以前の条件をそのまま使うと、ビードが盛り上がる、アンダーカットが出る、スパッタが増えるなどの不具合につながることがあります。
母材別の適用範囲
続いては、母材別に見たミグ溶接とマグ溶接の使い分けを確認していきます。
軟鋼と一般構造用鋼材
軟鋼や一般構造用鋼材では、マグ溶接が標準的な選択になりやすいでしょう。
建築金物、農機具、鋼製家具、設備架台、配管支持金物など、幅広い製品に対応できます。
板厚がある部材では、必要な溶け込みを確保することが重要です。
炭酸ガスまたは混合ガスによるマグ溶接は、その要求と相性があります。
ただし、薄板では入熱が大きすぎると歪みや穴あきが起きやすくなります。
電流を下げるだけでなく、溶接速度、タック溶接の位置、治具による拘束も含めて検討する必要があります。
ステンレス鋼の施工条件
ステンレス鋼は耐食性を持つ材料ですが、溶接熱や酸化によって表面状態が変わります。
そのため、アルゴン主体のガスを用いるミグ溶接が選択されることが多いです。
用途によっては少量の酸素や炭酸ガスを含むステンレス用混合ガスを使用し、ビードの濡れ性や作業性を調整します。
重要なのは、母材に合ったステンレス用ワイヤを選ぶことです。
異材質のワイヤを使うと耐食性や割れに関する問題が生じる可能性があります。
食品設備、厨房機器、医療関連設備のように外観や清浄性が求められる場合は、焼け取りや酸洗いなどの後処理も品質に関わります。
アルミニウムと非鉄金属
アルミニウム合金の溶接では、一般にアルゴンガスを使うミグ溶接が採用されます。
アルミニウム表面には強固な酸化皮膜があり、材料の熱伝導率も高いため、鉄鋼とは異なる管理が必要です。
ワイヤが柔らかく送給抵抗の影響を受けやすいことから、スプールガンやプッシュプル式トーチを用いる場合もあります。
母材表面の油分、酸化膜、水分はブローホールの原因になります。
溶接前には適切な清掃を行い、保管中に汚れたワイヤを使わないことが大切です。
| 母材 | 選ばれやすい方法 | 主なガス | 確認したい点 |
|---|---|---|---|
| 軟鋼 | マグ溶接 | 炭酸ガス、アルゴン炭酸ガス混合 | 溶け込み、スパッタ、コスト |
| 厚板の鋼材 | マグ溶接 | 炭酸ガス、混合ガス | 開先、積層順序、入熱 |
| 薄板の鋼材 | マグ溶接 | 混合ガス | 歪み、焼け抜け、外観 |
| ステンレス鋼 | ミグ溶接 | アルゴン主体の専用混合ガス | 耐食性、焼け、ワイヤ材質 |
| アルミニウム | ミグ溶接 | アルゴン | 清掃、送給性、気孔 |
材料に合わないガスを選ぶと、見た目だけでなく溶接部の性能に影響します。
特にステンレス鋼とアルミニウムでは、鉄用の一般的な条件を流用せず、専用ワイヤと推奨ガスを組み合わせることが重要です。
溶接品質を左右する条件
続いては、溶接品質を安定させるための条件を確認していきます。
電流と電圧の調整
半自動溶接では、ワイヤ送給速度が溶接電流と密接に関係します。
送給速度が速すぎれば電流が上がり、母材が薄い場合には焼け抜けや歪みを招くことがあります。
遅すぎる場合はアークが不安定になり、溶け込み不足やワイヤの突き出し異常につながります。
電圧が低すぎるとビードが狭く盛り上がりやすく、過度に高いとアークが長くなりスパッタやアンダーカットが増えることがあります。
最適値は板厚、姿勢、継手形状、ワイヤ径、ガスによって変わるため、端材で試し溶接を行うことが実用的です。
調整の基本例として、ビードが高く狭いときは電圧不足、ビード周辺に深い溝が出るときは電圧過大や走行速度過大を疑います。
ただし原因は一つとは限らないため、電圧、送給速度、トーチ角度を一度に大きく変えないことがポイントです。
ガス流量と風の影響
シールドガスの流量が少ないと、溶融池を十分に覆えません。
気孔、酸化、ビード表面の荒れが起きやすくなります。
反対に流量を必要以上に増やすと、周囲の空気を巻き込み、かえってシールド不良を起こす場合があります。
ノズル径、トーチ形状、作業場所にもよりますが、まずは施工要領や機器メーカーの推奨範囲を基準にするのが安全です。
屋外や送風機の近くでは、わずかな風でもガスシールドが崩れるため、防風対策が欠かせません。
風速が管理基準を超える環境では、養生の実施や作業方法の再検討が必要になります。
トーチ角度とノズル管理
トーチの角度は、溶融池の見え方とビード形状に影響します。
一般には進行方向へ少し傾ける前進法と、反対方向へ傾ける後退法があり、求める溶け込みや作業姿勢によって使い分けます。
トーチを寝かせすぎるとガスの覆い方が不安定になり、立てすぎると操作性が落ちることがあります。
ノズル内にスパッタが付着するとガス流れが乱れるため、こまめな清掃が必要です。
コンタクトチップの摩耗、ライナの詰まり、アース不良もアーク不安定の原因になります。
不具合が出たときは条件設定だけでなく、消耗品と配線を点検する習慣が品質を支えます。
用途に応じた選び方
続いては、製品用途や優先順位に合わせた選び方を確認していきます。
量産部品と生産性の判断
量産部品では、溶接時間だけではなく、段取り、スパッタ除去、手直し、不良率まで含めて考える必要があります。
炭酸ガスを使うマグ溶接はガス費用を抑えやすい反面、部品形状によってはスパッタ除去に時間がかかることがあります。
混合ガスに変更してスパッタを減らせれば、後工程を短縮でき、全体コストで有利になるケースもあります。
ロボット溶接では停止時間の削減も重要です。
ノズル清掃頻度やチップ寿命も含め、連続稼働時の安定性を比較するとよいでしょう。
外観品質と仕上げ工程
家具、店舗什器、車両部品、ステンレス製品のように、溶接後の見た目が評価に直結する製品もあります。
この場合は、ビードの均一さ、スパッタの量、変色、研磨のしやすさが重要です。
アルゴン主体のガスや適切な混合ガスを選ぶことで、仕上げ工程の負担を減らせる可能性があります。
ただしガスだけで外観が決まるわけではありません。
母材の清掃、溶接速度、姿勢、治具精度、作業者のトーチ操作をそろえることが必要です。
外観品質を上げる近道は、条件の再現性を高めることにあります。
屋内外と作業環境の違い
ガスシールドアーク溶接は、風の影響を受けやすい溶接法です。
屋内工場では安定した施工がしやすい一方、屋外の据付工事や現場補修では養生に手間がかかることがあります。
風対策が十分にできない環境では、ガスシールドの状態を確認しながら施工しなければなりません。
また、炭酸ガスやアルゴンガスは空気を押しのける性質があるため、狭い場所や換気の悪い場所では酸欠の危険があります。
局所排気、全体換気、酸素濃度の管理、防護具の使用など、安全対策を優先してください。
使い分けでは、ガス単価だけを比較しないことが大切です。
母材、要求品質、後処理時間、作業場所、安全管理まで含めて選ぶことで、ミグ溶接とマグ溶接の長所を生かせます。
作業前後の管理ポイント
続いては、安定した溶接を続けるための作業前後の管理ポイントを確認していきます。
母材とワイヤの清掃
母材に油、塗料、さび、水分が残っていると、アークが安定しにくくなります。
気孔、割れ、スラグ巻き込み、溶接欠陥の原因にもなるため、溶接部周辺は事前に清掃します。
ワイヤも保管状態が重要です。
湿気や粉じんの多い場所に放置すると、送給不良や汚染につながることがあります。
使用後は必要に応じて保護し、ワイヤ径や材質を取り違えない管理を行いましょう。
試し溶接と外観確認
本溶接に入る前には、同じ材質と板厚の端材で試し溶接を行うと安心です。
ビード幅、余盛り、溶け込み、スパッタ、アンダーカット、気孔の有無を確認します。
見た目が整っていても、内部に融合不良がある可能性は残ります。
重要部品では外観検査に加え、必要に応じて浸透探傷、磁粉探傷、超音波探傷、曲げ試験などの検査方法を選びます。
溶接品質は施工後の検査ではなく、施工前の条件確認から始まると考えることが大切です。
安全対策と保護具
アーク光には強い紫外線と赤外線が含まれるため、遮光面、保護メガネ、難燃性の作業服、手袋、安全靴を適切に使用します。
溶接ヒュームは健康への影響が懸念されるため、局所排気装置や呼吸用保護具を作業環境に応じて用意します。
ガスボンベは転倒防止を行い、直射日光や高温場所を避けて保管してください。
漏れの点検では火気を使わず、適切な方法で確認します。
溶接機のアース接続やケーブル被覆の損傷も、感電や火災を防ぐために日常点検が必要です。
まとめ
ミグ溶接とマグ溶接の違いは、主にシールドガスの性質にあります。
アルゴンなどの不活性ガスを中心に使う方法がミグ溶接で、炭酸ガスや混合ガスのような活性ガスを使う方法がマグ溶接です。
軟鋼や一般構造物ではマグ溶接が広く使われ、ステンレス鋼やアルミニウムなどではミグ溶接が有力になります。
ただし実際の選定では、材料だけでなく板厚、溶け込み、スパッタ、外観、後工程、作業環境を総合的に見る必要があります。
最適なガス、ワイヤ、電流、電圧を組み合わせることが、強度と作業効率を両立する近道です。
名称の違いだけにとらわれず、施工条件を具体的に確認し、試し溶接で品質を確かめながら進めてください。