不良率のppm表記とは?計算方法や意味も!(100万分の1:単位:換算:品質管理など)
品質管理の現場では、不良の発生状況を数字で把握し、改善活動につなげることが重要です。
不良率を表す方法にはパーセントがよく使われますが、わずかな不良を詳しく管理したい場合にはppm表記が役立ちます。
ppmは100万分のいくつかを示す単位であり、製造業、部品加工、食品、物流、ソフトウェアなど幅広い分野で用いられています。
本記事では、不良率におけるppmの意味、計算方法、パーセントとの換算、品質管理での活用方法をわかりやすく解説します。
不良率のppm表記の意味
それではまず、不良率のppm表記が何を示すのかについて解説していきます。
ppmが示す100万分の1という単位
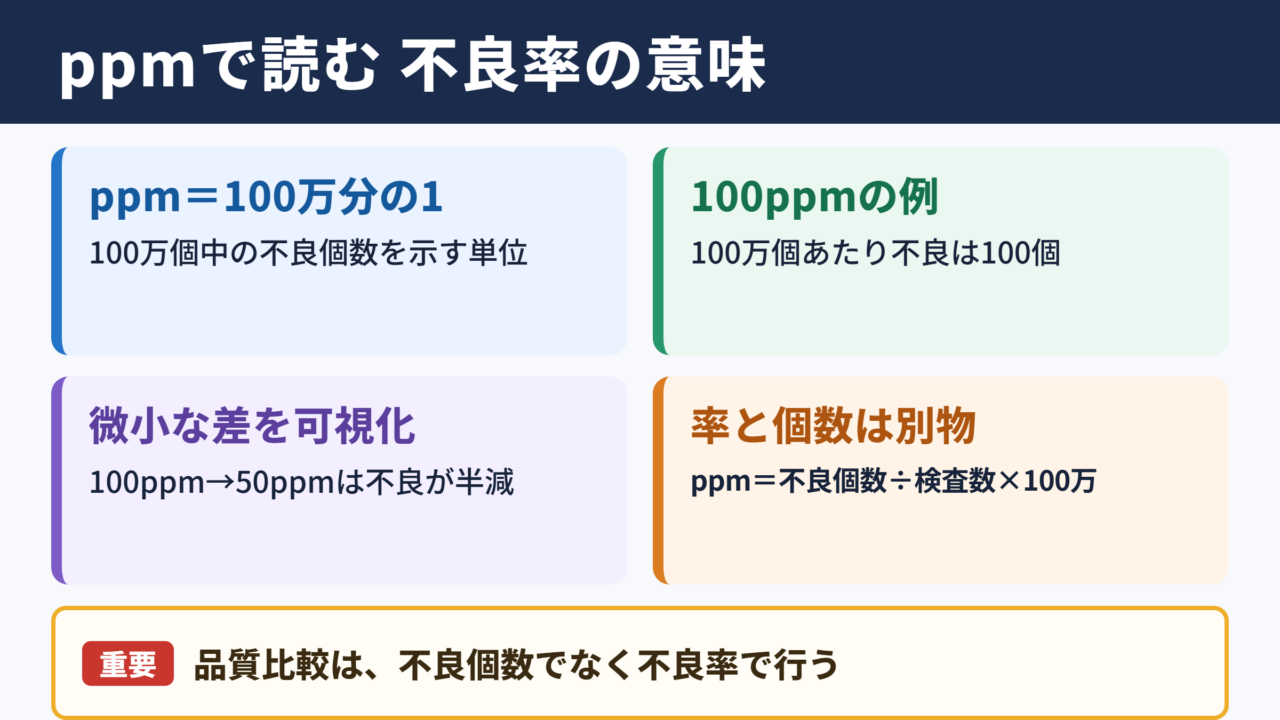
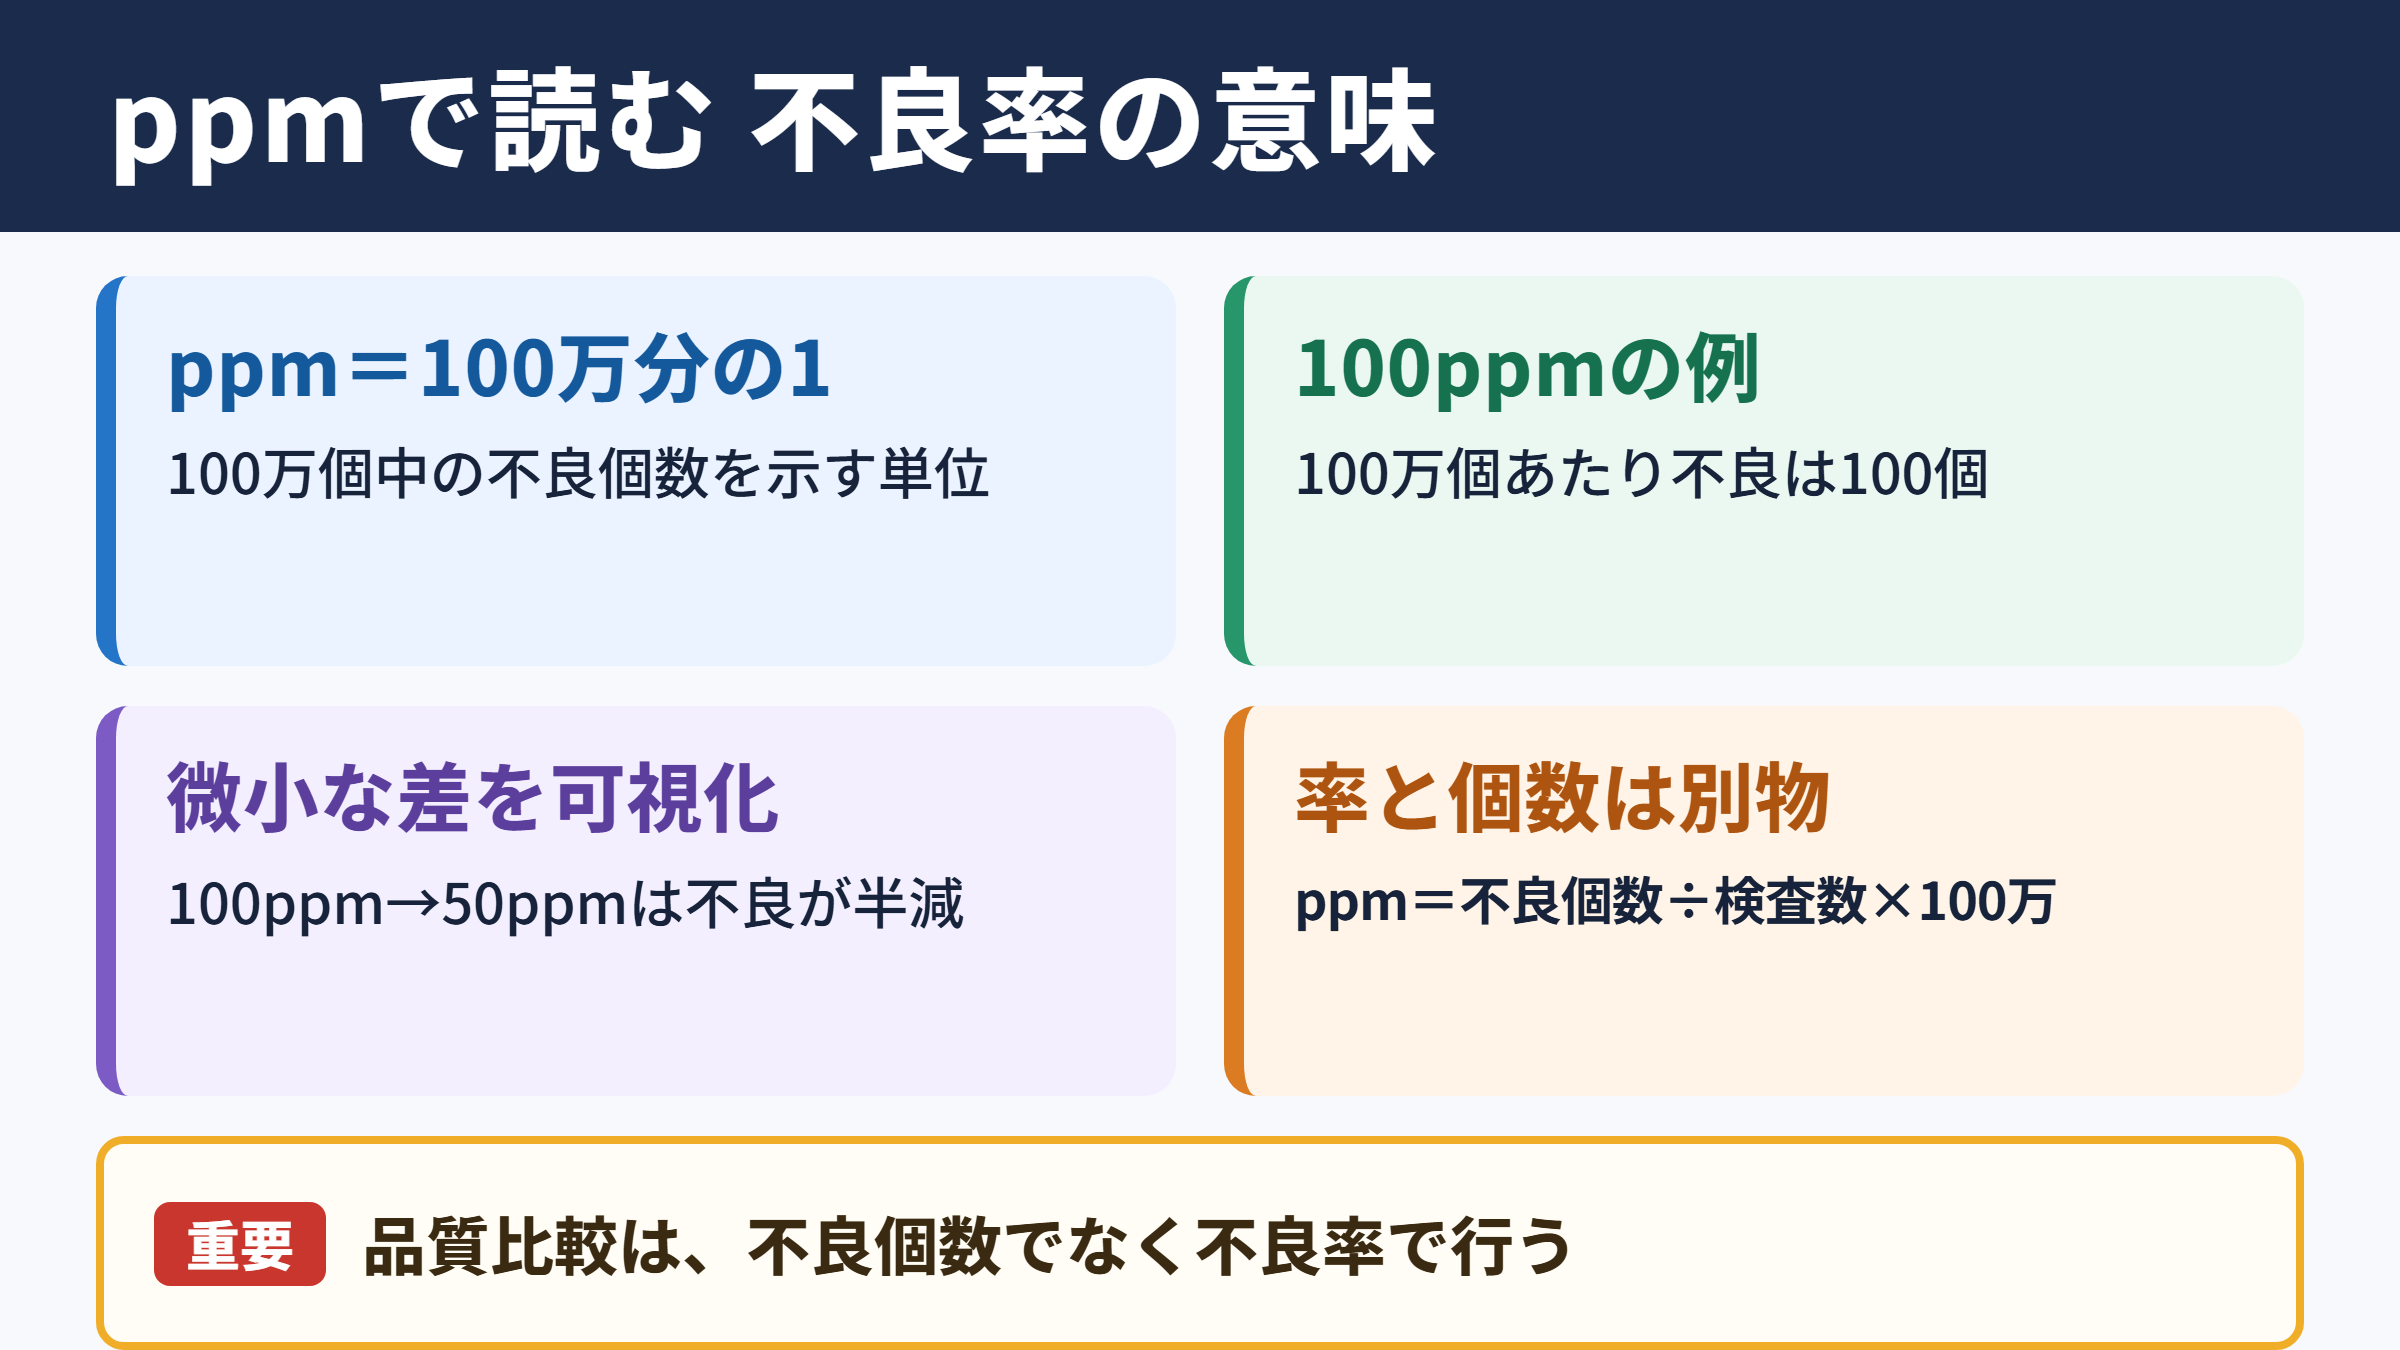
ppmはparts per millionの略で、100万分のいくつ存在するかを表す単位です。
不良率に使う場合は、検査した製品や部品が100万個あったと仮定したとき、そのうち何個が不良になるかを示します。
たとえば不良率が100ppmであれば、100万個当たり100個の不良が発生する水準です。
パーセントで表すとわずか0.01パーセントですが、大量生産では無視できない数量になるでしょう。
ppmは微小な不良率を見えやすくし、品質の差を比較しやすくする単位です。
1パーセント未満の不良率を小数で並べると、桁を読み違えたり、改善の度合いを直感的にとらえにくかったりします。
ppmへ換算すれば、100ppmから50ppmになったときに不良が半減したことを明確に共有できます。
不良率と不良個数の違い
不良率は、検査対象に対して不良品が占める割合です。
一方で不良個数は、実際に見つかった不良品の数を指します。
不良個数が同じ10個でも、検査数が1,000個なら不良率は高く、検査数が100万個なら低い水準になります。
このため、工場や工程の品質を公平に比べるには、不良個数だけでなく分母を含めた不良率を見る必要があります。
不良率は、不良個数を検査数で割って求めます。
不良率 = 不良個数 ÷ 検査数
ppm値 = 不良個数 ÷ 検査数 × 1,000,000
生産量の異なる月同士や、複数のラインを比べる際にも、この考え方が基本になります。
品質管理でppmが重視される理由
品質管理では、顧客に届く不良をできるだけ減らし、安定した製品を供給することが求められます。
特に自動車、半導体、医療機器、精密機器などでは、小さな不良率でも安全性、信頼性、コストへ大きく影響する場合があります。
ppmを共通指標にすると、取引先、製造部門、検査部門、品質保証部門の間で品質水準をそろえて話し合えます。
また、月ごとの変化や改善前後の結果も追跡しやすくなります。
ppmの数値は小さいほど、不良が少なく品質が安定している状態を示します。
ppmによる不良率の計算方法
続いては、不良率をppmで計算する手順を確認していきます。
基本となる計算式
不良率をppmで求めるには、不良個数を検査数または生産数で割り、その結果に100万を掛けます。
検査数には、実際に品質判定を行った製品数を使うのが一般的です。
全数検査を行っている工程では生産数と検査数が一致しますが、抜取検査では両者を混同しないよう注意が必要です。
例として、50,000個を検査して不良品が8個見つかったケースを考えます。
8 ÷ 50,000 × 1,000,000 = 160
この工程の不良率は160ppmです。
小数点以下の扱いは、社内の集計ルールや報告書の基準に合わせて統一するとよいでしょう。
分母をそろえる重要性
ppmの比較では、何を分母にしたかが重要です。
完成品数を分母にするのか、投入数を分母にするのか、検査数を分母にするのかで数値の意味が変わります。
たとえば工程内不良を把握したい場合は工程への投入数、出荷品質を把握したい場合は出荷検査数を分母にする考え方があります。
同じ資料の中で分母の定義が変わると、数値を比較しても正確な判断につながりません。
ppmを報告するときは、不良個数だけでなく、分母となる対象数も必ず確認することが大切です。
不良件数と不良品数の計算上の注意
1個の製品に傷と寸法不良が同時に見つかる場合、不良品数は1個でも不良件数は2件になります。
不良品ppmは不良品の個数を基準にし、不良件数ppmは不良現象の件数を基準にします。
どちらを使うかによって数値は異なるため、会議資料や取引先への報告では指標名を明記する必要があります。
原因別の改善を進めるなら不良件数、出荷品の良否を管理するなら不良品数が参考になりやすいでしょう。
同じppmという表記でも、分母と数え方が異なれば比較できません。
不良品ppmなのか、不良件数ppmなのかを決め、集計条件を固定して運用しましょう。
ppmとパーセントの換算関係
続いては、ppmとパーセントの換算関係を確認していきます。
パーセントからppmへの換算
1パーセントは100分の1であり、ppmでは10,000ppmに相当します。
したがって、パーセントの数値に10,000を掛けるとppmへ換算できます。
不良率が0.1パーセントなら1,000ppm、不良率が0.01パーセントなら100ppmです。
百分率で小数点の位置を間違えると、ppmでは大きな差になります。
1ppmは0.0001パーセントであり、1,000ppmは0.1パーセントです。
| 不良率 | ppm換算 | 100万個当たりの不良数 |
|---|---|---|
| 1パーセント | 10,000ppm | 10,000個 |
| 0.5パーセント | 5,000ppm | 5,000個 |
| 0.1パーセント | 1,000ppm | 1,000個 |
| 0.05パーセント | 500ppm | 500個 |
| 0.01パーセント | 100ppm | 100個 |
| 0.001パーセント | 10ppm | 10個 |
| 0.0001パーセント | 1ppm | 1個 |
ppmからパーセントへの換算
ppmをパーセントへ戻すときは、ppmの数値を10,000で割ります。
たとえば250ppmなら、250 ÷ 10,000で0.025パーセントです。
取引先がパーセントで品質基準を示し、社内がppmで管理している場合、この換算が必要になります。
数値の桁数が増えるため、表計算ソフトで計算式を設定しておくと入力ミスの防止に役立ちます。
250ppmをパーセントに換算する例です。
250 ÷ 10,000 = 0.025パーセント
0.025パーセントをppmに戻すと、0.025 × 10,000 = 250ppmとなります。
ppbとの違い
ppmよりさらに小さな割合を表す単位として、ppbがあります。
ppbは10億分の1を示すparts per billionの略で、1ppmは1,000ppbです。
一般的な製造不良の管理ではppmが使われることが多い一方、化学物質の濃度や極めて厳しい管理が必要な分野ではppbが登場します。
単位を取り違えると数値が1,000倍ずれるため、帳票の単位欄まで含めて確認する習慣が欠かせません。
ppmとppbは似た表記でも基準となる分母が異なるため、同じ数値として扱わないことが重要です。
品質管理におけるppmの活用場面
続いては、品質管理でppmをどのように活用するのかを確認していきます。
工程別の不良傾向の把握
工程ごとにppmを算出すると、どこで不良が発生しやすいかを把握できます。
加工工程、組立工程、外観検査工程などに分けて管理すれば、改善を優先すべき工程が見えやすくなります。
ただし、工程ごとに検査の厳しさや不良の検出条件が異なる場合は、数値だけで単純に優劣を決められません。
不良内容、検査方法、投入量、前月からの変化も合わせて確認する姿勢が必要です。
ppmは原因を断定する数字ではなく、異常の兆候を早く見つけるための管理指標です。
取引先との品質目標の共有
部品の調達や委託製造では、受入不良率や市場不良率の目標をppmで設定することがあります。
たとえば納入品質を500ppm以下とする場合、100万個当たり500個以下という意味になります。
目標値だけを掲げるのではなく、対象品目、集計期間、返品品の扱い、再検査品の扱いを事前にそろえることが大切です。
基準が曖昧なままでは、達成状況に対する認識の違いが生まれやすくなります。
品質目標のppmは、数値だけで完結しません。
対象範囲、判定基準、集計期間、責任分担を文書化して初めて、実務で使える共通指標になります。
改善活動の効果測定
不良対策を実施した後は、実施前後のppmを比較して効果を確認します。
金型の調整、作業手順の見直し、治具の交換、検査基準の整備など、それぞれの対策に対して結果を記録します。
100ppmから80ppmへの低下は20ppmの改善であり、改善率として見ると20パーセントの低減です。
一方で生産量が少ない時期は、数個の不良でもppmが大きく変動します。
単月の数値だけで判断せず、移動平均や複数月の傾向を見ると、偶然の変動に左右されにくくなります。
ppm管理で注意したい品質指標
続いては、ppm管理を正しく行うために注意したい品質指標を確認していきます。
歩留まりとの関係
歩留まりは、投入した材料や製品のうち、良品として得られた割合を示す指標です。
不良率が低ければ歩留まりは高くなる傾向がありますが、再加工品や廃棄品の扱いによって算出結果は変わります。
不良率が100ppmなら、単純計算では良品率は99.99パーセントです。
しかし、工程途中でのロスや選別で除外された品目を含めるかどうかは、歩留まりの定義によって異なります。
ppmと歩留まりは関連しますが、分母と目的が同じとは限らないため、別の指標として管理する必要があります。
DPMOとの違い
DPMOはDefects Per Million Opportunitiesの略で、100万回の不良発生機会当たりの不良数を表す指標です。
製品1個に複数の検査項目や不良発生箇所がある場合、DPMOではその機会数を分母に含めます。
一方、不良品ppmは通常、製品個数を分母にするため、両者は同じではありません。
たとえば1個当たり10項目を検査する製品では、1,000個の製品に10,000回の不良発生機会があると考えられます。
シックスシグマの考え方を取り入れる場合には、DPMOを使う場面もあるでしょう。
| 指標 | 分母 | 主な用途 |
|---|---|---|
| 不良品ppm | 製品数または検査数 | 不良品の発生割合の管理 |
| 不良件数ppm | 製品数または検査数 | 不良現象の件数管理 |
| DPMO | 不良発生機会数 | 複数項目を持つ工程の改善 |
| 歩留まり | 投入数 | 良品化の効率管理 |
ゼロ件とゼロppmの考え方
検査で不良が見つからなかった場合、計算上のppmはゼロになります。
ただし、検査数が少なければ、実際に不良が存在しないと断定することはできません。
1,000個を検査して不良ゼロだった結果と、100万個を検査して不良ゼロだった結果では、品質に対する信頼度が異なります。
不良ゼロの報告では、ppm値とともに検査数量、検査方法、対象期間を示すことが望まれます。
ゼロppmは、その集計条件で不良が見つからなかったという結果です。
恒久的に不良が発生しないことを意味するわけではないため、継続した監視と再発防止が必要になります。
不良率のppm表記のまとめ
不良率のppm表記は、100万個当たりの不良数を示す品質管理の単位です。
不良個数を検査数で割り、100万を掛けることで算出できます。
1パーセントは10,000ppm、0.1パーセントは1,000ppm、0.01パーセントは100ppmという換算関係も押さえておくと便利です。
ppmを有効に使うポイントは、分母、不良の数え方、集計期間、判定基準を統一することにあります。
工程別の傾向把握、取引先との品質目標、改善活動の効果測定に活用すれば、微小な変化にも気づきやすくなるでしょう。
数値だけを見るのではなく、不良内容や生産条件と合わせて確認し、継続的な品質向上へつなげることが大切です。