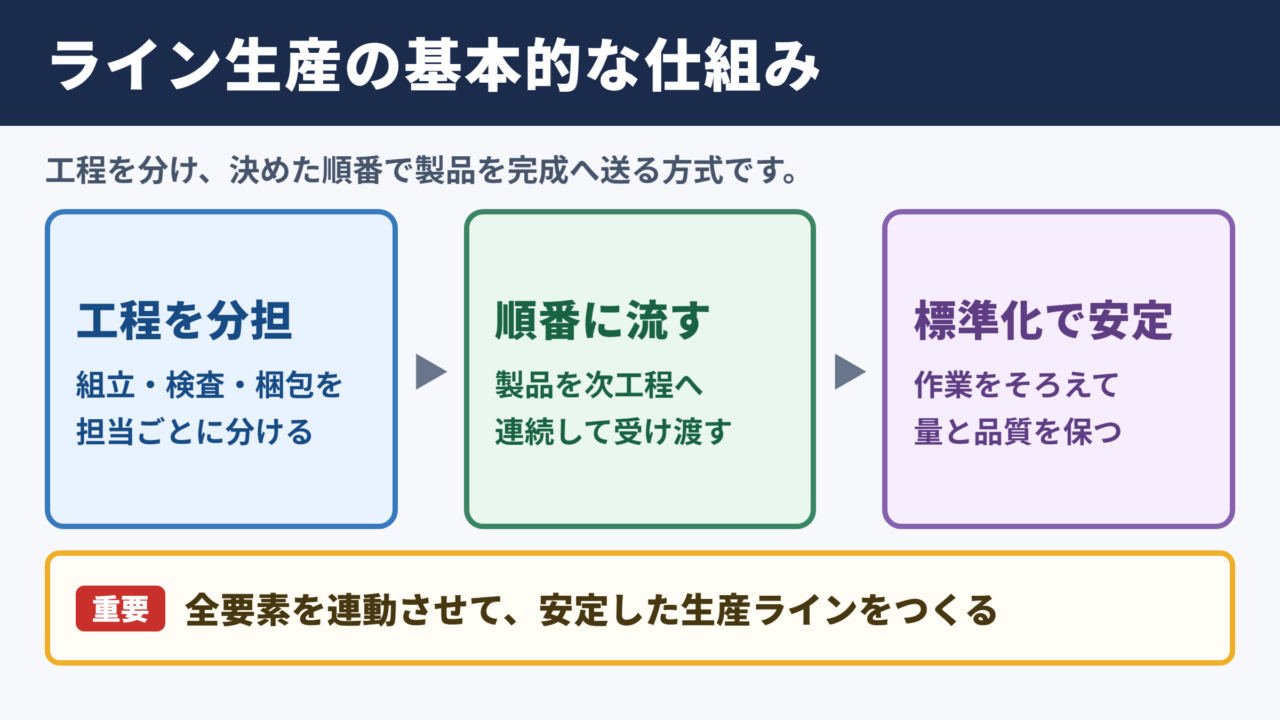
ライン生産は、製品を効率よく大量に作るために、多くの製造現場で採用されている代表的な生産方式です。
自動車、家電、食品、医薬品、電子部品など、身近な製品の多くが生産ラインを通って完成しています。
ただし、流れ作業という言葉だけで理解すると、工程の管理方法や人員配置、品質管理との関係を見落としやすいでしょう。
この記事では、ライン生産の意味、仕組み、メリット、注意点を、製造業の基本からわかりやすく解説します。
ライン生産の意味と基本的な仕組み
それではまず、ライン生産の意味と基本的な仕組みについて解説していきます。
ライン生産の定義
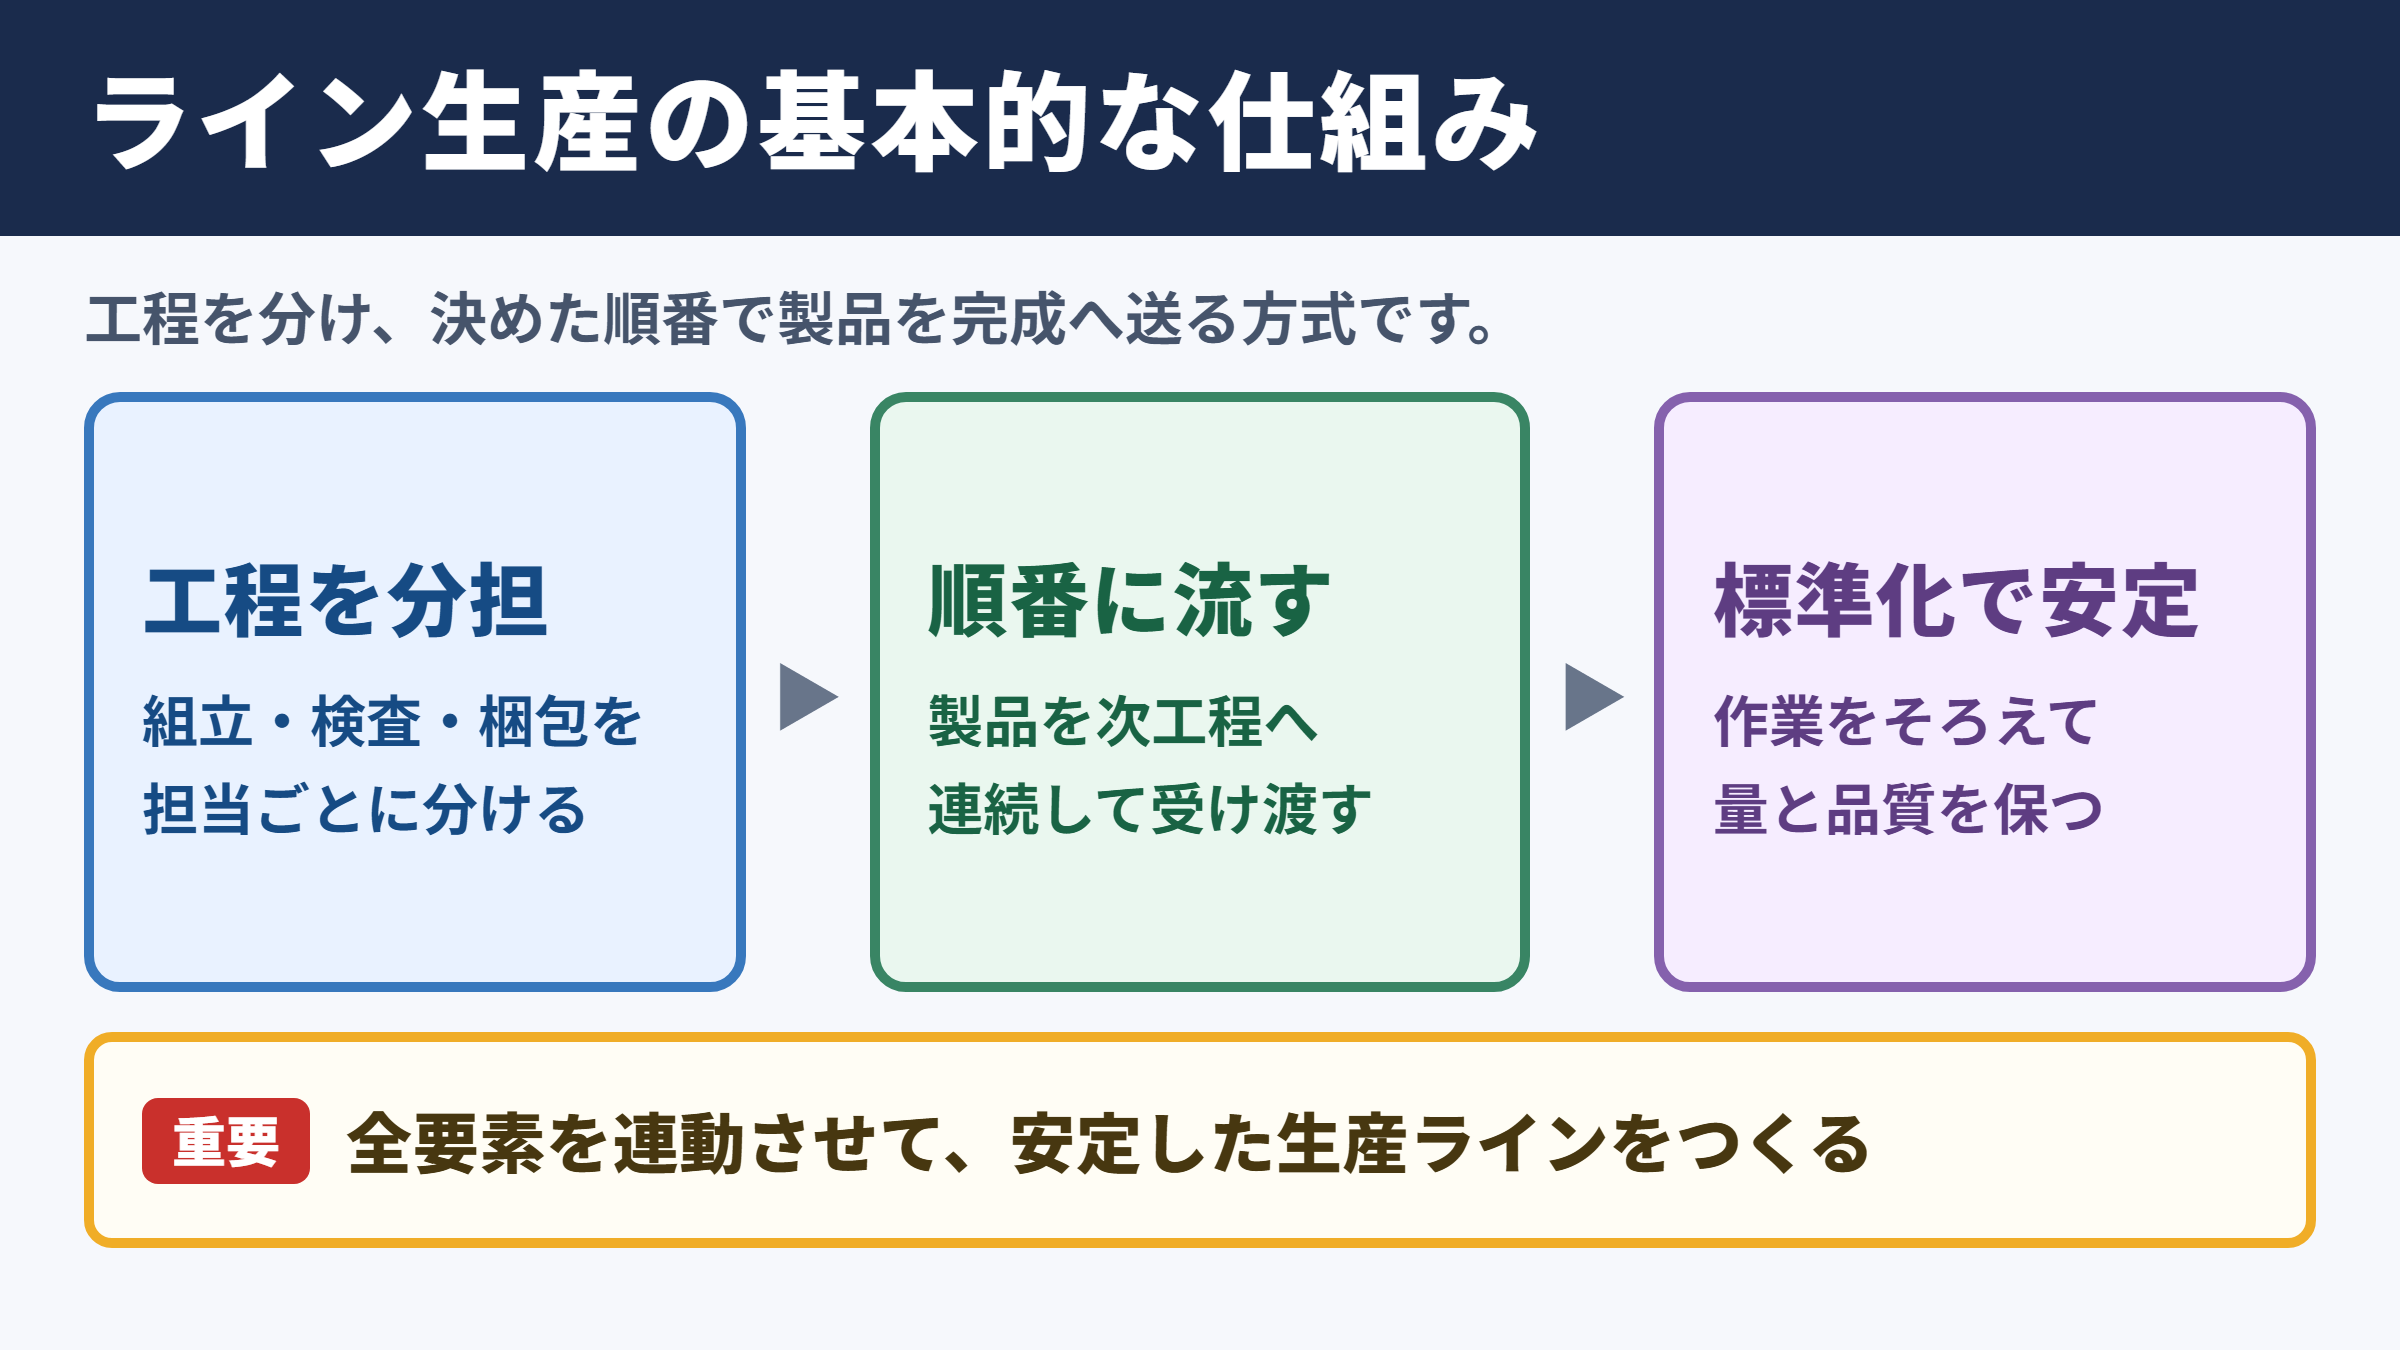
ライン生産とは、製品の完成までに必要な作業を複数の工程へ分け、決められた順番で連続的に進める生産方式です。
部品の取り付け、組み立て、検査、梱包などの作業を担当者や設備ごとに分担し、製品を次の工程へ送っていきます。
一般的にはコンベアや搬送装置を使って製品を移動させるため、流れ作業と呼ばれることもあります。
ただし、搬送装置を使わず、作業者が製品を受け渡す形でも、工程が順序立てて連続していればライン生産に含まれます。
ライン生産の本質は、製品を一定の流れに乗せ、各工程の作業を標準化して、生産量と品質を安定させる点にあります。
一人の作業者が最初から最後まで組み立てる方法と比べると、担当範囲が明確になり、作業時間を短縮しやすくなります。
同じ製品を継続的に多く生産する場面で、特に力を発揮する方式です。
生産ラインを構成する要素
生産ラインは、単に作業台を並べただけの仕組みではありません。
製品の流れ、作業手順、設備、人員、部品供給、検査基準、進捗管理を一体として設計する必要があります。
工程の順番が不適切であれば、部品の取り付け忘れや手戻りが起こり、かえって生産性が下がってしまうでしょう。
また、作業時間に大きな差がある工程が並ぶと、前後の工程で待ち時間が発生します。
| 構成要素 | 主な役割 |
|---|---|
| 作業工程 | 組み立て、加工、検査などを順番に実施します |
| 作業者 | 標準作業に沿って担当作業を行います |
| 設備 | 加工機械、ロボット、治具、検査装置などを使用します |
| 搬送手段 | コンベア、台車、自動搬送機などで製品を移動させます |
| 部品供給 | 必要な部品や材料を適切なタイミングで届けます |
| 品質管理 | 不良品の流出を防ぎ、工程内で異常を見つけます |
これらの要素が適切に連動することで、安定した生産ラインが成立します。
流れ作業との関係
流れ作業は、製品や部品が工程から工程へ移動しながら、作業が進む状態を表す言葉です。
ライン生産は、その流れ作業を計画的に管理するための生産システムと考えると理解しやすいでしょう。
たとえば、弁当工場では容器にご飯を盛る工程、主菜を入れる工程、副菜を入れる工程、ふたを閉める工程、表示を確認する工程が連続します。
自動車工場では、車体の組み立てから塗装、部品搭載、最終検査まで、多数の工程が接続されています。
流れ作業のイメージは、部品の準備、加工、組み立て、検査、梱包、出荷という順番です。
各工程の担当者が自分の作業に集中できるため、熟練度を高めやすく、作業品質の均一化にもつながります。
工程設計とタクトタイムの考え方
続いては、ライン生産を支える工程設計とタクトタイムを確認していきます。
工程分割の考え方
ライン生産では、製品を完成させるための作業を、無理のない単位に分ける工程分割が重要です。
工程を細かく分けすぎると、受け渡しや移動が増え、管理の負担が大きくなります。
反対に、一つの工程に多くの作業を集めすぎると、担当者の負担が増え、作業時間のばらつきも起こりやすくなります。
品質を確保しながら、作業時間をそろえられる単位で工程を設定することが基本です。
工程設計では、作業内容だけでなく、安全性、作業姿勢、部品の取りやすさ、工具の配置まで検討します。
現場で実際に作業する人の意見を反映すると、無駄な動作や作業しにくい箇所を見つけやすくなります。
タクトタイムの役割
タクトタイムとは、顧客が求める数量を決められた時間内に生産するために、製品一つをどのくらいの間隔で完成させる必要があるかを示す時間です。
生産計画を立てる際には、稼働時間を必要生産数で割って目安を求めます。
タクトタイムは、稼働可能時間を必要生産数で割って算出します。
たとえば、稼働時間が四百八十分で、一日に百二十個を作る場合、一個あたりの目安は四分です。
各工程の作業時間がタクトタイムを大きく超えると、その工程が生産全体を遅らせる原因になります。
このように生産の流れを止める工程は、ボトルネックと呼ばれます。
ボトルネックを見つけ、設備の追加、作業の分割、作業手順の見直しを行うことで、生産能力を改善できます。
ラインバランスの重要性
ラインバランスとは、各工程の作業時間や負荷をできるだけ均等に整える考え方です。
前の工程が早すぎると、次の工程の前に仕掛品がたまります。
後の工程が早すぎる場合は、部品や製品が届くまで待機時間が発生するでしょう。
| 状態 | 起こりやすい問題 | 主な改善策 |
|---|---|---|
| 前工程が速い | 仕掛品が増え、置き場が不足します | 作業の再配分、供給量の調整 |
| 後工程が速い | 待ち時間が増え、人員が遊休化します | 複数工程の担当、応援配置 |
| 一工程だけ遅い | 全体の生産数が伸びません | 設備改善、治具導入、作業分割 |
| 作業時間が不安定 | 計画どおりに進みにくくなります | 標準作業書の整備、教育の実施 |
ライン生産では、一部の工程だけを速くするよりも、全工程の流れを整えることが生産性向上につながります。
工程ごとの能力を見える化し、日々の実績を確認することが、安定したライン運営の土台になります。
ライン生産のメリット
続いては、ライン生産を導入する主なメリットを確認していきます。
大量生産への対応力
ライン生産の大きなメリットは、同じ製品を継続して生産する場合に、高い生産性を得やすい点です。
作業者が担当作業を繰り返すことで、手順に慣れ、作業時間の短縮につながります。
専用設備や自動機を導入しやすいことも、大量生産との相性がよい理由です。
生産数量が多いほど、設備投資や治具製作にかかった費用を一製品あたりで小さくしやすくなります。
需要が安定している定番商品では、ライン生産の効果が特に表れやすいでしょう。
生産計画に沿って一定のペースで製造できれば、納期の見通しも立てやすくなります。
品質の安定化
ライン生産では、作業方法を標準作業として定め、誰が担当しても同じ品質を目指せるようにします。
作業手順、使用する工具、締め付け順序、検査項目を明確にすると、個人の経験だけに頼る状態を減らせます。
工程内検査を組み込めば、不良が次の工程へ流れる前に発見しやすくなります。
たとえば、部品の有無をセンサーで確認したり、締め付けトルクを記録したりする方法があります。
品質管理では、作る工程で品質を確認する考え方が重要です。
完成後の検査だけに依存すると、不良の原因を追いにくく、手直しの負担も大きくなります。
異常を早い段階で止める仕組みを整えることが、品質と生産性の両立につながります。
教育と管理のしやすさ
担当作業が明確なラインでは、新しく配属された人に必要な作業を段階的に教えやすくなります。
複雑な製品であっても、作業を分解して教育できるため、習熟までの期間を短縮できる場合があります。
また、工程ごとに目標数量や不良数を確認できるため、問題が起きている場所を把握しやすい点も利点です。
生産管理者は、進捗ボードや電子表示板を使い、計画数と実績数の差を確認できます。
現場全体で状況を共有できれば、遅れが出た際にも応援人員の配置や設備確認を素早く行えるでしょう。
ライン生産の課題と改善の視点
続いては、ライン生産で起こりやすい課題と改善の視点を確認していきます。
需要変動への対応
ライン生産は、大量生産に向く一方で、製品の種類や生産量が頻繁に変わる環境では対応が難しくなることがあります。
需要が急に減ると、専用設備や人員が余り、固定費の負担が大きくなる可能性があります。
反対に受注が急増した場合、ラインの能力を超え、納期遅れにつながることもあるでしょう。
対策としては、複数製品を切り替えられる設備の導入、作業者の多能工化、部品在庫の適正化などが挙げられます。
一人が複数の工程を担当できる状態をつくると、生産量の変化に合わせて人員を調整しやすくなります。
単調作業と人的ミス
同じ作業を繰り返すラインでは、集中力の低下や単調さによる作業ミスが課題になる場合があります。
小さな部品の取り付け忘れ、似た部品の取り違え、検査漏れなどは、重大な品質問題につながりかねません。
作業者の注意力だけに頼るのではなく、ミスを起こしにくい仕組みを設けることが重要です。
部品の形状を利用して誤った向きでは取り付けられないようにする工夫は、ポカヨケの代表例です。
人が注意すれば防げるという考え方ではなく、間違えにくく、間違えてもすぐ気づける工程へ変えることが大切です。
定期的な工程ローテーション、休憩の取り方の見直し、作業環境の改善も、安定した品質に役立ちます。
停止リスクと復旧対応
ライン生産では、一つの設備が停止すると、前後の工程にも影響が広がることがあります。
特に直列に連なった生産ラインでは、中心となる設備の故障が全体の停止につながりやすいでしょう。
設備の予防保全を実施し、異音、振動、温度変化などの兆候を早めに確認する必要があります。
また、故障時の連絡先、代替設備、手作業への切り替え手順をあらかじめ決めておくと、復旧までの時間を短縮できます。
| 主な課題 | 現場での対策 |
|---|---|
| 設備の故障 | 点検計画、予備部品、保全履歴の管理 |
| 部品不足 | 発注点の設定、在庫確認、供給先との連携 |
| 品質異常 | 工程内検査、異常停止、原因分析 |
| 人員不足 | 多能工化、応援体制、作業標準化 |
| 計画変更 | 段取り時間の短縮、柔軟な人員配置 |
停止を完全になくすことは簡単ではありませんが、影響を小さくする準備は日常的に進められます。
セル生産とライン生産の違い
続いては、セル生産とライン生産の違いを確認していきます。
セル生産の特徴
セル生産とは、一人または少人数の作業者が、複数の工程をまとめて担当する生産方式です。
作業台や設備をコの字型などに配置し、作業者が必要な部品や工具へ手を伸ばしやすい環境をつくります。
ライン生産のように製品を一方向へ流すのではなく、一つのセルの中で製品を完成に近づける点が特徴です。
製品の種類が多い場合や、需要が大きく変動する場合には、セル生産の柔軟性が役立つことがあります。
一方で、幅広い作業を覚える必要があるため、教育や技術継承には時間がかかることもあります。
両方式の比較
ライン生産とセル生産には、それぞれ向いている製品や生産条件があります。
| 比較項目 | ライン生産 | セル生産 |
|---|---|---|
| 得意な生産形態 | 少品種を大量に生産する形態 | 多品種少量生産に対応しやすい形態 |
| 作業範囲 | 工程ごとに担当を分けます | 一人または少人数が複数工程を担当します |
| 生産性 | 条件が合えば非常に高くなります | 数量が少ない場合に効率を保ちやすい傾向です |
| 柔軟性 | 製品変更には準備が必要です | 品種変更に対応しやすい特徴があります |
| 教育 | 担当工程ごとの教育を進めやすい形です | 幅広い技能の習得が必要になります |
どちらが優れているかではなく、生産量、品種数、設備投資、納期に合わせて選ぶことが重要です。
生産方式を選ぶ視点
生産方式を選ぶ際には、月間の生産数量だけでなく、将来の需要変化も考える必要があります。
現在は一種類の製品を大量に作っていても、数年後に仕様変更や製品バリエーションが増える可能性があります。
そのため、専用ラインを構築する際には、設備の転用性やレイアウト変更のしやすさも確認したいところです。
ライン生産とセル生産を完全に分けるのではなく、一部工程だけをセル化する方法もあります。
たとえば、部品加工はラインで行い、最終組み立てや特殊仕様への対応はセルで行うといった組み合わせです。
現場の課題に合わせて生産方式を組み合わせる視点が、変化に強い工場づくりにつながります。
ライン生産の要点
ライン生産は、製品の工程を順番に並べ、作業を分担しながら連続的に生産する方式です。
流れ作業として製品を進めることで、大量生産、納期管理、品質の安定化を実現しやすくなります。
特に、需要が安定した製品では、標準作業や専用設備を活用することで高い生産性を期待できます。
一方で、工程ごとの作業時間がそろっていなければ、仕掛品や待ち時間が増え、生産ライン全体の効率が下がります。
タクトタイムを基準にラインバランスを整え、ボトルネックを継続的に改善することが欠かせません。
また、設備停止、部品不足、人的ミス、需要変動といったリスクにも備える必要があります。
標準化と改善を繰り返し、現場に合った流れをつくることが、ライン生産を成功させる重要なポイントです。
セル生産など他の方式との違いも理解し、自社の製品、数量、納期、将来計画に合う仕組みを選びましょう。