応力除去焼きなましは、金属加工や溶接によって材料内部に生じた残留応力を緩和するための熱処理です。
外観に問題がなくても、材料の内側には加工ひずみや温度差による力が残っている場合があります。
この力を放置すると、後加工での反り、寸法変化、割れ、疲労寿命の低下につながることもあるため、製造現場では重要な工程として扱われています。
この記事では、応力除去焼きなましの目的、温度条件、溶接後や金属加工後に行う理由を、実務で役立つ視点から分かりやすく解説します。
応力除去焼きなましの意味と効果
それではまず応力除去焼きなましについて解説していきます。
残留応力を緩和する熱処理
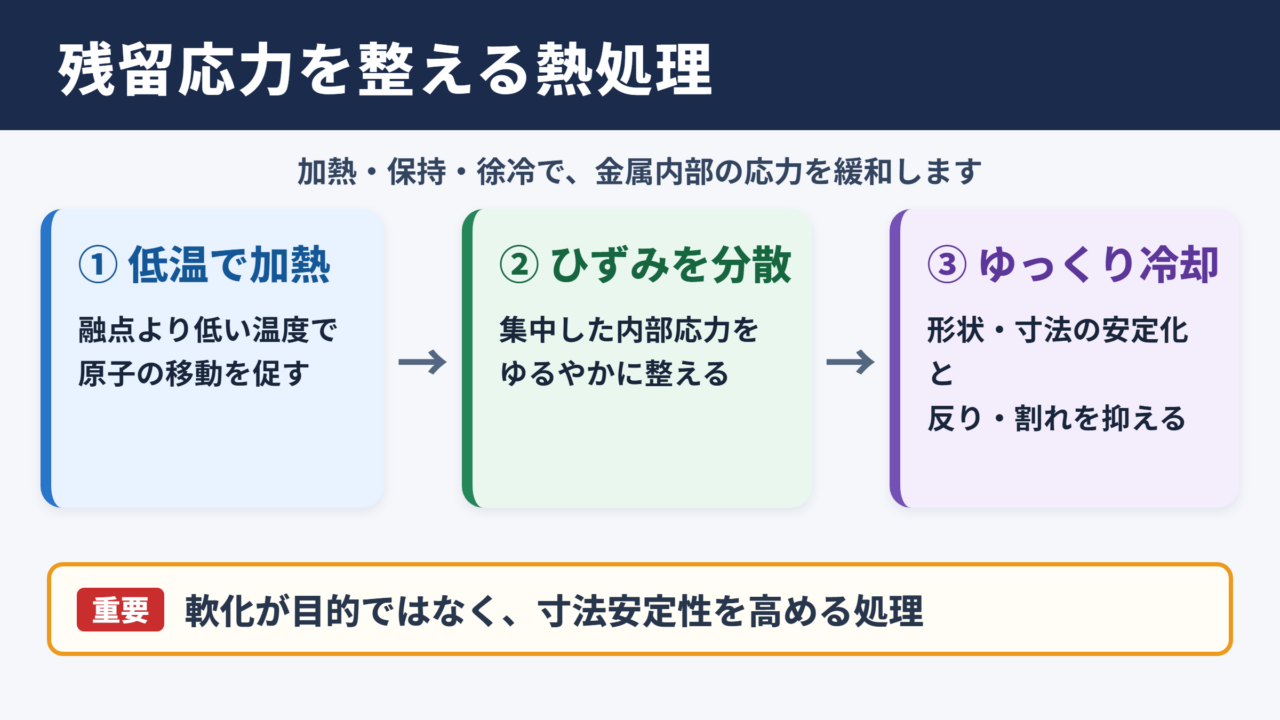
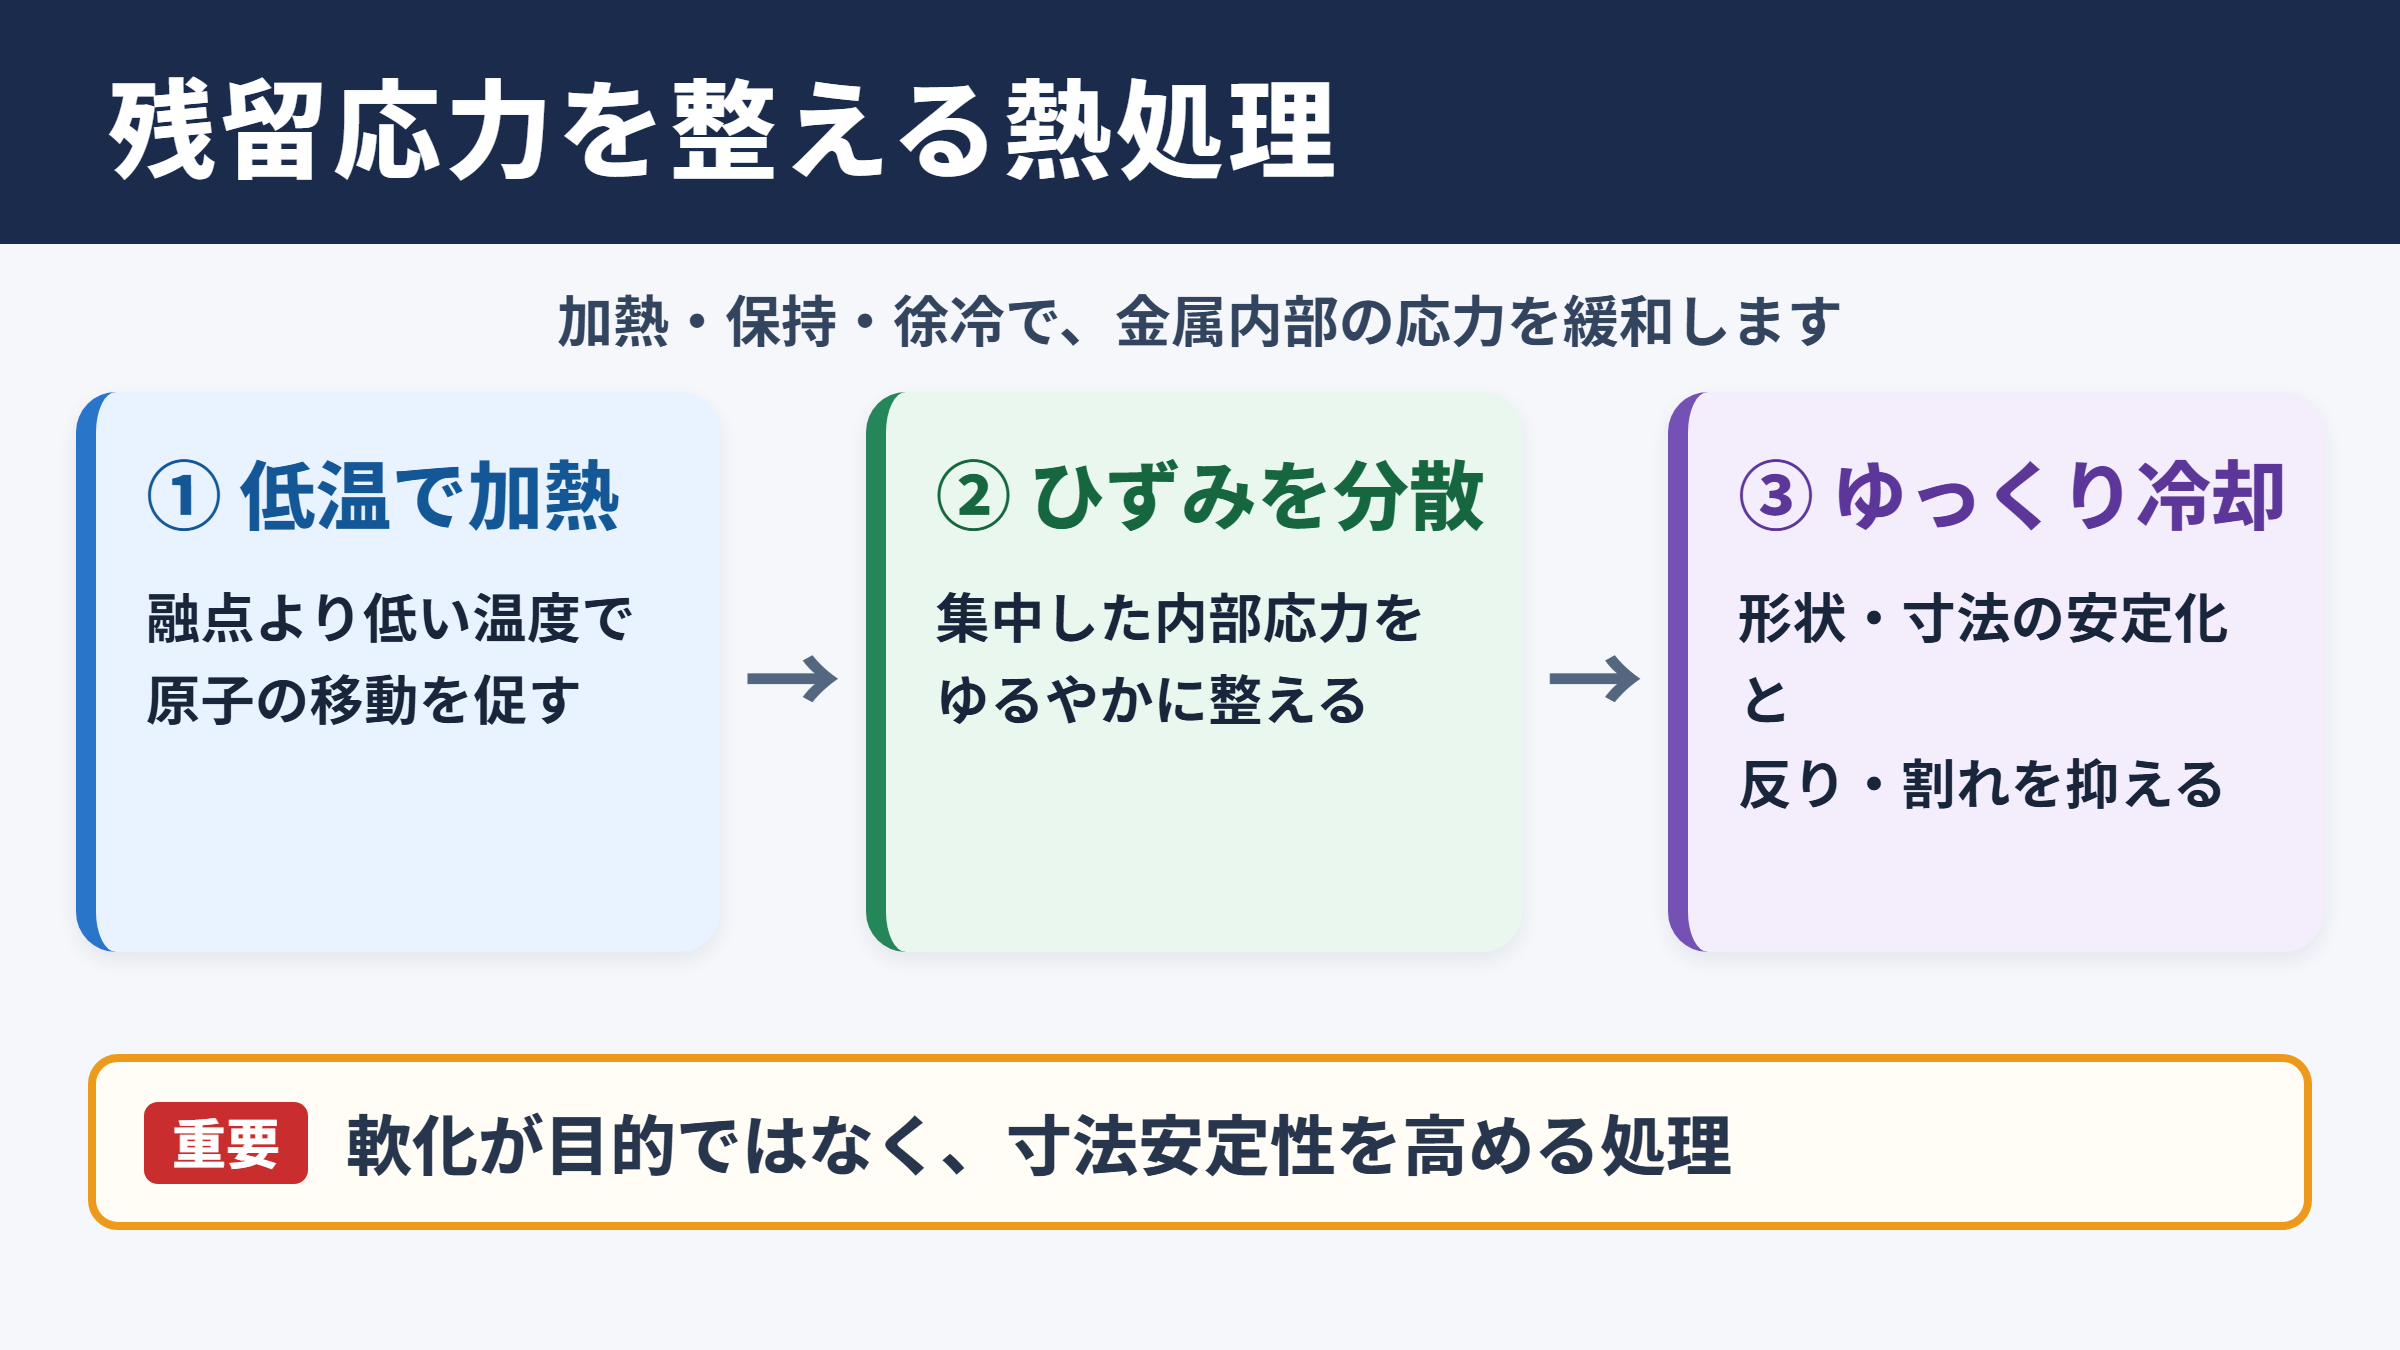
応力除去焼きなましとは、金属を適切な温度まで加熱し、一定時間保持した後にゆっくり冷却することで、材料内部に残った残留応力を小さくする熱処理です。
残留応力とは、外部から力を加えていない状態でも金属内部に残っている応力を指します。
切削、研削、曲げ、プレス、鍛造、鋳造、溶接などを行うと、部位ごとの塑性変形や温度差によって、引張応力と圧縮応力が複雑に発生します。
応力除去焼きなましでは、材料を融点より大幅に低い温度域で加熱し、原子の移動をわずかに促します。
その結果、局所的に集中していたひずみが分散され、内部応力のバランスが整いやすくなります。
材料を軟らかくすることだけが目的ではなく、形状と寸法を安定させることが大きな役割です。
応力除去焼きなましは、材料の組織を大きく変える熱処理ではなく、主に残留応力の低減を狙う処理です。
焼入れや焼なましと同じ熱処理でも、目的と温度域は異なります。
反りや割れを防ぐ効果
金属部品に残留応力が多いまま機械加工を続けると、材料の一部を削り取った瞬間に応力の均衡が崩れます。
加工中には問題が見えなくても、チャックを外した後に反る、穴位置がずれる、平面度が悪化するなどの現象が起こり得ます。
特に薄板、長尺材、複雑形状の溶接構造物、精密金型部品では、わずかな変形でも品質上の問題になりやすいでしょう。
応力除去焼きなましを行うと、後工程で発生する変形リスクを抑えやすくなります。
また、残留引張応力が高い箇所では、腐食環境や繰り返し荷重の影響によって亀裂が進展しやすくなる場合があります。
そのため、寸法安定性だけでなく、耐久性や信頼性を支える予防的な処理としても重要です。
焼なましと焼ならしとの違い
熱処理には、焼なまし、焼ならし、焼入れ、焼戻しなど多くの種類があります。
応力除去焼きなましは、これらの中でも残留応力の緩和に重点を置いた処理です。
一般的な完全焼なましは、硬さを下げたり組織を均一化したりする目的で、より高い温度まで加熱することがあります。
一方の焼ならしは、加熱後に空冷して組織や結晶粒を整え、機械的性質を改善する処理です。
応力除去焼きなましでは、材料の強度や硬さを必要以上に変えないよう、温度と保持時間を慎重に管理します。
| 熱処理の種類 | 主な目的 | 冷却の考え方 |
|---|---|---|
| 応力除去焼きなまし | 残留応力の緩和と変形防止 | 炉冷または緩やかな冷却 |
| 完全焼なまし | 軟化、組織の調整、加工性向上 | ゆっくり冷却 |
| 焼ならし | 組織の均一化、機械的性質の改善 | 空冷が中心 |
| 焼入れ | 硬さと強度の向上 | 急冷が中心 |
| 焼戻し | 焼入れ後の靭性回復と応力低減 | 目的に応じて冷却 |
残留応力が発生する原因
続いては残留応力が発生する原因を確認していきます。
溶接時の急激な温度差
溶接では、アークやレーザーなどの熱源によって局部的に高温になります。
溶接部付近の金属は大きく膨張しますが、周囲の低温部分がその膨張を拘束するため、内部にひずみが蓄積されます。
その後に冷却が進むと、溶接金属と母材の収縮量の違いによって、引張応力や圧縮応力が残ります。
板厚が大きい部材、溶接長が長い構造物、補強リブが多い製品では、残留応力が複雑になりやすい傾向です。
溶接後の変形は見た目だけの問題ではなく、強度、気密性、組立精度にも影響します。
切削と研削による加工ひずみ
旋盤加工、フライス加工、マシニング加工、研削加工では、刃物や砥石が材料表面に力と熱を加えます。
切削抵抗による塑性変形に加え、摩擦熱や冷却液による急冷も表層の応力状態を変化させます。
特に研削は高い精度を得やすい一方で、条件が不適切な場合には研削焼けや表面の引張残留応力を生じることがあります。
荒加工の後に応力除去焼きなましを挟み、その後に仕上げ加工を行う工程は、精密部品でよく採用されます。
これは、荒加工で生じた応力を先に緩和し、最終加工後の変形を減らすためです。
鋳造と塑性加工による内部ひずみ
鋳造品は、肉厚の差や冷却速度の違いによって、部位ごとに収縮のタイミングが変わります。
厚肉部は冷えにくく、薄肉部は早く冷えるため、鋳物内部には応力が残りやすくなります。
プレス加工、曲げ加工、引抜き加工、冷間鍛造でも、材料が局所的に塑性変形することで残留応力が発生します。
複雑な形状ほど、どの方向に応力が残るかを単純に予測しにくい点が注意点です。
残留応力は、外から荷重をかけていない状態でも材料の内部に存在します。
部品全体では力が釣り合っていても、局部では大きな引張応力や圧縮応力が残っている場合があります。
応力除去焼きなましの温度と処理条件
続いては応力除去焼きなましの温度と処理条件を確認していきます。
材質ごとに異なる加熱温度
応力除去焼きなましの温度は、鉄鋼、ステンレス鋼、アルミニウム合金、銅合金など、材料によって異なります。
炭素鋼や低合金鋼では、一般に数百度の温度域で実施されることが多く、用途や規格に応じて条件が決められます。
高温にしすぎると、強度低下、硬さの変化、組織変化、酸化スケールの増加などを招く可能性があります。
逆に温度が低すぎたり保持時間が不足したりすると、期待したほど残留応力が緩和されません。
材料名だけで温度を決めず、板厚、製品形状、加工履歴、要求精度まで含めて検討することが必要です。
| 材料の例 | 処理で重視する点 | 注意点 |
|---|---|---|
| 炭素鋼 | 溶接残留応力と加工ひずみの緩和 | 強度低下を避ける温度管理 |
| 合金鋼 | 熱処理履歴との整合 | 焼戻し条件との関係確認 |
| ステンレス鋼 | 耐食性と寸法安定性 | 鋭敏化や酸化への配慮 |
| アルミニウム合金 | 加工後の反りと歪みの低減 | 時効硬化への影響確認 |
| 鋳鉄 | 鋳造ひずみと加工後変形の抑制 | 厚肉部と薄肉部の温度差 |
保持時間と板厚の関係
加熱炉の設定温度に到達しただけでは、部品全体が均一な温度になったとは限りません。
特に大型構造物や厚肉部品では、表面と中心部で温度差が残るため、十分な保持時間を設ける必要があります。
保持時間は板厚に応じて設定されることが多く、材料全体を均熱状態に近づけてから応力緩和を進めます。
短時間で終わらせようとすると、表面だけが処理され、内部の残留応力が十分に下がらないことがあります。
一方で、必要以上の長時間保持は、生産性の低下や表面酸化につながるため、合理的な条件設定が求められます。
処理条件を考える際は、加熱時間、均熱時間、保持時間、冷却時間を分けて管理します。
炉の表示温度だけで判断せず、製品温度の追跡や熱電対による確認も有効です。
冷却速度と温度むらの管理
応力除去焼きなましでは、加熱時だけでなく冷却時の管理も重要です。
急激に冷却すると、再び部位ごとの温度差が大きくなり、新たな熱応力を生むおそれがあります。
大型品や肉厚差の大きい製品では、炉内で徐冷する方法が選ばれることがあります。
また、炉の中で製品を積み重ねすぎると、空気の流れや熱の伝わり方が不均一になります。
治具との接触部、熱がこもりやすい箇所、扉に近い箇所などにも温度差が発生しやすいため、装入方法まで含めた管理が欠かせません。
適切な温度に加熱しても、急冷や温度むらがあれば残留応力は再発し得ます。
加熱、保持、冷却を一連の工程として管理することが品質安定のポイントです。
溶接後に行う応力除去焼きなまし
続いては溶接後に行う応力除去焼きなましを確認していきます。
溶接構造物で求められる理由
溶接構造物では、溶接熱によって発生する残留応力と変形が大きな課題になります。
圧力容器、配管、タンク、橋梁部材、建設機械、産業機械のフレームなどでは、溶接後熱処理が品質要求の一部になることがあります。
溶接部の近くは急激な加熱と冷却を受けるため、母材とは異なる組織や硬さになる場合があります。
残留応力が高い状態では、使用中の荷重が重なった際に応力集中が大きくなり、疲労破壊や応力腐食割れのリスクが増す可能性があります。
溶接後熱処理は、変形対策だけでなく、長期使用時の安全性を考える工程でもあります。
溶接後熱処理が必要になりやすい製品
すべての溶接品に応力除去焼きなましが必要になるわけではありません。
薄板の小型製品や、残留応力が性能に与える影響が小さい製品では、治具による拘束や溶接順序の工夫だけで対応する場合もあります。
一方で、板厚が大きい製品、高圧流体を扱う設備、高い寸法精度が必要な部品、繰り返し荷重を受ける構造物では、処理の必要性を慎重に検討します。
材質が高強度鋼や特殊合金の場合は、熱処理が機械的性質に与える影響も大きいため、材料仕様書や施工要領書との照合が重要です。
| 製品の条件 | 検討すべき理由 | 主な確認項目 |
|---|---|---|
| 厚肉の溶接構造物 | 温度差と拘束が大きい | 板厚、継手形状、冷却条件 |
| 圧力容器や配管 | 安全性と耐圧性能が重要 | 規格、溶接施工要領、検査 |
| 精密機械の架台 | 後加工後の変形を防ぎたい | 平面度、直角度、穴位置 |
| 繰り返し荷重を受ける部材 | 疲労亀裂の抑制が必要 | 応力集中部、使用環境 |
局部加熱と炉内加熱の使い分け
大型設備や現地施工品では、製品全体を炉に入れられないことがあります。
このような場合には、溶接部周辺だけを加熱する局部熱処理が採用されることがあります。
局部加熱では、加熱幅、昇温速度、保温材の巻き方、温度測定位置などが品質を左右します。
処理範囲が狭すぎると温度勾配が急になり、目的とする応力緩和が得られにくい場合があります。
炉内加熱は製品全体を均一に処理しやすい利点がありますが、大型炉、搬送設備、工程時間が必要です。
製品サイズ、要求規格、施工場所、コストを踏まえ、適切な方法を選定します。
金属加工後の実施タイミング
続いては金属加工後の実施タイミングを確認していきます。
荒加工と仕上げ加工の間
精密部品では、荒加工の後に応力除去焼きなましを実施し、仕上げ加工へ進む工程が有効です。
荒加工で大きく肉を落とすと、素材に残っていた応力と加工中に生じた応力のバランスが変わります。
その状態で直接仕上げ加工を行うと、加工後や保管中に反りが現れ、要求公差を外れる可能性があります。
中間工程で応力を緩和しておけば、最終仕上げ時の変形量を小さくしやすくなります。
高精度な平面度、平行度、同軸度、穴位置精度が必要な部品ほど、中間熱処理の効果が現れやすいでしょう。
研削加工前後の考え方
研削加工は表面粗さや寸法精度に優れますが、熱影響を受けやすい加工でもあります。
大きな研削代を一度に除去したり、砥石の目詰まりを放置したりすると、局部的な発熱が増えます。
その結果、表面に熱ひずみが生じ、研削焼けや微細な割れの原因になることがあります。
研削前に応力除去焼きなましを行うことで、素材由来の変形を抑えやすくなります。
研削後に実施する場合は、仕上げ面の酸化、寸法変化、表面状態への影響を考慮する必要があります。
加工工程の一例として、素材調達、荒加工、応力除去焼きなまし、仕上げ加工、検査という流れがあります。
ただし最適な順序は材質、形状、公差、後工程によって変わります。
寸法変化を見込んだ加工代
応力除去焼きなまし後には、残留応力の再配分によって微小な寸法変化が起こることがあります。
処理そのものは変形を減らすために行いますが、すでに蓄積された応力が解放される過程で、わずかな反りや収縮が表面化する場合があります。
このため、熱処理後に仕上げ加工を行う製品では、あらかじめ適切な加工代を残す設計が大切です。
試作段階で処理前後の寸法を測定し、変化の傾向を記録しておくと、量産時の工程設計に役立ちます。
熱処理は単独の作業ではなく、加工代、公差、測定方法と連動して考える必要があります。
品質管理と依頼時の確認項目
続いては品質管理と依頼時の確認項目を確認していきます。
温度記録とトレーサビリティ
応力除去焼きなましの品質は、外観だけでは判断しにくい特徴があります。
そのため、加熱温度、保持時間、昇温速度、冷却方法、処理日、対象製品などを記録し、追跡できる状態にしておくことが重要です。
規格対応が必要な製品では、温度記録計のチャートや熱電対の測定結果を提出するケースもあります。
処理炉の校正状態や、温度センサーの配置も信頼性に関わる要素です。
特に品質保証が厳しい業界では、処理を実施した事実だけでなく、指定条件で実施した証拠が求められます。
硬さと寸法の検査
熱処理後には、寸法検査、外観検査、硬さ測定などを行い、要求仕様を満たしているか確認します。
精密部品では、平面度、真直度、直角度、穴径、ねじ精度などを測定します。
溶接構造物では、変形量の確認に加え、必要に応じて非破壊検査を実施することもあります。
材料によっては熱処理後に硬さが変化するため、処理前後のデータを比較することが有効です。
寸法変化が大きかった場合は、温度条件だけでなく、素材の残留応力、治具による拘束、積載方法、冷却速度までさかのぼって確認します。
応力除去焼きなましの品質は、温度条件だけでは決まりません。
材料証明、加工履歴、炉の管理、装入方法、処理後検査をつなげて管理することが重要です。
熱処理業者へ伝える情報
外部の熱処理業者へ依頼する際は、材質、製品寸法、重量、板厚、加工内容、溶接の有無、希望する処理目的を具体的に伝えます。
図面だけでは分からない要求精度や、後工程での加工予定も共有すると、より適した条件を検討しやすくなります。
焼入れや焼戻しをすでに実施している材料では、既存の熱処理条件との関係も確認が必要です。
表面処理予定がある場合は、酸化スケールの除去方法や表面状態についても相談するとよいでしょう。
小ロット試作で寸法変化を把握してから量産条件を固める方法は、トラブルを減らすうえで有効です。
応力除去焼きなましのまとめ
応力除去焼きなましは、溶接、切削、研削、鋳造、塑性加工などで生じた残留応力を緩和する熱処理です。
主な目的は、反り、寸法変化、割れ、疲労寿命低下といった問題を抑え、製品の安定性を高めることにあります。
特に溶接構造物や精密加工部品では、処理の有無が後工程の作業性や最終精度に影響することがあります。
適切な温度、保持時間、冷却速度は、材質と形状、加工履歴、必要な性能によって変わります。
処理を検討する際は、単に熱を加える工程として捉えるのではなく、素材選定から加工順序、検査、品質記録までを含めた製造管理の一部として考えることが大切です。
残留応力を適切にコントロールできれば、金属製品の品質と信頼性を着実に高められるでしょう。