金属加工では、材料を加熱して冷却する熱処理が、製品の強度や寿命、加工しやすさを左右します。
なかでも焼き戻しと焼きなましは混同されやすい処理ですが、狙いも適した材料状態も異なります。
名称だけで判断すると、必要な硬さが得られなかったり、寸法変化や割れにつながったりするおそれがあります。
そこで本記事では、焼き戻しと焼きなましの基本的な違いから、目的、工程、硬度調整、現場での選び方までをわかりやすく整理します。
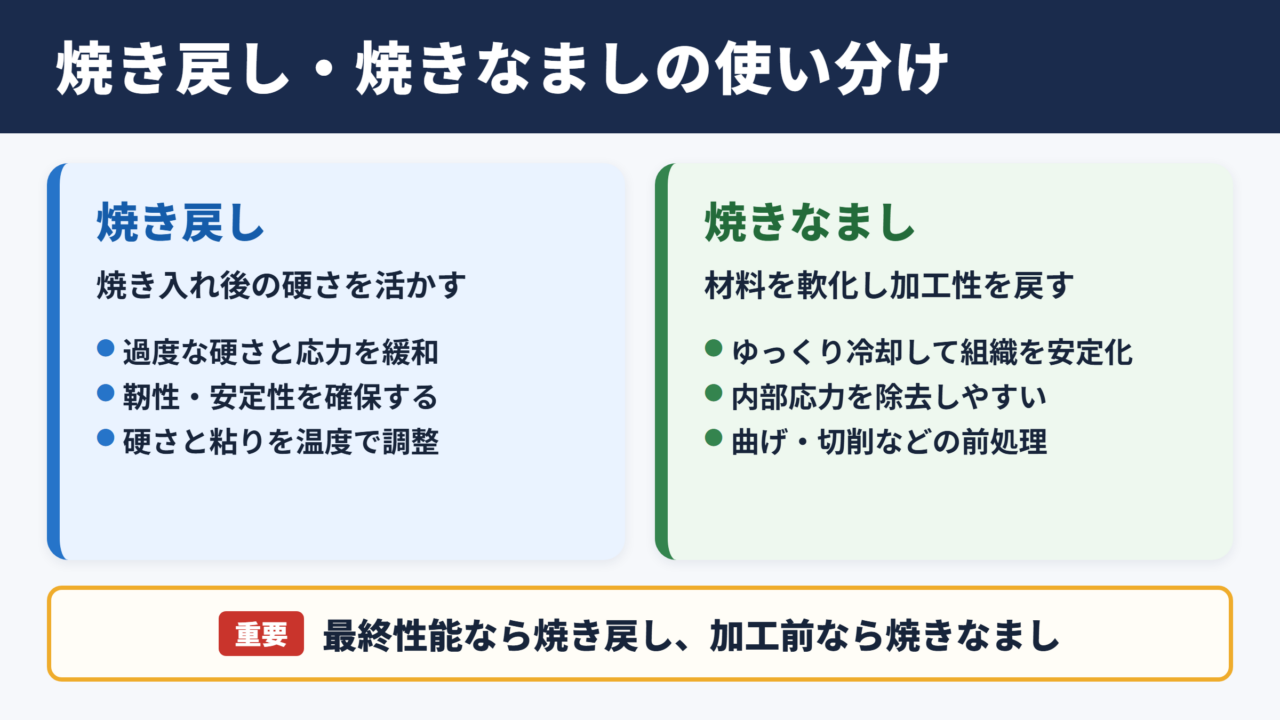
焼き戻しと焼きなましの使い分け
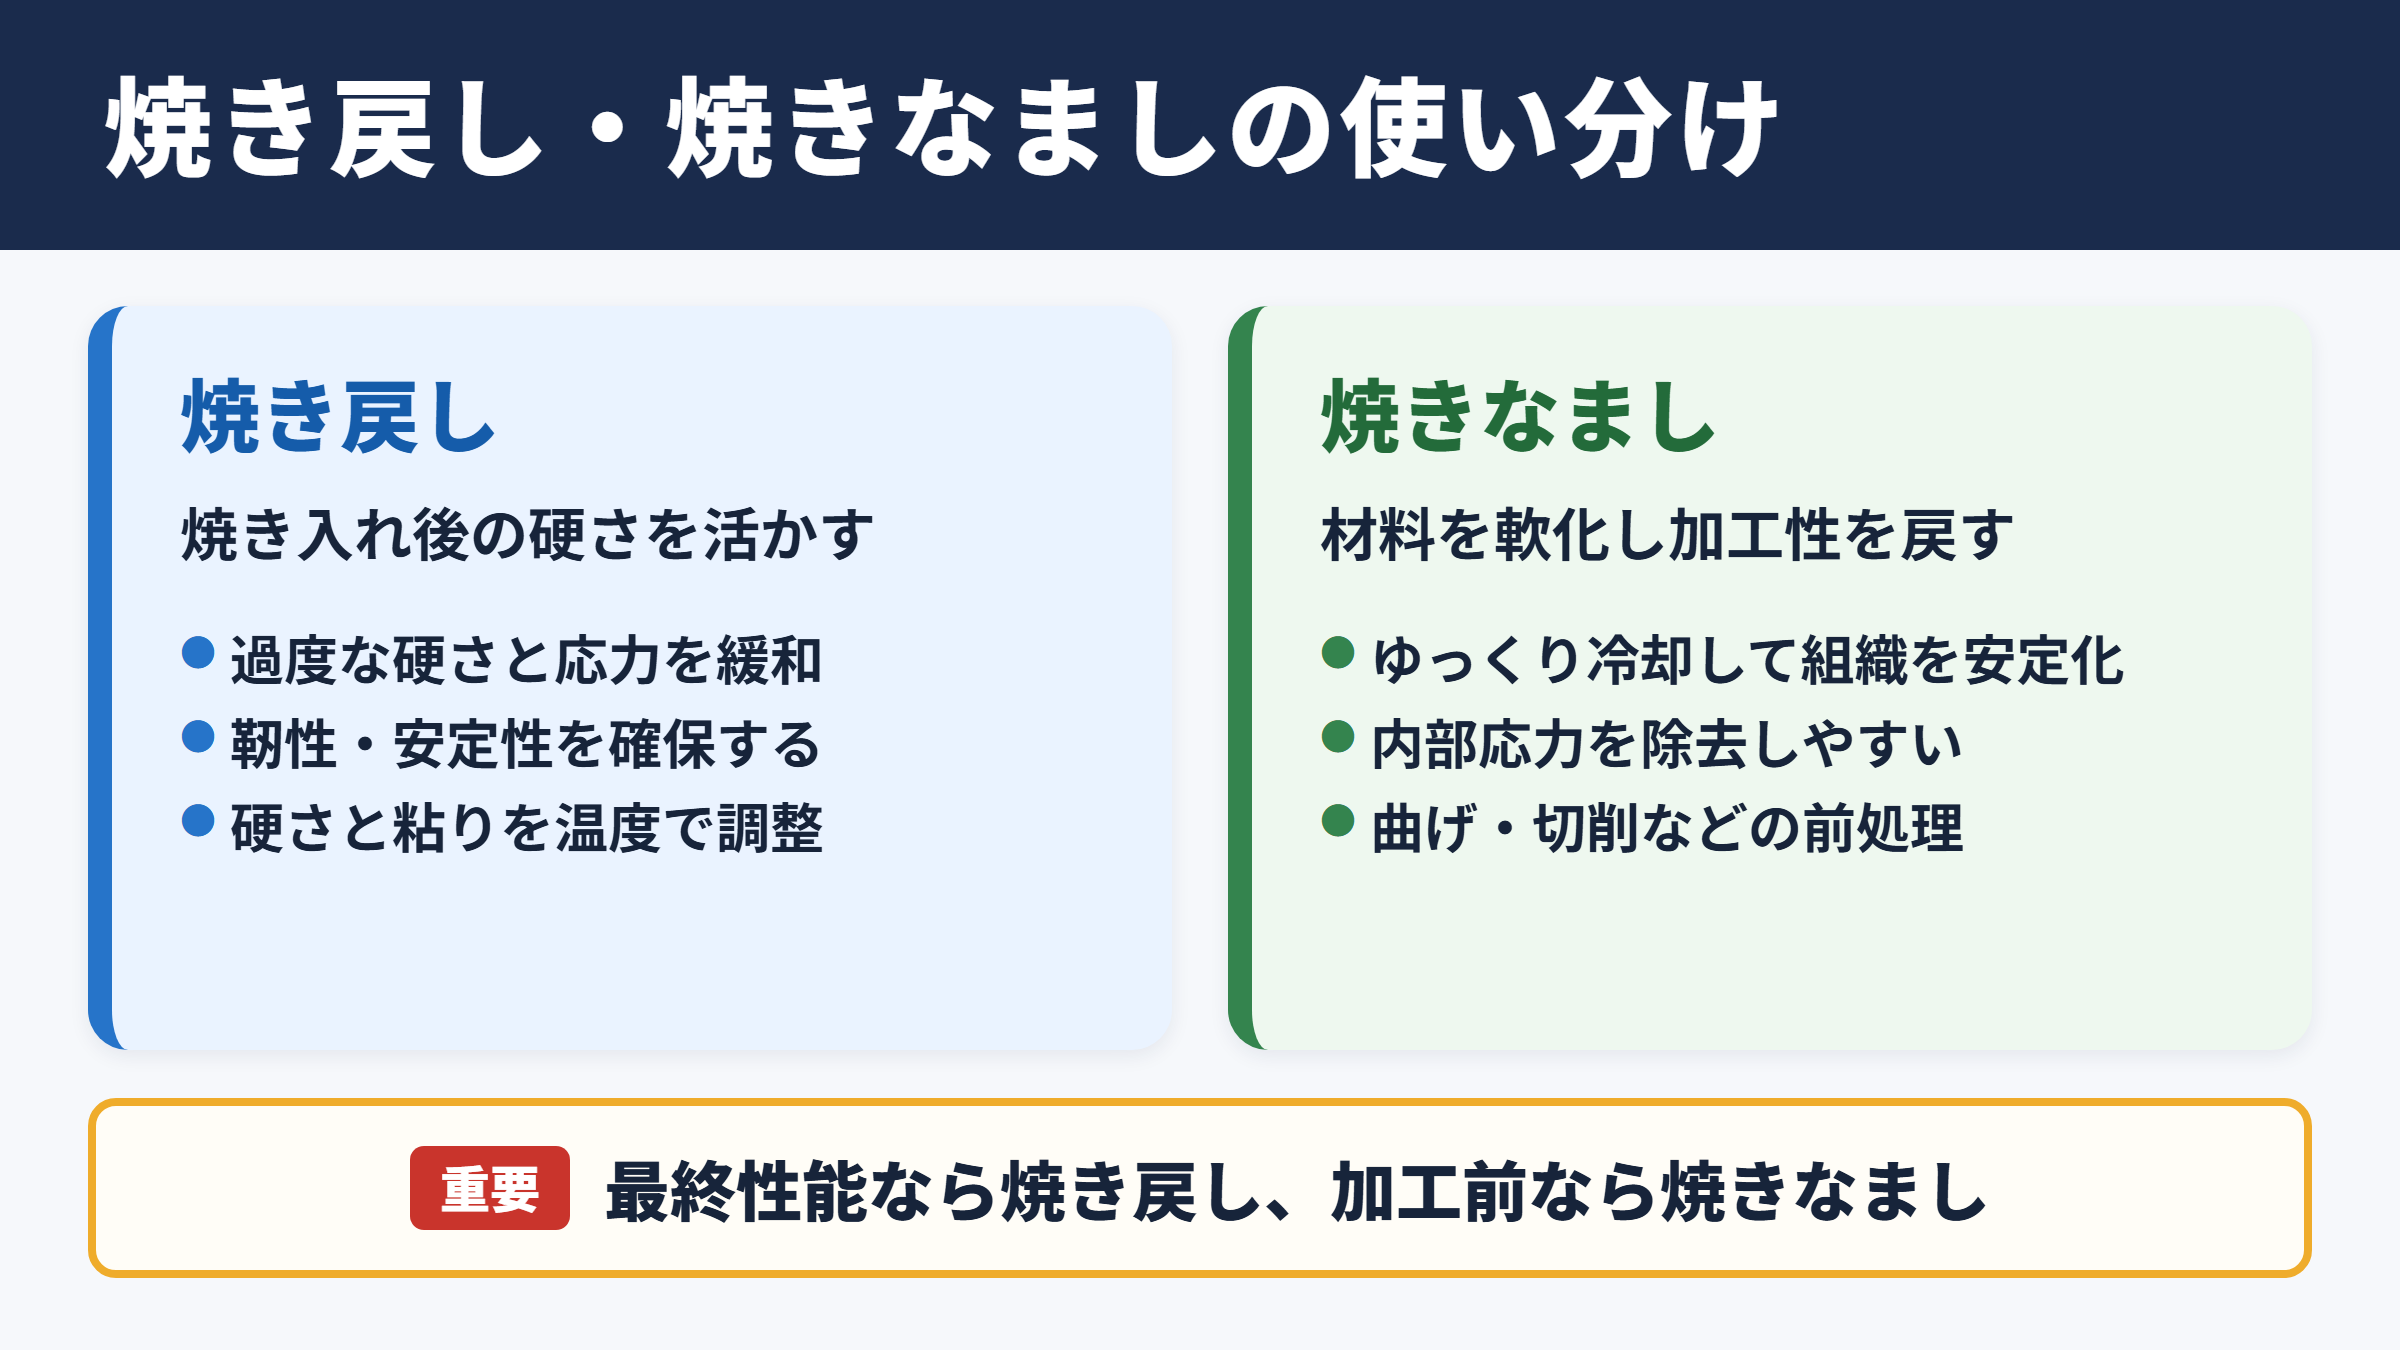
それではまず、焼き戻しと焼きなましの違いと、選択の基本を解説していきます。
焼き戻しが担う硬さと粘りの調整
焼き戻しは、焼き入れを行った鋼を再加熱し、冷却する熱処理です。
焼き入れ直後の鋼は非常に硬い反面、内部に大きな応力を抱え、衝撃で割れやすい状態になっています。
この状態のまま部品として使うと、加工中や使用中にひび割れが起こることもあるでしょう。
焼き戻しでは、焼き入れ材を一定温度まで温めることで、過度な硬さや残留応力を和らげます。
その結果、硬度を必要な範囲へ下げながら、靭性と安定性を確保しやすくなる点が重要です。
刃物、金型、ばね、歯車、工具鋼部品などでは、求める性能に合わせて焼き戻し温度を管理します。
低い温度で焼き戻すほど高硬度を保ちやすく、高い温度で処理するほど粘りを得やすい傾向があります。
ただし、材料の成分や焼き入れ条件によって反応は変わるため、温度だけで一律に判断することはできません。
焼き戻しは、焼き入れで得た硬さを活かしつつ、割れやすさを抑えるための熱処理です。
単に硬度を下げる処理ではなく、部品に必要な強度と靭性のバランスを整える工程と考えると理解しやすいでしょう。
焼きなましが担う軟化と加工性の回復
焼きなましは、金属を加熱した後、一般にゆっくり冷却して組織を安定させる熱処理です。
目的は硬くなった材料を軟らかくすること、内部応力を除去すること、組織を均一にすることなどです。
冷間加工を繰り返した鋼板や線材は、加工硬化によって曲げにくくなり、割れやすさが増す場合があります。
このような材料へ焼きなましを行うと、塑性加工しやすい状態へ戻しやすくなります。
切削加工前に硬度を下げたい場合や、溶接後の応力を緩和したい場合にも、焼きなましは有効です。
製品を最終的に硬く仕上げるためではなく、その前段階の加工性や寸法安定性を整えるために実施されることが多い処理です。
材料によっては炉の中で時間をかけて冷却する炉冷が選ばれます。
急冷すると再び硬化したり、熱応力が発生したりするため、冷却速度の管理が欠かせません。
目的と冷却方法による違い
焼き戻しと焼きなましを比べる際には、加熱温度だけでなく、処理前の材料状態と冷却方法を見ることが大切です。
焼き戻しは焼き入れ後に行うのが基本であり、焼きなましは加工硬化材や組織が不均一な材料などに実施されます。
| 比較項目 | 焼き戻し | 焼きなまし |
|---|---|---|
| 主な目的 | 硬さと靭性の調整 | 軟化、応力除去、組織の安定化 |
| 主な対象 | 焼き入れ後の鋼材 | 加工硬化材、溶接材、加工前の材料 |
| 硬度の変化 | 必要な範囲まで下げる | 加工しやすい程度まで下げる |
| 冷却方法 | 空冷、油冷、水冷など条件に応じる | 炉冷などの緩やかな冷却が基本 |
| 期待する効果 | 割れにくさ、耐衝撃性、使用時の安定性 | 切削性、曲げ性、延性、寸法安定性 |
つまり、焼き戻しは性能を実用域に整える工程であり、焼きなましは材料を扱いやすい状態に整える工程と捉えられます。
両者とも内部応力の低減に関係しますが、最終的に目指す材料特性は同じではありません。
熱処理における目的と金属組織
続いては、熱処理の目的と、組織変化との関係を確認していきます。
焼き入れ後に残るマルテンサイト組織
炭素鋼を適切な温度まで加熱し、急冷する焼き入れでは、マルテンサイトと呼ばれる硬い組織が生じます。
マルテンサイトは高い硬度を得るうえで役立つ一方、変形しにくく、内部応力が大きくなりやすい特徴があります。
たとえば工具や金型では高硬度が必要ですが、硬さだけを優先すると欠けや割れの原因になりかねません。
そこで焼き戻しを加え、組織を変化させながら応力を緩和し、使用に耐える性質へ近づけます。
焼き戻しの温度と保持時間は、硬度、引張強さ、耐摩耗性、靭性といった性能に影響します。
材料仕様書や熱処理業者の標準条件を参照し、要求性能から条件を決める流れが一般的です。
例として、硬度を重視する刃物では比較的低い温度域の焼き戻しが選ばれやすくなります。
一方で衝撃がかかるシャフトやばねでは、靭性を確保するために、より高い温度域を検討することがあります。
同じ鋼種でも、用途によって適切な焼き戻し条件は変わります。
焼きなましで整えるフェライトとパーライト
焼きなましでは、加熱と緩やかな冷却によって、比較的安定した金属組織へ近づけます。
炭素鋼ではフェライトやパーライトの状態が関わり、急冷した場合に比べて硬さは低く、延性を得やすくなります。
焼きなましの種類には、完全焼きなまし、球状化焼きなまし、応力除去焼きなまし、拡散焼きなましなどがあります。
名称が同じ焼きなましでも、目的により加熱温度や保持時間、冷却方法は異なります。
たとえば高炭素鋼の切削加工前には、炭化物を球状化させる球状化焼きなましが用いられることがあります。
これにより工具への負担を抑え、切りくず処理や加工面の安定につなげやすくなります。
焼きなましは単純な軟化ではなく、後工程に適した組織づくりでもあります。
残留応力と寸法変化への配慮
加工や熱処理を行った金属には、外見ではわかりにくい残留応力が残る場合があります。
残留応力が大きいと、切削中に反りが出たり、後日になって寸法が変化したりすることがあります。
精密部品では数ミクロン単位の寸法差が問題になるため、熱処理条件の安定性が特に重要です。
応力除去焼きなましは、材料を比較的低い温度で加熱し、急激な組織変化を抑えながら応力を緩和する方法です。
溶接構造物、鋳物、機械加工後の部品などで検討されます。
焼き戻しも残留応力の低減に役立ちますが、前提となるのは焼き入れ材です。
工程設計では、材料がどのような履歴をたどってきたかを確認し、焼き戻しと焼きなましを混同しないことが求められます。
焼き戻しの工程と温度管理
続いては、焼き戻しの代表的な工程と温度管理を確認していきます。
焼き入れから再加熱までの流れ
焼き戻しは、通常、焼き入れが完了した後に実施します。
焼き入れ直後の部品を長期間放置すると、残留応力による割れの危険が高まることがあるため、速やかに焼き戻す運用が選ばれる場合があります。
まず部品の表面に付着した油や異物を確認し、熱処理炉へ投入します。
設定温度まで加熱した後、材料の断面寸法や数量に応じて一定時間保持します。
保持時間が短すぎると中心部まで温度が届かず、狙った組織変化が得られにくくなります。
逆に必要以上に長く保持すると、生産性が低下するだけでなく、酸化や脱炭への配慮も必要になります。
処理後は材料規格や社内基準に沿って冷却し、硬度測定や外観検査を行います。
低温焼き戻しと高温焼き戻し
焼き戻し温度は、求める硬度と靭性に応じて設定されます。
低温焼き戻しは硬さや耐摩耗性を比較的維持したい場合に用いられ、切削工具、ゲージ、耐摩耗部品などで検討されます。
高温焼き戻しは、強度と粘りのバランスを重視する部品に向く考え方です。
機械構造用炭素鋼や合金鋼では、焼き入れと高温焼き戻しを組み合わせる調質が行われることがあります。
調質材は、切削加工と機械的強度のバランスを取りやすく、軸、ボルト、歯車など幅広い部品に使われます。
| 焼き戻しの区分 | 主に重視する性質 | 用途の例 | 注意点 |
|---|---|---|---|
| 低温焼き戻し | 硬度、耐摩耗性 | 刃物、金型、測定工具 | 靭性不足による欠けに注意 |
| 中温域の焼き戻し | 弾性、疲労強度 | ばね、工具類 | 鋼種ごとの性質変化を確認 |
| 高温焼き戻し | 強度と靭性の両立 | シャフト、歯車、ボルト | 目標硬度との整合が必要 |
温度区分はあくまで目安であり、実際には鋼種、部品寸法、焼き入れ方法、使用環境を踏まえて決めます。
焼き戻し温度を上げれば必ず性能が向上するわけではないため、試験結果と規格値の確認が欠かせません。
硬度測定と品質確認
焼き戻し後の品質確認では、ロックウェル硬さ、ビッカース硬さ、ブリネル硬さなどの測定が行われます。
どの試験方法を選ぶかは、材料の硬さ、部品形状、表面状態、規格によって変わります。
硬度値が基準を満たしていても、焼き割れ、酸化、脱炭、変形がないかを確認する必要があります。
特に浸炭焼き入れ品や高周波焼き入れ品では、表面硬化層と芯部の性質を分けて考えることが重要です。
硬化層だけを強くしすぎると、衝撃荷重で表面が損傷する場合があります。
反対に芯部が軟らかすぎると、荷重を受けたときに変形しやすくなります。
熱処理後の検査は、硬度の合否だけではなく、部品全体として要求機能を満たすかを見る工程です。
硬度測定の例として、指定硬度がHRCで管理される部品は、同じ測定位置、同じ表面仕上げ、同じ荷重条件で比較することが大切です。
測定条件が異なると数値の比較が難しくなり、熱処理の良否を正しく判断できません。
焼きなましの工程と種類
続いては、焼きなましの工程と代表的な種類を確認していきます。
完全焼きなましによる軟化
完全焼きなましは、主に鋼材を適切な温度まで加熱し、炉内でゆっくり冷却する処理です。
組織を安定化させ、硬さを下げ、切削や塑性加工をしやすくすることが狙いになります。
鍛造や圧延の後には材料組織が不均一になったり、加工による応力が残ったりすることがあります。
完全焼きなましを行うことで、その後の旋盤加工、フライス加工、穴あけ加工などを安定させやすくなります。
ただし、炉冷には時間がかかるため、生産リードタイムや炉の稼働率も考慮しなければなりません。
材料を一度に多く投入する場合は、積み方による温度差にも注意が必要です。
温度ムラが大きいと、部品ごとの硬度や組織にばらつきが出るおそれがあります。
球状化焼きなましと切削加工性
球状化焼きなましは、高炭素鋼や工具鋼などに対して、炭化物を球状に近い状態へ整えるための処理です。
硬い層状組織のままでは切削抵抗が大きく、工具摩耗や加工面不良が起こりやすくなります。
球状化焼きなましによって組織を整えると、切削工具への負担を抑えながら加工しやすくなることがあります。
金型材料を荒加工する前や、冷間工具鋼を成形する前などに利用される考え方です。
ただし、球状化の進み方は材料成分、前組織、加熱と冷却の履歴に左右されます。
処理時間だけを延ばせばよいわけではなく、適切な温度サイクルの設計が必要です。
加工性を優先して軟化させすぎると、後工程の熱処理条件や最終寸法にも影響するため、工程全体で評価します。
応力除去焼きなましの活用場面
応力除去焼きなましは、材料の硬さを大きく変えずに、内部応力の緩和を目指す処理です。
溶接部、鋳造品、切削加工後の精密部品、研削加工後の部品などで検討されます。
大きな部品や薄肉形状では、加工中に生じた応力が残っていると、加工後に反りやねじれが出る場合があります。
寸法精度を確保したいときには、荒加工の後に応力除去焼きなましを行い、その後に仕上げ加工を行う工程もあります。
この順序により、仕上げ前に大きな変形を出し切ることが期待できます。
ただし、応力除去焼きなましでも加熱と冷却の速度が急すぎると、新たな熱応力を生む可能性があります。
部品形状に応じた昇温、保持、徐冷の管理が重要です。
焼きなましの種類を選ぶ際は、硬さを下げたいのか、加工性を上げたいのか、残留応力を減らしたいのかを最初に整理します。
目的が曖昧なまま処理すると、必要以上の軟化や生産時間の増加につながることがあります。
硬度調整と金属加工での判断基準
続いては、硬度調整と金属加工の観点から、処理を選ぶ判断基準を確認していきます。
加工前に焼きなましを選ぶ場面
旋盤、マシニングセンタ、研削盤、プレスなどで加工する前に材料が硬すぎる場合、焼きなましが候補になります。
硬度が高い材料をそのまま切削すると、工具寿命が短くなり、切削抵抗も増えやすくなります。
薄板の曲げ加工では、加工硬化が進んだ材料ほど割れやすくなることがあります。
このような場合、焼きなましによって延性を回復させると、成形性を高められる可能性があります。
ただし、製品に必要な最終硬度が高い場合は、加工後に焼き入れや焼き戻しを行う工程まで含めて考えます。
加工のしやすさと最終性能は、別の段階で両立させるという発想が大切です。
最終性能に焼き戻しを選ぶ場面
焼き入れ後の部品を実際に使用する段階では、焼き戻しが重要になります。
たとえば金型では耐摩耗性が必要ですが、硬すぎると角部が欠けやすくなることがあります。
シャフトや歯車では、荷重に耐える強度と、衝撃を受け流す靭性の両方が求められます。
焼き戻し条件を調整することで、部品ごとに必要な硬度域へ合わせることが可能です。
仕様図面に硬度範囲が記載されている場合は、その値を満たすだけでなく、測定位置や硬化深さの条件も確認します。
高周波焼き入れや浸炭焼き入れの部品では、表面と内部で目的が異なるため、評価方法も変わります。
工程設計の例として、工具鋼の金型では、焼きなまし状態で荒加工を行い、焼き入れと焼き戻しの後に研削で仕上げる流れがあります。
この流れでは、加工性、最終硬度、寸法精度をそれぞれの段階で確保しやすくなります。
材料規格と熱処理指示の確認
熱処理を決める際には、材料記号、化学成分、機械的性質、製品図面、顧客要求を確認します。
同じように見える鋼材でも、炭素量や合金元素が異なれば、焼き入れ性や焼き戻し特性は変化します。
たとえば機械構造用炭素鋼、合金構造用鋼、工具鋼、ステンレス鋼では、推奨される熱処理条件が異なります。
JIS規格や材料メーカーの技術資料には、参考となる熱処理条件や硬さの目安が示されていることがあります。
一方で、実際の部品では形状、板厚、炉の特性、投入量、冷却条件によって結果が変わります。
そのため量産前には試験片や試作部品で硬度、組織、変形量を確認し、条件を確定することが望ましいでしょう。
材料名だけで熱処理条件を決めず、部品の用途まで含めて判断する姿勢が品質の安定につながります。
焼き戻しと焼きなましの注意点
続いては、焼き戻しと焼きなましで起こりやすい注意点を確認していきます。
加熱温度と保持時間のばらつき
熱処理で最も注意したい要素の一つが、加熱温度と保持時間のばらつきです。
設定温度が同じでも、炉内の位置や部品の大きさによって実際の温度履歴は変わります。
特に厚みのある部品では、表面だけが先に温まり、中心部の温度上昇が遅れることがあります。
保持時間を適切に取らなければ、部品内部まで意図した組織変化が進みません。
温度計の校正、炉内温度の測定、記録管理を継続することが、再現性の確保に役立ちます。
量産では処理ロットごとの記録を残し、硬度の傾向や不具合との関係を追えるようにすることも重要です。
酸化と脱炭による表面品質の低下
高温で加熱する熱処理では、表面の酸化や脱炭が問題になることがあります。
酸化はスケールの発生につながり、外観だけでなく寸法や後工程の研削量にも影響します。
脱炭は表面付近の炭素量が低下する現象で、必要な硬度が得られない原因になる場合があります。
耐摩耗性が必要な部品では、表面硬度の低下が寿命に直結することもあるでしょう。
必要に応じて雰囲気炉、真空炉、保護ガス、熱処理用の防止剤などを活用し、表面状態を管理します。
熱処理後の硬度不足は、温度条件だけでなく脱炭も疑うことが大切です。
変形と割れを防ぐ工程設計
熱処理では、加熱と冷却による膨張や収縮によって、反り、ねじれ、割れが発生する可能性があります。
形状が複雑な部品、肉厚差の大きい部品、薄肉部を持つ部品では、特に慎重な管理が必要です。
焼き入れ後の焼き戻しが遅れると、残留応力が高い状態が続き、割れのリスクが高まることがあります。
焼きなましでも急な加熱や冷却を避け、部品に過大な温度差を与えないことが重要です。
治具の置き方や投入姿勢も変形に影響するため、熱処理条件と同時に見直します。
寸法公差が厳しい部品では、荒加工、応力除去、仕上げ加工、最終熱処理の順番を検討し、必要なら仕上げ代を設けます。
熱処理の不具合を減らすには、温度、時間、冷却、部品形状、前加工、炉内配置を一つの工程として管理することが重要です。
焼き戻しと焼きなましの名称だけで処理を決めず、発生させたい組織と避けたい不具合を明確にします。
焼き戻しと焼きなましの違いのまとめ
焼き戻しは、焼き入れ後の鋼材に対して硬さと靭性のバランスを整える熱処理です。
高硬度を活かしながら残留応力を緩和し、割れや欠けを抑えたい部品で重要になります。
一方の焼きなましは、材料を軟化させ、加工性を回復させ、組織や内部応力を整えるための処理です。
切削、曲げ、プレス、溶接後の安定化など、後工程を進めやすくする目的で選ばれます。
焼き戻しは焼き入れ後の実用性能調整、焼きなましは加工性や組織の調整と整理すると、違いを判断しやすくなります。
ただし、最適な温度、保持時間、冷却方法は、鋼種や部品形状、必要硬度、使用環境によって変わります。
図面の指定、材料規格、熱処理業者の技術資料、試験結果を照らし合わせ、製品に適した工程を組み立てることが大切です。
金属加工の品質を安定させるには、熱処理を単独工程として見るのではなく、材料選定から加工、検査、最終用途までをつなげて考える必要があります。