陽極酸化チタンとは?チタン陽極酸化処理の特徴も!(発色:酸化被膜:耐食性:仕組みなど)
チタンは軽量で強く、耐食性にも優れた金属として、医療機器や航空宇宙分野、アクセサリー、建築部材まで幅広く使われています。
そのチタンの表面に電気を利用して酸化被膜を成長させ、鮮やかな色彩や表面機能を与える技術が陽極酸化処理です。
見た目を美しくする加工という印象が強い一方で、酸化被膜の厚み、電圧、素材状態、使用環境を理解しないと、期待した色や性能を得られない場合もあります。
この記事では、チタン陽極酸化の仕組みから発色の考え方、耐食性、代表的な工程、品質管理の注意点までをわかりやすく整理します。
陽極酸化チタンの意味と特徴
それではまず陽極酸化チタンについて解説していきます。
陽極側で成長する酸化被膜
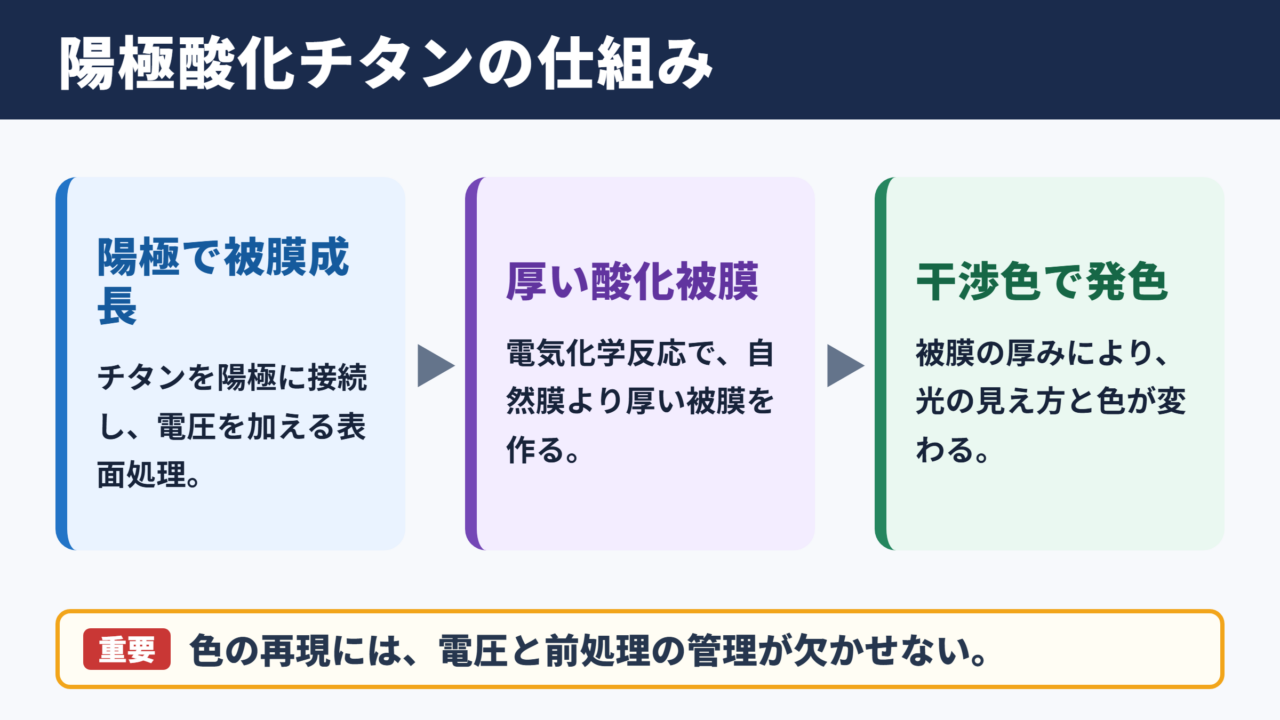
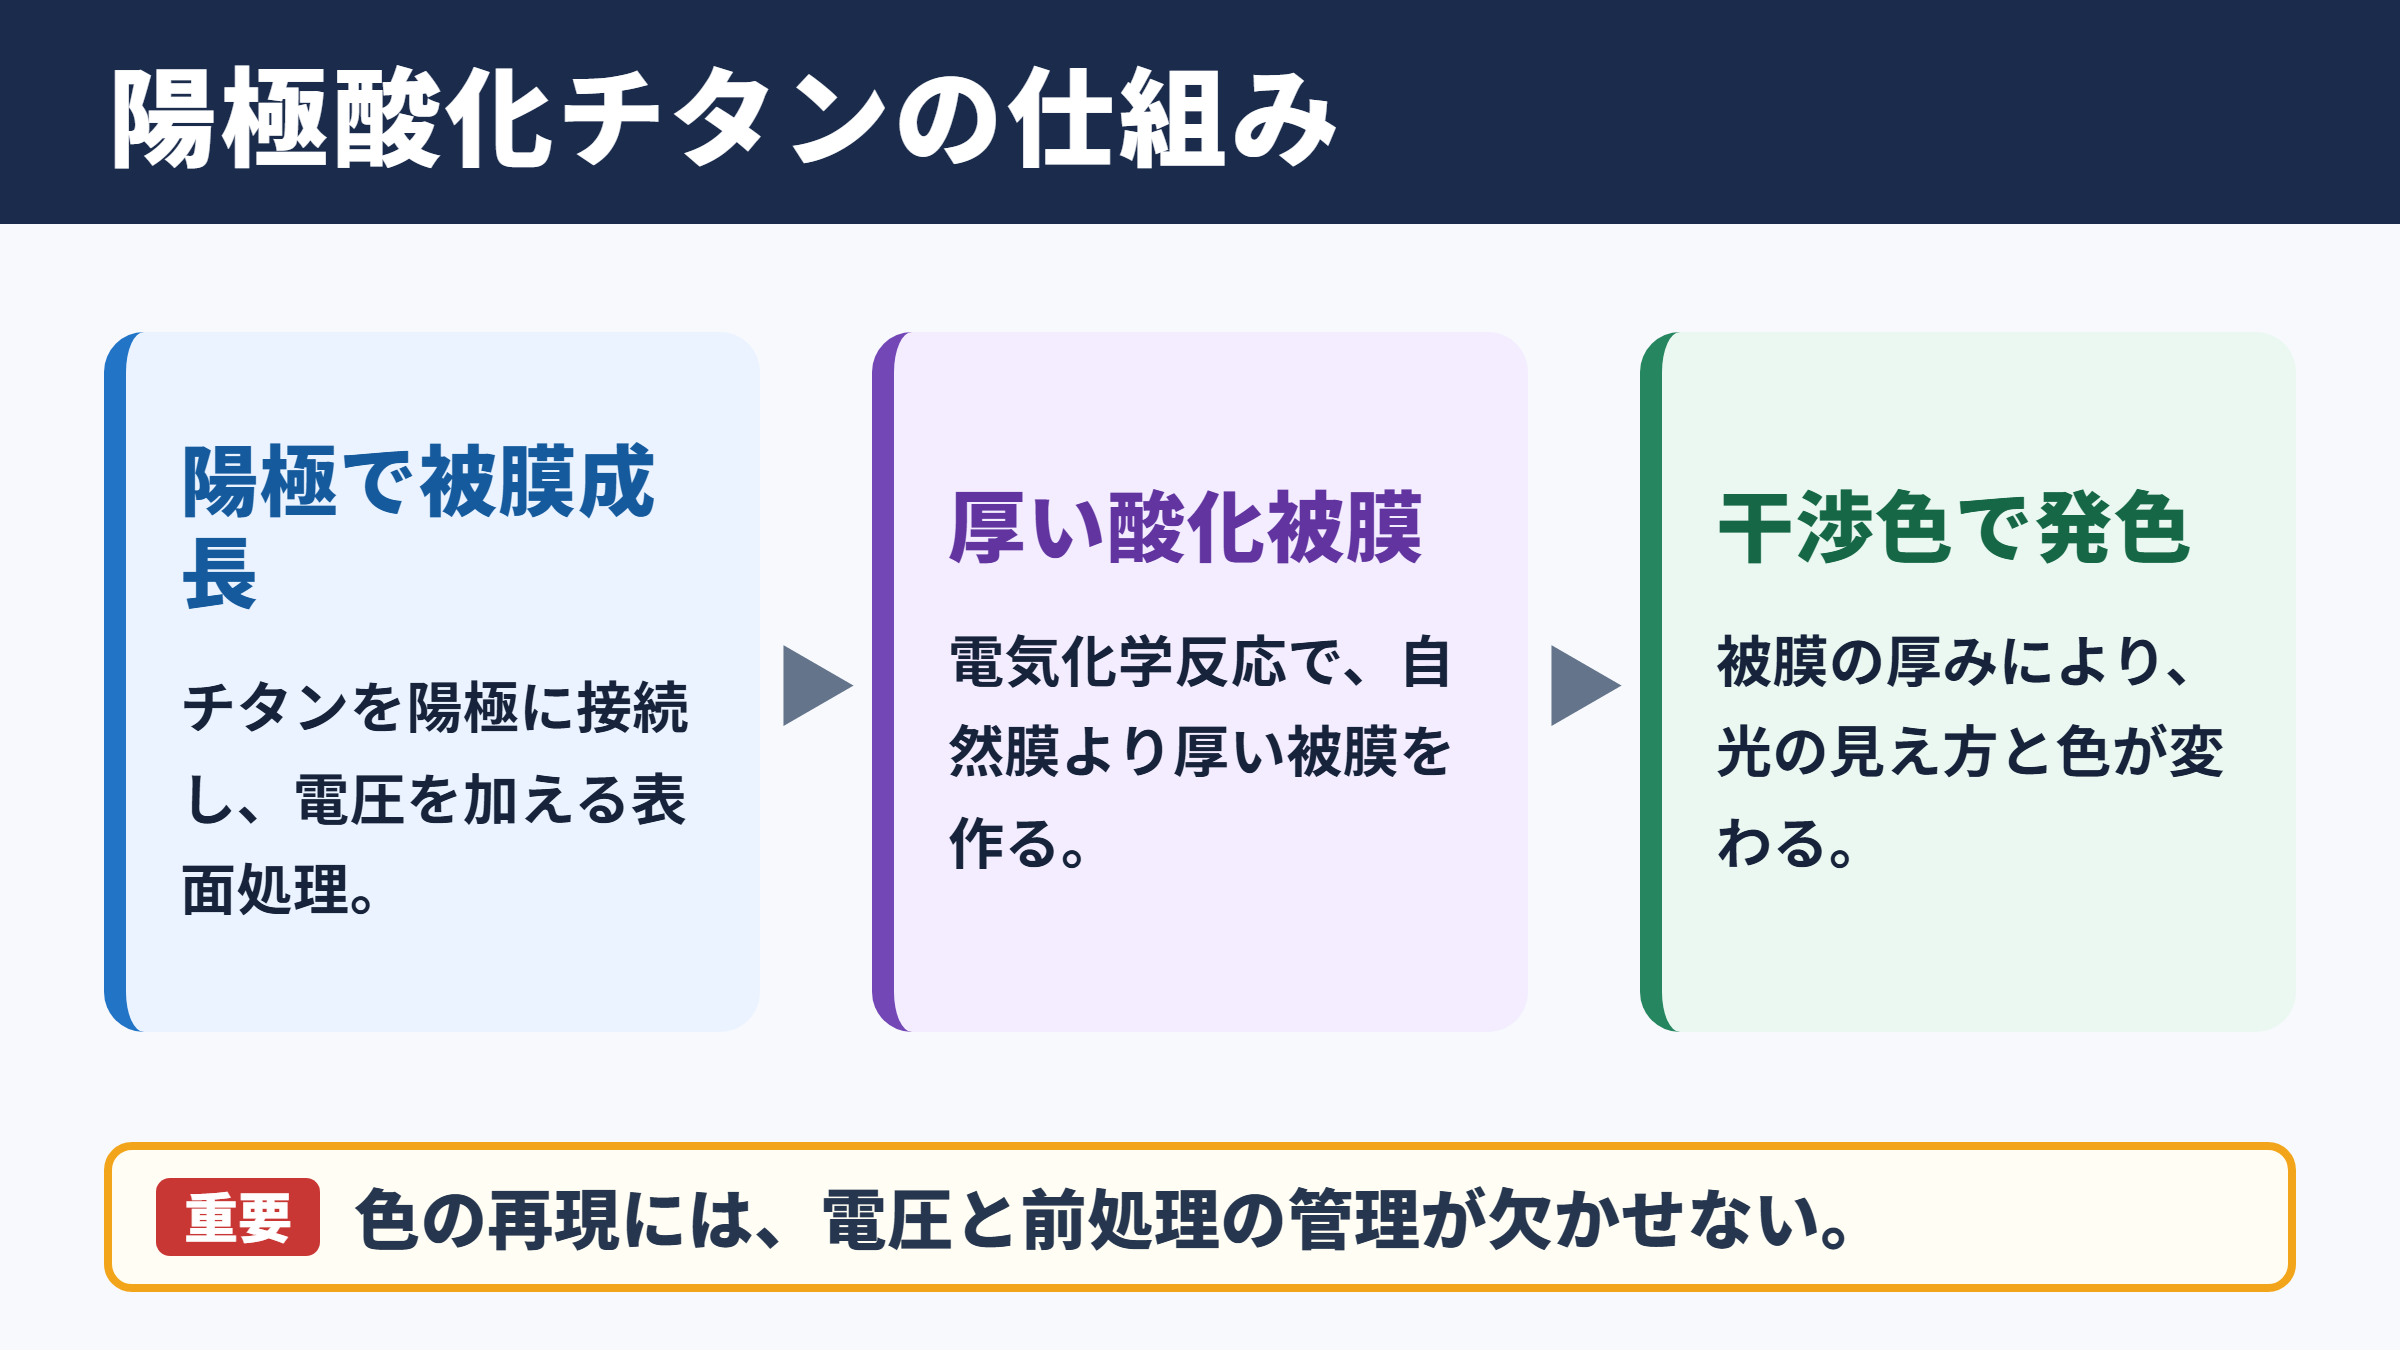
陽極酸化チタンとは、チタン製品を電解液に浸し、製品を陽極、対極となる金属を陰極に接続して電圧を加える表面処理です。
電気化学反応によってチタン表面に酸化チタンを主成分とする被膜が形成され、自然酸化膜よりも厚く、用途に応じた性質を持たせやすくなります。
チタンは空気中でも表面にごく薄い酸化膜を作る金属ですが、陽極酸化ではその被膜を意図的に成長させる点が大きな違いです。
処理対象のチタン自体を陽極にすることが、チタン陽極酸化処理の名称の由来です。
被膜が金属表面に密着して形成されるため、一般的な塗料のように表面へ色材を重ねる方法とは、構造も見え方も異なります。
着色ではなく光の干渉による発色
チタン陽極酸化で見られる青、紫、金、緑などの色は、通常は顔料や染料そのものの色ではありません。
透明性を持つ酸化被膜に光が当たると、被膜の表面で反射した光と、被膜の内部を通って金属との境界付近で反射した光が重なります。
このとき、被膜の厚さに応じて特定の波長の光が強められたり弱められたりするため、人の目には固有の色として見えます。
この現象は干渉色と呼ばれ、シャボン玉や水面の油膜に見られる色合いと似た原理です。
同じチタンでも酸化被膜の厚みが変われば色が変わるため、色の再現には電圧管理と前処理管理が欠かせません。
発色の考え方
陽極酸化では、電圧の上昇に伴って酸化被膜が厚くなり、干渉する光の条件が変化します。
そのため、低い電圧域では淡い色合いになりやすく、電圧を上げると紫、青、黄、緑などへと見え方が移り変わります。
意匠性と機能性を両立する表面処理
チタン陽極酸化はアクセサリーや時計部品、スポーツ用品などで、色彩を活かした意匠処理として利用されています。
一方で、医療用インプラント、精密部品、化学装置部材などでは、表面状態の管理や識別表示を目的に採用されることもあります。
塗装と異なり、被膜の厚さが比較的薄い処理では、チタン特有の金属感を残しながら色味を付与できることが魅力です。
ただし、陽極酸化だけで硬度、耐摩耗性、耐薬品性のすべてを大幅に高められるわけではありません。
求める性能に応じて、陽極酸化、熱酸化、窒化、PVDコーティング、研磨などを使い分ける視点が必要でしょう。
チタン陽極酸化処理の仕組み
続いてはチタン陽極酸化処理の仕組みを確認していきます。
電解液と直流電源による反応
基本的な処理設備は、電解槽、電解液、直流電源、陽極側の治具、陰極板で構成されます。
チタン製品を陽極に接続して電解液へ浸漬し、陰極との間に電圧をかけると、表面で酸化反応が進みます。
使用される電解液には、リン酸系、硫酸系、クエン酸系などがあり、目的とする被膜や設備条件によって選定されます。
電解液の種類は単に電気を流すためだけの要素ではなく、反応の安定性、表面の仕上がり、色むら、処理速度にも関係します。
電圧だけを合わせても、液温や液の汚れが変われば同じ発色にならないことを理解しておく必要があります。
電圧と被膜厚さの関係
干渉発色を目的とする陽極酸化では、電圧が色調を左右する中心的な管理項目です。
一定の条件下では、電圧を高くするほど酸化被膜も厚くなる傾向があります。
ただし、実際の被膜成長はチタンの材質、表面粗さ、電流密度、液温、浸漬時間、治具の接触状態にも影響されます。
そのため、色見本に対して電圧だけを記録する管理では、量産時にばらつきが起きやすくなります。
管理条件の例
処理条件は、電解液の濃度、液温、印加電圧、電流値、処理時間、製品の表面仕上げ、治具接点をセットで記録します。
色を製品仕様にする場合は、見本板だけでなく、実際の材質と表面粗さに近い試験片で確認することが重要です。
| 管理項目 | 主な影響 | 確認の要点 |
|---|---|---|
| 印加電圧 | 被膜厚さと干渉色 | 電源表示と実測値の差を確認 |
| 液温 | 反応速度と色の安定性 | 処理開始時と終了時を記録 |
| 電解液濃度 | 電流の流れ方と表面状態 | 補給量と分析値を管理 |
| 表面粗さ | 光沢感と色むら | 研磨条件を統一 |
| 治具接点 | 通電不良と未処理部 | 接触位置と締付状態を点検 |
表面状態が左右する見え方
陽極酸化の発色は、酸化被膜の厚さだけで決まるものではありません。
鏡面研磨されたチタンは光を比較的均一に反射するため、鮮明で光沢のある色に見えやすい傾向があります。
一方で、ブラスト処理やヘアライン加工を施した表面では、光がさまざまな方向へ散乱し、同じ電圧でも落ち着いた色味に見えることがあります。
切削油、指紋、研磨剤、酸洗い残りがあると、局所的に反応が変化して色むらや斑点が生じる原因になります。
前処理は補助的な工程ではなく、発色品質の土台となる工程です。
発色の種類と色むらの要因
続いては発色の種類と色むらの要因を確認していきます。
干渉色の変化と見え方
チタン陽極酸化の色は、見る角度、照明の種類、背景色によっても印象が変わります。
白色照明の下で青く見える部品が、暖色系の照明では紫がかって見えることもあります。
これは表面の酸化被膜が透明に近く、反射光の波長バランスによって色が見えているためです。
製品の色合わせでは、自然光だけで判断せず、使用場所に近い照明環境で評価すると実用的です。
陽極酸化色は塗装色のような完全な単色管理とは性質が異なるため、許容範囲や評価方法を事前に決めておくと安心です。
| 色の印象 | 被膜状態の傾向 | 製品での活用例 |
|---|---|---|
| 淡い金色や麦わら色 | 比較的薄い被膜 | 識別表示、控えめな意匠 |
| 紫や青 | 被膜厚さの変化が明瞭 | アクセサリー、装飾部品 |
| 緑や青緑 | さらに厚い干渉被膜 | デザイン性を重視する製品 |
| 多彩な見え方 | 表面形状や照明の影響が大きい状態 | アート作品、特殊意匠 |
色むらにつながる前処理不良
色むらの原因として多いのは、脱脂不足、洗浄不足、研磨跡、表面への接触汚れです。
特に油分は水となじみにくく、電解液とチタン表面の接触を不均一にします。
見た目にはきれいに見える表面でも、微量の研磨剤や指紋が残っていると、処理後に輪郭状のむらとして現れることがあります。
洗浄工程では、脱脂後の水洗を十分に行い、洗浄液の持ち込みを抑えることが大切です。
処理前に素手で製品表面へ触れない、清浄な手袋を使う、乾燥後の保管容器を清潔に保つといった基本作業も品質に直結します。
色むら対策で最初に見直したい点
発色不良が起きた場合、電圧をすぐ変更する前に、脱脂、水洗、酸洗い、治具接触、前工程からの汚染を順に確認します。
原因が表面汚染であれば、電圧を調整しても根本的な改善にはつながりにくいためです。
通電状態と形状によるばらつき
複雑な形状の部品では、電流が流れやすい位置と流れにくい位置が生じる場合があります。
穴の内側、深い溝、細い隙間、治具に近い部分などは、表面全体と同じように反応しないことがあります。
また、治具が製品に十分接触していないと、通電不良による未発色部や淡い部分が残ります。
治具接点は製品の意匠面に痕を残すこともあるため、目立たない箇所へ設定する工夫も必要でしょう。
形状に合わせた治具設計と電流経路の検討が、均一な陽極酸化膜を得るための重要な条件です。
酸化被膜と耐食性の考え方
続いては酸化被膜と耐食性の考え方を確認していきます。
チタンが持つ不動態被膜
チタンは酸素と結び付きやすく、表面に安定した酸化被膜を作る性質があります。
この被膜は不動態被膜とも呼ばれ、チタン母材が腐食環境へ直接さらされることを抑える働きをします。
海水や人体環境、さまざまな薬品環境でチタンが評価される理由の一つは、この表面被膜の安定性にあります。
陽極酸化処理は、その被膜を制御して厚くしたり、表面特性を調整したりする技術と捉えると理解しやすいでしょう。
ただし、耐食性はチタンの純度、合金成分、溶液の温度、塩化物濃度、隙間の有無などにも左右されます。
耐食性と耐摩耗性の違い
酸化被膜があるからといって、あらゆる摩擦や衝撃に強くなるとは限りません。
干渉発色用の陽極酸化被膜は薄いことが多く、強い摺動、研磨、引っかきによって表面状態が変われば、見え方にも影響が出る可能性があります。
耐食性は化学的な劣化に対する性質であり、耐摩耗性は接触や摩擦に対する性質です。
この二つを同じものとして扱うと、使用後に想定外の傷や色調変化が発生することがあります。
屋外使用や可動部では、腐食条件と摩耗条件を分けて評価することが重要です。
用途別の考え方
装飾品では発色と光沢を優先し、接触の多い部品では傷のつきにくさや保護構造を検討します。
化学装置部品では、使用する薬液の種類、温度、濃度、洗浄方法を基準に、素材と表面処理を評価します。
使用環境に応じた注意点
チタンは優れた耐食性を示す金属ですが、強い条件では表面状態が変化する可能性があります。
例えば、高温の薬液環境、特殊な還元性環境、異種金属と密着した状態では、一般的な使用条件とは異なる検討が必要です。
陽極酸化品を異種金属部品と組み合わせる場合は、水分や電解質が介在したときの電食にも注意します。
また、洗浄剤や研磨剤に含まれる成分が表面へ影響することもあるため、量産前には実使用を想定した耐久試験を行うと安心です。
耐食性評価のポイント
カタログ上の耐食性だけで判断せず、実際の温度、接触液、乾湿の繰り返し、異種金属との組み合わせまで条件を近づけて確認します。
外観品質が求められる製品では、腐食の有無に加えて色差や光沢変化も評価項目に含めます。
処理工程と品質管理の要点
続いては処理工程と品質管理の要点を確認していきます。
脱脂から水洗までの前処理
一般的なチタン陽極酸化では、まず製品表面の油分、研磨剤、切粉、手あかを取り除きます。
脱脂後には十分な水洗を行い、洗浄液の残留を低減させます。
必要に応じて酸洗いなどを行い、表面の酸化物や汚れを整えた後、再び水洗して陽極酸化工程へ進みます。
前処理の条件が強すぎると、意図しない表面粗化や寸法への影響が起こる可能性もあります。
部品の用途、寸法公差、表面粗さの要求を確認したうえで、処理液と処理時間を決めることが大切です。
陽極酸化後の洗浄と乾燥
陽極酸化後は、電解液の残留を防ぐために水洗を行い、必要に応じて純水洗浄へ進みます。
洗浄が不十分なまま乾燥すると、液だれ跡や残留成分による外観不良につながることがあります。
乾燥時には製品同士が接触しないようにし、傷、擦れ、指紋の付着を防ぐ配慮も必要です。
特に干渉色は微細な表面変化でも見え方が変わりやすいため、搬送治具や梱包材の選定まで工程の一部として考えます。
処理後の取り扱い品質が、そのまま最終製品の色調品質になるという意識が求められます。
外観検査と色調管理
検査では、未処理部、色むら、斑点、傷、治具跡、液だれ跡などを確認します。
色の判定は、人による目視だけに頼ると、照明や観察者による差が生まれやすくなります。
量産品では、標準見本、判定照明、観察距離、検査角度、許容範囲を明文化すると判断が安定します。
より厳密な管理が必要な場合は、色差計や分光測色計を用い、数値と外観を組み合わせて評価します。
| 検査項目 | 確認内容 | 不良につながる主な要因 |
|---|---|---|
| 色調 | 標準見本との違い | 電圧変動、液温変化、表面粗さ差 |
| 色むら | 部分的な濃淡や斑点 | 脱脂不足、通電不良、液の汚れ |
| 傷 | 擦れ、打痕、治具跡 | 搬送、乾燥、梱包時の接触 |
| 未処理部 | 発色しない箇所 | 治具接触、気泡、通電経路の問題 |
品質を安定させる記録管理
ロットごとに電圧、液温、処理時間、前処理条件、担当者、外観検査結果を残すと、色差や不良が生じた際に原因を追いやすくなります。
条件変更を一度に複数行わず、一項目ずつ評価することも再現性の高い工程づくりに役立ちます。
陽極酸化チタンのまとめ
陽極酸化チタンは、チタンを陽極として電解液内で処理し、酸化チタン被膜を成長させる表面処理です。
代表的な特徴は、酸化被膜の厚みに応じた光の干渉によって、青、紫、金、緑などの色彩を表現できる点にあります。
発色は電圧が重要な要素ですが、電解液の状態、液温、表面粗さ、脱脂や水洗、治具の接触状態も同じくらい重要です。
美しい色を安定して得る鍵は、陽極酸化工程だけでなく前後工程を含めた一貫管理にあります。
また、チタンの酸化被膜は耐食性に関わる重要な層ですが、耐摩耗性や使用環境への適合性とは分けて考える必要があります。
アクセサリーのように意匠性を重視する用途、医療や精密機器のように識別性を求める用途、化学装置のように耐食性を重視する用途では、求める仕様も評価方法も変わります。
製品の目的に合わせて処理条件、色見本、検査基準、取り扱い方法を整えることで、チタン陽極酸化の魅力と性能を活かしやすくなるでしょう。