振動試験機とは?仕組みや原理も!(構造・用途・加振器・共振・変位など)
振動試験機は、製品に意図的な振動を与え、輸送中や使用中に壊れないか、性能が低下しないかを確認するための装置です。
自動車部品、電子機器、航空宇宙機器、医療機器、建材など、信頼性が重視される幅広い分野で活用されています。
単に大きく揺らす装置ではなく、周波数、加速度、変位、加振方向、試験時間を細かく管理し、現実の振動環境を再現することが重要です。
試験の目的と評価方法を理解しておくと、製品開発の初期段階から故障リスクを減らし、品質向上や市場クレームの抑制につなげやすくなります。
振動試験機の意味と品質評価における役割
それではまず、振動試験機の意味と品質評価における役割について解説していきます。
振動を再現して耐久性を確かめる装置
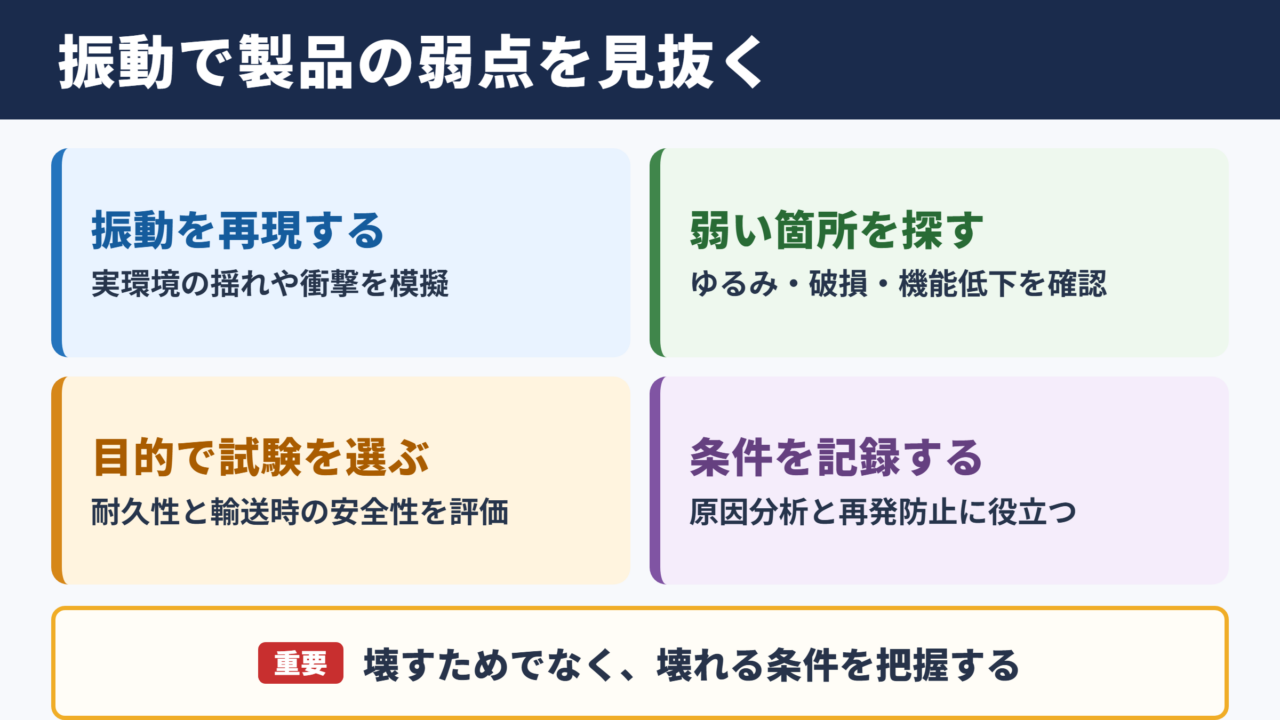
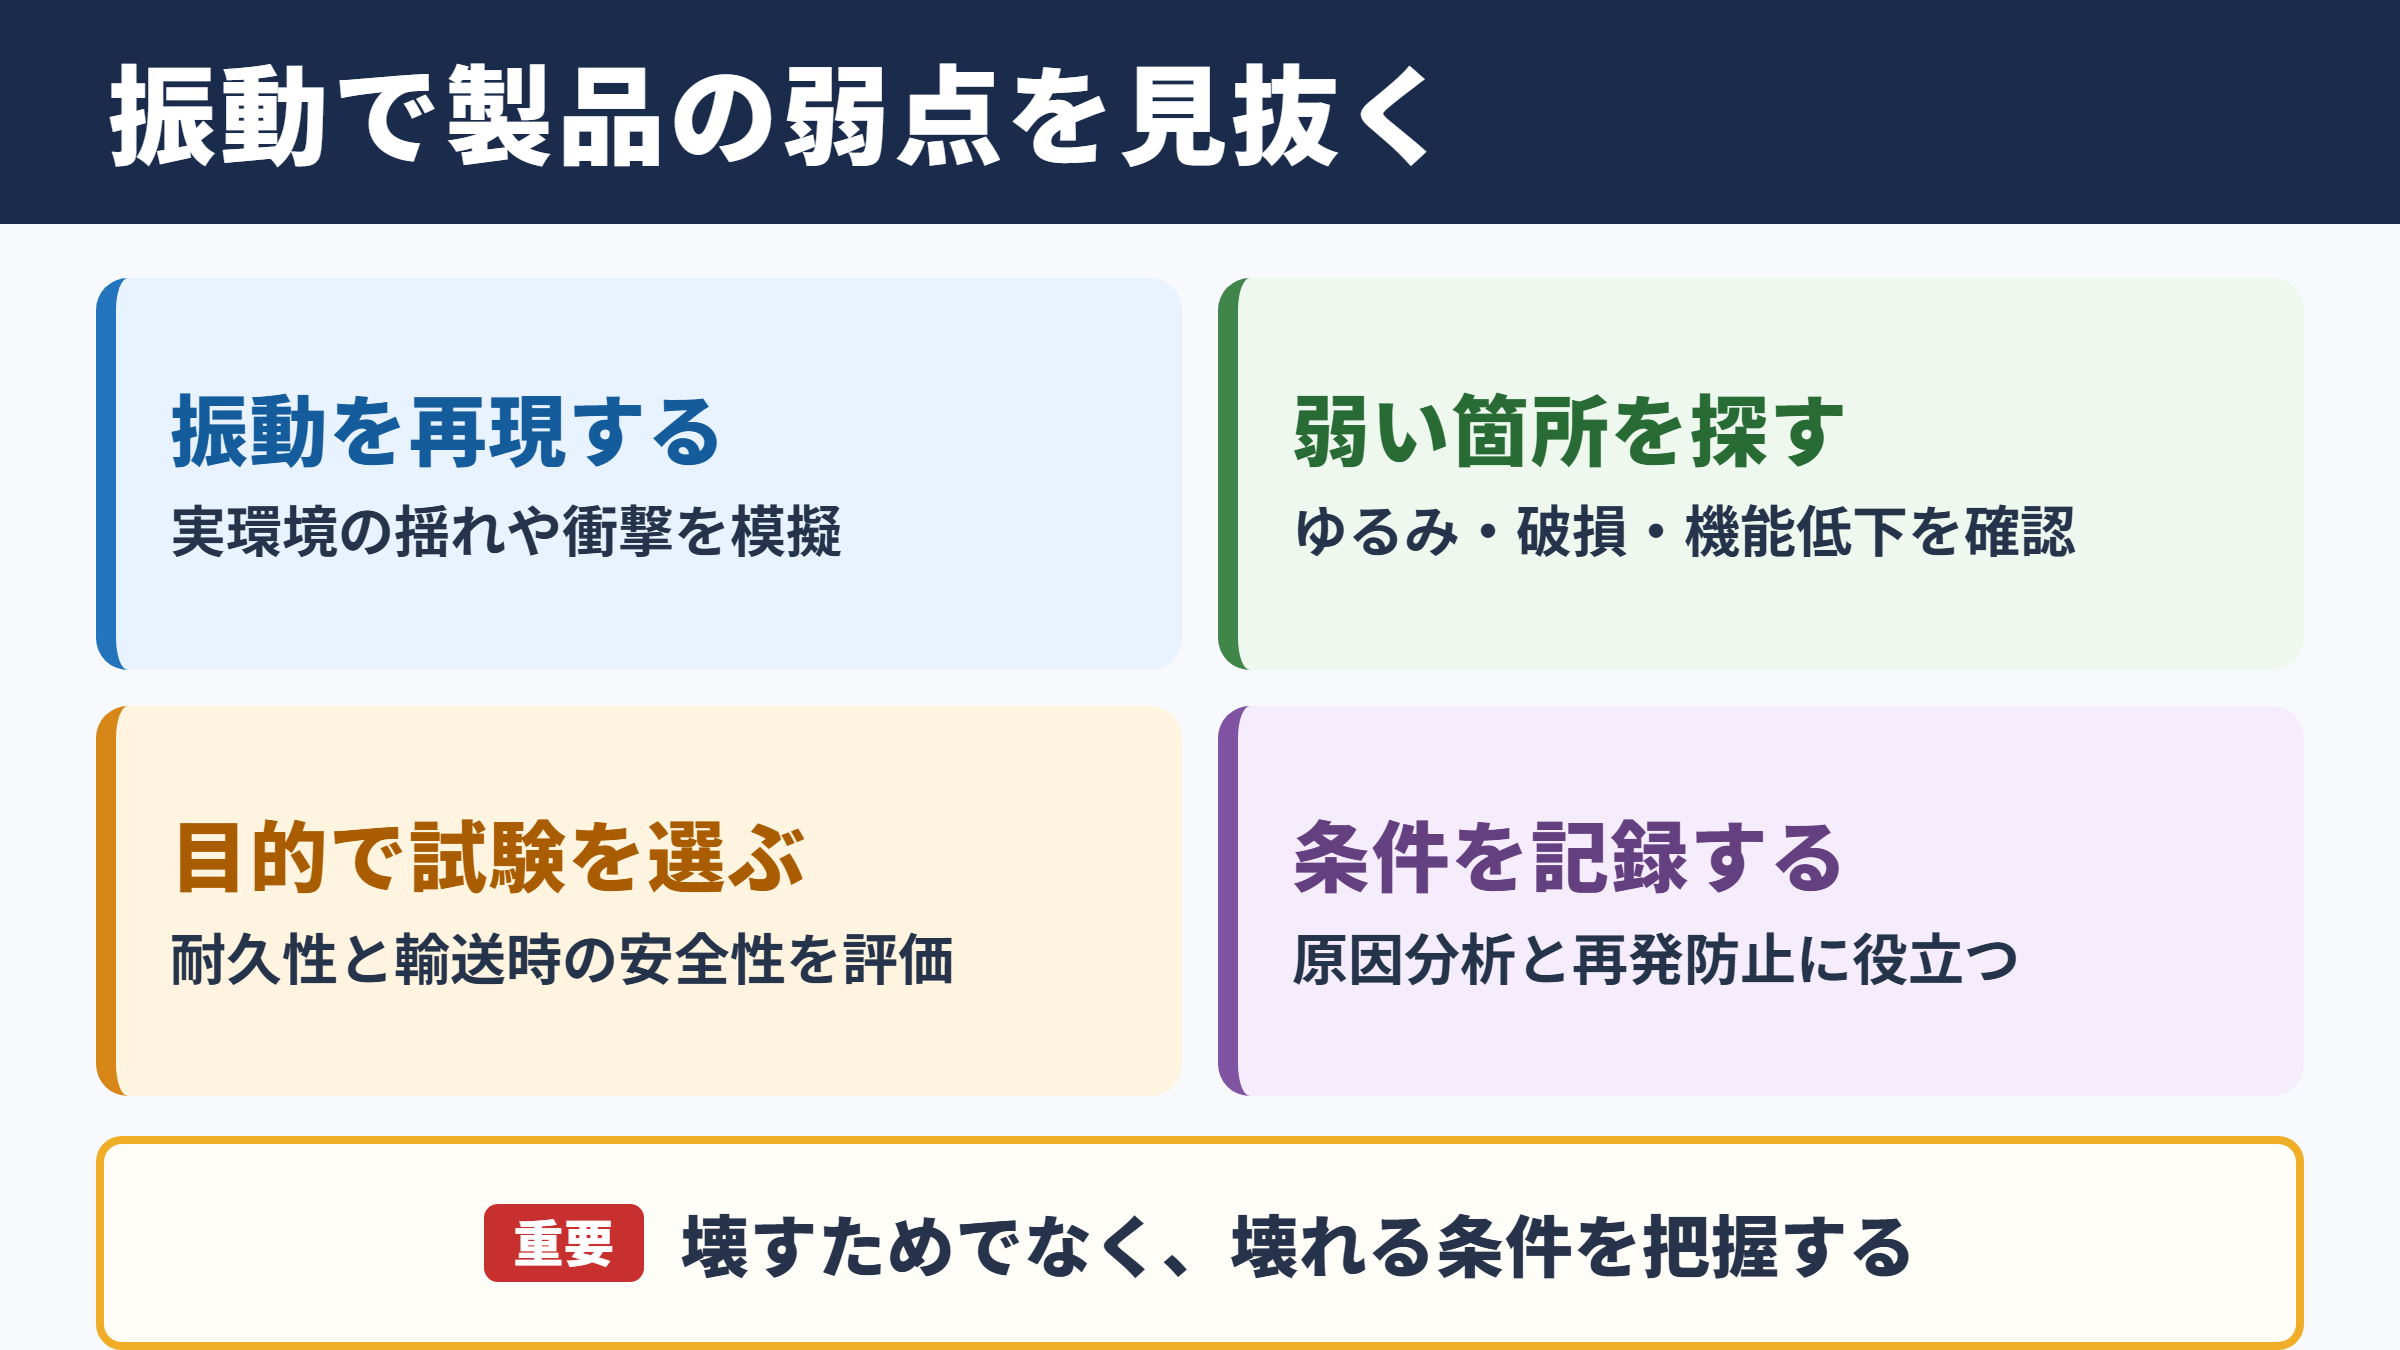
振動試験機とは、試験対象物に規則的または不規則な振動を加え、構造の強さ、接続部のゆるみ、部品の破損、機能低下などを調べる装置です。
実際の製品は、工場から物流倉庫、車両、利用者の手元まで移動する間に、さまざまな揺れや衝撃を受けます。
使用環境でも、モーターの回転、道路の凹凸、風、人体の動作、地震などが振動源になるでしょう。
こうした環境を事前に模擬することで、故障しやすい箇所を見つけ、設計変更や部品選定に反映できます。
振動試験の本質は、製品を壊すことではなく、壊れる条件と弱い部分を把握することにあります。
問題が発生しても、周波数帯域、加速度、加振時間、取り付け状態を記録しておけば、原因分析と再発防止に役立ちます。
信頼性試験と輸送試験の違い
振動試験は目的によって内容が変わります。
信頼性試験では、製品が想定寿命まで機能を維持できるかを確認し、耐久試験の一部として振動を長時間加える場合があります。
輸送試験では、トラック、鉄道、船舶、航空便などで発生する振動を再現し、梱包や緩衝材を含めて評価する点が特徴です。
電子機器では基板上のはんだ割れ、コネクターの抜け、ねじの緩みが主な確認項目になります。
大型設備では、フレームのたわみ、配管の疲労、支持部の損傷、制御系の誤作動も重要な評価対象です。
| 試験の種類 | 主な目的 | 代表的な確認項目 |
|---|---|---|
| 耐久振動試験 | 繰り返し荷重への強さの確認 | 疲労破壊、ねじ緩み、性能変化 |
| 輸送振動試験 | 物流時の安全性の確認 | 梱包破損、荷崩れ、外観傷 |
| 共振探索試験 | 危険な固有振動数の把握 | 振幅増大、異音、取付部の損傷 |
| 機能振動試験 | 振動中の動作確認 | 表示異常、通信断、制御誤差 |
開発工程で試験を行う意義
振動試験は量産直前だけでなく、試作段階から実施するほど効果を得やすくなります。
初期設計の時点で共振しやすい形状や固定方法を見つけられれば、金型修正や部品変更が大規模になる前に対策できます。
また、試験結果を設計、製造、品質保証、調達の担当者で共有すると、単一部品だけでは見えにくい組立上の課題も把握しやすくなります。
振動試験機は検査設備であると同時に、設計品質を高めるための分析設備でもあります。
不具合の有無だけで判断せず、どの条件でどの部分に変化が起きたかまで確認することが重要です。
振動試験機の基本構造と加振原理
続いては、振動試験機の基本構造と加振原理を確認していきます。
加振器とテーブルの構成
多くの振動試験機は、振動を発生させる加振器、試験品を固定するテーブル、振動を制御するコントローラー、加速度を測るセンサーで構成されています。
加振器は電気、油圧、機械的な回転運動などを利用し、指定された方向へ力を発生させます。
試験品は治具を介してテーブルに取り付けられ、治具の剛性や締結状態も試験精度に影響します。
固定が不十分な場合、試験品そのものではなく治具が共振し、意図しない振動が加わるおそれがあります。
試験品、治具、テーブルを一体の振動系として考えることが、適切な試験条件を設定する第一歩です。
電動式振動試験機の電磁力
電動式振動試験機では、磁界の中に置かれたコイルへ電流を流し、電磁力を発生させます。
この力によって可動部が上下または水平方向へ動き、テーブルに固定した試験品へ振動が伝わります。
入力信号を変えることで、正弦波、ランダム波、衝撃波形などを作り出せる点が大きな利点です。
比較的小型から中型の電子部品、精密機器、車載部品では、細かな制御がしやすい電動式がよく採用されます。
加速度は、変位の変化速度がさらに変化する度合いを示す値です。
正弦波で振動させる場合、周波数が高くなるほど、同じ変位でも加速度は大きくなります。
低周波では変位の余裕が必要となり、高周波では加速度能力が試験条件を左右します。
油圧式と機械式の特徴
油圧式振動試験機は、大きな力や大きな変位を必要とする試験に適しています。
建設機械部品、大型車両部品、構造物、重量物などでは、油圧シリンダーを利用した加振方式が選ばれることがあります。
一方で、回転する偏心おもりを使う機械式は構造が比較的単純で、一定条件の耐久試験に使われる場合があります。
ただし、複雑な波形制御や幅広い周波数制御では、電動式や油圧式に比べて制約が生じるでしょう。
加振器の種類と試験条件の設定
続いては、加振器の種類と試験条件の設定を確認していきます。
正弦波振動による周波数掃引
正弦波振動は、一定の周期で滑らかに繰り返す基本的な振動波形です。
周波数を低い値から高い値へ徐々に変える試験は、掃引試験と呼ばれます。
掃引試験では、試験品が特定の周波数で大きく揺れる共振点を見つけやすく、構造上の弱点の確認に向いています。
周波数の変化速度が速すぎると共振点を見逃すことがあり、遅すぎると試験時間が長くなります。
製品の大きさ、材質、固定方法、想定使用環境を考慮して、適切な掃引速度を決める必要があります。
ランダム振動による実環境の再現
ランダム振動は、複数の周波数成分が不規則に混ざった振動です。
道路輸送や航空輸送、稼働中の機械周辺で発生する振動は単純な正弦波ではないため、実環境の再現にはランダム振動が役立ちます。
試験条件では、周波数ごとの振動エネルギーの分布を定め、全体の加速度レベルを管理します。
ランダム振動は一つの大きな揺れではなく、多数の振動成分が重なった状態として理解するとよいでしょう。
輸送試験では、包装材の有無や積載方向によって応答が変わるため、実際の出荷形態に近い状態で評価することが重要です。
加速度、変位、周波数の関係
振動試験の条件は、主に周波数、加速度、変位で表されます。
周波数は一秒間に何回振動するかを示し、単位にはヘルツが使われます。
加速度は振動の強さを表し、重力加速度を基準にしたGで示されることもあります。
変位はテーブルが中心位置からどれだけ移動するかを示す量です。
| 項目 | 意味 | 設定時の注意点 |
|---|---|---|
| 周波数 | 一秒間の振動回数 | 共振帯域や実使用環境との整合 |
| 加速度 | 振動の勢いの大きさ | 部品破損と実環境のバランス |
| 変位 | 可動部の移動量 | 低周波域でのストローク不足 |
| 試験時間 | 振動を与える継続時間 | 耐久性と開発日程の両立 |
正弦波の試験では、周波数を上げると必要な変位は小さくなりやすい一方、加速度は増えやすくなります。
そのため、低周波試験では最大変位、高周波試験では最大加速度が設備選定の重要な基準になります。
共振と変位に関する注意点
続いては、共振と変位に関する注意点を確認していきます。
固有振動数と共振現象
物体には、それぞれ揺れやすい固有振動数があります。
外部から与える振動の周波数が固有振動数に近づくと、振幅が急激に大きくなる現象が共振です。
共振が起きると、小さな入力でも部品や筐体が大きく揺れ、破損や異音、締結部のゆるみにつながる場合があります。
ただし、共振は必ずしも悪い現象ではありません。
共振点を把握することは、製品の弱点を見つける有効な手段であり、設計改善の根拠になります。
危険なのは共振そのものではなく、共振時の応答を把握せずに製品を使用することです。
変位量とストロークの確認
変位が大きい試験では、振動試験機の可動範囲であるストロークを超えないよう注意が必要です。
試験品が重い場合や重心が高い場合、テーブルの移動に伴って大きな慣性力が発生します。
この慣性力は治具や取付ボルトに負荷を与えるため、締結強度の確認が欠かせません。
また、試験品のケーブルやホースが周辺設備に接触すると、想定外の拘束力が生じて測定結果が乱れることがあります。
可動範囲内に十分な空間を確保し、配線の取り回しまで含めて事前確認を行いましょう。
治具設計と取付条件の管理
振動試験の再現性は、試験品を固定する治具の設計で大きく変わります。
治具が柔らかすぎると治具自身がたわみ、加振テーブルと試験品の間で振動条件が変化します。
反対に、必要以上に重い治具を使うと、振動試験機に求められる加振力が増え、設定可能な条件が狭くなることもあります。
治具の共振周波数を確認し、評価対象の周波数範囲からできるだけ離すことが理想です。
試験品に指示した加速度と、試験品が実際に受けた加速度は同じとは限りません。
必要に応じて試験品側にも加速度計を取り付け、入力と応答の差を確認することが精度向上につながります。
振動試験機の用途と代表的な評価対象
続いては、振動試験機の用途と代表的な評価対象を確認していきます。
自動車部品と輸送機器の耐久評価
自動車では、エンジン、モーター、路面、ドアの開閉、車体のねじれなど、多くの振動源が存在します。
そのため、車載電子機器、ランプ、センサー、バッテリー、配線、内装部品などには厳しい振動評価が求められます。
電動車両では高電圧部品や電池パックの信頼性も重要であり、振動による端子接触不良や絶縁性能の低下を確認する必要があります。
輸送機器の振動試験では、部品単体だけでなく搭載状態を意識した評価が欠かせません。
電子機器と精密部品の機能確認
スマートフォン、通信機器、パソコン、計測器、制御盤などは、小型化と高密度実装が進んでいます。
部品間隔が狭い製品では、わずかな変形やはんだ接合部の損傷でも、断続的な通信不良や表示異常が起きることがあります。
振動中に電源を入れ、信号波形、通信状態、表示、センサー出力を監視する試験を行うと、停止状態では見つからない不具合を検出しやすくなります。
試験後には外観だけでなく、X線検査、導通確認、絶縁抵抗測定などを組み合わせると評価の信頼性が高まります。
包装設計と物流品質の評価
製品本体の強度が十分でも、梱包方法が適切でなければ輸送中に傷や破損が発生します。
振動試験機は、段ボール箱、緩衝材、パレット、固定バンドを含めた物流状態の確認にも活用されます。
内部で製品が移動していないか、外箱が変形していないか、角部に負荷が集中していないかを確認することがポイントです。
温湿度変化と振動が同時に加わる物流環境もあるため、必要に応じて複合環境試験を検討するとよいでしょう。
輸送時の破損対策では、緩衝材を増やせばよいとは限りません。
過度に柔らかい梱包は製品の揺れを大きくし、共振によってかえって衝撃を増幅させる場合があります。
試験計画と結果評価の実務ポイント
続いては、試験計画と結果評価の実務ポイントを確認していきます。
使用環境に基づく試験条件の選定
適切な試験条件は、製品の使用環境から逆算して決めます。
設置場所、移動手段、稼働時間、振動源、想定される温度や湿度を整理し、実際に近い条件を設定することが基本です。
条件が厳しすぎると、現実とは異なる壊れ方をする可能性があります。
一方で条件が緩すぎれば、市場で起こる不具合を見逃すでしょう。
規格値をそのまま適用するだけでなく、製品固有の使用状況を重ねて判断する姿勢が重要です。
測定データと異常兆候の読み取り
試験中は、加速度計の出力、変位、周波数、電流値、温度、試験品の機能状態などを記録します。
異常は完全な破損として現れるとは限りません。
特定周波数での振幅増大、短時間だけ発生する通信エラー、異音、締結部の摩耗粉なども、将来的な故障の兆候になる可能性があります。
試験前後の測定値を比較し、変化量と発生条件を整理すると、設計部門へ具体的な改善案を伝えやすくなります。
合格か不合格かだけではなく、劣化の前兆を記録することが、振動試験データの価値を高めます。
安全対策と設備保全の重要性
振動試験中は、試験品や治具が破損して飛散する危険があります。
保護カバーや安全柵を使用し、運転中に近づかない運用を徹底する必要があります。
重量物を搭載する場合は、吊り上げ作業、重心位置、固定ボルトの締付管理にも十分な配慮が求められます。
設備側では、冷却装置、可動部、加速度計、アンプ、制御ソフトウェアを定期的に点検し、校正状態を維持することが大切です。
振動試験の信頼性は、試験機の性能だけで決まりません。
正しい治具、適切なセンサー位置、再現可能な取付手順、安全な運用体制がそろって、初めて有効な評価結果になります。
振動試験機に関するまとめ
振動試験機は、製品に振動を加え、耐久性、機能維持、輸送時の安全性、共振による故障リスクを確認するための重要な装置です。
電動式、油圧式、機械式などの加振器があり、製品の重量、必要な加速度、変位、周波数範囲に応じて選定します。
試験では正弦波やランダム振動を使い分け、実際の使用環境や輸送環境に近い条件を作ることが欠かせません。
特に共振、治具の剛性、取付方法、センサー位置は、評価結果を大きく左右する要素です。
振動試験機を適切に活用すれば、開発段階で不具合の芽を見つけ、製品の信頼性を着実に高められます。
試験結果を設計改善と品質管理に結び付け、継続的に条件や評価方法を見直していくことが、安定したものづくりにつながるでしょう。