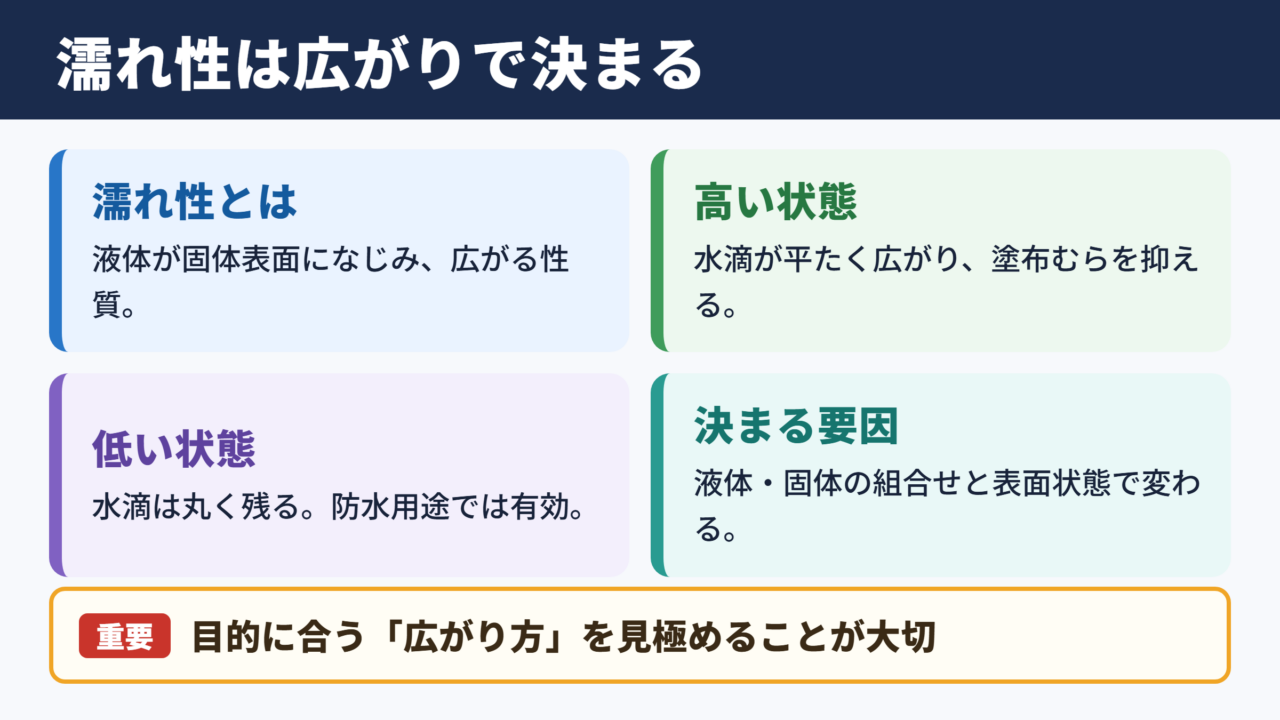
濡れ性は、液体が固体表面にどの程度広がるかを示す性質です。
塗装、接着、印刷、洗浄、コーティング、電子部品、医療材料など、身近な製品から精密な製造現場まで幅広く関係します。
同じ水滴でも、表面に丸く残る場合と薄く広がる場合があるのは、材料表面と液体の相互作用が異なるためです。
この記事では濡れ性の意味、接触角との関係、親水性と疎水性、代表的な評価方法、品質管理での活用ポイントをわかりやすく紹介します。
濡れ性の意味と結論
それではまず濡れ性の基本について解説していきます。
液体が表面へ広がる性質
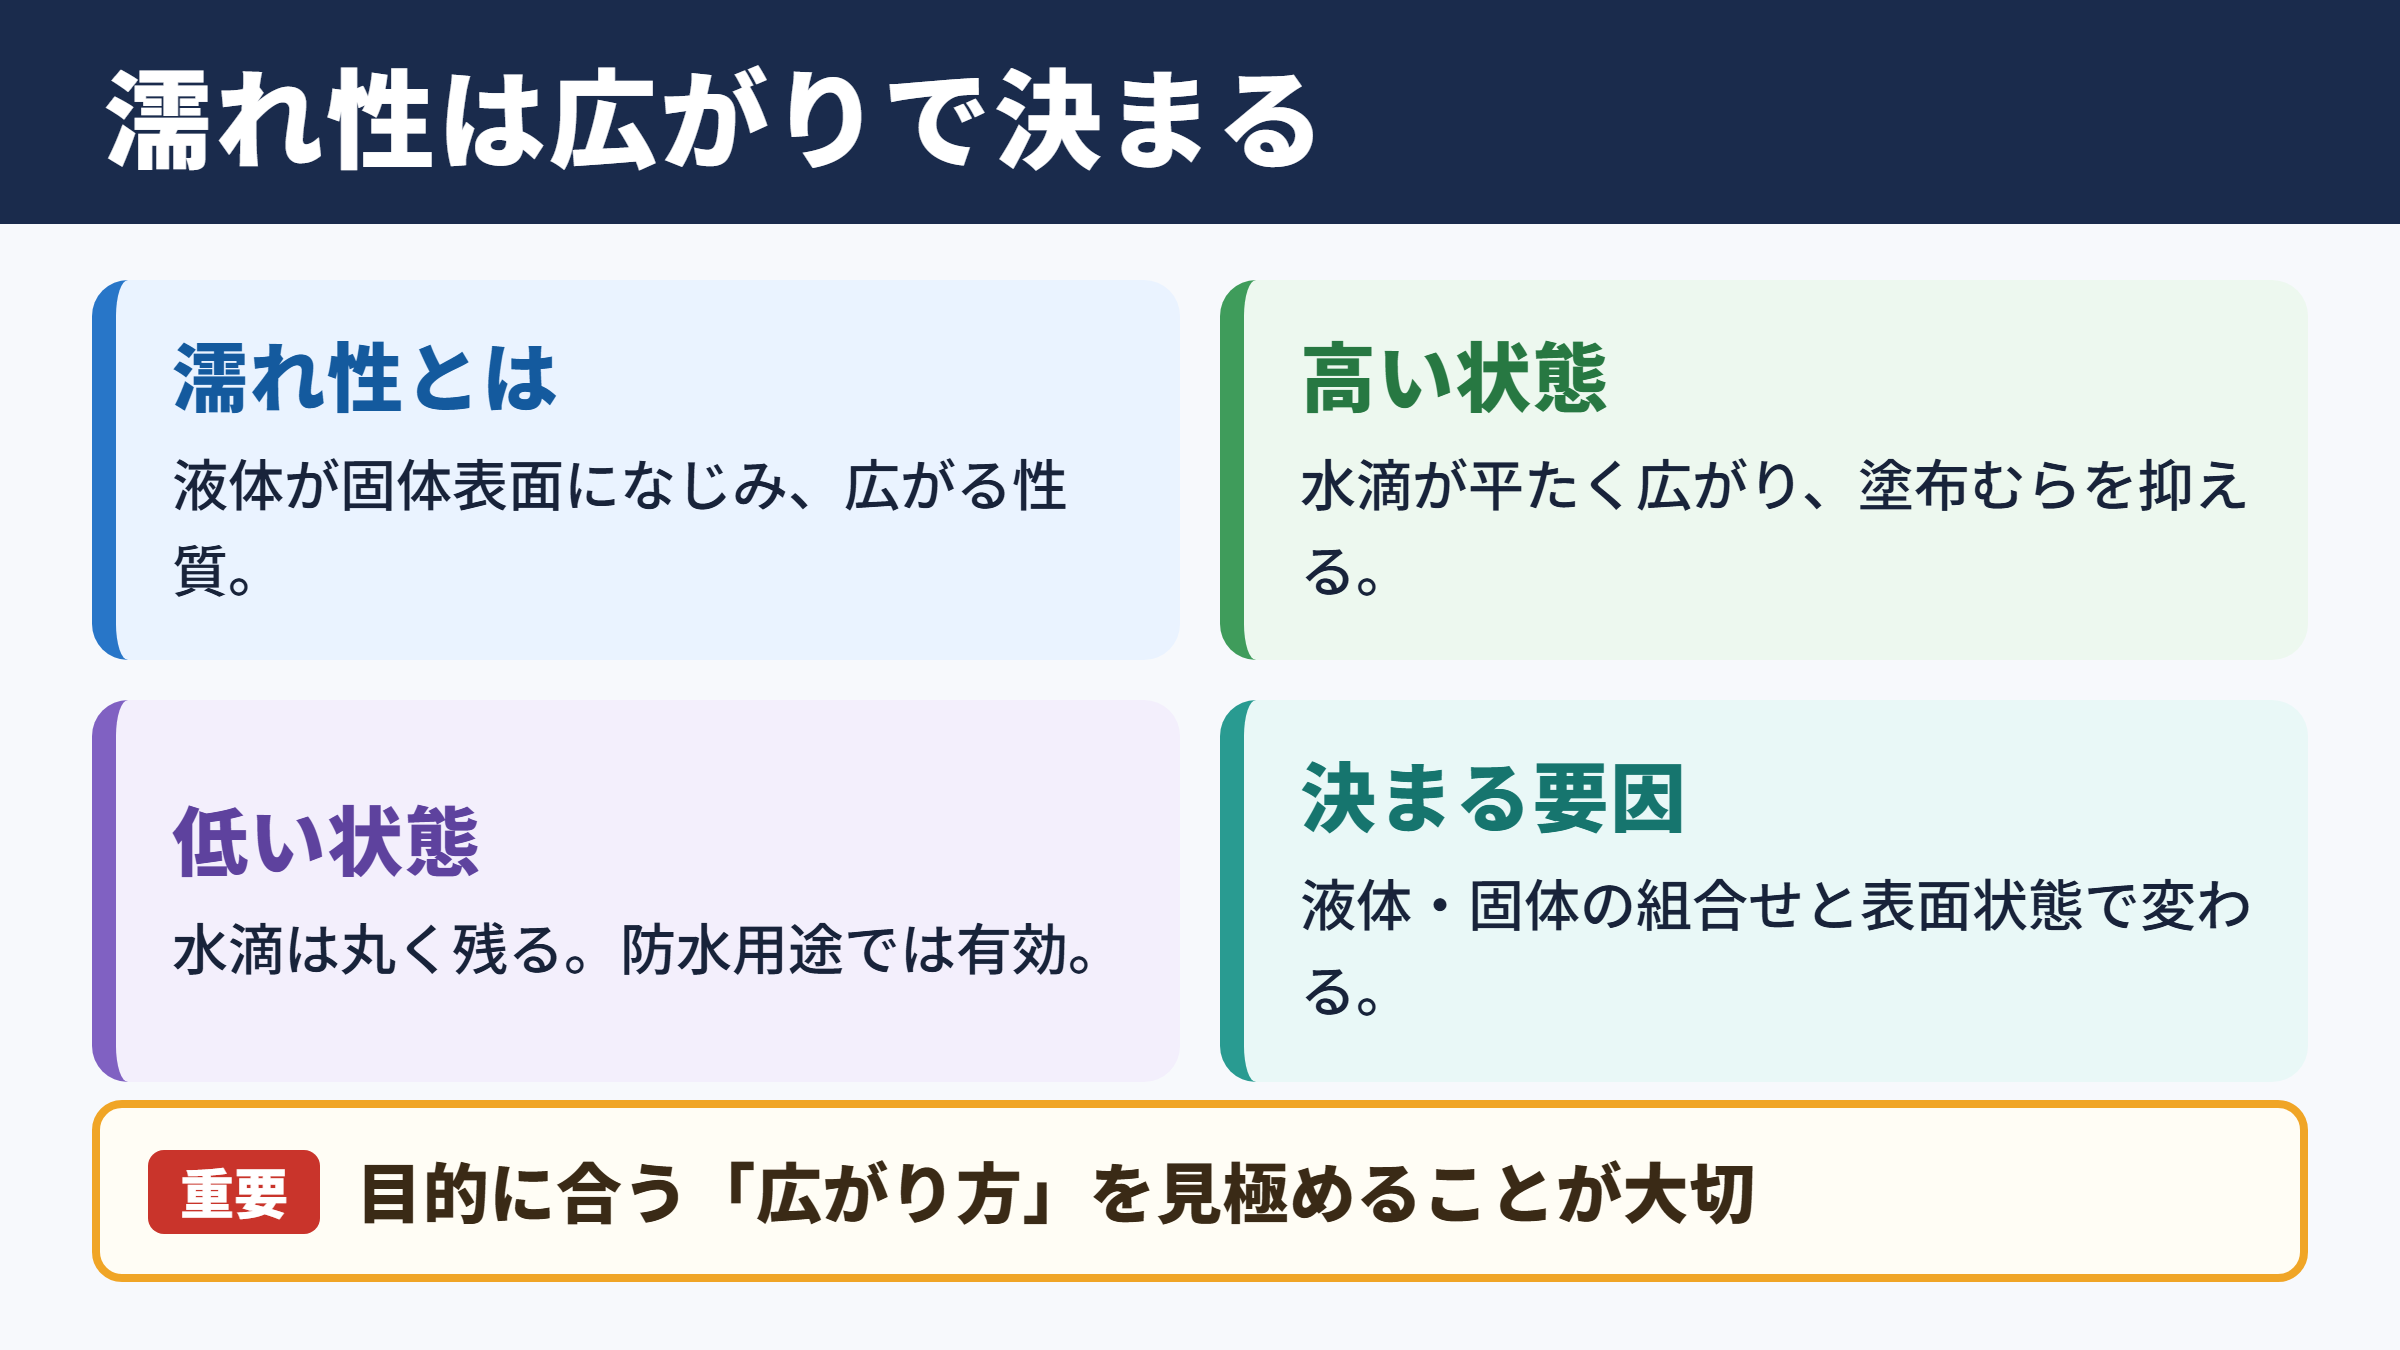
濡れ性とは、液体が固体の表面に接したとき、どのくらいなじんで広がるかを表す性質です。
水滴が表面に付着した際、平たく広がれば濡れ性は高く、球状に近い形で残れば濡れ性は低いと考えます。
濡れ性を確認する目的は、単に水滴の形を見ることではありません。
塗料が均一に広がるか、接着剤が十分に密着するか、洗浄液が汚れの下へ入り込めるかといった、工程の安定性を判断するための重要な指標です。
濡れ性が良い表面では、液体が広がりやすく、塗布や接着のむらを抑えやすくなります。
一方で、濡れ性が低いことが必ずしも悪いわけではありません。
防水衣類、雨水をはじく外装材、汚れを付きにくくするコーティングでは、液体が広がらない性質が求められます。
濡れ性は液体と固体の組み合わせによって決まります。
水に対して濡れやすい材料であっても、油に対して同じように濡れやすいとは限りません。
表面張力と界面の関係
濡れ性を理解するうえでは、表面張力と界面張力が欠かせません。
液体の分子は互いに引き合っており、液体の表面では内側へ引っ張られる力が働きます。
この性質が表面張力です。
水滴が空気中で丸くなろうとするのは、表面積を小さくして安定した状態になろうとするためでしょう。
しかし固体表面に置かれると、液体と固体の間にも引力が生まれます。
液体と固体の引き合いが強ければ水滴は表面へ広がり、弱ければ液体分子同士のまとまりが優先されます。
濡れ性は、液体が丸くなろうとする力と、固体表面へなじもうとする力の釣り合いで決まります。
この釣り合いは、材料そのものの種類だけでなく、表面に付着した油分、ほこり、酸化膜、水分にも左右されます。
そのため、見た目には同じ金属板でも、洗浄前後や保管条件によって濡れ性が変化する場合があります。
製造現場で重視される理由
製造工程では、濡れ性の不足が不良の原因になることがあります。
たとえば塗装面の濡れ性が低いと、塗料がはじかれて縮孔や塗りむらが生じやすくなります。
接着工程では、接着剤が部材表面の細かな凹凸へ入り込めず、十分な接着強度を得にくくなるでしょう。
印刷ではインキの転写不良、電子基板でははんだのぬれ不良、フィルム加工ではコーティングのはじきなどが課題になります。
濡れ性の確認は完成品だけではなく、前処理後や塗布前など、工程の節目で行うことが大切です。
濡れ性は外観品質だけでなく、密着性、耐久性、歩留まりにも関わる管理項目です。
接触角による濡れ性の判断
続いては接触角を用いた濡れ性の判断を確認していきます。
接触角の基本的な見方
接触角とは、固体表面に置いた液滴の端で、固体表面と液滴の接線がつくる角度です。
一般に接触角が小さいほど液体は広がっており、濡れ性は高いと判断します。
反対に接触角が大きいほど液滴は丸く、濡れにくい状態です。
水を用いる場合は水接触角と呼ばれ、材料表面の親水性や疎水性を比較する代表的な指標として使われます。
| 接触角の目安 | 水滴の状態 | 濡れ性の傾向 | 想定される用途例 |
|---|---|---|---|
| おおむね十度未満 | すばやく薄く広がる | 非常に高い | 高密着塗装、洗浄後の表面確認 |
| 十度から三十度程度 | 比較的なだらかに広がる | 高い | 接着、印刷、コーティング |
| 三十度から六十度程度 | 広がりと丸みが混在する | 中程度 | 材料比較、工程条件の確認 |
| 六十度から九十度程度 | 丸みのある液滴になる | 低め | 表面改質の検討 |
| 九十度を超える | 液滴がはじかれやすい | 低い | 撥水表面、防汚表面 |
| 百五十度を超える | ほぼ球状で転がりやすい | 極めて低い | 超撥水コーティング |
ただし、この数値はあくまで目安です。
材料の用途、使用液体、表面の粗さ、規格上の基準によって、合格とする接触角は異なります。
接触角は角度が小さいほど濡れ性が高いという関係で考えます。
たとえば水接触角が二十度の表面は、水接触角が百度の表面より水になじみやすい状態です。
静的接触角と動的接触角
接触角の測定では、液滴を置いた状態で測る静的接触角がよく使われます。
静的接触角は測定が比較的容易であり、表面処理の前後比較や日常的な品質管理に適しています。
一方で、液滴の体積を増やしたり減らしたりしながら測る方法では、前進接触角と後退接触角を求められます。
液滴が広がる側の角度が前進接触角、液滴が縮む側の角度が後退接触角です。
両者の差は接触角ヒステリシスと呼ばれ、表面の不均一さ、粗さ、汚染、化学組成のばらつきを知る手掛かりになります。
静的接触角だけでは見えにくい表面状態を把握したい場合、前進接触角と後退接触角の差が役立ちます。
測定値を左右する要因
接触角は測定条件によって変わるため、数値だけを比較する際には注意が必要です。
液滴量が大きすぎると重力の影響を受けやすく、小さすぎると蒸発や画像解析の誤差が目立ちます。
測定までの時間も重要です。
液滴を落とした直後は大きな接触角でも、時間の経過とともに液体が浸透したり蒸発したりして角度が変わることがあります。
温度、湿度、液体の純度、表面の清浄度、試料の傾きも結果に影響します。
再現性のある評価には、液滴量、測定時間、温湿度、測定位置をあらかじめ統一することが必要です。
親水性と疎水性の特徴
続いては親水性と疎水性の違いを確認していきます。
親水性表面の性質
親水性とは、水と親和しやすく、水滴が表面へ広がりやすい性質です。
親水性の高い表面では水接触角が小さくなる傾向があります。
ガラス、セラミックス、酸化された金属表面などは、条件によって親水性を示しやすい材料です。
ただし、同じ材料でも表面に油分が付着すれば水をはじきやすくなります。
親水性は、防曇、洗浄性の向上、水系塗料の塗布、接着前処理などで活用されます。
たとえば浴室用ミラーの防曇処理では、水滴を細かく広げて視界を妨げにくくする仕組みが利用されています。
親水性は水を吸い込む性質とは限らず、水が表面上で広がりやすい性質を指す点が重要です。
疎水性表面の性質
疎水性とは、水となじみにくく、水滴が表面で丸くなりやすい性質です。
フッ素系樹脂、シリコーン系材料、ワックス処理面などは、疎水性を持つ代表例です。
疎水性の表面では、水滴が広がりにくいため、水分による汚れ、腐食、凍結などのリスクを下げられる場合があります。
自動車のボディーコーティング、屋外設備、電子機器の保護膜、衣類の撥水加工などで利用される理由もここにあります。
ただし、接着や塗装を行う予定の表面では、高い疎水性が不利になることがあります。
液体が十分に接触できなければ、界面に空隙が残り、密着不足につながる可能性があるためです。
親水性と疎水性は、用途に応じて使い分けるべき表面特性です。
水を広げたい工程では親水性、水をはじきたい製品では疎水性が有効になります。
撥水性と超撥水性の違い
撥水性は、水滴が表面に広がりにくい性質を指します。
その中でも特に水接触角が大きく、水滴が転がりやすい状態は超撥水性と呼ばれます。
一般には水接触角が百五十度以上で、液滴がわずかな傾きでも滑り落ちやすい状態が超撥水の目安です。
超撥水表面は、表面の化学的な低表面エネルギーだけでなく、微細な凹凸構造によって実現されることがあります。
葉の表面で水滴が転がり落ちる現象を参考にした技術も知られています。
ただし、微細構造は摩耗や汚れによって性能が低下することもあるため、耐久性まで含めた評価が欠かせません。
高い接触角だけでなく、水滴がどれほど滑りやすいかも撥水性能を判断する重要な視点です。
濡れ性を変化させる表面処理
続いては濡れ性を調整する代表的な表面処理を確認していきます。
洗浄による表面状態の改善
濡れ性の改善では、まず表面の汚れを除去することが基本になります。
油分、離型剤、指紋、研磨剤、粉じんなどが残っていると、液体と固体が十分に接触できません。
その結果、水接触角が大きくなったり、測定位置ごとの値がばらついたりします。
洗浄方法には、水系洗浄、溶剤洗浄、超音波洗浄、アルカリ洗浄などがあります。
材料に適さない洗浄剤を使うと、変色、腐食、残渣の発生につながることがあるため、材質と汚れの種類に合わせた選定が必要です。
表面改質の前に洗浄状態を整えることが、安定した濡れ性を得る第一歩です。
プラズマ処理とコロナ処理
樹脂やフィルムの濡れ性を高める方法として、プラズマ処理やコロナ処理が広く用いられています。
これらの処理では、表面へエネルギーを与え、汚れを分解したり、親水性を持つ官能基を導入したりします。
ポリエチレンやポリプロピレンのように、本来は水や接着剤をはじきやすい材料でも、処理によって印刷や接着に適した表面へ近づけることが可能です。
処理直後は接触角が下がっても、時間がたつと分子鎖の再配向や空気中の汚染によって濡れ性が戻る場合があります。
この現象は疎水性回復と呼ばれます。
処理後の保管条件、塗布までの時間、包装方法を管理することが品質維持につながります。
プラズマ処理後に水接触角が低下したとしても、その状態がいつまで維持されるかを確認する必要があります。
評価は処理直後だけでなく、数時間後や数日後にも行うと実工程に近い判断ができます。
粗さと化学組成の影響
濡れ性は表面の化学組成だけでなく、表面粗さにも影響を受けます。
親水的な材料では、適度な微細凹凸が水の広がりを助け、見かけ上の接触角を小さくする場合があります。
反対に疎水的な材料では、凹凸の中に空気が入り込むことで、水滴が接触しにくくなり、接触角が大きく見えることがあります。
しかし粗さを大きくすれば必ず良くなるわけではありません。
塗料や接着剤では、凹凸に液体が十分入り込まなければ、逆に空隙や塗布むらが生じるおそれがあります。
表面粗さは濡れ性を左右しますが、材料の化学的性質と液体の粘度を合わせて評価することが大切です。
濡れ性の評価方法と管理
続いては濡れ性の評価方法と品質管理の考え方を確認していきます。
接触角計による数値評価
接触角計は、試料表面に液滴を滴下し、横方向から撮影した画像を解析して接触角を測定する装置です。
高精度な評価ができるため、研究開発、材料比較、表面処理の条件検討、品質保証に利用されます。
測定では、試料を水平に固定し、一定量の液滴を落とし、定めた時間で角度を読み取ります。
一点だけでは局所的な汚れや傷の影響を受けるため、複数箇所を測定して平均値とばらつきを確認する方法が一般的です。
液体として純水を使うケースが多いものの、実際に使用するインキ、接着剤、洗浄液などで評価するほうが実用的な場合もあります。
濡れ張力試験と試験インキ
フィルムやシートの現場管理では、試験インキを用いた濡れ張力試験が活用されます。
濡れ張力が異なる試験液を表面に塗り、液膜が一定時間連続して保たれるかを確認する方法です。
液膜がすぐに収縮して筋状になる場合は、その試験液に対して表面の濡れ性が不足している可能性があります。
この方法は接触角計ほど詳細な数値解析には向きませんが、短時間で工程判定しやすい利点があります。
| 評価方法 | 主な確認内容 | 特徴 | 適した場面 |
|---|---|---|---|
| 接触角測定 | 液滴の角度 | 定量的で比較しやすい | 研究開発、詳細な品質評価 |
| 濡れ張力試験 | 液膜の連続性 | 現場で迅速に判定しやすい | フィルム、印刷前の確認 |
| ダインペン試験 | 表面張力の目安 | 簡便で持ち運びやすい | 日常点検、簡易確認 |
| 外観観察 | はじき、縮孔、むら | 実工程の不具合を確認できる | 塗装、コーティング工程 |
接触角と濡れ張力は同じ数値ではありませんが、どちらも液体が表面になじむ状態を評価するために役立ちます。
測定結果のばらつき対策
濡れ性の測定で値が安定しないときは、装置の異常だけでなく、試料の扱いを見直すことが重要です。
試料を素手で触ると皮脂が付着し、表面エネルギーが変化する場合があります。
手袋やピンセットを使い、測定面に触れない取り扱いを徹底するとよいでしょう。
また、表面処理後の試料は経時変化しやすいため、処理から測定までの時間を記録することが必要です。
測定位置、液滴量、滴下速度、撮影時間、周囲環境を標準化すれば、担当者が変わっても比較しやすいデータになります。
管理基準は平均値だけでなく、最大値、最小値、標準偏差なども併せて確認すると有効です。
平均値が基準内でも、局所的に濡れ性が低い箇所があれば、塗装不良や接着不良につながる可能性があります。
濡れ性の基礎知識まとめ
濡れ性とは、液体が固体表面にどの程度広がり、なじむかを示す性質です。
水滴が平たく広がるほど濡れ性は高く、丸く残るほど低い傾向があります。
濡れ性を数値で確認する代表的な方法が接触角測定であり、水接触角が小さい表面は親水性、大きい表面は疎水性を示しやすい状態です。
塗装、接着、印刷、洗浄では濡れ性の高さが品質を左右し、防水や防汚では低い濡れ性が価値になります。
洗浄、プラズマ処理、コロナ処理などによって表面状態を変えられますが、時間経過や汚染による変化にも注意が必要でしょう。
接触角計、濡れ張力試験、外観確認を用途に応じて使い分け、測定条件をそろえることが安定した品質管理につながります。
濡れ性の評価では、材料名だけで判断せず、液体の種類、表面の汚れ、粗さ、前処理、保管時間まで含めて確認することが大切です。