振動試験は、製品が輸送中や使用中に受ける揺れを再現し、破損や性能低下が起きないかを確認する試験です。
自動車部品、電子機器、医療機器、航空宇宙機器、梱包材など、幅広い分野で品質保証と信頼性評価のために実施されています。
見た目に問題がない製品でも、振動によってねじの緩み、はんだ割れ、接触不良、疲労破壊が起こる可能性があります。
本記事では、振動試験の目的、種類、規格、周波数、加振方法、評価の考え方までを分かりやすく解説します。
振動試験の意味と目的
それではまず、振動試験の意味と、実施する目的について解説していきます。
実使用環境を再現する試験
振動試験とは、試験対象に意図的な振動を与え、構造、機能、耐久性、安全性に問題がないかを調べる評価方法です。
現実の使用環境では、製品は常に静止しているわけではありません。
自動車であれば路面からの入力、鉄道機器であればレールの継ぎ目、家電製品であれば輸送時の荷台振動、工作機械であればモーターや加工時の振動を受けます。
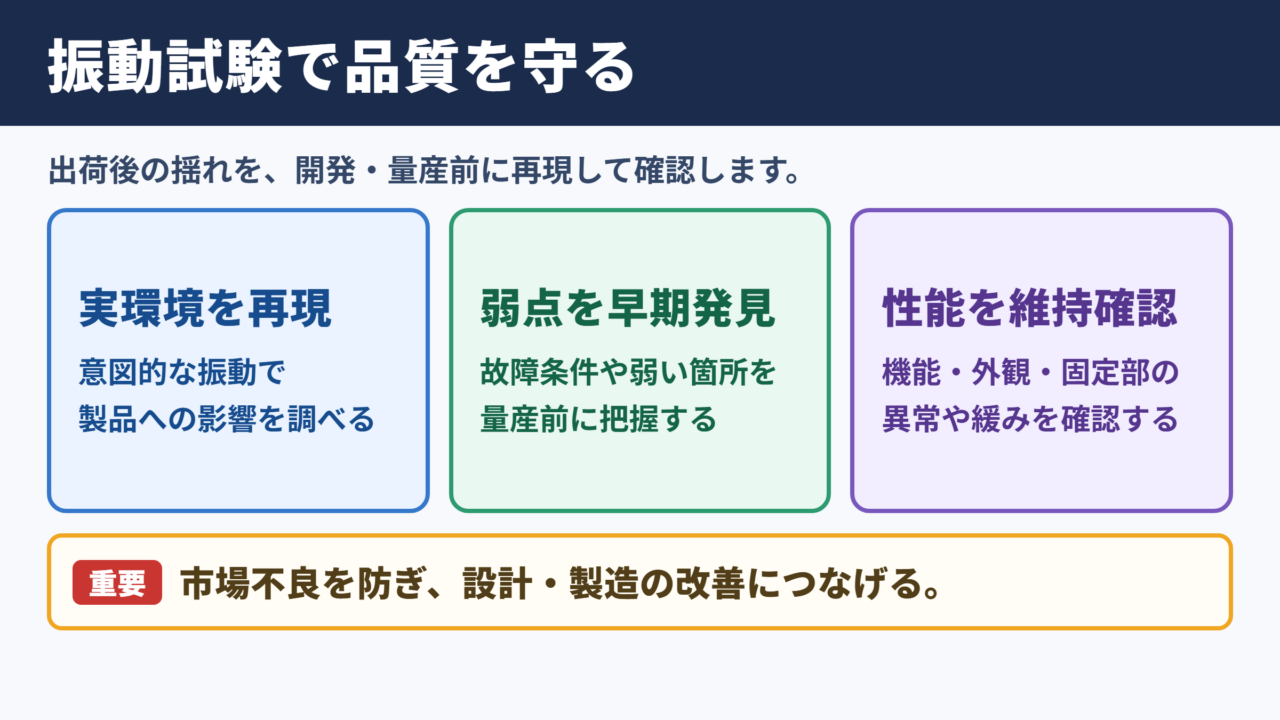
こうした揺れを試験装置で再現し、故障が発生する条件や弱い箇所を早期に把握することが振動試験の役割です。
製品が出荷後に受ける振動を、開発段階や量産前に予測して確認することが、振動試験の基本的な考え方です。
単に壊れるかどうかを見るだけでなく、振動前後で性能が変化していないか、外観に異常がないか、固定部が緩んでいないかも確認します。
品質保証と市場不良の予防
振動に起因する不具合は、製造直後には表れず、使用開始から数か月後に発生することがあります。
代表的な例として、コネクターの抜け、端子接触の不安定化、基板のクラック、配線の断線、ケースの割れ、ねじの緩みなどが挙げられます。
これらは一度の大きな衝撃ではなく、小さな振動が長時間繰り返されることで発生しやすい点が特徴です。
振動試験を適切に行えば、設計上の弱点を量産前に発見し、補強リブの追加、締結方法の変更、部品配置の見直し、材料変更といった改善につなげられます。
振動試験は合格判定のためだけの作業ではありません。
故障の再現条件を見つけ、設計や製造工程を改善するための重要な信頼性評価です。
市場での回収や修理対応は、企業の負担だけでなく、利用者の安全や信頼にも影響します。
そのため、振動試験は品質管理部門だけでなく、設計、製造、購買、物流の各部門に関わるテーマといえるでしょう。
耐久性と機能維持の確認
振動試験では、試験中に破損しなければ十分というわけではありません。
電気製品なら通電状態での出力、通信、表示、接点導通などを監視し、振動中に一時的な機能停止がないかを確認します。
機械部品では、異音、摩耗、変形、締結部の緩み、可動部の動作不良などを評価対象にします。
特に安全に関わる製品では、振動後にも本来の性能を維持していることが重要です。
外観に異常がなくても、振動中に信号が瞬断する場合は重大な不具合として扱われることがあります。
試験前、試験中、試験後のデータを比較することで、どの条件で性能変化が起きたかを追跡しやすくなります。
振動試験の種類と加振方式
続いては、振動試験の代表的な種類と、加振方式を確認していきます。
正弦波振動試験
正弦波振動試験は、一定の周期で滑らかに繰り返す振動を与える方法です。
周波数を低い領域から高い領域へ徐々に変化させる掃引試験がよく用いられます。
掃引中に製品固有の共振周波数を見つけ、振幅が大きくなりやすい箇所や、破損が起きやすい周波数帯を確認できます。
モーター、ポンプ、ファン、回転機器など、比較的規則的な振動源を持つ製品の評価に向いています。
正弦波は条件を設定しやすく、試験結果も整理しやすいため、開発初期の共振調査にも活用されます。
正弦波振動の条件例です。
周波数範囲を十ヘルツから五百ヘルツ、加速度を三グラム、掃引速度を一分間に一オクターブと設定し、各方向に実施する方法があります。
ただし、実際の道路輸送や機械稼働時の振動は、正弦波だけでは再現しきれない場合があります。
実環境に近い評価が必要なときは、ランダム振動試験との併用が有効です。
ランダム振動試験
ランダム振動試験は、複数の周波数成分が不規則に重なった振動を与える方法です。
トラック輸送、航空輸送、鉄道輸送、建設機械の稼働など、実際の環境に近い複雑な振動を模擬しやすい特徴があります。
試験条件は、パワースペクトル密度と呼ばれる値で設定することが一般的です。
パワースペクトル密度は、どの周波数帯にどれだけの振動エネルギーが含まれるかを示す指標です。
ランダム振動では、特定の一点ではなく周波数帯全体の振動量を管理することが重要になります。
実測した加速度データを基に試験プロファイルを作成すれば、対象製品の使用環境に合わせた評価が可能です。
一方で、試験条件の作成や結果の解析には専門的な知識が必要となるため、計測データの品質管理も欠かせません。
衝撃振動試験と複合試験
衝撃試験は、落下、衝突、急停止などによって発生する短時間の大きな加速度を再現する試験です。
振動試験と混同されることもありますが、繰り返しの揺れを主に扱う振動試験とは、入力波形や評価目的が異なります。
輸送時の荷崩れ、製品落下、車両の急な段差通過などを想定する場合には、衝撃試験が必要になるでしょう。
さらに、温度、湿度、電源変動、荷重などを振動と組み合わせる複合試験もあります。
例えば、低温環境では樹脂が硬くなり、常温では問題のなかった部分が振動で割れやすくなる場合があります。
振動単独では問題がなくても、環境条件が重なると不具合が表面化する点に注意が必要です。
| 試験の種類 | 主な特徴 | 想定される用途 |
|---|---|---|
| 正弦波振動 | 規則的な振動で共振を確認しやすい | モーター、ポンプ、電子部品 |
| ランダム振動 | 複雑な実環境を模擬しやすい | 輸送品、自動車部品、航空機器 |
| 衝撃試験 | 短時間の大きな加速度を与える | 落下、衝突、急停止の評価 |
| 複合試験 | 振動と温湿度などを同時に評価する | 高信頼性製品、屋外機器 |
規格と試験条件の考え方
続いては、振動試験に関わる規格と、試験条件を決める際の考え方を確認していきます。
代表的な規格の位置付け
振動試験には、国際規格、国内規格、業界規格、顧客独自規格などがあります。
代表例として、IEC、ISO、JIS、MIL規格、自動車メーカーの社内規格などが知られています。
規格には、試験装置、取付方法、周波数範囲、振幅、加速度、試験時間、判定基準などが定められていることがあります。
ただし、規格名だけを確認して試験を進めるのは危険です。
規格には改訂版があり、製品区分や使用環境によって適用範囲が異なるため、対象となる版数と要求事項を必ず確認する必要があります。
規格への適合は、試験条件を満たしたことと、製品が実使用で十分に安全であることを分けて考える姿勢が大切です。
周波数と振幅と加速度
振動試験の条件では、周波数、変位振幅、加速度が重要な要素です。
周波数は一秒間に何回振動するかを表し、単位にはヘルツが使われます。
低い周波数では大きくゆっくり揺れ、高い周波数では細かく速く揺れる傾向があります。
変位振幅は振動台の移動量を示し、加速度は揺れの強さを示す指標です。
正弦波振動では、加速度と周波数と変位の間に関係があります。
周波数が高くなるほど、同じ変位でも加速度は大きくなります。
そのため、低周波数帯では変位の上限、高周波数帯では加速度の上限が試験条件として設定されることがあります。
条件設定では、製品重量や固定治具の剛性も無視できません。
重い製品を高加速度で加振するには大きな推力が必要となり、装置能力を超えると設定どおりの振動を再現できなくなります。
試験時間と方向の設定
振動は一方向からだけ加わるとは限りません。
一般的には、上下、前後、左右の三方向について試験を行い、取付姿勢を変更して評価します。
部品の形状や重心位置によっては、ある方向だけで大きな負荷がかかることもあります。
試験時間は、実使用時間をそのまま再現するのではなく、故障メカニズムや規格要求を踏まえて決めます。
短時間で過度な条件を与えれば、実際には起こりにくい破損を招く可能性があります。
反対に、条件が軽すぎれば、市場不良を見逃すおそれがあるでしょう。
試験時間を長くすれば信頼性評価が必ず高まるわけではありません。
実環境の振動特性、故障モード、加速係数を踏まえた条件設定が必要です。
試験装置と加振の実務
続いては、振動試験装置の構成と、加振時に押さえたい実務上のポイントを確認していきます。
振動試験機の基本構成
一般的な電動式振動試験機は、振動台、加振機、パワーアンプ、コントローラー、加速度センサー、固定治具で構成されます。
コントローラーが目標の波形を作り、パワーアンプが電力を供給し、加振機が振動台を動かします。
振動台や試験体に取り付けた加速度センサーからの信号をフィードバックし、設定どおりの振動になっているかを制御します。
この閉ループ制御によって、試験中の加速度や周波数特性を安定させます。
大型製品や重量物では、油圧式加振機が選ばれることもあります。
一方、電子部品や比較的小型の製品では、電動式の振動試験機が広く使われています。
治具設計と取付状態
試験体を振動台へ固定する治具は、試験の信頼性を左右する重要な部品です。
治具の剛性が不足すると、治具自体が共振し、製品に想定外の振動が加わる可能性があります。
逆に、実際の取付状態と大きく異なるほど強固に固定すると、実使用時の弱点を再現できない場合もあります。
振動試験では、製品だけでなく固定方法そのものが試験条件の一部になります。
実際の車両、筐体、ラック、床面などへの取付状態をできるだけ再現することが大切です。
ねじの締付トルク、ワッシャーの有無、取付穴の公差、ケーブルの引き回しまで記録しておくと、再現試験や不具合解析に役立ちます。
加速度センサーの設置
加速度センサーは、振動台の制御用だけでなく、試験体の応答を確認するためにも使用されます。
センサーの質量、取付位置、取付方向、ケーブルの固定状態によって、測定値が変わることがあります。
特に軽量部品では、センサーの重量が試験体の振動特性に影響する場合があるため注意が必要です。
試験体の複数箇所を測定すれば、どこで振幅が増幅されているか、どの部位が共振しているかを確認できます。
加速度センサーの設置例です。
振動台上の制御点に一台、試験体の固定部に一台、最も変位が大きいと予想される先端部に一台を設置すると、入力と応答を比較しやすくなります。
校正期限の確認、ケーブル断線の防止、測定レンジの選定も、正確な試験には欠かせない項目です。
振動試験の評価と不具合解析
続いては、試験結果の評価方法と、不具合が見つかった場合の解析について確認していきます。
外観と機能の判定
試験後には、外観検査、寸法測定、機能試験、電気特性確認などを行います。
外観検査では、割れ、変形、傷、塗装剥がれ、ねじ緩み、部品脱落、液漏れなどを確認します。
機能試験では、スイッチ操作、通信状態、出力値、消費電流、センサー応答、可動部の動作などを確認します。
合否判定には、事前に明確な基準を設けることが重要です。
例えば、外観異常なしという表現だけでは判断にばらつきが出やすいため、許容できる傷や変形の基準を具体化しておく必要があります。
試験前の基準値と試験後の測定値を比較できるようにしておくことが、客観的な評価につながります。
共振と異常応答の確認
正弦波掃引試験では、ある周波数で振幅が急に大きくなる共振が観測されることがあります。
共振そのものは必ずしも不良ではありませんが、共振時に部品の変形、異音、接触不良、固定部の破損が生じるなら対策が必要です。
対策としては、部品の剛性を高める、質量を見直す、固定位置を変更する、制振材を追加する、固有振動数を使用周波数帯から外すといった方法があります。
共振周波数を把握することで、設計変更の優先順位も決めやすくなります。
動画撮影、高速度カメラ、ひずみゲージ、レーザー変位計などを併用すると、目視だけでは分からない変形挙動を確認できます。
再現試験と原因の切り分け
振動試験で不具合が発生した場合、最初に確認したいのは再現性です。
同じ周波数、加速度、取付姿勢、試験時間で再び現象が起きるかを確認します。
再現性が取れたら、振動条件を少しずつ変え、発生しやすい周波数帯や加速度レベルを絞り込みます。
そのうえで、部品交換、締結条件変更、ケーブル固定、材料変更などを行い、原因候補を切り分けます。
不具合解析では、壊れた部品だけを見るのでは不十分です。
入力振動、治具、取付状態、周辺部品、試験中の機能データをまとめて確認することで、真の原因に近づけます。
対策後には、同じ条件で再試験を実施し、問題が解消されたことを確認します。
さらに厳しい条件や長時間条件でも確認しておくと、対策の余裕度を評価しやすくなります。
振動試験の計画と依頼時の注意点
続いては、振動試験を計画する際や、外部の試験機関へ依頼する際の注意点を確認していきます。
使用環境からの条件設定
適切な試験条件を決めるには、まず製品がどこで、どのように使われるかを整理します。
屋内で固定される装置なのか、車載される部品なのか、輸送される梱包品なのかによって、想定すべき振動は大きく変わります。
輸送条件では、輸送手段、積載方法、梱包形態、輸送距離、道路状態を確認します。
車載部品では、搭載位置、エンジンとの距離、サスペンションの影響、走行環境を考慮します。
製品の用途と設置場所を具体化しないまま規格だけで条件を決めると、過不足のある試験になりやすいでしょう。
実機で加速度を測定できる場合は、そのデータを基に試験プロファイルを作成すると、より実態に近い評価ができます。
試験前に準備する情報
試験を円滑に進めるためには、試験体だけを持ち込むのではなく、必要な情報を事前にそろえることが大切です。
図面、重量、重心位置、取付穴の仕様、許容荷重、配線図、動作確認手順、合否基準、過去の不具合履歴などを準備します。
通電状態で試験する場合は、電源電圧、監視する信号、異常時の停止条件、試験中の安全対策も決めておく必要があります。
リチウムイオン電池、高温部品、回転部品、液体を含む製品などは、試験中のリスク評価も欠かせません。
| 確認項目 | 準備内容 | 確認する理由 |
|---|---|---|
| 試験体仕様 | 重量、寸法、図面、材質 | 装置能力と治具設計を判断するため |
| 取付条件 | ねじ径、締付トルク、姿勢 | 実使用状態を再現するため |
| 試験条件 | 周波数、加速度、時間、方向 | 試験の再現性を確保するため |
| 判定基準 | 外観、機能、電気特性の基準値 | 合否を客観的に判断するため |
| 安全対策 | 飛散防止、非常停止、監視方法 | 試験者と設備を守るため |
試験記録と報告書
振動試験では、条件だけでなく、実際にどのような状態で試験を行ったかを記録する必要があります。
試験日、装置名、校正情報、試験体番号、取付写真、治具図面、入力波形、加速度データ、試験前後の状態を残します。
不具合がなかった場合でも、記録は製品変更時や後継機開発時に活用できます。
不具合が発生した場合は、発生時刻、周波数、加速度、試験方向、症状、測定値をできるだけ詳細に残すことが重要です。
再現可能な試験記録は、品質保証の証拠であると同時に、将来の設計資産にもなります。
報告書には、試験目的、適用規格、試験条件、判定基準、結果、写真、考察を分かりやすくまとめます。
まとめ
振動試験とは、製品が輸送中や使用中に受ける揺れを再現し、破損、機能低下、接触不良、ねじ緩みなどの不具合を確認する信頼性評価です。
正弦波振動試験は共振の確認に向き、ランダム振動試験は輸送や走行時のような複雑な環境を模擬しやすい特徴があります。
試験では、周波数、加速度、振幅、試験時間、加振方向、固定治具、センサー位置を適切に設定することが重要です。
また、規格に従うだけでなく、製品の使用環境や故障モードに合わせて条件を検討する必要があります。
振動試験の価値は、合格という結果だけではなく、製品の弱点を把握して改善へつなげる点にあります。
試験前後の機能確認、再現性のある記録、不具合発生時の原因解析まで丁寧に行うことで、品質と安全性を高めやすくなるでしょう。