受け入れ検査とは?意味や受入検査の基本も解説!(品質管理:合格基準:検査項目:流れなど)
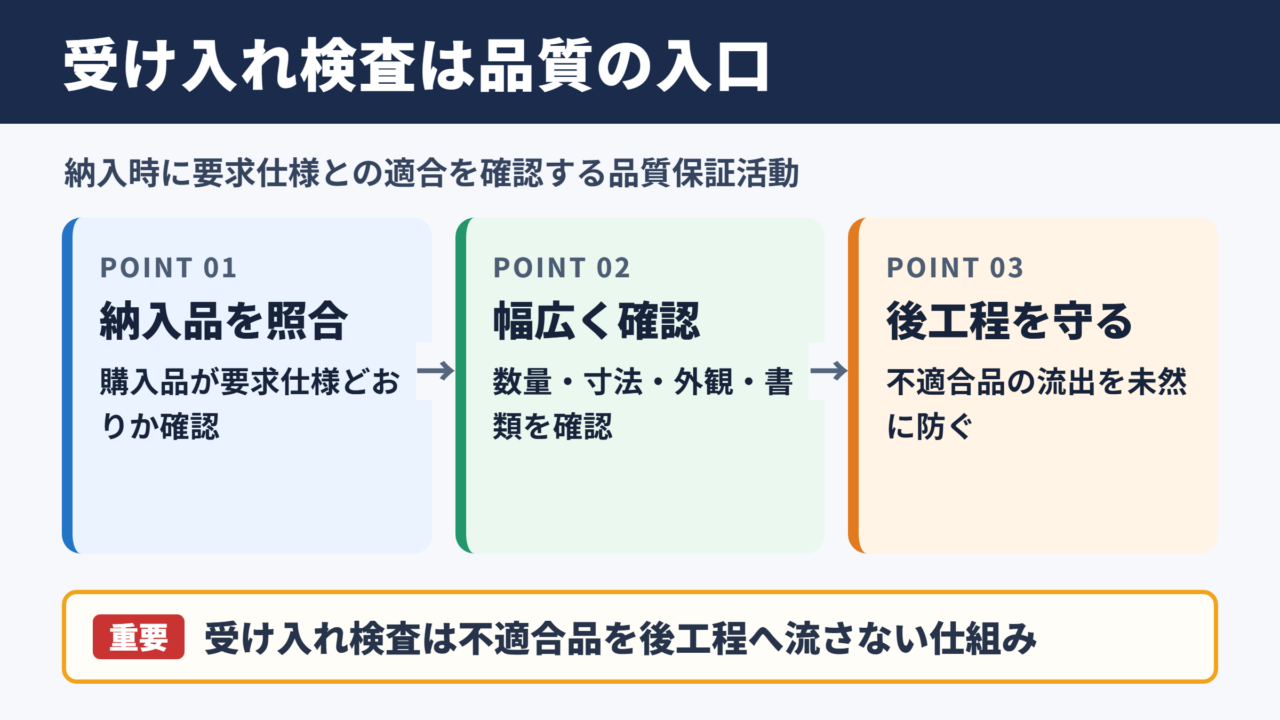
受け入れ検査は、仕入先や外注先から届いた材料、部品、製品などが、発注時に決めた条件を満たすか確認する品質管理の活動です。
単に不良品を探すだけでなく、後工程の停止、顧客への流出、余分なコストを防ぐ重要な入口管理といえるでしょう。
この記事では、受け入れ検査の意味、合格基準、検査項目、実施の流れ、記録の考え方を、現場で使いやすい形で紹介します。
受け入れ検査の意味と品質管理における役割
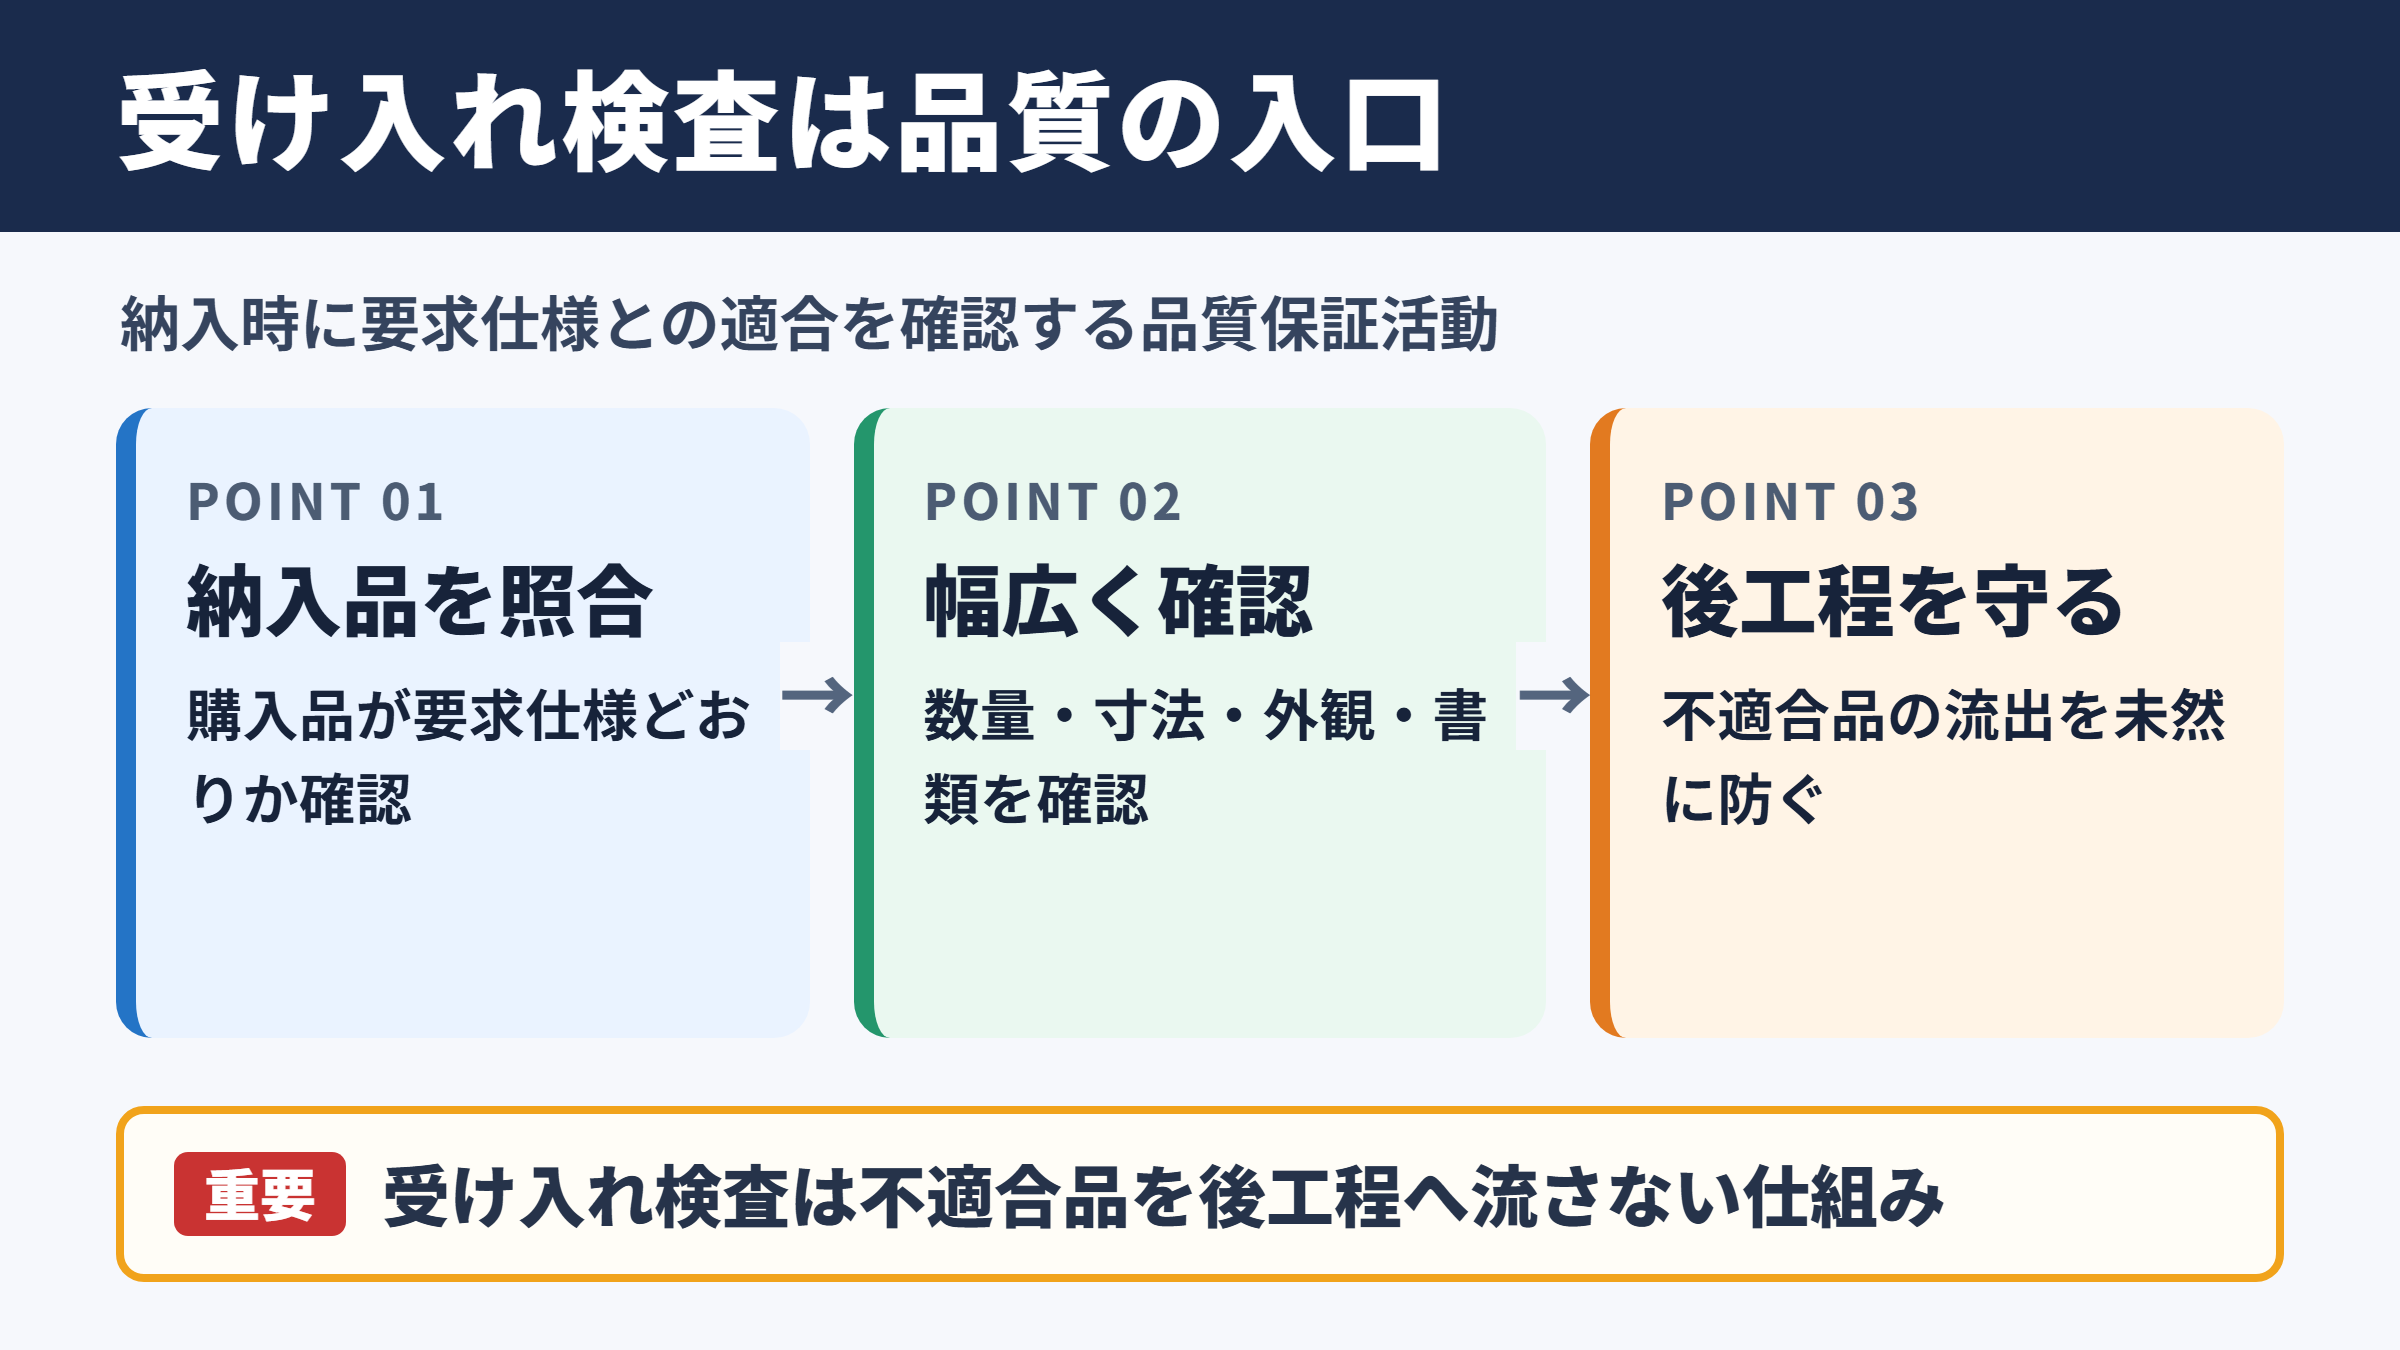
それではまず受け入れ検査の意味と、品質管理における役割について解説していきます。
受け入れ検査の基本的な定義
受け入れ検査とは、購入品や支給品、外注加工品などを受け取る際に、要求仕様どおりの品質であるかを確認する検査です。
一般には受入検査、入荷検査、購買品検査などと呼ばれる場合もありますが、目的は共通しています。
確認対象には、数量、品番、寸法、外観、材質、性能、梱包状態、添付書類などが含まれます。
受け入れ時点で異常を見つけることにより、不適合品が生産ラインや倉庫、顧客向け出荷へ進む事態を抑えられます。
検査担当者だけが品質を守るのではなく、購買、製造、技術、物流と連携して運用する点も大切です。
受け入れ検査は、納品物を受け取った事実を確認する作業ではありません。
要求事項への適合を判定し、不適合品を後工程へ流さないための品質保証活動です。
出荷検査や工程内検査との違い
出荷検査は、製造した企業が出荷前に自社製品を確認する検査です。
一方の受け入れ検査は、購入側や委託元が納入品を確認するため、立場と責任範囲が異なります。
工程内検査は製造途中の品質を確認する活動であり、異常の早期発見や工程条件の安定化が中心になります。
受け入れ検査では、納入時の状態と発注条件を照合するため、契約、図面、仕様書、検査成績書との一致が特に重要です。
| 検査の種類 | 主な実施時点 | 主な目的 |
|---|---|---|
| 受け入れ検査 | 納入時 | 購入品や外注品の適合確認 |
| 工程内検査 | 製造途中 | 工程異常の発見と流出防止 |
| 出荷検査 | 出荷前 | 顧客要求への最終確認 |
| 定期検査 | 定めた周期 | 品質の継続的な監視 |
受け入れ検査が必要になる理由
納入先が品質を確認しなければ、仕入先の検査結果だけに依存することになります。
信頼関係のある取引先でも、材料ロットの変更、設備の不調、作業者の交代、輸送中の破損などによって不具合は起こり得ます。
わずかな寸法不良でも組み立て不能につながり、製造ラインの停止や納期遅延を招く場合があります。
食品、医療、化学、航空、自動車、建設などでは、安全性や法令対応の観点からも厳格な管理が求められるでしょう。
受け入れ検査の費用は、不良品を後工程で見つけた場合の損失を減らす投資として考えることが重要です。
不良を早い段階で発見するほど、手直し、廃棄、再検査、納期調整にかかる負担は小さくなります。
受け入れ時に一つの不具合を止めることが、複数の工程や顧客への影響を防ぐことにつながります。
合格基準と検査項目の設定
続いては合格基準と検査項目の設定方法を確認していきます。
合格基準を明確にする考え方
合格基準は、検査担当者の経験や感覚だけで判断してはいけません。
図面、購買仕様書、注文書、見本、法規制、顧客要求などを根拠として、判定条件を事前に明文化します。
たとえば寸法なら公差範囲、外観なら傷や汚れの許容範囲、性能なら試験条件と必要な測定値を決めます。
基準があいまいな状態では、担当者によって合否が変わり、仕入先との認識違いも起こりやすくなります。
誰が検査しても同じ結論に近づける基準を整えることが、安定した受け入れ検査の土台です。
| 確認区分 | 検査項目の例 | 合格判定の例 |
|---|---|---|
| 数量 | 納品数、梱包数 | 注文数量と一致 |
| 識別 | 品番、ロット、製造日 | 注文内容と一致 |
| 外観 | 傷、変形、汚れ、さび | 許容見本または規格内 |
| 寸法 | 長さ、径、厚さ、穴位置 | 図面公差内 |
| 性能 | 強度、導通、動作、成分 | 仕様値を満たす |
| 書類 | 成績書、証明書、表示 | 必要書類がそろう |
検査項目を選定する優先順位
すべての項目を毎回細かく測定すると、検査工数が増え、入庫や生産のスピードが落ちます。
そのため、品質リスク、過去の不良履歴、製品への影響度、仕入先の実績を踏まえて、確認の深さを決めます。
安全性に関わる特性、組み立てに影響する寸法、法令に関係する成分は、優先度の高い検査項目です。
反対に、安定した実績があり影響が小さい項目は、書類確認や抜取検査へ移行できる場合もあります。
重要度に応じて検査資源を配分する発想が、効率と品質の両立に役立ちます。
検査基準書と限度見本の活用
検査基準書には、対象品目、検査項目、使用する測定器、サンプル数、判定基準、記録方法、異常時の連絡先などを記載します。
外観検査では文章だけでは伝わりにくいため、写真や現物の限度見本を併用すると判断しやすくなります。
限度見本は、合格と不合格の境界を示す見本です。
傷の長さ、色むら、印字欠け、バリなどを実物で共有すれば、検査のばらつきを抑えられるでしょう。
検査基準書は作成して終わりではありません。
不良の発生、図面改訂、仕入先変更、顧客要求の更新があった際には、速やかに見直す必要があります。
受け入れ検査の基本的な流れ
続いては受け入れ検査を進める基本的な流れを確認していきます。
納品受付と書類照合
最初に、納品書、注文書、発注データ、現品ラベルを照合します。
品名、品番、数量、納入先、ロット番号、納期、注文変更の有無を確認し、違いがあれば検査前に切り分けます。
現物が正しくても、品番違いやロット表示の不足があれば、トレーサビリティを確保できません。
材料証明書、検査成績書、RoHSなどの環境関連書類、校正証明書が必要な品目では、書類の有効性も確認対象になります。
現物確認と書類確認を分けずに実施することが、受け入れミスの防止につながります。
外観確認と測定の実施
次に、梱包の破れ、水濡れ、落下痕、異物混入、数量不足など、輸送中に発生しやすい問題を確認します。
外観に異常がなければ、ノギス、マイクロメータ、ピンゲージ、はかり、電気測定器などを使い、定めた項目を測定します。
測定器は校正状態を維持し、測定範囲や分解能が対象の公差に適しているものを選びます。
温度の影響を受けやすい精密部品では、測定環境にも注意が必要です。
図面寸法が十ミリメートルで、公差がプラスマイナス〇・一ミリメートルの場合、合格範囲は九・九ミリメートルから十・一ミリメートルです。
測定値が十・一二ミリメートルなら、測定誤差の扱いも含めて基準書に従い判定します。
合否判定と処置の決定
検査結果を基準と比較し、合格、不合格、保留のいずれかに判定します。
合格品には検査済み表示を行い、所定の保管場所または工程へ移動します。
不合格品は、良品と混ざらないように明確に隔離し、不適合品表示を付けます。
保留品は、追加測定、技術部門への照会、仕入先への確認が終わるまで使用を止める運用が必要です。
不合格品を物理的にも帳票上も区別することが、誤使用を防ぐ基本になります。
抜取検査と全数検査の使い分け
続いては抜取検査と全数検査の使い分けを確認していきます。
全数検査に向く品目
全数検査は、納入されたすべての品目を確認する方法です。
安全に直結する部品、少量の高額品、過去に不良が多い品目、外観不良を見逃せない製品などに向いています。
ただし、検査時間と人員が多く必要になり、測定行為そのものが製品を傷つける場合には適しません。
全数を確認していても、検査方法や判定基準が不十分なら品質保証の効果は下がります。
抜取検査に向く品目
抜取検査は、ロットから決められた数のサンプルを取り出し、その結果でロット全体を判定する方法です。
数量が多い消耗品、安定した仕入先の量産品、全数測定が現実的ではない部品などで活用されます。
サンプル数や合格判定個数は、ロットサイズ、不良の重大さ、許容できる品質水準を踏まえて定めます。
抜取検査は不良を完全になくす手法ではないため、仕入先の工程管理と組み合わせて初めて効果を発揮する方法です。
たとえば一千個のロットから五十個を抜き取り、許容不良数を一個と定める場合があります。
二個以上の不良が見つかった場合はロット不合格とし、全数選別や返品、原因調査を行う運用です。
検査水準を見直すタイミング
検査水準は、開始時に決めたまま固定するものではありません。
仕入先の品質実績が継続して良好なら、検査頻度やサンプル数を合理的に減らせる可能性があります。
一方で、同じ不良が繰り返される、工程変更があった、クレームが発生したといった場合は、検査を強化する必要があります。
検査結果を月次や四半期単位で分析し、品目別、仕入先別、原因別に傾向を把握することが有効です。
不適合品の処置と仕入先管理
続いては不適合品が見つかった場合の処置と、仕入先管理の考え方を確認していきます。
不適合品の隔離と識別
不適合品を発見した場合、最優先すべきなのは誤使用の防止です。
専用の隔離エリアへ移動し、不適合ラベル、ロット番号、発見日、内容、処置状況を分かるように表示します。
置き場がない場合でも、合格品と同じ棚に混在させる運用は避けるべきでしょう。
在庫管理システムを使う現場では、該当ロットを使用不可に設定し、払い出しを止めることも重要です。
不適合品は、現場判断で使用してはいけません。
特採、返品、選別、再加工、廃棄などの処置は、権限を持つ部門の承認に基づいて決定します。
仕入先への連絡と是正依頼
不良内容を仕入先へ伝える際は、感覚的な表現だけでなく、事実を整理して共有します。
品番、ロット、数量、不良現象、写真、測定値、発見工程、要求仕様、希望する対応期限を明確にします。
再発が懸念される場合は、応急処置だけでなく、原因分析と恒久対策の提出を依頼します。
なぜなぜ分析、特性要因図、工程確認などを通じて原因を深掘りし、対策後の効果確認まで行うことが望ましい流れです。
返品だけで終わらせず、再発防止につなげる視点が、調達品質の改善を支えます。
特別採用を判断する際の注意点
特別採用とは、規格から外れているものの、使用上の影響を評価したうえで限定的に受け入れる処置です。
納期が迫っている場合や、軽微な外観差で機能に影響がない場合に検討されることがあります。
ただし、安易な特別採用は基準を形だけのものにし、品質低下を招くおそれがあります。
対象範囲、数量、使用条件、有効期限、顧客承認の要否を明確にし、記録を残すことが不可欠です。
受け入れ検査の記録と改善活動
続いては受け入れ検査の記録を改善活動へつなげる方法を確認していきます。
検査記録に残すべき内容
検査記録は、後から品質状況を確認し、問題発生時に追跡するための重要な証拠です。
検査日、担当者、仕入先名、品番、ロット、受入数量、検査数量、測定値、判定結果、不適合内容、処置を残します。
電子帳票を使う場合でも、入力漏れや改ざん防止、承認履歴の管理を意識する必要があります。
記録は検査した証明であると同時に、改善のためのデータでもあります。
データ分析による不良の予防
検査記録を蓄積すると、特定の仕入先、特定のロット、特定の季節や工程で不良が増えていないか分析できます。
不良率だけでなく、不良の重大度、発生件数、損失額、選別工数、納期影響なども見ると、優先順位を判断しやすくなります。
パレート図を用いれば、どの不良項目への対策が効果的かを見つけやすくなります。
傾向が見えたら、検査の強化だけでなく、仕様の見直し、梱包改善、仕入先監査、教育などの予防策を検討します。
現場で継続しやすい仕組み
複雑すぎる検査手順は、忙しい現場では形骸化しやすいものです。
検査項目を重要度順に並べる、チェックシートを簡潔にする、測定器の置き場を固定するなど、作業しやすい環境を整えます。
新しい担当者でも同じ水準で検査できるように、教育資料や写真付きの判定例を準備することも効果的です。
購買部門だけに任せず、製造部門からの不具合情報を受け入れ検査へ戻す仕組みを作れば、検査内容の精度も高まります。
受け入れ検査のまとめ
受け入れ検査は、納入品が発注条件や品質基準を満たしているか確認し、不適合品の流出を防ぐための重要な活動です。
数量や品番の照合だけで終わらせず、外観、寸法、性能、書類、梱包状態まで、品目ごとのリスクに応じて確認します。
合格基準を明確にし、全数検査と抜取検査を適切に使い分けることで、品質と業務効率の両立がしやすくなるでしょう。
不合格品は確実に隔離し、仕入先への是正依頼と記録分析を通じて、再発防止へつなげることが大切です。
受け入れ検査を単なる判定作業で終わらせず、調達品質を育てる仕組みとして運用することが、安定したものづくりと顧客満足につながります。