静電塗装は、自動車部品、建材、家電製品、金属家具などで広く使われる塗装方法です。
塗料をただ吹き付けるのではなく、電気の力を利用して塗料粒子を被塗物へ引き寄せるため、塗着効率や仕上がりの均一性を高めやすい点が特徴です。
一方で、帯電、クーロン力、アース、電界といった言葉が関わるため、仕組みを難しく感じる方もいるでしょう。
この記事では、静電塗装の基本原理から塗料粒子の動き、被塗物へのアース接続、塗装品質を左右する条件までを、現場で役立つ視点で整理します。
静電塗装の基本原理
それではまず静電塗装の基本原理について解説していきます。
電気の性質を利用した塗料の付着
静電塗装とは、電気的に帯電させた塗料粒子を、反対の電気的状態にある被塗物へ引き寄せて付着させる塗装方法です。
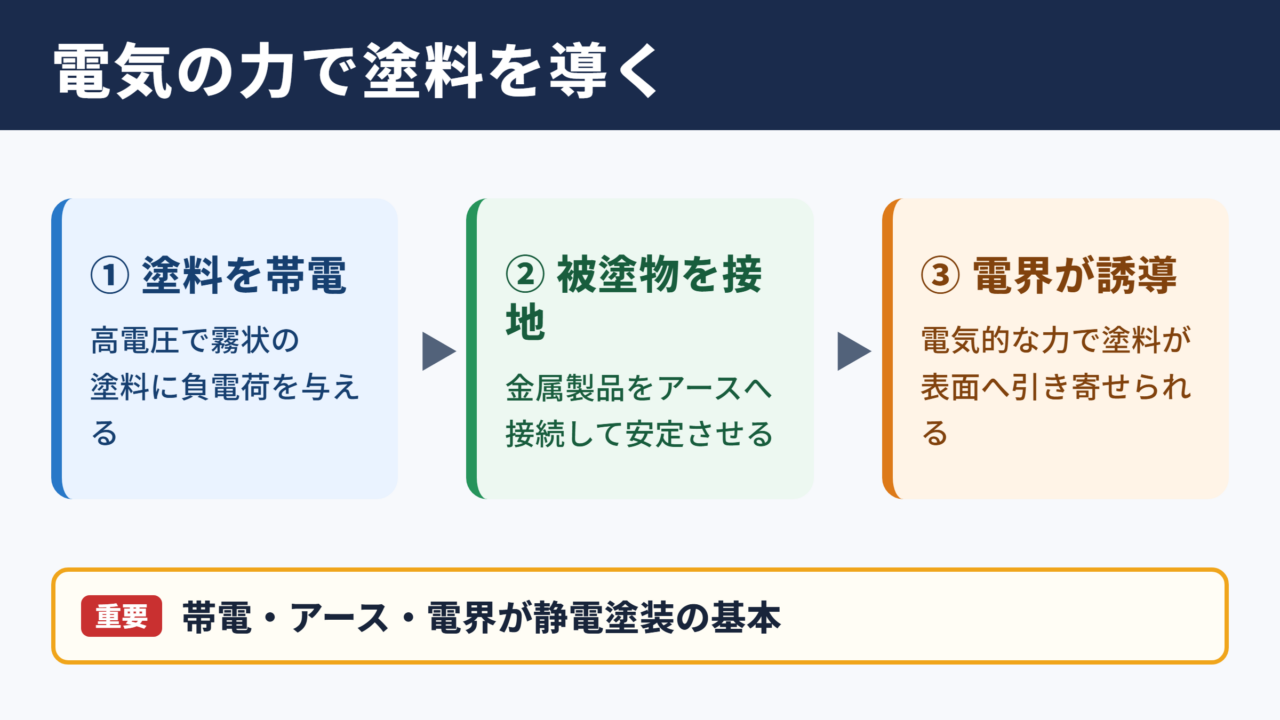
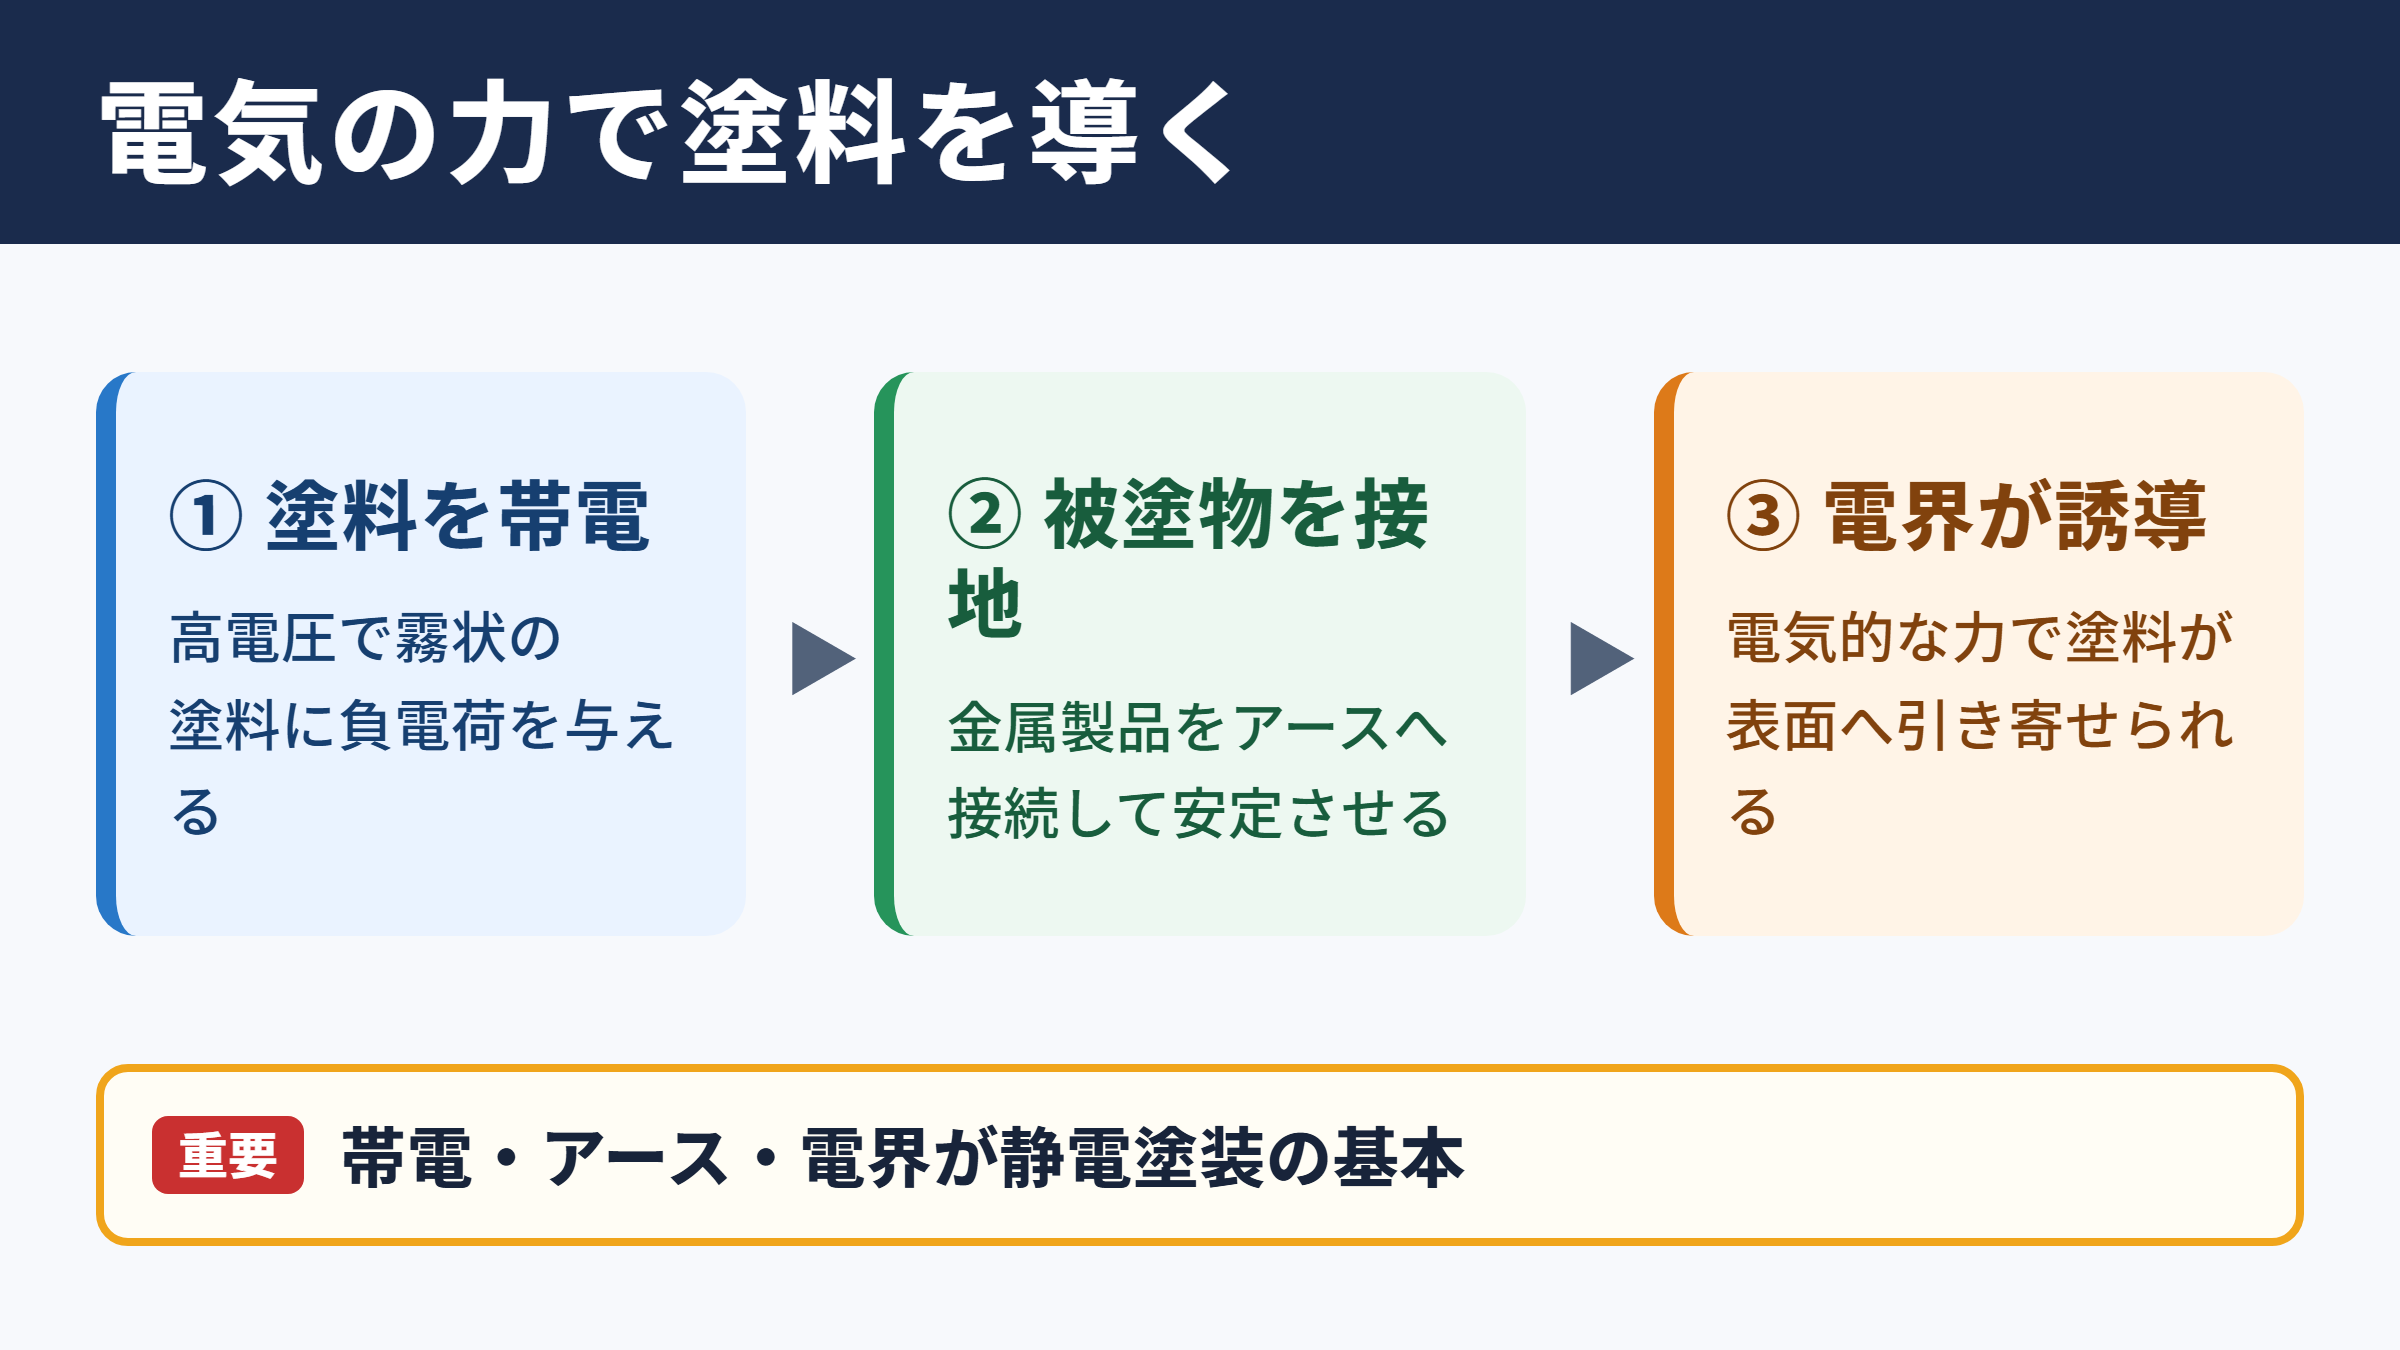
一般的な方式では、塗装ガンの先端付近に高電圧をかけ、霧状になった塗料へマイナスの電荷を与えます。
塗装対象となる金属製品はアースへ接続され、電気的に安定した状態へ保たれます。
このとき、マイナスに帯電した塗料粒子は、被塗物側へ形成された電界の影響を受け、空間を飛んで表面に向かいます。
単に圧縮空気で押し出すスプレー塗装とは異なり、塗料が電気的な力によって誘導される点が大きな違いです。
塗装者が正面からガンを向けた場合でも、塗料粒子は被塗物の側面や端部へ回り込みやすくなります。
この性質は回り込み性と呼ばれ、複雑な形状の部品を塗装するときに役立ちます。
静電塗装の中心となる考え方は、塗料粒子を帯電させ、被塗物をアースへ接続し、その間に電界をつくることです。
電気の力を塗料の移動に利用することで、塗料の無駄や塗膜のばらつきを抑えやすくなります。
クーロン力と電界による引力
静電塗装で塗料粒子が被塗物へ向かう理由を理解するうえで、クーロン力は重要な言葉です。
クーロン力とは、電荷を持つ物体同士に働く引力または反発力を指します。
異なる符号の電荷同士では引き合い、同じ符号の電荷同士では反発し合います。
静電塗装では、帯電した塗料粒子とアースされた被塗物との間に電気的な力が働き、塗料が被塗物へ引き寄せられます。
ただし、実際の塗装現場では、塗料粒子の大きさ、空気の流れ、ガンからの距離、湿度、被塗物の形状なども同時に影響します。
そのため、クーロン力だけで塗料の動きを説明するのではなく、電界と噴霧条件を組み合わせて考えることが大切です。
電気的な力の基本的なイメージは、電荷の大きさが大きいほど強まり、距離が離れるほど弱まりやすいというものです。
静電塗装では、適切な電圧とガン距離を保つことで、塗料粒子が安定して被塗物へ向かいやすくなります。
静電塗装で得られる主な効果
静電塗装の代表的な効果は、塗着効率の向上です。
塗料が被塗物へ引き寄せられるため、空気中へ飛散してしまう塗料を減らしやすくなります。
特に量産ラインでは、塗料の使用量、回収装置の負担、ブース内の清掃作業などに差が出ることがあります。
また、塗膜の厚みを比較的そろえやすいことも利点です。
もちろん、静電方式を採用しただけで均一な塗膜になるわけではありません。
ガンの移動速度、吐出量、塗料粘度、対象物との距離を管理することで、静電気の効果を安定した品質へ結び付けることができます。
| 項目 | 静電塗装で期待できること | 注意したい点 |
|---|---|---|
| 塗着効率 | 被塗物へ塗料が向かいやすい | アース不良では効果が下がる |
| 回り込み性 | 側面や端部にも付着しやすい | 奥まった部分は条件確認が必要 |
| 塗膜の均一性 | 適正条件なら膜厚をそろえやすい | 近すぎる距離では厚塗りになりやすい |
| 塗料の飛散 | 空気中へのロスを抑えやすい | ブースの風量管理は必要 |
帯電した塗料粒子の動き
続いては帯電した塗料粒子の動きを確認していきます。
塗装ガンで起こる帯電
静電塗装機では、塗装ガンの先端や内部に高電圧を発生させる仕組みが備わっています。
液体塗料を霧化して細かな粒子にしたあと、粒子が高電圧の影響を受けることで帯電します。
液体静電塗装では、塗料がガンの先端を通過する際に電荷を受け取る方式がよく使われます。
粉体塗装では、粉末塗料の粒子を摩擦やコロナ放電によって帯電させる方法があります。
方式によって設備構成は異なりますが、塗料粒子に電荷を与え、被塗物へ効率よく移動させるという基本は共通です。
粒子が十分に帯電していない場合、静電気による引き寄せ効果は弱まり、通常のエアスプレーに近い挙動になります。
粒子同士が反発する作用
同じ符号に帯電した塗料粒子同士には、互いに反発する力が働きます。
この反発により、霧化した塗料がある程度広がり、被塗物の表面へ分散しやすくなる場合があります。
塗料粒子が一点へ集中しすぎることを抑える働きとして理解するとよいでしょう。
ただし、電圧を高くすれば常に良い結果になるわけではありません。
帯電量が過大になると、塗料粒子が先に付着した塗膜から反発を受け、狙った場所に乗りにくくなることがあります。
この現象はファラデーケージ効果と関連して語られることが多く、凹部や角部の塗装で課題になりやすい点です。
高電圧は塗着性を高める要素である一方、形状によっては過剰な電圧が不利に働くことも覚えておく必要があります。
静電塗装の調整では、電圧だけを上げるのではなく、吐出量、霧化圧、ガン距離、塗装速度を一体で見直すことが欠かせません。
被塗物の凹部やパイプ内部では、必要に応じて電圧を下げる調整も有効です。
回り込みが生まれる理由
静電塗装では、塗料粒子が被塗物の正面だけでなく、側面や裏側へも付着しやすい傾向があります。
これは、アースされた被塗物の周囲に電界が広がり、帯電粒子がその電界に沿って移動するためです。
塗装ガンからまっすぐ飛び出した塗料が、被塗物の近くで進行方向を変えるように見えることもあります。
ただし、完全に見えない裏面まで自動的に塗れるわけではありません。
遮蔽物がある部分、深い箱形状の内側、複数部品が密集した箇所では、電界が届きにくくなることがあります。
治具の配置や部品間の距離まで含めて検討することで、回り込み性を活かしやすくなります。
アースと被塗物の役割
続いてはアースと被塗物の役割を確認していきます。
アース接続が必要となる理由
静電塗装におけるアースとは、被塗物や治具を接地し、電気を大地へ逃がせる状態にすることです。
被塗物が適切にアースされると、帯電した塗料粒子を受け入れやすい電気的な状態がつくられます。
反対に、被塗物が絶縁された状態では、表面に付着した塗料の電荷が逃げにくくなります。
その結果、後から飛んでくる同符号の塗料粒子が反発を受け、塗着効率や膜厚の安定性が低下することがあります。
つまり、静電塗装では塗装ガンの性能だけでなく、被塗物まで含めた電気の通り道を整えることが必要です。
治具やフックの接触状態
量産ラインでは、被塗物はハンガー、フック、コンベア、治具などを介して搬送されます。
このとき、部品と治具の接触部に塗料や油分、さび、酸化皮膜が付着していると、電気が流れにくくなることがあります。
見た目には部品がしっかり吊られていても、電気的な接触が不十分とは限りません。
アース不良が疑われる場合は、部品から接地点までの導通を測定し、接触部の清掃や治具の交換を検討します。
特に塗り重ねが続くフックは、塗膜が絶縁層となりやすいため、定期的な剥離管理が重要になります。
| 確認箇所 | 起こりやすい問題 | 主な対策 |
|---|---|---|
| 被塗物とフック | 接触部の塗膜や油分による導通不良 | 接点の清掃と治具の定期交換 |
| ハンガーとコンベア | さびや摩耗による接触不良 | 導通測定と保全計画の実施 |
| アース線 | 断線や接続のゆるみ | 端子部の目視点検と締結確認 |
| 床面や設備周辺 | 静電気の蓄積と安全性の低下 | 接地状態と清掃状況の確認 |
非金属材料を塗装する場合
樹脂、木材、ガラスなど、金属ほど電気を通しにくい材料に静電塗装を行う場合は、条件設定に工夫が必要です。
材料の種類によっては、導電性プライマーを使用したり、導電性を持つ下地処理を施したりすることがあります。
湿度や材料表面の状態によっても帯電のしやすさは変わります。
乾燥しすぎた環境では静電気が残りやすく、逆に湿度が高すぎると電気的な効果が弱まる場合があります。
素材ごとの抵抗値や塗料との相性を把握し、試し塗りで付着状態を確認することが現実的です。
アースが十分に効いているかを確認する際は、被塗物からアース点までの導通を確認します。
測定値の許容範囲は設備仕様や社内基準で異なるため、塗装機メーカーの基準と現場の品質基準をあわせて運用します。
塗装条件と膜厚の管理
続いては塗装条件と膜厚の管理を確認していきます。
電圧と電流の適正範囲
静電塗装では、高電圧を発生させることで塗料粒子を帯電させます。
ただし、設定する電圧は塗料の種類、被塗物の形状、塗装距離、ブース環境に応じて調整する必要があります。
電圧が低すぎると、塗料を引き寄せる力が十分に得られず、飛散ロスが増える可能性があります。
一方で電圧が高すぎると、凹部へ入りにくくなったり、塗膜表面の状態に悪影響が出たりすることがあります。
最適な設定値は、最大の電圧ではなく、狙った膜厚と仕上がりを再現できる電圧です。
日常管理では、設定値だけでなく実際の電流値や塗着状態を記録すると、異常の早期発見につながります。
ガン距離と塗装速度
塗装ガンと被塗物との距離は、塗膜の厚みや塗料の広がりを左右する基本条件です。
近すぎると塗料が一点に集中しやすく、たれ、肌荒れ、膜厚過多につながる場合があります。
遠すぎる場合は、塗料が被塗物へ届く前に空気の流れで乱され、塗着効率が落ちやすくなります。
ガンを動かす速度も同様に重要です。
一定の距離と一定の移動速度を保つことで、塗膜の厚さをそろえやすくなります。
自動塗装機ではロボット軌跡を最適化し、手吹きでは作業者の姿勢やストロークを標準化する方法が有効です。
膜厚が薄い場合は、吐出量不足、ガン速度過大、距離過大、アース不良などを順に確認します。
膜厚が厚い場合は、吐出量過多、ガン速度不足、距離過小、重ね塗り位置の偏りなどが主な確認項目です。
塗料粘度と霧化状態
液体塗料では、粘度が高すぎると霧化しにくく、粒子径が大きくなりやすい傾向があります。
粒子が大きすぎると、静電気によるコントロールが効きにくくなり、塗膜の平滑性にも影響することがあります。
反対に粘度が低すぎると、たれや隠ぺい性不足を招く場合があります。
塗料メーカーが示す希釈比率や粘度範囲を基準とし、温度変化も考慮して管理することが大切です。
気温が変わると塗料粘度も変化するため、朝と午後で同じ設定が通用しないケースもあります。
塗装前に粘度、色相、沈降状態を確認する習慣が、品質の安定化につながるでしょう。
静電塗装で起こりやすい不具合
続いては静電塗装で起こりやすい不具合を確認していきます。
凹部や奥部に塗料が入りにくい現象
箱形状の内側、パイプの内部、深い凹部では、塗料が届きにくいことがあります。
静電塗装では、被塗物の角や開口部に電界が集中し、帯電粒子が手前へ引かれやすくなるためです。
この状態では、奥へ進もうとする塗料粒子が入口付近で反発を受け、十分に入り込めないことがあります。
対策としては、電圧を下げる、ガン角度を変える、吐出量を調整する、補助的に非静電の吹き付けを使うといった方法があります。
治具の向きを変更し、凹部がガンに対して開くように配置することも有効です。
たれと膜厚の偏り
たれは、塗料が乾燥または硬化する前に重力で流れ、筋状の厚い部分ができる不具合です。
塗料の吐出量が多い場合や、ガン距離が近すぎる場合、同じ箇所へ重ねて吹きすぎた場合に起こりやすくなります。
静電塗装では付着しやすい分、平面や角部で想定以上に塗料が乗ることもあります。
膜厚計による確認を行い、塗装パターンと重ね幅を見直すことが基本です。
特に立ち上がり部、エッジ、吊り下げ方向の下側は、たれの発生位置として重点的に確認します。
不具合対策では、塗料だけ、設備だけ、作業者だけと原因を限定しないことが重要です。
アース、電圧、粘度、ガン距離、風量、治具、被塗物形状を同じ条件表で確認すると、再発防止策を立てやすくなります。
ごみ付着と表面の仕上がり不良
塗膜にごみや異物が付着すると、外観品質が低下し、再塗装や研磨の工数が増えます。
静電気には微細なほこりを引き寄せる性質もあるため、静電塗装では清浄な環境管理が特に重要です。
ブース内の清掃、フィルターの保守、作業着の管理、被塗物の脱脂と除じんを徹底する必要があります。
また、塗装ブース内の風量が不安定だと、霧状の塗料やほこりが滞留し、異物混入の原因になります。
美しい塗膜は、塗装ガンの性能だけでなく、塗る前の表面清浄度によって大きく左右されます。
安全対策と設備保全
続いては安全対策と設備保全を確認していきます。
高電圧設備としての安全管理
静電塗装機は高電圧を扱う設備のため、定められた手順に沿った安全管理が必要です。
電源装置、ケーブル、ガン本体、アース線に損傷がないかを日常点検で確認します。
洗浄や部品交換を行うときは、設備を停止し、残留した電気的エネルギーにも注意します。
可燃性溶剤を扱う液体塗装では、火花や放電を防ぐための設備設計と運用が欠かせません。
使用する塗料、安全データシート、設備取扱説明書、社内安全基準を確認し、作業者教育を継続することが重要です。
アース点検と清掃の習慣
静電塗装の性能を維持するには、アースの点検を定期業務として定着させる必要があります。
被塗物の導通不良は、塗装品質の悪化として現れるまで気付きにくい場合があります。
そのため、フックやハンガーの塗膜堆積、接点のさび、アース線の傷みを計画的に確認します。
塗装ブース、搬送設備、回収装置を清潔に保つことも、塗着効率と外観品質の維持に役立ちます。
点検結果を記録し、不良発生時の膜厚や電圧の記録と照らし合わせると、原因分析の精度が上がります。
作業環境の温度と湿度
温度と湿度は、塗料の粘度、乾燥性、帯電状態、静電気の逃げやすさに影響します。
湿度が低すぎる環境では、作業者や設備に静電気がたまりやすくなることがあります。
湿度が高すぎる場合は、塗料や被塗物の状態によっては静電効果が不安定になる可能性があります。
季節による変化を前提に、室温、湿度、塗料温度を記録し、必要に応じて希釈や電圧を見直します。
品質管理は塗装中だけではなく、塗装前の環境管理から始まるという視点が大切です。
静電塗装の仕組みのまとめ
静電塗装は、塗料粒子を帯電させ、アースされた被塗物との間に生じる電気的な力を利用する塗装方法です。
帯電した塗料粒子はクーロン力と電界の影響を受けて被塗物へ向かい、塗着効率の向上や回り込み性の確保に役立ちます。
その効果を十分に引き出すには、被塗物と治具の確実なアース接続が欠かせません。
フックに蓄積した塗膜、接触部の油分、アース線の不良は、塗装品質を低下させる原因になります。
また、電圧、吐出量、ガン距離、塗装速度、塗料粘度、ブースの風量は互いに関係しています。
不具合が発生したときは一つの設定だけを変更するのではなく、設備、材料、環境、作業条件を順に確認することが重要です。
静電塗装の原理を理解しておけば、膜厚のばらつき、回り込み不足、たれ、塗料ロスといった課題に対して、根拠を持って改善策を考えやすくなるでしょう。