静電塗装と粉体塗装の違いは?特徴も解説!(液体塗料・粉体塗料:塗着効率:仕上がり:用途の違いなど)
金属製品の表面処理では、見た目の美しさだけでなく、耐食性、耐候性、傷への強さ、作業効率まで含めて塗装方法を選ぶ必要があります。
静電塗装と粉体塗装は混同されやすい言葉ですが、指している内容には違いがあります。
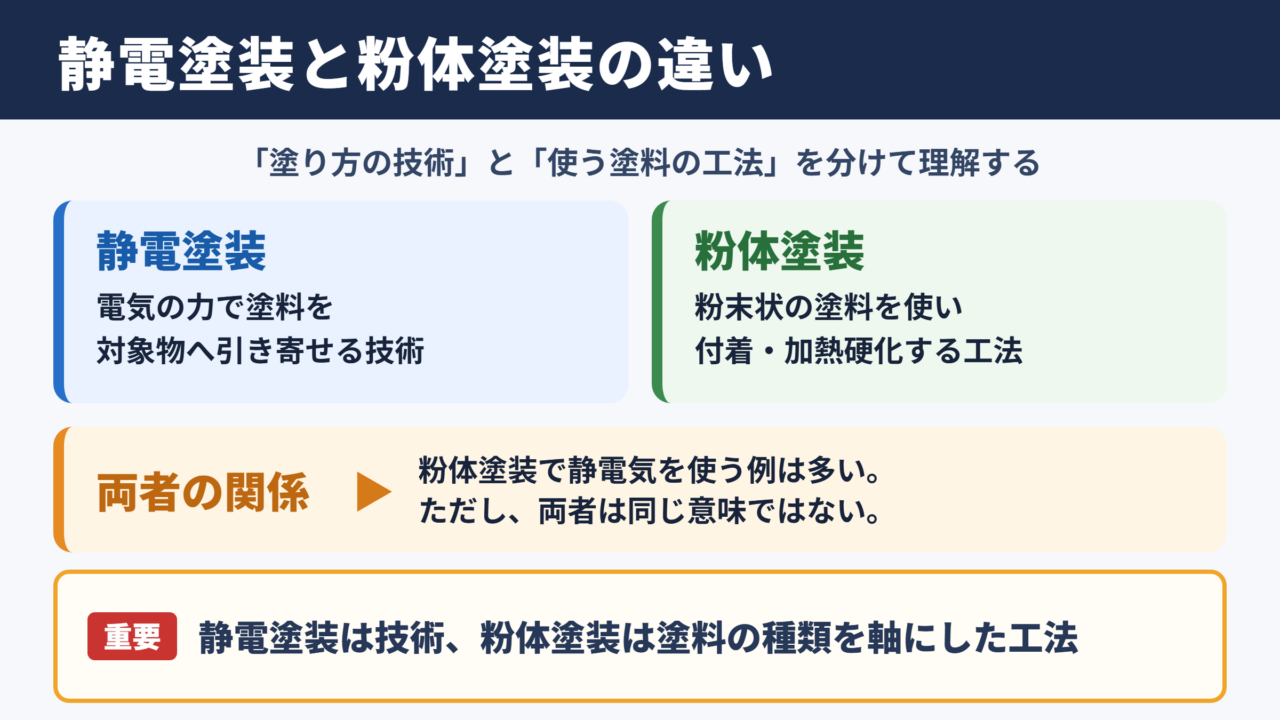
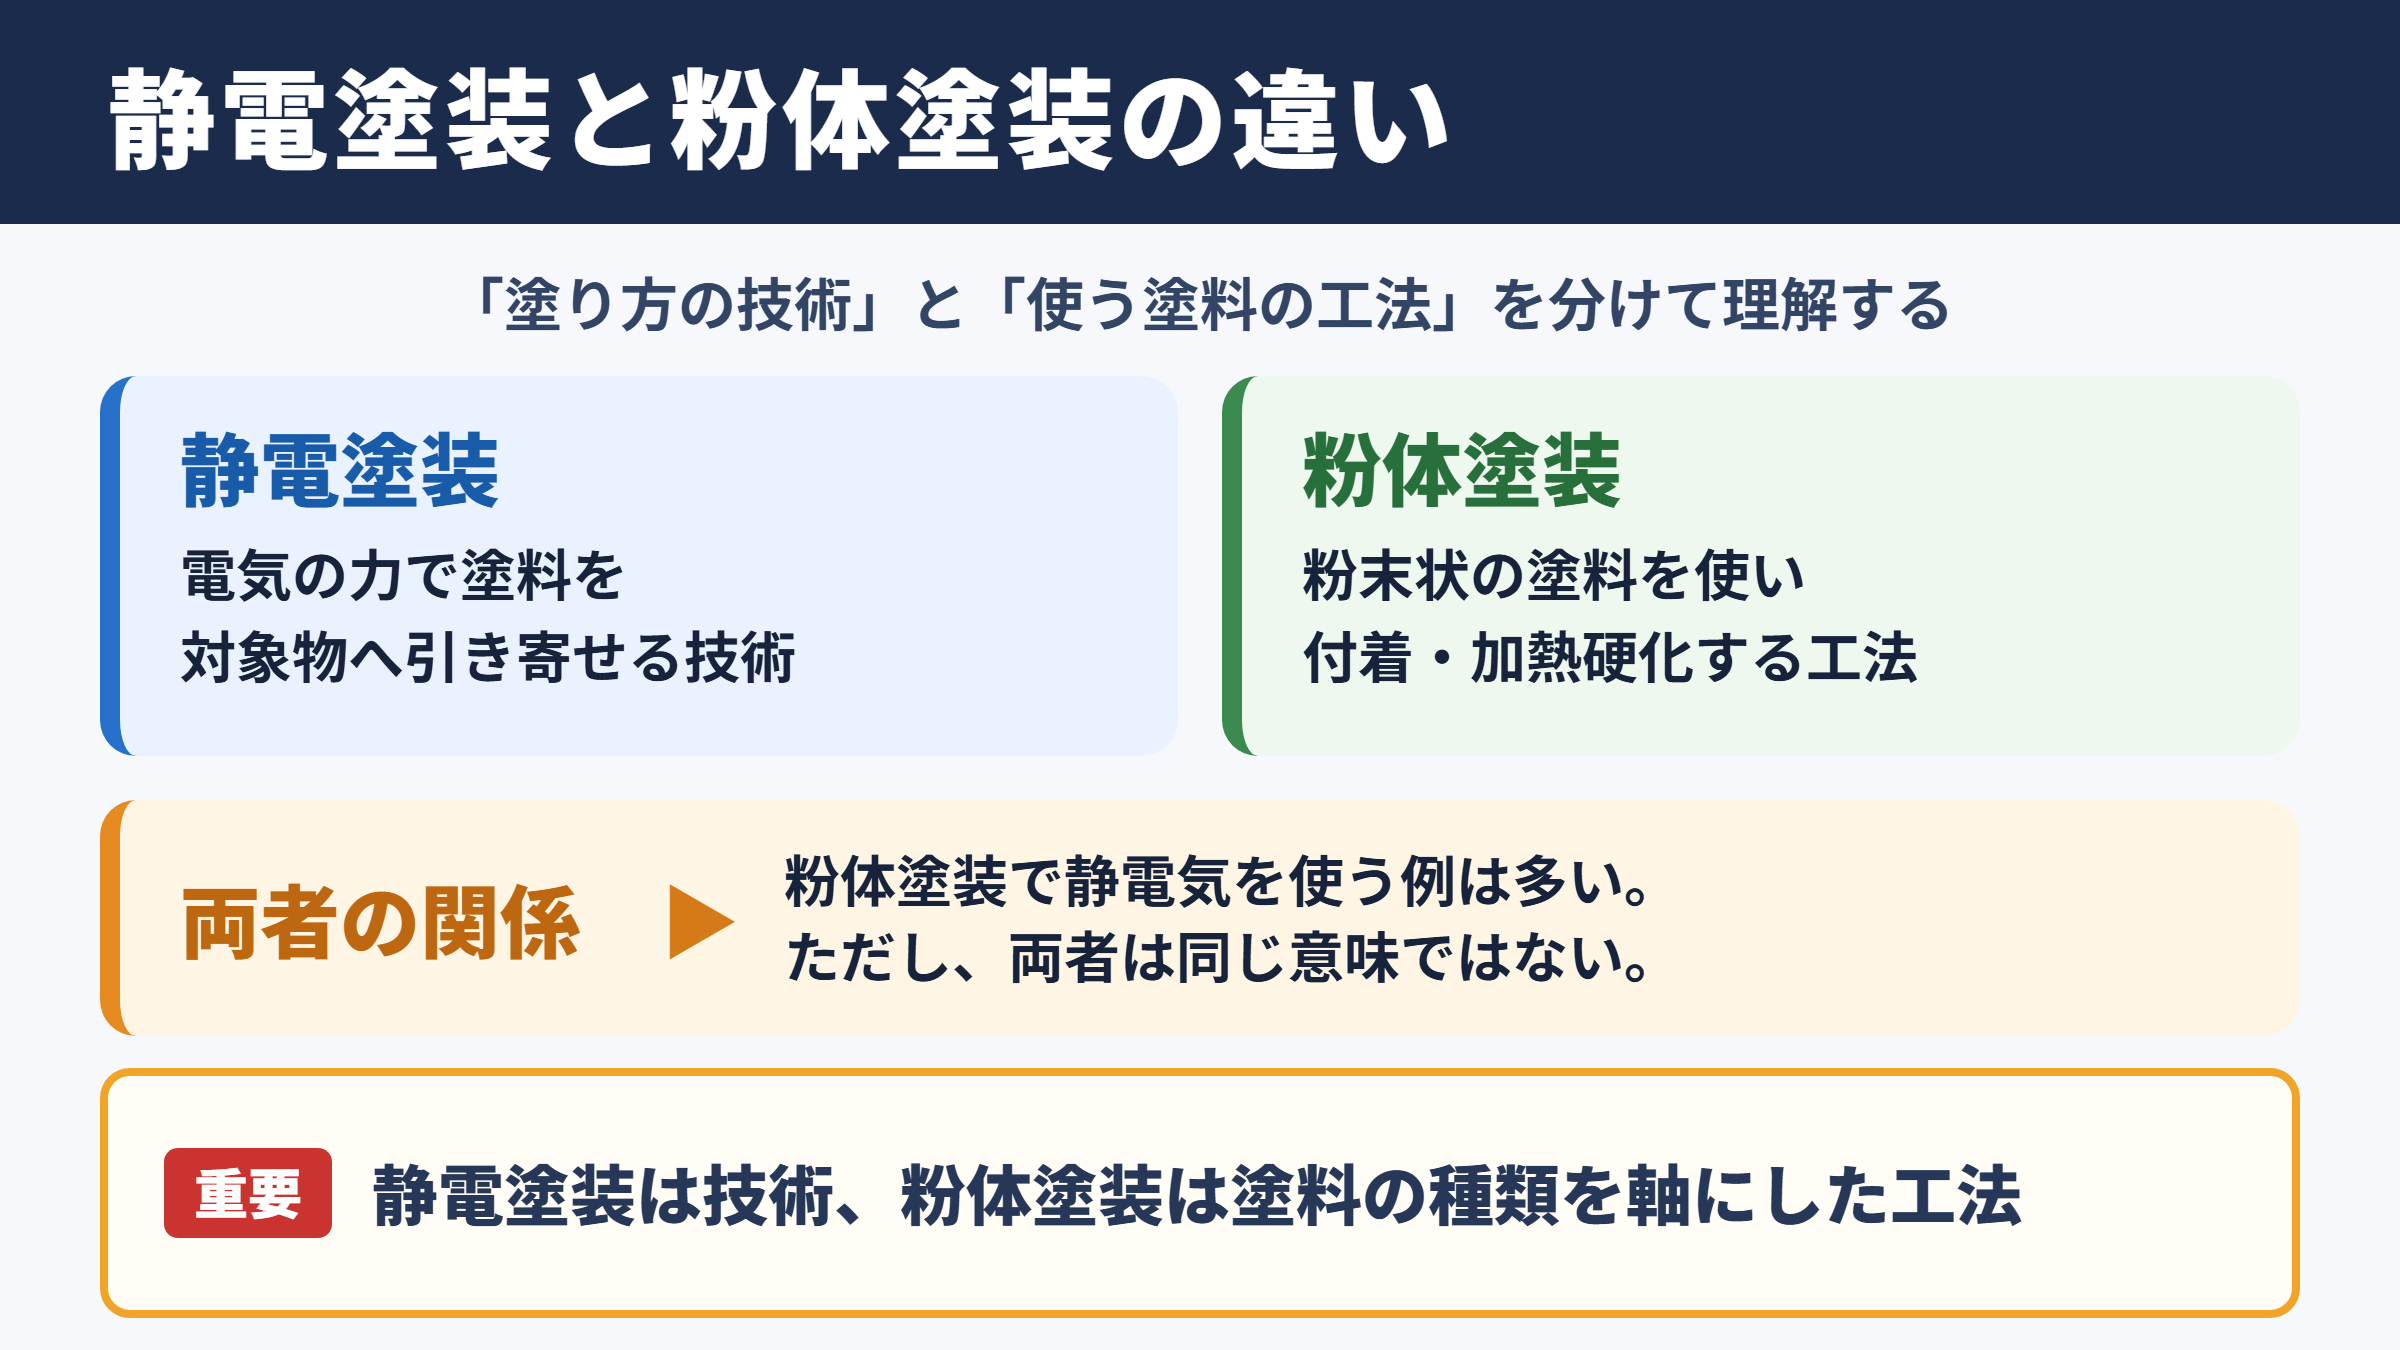
静電塗装は静電気の力を利用して塗料を対象物へ引き寄せる塗装技術であり、液体塗料にも粉体塗料にも活用できます。
一方の粉体塗装は、粉末状の塗料を用いる塗装方法そのものです。
両者の関係を正しく理解すると、製品の形状、求める外観、生産量、設備条件に合う工法を検討しやすくなるでしょう。
静電塗装と粉体塗装の基本的な違い
それではまず、静電塗装と粉体塗装の位置付けについて解説していきます。
塗装技術と塗料種類の違い
静電塗装は、塗料の粒子に電気を帯びさせ、接地した被塗物との間に生じる静電気の力を利用する技術です。
スプレーガンから噴射された塗料は、被塗物へ向かって引き寄せられるため、効率よく付着しやすくなります。
液体塗料を霧状にして塗布する場合でも、粉体塗料を粉末のまま吹き付ける場合でも、静電気を利用することがあります。
つまり、静電塗装は塗り方に関する言葉と考えると理解しやすいでしょう。
粉体塗装は、樹脂や顔料、添加剤などを粉末にした粉体塗料を使う工法です。
一般的には静電粉体塗装が多く採用されるため、粉体塗装と静電塗装が同じ意味のように扱われる場面もあります。
しかし実際には、粉体塗装のなかに静電気を使わない方式もあり、静電塗装には液体塗料を使う方式も含まれます。
| 比較項目 | 静電塗装 | 粉体塗装 |
|---|---|---|
| 言葉の中心 | 塗料を付着させる技術 | 粉末状の塗料を使う塗装方法 |
| 使用する塗料 | 液体塗料または粉体塗料 | 粉体塗料 |
| 代表的な仕組み | 電荷を利用して被塗物へ引き寄せる | 粉末を付着させて加熱硬化する |
| 主な対象 | 金属部品、家電部品、自動車部品など | 金属家具、建材、機械部品、屋外製品など |
| 関係性 | 粉体塗装にも利用される | 静電塗装を採用する例が多い |
液体塗料と粉体塗料の性質
液体塗料は、合成樹脂、顔料、溶剤、添加剤などを混ぜた塗料です。
粘度を調整しやすく、複雑な形状や細かな意匠にも対応しやすい点が特徴です。
塗装後には溶剤や水分を蒸発させ、必要に応じて焼付けや自然乾燥によって塗膜を形成します。
色調、光沢、メタリック感、透明感などの表現幅が広く、意匠性を細かく管理したい製品に向いています。
ただし、溶剤系塗料では揮発性有機化合物への配慮が必要となり、換気設備や排気処理設備の検討も欠かせません。
粉体塗料は、液体の溶剤をほとんど使わず、熱可塑性樹脂または熱硬化性樹脂を粉末状にした塗料です。
被塗物に付着した粉末は、加熱によって溶融し、平滑な塗膜へ変化します。
溶剤をほとんど含まないことは粉体塗料の大きな特徴であり、環境負荷の低減や作業環境の改善につながる要素です。
液体塗料は塗料を液状で管理し、乾燥または焼付けによって膜をつくります。
粉体塗料は粉末を付着させ、加熱で溶かして硬化させる点が大きな違いです。
静電粉体塗装が広く使われる理由
静電粉体塗装では、粉体塗料に高電圧で電荷を与え、アースを取った金属製の被塗物へ吹き付けます。
粉末が静電気によって被塗物へ吸い寄せられるため、塗装直後でも一定量の粉が保持されやすくなります。
付着しなかった粉体塗料は回収し、状態を確認したうえで再利用できる設備もあります。
この仕組みによって、材料の無駄を抑えながら連続生産を行いやすくなります。
とくに鋼板、金属パイプ、架台、ロッカー、フェンス、家電部品など、比較的多くの製品を同じ条件で処理する現場と相性がよい工法です。
一方で、静電気の回り込みが弱くなる箇所や、電界が集中しすぎる箇所では膜厚が不均一になることがあります。
深い凹部や内側の角部では、いわゆるファラデーケージ効果への対策が必要です。
粉体塗装を検討する際は、粉体塗料を使うかどうかだけで判断しないことが大切です。
静電気の条件、被塗物の形状、アースの取り方、焼付け炉の温度管理まで含めて、仕上がりと生産性が決まります。
塗着効率と塗料ロスの比較
続いては、静電気の利用によって変わる塗着効率と塗料ロスを確認していきます。
塗着効率を左右する要素
塗着効率とは、供給した塗料のうち、実際に被塗物の表面へ付着して塗膜になる割合を指します。
塗着効率が高いほど、同じ面積を塗るために必要な塗料量を抑えやすくなります。
静電塗装では、帯電した塗料が被塗物に引き寄せられるため、単純なエアスプレーよりも飛散を抑えやすい傾向があります。
ただし、常に高い数値が得られるわけではありません。
ガンと被塗物の距離、印加電圧、吐出量、空気圧、塗料の粒径、製品形状、搬送速度などが複雑に影響します。
設備条件を製品に合わせて調整することが、実用的な塗着効率を確保する鍵になります。
細い部品や角部が多い製品では塗料が集まりやすく、奥まった箇所では届きにくいことがあります。
平板と複雑形状のフレームでは最適条件が異なるため、試し吹きと膜厚測定を繰り返すことが重要です。
粉体塗料の回収と再利用
粉体塗装の魅力として、オーバースプレーした粉体を回収できる点が挙げられます。
塗装ブース内で回収された粉は、異物の混入や粒度変化を管理しながら、再び塗装工程へ戻せる場合があります。
この再利用性は、材料費の削減だけでなく、廃棄物量の低減にも役立ちます。
特定色を長期間にわたって大量生産するラインでは、回収設備の効果を得やすいでしょう。
一方で、多色少量生産では色替え時の清掃や粉の管理に時間がかかることがあります。
回収粉を使う場合は、新粉との配合比、顔料の分離、異物混入、塗膜外観への影響を管理する必要があります。
高い意匠性が求められる製品では、回収粉を使わずにロスを抑える運用を選ぶケースもあります。
塗料使用量は、塗装面積、目標膜厚、塗料の比重、塗着効率によって変わります。
概算では、必要塗料量を理論必要量で求めたあと、塗着効率を考慮して供給量を見積もります。
理論値だけで発注量を決めると、試し塗りや設備内残りを見落とすことがあるため注意が必要です。
液体塗装における飛散対策
液体塗料を使う静電塗装でも、塗料の飛散を抑える効果が期待できます。
液体塗料は霧化の状態が悪いと、粗い粒子や細かすぎるミストが発生し、外観不良やロスにつながります。
粘度や温度の管理、ガン先端の清掃、適切な吐出量の設定が重要となります。
静電気を強くしすぎればよいわけではなく、過剰な電圧によって塗料の付き回りが不安定になることもあります。
また、導電性が低い素材、樹脂製品、絶縁処理を施した部材では、金属製品と同じような静電効果を得にくい場合があります。
このような製品では、下地処理、導電化、治具の設計、別工法の採用まで含めて検討する必要があるでしょう。
塗着効率は塗装機だけで決まるものではなく、前処理と治具設計も含めた工程全体の成果です。
仕上がりと塗膜性能の特徴
続いては、見た目と耐久性に関わる仕上がりの特徴を確認していきます。
膜厚と均一性の考え方
粉体塗装は、一度の塗装で比較的厚い膜厚を確保しやすい工法です。
用途にもよりますが、液体塗装よりも厚膜の塗膜を形成しやすく、傷や腐食への耐久性を求める製品で採用されます。
粉が均一に付着し、適切な焼付けが行われれば、表面にまとまりのある塗膜が得られます。
ただし、厚く塗れば必ず品質が高くなるわけではありません。
過度な膜厚は、たれに似た外観、角部の塗膜集中、硬化不足、寸法への影響を招くことがあります。
液体塗装は薄膜から中膜の調整をしやすく、複数回に分けて塗ることで狙った仕上がりをつくりやすい特徴があります。
精密部品や勘合部を含む製品では、許容できる膜厚を事前に明確にしておくことが大切です。
| 比較項目 | 液体塗料を用いた静電塗装 | 静電粉体塗装 |
|---|---|---|
| 膜厚の調整 | 薄膜の調整がしやすい | 比較的厚膜を得やすい |
| 平滑性 | 塗料設計と塗り方で細かく調整できる | 焼付け条件が適切なら均一になりやすい |
| 色や意匠 | 透明、メタリック、特殊色に対応しやすい | 単色の量産品や耐久仕上げに向く |
| 傷への強さ | 塗料の種類と膜厚により異なる | 厚膜設計により高い耐久性を得やすい |
| 注意点 | たれ、乾燥不良、溶剤管理 | 焼付け不良、凹部の付き回り、色替え |
光沢と質感の表現
仕上がりを比べる際には、色だけではなく、光沢、表面のなめらかさ、手触り、模様の有無も確認する必要があります。
液体塗料は、半艶、艶消し、高光沢、クリヤー仕上げ、メタリック調などの表現を細かく設計しやすい傾向があります。
塗装後の研磨や再塗装など、補修工程を組み合わせやすい点も液体塗装の利点です。
粉体塗装でも、艶あり、艶消し、梨地、砂目、ハンマートーンなど、豊富な表面意匠を選べます。
製品によっては粉体塗装ならではのしっかりした質感が好まれるでしょう。
ただし、同じ色番号であっても、塗料メーカー、下地の色、膜厚、焼付け温度、照明条件によって見え方は変化します。
色見本だけではなく、実際の素材と工程で作成した試験板を確認することが、色差トラブルを防ぐ近道です。
耐食性と耐候性の違い
粉体塗装は、十分な膜厚を確保しやすいため、屋外設備や金属家具、建材、農業機械部品などで耐食性を求める場合に適しています。
ただし、耐食性は塗料の種類だけで決まりません。
脱脂、化成処理、ブラスト処理、リン酸塩処理など、塗装前の表面処理が不十分であれば、優れた塗料でも性能を発揮しにくくなります。
鉄素材では錆の除去、アルミニウムでは適切な前処理、亜鉛めっき材では密着性の確認が欠かせません。
耐候性については、ポリエステル系粉体塗料、フッ素系塗料、アクリル系塗料など、樹脂の選定によって差が生じます。
屋外用途では紫外線、雨水、塩害、温度変化を想定し、使用地域も踏まえて仕様を決めることが重要です。
長期間の耐久性を求める場合、塗装工程だけを比較しても十分ではありません。
素材、下地処理、塗料樹脂、膜厚、焼付け条件、設置環境を一つの仕様として管理することが必要です。
工程設備と作業条件の違い
続いては、導入時に確認したい工程設備と作業条件について見ていきます。
前処理とアースの重要性
静電塗装では、被塗物が適切に接地されていることが基本条件です。
アース不良があると、塗料が引き寄せられにくくなり、膜厚不足や付着ムラが起こる可能性があります。
吊り治具に塗料が堆積すると導通が悪くなるため、定期的な剥離や清掃が必要です。
製品表面に油、ほこり、水分、錆が残っている場合も、密着不良やブツの原因になります。
塗装前には脱脂、水洗、化成皮膜処理、乾燥などを行い、安定した下地をつくります。
塗装品質の多くは塗る前の工程で決まると考え、前処理設備の管理を軽視しないことが大切です。
焼付け炉と温度管理
粉体塗装では、粉を付着させたあとに焼付け炉で加熱し、塗料を溶融して硬化させます。
必要な温度と時間は粉体塗料の種類によって異なり、被塗物の実温度で管理する必要があります。
炉内の設定温度が規定値でも、厚い鋼材や大型製品の中心部が十分に温まっていなければ、硬化不足になることがあります。
硬化不足は、塗膜の柔らかさ、密着不良、耐薬品性の低下、早期劣化につながるおそれがあります。
反対に加熱しすぎると、変色、光沢変化、塗膜劣化、素材の変形などが起こることもあります。
温度ロガーを用いて製品温度を確認し、炉内温度の分布も定期的に点検するとよいでしょう。
焼付け条件を確認する際は、炉の表示温度だけを見るのではなく、被塗物が必要温度に到達してからの保持時間を確認します。
大型製品と小型部品を同じ条件で処理する場合は、熱の入り方の違いにも注意が必要です。
安全対策と作業環境
静電塗装では高電圧を利用するため、設備の点検、安全装置、接地確認を適切に行う必要があります。
可燃性のある溶剤系液体塗料を使う場合には、火気管理、防爆仕様、換気、静電気対策がとくに重要となります。
粉体塗料は溶剤をほとんど含まない一方で、粉じんへの対策が必要です。
粉体が空気中に舞う環境では、集じん設備、保護具、清掃方法、粉じん爆発への配慮が欠かせません。
作業者の安全と品質を両立するには、塗装ブース内の気流、照明、温湿度、清掃頻度まで整えることが求められます。
設備を導入したあとも、作業標準書を整備し、担当者ごとの設定差を減らす運用が重要でしょう。
用途別に見る選び方
続いては、製品用途に応じた静電塗装と粉体塗装の選び方を確認していきます。
屋外製品と大型金属製品
屋外に設置されるフェンス、門扉、手すり、物置、看板フレーム、建設機械部品などでは、耐候性と耐食性が重視されます。
このような製品では、耐久性の高い粉体塗料を用いた静電粉体塗装が有力な選択肢になります。
厚みのある塗膜を形成しやすく、連続ラインで大量に処理できるため、標準化された製品の量産にも適しています。
塩害地域や沿岸部で使う製品は、粉体塗装だけでなく、素地調整や防錆下塗りの仕様まで検討する必要があります。
製品の水抜き穴、隙間、溶接部の仕上げが不十分な場合は、塗膜の下から腐食が進むこともあります。
使用環境に合わせた設計と塗装仕様の組み合わせが、屋外製品の寿命を左右します。
意匠性を重視する製品
家電外装、照明器具、店舗什器、デザイン性の高い金属部品などでは、色調や質感の再現性が重要です。
特殊なメタリック感、透明感、深い艶、細かなグラデーションなどを求める場合には、液体塗料を用いた静電塗装が選ばれることがあります。
液体塗料は塗装条件を細かく変えられるため、設計者が求める外観に近づけやすい点が魅力です。
ただし、意匠性の高い塗装では、塗装環境に浮遊するごみ、素材の傷、下地の研磨状態が完成品の見え方に大きく影響します。
試作品の段階で、照明の種類や見る距離まで想定した外観評価を行うと、量産後の認識違いを減らせます。
少量多品種と量産ライン
少量多品種の製品では、色替えのしやすさ、段取り時間、補修対応のしやすさが重要です。
液体塗装は色替えや細かな調色に対応しやすく、小ロット品にも取り組みやすい場合があります。
粉体塗装は、同色の製品を連続して処理する量産ラインで強みを発揮しやすい工法です。
ただし、近年は色替えを短縮しやすい粉体ブースや自動洗浄機能を備えた設備もあります。
導入判断では、年間生産数だけではなく、色数、製品サイズ、変更頻度、不良率、作業者の熟練度も比較する必要があります。
最適な塗装方法は製品単体ではなく、生産計画との相性で決まるといえるでしょう。
粉体塗装は耐久性と材料利用効率に強みがあり、液体を使う静電塗装は外観設計や小回りのよさに強みがあります。
どちらが優れているかではなく、求める品質と生産条件に合うかどうかで選ぶことが重要です。
品質管理と不良対策のポイント
続いては、安定した塗装品質を得るための管理項目と不良対策を確認していきます。
代表的な外観不良
塗装で起こりやすい不良には、たれ、肌荒れ、ブツ、ピンホール、色むら、光沢むら、はじき、塗り残しなどがあります。
液体塗装でのたれは、吐出量が多すぎる場合、粘度が低すぎる場合、乾燥時間が不足した場合などに起こりやすくなります。
粉体塗装での肌荒れやざらつきは、粉体の保管状態、異物混入、焼付け条件、膜厚過多などが原因になることがあります。
被塗物の角部に塗料が付きすぎる現象は、静電気の設定やガンの向き、距離を見直すことで改善できる場合があります。
反対に、奥まった箇所に塗り残しが出る場合は、電圧を下げる、ガンの角度を変える、専用ノズルを使うなどの対策が考えられます。
不良を見つけた際は、目視だけで判断せず、発生した位置、ロット、作業条件、前処理履歴を記録することが大切です。
膜厚測定と密着性試験
塗膜の品質管理では、膜厚測定が基本となります。
鉄や鋼材の上に塗られた絶縁性塗膜では、電磁式膜厚計を使って測定する方法が一般的です。
アルミニウムなどの非鉄金属では、渦電流式の測定器が用いられることがあります。
測定位置を毎回変えると比較が難しくなるため、製品ごとに測定箇所を定めておくと管理しやすくなります。
密着性については、碁盤目試験やテープ試験などを用いて評価します。
必要に応じて、耐衝撃性、鉛筆硬度、耐湿性、耐塩水噴霧性、耐溶剤性などの試験も実施します。
外観がきれいに見えても、膜厚や密着性が不足していれば長期品質は保てません。
保管と設備メンテナンス
液体塗料は、温度変化や保管期間によって粘度、色調、分離状態が変わることがあります。
使用前には十分に攪拌し、必要に応じてろ過を行い、塗料メーカーが定める使用期限を守ることが大切です。
粉体塗料は湿気や高温を避け、密閉した状態で保管します。
吸湿した粉体は流動性が落ち、ダマや塗装不良の原因になる可能性があります。
静電ガン、ホース、ポンプ、回収装置、ブース、焼付け炉は、定期的な清掃と点検が必要です。
とくに治具の導通不良やノズル内部への塗料付着は、気付きにくい品質低下につながります。
日常点検と定期保全を分け、点検結果を記録する仕組みをつくると、突発的な不良を減らしやすくなるでしょう。
静電塗装と粉体塗装の違いのまとめ
静電塗装は、静電気の力を利用して塗料を被塗物へ付着させる技術です。
液体塗料にも粉体塗料にも利用でき、塗着効率の向上や飛散の抑制に役立ちます。
粉体塗装は粉末状の塗料を使う塗装方法であり、静電気を利用する静電粉体塗装が代表的な工法です。
粉体塗装は厚膜で耐久性のある仕上がりを得やすく、量産品や屋外金属製品に向いています。
液体塗料を使う静電塗装は、色や光沢、特殊な質感を細かく表現したい場合や、少量多品種の製品で選ばれることがあります。
選定では塗料だけでなく、素材、前処理、製品形状、設備、生産量、求める耐久性を総合的に比較することが重要です。
塗装仕様を決める際には、試験板による外観確認、膜厚測定、密着性試験を行い、実際の使用環境に合った品質を確かめてください。