同心度と同軸度の違いは?定義や記号・測定方法も!(幾何公差:JIS規格:使い分けなど)
機械部品の図面で見かける同心度と同軸度は、どちらも中心のずれを扱う幾何公差ですが、確認したい対象と検査の考え方には違いがあります。
似た用語として扱うと、設計意図に合わない公差指定や、測定に時間がかかる検査計画につながることもあります。
本記事ではJIS規格の考え方を踏まえながら、記号、測定方法、使い分けの視点までわかりやすく整理します。
同心度と同軸度の違い
それではまず同心度と同軸度の違いについて解説していきます。
管理対象となる形状
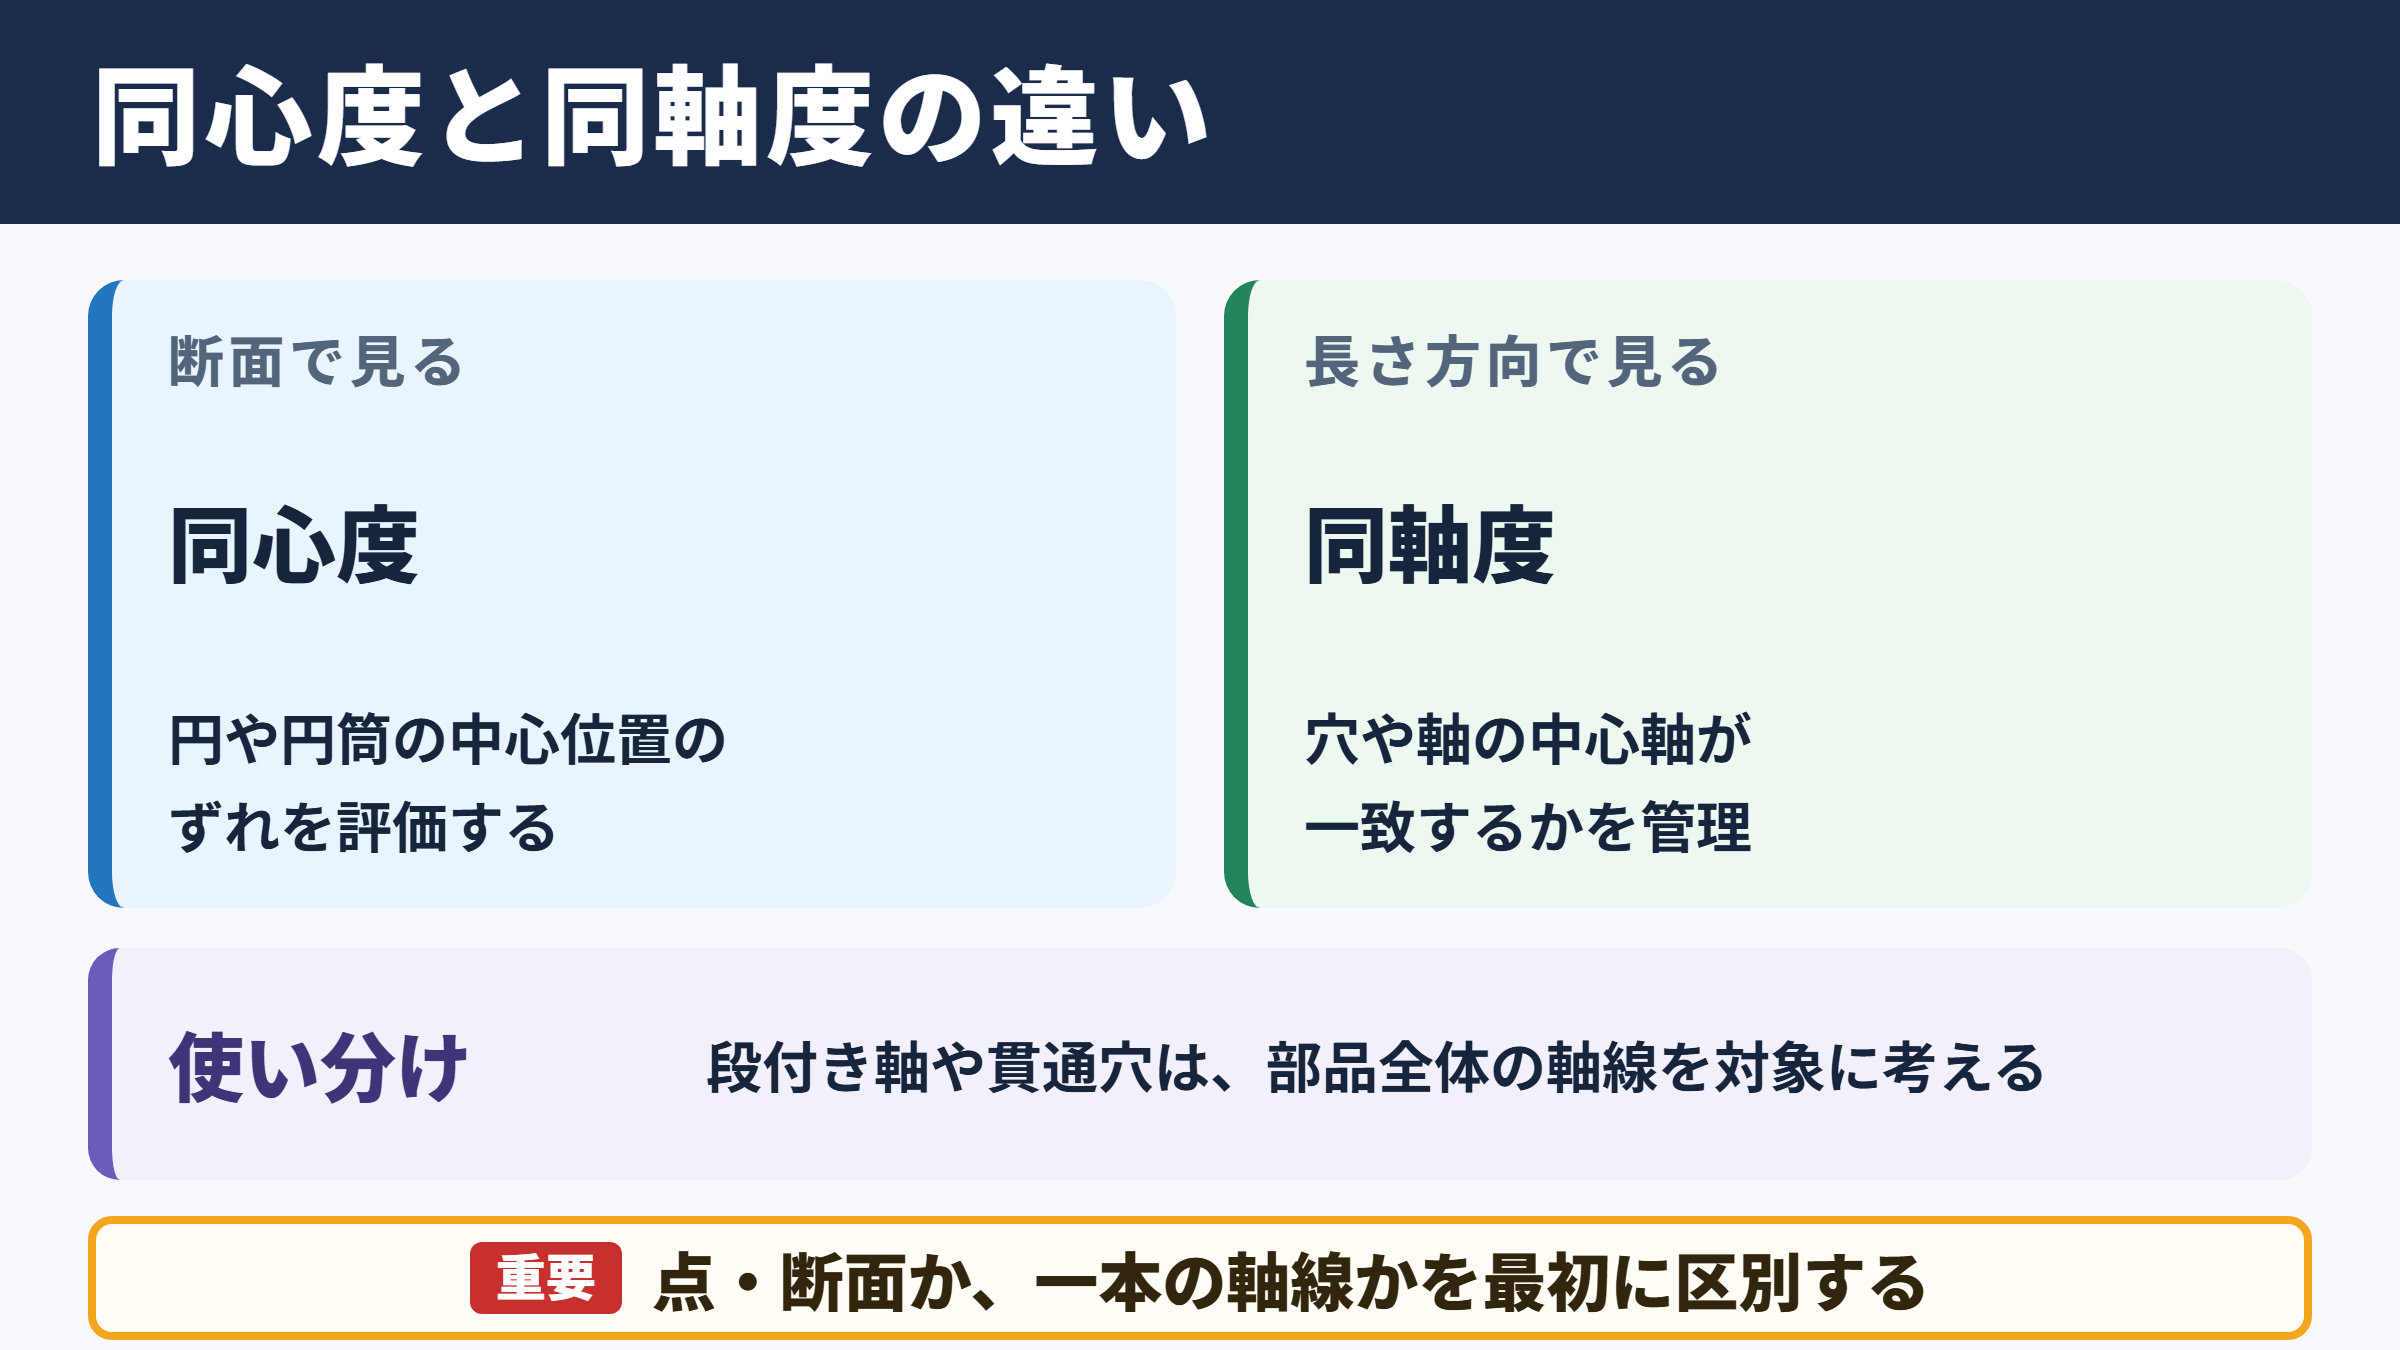
同心度は円や円筒の中心の位置関係を評価する考え方であり、主に断面で見た中心のずれに着目します。
一方の同軸度は、穴や軸などが持つ中心軸どうしの一致度を管理するための概念です。
例えば段付き軸では、太い部分と細い部分の軸線が同じ直線上にあるかを確認したい場面があります。
このようなケースでは、単に一断面の円の中心を見るよりも、部品全体の軸線を対象にする同軸度の考え方が適しています。
同心度は中心点や中心面の位置関係を意識する管理項目です。
同軸度は長さ方向を持つ穴や軸の中心軸を意識する管理項目です。
図面上では似て見えても、製造現場で必要になる基準設定と測定手順は同じではありません。
実務での使われ方
日本の現場では、従来から同心度や同軸度という言葉が広く使われてきました。
ただし近年のJISに基づく幾何公差では、機能に応じて位置度、振れ、円周振れ、全振れなどで要求を表す設計も増えています。
これは測定のしやすさだけでなく、部品が回転したときにどのように機能するかを公差に反映しやすいためです。
軸受に入る軸、シール面、歯車の取付部などは、組立後の回転性能まで考えて管理項目を選ぶ必要があります。
違いを整理する一覧
| 比較項目 | 同心度 | 同軸度 |
|---|---|---|
| 主な対象 | 円や円筒の中心 | 穴や軸の中心軸 |
| 着目する範囲 | 断面上の中心関係 | 長さ方向を含む軸線関係 |
| 代表的な部品 | 円盤、座ぐり、円形外周 | 段付き軸、貫通穴、円筒ボス |
| 重要となる機能 | 中心位置の整合 | 回転、挿入、軸受との組立 |
| 関連する管理方法 | 位置度、円周振れ | 位置度、全振れ、振れ |
呼び方だけで判断せず、対象が点や断面なのか、一本の軸線なのかを最初に区別すると理解しやすくなります。
幾何公差における定義と記号
続いては幾何公差における定義と記号を確認していきます。
幾何公差の基本構造
幾何公差は、サイズ公差だけでは伝えにくい形状、姿勢、位置、振れの許容範囲を示す図面指示です。
公差枠には幾何特性記号、公差値、必要に応じてデータムを記載します。
データムとは検査や組立の基準となる理想的な基準であり、面、穴、軸などを基準として設定します。
中心のずれを管理する場合でも、どの基準から評価するかによって合否の意味は大きく変わります。
位置度の記入例として、基準軸Aに対して対象穴の軸を直径〇・〇二の円筒公差域内に収める、といった指定があります。
この場合は穴の実際の中心軸が、基準Aから定められた理論上の位置付近に存在することを確認します。
同心性に関する記号の理解
幾何公差の記号は、図面の公差枠内に記載して要求内容を明確にします。
同心性を管理したい意図がある場合でも、現在の図面では位置度や振れの記号で表現されることがあります。
理由は、中心を直接抽出する評価は測定上の解釈が難しく、機能との結び付きが弱くなる場合があるためです。
たとえば回転体の外周を管理するなら、回転させたときの変動を評価できる円周振れのほうが、要求性能を伝えやすいことがあります。
データムの設定方法
同軸関係を管理するときは、基準となる穴や軸をデータム軸として設定するのが基本です。
穴をデータムにする場合、実際の穴から導かれる基準軸を用いて、別の穴や外径の位置を評価します。
軸をデータムにする場合も同様に、基準となる円筒面から軸線を導きます。
設計者は加工順序だけでなく、組立時に実際にどの部分が基準になるのかを考慮することが重要です。
測定しやすい基準と機能上必要な基準が一致しているかを確認しておくと、図面と現場の認識違いを防げるでしょう。
JIS規格と公差域の考え方
続いてはJIS規格と公差域の考え方を確認していきます。
JISにおける幾何公差の位置付け
JISの製図規格では、幾何公差を用いて部品形状の許容範囲を論理的に指示する考え方が整備されています。
寸法公差は直径や長さの大きさを管理するものですが、幾何公差はその形状がどこにあり、どの方向を向き、どの程度振れるかを補います。
直径が公差内であっても、中心軸が大きくずれていれば、軸受への挿入や回転時の安定性に問題が生じる可能性があります。
そのため、サイズ公差と幾何公差を別々ではなく、部品機能を実現する組み合わせとして考えることが大切です。
円筒公差域による評価
同軸性に近い要求を位置度で指示する場合、対象軸が円筒状の公差域内に入ることを求めます。
公差値が〇・〇四なら、対象となる中心軸が直径〇・〇四の仮想円筒の内部に収まるイメージです。
この公差域は基準軸を中心として設定されるため、軸の一部だけでなく、指定された範囲にわたって評価できます。
基準軸Aに対して対象軸Bの位置度を直径〇・〇二とする場合、Bの中心軸はAを基準にした直径〇・〇二の円筒内に存在する必要があります。
半径方向の最大ずれとして見るなら、理論上は〇・〇一までが目安になります。
ただし実際の判定は図面の指示内容、データムの作り方、測定器の演算条件に従います。
独立の原則と最大実体公差方式
幾何公差を読む際には、寸法公差との関係も見逃せません。
原則として、サイズと幾何特性は独立して扱われますが、図面に最大実体公差方式の記号が付く場合は条件が変わります。
最大実体公差方式では、穴や軸の実際の寸法によって、位置に許される追加の余裕が生まれることがあります。
量産部品で組立性を確保したいときには有効ですが、記号の意味を理解せずに適用すると検査が複雑になります。
公差値を小さくする前に、必要な機能と公差方式を見直すことが品質とコストの両面で重要です。
測定方法と測定機器
続いては測定方法と測定機器を確認していきます。
ダイヤルゲージによる振れ測定
旋盤や検査台で部品を回転させ、外径面にダイヤルゲージを当てる方法は広く利用されています。
基準となる軸や穴を支持して回転させ、測定子の指示値の最大差を読むことで、円周振れや全振れの傾向を把握できます。
段付き軸の外径がどの程度偏っているかを手早く確認したい場面では、実用的な方法です。
ただし、測定結果には支持方法、チャッキング状態、部品の真円度、測定位置が影響します。
同軸度そのものを厳密に評価するというより、回転時に現れる振れを管理する測定として理解するとよいでしょう。
三次元測定機による軸線評価
三次元測定機では、円筒面や穴の内面を複数点で測定し、演算によって中心軸を求めます。
求めた対象軸とデータム軸の位置関係を比較することで、位置度や同軸性に関する評価が可能になります。
測定点の数、測定範囲、円筒のフィッティング方法によって結果が変わるため、測定プログラムの条件設定が欠かせません。
深い穴や小径穴ではスタイラスが届きにくいこともあり、測定可能な領域を事前に検討する必要があります。
画像測定機と真円度測定機
小型部品や微細加工品では、画像測定機や投影機を使って輪郭から中心を求める方法があります。
複数断面の円を測定すれば、断面ごとの中心位置の変化を確認できます。
真円度測定機は高精度な回転基準を利用できるため、円形状、同心性、偏心量の分析に向いています。
ただし機器の精度が高くても、ワークの取付けが不安定なら正確な結果にはつながりません。
測定器のカタログ精度だけでなく、治具、温度、測定者の手順まで含めて測定精度を管理する必要があります。
ダイヤルゲージは現場での振れ確認に向きます。
三次元測定機はデータムに基づく軸線評価に向きます。
真円度測定機は円や回転体の詳細な形状解析に向きます。
設計と加工における使い分け
続いては設計と加工における使い分けを確認していきます。
回転部品に適した公差指定
モーターシャフト、ギヤ、プーリー、軸受け部のような回転部品では、回転中の振れが性能に直結します。
この場合は、同心度や同軸度という言葉だけで要求を伝えるより、円周振れまたは全振れを用いるほうが適切なことがあります。
円周振れは一つの断面での振れを対象とし、全振れは円筒面全体を対象とします。
軸方向に長い円筒面で、テーパや曲がりも含めて抑えたい場合には、全振れの指定が有効です。
穴と軸の組立に適した公差指定
複数の穴にピンやボルトを通す部品では、穴の中心軸が正しい位置にあることが組立性を左右します。
このような場合、基準面や基準穴に対する位置度で管理すると、設計意図を共有しやすくなります。
同軸穴であっても、相手部品との位置関係が重要なら、単純な同軸要求では不十分なことがあります。
穴径の公差、位置度、データムの優先順位を組み合わせて、実際の組立状態を再現することがポイントです。
段付き軸の二つの外径を同じ回転軸にそろえたい場合は、基準外径に対する全振れを検討します。
フランジの取付穴を中心穴に対して正しく配置したい場合は、中心穴をデータムにした位置度を検討します。
要求したい機能を文章で整理してから公差記号へ置き換えると、指示の選択を誤りにくくなります。
過剰品質を避ける判断
同心度や同軸度に厳しい値を指定すると、加工設備、治具、検査工数の負担が増えます。
必要以上に小さい公差は、不良率の上昇やコスト増加を招くおそれがあります。
一方で公差が大きすぎれば、異音、振動、シール不良、組立不良などの原因になるでしょう。
求める回転数、相手部品のすきま、荷重、部品の長さを確認し、必要な機能から公差値を決めることが大切です。
加工担当者や測定担当者と図面の段階で相談することも、実現性の高い公差設計につながります。
同心度と同軸度の違いのまとめ
同心度は円や円筒の中心関係を表し、同軸度は穴や軸などの中心軸どうしの関係を表す考え方です。
実際の幾何公差の運用では、目的に応じて位置度、円周振れ、全振れなどを選ぶことが重要になります。
回転時の安定性を重視するなら振れ公差、穴と軸の組立位置を重視するなら位置度が候補になるでしょう。
JIS規格の記号とデータムの意味を理解し、部品が実際に果たす機能から公差を選定してください。
同心度と同軸度の違いは、中心を見るか、中心軸を見るかにあります。
ただし図面では名称だけに頼らず、回転、組立、シールなどの機能に合う幾何公差を選ぶことが重要です。
適切なデータム、測定方法、公差値をそろえることで、品質と製造コストのバランスを取りやすくなります。