摩擦攪拌接合の仕組みは?ツールの役割や工程も解説!(プローブ・ショルダー・回転速度・送り速度など)
摩擦攪拌接合は、材料を溶かし切らずに強固な接合部をつくる加工方法として、輸送機器や航空宇宙、電池ケースなど幅広い分野で採用されています。
回転するツールによる摩擦熱と塑性流動を利用するため、従来の溶融溶接とは異なる品質管理が必要です。
この記事では、摩擦攪拌接合の基本的な仕組みから、プローブとショルダーの役割、代表的な工程、回転速度と送り速度の考え方まで詳しく解説します。
摩擦攪拌接合の基本構造
それではまず、摩擦攪拌接合の仕組みと接合品質の要点について解説していきます。
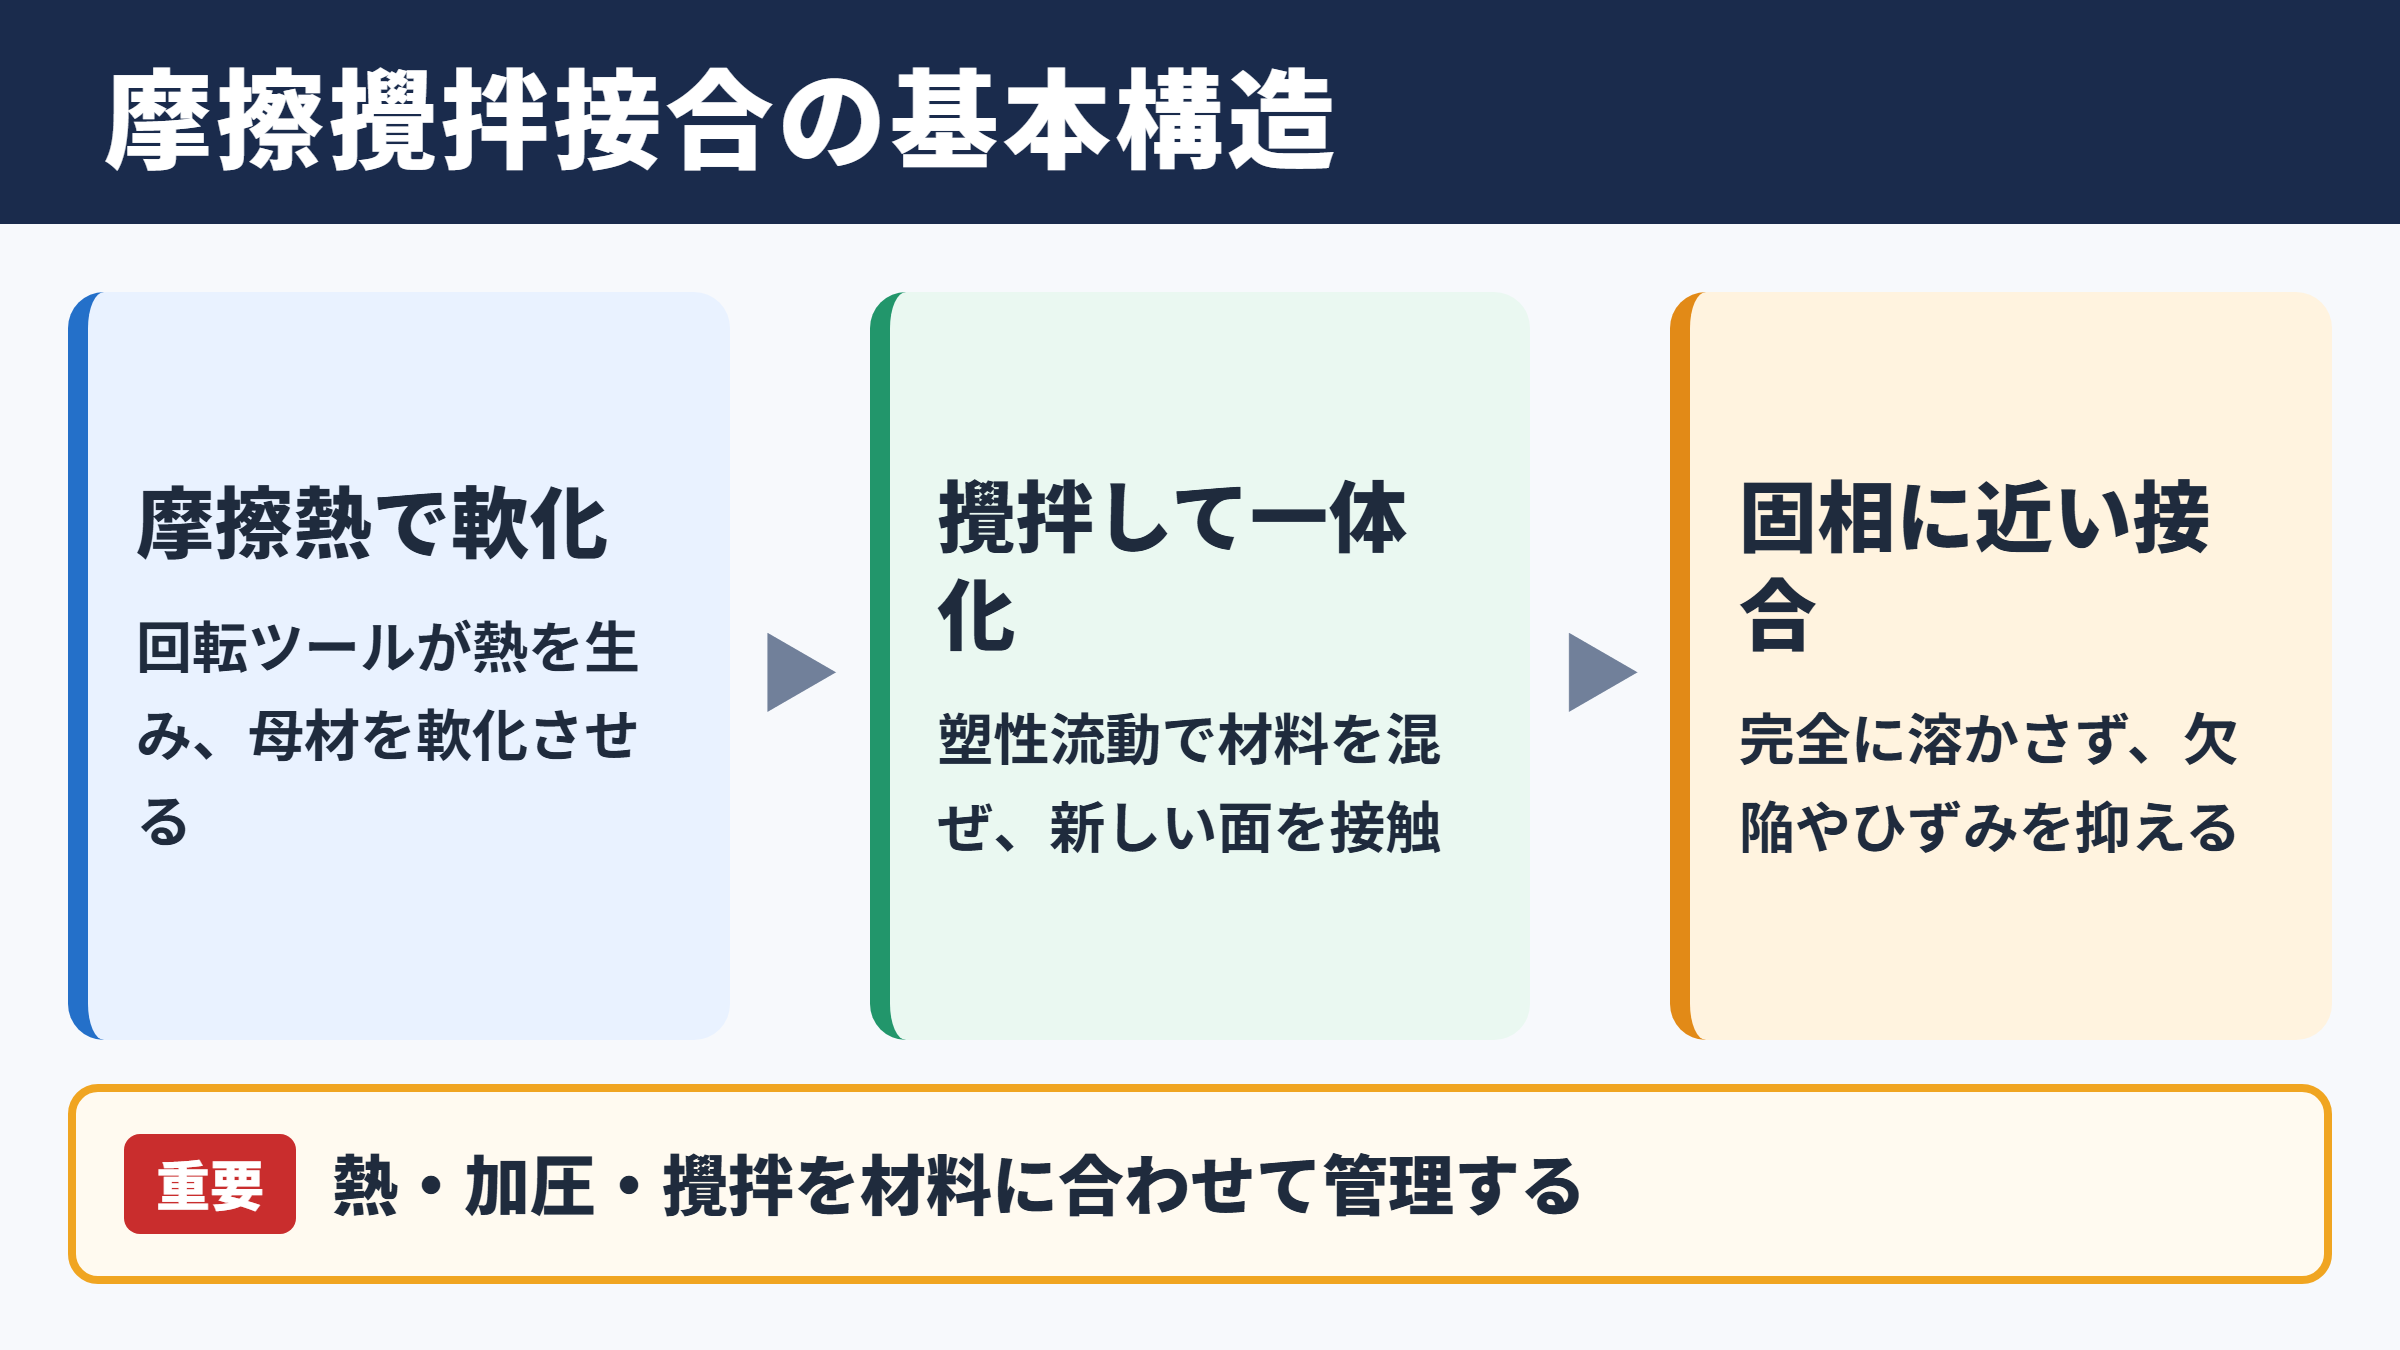
回転ツールによる摩擦熱
摩擦攪拌接合は、英語ではフリクションスターウェルディングと呼ばれ、一般にFSWと略されます。
先端に突起を持つ専用ツールを高速で回転させながら接合線に押し込み、材料との摩擦によって熱を発生させる方法です。
発生する熱によって母材は軟化しますが、液体になるほど完全には溶融しません。
この固相に近い状態で接合する点が、アーク溶接やレーザー溶接との大きな違いです。
アルミニウム合金のように熱伝導率が高く、溶融時に欠陥が生じやすい材料では、特に有効な手法として注目されています。
塑性流動による材料の混合
軟化した材料は、ツールの回転と前進に伴って押し出され、接合部の周囲で複雑に流動します。
ツール前方で加圧された材料は、プローブの周囲を通って後方へ移動し、攪拌されながら一体化していきます。
単に二つの材料を押し付けるだけではなく、界面付近の酸化膜や汚れが破壊され、新しい金属面同士が接触することが重要です。
その結果、接合部には攪拌組織と呼ばれる細かな組織が形成されます。
適切な条件であれば、母材に近い強度を確保しやすく、ひずみや割れを抑えやすい接合法になります。
固相接合としての特徴
溶融池を大きく形成しないため、凝固割れ、ブローホール、気孔といった溶融溶接で問題になりやすい欠陥を低減できます。
また、ヒュームや強いアーク光が発生しにくく、作業環境の負担を抑えやすい点も利点です。
一方で、ツールを強く押し付けるため、部材を確実に保持する治具と、高い剛性を備えた装置が欠かせません。
摩擦攪拌接合では、熱だけでなく加圧、攪拌、材料流動を同時に管理します。
温度が高過ぎても低過ぎても欠陥につながるため、ツール形状と加工条件を材料に合わせて設計することが品質の基礎です。
ツールを構成するプローブとショルダー
続いては、接合の中心となるツールの各部と役割を確認していきます。
プローブの役割
プローブはツールの先端から下方向へ伸びる突起部分で、ピンと呼ばれる場合もあります。
主な役割は、板厚の内部まで熱とせん断変形を与え、材料を上下方向にも攪拌することです。
プローブの長さは接合する板厚に近い値で設定されますが、裏面に過度な傷を付けないための余裕も必要になります。
短過ぎると底部まで攪拌できず、未接合部やルート欠陥が残るおそれがあります。
反対に長過ぎる場合は、裏当て材への負荷が大きくなり、裏面のバリや工具損傷を招きかねません。
ショルダーの役割
ショルダーはプローブの根元にある大径部分で、材料表面と接触する面積が大きい部位です。
摩擦熱の多くはショルダーで発生し、接合部表面の材料を押さえながら後方へ流す働きも担います。
ショルダー径が大きいほど発熱量は増えやすくなりますが、入熱が過大になると表面の荒れやバリの増加につながります。
形状には平坦なもの、凹形状のもの、渦巻き状の溝を持つものなどがあります。
特に凹形状や溝付き形状は、軟化した材料を内部へ保持しやすく、接合部からの材料流出を抑える目的で使われます。
ねじ形状とツール材質
プローブの側面には、ねじ、フルート、溝などの形状が設けられることがあります。
これらは材料の流れる方向を制御し、上下方向の混合を促すための工夫です。
たとえば右ねじのプローブをどちらへ回転させるかによって、材料を下方へ送るか上方へ引き上げるかの傾向が変化します。
アルミニウム合金には工具鋼や耐熱合金が使われることが多く、高融点材料にはPCBNなど耐摩耗性の高いツールが検討されます。
| ツール部位 | 主な役割 | 設定時の注意点 |
|---|---|---|
| プローブ | 板厚内部の加熱と攪拌 | 長さ不足によるルート欠陥を防ぐ |
| ショルダー | 表面加熱と材料保持 | 過大な入熱とバリを抑える |
| ねじや溝 | 材料流動の方向制御 | 回転方向との組み合わせを確認する |
| ツール材質 | 耐熱性と耐摩耗性の確保 | 母材の硬さと加工時間に合わせる |
摩擦攪拌接合の標準工程
続いては、実際の加工がどのような順番で進むのかを確認していきます。
部材準備と治具固定
接合前には、板材の端部を所定の位置へ合わせ、隙間が生じないように固定します。
摩擦攪拌接合では強い押込み荷重がかかるため、クランプが不十分だと部材が浮き上がり、接合深さが安定しません。
接合面の油分、酸化膜、切粉なども品質に影響します。
完全な鏡面仕上げまで必要とは限りませんが、表面の汚れを除去し、接合線に異物を持ち込まないことが重要です。
突合せ接合では板端の間隔を小さく保ち、重ね接合では重なり部分がずれないように位置決めします。
プランジと保持
ツールを回転させた状態で材料へ押し込む工程をプランジと呼びます。
ショルダーが材料表面へ近づくにつれて摩擦熱が増え、プローブ周辺の材料が徐々に軟化します。
所定の深さまで押し込んだ後、短時間その位置で保持する工程を設けることがあります。
これは十分な熱を蓄え、初期の材料流動を安定させるためです。
プランジ深さの考え方は、板厚とショルダーの押込み量の両方で決まります。
深さが不足すると未接合が残りやすく、深過ぎると裏面の減肉や治具への干渉が起こりやすくなります。
接合線に沿った前進
プランジ後、ツールは回転を維持したまま接合線に沿って一定速度で移動します。
この移動が送りであり、材料が後方へ充填されながら連続した接合部が形成されます。
加工終了部では、ツールを引き抜くことによりキー穴と呼ばれる孔が残る場合があります。
製品形状によっては端部を切除したり、ランオンタブとランオフタブを取り付けたりして、製品本体にキー穴を残さない工夫をします。
接合後は外観観察、断面観察、引張試験、曲げ試験、超音波探傷などを組み合わせ、要求品質を確認します。
回転速度と送り速度の調整
続いては、入熱と材料流動を左右する回転速度、送り速度の関係を確認していきます。
回転速度が与える影響
回転速度は、ツールが1分間に何回転するかを示す条件です。
一般に回転速度を上げると摩擦熱が増え、材料は軟化しやすくなります。
ただし、高過ぎる回転速度は接合部を過熱し、結晶粒の粗大化、表面酸化、過剰なバリを引き起こすことがあります。
低過ぎる場合は材料が十分に塑性化せず、トンネル状欠陥やキッシングボンドの発生につながるおそれがあります。
必要な熱量を確保しつつ、過熱させない範囲を見極めることが大切です。
送り速度が与える影響
送り速度はツールが接合線を進む速さで、通常は毎分の移動距離で管理します。
送り速度を遅くすると、一つの位置に加わる熱量が増え、材料は軟化しやすくなります。
一方で送りが遅過ぎると、入熱過多となり、接合部の軟化や過大なバリ、変形の増加につながります。
送り速度を速くすると生産性は上がりますが、材料流動に必要な時間が不足し、内部欠陥が残る可能性があります。
したがって、生産タクトだけで決めず、板厚、合金種、ツール径、接合姿勢まで踏まえた設定が必要です。
回転送り比による入熱管理
工程設計では、回転速度を送り速度で割った回転送り比を目安として扱うことがあります。
回転送り比は、回転速度を送り速度で割って求めます。
比率が大きいほど、移動距離当たりの回転数が多くなり、入熱が増える傾向があります。
ただし、この値だけで品質を決めることはできません。
押込み荷重、ツールの傾き角、ショルダー径、材料の熱伝導率も熱入力へ影響するためです。
| 条件の変化 | 材料への傾向 | 注意したい現象 |
|---|---|---|
| 回転速度を上げる | 発熱と攪拌が増えやすい | 過熱、バリ、組織変化 |
| 回転速度を下げる | 入熱が減少しやすい | 未接合、トンネル欠陥 |
| 送り速度を上げる | 単位長さ当たりの入熱が減りやすい | 流動不足、強度低下 |
| 送り速度を下げる | 単位長さ当たりの入熱が増えやすい | 変形、過剰軟化 |
接合欠陥と品質管理の要点
続いては、摩擦攪拌接合で注意したい代表的な欠陥と管理方法を確認していきます。
トンネル欠陥と未接合部
トンネル欠陥は、接合部の内部に空洞状の部分が残る不具合です。
入熱不足、プローブ長さの不足、送り速度の過大、材料流動の不足などが主な要因になります。
外観が良好でも内部に欠陥が存在することがあるため、重要部品では断面検査や非破壊検査が欠かせません。
接合底部に未接合部が残る場合は、プローブの長さ、プランジ深さ、裏当て材の状態を見直します。
表面観察だけで合否を判断しないことが、安定した品質管理につながります。
バリと表面荒れ
接合線の両側に材料が盛り上がる現象はバリと呼ばれます。
ある程度のバリは加工条件によって発生し得ますが、過大な場合は入熱過多やショルダー押込み過多の兆候かもしれません。
表面に周期的な波模様が現れることもあり、これはツールの回転と前進による材料流動の痕跡です。
均一な模様であれば必ずしも不良ではありませんが、急激な乱れ、割れ、局所的な盛り上がりがあれば条件変動を疑う必要があります。
外観は重要な管理項目ですが、外観だけで内部品質を保証することはできません。
試作段階では外観、断面、硬さ、引張強さを対応付け、良好な条件域を記録しておくと量産時の判断がしやすくなります。
温度と荷重の監視
高品質な摩擦攪拌接合では、回転速度と送り速度に加え、軸荷重、トルク、ツール温度、部材温度も監視対象になります。
荷重やトルクが急に変動した場合、板厚のばらつき、治具の緩み、材料表面の状態変化などが起きている可能性があります。
温度計測には熱電対や赤外線計測が使われますが、測定位置によって得られる値は異なります。
絶対温度だけを追うのではなく、良好な接合時の推移と比較し、異常な変化を早く捉える運用が実務的です。
加工ログを保存しておけば、不具合が発生した際に条件を遡りやすく、再発防止にも役立ちます。
摩擦攪拌接合の適用材料と活用分野
続いては、摩擦攪拌接合が活用される材料と製品分野を確認していきます。
アルミニウム合金への適用
摩擦攪拌接合は、アルミニウム合金への適用例が多い技術です。
アルミニウムは軽量で加工しやすい反面、溶融溶接では気孔、割れ、ひずみなどの課題が出ることがあります。
固相に近い状態で接合できる摩擦攪拌接合なら、溶融凝固に由来する問題を抑えながら、長い接合線を連続加工しやすくなります。
5000系や6000系、7000系など、用途に応じた各種アルミニウム合金で検討が進められています。
ただし、熱処理型合金では接合部近傍の軟化が強度に影響するため、接合後の性能評価が必要です。
異材接合への活用
アルミニウムと銅、アルミニウムとマグネシウムなど、異なる材料を接合する用途でも摩擦攪拌接合は期待されています。
異材接合では、材料ごとの軟化温度、熱伝導率、硬さが異なるため、ツールをどちら側へ寄せるかが重要になります。
界面に脆い金属間化合物が厚く形成されると、接合強度が低下することがあります。
そのため、回転速度、送り速度、プローブ位置を細かく調整し、界面反応を適切に抑える設計が求められます。
異材接合では、材料を十分に混ぜることだけが目的ではありません。
必要以上の反応層をつくらず、界面の状態を安定させる視点が重要になります。
輸送機器とエネルギー分野
鉄道車両、船舶、自動車部品、航空機部材では、軽量化と高い信頼性を両立するために摩擦攪拌接合が活用されています。
長尺のアルミニウムパネルを接合しやすいことから、大型構造物への応用も進んでいます。
近年は、電気自動車のバッテリーケース、冷却板、パワー半導体周辺部品などでも検討される機会が増えています。
気密性、放熱性、軽量性を求められる部品では、接合部の品質が製品性能に直結します。
量産へ導入する際は、加工時間だけでなく、治具交換、ツール寿命、検査工程まで含めて評価するとよいでしょう。
摩擦攪拌接合の要点
摩擦攪拌接合は、回転ツールの摩擦熱と塑性流動を利用し、材料を完全に溶かさずに接合する技術です。
プローブは板厚内部を攪拌し、ショルダーは表面で熱を発生させながら材料を保持します。
回転速度を上げれば発熱は増えやすく、送り速度を下げれば単位長さ当たりの入熱は増える傾向があります。
ただし、どちらか一方だけを調整しても最適化はできません。
ツール形状、板厚、押込み量、治具剛性、母材の種類を含め、全体の条件として検討することが大切です。
摩擦攪拌接合で安定した品質を得る鍵は、適切な材料流動をつくることにあります。
試作では断面観察と強度試験を行い、良好な条件を基準化したうえで、回転速度や送り速度を管理していきましょう。
内部欠陥、過大なバリ、表面荒れを防ぐには、加工中の荷重やトルクの変化も確認すると安心です。
ツール、工程、条件管理を一体で考えることが、摩擦攪拌接合を製品づくりへ活かす近道になります。