摩擦攪拌接合は、回転するツールの摩擦熱と塑性流動を利用して金属を接合する技術です。
溶融させずに接合できるため、アルミニウム合金をはじめとした軽量材料の接合で注目されています。
一方で、条件設定や治具の状態が適切でなければ、外観から見つけにくい内部欠陥が生じることもあります。
代表例であるトンネル欠陥、キッシングボンド、ボイドを理解し、発生原因と対策を工程に落とし込むことが品質安定への近道です。
摩擦攪拌接合に生じる代表的な欠陥
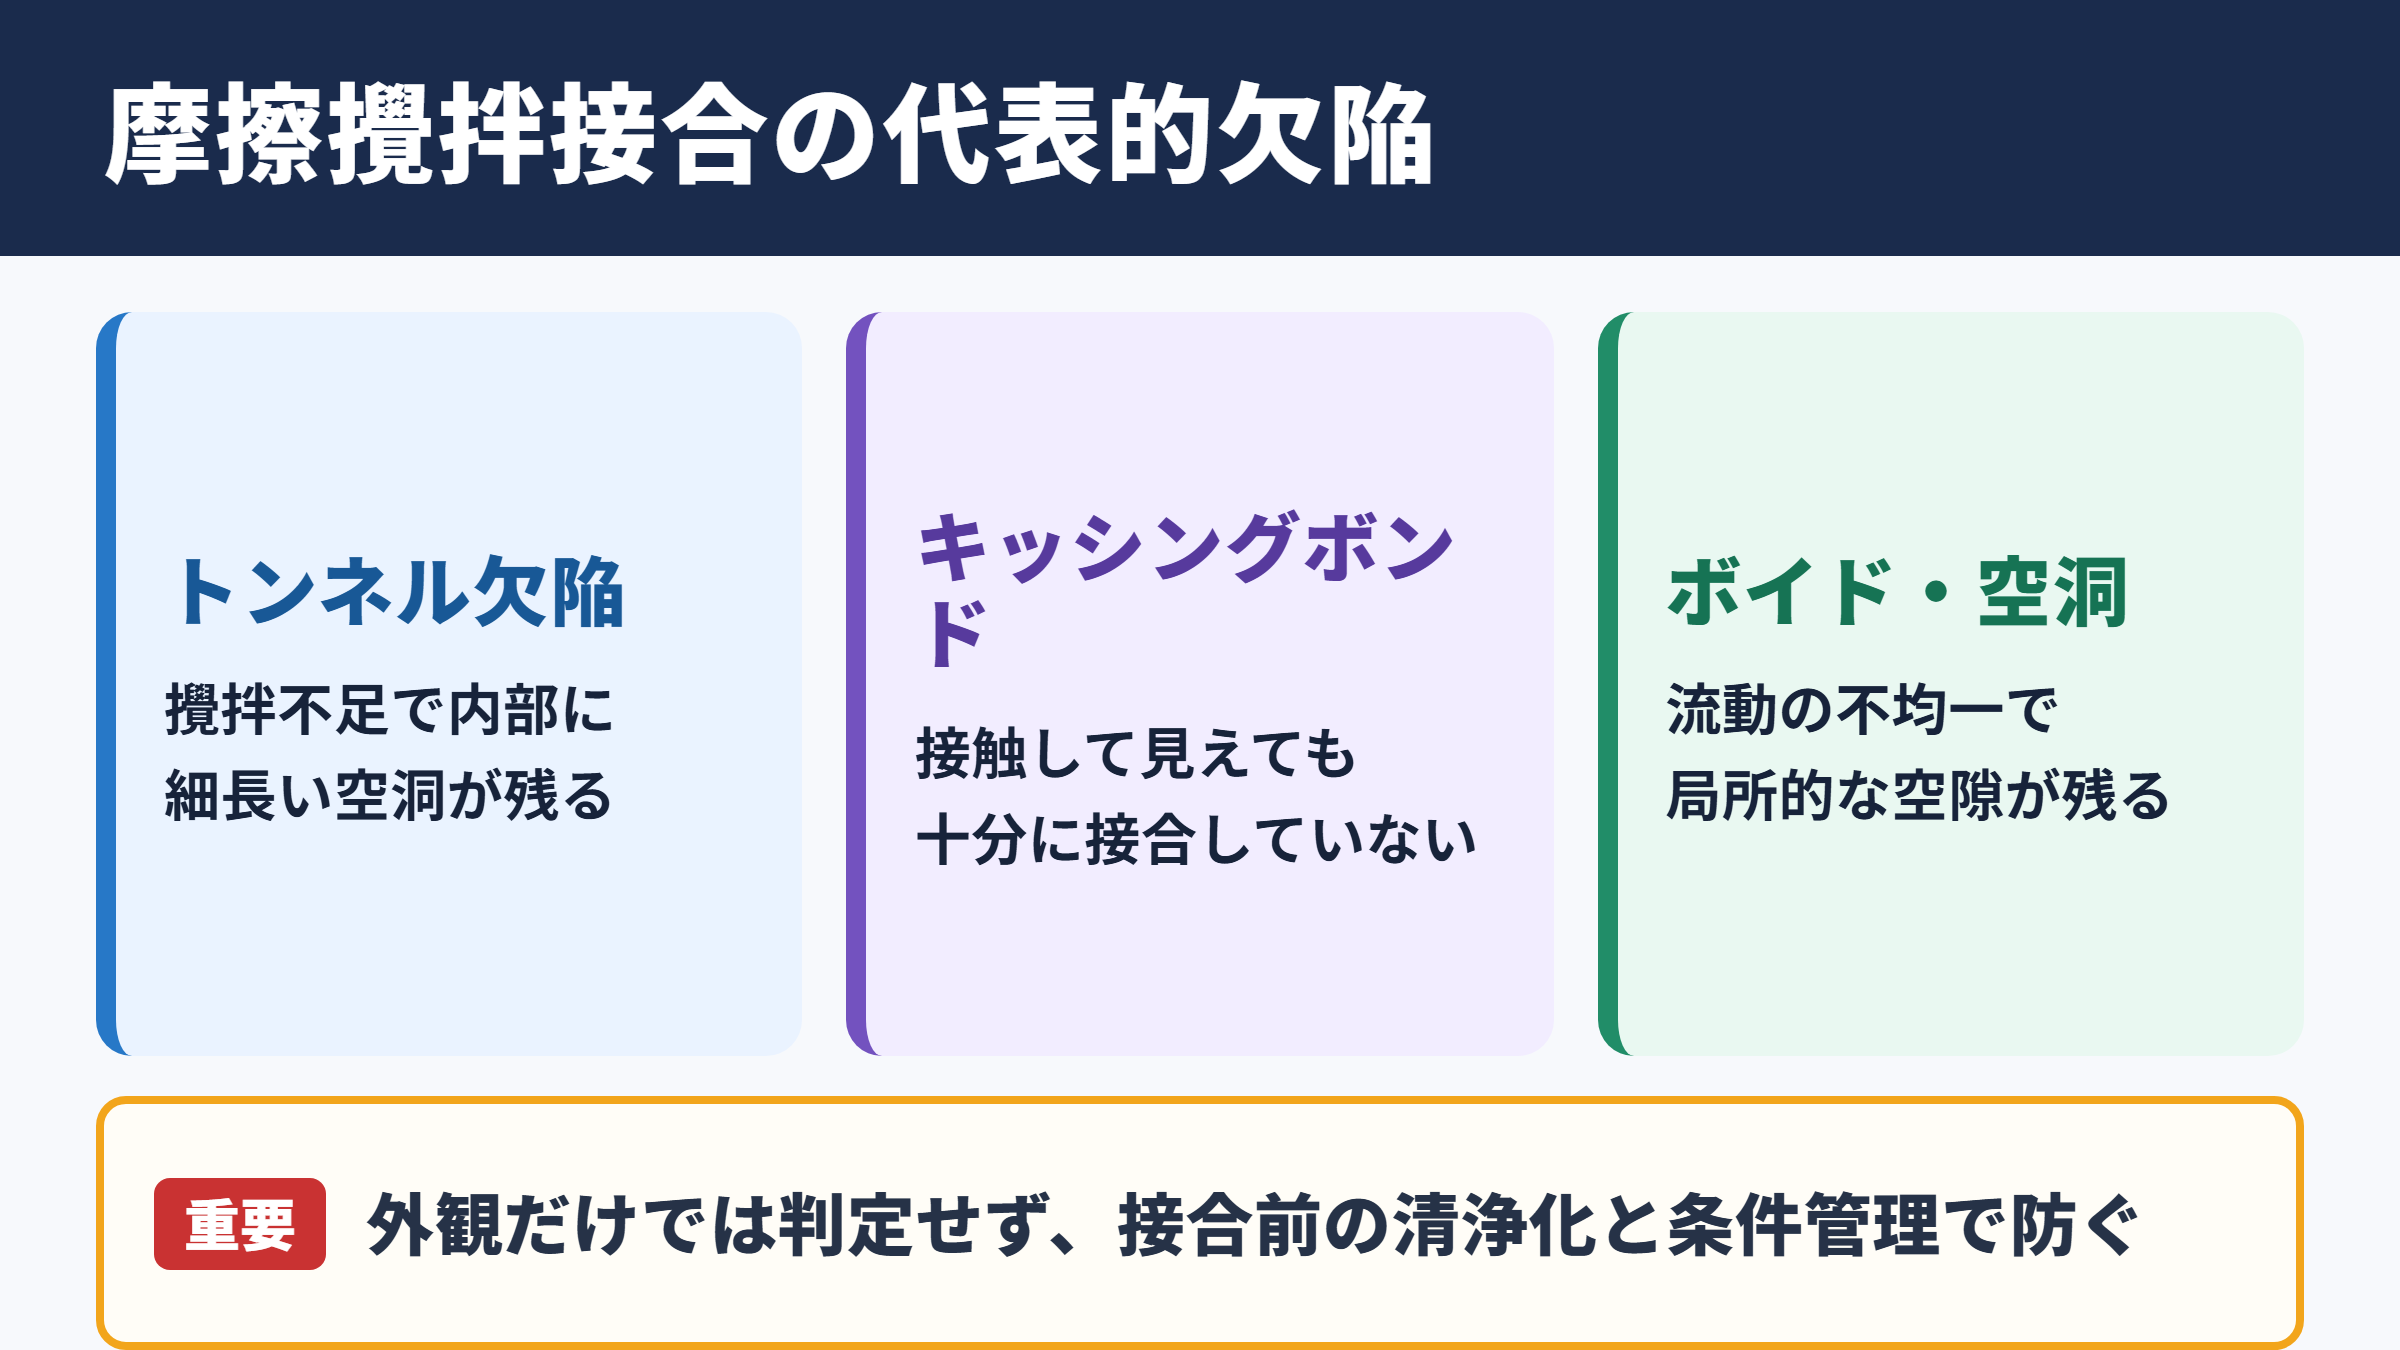
それではまず摩擦攪拌接合に生じる代表的な欠陥について解説していきます。
トンネル欠陥
トンネル欠陥は、接合部の内部に細長い空洞が残る欠陥です。
攪拌不足によって材料が十分に移動せず、ツール後方に空隙が取り残されることで発生します。
断面観察ではトンネルのような連続した穴として確認されることがあり、名称の由来にもなっています。
外観が比較的きれいでも、内部にはトンネル欠陥が存在する場合があります。
そのため、目視検査だけで品質を判定するのは危険です。
引張強度、疲労強度、気密性に悪影響を及ぼす可能性があり、構造部材では特に注意が必要でしょう。
キッシングボンド
キッシングボンドは、材料同士が接触しているように見えるものの、冶金的に十分な接合が成立していない界面欠陥です。
日本語ではキスボンドや接触不良と表現されることもあります。
接合面に酸化膜、油分、水分、異物が残っている場合や、プローブが接合ルートまで十分に届かない場合に起こりやすい傾向です。
空洞を伴わないことが多いため、一般的な外観検査では見逃されやすい点が厄介です。
キッシングボンドは破断の起点になり得るため、表面が滑らかでも安全とは限りません。
超音波探傷、断面マクロ観察、曲げ試験などを組み合わせ、工程条件との関係を確認します。
ボイドと空洞
ボイドは、接合部内部に局所的な空隙が残る状態です。
トンネル欠陥よりも小さく、点在するように現れるケースもあります。
材料の塑性流動が不均一な場合、入熱が不足する場合、またはツールの押込み量が安定しない場合に発生しやすくなります。
接合中の荷重変動や板材のすき間も、ボイドを増やす要因です。
摩擦攪拌接合の内部欠陥は、発生後に見つけるよりも、接合面の清浄化、板材の密着、ツール条件の管理によって未然に防ぐ考え方が重要です。
欠陥発生につながる接合条件
続いては欠陥発生につながる接合条件を確認していきます。
回転速度と接合速度
ツールの回転速度は摩擦熱と材料の攪拌量に影響し、接合速度は材料に加わる熱量の時間的な配分を左右します。
回転速度が低すぎる、または接合速度が速すぎる条件では、入熱不足となりやすく、材料が十分に軟化しません。
その結果、トンネル欠陥やボイド、接合不良が生じる可能性があります。
反対に、回転速度が過度に高い、または接合速度が遅すぎる条件では、入熱過多となります。
過度な軟化、バリの増加、板厚減少、組織粗大化につながるため、単純に熱を増やせばよいわけではありません。
回転速度を上げると一般に入熱は増えやすくなります。
接合速度を下げても単位長さ当たりの入熱は増えやすくなります。
ただし実際の適正条件は、材料、板厚、ツール径、治具剛性を含めて評価する必要があります。
押込み量と軸方向荷重
ショルダーの押込み量と軸方向荷重は、接合部への加圧と封止性に関係します。
押込みが不足すると、ショルダーが材料表面を十分に拘束できず、材料が逃げて内部空隙を残すおそれがあります。
一方で押込みが大きすぎると、板厚減少や過大なバリ、治具への負担を招きます。
荷重を一定に保つことは、接合線に沿った品質ばらつきを抑える基本です。
位置制御だけでなく荷重制御を検討することで、板材の反りや厚さの変動に対応しやすくなる場合もあります。
ツール形状とプローブ長
ツールはショルダーとプローブで構成され、材料を発熱させながら攪拌する重要部品です。
プローブ長が板厚に対して短すぎると、接合ルート付近まで攪拌が届かず、ルート欠陥やキッシングボンドの原因になります。
長すぎる場合には裏当て材への干渉、摩耗の進行、裏面の荒れなどが懸念されます。
ねじ形状、フルート、プローブ径、ショルダー径も材料流動に影響します。
ツール摩耗は見落とされがちな管理項目です。
使用回数だけで判断せず、寸法測定や接合荷重の変化を通じて交換時期を管理するとよいでしょう。
材料と継手設計に関わる要因
続いては材料と継手設計に関わる要因を確認していきます。
接合面の酸化膜と汚れ
アルミニウム合金の表面には酸化膜が形成されやすく、保管中の油分や切削液も残留することがあります。
摩擦攪拌接合では酸化膜が細かく分断されて混ざり合う一方、接合条件が不十分なら界面に残り、キッシングボンドの要因になり得ます。
接合前には脱脂、ブラッシング、軽い研磨などを行い、接合面の状態をそろえることが大切です。
前処理のばらつきは、同じ設備条件でも接合品質を不安定にする要因です。
清掃方法、使用する溶剤、乾燥時間を作業標準に組み込むと、再現性を高められます。
板材のすき間と段差
突合せ継手では、板材間のすき間が大きいほど材料不足が起こりやすくなります。
不足した材料を攪拌だけで補うことは難しく、ボイドやトンネル欠陥につながる場合があります。
板厚の差、端面の反り、位置ずれ、クランプ不足も同様に影響します。
板材の端面を密着させた状態で固定し、接合線の段差とすき間を工程内で確認します。
特に長尺材では、始端だけでなく中間部と終端部の状態も確認することが重要です。
治具は単に材料を押さえるための部品ではありません。
接合時の反力を受け、熱による変形を抑える品質設備として設計する必要があります。
材料組み合わせと板厚
同種材の接合でも、調質、成分、板厚が異なれば適正な条件は変わります。
異種アルミニウム合金やアルミニウムと銅のような異材接合では、材料流動性、硬さ、金属間化合物の生成にも目を向けなければなりません。
板厚が増すほど、ルートまで十分な攪拌を与えるツール設計と荷重が必要になります。
薄板では、過大入熱による変形や板厚減少に注意が必要です。
材料名だけで条件を流用せず、板厚と調質を含めた組み合わせで試験することが欠陥対策の基本になります。
欠陥の検査方法と品質評価
続いては欠陥の検査方法と品質評価を確認していきます。
外観検査と寸法確認
外観検査では、接合部表面のバリ、溝、表面割れ、ショルダー痕、始終端部の乱れを確認します。
接合線から外れた走行や、局所的に大きいバリは、荷重や材料流動の異常を示していることがあります。
ただし、外観が良好でも内部欠陥を否定できません。
外観検査は最初のふるい分けとして有効ですが、要求品質に応じて非破壊検査や破壊検査を追加します。
非破壊検査
内部欠陥の確認には、超音波探傷試験、放射線透過試験、渦電流探傷、フェーズドアレイ超音波などが用いられます。
検査方法ごとに得意な欠陥形状や検出可能な深さが異なるため、対象製品に合った手法を選ぶ必要があります。
キッシングボンドのような密着性の界面欠陥は検出が難しい場合があり、探傷条件の検証が欠かせません。
| 検査方法 | 確認しやすい項目 | 注意点 |
|---|---|---|
| 外観検査 | バリ、表面溝、割れ、走行ずれ | 内部欠陥の判定には不十分 |
| 超音波探傷 | ボイド、トンネル欠陥、内部反射 | 基準試験片と探傷条件の整備が必要 |
| 放射線透過試験 | 空洞状の欠陥、体積を持つ欠陥 | 薄い界面欠陥は見つけにくい場合がある |
| 断面観察 | 攪拌域、ルート部、酸化物残留 | 試験片を切断する破壊検査 |
破壊試験と断面組織観察
引張試験、曲げ試験、硬さ試験、疲労試験は、接合部の実用的な性能を確認するために役立ちます。
断面を切り出して研磨し、エッチング後にマクロ観察を行えば、攪拌域の形状や内部空洞を確認できます。
断面観察は、欠陥の有無だけでなく、どの工程条件を見直すべきかを考えるための重要な情報源です。
品質評価では、単一の検査結果だけで合否を決めず、外観、非破壊検査、断面観察、機械試験を製品の重要度に応じて組み合わせます。
トンネル欠陥とキッシングボンドの対策
続いてはトンネル欠陥とキッシングボンドの対策を確認していきます。
入熱不足への対応
トンネル欠陥やボイドが確認された場合は、まず入熱と材料流動の不足を疑います。
回転速度を適切に上げる、接合速度を下げる、ショルダーの押込み条件を見直すといった対策が候補になります。
ただし、一度に複数の条件を大きく変えると原因の切り分けが難しくなります。
回転速度、接合速度、荷重、ツール角度を計画的に変更し、断面観察と強度試験で比較する方法が有効です。
トンネル欠陥が発生した場合の確認順序は、板材のすき間、ツール摩耗、プローブ長、回転速度、接合速度、押込み量の順で整理すると判断しやすくなります。
接合面管理の徹底
キッシングボンドへの対策では、接合面を清浄に保つ管理が重要です。
油分や酸化膜を除去した後に長時間放置すると、再び表面状態が変化する場合があります。
前処理から接合までの時間、保管環境、作業者ごとの手順差も確認するとよいでしょう。
清浄な接合面と適切なプローブ到達深さの両方が、キッシングボンド低減に欠かせません。
板材の端面品質が悪い場合は、切断方法や面取り条件の見直しも必要になります。
始端部と終端部の管理
摩擦攪拌接合では、ツールが入り始める始端部と、抜ける終端部で欠陥が発生しやすいことがあります。
終端部にはキー ホールと呼ばれる穴が残るため、製品形状によっては後加工、ランオンタブ、ランオフタブを検討します。
接合開始時に材料が十分に温まらない場合には、予備回転や停止時間の設定も品質に関わります。
生産工程では、始端、中間、終端から試験片を採取し、位置による品質差を確認することが望ましいでしょう。
欠陥対策は条件表を作るだけでは完結しません。
ツール状態、治具、材料前処理、接合中の荷重波形、検査結果を記録し、変化を追える仕組みまで整えることが重要です。
摩擦攪拌接合の欠陥対策のまとめ
摩擦攪拌接合では、トンネル欠陥、キッシングボンド、ボイド、ルート欠陥、過大なバリなどが品質上の課題になります。
トンネル欠陥とボイドは材料流動や入熱の不足、キッシングボンドは接合面状態や攪拌不足と深く関係します。
見た目が良い接合部でも内部品質は別に確認するという視点が大切です。
回転速度、接合速度、軸方向荷重、ツール形状、プローブ長を材料と板厚に合わせて最適化してください。
あわせて、板材のすき間を抑え、接合面を清浄にし、十分な剛性を持つ治具で固定することも欠かせません。
外観検査に加えて超音波探傷や断面観察、引張試験を活用すれば、欠陥の原因をより正確に把握できます。
工程条件、ツール摩耗、検査結果を継続的に記録し、異常の兆候を早めに捉える運用が、安定した摩擦攪拌接合品質につながるでしょう。