製造現場では、製品の寸法や重量だけでなく、不良品がどれほど発生しているかを継続的に把握することが重要です。
その管理に役立つ代表的な手法が、統計的品質管理で用いるp管理図とnp管理図です。
どちらも不良に着目する管理図ですが、扱う数値や適した場面には明確な違いがあります。
本記事では、p管理図とnp管理図の意味、使い分け、計算式、管理限界線の考え方を、QC七つ道具との関係も含めてわかりやすく解説します。
p管理図とnp管理図の意味
それではまず、p管理図とnp管理図の基本的な意味について解説していきます。
p管理図の定義
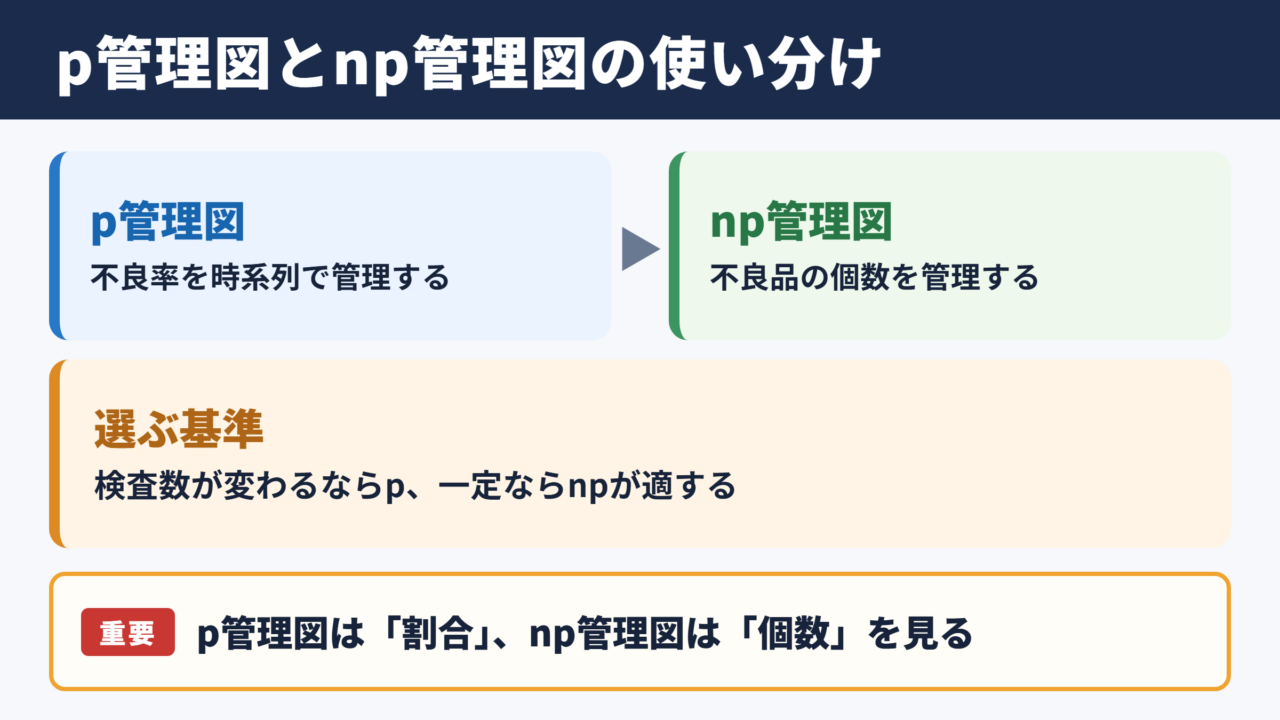
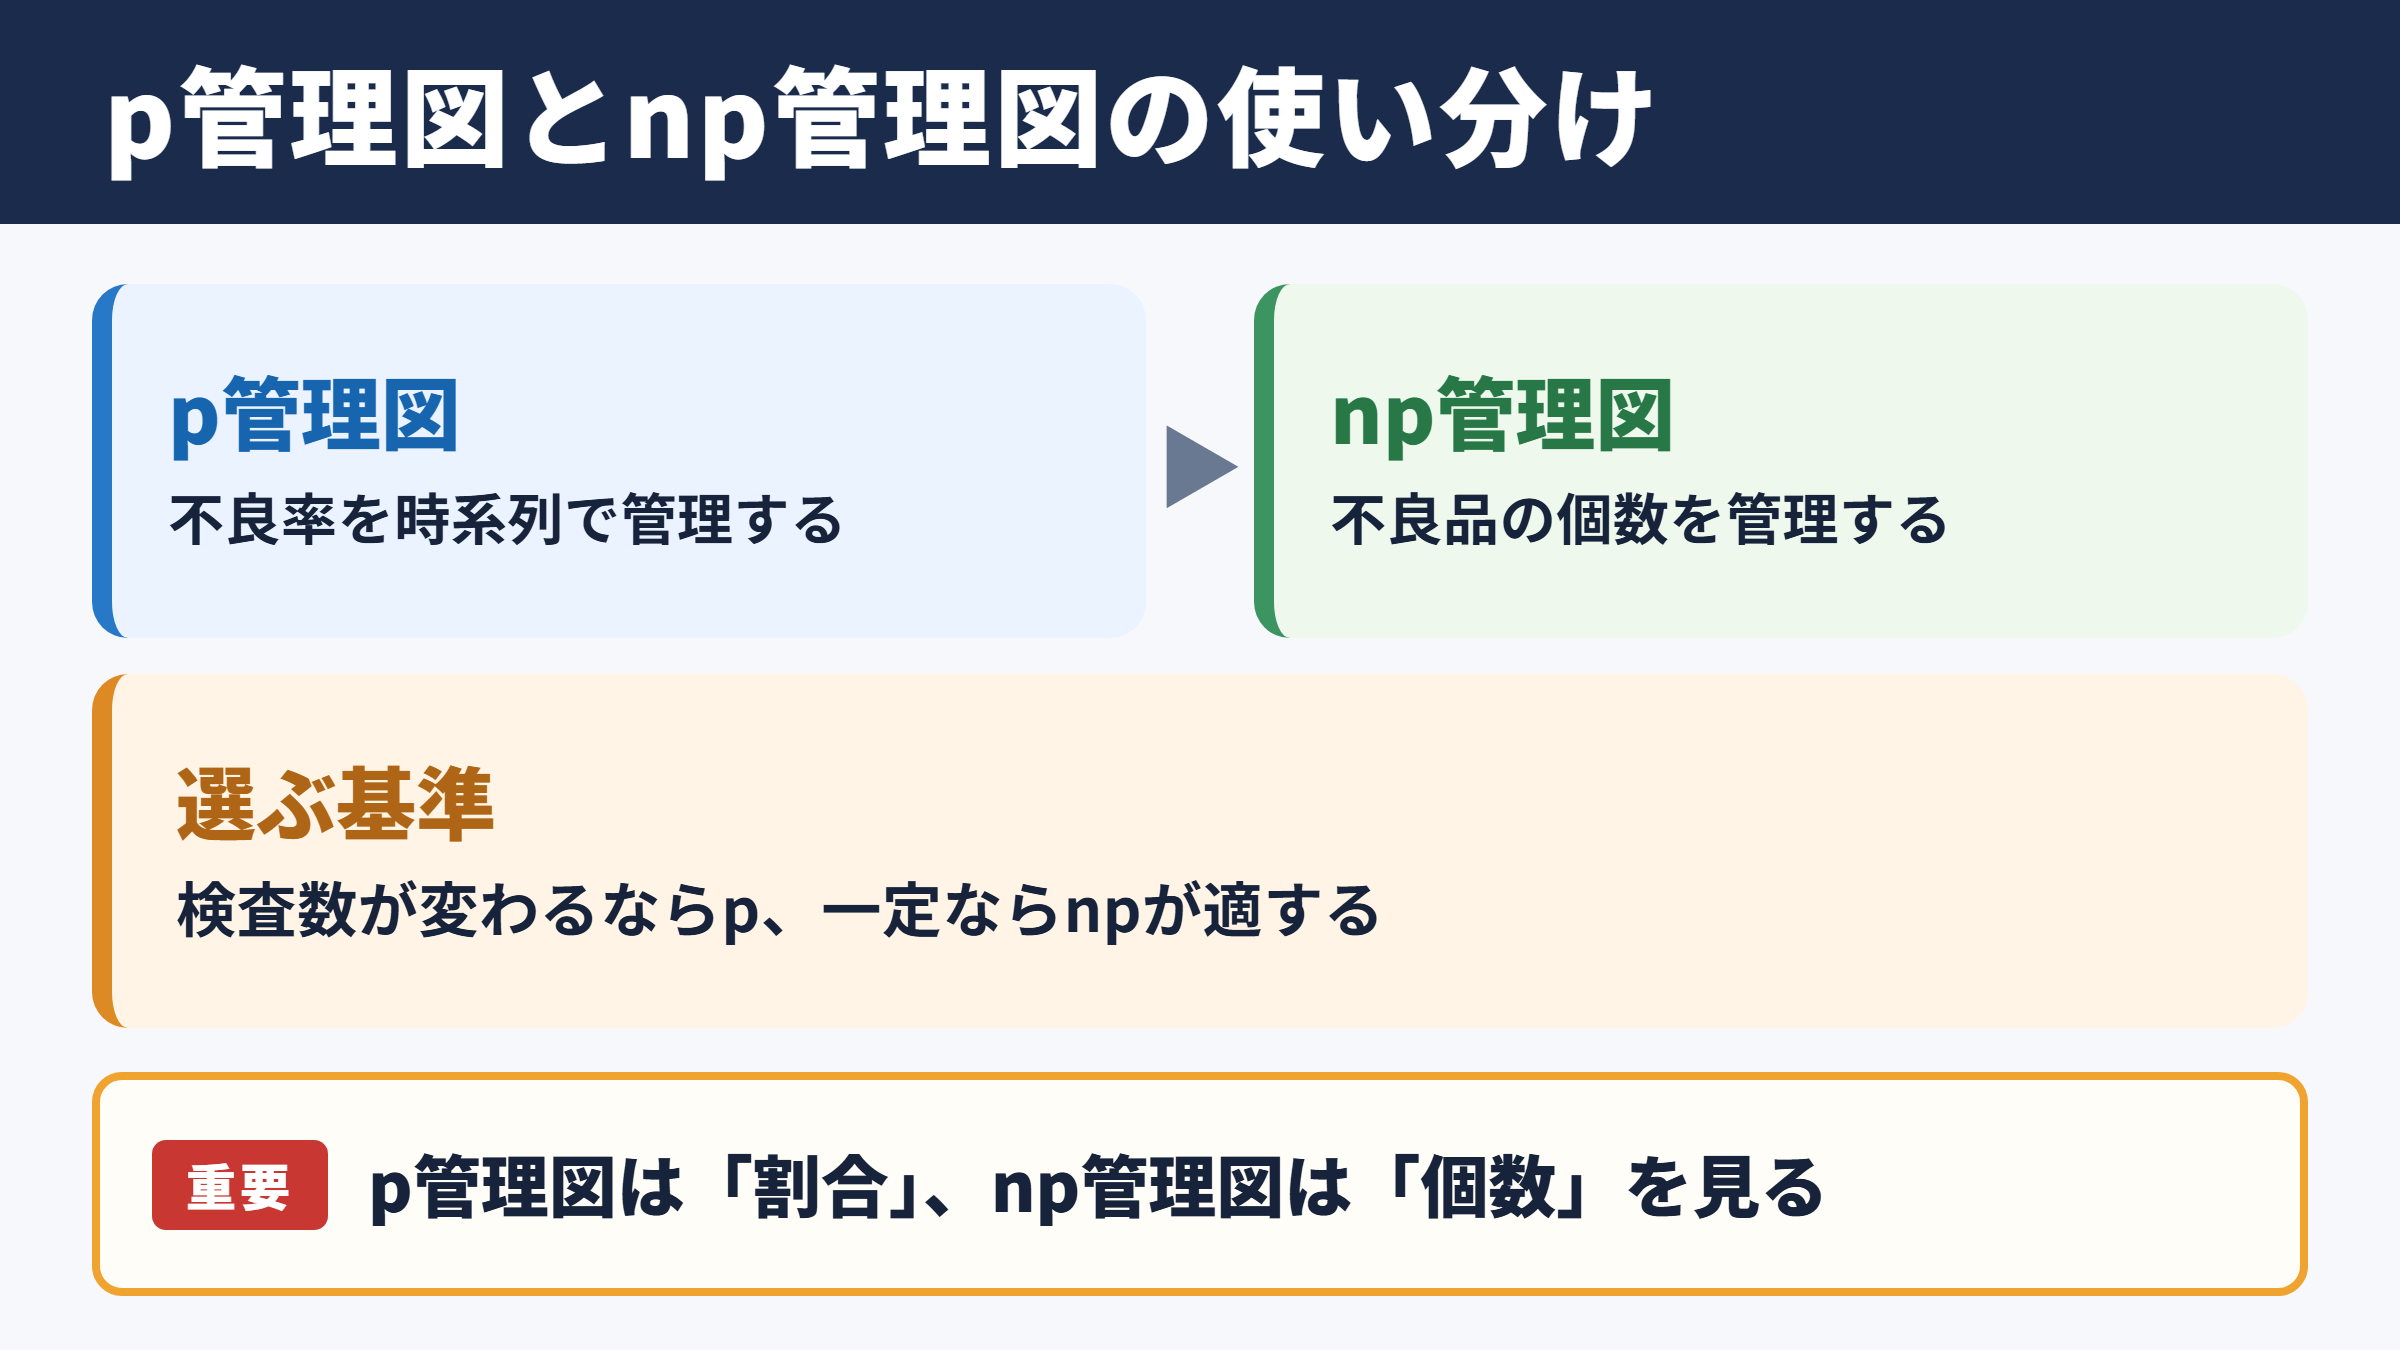
p管理図は、検査した製品のうち不良品が占める割合を時系列で管理するためのグラフです。
pは不良率を表すproportionの頭文字として扱われることが多く、ロットごとの検査数が異なる場合にも利用しやすい特徴があります。
例えば、午前に100個、午後に200個を検査したとします。
不良数だけを比べると午後のほうが多く見えても、検査数に対する比率では午後のほうが低いことがあります。
このような場面では、不良数ではなく不良率で比較できるp管理図が適しています。
p管理図で扱う不良品とは、判定基準に対して一つでも不適合がある製品です。
傷と寸法外れの両方が一つの製品に見つかっても、製品としては不良品一個として数えます。
p管理図で使う不良率の計算
p = 不良品数 ÷ 検査数
検査数が150個で不良品が6個なら、不良率は0.04となります。
np管理図の定義
np管理図は、各ロットに含まれる不良品の数そのものを管理する手法です。
nは検査数、pは不良率を示し、npは検査数に平均不良率を掛けた平均不良品数を意味します。
毎回100個ずつのように、検査数が一定である工程なら、不良率へ換算しなくても不良品数をそのまま追跡できます。
現場の朝礼や日報では、割合よりも「今日の不良は何個か」という数のほうが直感的に伝わる場合もあるでしょう。
そのようなとき、不良個数を見える形にするnp管理図は実務になじみやすい方法です。
ただし、ロットごとに検査数が変わると、不良個数だけでは公平な比較が難しくなります。
検査数が倍になれば、工程が同じ状態でも不良個数が増える可能性があるためです。
不良品と不良数の違い
p管理図とnp管理図を理解するうえで、不良品と不良数を区別することが欠かせません。
不良品は、検査対象となった製品の良否に注目する考え方です。
一方の不良数は、製品に現れた傷、欠け、汚れ、寸法外れなどの不適合の件数に注目します。
一つの製品に三つの不適合があれば、不良品は一個でも不良数は三件です。
p管理図とnp管理図は不良品を対象にします。
不適合の件数を管理したい場合には、c管理図やu管理図を選ぶことになります。
p管理図とnp管理図は、製品が良品か不良品かという判定を集計する管理図です。
一つの製品に複数の不適合があっても、p管理図とnp管理図では原則として不良品一個として扱います。
p管理図とnp管理図の違い
続いては、p管理図とnp管理図の違いを確認していきます。
管理する値の違い
最も大きな違いは、縦軸に置く値です。
p管理図では不良率を扱い、np管理図では不良品数を扱います。
不良率は検査数で割って求めるため、ロット規模の違いによる影響を調整できます。
対して不良品数は、実際に発生した不良の量をそのまま把握できる点が利点です。
たとえば100個中5個の不良と、500個中10個の不良を比べてみましょう。
不良個数では後者が多いものの、不良率は前者が5パーセント、後者が2パーセントとなります。
工程の安定性を比べるなら率、現場の発生量を追うなら個数という視点が役立ちます。
| 比較項目 | p管理図 | np管理図 |
|---|---|---|
| 管理対象 | 不良率 | 不良品数 |
| 検査数 | 変動しても使用しやすい | 原則として一定が望ましい |
| 縦軸の単位 | 比率またはパーセント | 個 |
| 主な用途 | ロット規模が異なる工程 | 定量生産で検査数が一定の工程 |
| 見やすさ | 工程間の比較に向く | 現場で個数を共有しやすい |
| 注意点 | 限界線がロットごとに変わる場合がある | 検査数の変動に弱い |
検査数の扱いの違い
p管理図では、サンプルサイズが日ごとやロットごとに変わっても計算できます。
ただし検査数が異なる場合、管理上限線と管理下限線もロットごとに変動する点に注意が必要です。
検査数が少ないロットでは偶然のばらつきが大きくなり、管理限界線の幅も広がります。
検査数が多いロットでは、わずかな不良率の変化も検出しやすくなります。
np管理図は検査数が一定であることを前提にするため、同じ条件で毎回検査できる工程に向きます。
もし検査数が80個、120個、200個のように大きく変動するなら、np管理図を無理に使わずp管理図を検討するとよいでしょう。
実務での使い分け
受入検査のように、仕入先や納入量によって検査数が変わる業務ではp管理図が便利です。
月ごとの生産台数が違っても、不良率として整理すれば品質水準を比較しやすくなります。
一方、毎日同じ台数を生産し、同じ数量を全数検査する工程ではnp管理図が分かりやすいでしょう。
作業者が見た瞬間に不良個数を把握できるため、異常への初動も早めやすくなります。
迷った場合は、まず検査数が一定かどうかを確認することが基本です。
検査数が変わるならp管理図、一定ならnp管理図という判断が、実務ではもっともシンプルな出発点になります。
不良率管理図の計算式
続いては、不良率管理図に必要な計算式を確認していきます。
平均不良率の求め方
p管理図の中心線となる平均不良率は、各ロットの不良率を単純平均するのではなく、全体の不良品数を全体の検査数で割って求めます。
ロットごとの検査数が異なる場合、単純平均では小さなロットの影響が過度に大きくなるためです。
平均不良率の計算
pバー = 全ロットの不良品数の合計 ÷ 全ロットの検査数の合計
不良品の合計が40個、検査数の合計が1000個なら、pバーは0.04です。
このpバーが中心線となり、工程が統計的に安定しているときの代表的な不良率を表します。
過去のデータには、立ち上げ直後の異常や明確な設備トラブルの期間が混ざっていることがあります。
そのまま集計すると基準がゆがむため、特殊要因を確認してから管理用データを決めることが大切です。
p管理図の管理限界線
p管理図の管理上限線はUCL、中心線はCL、管理下限線はLCLと呼ばれます。
一般的には三シグマの考え方を使い、偶然のばらつきの範囲を見積もります。
p管理図の代表的な計算
CL = pバー
UCL = pバー + 3 × √{pバー × (1 − pバー)÷ n}
LCL = pバー − 3 × √{pバー × (1 − pバー)÷ n}
ここでnは、そのロットの検査数です。
p管理図ではnが変動すると、UCLとLCLも変わります。
下限線がマイナスになった場合、不良率はマイナスにならないため、LCLはゼロとして扱います。
管理限界線は規格値ではなく、工程のばらつきを判断するための線です。
顧客要求や設計上の許容値と混同しないようにしましょう。
np管理図の管理限界線
np管理図では、平均不良品数を中心線として使います。
検査数をn、平均不良率をpバーとすると、中心線はnにpバーを掛けて求められます。
np管理図の代表的な計算
CL = n × pバー
UCL = n × pバー + 3 × √{n × pバー × (1 − pバー)}
LCL = n × pバー − 3 × √{n × pバー × (1 − pバー)}
np管理図でも、下限線がゼロ未満になればゼロに補正します。
検査数が一定であれば、管理限界線は横一直線になり、グラフの読み取りが容易です。
Excelなどの表計算ソフトで日付、不良品数、中心線、上限線、下限線を列に分けておけば、管理図を作成しやすくなります。
管理図の判定基準
続いては、管理図から異常を見つけるための判定基準を確認していきます。
管理限界線を超えた点
プロットした点が管理上限線を超えたときは、不良率または不良品数が通常のばらつきでは説明しにくい状態と考えられます。
管理下限線を下回った場合も、良い変化として放置せず、原因を確認する価値があります。
検査基準が変わった、検査員が交代した、材料が切り替わったなど、データの取り方が変化している可能性もあるためです。
上限線超過を確認したら、対象ロット、設備番号、作業時間帯、材料ロット、作業者、検査項目をさかのぼります。
管理図は異常の原因を直接示すものではなく、調査を始める合図として使うものです。
一点でも管理限界線の外側に出た場合は、特殊要因の可能性を疑います。
不良が増えた理由を感覚だけで決めず、設備、材料、方法、作業、測定、環境の観点で事実を集めることが重要です。
連続した偏りの見方
すべての点が管理限界線の内側にあっても、工程が安定しているとは限りません。
中心線より上に連続して点が並ぶ、少しずつ上昇する、上下動が不自然に少ないといった並び方には注意が必要です。
代表的な考え方として、中心線の片側に七点以上が連続する状態は、工程水準が変化した可能性を示します。
六点以上が連続して上昇または下降する傾向も、設備の摩耗や条件変化を疑うきっかけになります。
判定ルールは会社や業界で異なるため、現場の標準書に沿って運用しましょう。
重要なのは、単発の数値だけでなく、時系列で現れる変化の形を見ることです。
異常発見後の対応
異常が見つかったら、最初に対象製品の流出リスクを確認します。
必要に応じて対象ロットを保留し、追加検査や選別を実施します。
次に、なぜなぜ分析や特性要因図を用いて原因候補を整理します。
設備条件の変更履歴、刃具の交換時期、材料の受入記録、測定器の校正状況などを確認すると、事実に基づいた調査につながります。
対策後は管理図を継続して確認し、不良率が元の水準へ戻ったか、別の影響が生じていないかを検証します。
一時的に不良が減っただけで完了とせず、再発防止策を標準作業へ反映することが品質保証の要点です。
QC七つ道具との関係
続いては、p管理図とnp管理図をQC七つ道具の中でどう活用するかを確認していきます。
管理図の役割
QC七つ道具には、パレート図、特性要因図、ヒストグラム、チェックシート、散布図、グラフ、管理図が含まれます。
管理図の役割は、工程が時間の経過とともに安定しているかを判断することです。
検査結果を月末に集計するだけでは、不良が増え始めた時点を見逃すことがあります。
日別、ロット別、シフト別に管理図へ記録すれば、変化を早い段階で捉えやすくなります。
p管理図とnp管理図は、属性データを扱う管理図に分類されます。
属性データとは、良品と不良品、合格と不合格のように、数値の大きさではなく分類で記録するデータです。
チェックシートとの組み合わせ
p管理図やnp管理図を正しく作るには、元となる検査データの信頼性が必要です。
そこで活用されるのがチェックシートです。
日付、製品種類、検査数、不良品数、不良内容、設備、作業者をあらかじめ記入欄として用意すると、データの抜け漏れを減らせます。
不良品数だけでなく、不良の種類も記録しておくと、管理図で異常を見つけた後の調査が進めやすくなります。
例えば傷不良が増えた日に材料ロットの切り替えがあったなら、材料表面や搬送条件を優先して確認できます。
管理図は結果の監視、チェックシートは事実の収集というように、役割を分けて使うと効果的です。
パレート図と特性要因図への展開
p管理図で不良率の上昇を見つけた後は、パレート図で不良項目の優先順位を確認します。
不良の件数が多い順に並べることで、改善すべき項目を絞り込みやすくなります。
次に特性要因図を使い、人、機械、材料、方法、測定、環境の切り口で原因候補を洗い出します。
この流れにより、単に不良率が上がったという結果から、どの不良を、何から調べるべきかまで具体化できます。
管理図だけで終わらせず、他のQC七つ道具へつなげることが改善活動の質を高めます。
品質改善では、管理図で変化を発見し、パレート図で重点項目を定め、特性要因図で原因を整理する流れが実践的です。
複数の手法を連携させることで、対策の優先順位と効果確認が明確になります。
p管理図とnp管理図の作成手順
続いては、p管理図とnp管理図を現場で作成する手順を確認していきます。
データ収集の準備
最初に、何を不良品と判定するかを明確にします。
判定基準が検査員ごとに異なると、管理図に表れる変化が工程の変化なのか、判定の違いなのか分からなくなります。
検査基準書、限度見本、測定方法を整え、同じ条件で判定できる状態を作りましょう。
次に、データを集計する単位を決めます。
一時間ごと、シフトごと、一ロットごと、一日ごとなど、異常に気付きたい速さに応じて設定します。
集計単位が長すぎると対応が遅れ、短すぎると偶然のばらつきが目立ちやすくなります。
種類の選択と計算
ロットごとの検査数が一定かどうかを確認し、p管理図またはnp管理図を選択します。
データを一定期間集めたら、全体の不良品数と検査数からpバーを計算します。
np管理図の場合は、検査数にpバーを掛けて中心線を求めます。
続いて各ロットの管理上限線と管理下限線を計算し、日付順にグラフへ描きます。
p管理図で検査数が変動する場合、限界線が波打つ形になることがあります。
これは計算ミスではなく、サンプルサイズに応じてばらつきの幅が変化する正常な表現です。
継続運用のポイント
管理図は一度作って終わる資料ではありません。
工程条件が大きく変わったときや、改善によって不良率が明確に下がったときは、新しい安定状態に合わせて基準を見直す必要があります。
ただし、異常値を都合よく削除して管理限界線を引き直すことは避けましょう。
異常の原因と対策を記録し、特殊要因として扱う根拠を残すことが大切です。
会議用の報告資料では、不良率の推移だけでなく、異常発生日、原因、応急処置、恒久対策、効果確認を併記すると、改善の経緯を共有しやすくなります。
数字を眺めるためのグラフではなく、行動につながる管理図として運用することが理想です。
p管理図とnp管理図のまとめ
p管理図は不良率を管理する方法であり、検査数がロットごとに変わる工程に適しています。
np管理図は不良品数を管理する方法であり、検査数が一定の工程で使いやすい手法です。
選定時には、まず検査数が一定かどうかを確認しましょう。
p管理図では全体の不良品数を全体の検査数で割って平均不良率を求め、ロットごとの検査数に応じた管理限界線を設定します。
np管理図では検査数と平均不良率から平均不良品数を求め、個数の変化を追います。
管理限界線を超えた点や、中心線の片側へ連続する傾向は、工程に特殊な変化が起きている可能性を示す重要なサインです。
異常を見つけたら、チェックシート、パレート図、特性要因図も活用し、原因確認と再発防止へつなげてください。
p管理図とnp管理図を正しく使い分けることで、不良の増加を早く捉え、安定した品質づくりに役立てられるでしょう。