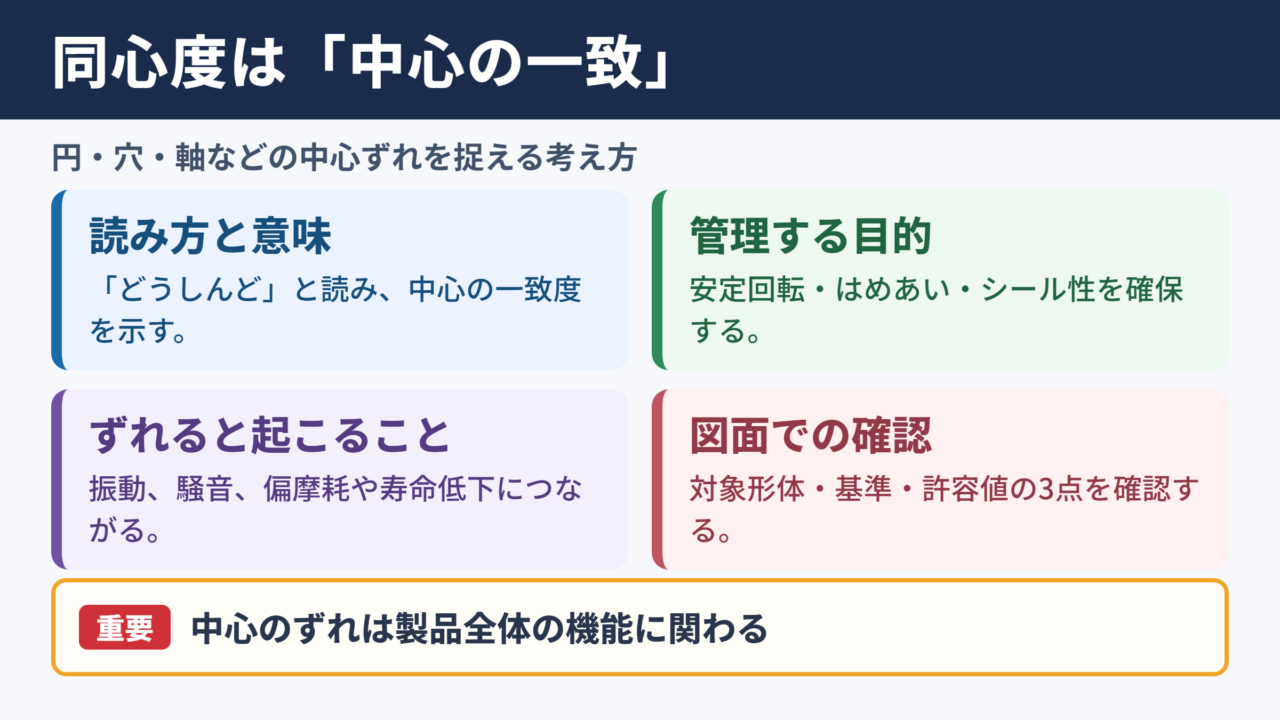
同心度は、機械部品の軸や円がどれだけ同じ中心を共有しているかを表す幾何公差です。
図面を読むときはもちろん、旋盤加工、研削、組立、検査の現場でも重要な管理項目になります。
似た言葉である同軸度、振れ、真円度との違きが分かりにくく、記号の意味や測定方法に迷う方も少なくありません。
この記事では、同心度の読み方、定義、図面での指示方法、測定機器の選び方まで、実務で役立つ視点から整理します。
同心度の意味と結論
それではまず同心度について解説していきます。
同心度の読み方と基本的な意味
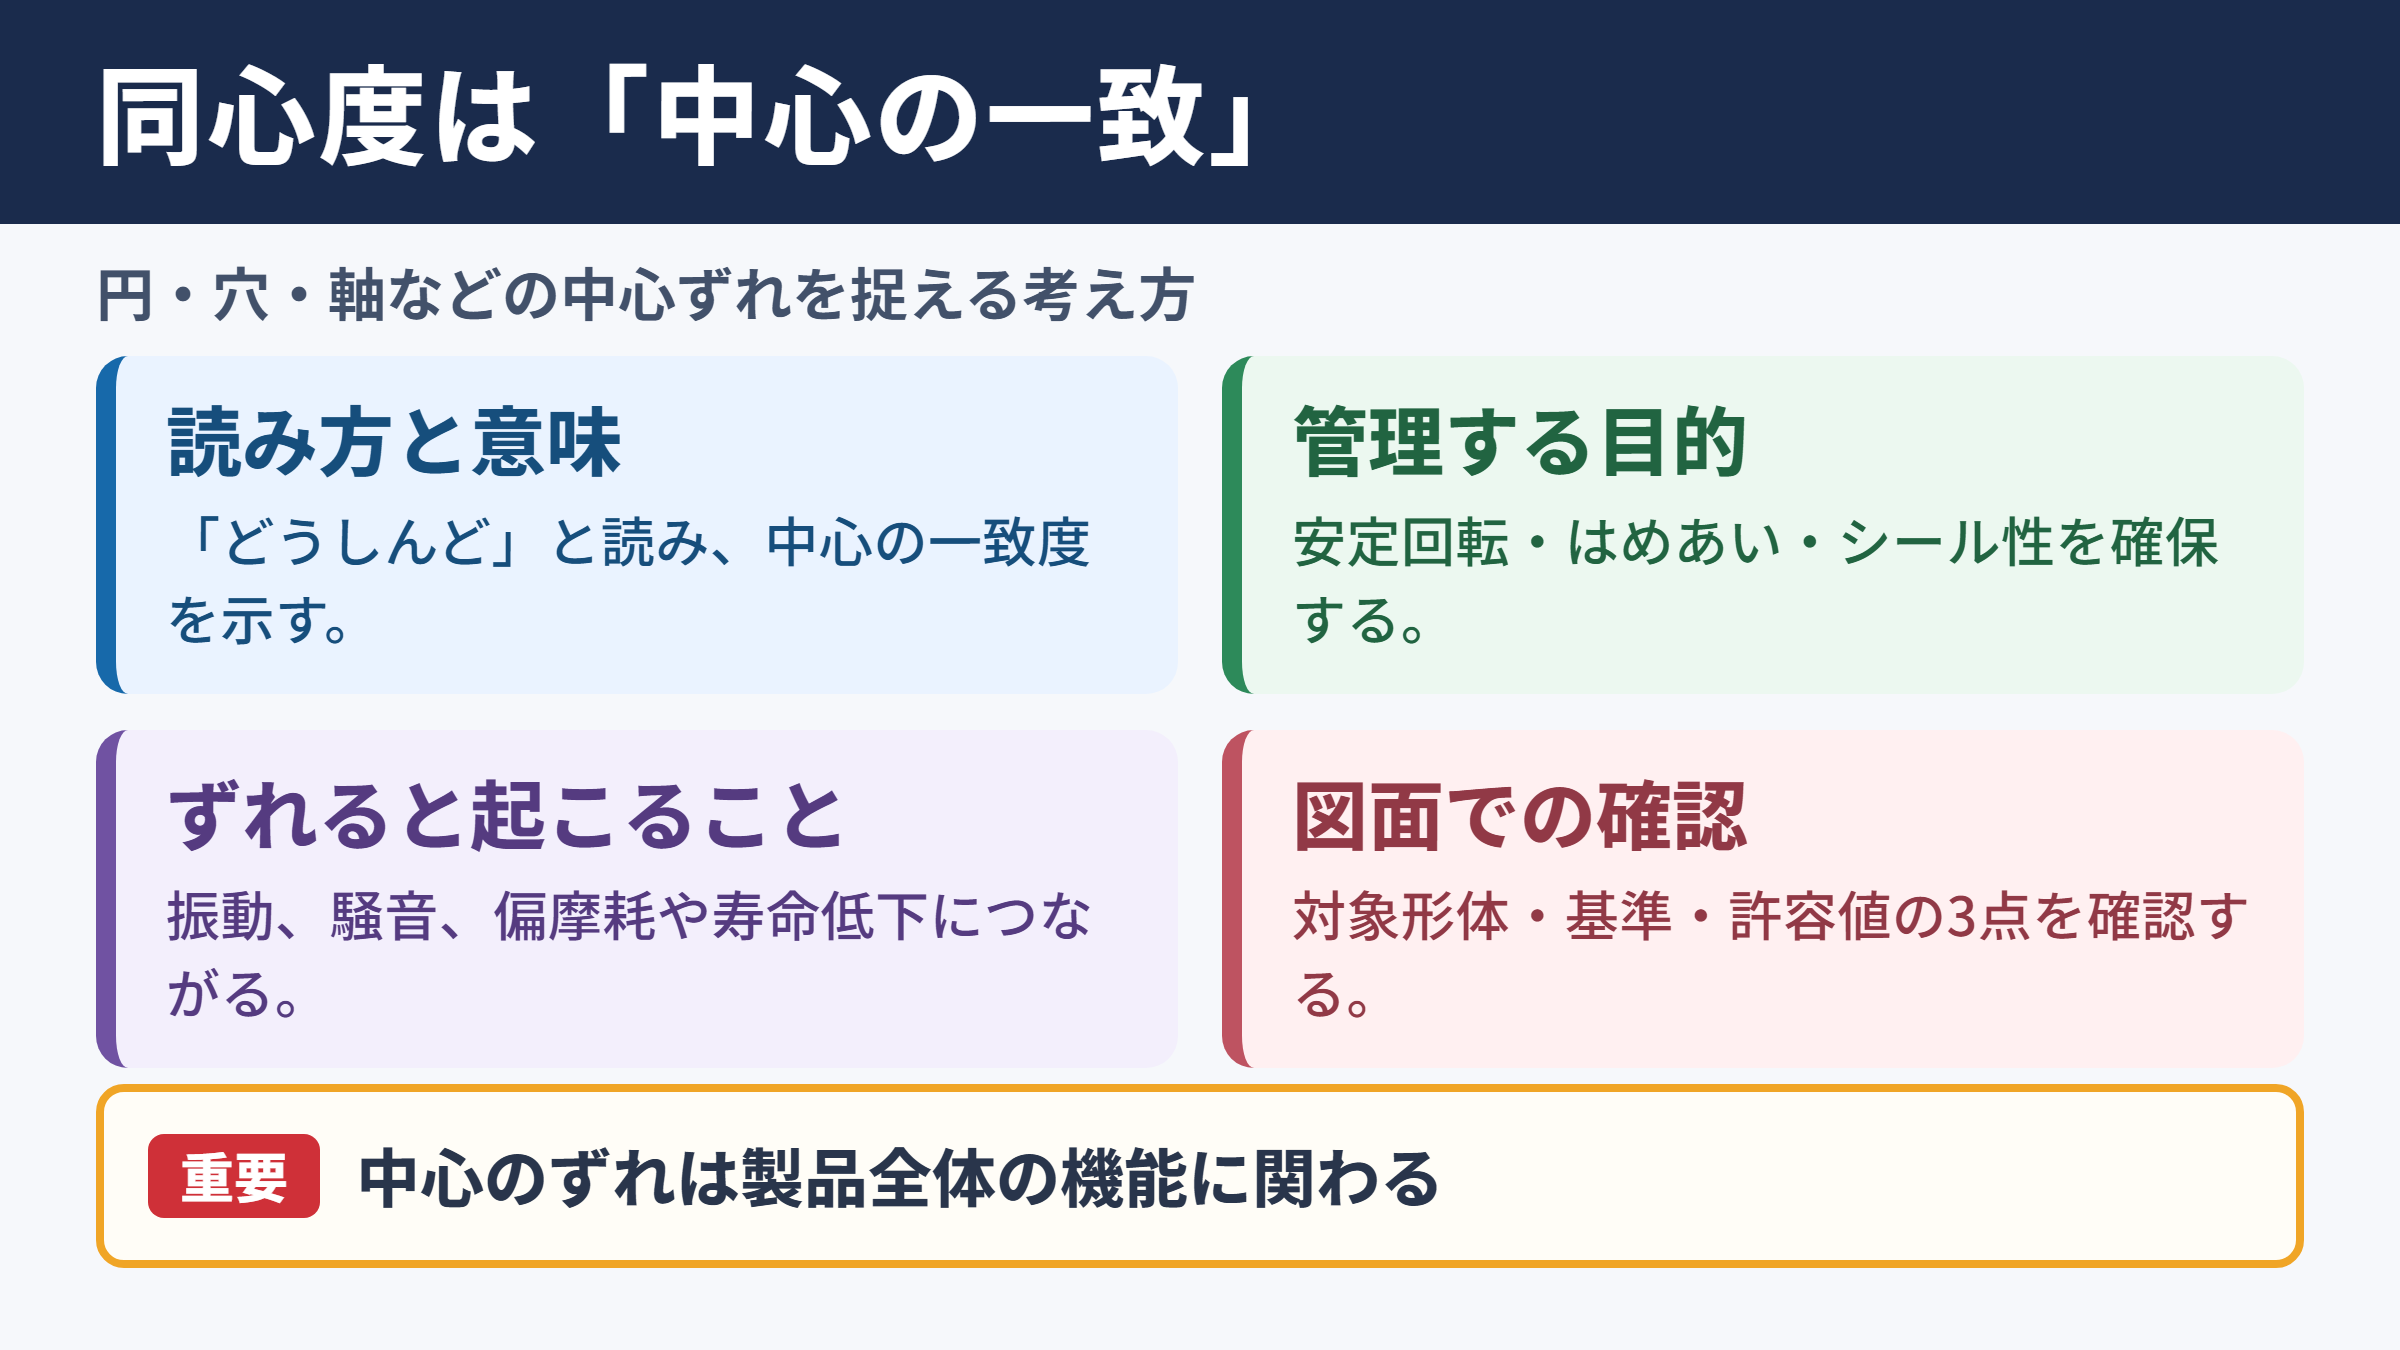
同心度はどうしんどと読みます。
複数の円、円筒、穴、軸などが、基準となる中心に対してどの程度ずれずに配置されているかを示す考え方です。
たとえばシャフトの外径と中心穴、ベアリングが入る軸部とねじ部などは、中心が大きくずれると回転時の振動や偏摩耗につながります。
同心度を管理する目的は、単に見た目を整えることではありません。
回転部品の安定性、相手部品とのはめあい、シール性能、組立性を確保するための品質管理です。
同心度は、複数の円形要素の中心位置が一致している度合いを表す概念です。
ただし現在のJISやISOの幾何公差では、実務上は同軸度や位置度、振れで管理したほうが意図を明確にできる場面も多くあります。
中心がずれることで起こる不具合
中心ずれが小さくても、回転数が高い部品や精密な組立品では影響が大きくなります。
モーター軸、歯車、プーリー、ローラー、油圧機器のスプールなどでは、わずかな偏心が騒音や寿命低下を招くことがあります。
穴と外径の中心が合わなければ、ボルトやピンがまっすぐ入らず、締結時に無理な応力が加わるでしょう。
シール面に偏りが生じれば、液漏れやエア漏れの原因にもなります。
中心のずれは加工精度だけでなく、製品全体の機能に関わる問題として捉えることが大切です。
図面上で確認したいポイント
図面に同心度に関する指示がある場合は、対象となる形体、基準、許容値の三つを確認します。
対象は穴なのか外径なのか、あるいは円筒面なのかを読み取ります。
基準は、どの軸線またはどの円の中心に合わせるべきかを示す情報です。
許容値は許されるずれの大きさであり、一般にミリメートルで記載されます。
たとえば基準軸に対して許容値が〇・〇二ミリメートルなら、対象形体の中心位置は指定された許容域内に収まる必要があります。
数値が小さいほど精密な加工、測定、治具設計が求められます。
幾何公差における同心度の定義
続いては幾何公差における同心度を確認していきます。
幾何公差としての位置付け
幾何公差は、寸法だけでは伝えきれない形状、姿勢、位置、振れなどの要求を図面で指定する仕組みです。
同心度は、中心に関する位置関係を扱う公差として知られています。
部品の直径が寸法公差内であっても、その中心が意図した位置からずれていれば、組立品としては機能しない場合があります。
そこで、直径寸法とは別に中心関係を評価する必要が生じます。
同心度は寸法の大小ではなく、中心の位置関係を管理する視点だと理解すると整理しやすくなります。
同心度公差の考え方
従来の同心度は、対象となる円筒形体の中心点群が、基準となる軸に対してどの程度一致しているかを評価する考え方です。
しかし中心点を厳密に求めるには、複数断面の測定や演算が必要になるため、検査工程が複雑になりやすい特徴があります。
そのため近年の幾何公差運用では、機能上の要求に応じて同軸度、位置度、全振れなどを選択するケースが増えています。
どの公差を採用するかは、部品が回転するのか、相手部品に挿入されるのか、シール面として使われるのかによって変わります。
同心度と位置度の使い分け
穴の中心位置を基準面や基準穴に対して管理したい場合は、位置度が適しています。
複数の外径や穴が同じ軸線上に並ぶことを求める場合は、同軸度や位置度による軸線管理が選ばれることがあります。
回転時の実際の振れを抑えたいなら、振れ公差で評価したほうが機能に直結しやすいでしょう。
| 管理したい内容 | 検討しやすい公差 | 主な用途 |
|---|---|---|
| 穴の位置 | 位置度 | ボルト穴、ノックピン穴、取付穴 |
| 複数の軸線の一致 | 同軸度または位置度 | 段付き軸、軸受部、筒形部品 |
| 回転時の偏り | 円周振れ、全振れ | チャック加工部、回転軸、フランジ |
| 円の中心関係 | 同心度の概念 | 同一中心を要する円形形体 |
図面上の言葉だけで判断せず、部品に必要な機能から公差を選ぶことが重要です。
同心度と同軸度と振れの違い
続いては混同されやすい同軸度と振れの違いを確認していきます。
同心度と同軸度の違い
同心度は主に円の中心に着目する言葉であり、同軸度は円筒や穴などの軸線が一致している度合いに着目します。
平面的な円で考えると中心、立体的な円筒で考えると軸線という違いがあります。
実際の機械部品は厚みや長さを持つため、複数断面にわたる軸線のずれを管理したい場面が多くなります。
そのため、シャフトやブッシュのような部品では同軸度の考え方が役立ちます。
円の中心を見るか、円筒の軸線を見るかを意識すると、用語の違いを判断しやすくなります。
同心度と真円度の違い
真円度は、一つの円がどれほど真円に近いかを評価する形状公差です。
同心度は、複数の円や形体の中心同士の関係を評価します。
つまり真円度が良好でも、その円の中心が基準中心からずれていれば同心の状態とはいえません。
反対に、中心が合っていても円そのものが楕円形に近ければ、真円度には問題が残ります。
真円度は一つの円の丸さをみる評価です。
同心度は二つ以上の円の中心関係をみる評価であり、管理対象が異なります。
同心度と振れの違い
振れは、部品を基準軸回りに回転させたときの測定値の変動を評価する考え方です。
ダイヤルゲージを当てて部品を一回転させ、針の最大値と最小値の差を読む方法は、現場でよく使われます。
振れには円周振れと全振れがあり、円周振れは一断面、全振れは軸方向全体を対象にする点が異なります。
振れは加工チャックのつかみ替え誤差、曲がり、面の傾きなども反映するため、中心ずれだけを純粋に示す数値ではありません。
それでも回転部品の実用性能を素早く確認するには、振れ測定が非常に有効です。
同心度の測定方法と測定機器
続いては同心度の測定方法と測定機器を確認していきます。
ダイヤルゲージによる振れ測定
もっとも身近な方法は、Vブロックやセンタで部品を支持し、ダイヤルゲージを外径へ当てて回転させる測定です。
指針の振れ幅から、基準に対する外径の偏りをおおまかに確認できます。
測定前には、Vブロックの傷や切りくず、部品表面の打痕を取り除く必要があります。
支持する箇所が不安定だと、部品の真の状態ではなく設置誤差を測ってしまうためです。
ダイヤルゲージの読みは、最大値から最小値を引いて求めます。
測定値イコール最大値マイナス最小値という基本を押さえ、図面が求める評価方法と一致しているかも確認しましょう。
三次元測定機による精密評価
三次元測定機では、対象円筒の複数箇所を測定し、円や軸線を演算して位置関係を評価できます。
複雑な形状の部品や、厳しい幾何公差が指定された部品に向く方法です。
測定結果を数値化しやすく、検査成績書へ反映しやすい点も利点になります。
一方で、測定プログラム、プローブ径、測定点数、温度補正などの条件が結果へ影響します。
高精度な測定機ほど、測定条件の管理が重要になると考えてください。
画像測定機と真円度測定機の活用
小径部品や薄板部品では、画像測定機や投影機を用いて円の中心を取得する方法があります。
非接触で測定できるため、柔らかい素材や小さなワークにも対応しやすいでしょう。
真円度測定機は、回転テーブルと高感度センサを使い、円形形状や中心関係を詳細に解析する装置です。
高精度な軸受部品、精密シャフト、油圧部品などの評価で利用されます。
| 測定機器 | 特徴 | 向いている場面 |
|---|---|---|
| ダイヤルゲージ | 手軽で現場向き | 振れの確認、加工途中の管理 |
| 三次元測定機 | 軸線や位置を演算可能 | 幾何公差の精密検査 |
| 画像測定機 | 非接触で小物に対応 | 小径穴、薄板、微細部品 |
| 真円度測定機 | 円形状を高精度に解析 | 精密回転部品、軸受関連部品 |
図面指示と加工時の注意点
続いては図面指示と加工時の注意点を確認していきます。
基準の設定とデータムの考え方
同心性を管理するには、何を基準にするかを明確にしなければなりません。
基準となる穴の軸線なのか、外径の軸線なのか、端面と組み合わせた基準なのかによって、加工方法も検査方法も変わります。
加工者と検査者で基準の解釈が異なると、合格品と不合格品の判断まで食い違うおそれがあります。
図面ではデータムを適切に設定し、測定治具でも同じ基準を再現することが求められます。
公差値だけを厳しくしても、基準が曖昧なら品質は安定しません。
どの形体を基準にして、どの機能を保証したいのかを図面と工程で共有することが重要です。
旋盤加工と段取りによる影響
同心度や同軸度を良好に保つには、できるだけ同じチャッキングで関連形体を加工することが基本です。
外径加工後に一度取り外し、別の段取りで穴加工を行うと、つかみ直しによる偏心が入りやすくなります。
センタ穴の精度、チャックの振れ、コレットの摩耗、ワークの変形も見逃せません。
長いシャフトでは、加工中のたわみや振動が軸線へ影響する場合もあります。
加工精度は工作機械の性能だけで決まらず、段取りの設計で大きく左右されます。
公差設定を厳しくしすぎない工夫
必要以上に小さな公差を指定すると、加工時間、測定時間、不良率が増え、製造コストが上がります。
一方で公差が広すぎれば、組立後の振動、がたつき、漏れなどの問題を防げません。
適切な公差値は、部品単体の精度ではなく、製品の機能、使用回転数、相手部品とのクリアランス、量産性を含めて決めます。
試作段階で実測値と機能試験の結果を比較し、必要な精度を見極める方法が有効です。
要求機能に見合った公差設計が、品質とコストの両立につながります。
同心度管理における実務上の確認事項
続いては同心度管理における実務上の確認事項を確認していきます。
測定前の清掃と温度管理
精密測定では、測定面の油、切りくず、バリ、ほこりが数ミクロン単位の誤差につながります。
ワークと治具を清掃し、測定面に傷がないか確認することが出発点です。
金属は温度で伸縮するため、高精度の検査では測定室の温度やワークのなじみ時間も考慮します。
加工直後で温かい部品を測る場合は、基準温度との差による影響を意識しましょう。
測定治具の再現性
同じ部品を同じ測定機で検査しても、置き方や押さえ方が変われば結果が変動します。
Vブロックの角度、センタの摩耗、クランプ力、支持位置を標準化することが大切です。
量産検査では、誰が測っても近い結果になる再現性が重要になります。
測定手順書に基準面、測定位置、回転方法、判定基準を記載すると、ばらつきを抑えやすくなります。
測定値の信頼性は、測定機器の精度だけでは決まりません。
基準の取り方、治具、作業手順をそろえることで、初めて比較可能な検査データになります。
不具合発生時の切り分け
同心性に問題が見つかったときは、部品そのものの加工不良と測定系の誤差を分けて確認します。
まず別の治具や別の測定機で再測定し、同じ傾向が出るかを確認します。
次にチャック、コレット、センタ、Vブロックなど、基準を作る設備の状態を点検します。
加工履歴を確認すれば、つかみ替え、工具交換、熱変形、材料ロットなどの要因が見えてくることもあります。
測定値だけで即断せず、加工と測定の両面から原因を追う姿勢が再発防止に役立ちます。
まとめ
同心度とは、複数の円や円筒形体の中心がどれだけ一致しているかを表す重要な考え方です。
読み方はどうしんどであり、回転部品や精密組立部品の品質に深く関わります。
ただし図面で管理したい内容によっては、同軸度、位置度、円周振れ、全振れを使い分ける必要があります。
ダイヤルゲージは現場での簡易確認に向き、三次元測定機や真円度測定機は精密な評価に役立つでしょう。
基準設定、段取り、治具、測定手順を整えれば、同心性に関する不良の予防と安定した品質管理につながります。