同心度の記号は?表し方や意味も解説!(幾何公差記号:JIS:図面表記など)
機械部品の図面を読むと、丸で囲まれた記号や枠で示された数値を見かけることがあります。
なかでも同心度は、軸や穴などの中心がどの程度そろっているかを伝えるための幾何公差であり、加工精度や組立精度に関わる重要な情報です。
ただし、記号の意味だけを覚えても、基準の決め方や図面上の指示位置を理解していなければ、適切な検査や加工にはつながりにくいでしょう。
この記事では、同心度の記号、JISにおける考え方、図面への表し方、測定時の注意点を、初めて幾何公差を扱う方にも分かりやすく解説します。
同心度の記号と図面での表し方
それではまず同心度の記号と、図面に示す基本的な表し方について解説していきます。
同心度を示す幾何公差記号
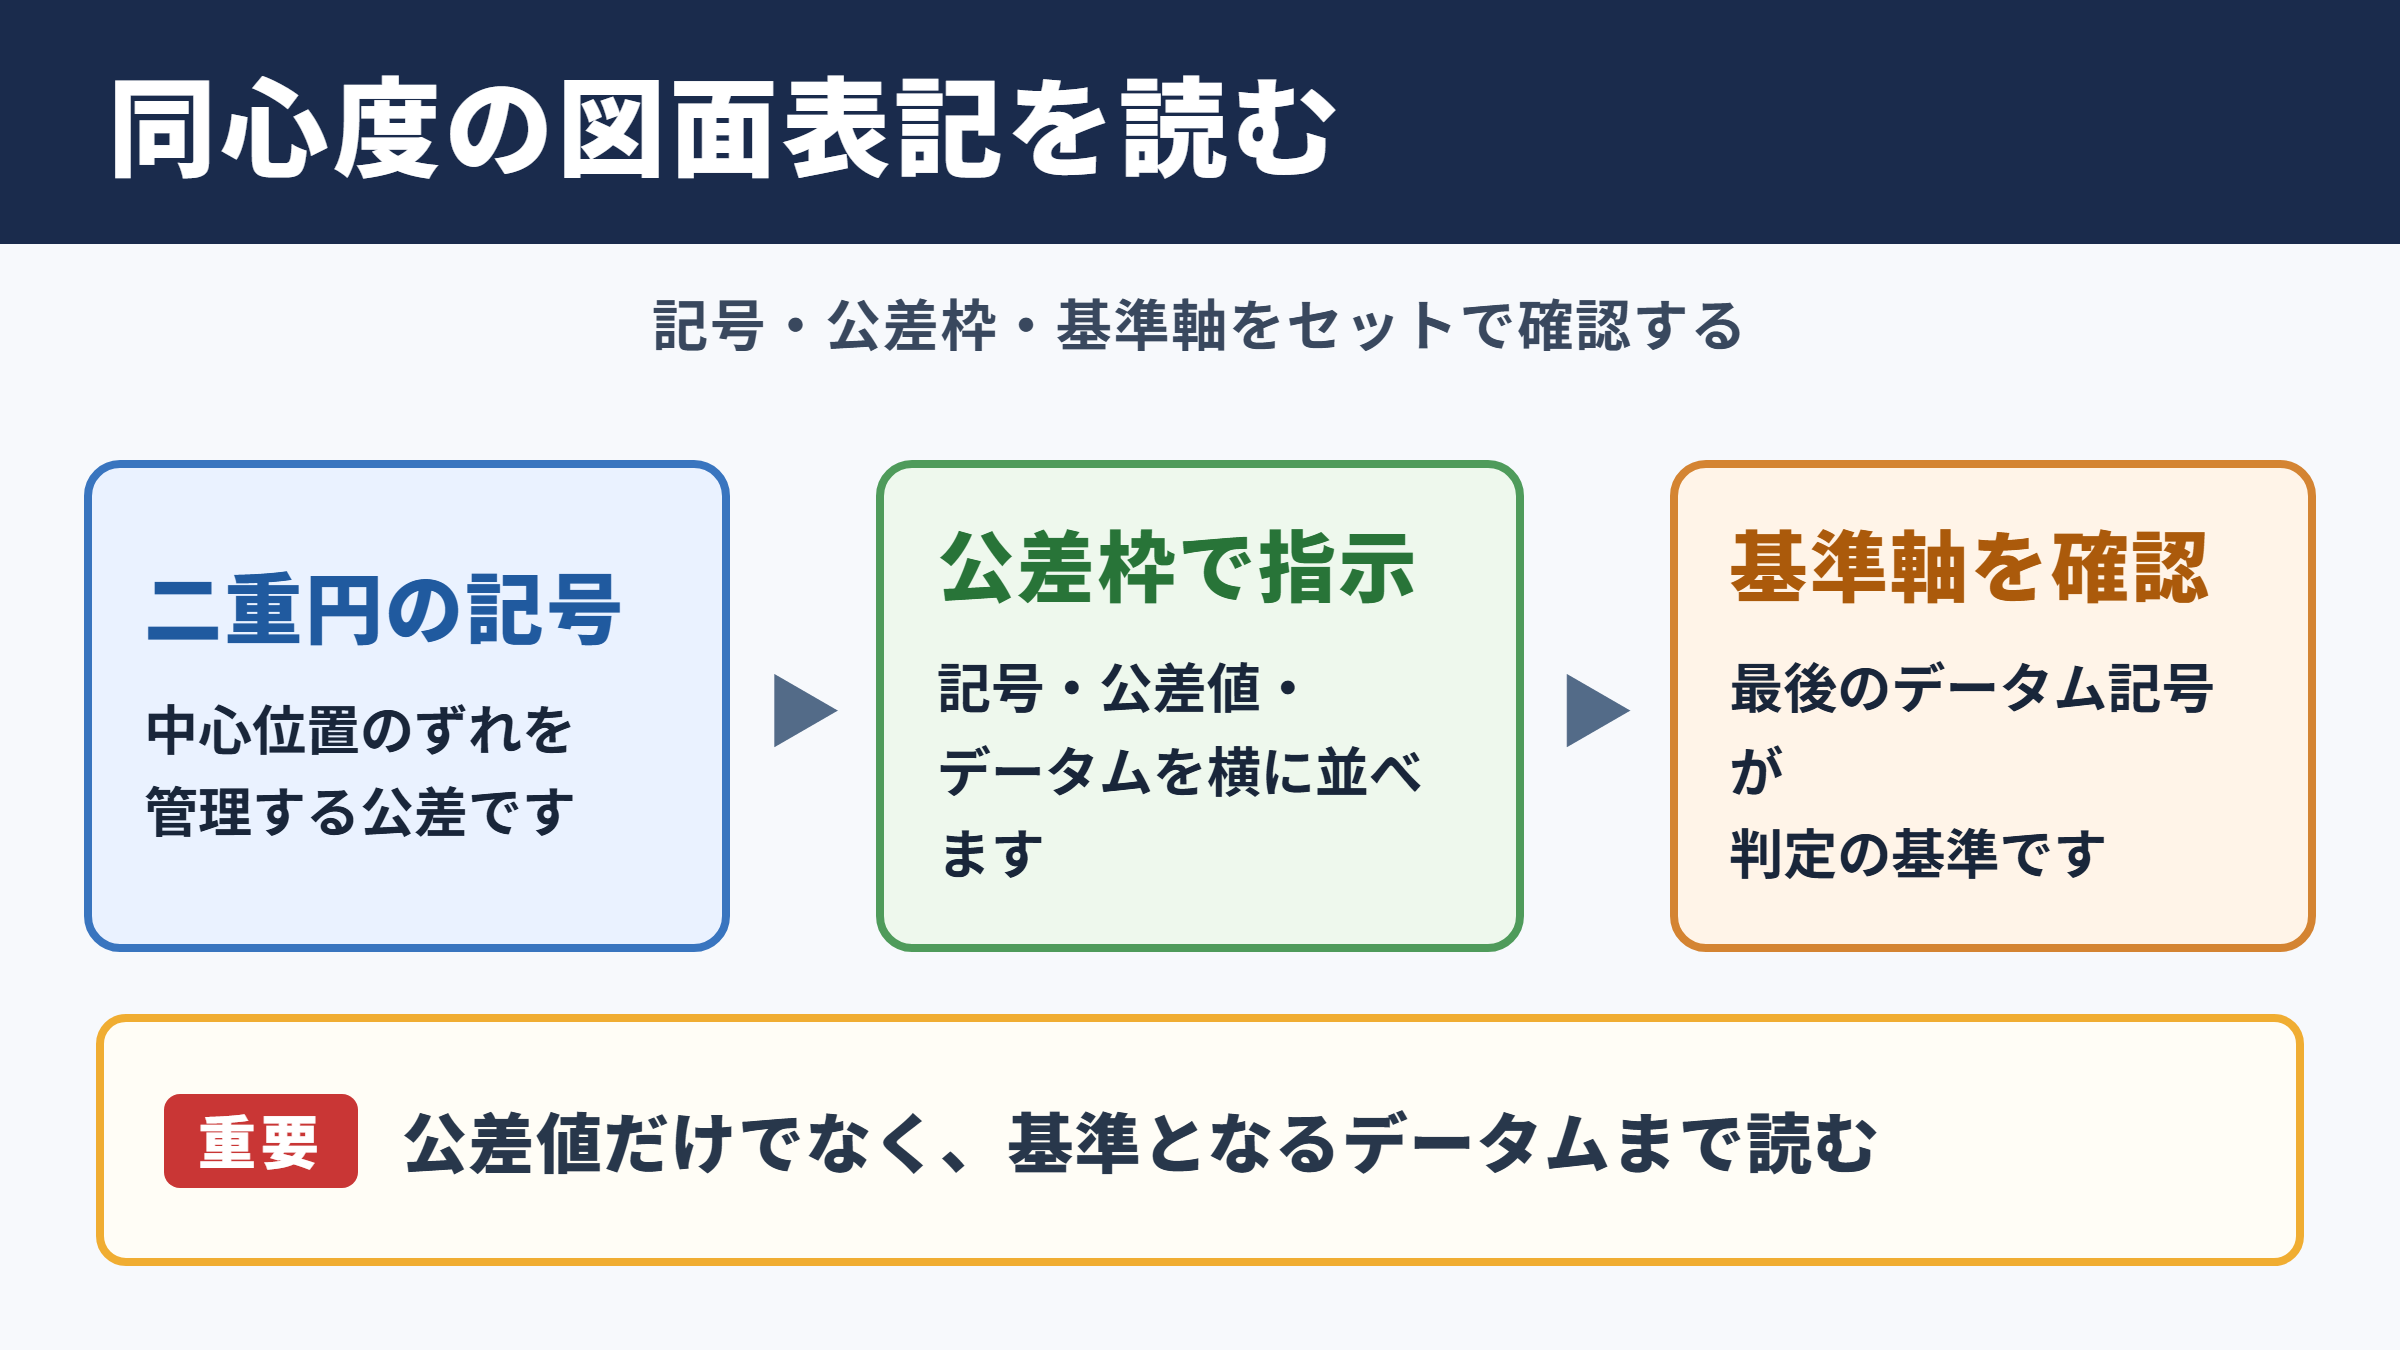
同心度は、二重の円を重ねた形の幾何公差記号で表します。
この記号は、対象となる円筒部や穴の中心が、基準とする軸線に対してどれほど一致しているかを管理したい場面で使用されます。
一般的な寸法公差が直径や長さの許容範囲を示すのに対し、同心度は中心位置のずれという幾何学的な状態を対象にする点が特徴です。
たとえば外径が寸法内であっても、中心が偏っていれば回転時の振れや偏摩耗を招くおそれがあります。
そのため、モーターシャフト、ベアリングのはめあい部、回転体、同軸上に配置される穴などで検討される公差といえるでしょう。
同心度の指示では、対象形体だけでなく、何を基準に中心をそろえるのかを明確にすることが重要です。
公差値だけを見て判断せず、データム記号と引出線の関係まで確認する必要があります。
公差枠を用いた基本表記
図面では、同心度の記号、公差値、データム文字を横長の公差枠に並べて記載します。
公差枠は通常、対象となる円筒面の寸法線、外形線、または延長線に引出線で結びます。
公差値が〇・〇二で、基準がAであれば、対象の中心はデータムAの中心に対して、指定された許容域内に収まることが求められます。
数値だけを見るのではなく、公差枠の最後にあるデータム記号を確認する習慣を付けると、図面の読み違いを減らせます。
なお、図面上の記号はJISの改訂状況や企業内規格によって運用が異なる場合もあるため、実務では該当図面の注記も確認してください。
| 公差枠の要素 | 示す内容 | 確認時の要点 |
|---|---|---|
| 幾何公差記号 | 管理する幾何特性 | 同心度を対象としているかを確認します |
| 公差値 | 許容されるずれの大きさ | 単位と小数点の位置を確認します |
| データム記号 | 判定の基準となる形体 | 基準軸の作り方を把握します |
| 引出線 | 公差を適用する対象 | 穴か外径かを取り違えないようにします |
対象形体とデータムの関係
同心度では、管理対象となる形体と、比較の基準になるデータム形体を区別して考えます。
たとえば段付きシャフトでは、太い外径をデータムAに指定し、細い外径の中心がその基準軸にそろうように要求する構成が考えられます。
穴の場合も同様で、基準穴の中心軸に対して、別の穴の中心が適切な位置にあるかを評価します。
データムは単なる記号ではなく、測定時にワークをどのように保持し、どの軸を理想的な基準とみなすかを示す情報です。
したがって、加工担当者、検査担当者、設計者の間で共通の基準軸を持つための指示として理解するとよいでしょう。
同心度が管理する中心軸の意味
続いては同心度が対象とする中心軸と、部品機能との関係を確認していきます。
円筒部における中心の考え方
円筒形状には、断面ごとに円の中心が存在します。
実際の加工面には微小なうねりや真円度のばらつきがあるため、現実の部品に完全な一本の中心線が存在するとは限りません。
そこで幾何公差では、測定した形状から導かれる中心や軸線を用いて、設計意図に沿った判定を行います。
同心度を理解するうえでは、外径そのものの大きさではなく、各断面における中心の位置関係に着目することが大切です。
直径が均一に見えても中心が偏っていれば、同軸で回るべき部品として十分な性能を得られない場合があります。
回転部品で生じる不具合
同心性が不足した部品を回転させると、偏心による振動や騒音が発生しやすくなります。
ベアリング、シール、ギヤ、プーリー、チャックで保持する軸などでは、小さな偏りが組立後の不具合へつながることもあります。
たとえばシールの接触位置が偏れば、摩擦が一部に集中し、摩耗や漏れの原因になるでしょう。
ギヤやローラーでは、回転のむら、伝達精度の低下、異音といった現象が起こる可能性もあります。
偏心量が大きくなるほど、回転時の外周の移動量も大きくなります。
概念的には、偏心がeであれば、回転に伴う半径方向の変化はおおむねeを中心に現れます。
ただし、実際の機能は回転数、質量、支持方法、相手部品とのすきまによって変化します。
図面の公差値は、単に小さければよいのではなく、必要な性能と製造コストのバランスで設定することが欠かせません。
寸法公差や真円度との違い
同心度は、寸法公差、真円度、円筒度、振れと混同されやすい項目です。
寸法公差は直径や長さの許容範囲を示し、真円度は単一断面の円らしさを管理します。
円筒度は円筒面全体の形状を対象とし、振れは基準軸に対して回転させたときの変動を評価する考え方です。
一方の同心度は、複数の円形形体の中心関係に焦点を当てます。
どの特性を管理すれば製品機能を保証できるかを見極めて、公差の種類を選ぶ必要があります。
| 管理項目 | 主な対象 | 着目する内容 |
|---|---|---|
| 寸法公差 | 直径や長さ | 指定寸法との差 |
| 真円度 | 一つの円形断面 | 円としての形状の乱れ |
| 円筒度 | 円筒面全体 | 円筒としての形状の乱れ |
| 同心度 | 複数の円形形体 | 中心の位置関係 |
| 振れ | 回転させる面 | 回転時の指示値の変化 |
JIS規格における幾何公差の基礎
続いてはJIS規格に関連する幾何公差の基本的な考え方を確認していきます。
幾何公差を使う目的
幾何公差は、部品の形状、姿勢、位置、振れなどを、設計意図に沿って明確に伝えるための方法です。
通常の寸法だけでは、二つの軸をどれだけ一致させたいのか、面をどの程度平らにしたいのかを十分に表現できないことがあります。
そこで公差枠とデータムを用い、機能に必要な条件を補います。
幾何公差を適切に使うことで、設計、加工、検査、購買の間にある解釈の差を抑えやすくなります。
特に量産品では、図面の曖昧さを減らして品質判断をそろえることが大きなメリットです。
データム設定の基本
データムは、部品の位置や姿勢を評価するための基準です。
円筒部をデータムにする場合は、その円筒面から導かれる中心軸が評価の中心になります。
加工や測定では、データム面またはデータム軸を基準としてワークを位置決めします。
基準の選定が不適切だと、測定可能であっても部品の実際の使用状態を再現できないかもしれません。
組立時に相手部品と接触する面、回転中心になる穴、治具で確実に保持できる外径などを踏まえて選定することが大切です。
データムは測定しやすさだけで決めるものではありません。
部品が製品内で果たす役割と、組み付け時の基準を反映させることが基本です。
公差値を決める際の視点
同心度の公差値を過度に小さくすると、高精度な加工機、専用治具、検査工数が必要になり、製造コストが増える傾向があります。
反対に値を大きくしすぎれば、組立時のガタ、振れ、摩耗、外観不良などを許してしまう可能性があります。
公差を決める際には、相手部品とのすきま、回転数、許容振れ、軸受の性能、加工方法、測定能力を総合的に確認します。
設計段階では、理想値ではなく機能を満たす最も現実的な許容範囲を探る視点が重要です。
過去の不良実績や工程能力のデータがあれば、根拠のある公差設計につながります。
同心度と同軸度および振れの使い分け
続いては混同されやすい同軸度や振れとの違いを確認していきます。
同心度と同軸度の位置付け
同心度と同軸度は、どちらも中心の関係を扱うため、言葉として混同されやすい表現です。
実務では、複数の円筒形体の軸をそろえたい要求を、同軸に関する管理として捉える場面が多くあります。
ただし、図面でどの記号を使うか、どの規格体系に従うか、どのような検証方法を採用するかは、組織や適用規格によって確認が必要です。
古い図面や社内標準の表現が残っている場合には、用語だけで判断せず、公差枠と検査要領を照らし合わせましょう。
同心という言葉の一般的な意味と、規格上の厳密な定義は必ずしも同じではありません。
振れ公差を選ぶ場面
回転時の実際の動きを直接管理したいなら、振れ公差が適しているケースがあります。
ダイヤルゲージなどを用いてワークを基準軸回りに回転させ、測定子の変動量を見る方法は、現場で理解しやすい利点があります。
外径の偏りだけでなく、面の傾きや形状誤差の影響も、測定値に含まれる場合があります。
そのため、完成品としての回転性能を重視する部品では、振れによる管理が機能的な要求に合うこともあるでしょう。
同心に関する要求は中心の位置関係を重視します。
振れに関する要求は回転させたときに現れる測定値の変化を重視します。
要求機能から選ぶ判断
公差記号は、慣例だけで選ぶのではなく、部品に求める機能から選定します。
穴の中心を基準穴に対してそろえたいのか、回転時の外周振れを抑えたいのか、組立時の位置決めを保証したいのかを整理してください。
検査設備で再現可能かどうかも重要な判断材料です。
複雑な幾何公差を指定しても、現場で安定して測れなければ品質保証が難しくなります。
設計レビューでは、対象機能、データム、測定方法、判定基準を一連のものとして確認すると、図面指示と品質管理のずれを防ぎやすくなります。
図面作成時の記入手順と注意点
続いては図面に同心度を記入する際の手順と注意点を確認していきます。
対象となる形体の明確化
最初に、同心に管理したい対象が穴なのか外径なのか、あるいは段付き部分なのかを明確にします。
図面上で引出線を結ぶ場所が曖昧だと、検査対象の取り違えにつながります。
対象形体の寸法や加工面を確認し、どの円筒面から中心を導くのかを設計者と製造側で共有することが必要です。
複数の類似した外径が並ぶ部品では、対象箇所を分かりやすく示す配慮が求められます。
公差枠を配置する際は、寸法線との関係も整理し、読み手が一目で理解できる図面を目指しましょう。
データム記号の配置
データム記号は、基準となる面や円筒面に直接関連付けて記載します。
円筒部を基準にする場合、どの外径または穴がデータムなのかを明瞭に示すことが重要です。
データムの指定箇所が変われば、基準軸そのものが変わるため、同じ公差値でも判定結果が変わることがあります。
データム記号の付け先は、同心度の意味を決める要素と考えてよいでしょう。
組立図や相手部品との関係も確認し、使用状態に近い基準を選ぶことが望まれます。
注記と検査要領の整合
特殊な保持方法、測定位置、測定断面、温度条件などが必要な場合は、図面注記や検査規格に明記します。
たとえば長いシャフトでは、測定する位置によって結果が変わる場合があります。
検査治具の支持位置やチャッキング方法でも、ワークのたわみや把握変形が生じる可能性があります。
測定の再現性を高めるためには、図面の幾何公差と検査手順を切り離さずに管理することが大切です。
図面に公差を記入した後は、加工方法と測定方法で実現できるかを必ず見直してください。
設計上は正しくても、工程で安定して保証できない指示は品質リスクになります。
同心度の測定方法と検査のポイント
続いては同心度を確認するための測定方法と、検査時のポイントを確認していきます。
ダイヤルゲージを使う検査
現場では、Vブロック、センター、コレットチャック、回転治具などで基準部を保持し、ダイヤルゲージで対象部を測定する方法が用いられます。
ワークを回転させながら指示値の変化を見ることで、外径の振れや偏りの傾向を把握できます。
ただし、この方法で得られる値が図面上の同心度と完全に同一の評価になるとは限りません。
測定している特性、支持条件、ゲージの当て方を理解したうえで、判定基準を設定する必要があります。
簡便な測定ほど便利ですが、何を測っているのかを明確にすることが欠かせません。
三次元測定機による評価
三次元測定機では、円筒面や穴の複数点を測定し、演算によって中心軸や位置関係を評価できます。
複雑な部品や高精度な部品では、測定点数や測定戦略を適切に設定することで、より詳細な解析が可能になります。
一方で、測定点の配置、プローブの径、フィルタ条件、基準の作り方によって結果が変わることもあります。
プログラムを作成する際は、図面に示されたデータム体系を正しく再現することが重要です。
三次元測定機では、対象円筒から軸を算出し、データム軸との位置関係を評価します。
測定点数が少なすぎると、局所的な傷や形状誤差の影響を受ける場合があります。
測定誤差を抑える工夫
測定精度を確保するには、ワークの汚れ、バリ、打痕、温度差、治具の摩耗などを確認します。
測定前に表面を清掃し、基準面に異物がない状態にすることは基本です。
長尺物や薄肉部品では、支持方法による自重たわみも考慮する必要があります。
測定器の校正状態、ゲージの分解能、繰り返し測定のばらつきも、判定の信頼性に影響します。
特に厳しい公差を扱う場合は、測定値だけでなく、測定システム全体の不確かさまで意識するとよいでしょう。
同心度記号と図面表記のまとめ
同心度の記号は、円形または円筒形の形体について、基準となる軸との中心関係を管理するために用いられます。
図面を読む際は、記号と公差値だけでなく、対象形体、データム、引出線の位置を一緒に確認することが重要です。
同心度は寸法公差や真円度、振れとは目的が異なります。
回転性能を直接管理したいのか、複数形体の中心関係を管理したいのかを整理し、製品機能に合う公差を選びましょう。
また、JISに基づく幾何公差は、設計意図を加工と検査へ正確に伝えるための共通言語です。
データムの選定、測定方法、工程能力まで含めて検討することが、実用的で品質の安定した図面表記につながります。