Cpk1.33は品質管理でよく使われる判断基準ですが、不良率を単純に一つの数字で断定できるわけではありません。
規格の片側だけが厳しいのか、工程の平均が中心にあるのか、正規分布を前提にできるのかによって、想定される不良率は変わります。
とはいえ、基本条件をそろえた場合には、Cpk1.33は量産工程で一定の余裕がある水準として扱われ、工程能力の目安にもなります。
この記事ではCpk1.33の不良率、計算方法、シグマレベルとの関係、工程能力指数を品質管理へ生かす方法をわかりやすく整理します。
Cpk1.33における不良率の目安
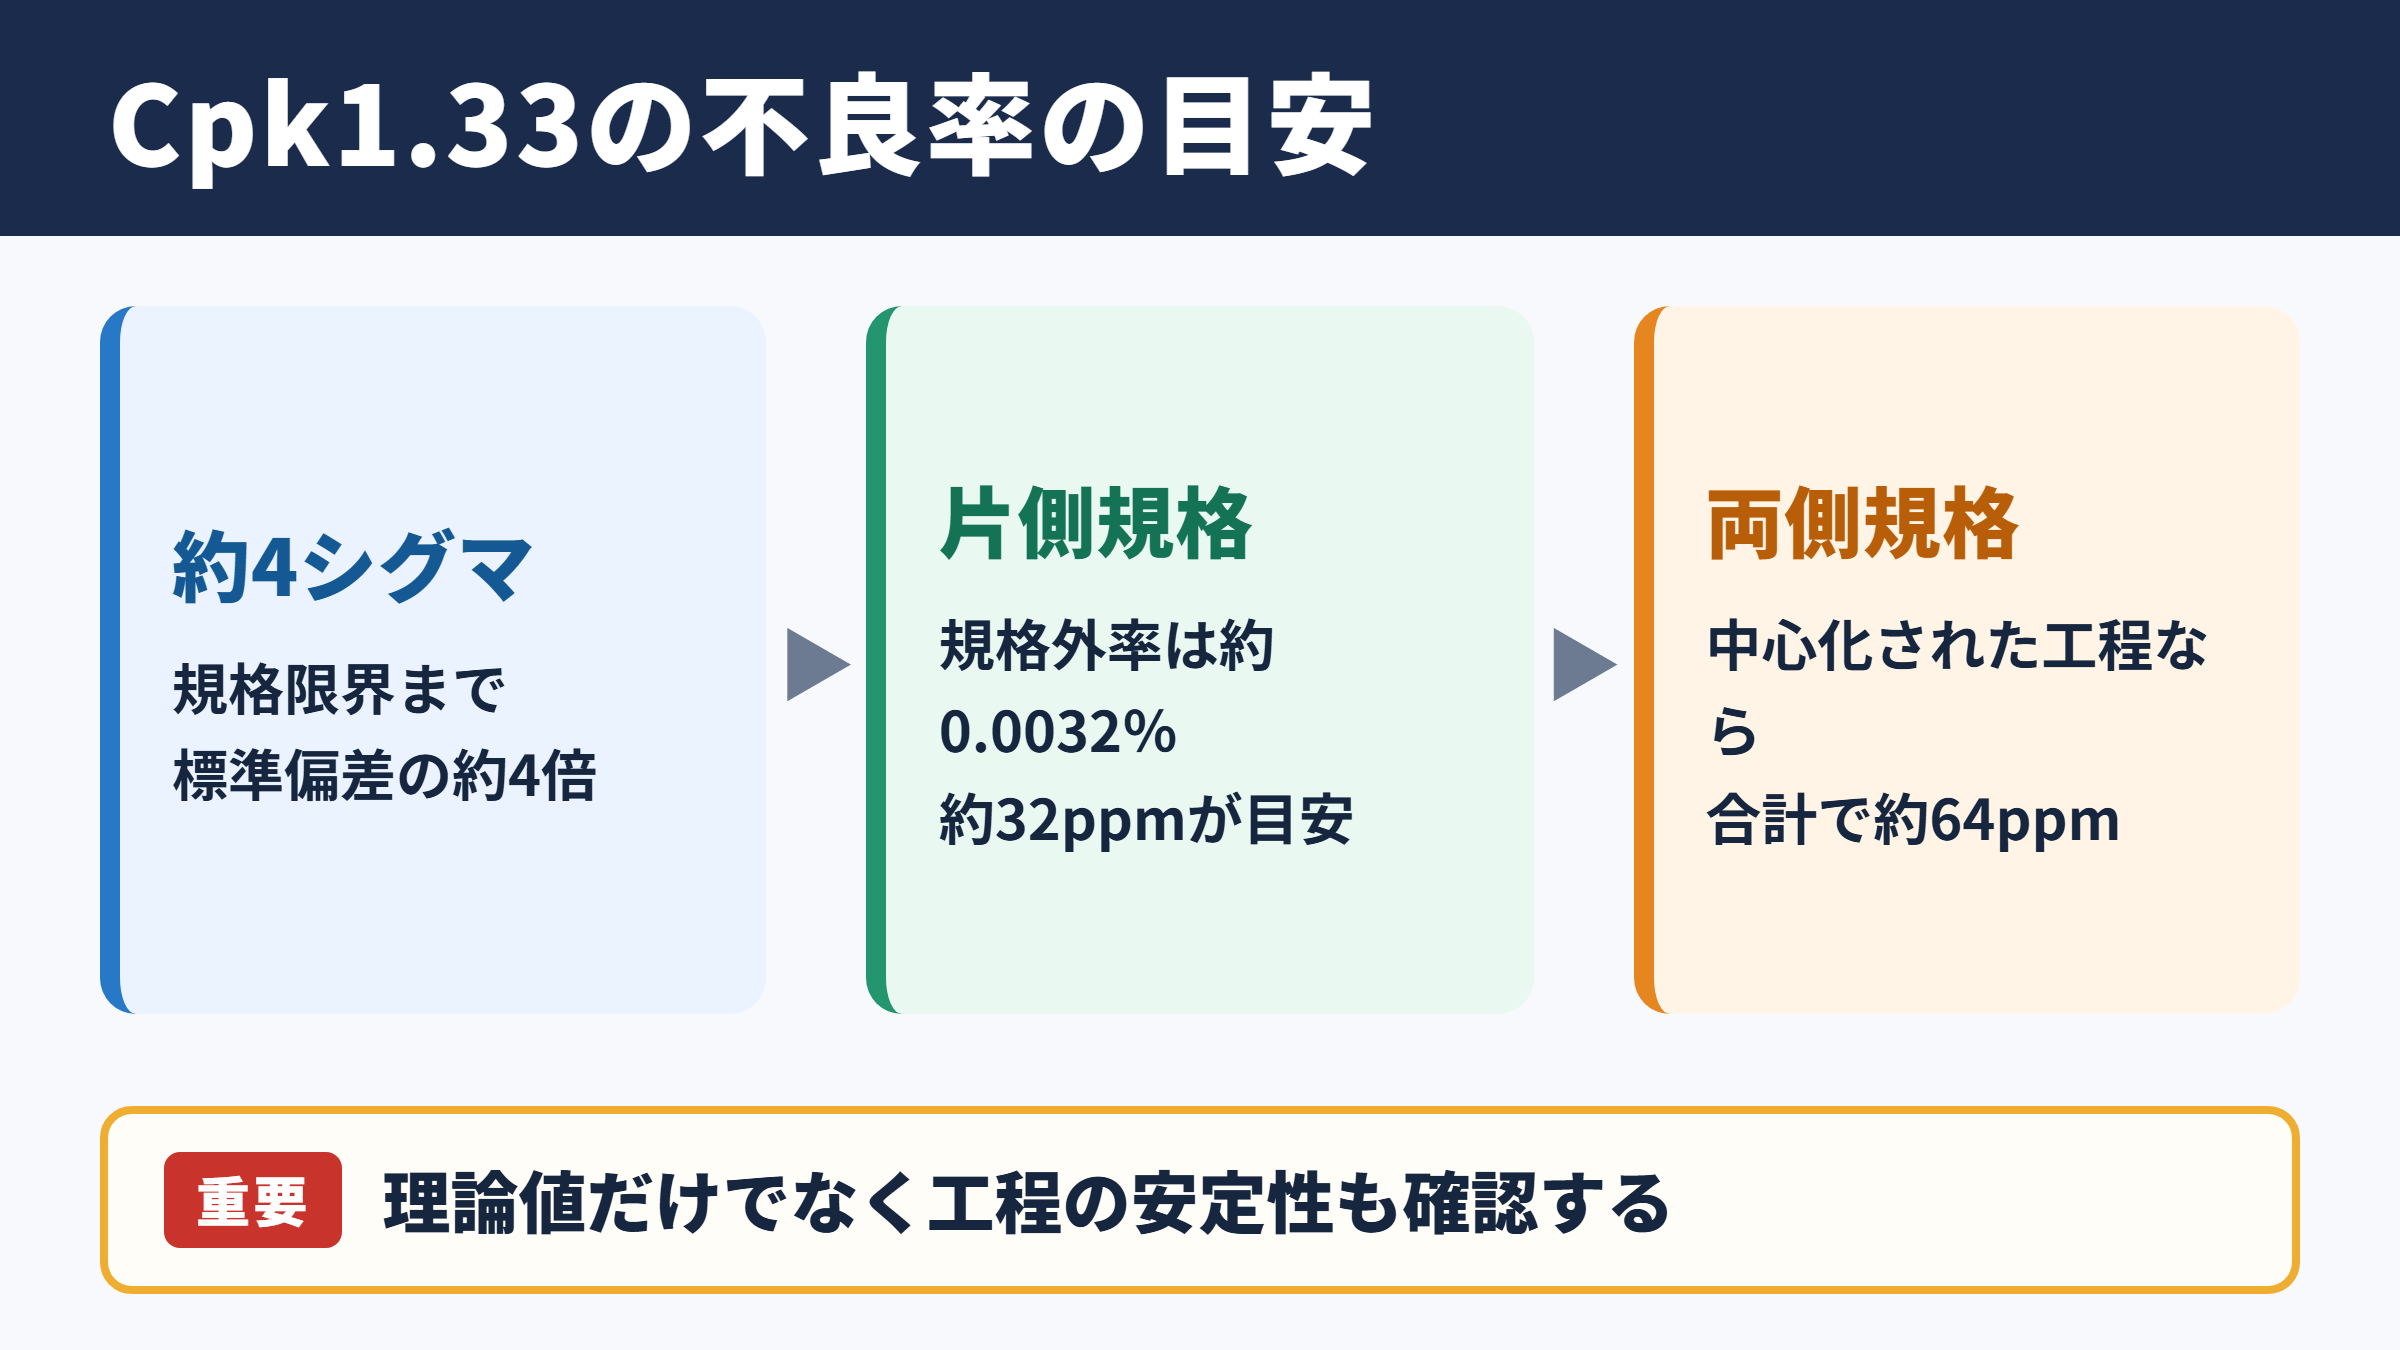
それではまずCpk1.33における不良率の目安について解説していきます。
Cpk1.33と片側不良率の基本値
Cpkは、規格限界までの距離を標準偏差の何倍で確保できているかを示す工程能力指数です。
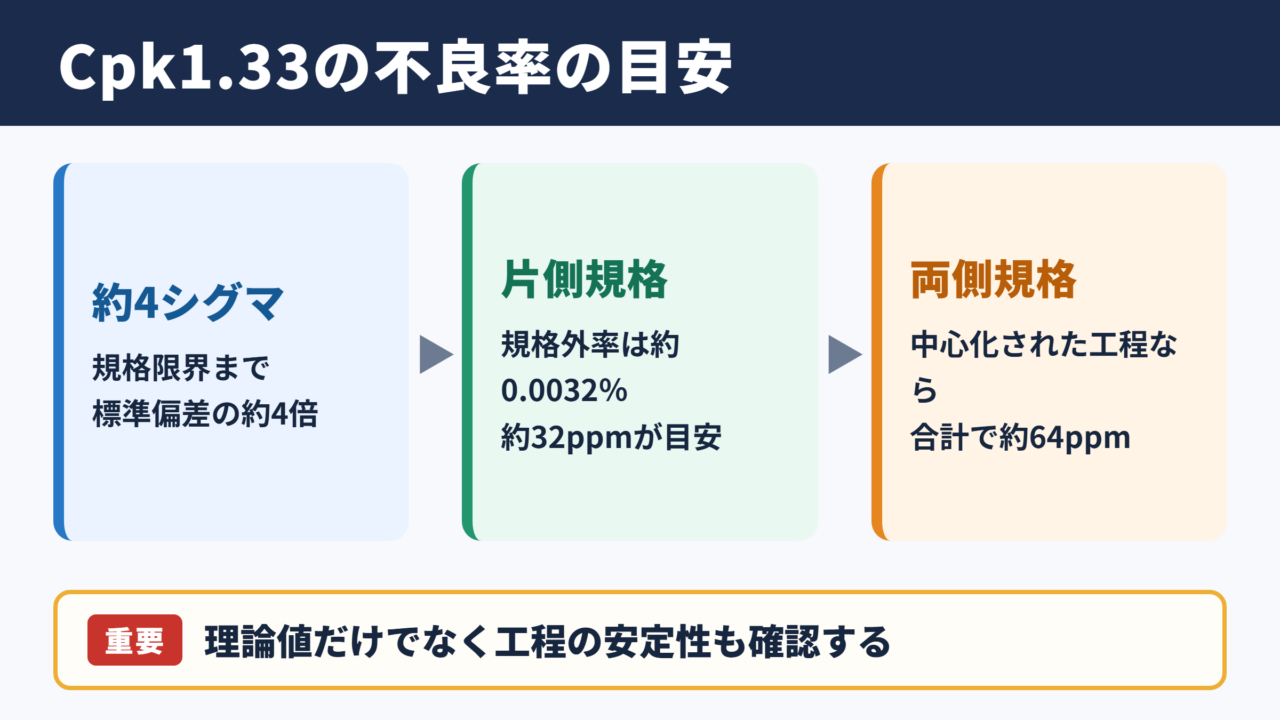
Cpk1.33の場合、平均値から近い側の規格限界までが標準偏差の約4倍に相当します。
工程のばらつきが正規分布に従い、測定値に偏りや異常がないと仮定すると、4シグマの片側外れ確率は約0.0032パーセントです。
これは100万個あたりに換算すると、およそ32個の規格外が発生する見込みという意味になります。
Cpk1.33の代表的な不良率は、片側規格で約32ppmという見方が基本です。
ppmは100万分の1を表す単位であり、少ない不良を扱う製造現場ではパーセントより比較しやすい単位です。
正規分布を前提とした概算です。
Cpk1.33は約4シグマに相当します。
片側の規格外率は約0.0032パーセントです。
ppm換算では約32ppmです。
両側規格における不良率の考え方
上限規格と下限規格の両方があり、工程平均が規格の中央に位置する場合には、両側の外れを考える必要があります。
この条件では、上下それぞれに約32ppmが発生するため、合計の理論不良率は約64ppmになります。
パーセントで表すと約0.0063パーセントであり、10万個を生産した場合には6個前後の不良が統計上は想定される水準です。
ただし実際の生産では、設備の経年変化、材料ロットの差、作業条件の変動などが重なります。
理論上の64ppmだけを品質保証の約束として扱うのではなく、工程の安定性も併せて確認することが重要です。
両側規格で中心化された工程なら、Cpk1.33の理論不良率は約64ppmが一つの目安になります。
| 条件 | 規格外率の目安 | 100万個あたり | 確認したい点 |
|---|---|---|---|
| 片側規格 | 約0.0032パーセント | 約32個 | 片側の規格限界までの距離 |
| 両側規格で中心化 | 約0.0063パーセント | 約64個 | 上下のばらつきと平均位置 |
| 平均が片側へ偏る | 理論値より増加しやすい | 条件により変動 | 工程平均の移動 |
| 工程が不安定 | 単純計算が難しい | 予測精度が低下 | 管理図上の異常 |
実績不良率と理論不良率の違い
理論不良率は、現在のばらつきが将来も維持されると考えた統計的な予測値です。
一方の実績不良率は、検査で確認された不良数を生産数で割って求める現場の結果です。
短期間では不良がゼロであっても、Cpkが低ければ偶然に助けられているだけかもしれません。
反対に、Cpk1.33以上でも突発的な設備停止や材料不良があれば、実績不良率は高くなります。
このため品質管理では、完成品検査の不良率だけで工程を評価せず、工程能力指数と管理図を組み合わせて予防的に判断する姿勢が求められます。
工程能力は不良が起きてから原因を探すための指標ではなく、不良が増える前の余裕を見える化するための指標です。
Cpkの計算方法と工程能力指数
続いてはCpkの計算方法と工程能力指数を確認していきます。
上限側と下限側の計算式
Cpkは上限規格側の能力と下限規格側の能力をそれぞれ計算し、小さい方の値を採用します。
上限規格値をUSL、下限規格値をLSL、工程平均をμ、標準偏差をσとすると、上限側はUSLからμを引いた値を3σで割って求めます。
下限側はμからLSLを引いた値を3σで割る考え方です。
二つの計算結果のうち低い方がCpkとなるため、平均が中央からずれるほどCpkは低下します。
上限側工程能力は、上限規格値から工程平均を引き、3σで割って求めます。
下限側工程能力は、工程平均から下限規格値を引き、3σで割って求めます。
Cpkは上限側と下限側のうち、小さい値を採用します。
規格幅が十分に広く見えても、平均が規格の片側へ近づけば、近い側で不良が発生しやすくなります。
Cpkはばらつきだけでなく、工程の中心ずれも反映する指標です。
具体例によるCpk1.33の算出
たとえば寸法の下限規格を99.60、上限規格を100.40、工程平均を100.00、標準偏差を0.10とします。
上限側は100.40から100.00を引き、3×0.10で割るため、約1.33となります。
下限側も100.00から99.60を引き、同じく0.30で割るため、約1.33です。
この工程は規格中央に平均があり、上下の規格限界まで同程度の余裕を持っている状態です。
もし平均が100.10に移動すると、上限側の余裕は0.30になり、上限側の指数は1.00まで下がります。
標準偏差が変わらなくても、平均の移動だけで不良リスクが大きくなる点に注意しましょう。
例として上限規格100.40、下限規格99.60、平均100.00、標準偏差0.10を設定します。
上限側と下限側はいずれも0.40÷0.30となります。
このときCpkは約1.33です。
CpとCpkの役割の違い
Cpは規格幅を工程のばらつき幅で割り、工程が理想的に中心にある場合の潜在能力を示します。
Cpkは実際の平均位置を含めるため、現時点の工程が規格に対してどれほど安全かを判断できます。
Cpが高くCpkが低い場合、ばらつき自体は小さいものの、平均が片側へずれている可能性があります。
このケースでは設備条件や加工補正を見直して、中心へ戻す対策が有効です。
反対にCpとCpkがともに低い場合は、平均調整だけでは足りず、材料、治具、工具、加工条件などからばらつきを減らす必要があります。
Cpは潜在的な能力、Cpkは実際の工程状態を反映する能力として使い分けます。
シグマレベルとCpkの関係
続いてはシグマレベルとCpkの関係を確認していきます。
Cpkからシグマレベルを読む方法
Cpkに3を掛けると、近い側の規格限界までのシグマレベルを概算できます。
そのためCpk1.00は3シグマ、Cpk1.33は約4シグマ、Cpk1.67は約5シグマ、Cpk2.00は約6シグマに対応します。
ここでいうシグマレベルは、工程平均から最も近い規格限界までの距離です。
平均が規格中央にあり、上下対称の工程であれば、この対応関係は特に理解しやすくなります。
Cpk1.33は最寄りの規格限界まで4σを確保した状態と考えると、品質水準をつかみやすくなります。
| Cpkの目安 | 最寄り側のシグマレベル | 両側の理論不良率目安 | 一般的な評価 |
|---|---|---|---|
| 0.67 | 約2σ | 約45,500ppm | 不良リスクが高い状態 |
| 1.00 | 約3σ | 約2,700ppm | 最低限の管理水準 |
| 1.33 | 約4σ | 約64ppm | 量産でよく求められる水準 |
| 1.67 | 約5σ | 約0.6ppm | 高い品質余裕 |
| 2.00 | 約6σ | ごく低い水準 | 重要特性で検討される水準 |
シックスシグマで注意したい前提
シックスシグマでは、長期的な平均のずれを1.5σとして扱い、約3.4ppmという数値が紹介されることがあります。
一方、Cpkの基本計算は、通常は現在の工程平均と標準偏差をもとにした短期的な評価です。
両者は似た言葉で語られやすいものの、平均シフトの扱いが異なるため、数値をそのまま同一視しない方が安全です。
顧客要求や社内基準にシックスシグマの考え方が含まれる場合は、短期能力と長期能力のどちらを求めるのかを明確にします。
Cpkとシグマレベルを比較するときは、平均シフトを含む指標かどうかを確認することが欠かせません。
不良率予測を実務で使う視点
不良率の推定は、工程改善の優先順位を決める際に役立ちます。
たとえばCpk1.00の工程を1.33へ引き上げられれば、正規分布の前提では規格外の見込みを大幅に減らせます。
ただし、Cpkを上げる目的は数値を飾ることではありません。
クレーム、選別工数、再加工、廃棄、納期遅延といった品質コストを減らし、安定供給を実現することが本来の目的です。
重要寸法や安全に関わる特性については、理論不良率だけでなく、影響度や検出可能性も踏まえてより高い工程能力を設定するとよいでしょう。
Cpk1.33を目安にする品質管理
続いてはCpk1.33を目安にする品質管理を確認していきます。
量産工程で求められる水準
Cpk1.33は、自動車部品、機械部品、電子部品などの量産分野で、一般的な重要特性の目標値として採用されることが多い数値です。
規格に対して一定の余裕を確保しながら、生産性とのバランスも取りやすい水準といえるでしょう。
ただし、すべての特性に同じ基準を当てはめる必要はありません。
外観のように後工程で検出しやすい特性と、機能不全や安全事故につながる特性では、必要な管理の厳しさが異なります。
特性の重要度に応じてCpkの目標を変えることが、現実的で強い品質管理につながります。
工程能力目標の設定基準
試作段階では、設備条件や作業方法が固まりきっていないため、量産時より低い工程能力となることがあります。
量産移行前には、工程条件を標準化し、複数ロットで能力を確認する流れが大切です。
一般特性はCpk1.33以上、重要特性はCpk1.67以上、特に重大な影響を持つ特性はさらに高い水準を検討する企業もあります。
ただし目標値は、測定器の能力、工程の性質、コスト、顧客要求との整合性を取って決める必要があります。
Cpk1.33は多くの量産工程で目安となる値ですが、万能な合格ラインではありません。
安全性、法規制、顧客要求、故障時の影響が大きい特性では、より高い工程能力を設定する判断が必要です。
サンプル数とデータ収集の注意点
Cpkを正しく評価するには、十分なデータ数と、工程を代表する採取方法が必要です。
特定の時間帯だけを測定したり、良品だけを選んだりすると、実際より良いCpkが出てしまいます。
材料交換前後、段取り替え後、工具交換前後、担当者交代時など、変化が起きやすい場面も含めてデータを集めましょう。
また、測定器の繰り返し性や再現性に問題があると、工程のばらつきと測定誤差を区別できません。
工程能力を評価する前に、測定システムそのものが信頼できる状態かを確認することが先決です。
Cpkを正しく判断するための注意点
続いてはCpkを正しく判断するための注意点を確認していきます。
正規分布を前提にできるかの確認
Cpkから不良率を推定する計算は、データが概ね正規分布に従うことを前提としています。
実際の工程では、片側に裾が長い分布、二つの山がある分布、上下限で切れた分布なども起こり得ます。
このようなデータに通常のCpkを当てはめると、不良率の予測が実態から外れる可能性があります。
ヒストグラムや正規確率プロットを確認し、分布形状に大きな偏りがないかを見ておきましょう。
必要に応じて変換を行う方法や、非正規分布に対応した工程能力解析を用いる方法もあります。
工程の安定状態を確認する管理図
Cpkは、工程が統計的に安定している場合に意味を持つ指標です。
平均が日ごとに大きく動く、特定ロットだけばらつきが増える、周期的な変動があるといった状態では、全データをまとめたCpkだけでは原因が見えません。
管理図を用いれば、偶然原因による変動と、設備異常や材料変化のような特別原因による変動を見分けやすくなります。
管理図で安定性を確認してからCpkを読むことで、数字の解釈を誤りにくくなります。
高いCpkが出ていても、測定期間中に工程条件が変わっていれば安心できません。
工程の安定性を管理図で確認し、変化点を除去または原因究明したうえで能力を評価します。
規格外ゼロと工程能力の誤解
検査結果が規格内だったことと、工程能力が十分であることは同じではありません。
少ないサンプルでは、Cpkが低い工程でも偶然に規格外が見つからない場合があります。
また、全数選別で不良品を出荷していない場合でも、工程内で不良が発生していれば、製造コストや納期への負担は残ります。
品質管理では出荷不良率だけで満足せず、工程で不良を作らない状態へ近づける視点が重要です。
Cpkは、そのための改善余地を数字で共有する共通言語として役立ちます。
Cpk1.33を維持する改善方法
続いてはCpk1.33を維持する改善方法を確認していきます。
平均値の中心化
Cpに余裕があるのにCpkが低い場合、最初に確認したいのは工程平均の位置です。
設備の補正値、金型の調整値、加工プログラム、温度補正などを見直し、平均を規格中央へ近づけます。
平均値が中心化されると、近い側の規格限界までの距離が広がり、標準偏差を変えなくてもCpkが改善することがあります。
ただし、単発の調整だけでは再びずれる可能性があります。
始業時点検、初品確認、補正ルールの標準化まで行うと、改善を維持しやすくなります。
ばらつきの低減
標準偏差を小さくすることは、Cpkを高めるための本質的な対策です。
ばらつきの要因には、材料特性、工具摩耗、治具のガタ、設備振動、温湿度、作業手順、測定方法などがあります。
特性要因図やなぜなぜ分析を活用し、影響の大きい要因から優先して検証すると効率的です。
改善前後で標準偏差だけでなく、平均値、分布形状、管理図の状態も比較すると、対策の効果を正しく評価できます。
Cpk改善は、平均の調整とばらつき低減を分けて考えると進めやすくなります。
工程能力を安定して上げるには、個人の熟練だけに頼らない仕組みづくりが重要です。
条件の標準化、設備保全、測定管理、異常時の対応基準を整えることで、Cpkの低下を未然に防げます。
継続監視と早期対応
Cpkは一度計算して終わりではなく、定期的に監視することで価値が高まります。
ロットごと、週ごと、月ごとなど、工程の特性に合った周期で推移を確認しましょう。
Cpkが目標値を下回ってから対応するのではなく、低下傾向が見えた段階で原因を調べることが大切です。
工具寿命や設備保全の時期とCpkの変化を関連付ければ、予防保全の計画にも活用できます。
品質部門だけが管理するのではなく、製造、保全、技術部門で数値を共有すると、対策のスピードが上がります。
まとめ
Cpk1.33は、正規分布と工程の安定を前提にすると、最寄りの規格限界まで約4シグマの余裕を持つ水準です。
片側規格では約32ppm、両側規格で工程が中心化されている場合には約64ppmが、理論上の不良率の目安になります。
ただし実際の不良率は、平均のずれ、工程変動、分布形状、測定精度によって変わります。
Cpkは上限側と下限側の工程能力の小さい方で決まり、ばらつきと中心ずれの両方を反映します。
まず管理図で工程の安定を確認し、測定システムを整えたうえでCpkを評価することが重要です。
目標値としてCpk1.33を活用しつつ、重要特性にはより高い水準を設定し、平均の中心化とばらつき低減を継続していきましょう。