陽極酸化アルミニウムは、アルミニウムの表面に人工的な酸化皮膜をつくり、耐食性や外観、耐久性を高めた材料です。
日本ではアルマイトという名称でも広く知られ、建築部材、家電、スマートフォン、自動車部品、調理器具など、身近な製品の多くに使われています。
アルミニウムは軽量で加工しやすい一方、表面に傷が付いたり、使用環境によって腐食したりする可能性があります。
そこで役立つのが、素材そのものの表面を酸化させて保護層を形成する陽極酸化処理です。
本記事では、陽極酸化アルミニウムの意味、仕組み、メリット、着色の特徴、注意点、用途までをわかりやすく解説します。
陽極酸化アルミニウムの意味と基本的な特徴
それではまず陽極酸化アルミニウムの意味と基本的な特徴について解説していきます。
アルマイトと呼ばれる表面処理
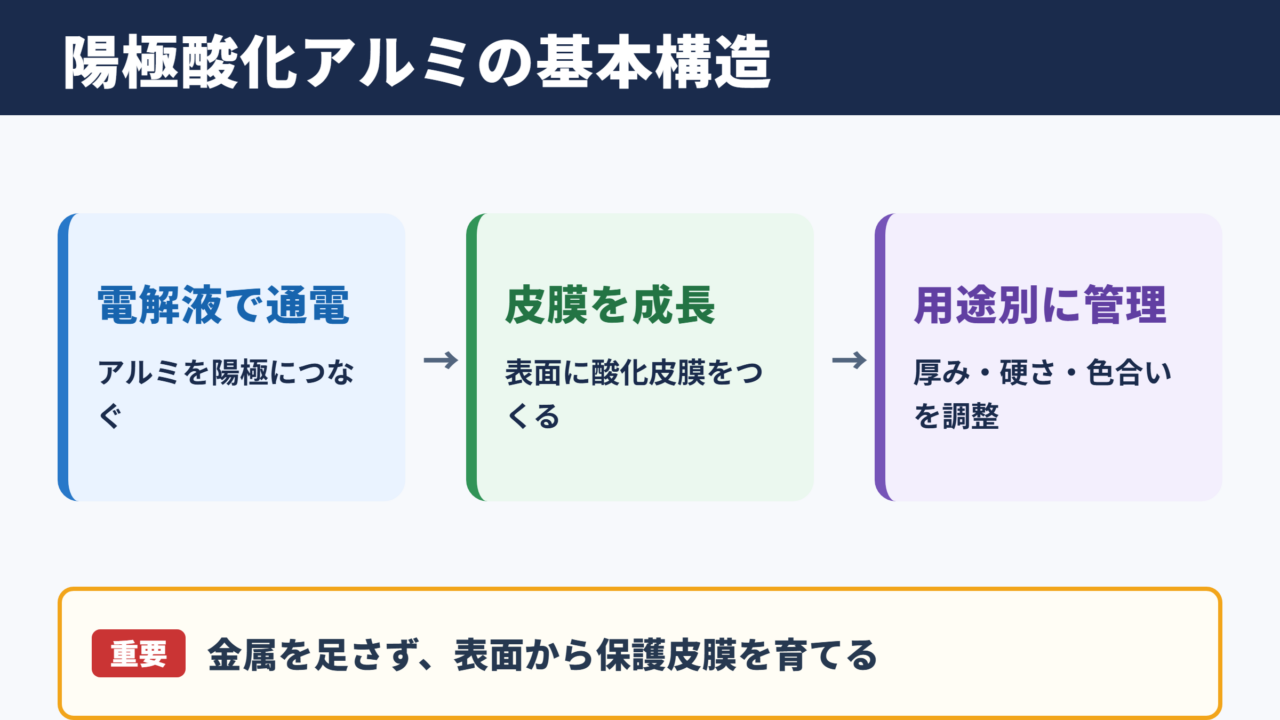
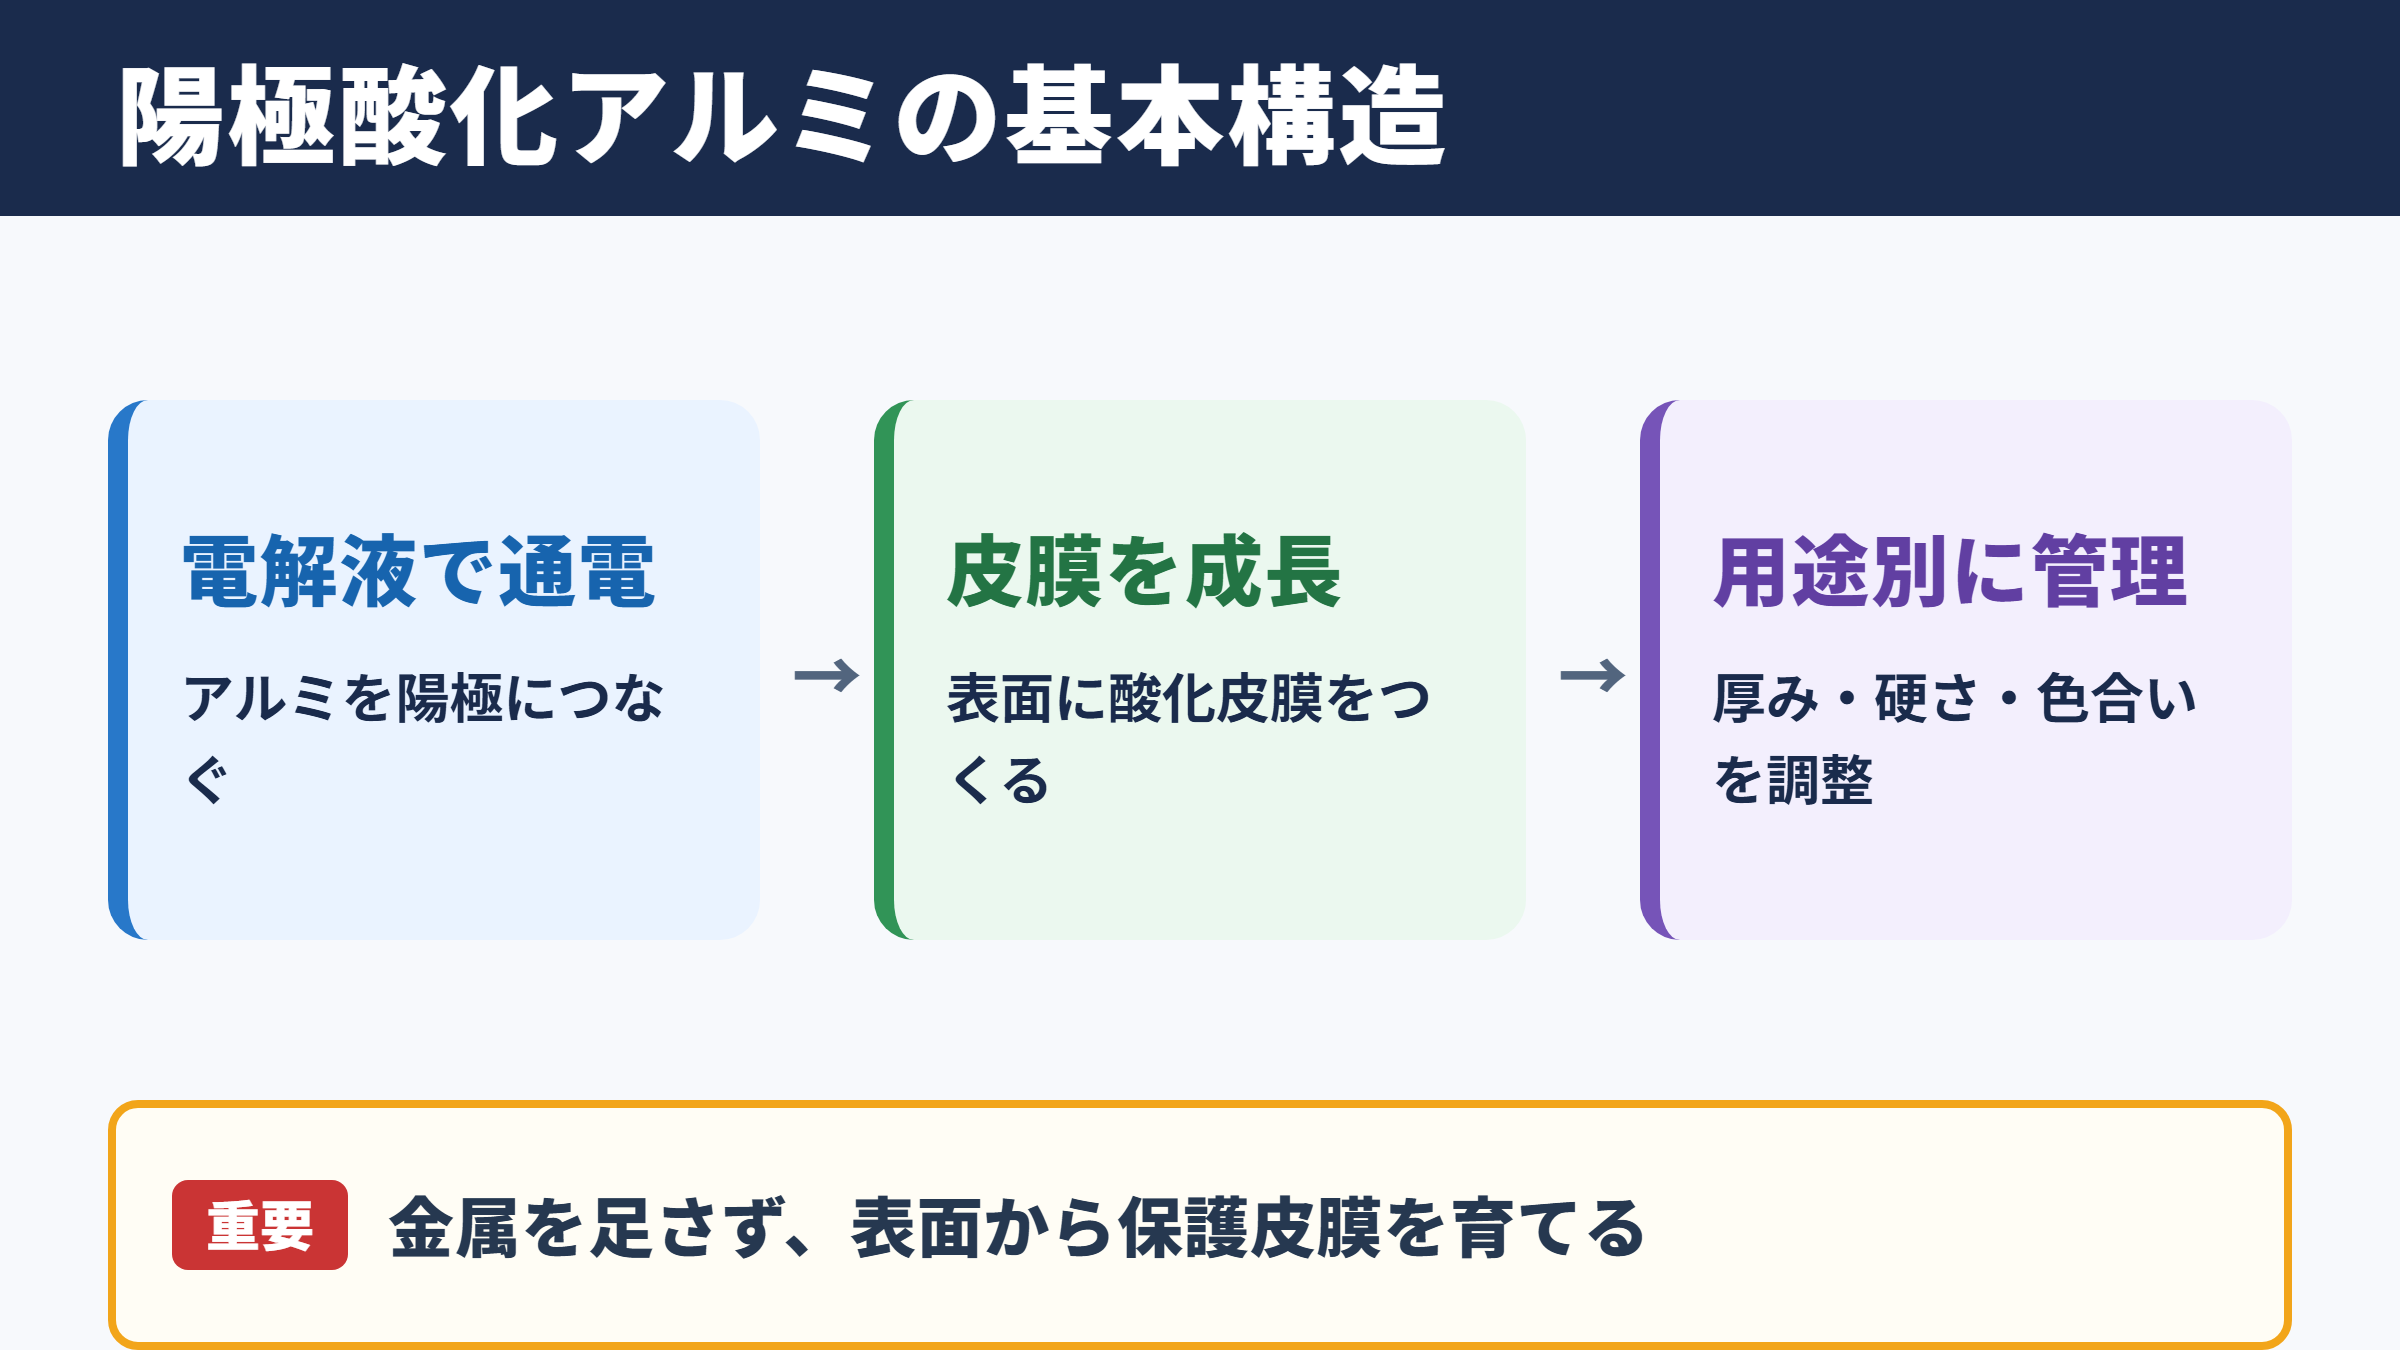
陽極酸化アルミニウムとは、アルミニウムを電解液に浸し、電気を流すことで表面に酸化アルミニウムの皮膜を形成した材料のことです。
日本では一般にアルマイト処理と呼ばれますが、これは陽極酸化処理の代表的な呼び方として定着しています。
アルミニウムは空気中でも自然酸化膜をつくります。
ただし自然にできる膜は非常に薄く、用途によっては摩耗、腐食、汚れ、傷への対策として十分ではありません。
陽極酸化処理では、電気化学反応を利用して、自然酸化膜よりも厚く、均一性を管理しやすい皮膜をつくります。
この皮膜は金属の上に塗料を載せる方法とは異なり、アルミニウムの表面自体を変化させて得られる点が大きな特徴です。
陽極酸化アルミニウムの重要なポイントは、表面に別の金属を付着させるだけの処理ではなく、アルミニウム表面から保護性の高い酸化皮膜を成長させることにあります。
電解処理で皮膜を成長させる仕組み
処理ではアルミニウム製品を陽極につなぎ、硫酸などを用いた電解液の中で電流を流します。
陽極側に置かれたアルミニウム表面では酸化反応が進み、緻密なバリア層と、微細な穴をもつ多孔質層が形成されます。
この微細な穴はポアと呼ばれ、染料を取り込んだり、封孔処理によって閉じられたりする部分です。
処理条件によって皮膜の厚み、硬さ、孔の状態、色合いが変わるため、製品の目的に合わせた管理が欠かせません。
装飾品なら色調や質感が重視され、機械部品なら耐摩耗性や寸法精度が重視されます。
同じアルマイトでも、求める性能によって工程設計が異なることを理解しておくとよいでしょう。
一般的な陽極酸化皮膜の厚さは用途で変わります。
室内の装飾用途では比較的薄い皮膜が選ばれ、屋外建材や耐久性が必要な部品ではより厚い皮膜が検討されます。
皮膜を厚くすればすべての性能が単純に上がるわけではなく、寸法、コスト、色調、素材との相性も合わせて判断します。
軽量なアルミニウムを活かす材料
アルミニウムは鉄やステンレスと比べて比重が小さく、製品の軽量化に役立つ金属です。
輸送機器、精密機器、携帯端末、建築設備では、重量を抑えることが燃費、施工性、操作性、持ち運びやすさにつながります。
一方で、アルミニウムは柔らかい性質をもち、未処理の表面では擦れ傷が目立つ場合があります。
陽極酸化によって表面の性質を整えると、軽量性を保ちながら表面耐久性を補いやすい点が魅力です。
材料全体を重い金属へ置き換えずに性能を高められるため、設計の自由度も広がります。
耐食性と耐摩耗性を高める皮膜性能
続いては耐食性と耐摩耗性を高める皮膜性能を確認していきます。
腐食を抑える酸化皮膜
陽極酸化皮膜の代表的なメリットは、アルミニウムの腐食を抑えやすいことです。
アルミニウムは通常でも酸化膜によって守られていますが、湿気、塩分、化学物質、異種金属との接触など、環境によっては腐食が進むことがあります。
陽極酸化処理で形成された皮膜は、外部環境と母材の間に保護層を設ける働きをします。
特に屋外で使う部材や、水分に触れやすい製品では耐食性の確保が製品寿命に関わります。
ただし、耐食性は皮膜の厚さだけで決まるものではありません。
材料の種類、前処理、封孔処理、設置場所、洗浄方法まで含めて評価することが重要です。
硬質アルマイトによる耐摩耗性
より高い硬さや耐摩耗性が必要な場合には、硬質アルマイトと呼ばれる処理が選ばれることがあります。
硬質アルマイトは、低温の電解液や高い電流密度などの条件を用いて、厚く硬い皮膜を形成する方法です。
摺動部品、治具、機械フレーム、シリンダー部品などでは、接触や摩擦による表面の消耗が問題になります。
そのような部位に硬質皮膜を活用すると、傷付きや摩耗への耐性を高められる可能性があります。
ただし、皮膜は非常に硬くなる一方で、形状や膜厚によっては割れや欠けに配慮が必要です。
使用中の荷重、相手材、潤滑の有無を考えずに選定すると、期待どおりの性能につながらないこともあります。
耐摩耗性を検討する際は、硬さだけを見るのでは不十分です。
接触圧、往復運動か回転運動か、相手材の硬さ、摩擦熱、粉じんの有無を整理すると、硬質アルマイトが適するか判断しやすくなります。
封孔処理による保護性
陽極酸化皮膜には微細な孔があるため、処理後に封孔処理を行うことがあります。
封孔処理はポアを閉じる工程であり、耐食性や汚れにくさ、染色後の色の安定性を高める目的があります。
着色したアルマイトでは、染料を入れた後に封孔処理を行うことで、色材が抜けにくくなります。
この工程の管理が不十分だと、使用中に白化や色落ち、腐食の進行が起きやすくなる場合があります。
見た目だけでなく、長期性能を左右する工程として確認したいポイントです。
| 性能項目 | 陽極酸化処理の役割 | 検討したい条件 |
|---|---|---|
| 耐食性 | 母材への水分や腐食因子の到達を抑えやすくします | 屋内外、湿度、塩害、薬品への接触 |
| 耐摩耗性 | 表面硬さを高め、擦れや摩擦への耐性を補います | 接触荷重、相手材、摺動回数 |
| 外観維持 | 光沢、つや消し、色調を整えやすくします | 指紋、清掃頻度、紫外線 |
| 絶縁性 | 酸化皮膜によって表面の電気的特性が変化します | 接地、導通部、接触抵抗 |
着色アルマイトの種類と意匠性
続いては着色アルマイトの種類と意匠性を確認していきます。
染色による豊かな色表現
陽極酸化皮膜にあるポアを利用すると、染料を浸透させて色を付けることができます。
黒、赤、青、金、緑などの色調を表現でき、素材の金属感を残しながらデザイン性を高められます。
塗装では表面を覆う印象になりやすいのに対し、着色アルマイトでは下地の仕上げや反射によって独特の質感が生まれます。
ヘアライン、梨地、鏡面、ブラストなどの前処理と組み合わせることで、同じ色でも印象が大きく変わります。
色と表面仕上げを一体で設計できることが、着色アルマイトの魅力です。
電解着色と自然な金属調
電解着色は、陽極酸化後の皮膜に金属塩を用いた電気化学的な処理を加え、色調を得る方法です。
ブロンズ系、黒系、グレー系など、金属らしい深みのある外観を求める建材や設備部材で利用されることがあります。
染料による着色と比べ、耐候性を重視する場面で検討されることもあります。
ただし、得られる色の範囲、素材差、ロット差、設備条件は処理方法によって変わります。
色見本だけで決めず、実際の材質、表面粗さ、部品形状で試作確認を行うことが大切でしょう。
着色アルマイトは、指定した色名だけで品質を判断できません。
合金番号、前処理、皮膜厚さ、光の当たり方、ロットによって見え方が変化するため、採用前には現物見本で色差と質感を確認することが欠かせません。
前処理が左右する外観品質
陽極酸化後の見た目は、処理前の表面状態に強く影響されます。
切削目、押出肌、傷、溶接跡、素材内部の偏りなどは、処理後に目立つ場合があります。
陽極酸化処理は表面を完全に覆い隠す塗装ではないため、下地の特徴をある程度反映します。
外観を重視する製品では、化学研磨、機械研磨、バフ研磨、ブラスト、エッチングなどの前処理を選びます。
特に意匠部品では、素材選定と前処理の段階から外観品質を設計する考え方が必要です。
| 仕上げの種類 | 見た目の傾向 | 活用されやすい製品 |
|---|---|---|
| 光沢仕上げ | 反射が強く、明るく高級感のある印象 | 装飾品、家電、意匠パネル |
| ヘアライン仕上げ | 一定方向の細かな筋があり、落ち着いた金属感 | 建築金物、操作パネル、筐体 |
| 梨地仕上げ | 均一でマットな質感 | 機器カバー、持ち手、日用品 |
| ブラスト仕上げ | 細かな凹凸による柔らかな反射 | 外装部品、デザイン性の高い製品 |
軽量化と機能性を活かす主な用途
続いては軽量化と機能性を活かす主な用途を確認していきます。
建築材と住宅設備への活用
窓枠、ドア、手すり、外装パネル、ルーバー、看板部材など、建築分野では陽極酸化アルミニウムが幅広く使われています。
施工時の取り回しや建物全体の荷重を考えると、軽量で耐食性を確保しやすい材料は大きな利点です。
屋外では雨水、紫外線、温度変化、排気ガスなどにさらされるため、用途に見合う皮膜仕様や表面処理を選ぶ必要があります。
海に近い地域や工業地帯では、通常より厳しい腐食環境を想定することもあります。
設計図面では、材質、処理種、皮膜厚さ、色調、外観基準を明確にしておくと、発注時の認識違いを減らせます。
電子機器と精密機器の筐体
ノートパソコン、タブレット、カメラ、音響機器、計測器などでは、アルミニウムの筐体に陽極酸化処理を施す例があります。
薄く軽い筐体を実現しながら、持ち運び時の傷付きにくさや、落ち着いた質感を両立しやすいためです。
金属らしい触感と多彩な着色表現は、製品ブランドの印象づくりにも役立ちます。
ただし、陽極酸化皮膜は電気を通しにくい性質をもつため、アースや導通が必要な箇所では処理を除去したり、マスキングしたりする設計が必要になります。
外観、放熱、電気特性、組立性をまとめて考えることが、精密機器設計のポイントです。
輸送機器と産業用部品
自動車、二輪車、鉄道、航空関連、産業機械では、軽量化と耐久性の両方が求められます。
陽極酸化アルミニウムは、フレーム、カバー、ブラケット、操作部、治具、搬送設備部品などに採用されます。
特に機械装置では、部品の交換頻度を減らすことや、清掃しやすい表面にすることが生産性にも影響します。
用途に応じて普通アルマイト、硬質アルマイト、着色アルマイトを使い分けるとよいでしょう。
耐薬品性や耐熱性が必要な場合は、実使用環境に近い条件で評価することが望まれます。
用途選定では、軽量化、外観、耐食性、耐摩耗性の優先順位を決めると仕様が整理しやすくなります。
例えば屋外パネルなら耐候性と色調、摺動部品なら硬さと膜厚、電子機器の外装なら意匠性と導通設計が重要になります。
素材選定と加工時に知っておきたい注意点
続いては素材選定と加工時に知っておきたい注意点を確認していきます。
アルミニウム合金による仕上がりの違い
アルミニウムにはさまざまな合金があり、含まれるマグネシウム、シリコン、銅、亜鉛などの成分によって、強度、加工性、耐食性、陽極酸化後の外観が変わります。
同じ処理条件でも、合金の種類が違えば色調や光沢に差が出ることがあります。
特に外観部品では、材料ロットや部品ごとの合金差が目立つ原因になりやすいため注意が必要です。
意匠面をそろえたい場合は、同一系統の材料を継続して使用することが有効です。
強度を優先する合金が必ずしも美しい着色に向くとは限らないため、機械的性質と外観性能の両面から選定します。
寸法変化と公差管理
陽極酸化皮膜は表面に形成されるため、処理後にはわずかな寸法変化が生じます。
はめあい部、ねじ部、精密な穴、摺動部では、この変化を考慮しないと組み立てに支障が出る可能性があります。
皮膜は母材の表面から内側と外側の両方に関係して成長するため、図面公差との整合を事前に確認することが大切です。
膜厚指定だけではなく、処理後寸法をどこで保証するのか、マスキング箇所を設けるのかも打ち合わせます。
精密部品では、陽極酸化処理を後工程として扱うだけでは不十分です。
加工寸法、皮膜厚さ、ねじの逃げ、嵌合条件、測定方法を設計段階から決めることで、処理後の不具合を防ぎやすくなります。
異種金属接触とメンテナンス
アルミニウムを鉄、銅、ステンレスなどの異種金属と接触させる場合、湿気を介した電食に注意が必要です。
陽極酸化皮膜があっても、傷、切断面、締結部、皮膜の薄い部分から影響を受けることがあります。
絶縁ワッシャー、シーリング材、適切な締結部品を使い、水分がたまりにくい構造にするとリスクを抑えやすくなります。
日常の手入れでは、柔らかい布と中性洗剤を使う方法が基本です。
強いアルカリ性洗剤や研磨剤は皮膜を傷める可能性があるため、使用前に洗浄剤の性質を確認しましょう。
| 注意したい項目 | 起こりやすい問題 | 対策の考え方 |
|---|---|---|
| 合金の違い | 色むら、光沢差、処理性の差 | 材料規格とロットを管理します |
| 精密寸法 | 嵌合不良、ねじの入りにくさ | 膜厚を見込んだ公差設計を行います |
| 異種金属接触 | 電食、変色、局部腐食 | 絶縁と排水性を確保します |
| 洗浄方法 | 変色、つや低下、皮膜損傷 | 中性洗剤と柔らかい布を基本にします |
陽極酸化アルミニウムのまとめ
陽極酸化アルミニウムは、アルミニウムの表面に酸化皮膜を形成し、耐食性、耐摩耗性、外観性を高める表面処理材料です。
アルマイトという名称で親しまれ、軽量なアルミニウムの利点を活かしながら、建築、電子機器、輸送機器、産業設備など多彩な分野で役立っています。
特に耐食性と軽量性を両立しやすい点は、製品設計における大きな魅力です。
着色処理を組み合わせれば、黒や金、ブロンズ系などの表現も可能になり、機能とデザインを両立しやすくなります。
一方で、合金の種類、前処理、皮膜厚さ、封孔処理、寸法公差、異種金属との接触によって、完成品の性能は変わります。
陽極酸化処理を採用する際は、単にアルマイト指定とするのではなく、使う環境と優先したい性能を明確にすることが重要でしょう。
用途に合った仕様を選べば、傷や腐食への不安を抑えつつ、長く美しい状態を維持しやすい製品づくりにつながります。