焼きなましとは?意味や読み方をわかりやすく解説!(焼なまし:焼鈍し:金属:熱処理:目的など)
焼きなましは、金属を加熱してから条件を整えながら冷却し、硬さや内部の状態を調整する熱処理です。
製造現場では、加工しやすさの回復、残留応力の低減、組織の均一化などを目的として行われます。
名称は耳にしたことがあっても、焼入れや焼戻しとの違い、実際に何が変化するのかまでは分かりにくいかもしれません。
ここでは焼きなましの意味、読み方、種類、温度管理、品質への影響まで、金属加工に関わる基礎として丁寧に解説します。
焼きなましの意味と熱処理の目的
それではまず焼きなましの意味と、金属に施す目的について解説していきます。
焼きなましの読み方と表記
焼きなましの読み方は、やきなましです。
漢字では焼鈍しと書かれることがあり、工業規格や図面、熱処理の仕様書では焼鈍という表記が使われる場合もあります。
焼なまし、焼鈍し、焼鈍は、いずれも英語のアニーリングに対応する言葉として扱われることが一般的です。
ただし、現場によっては広い意味の焼鈍と、特定の工程を指す完全焼なましを区別して使うこともあります。
言葉だけで工程を判断せず、対象材料、加熱温度、保持時間、冷却方法まで確認する姿勢が大切です。
金属をやわらかくする基本的な働き
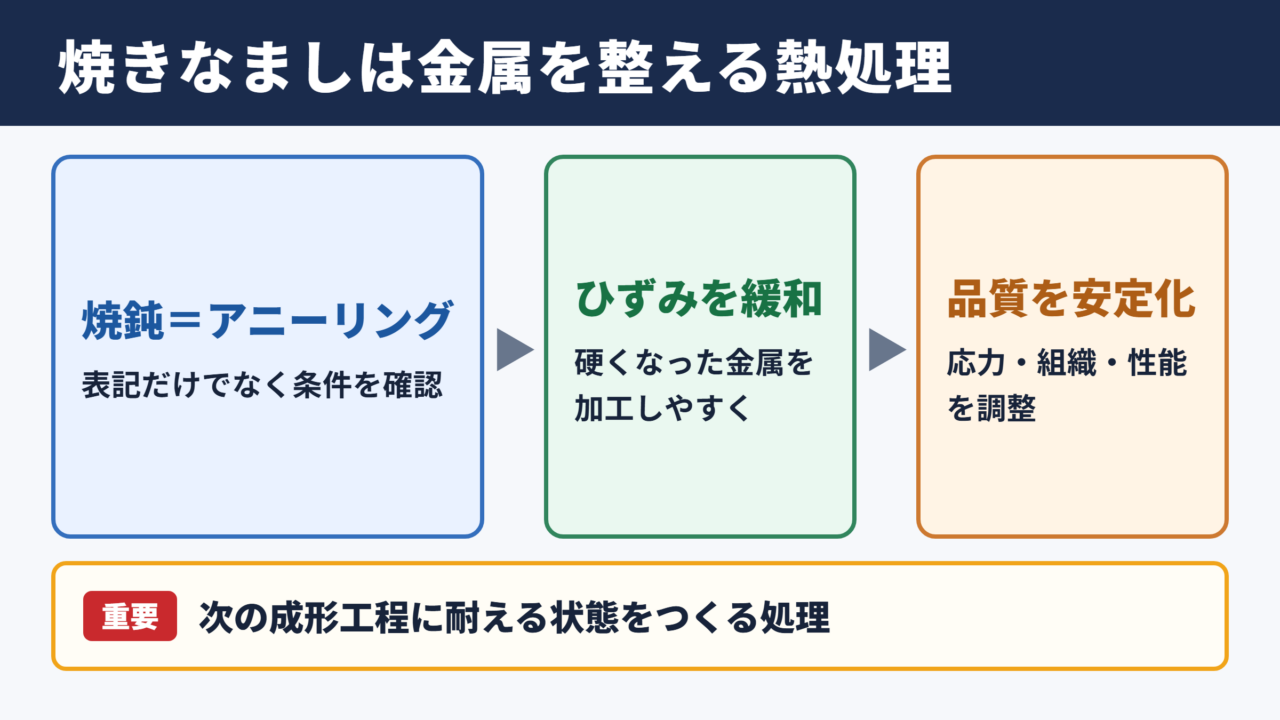
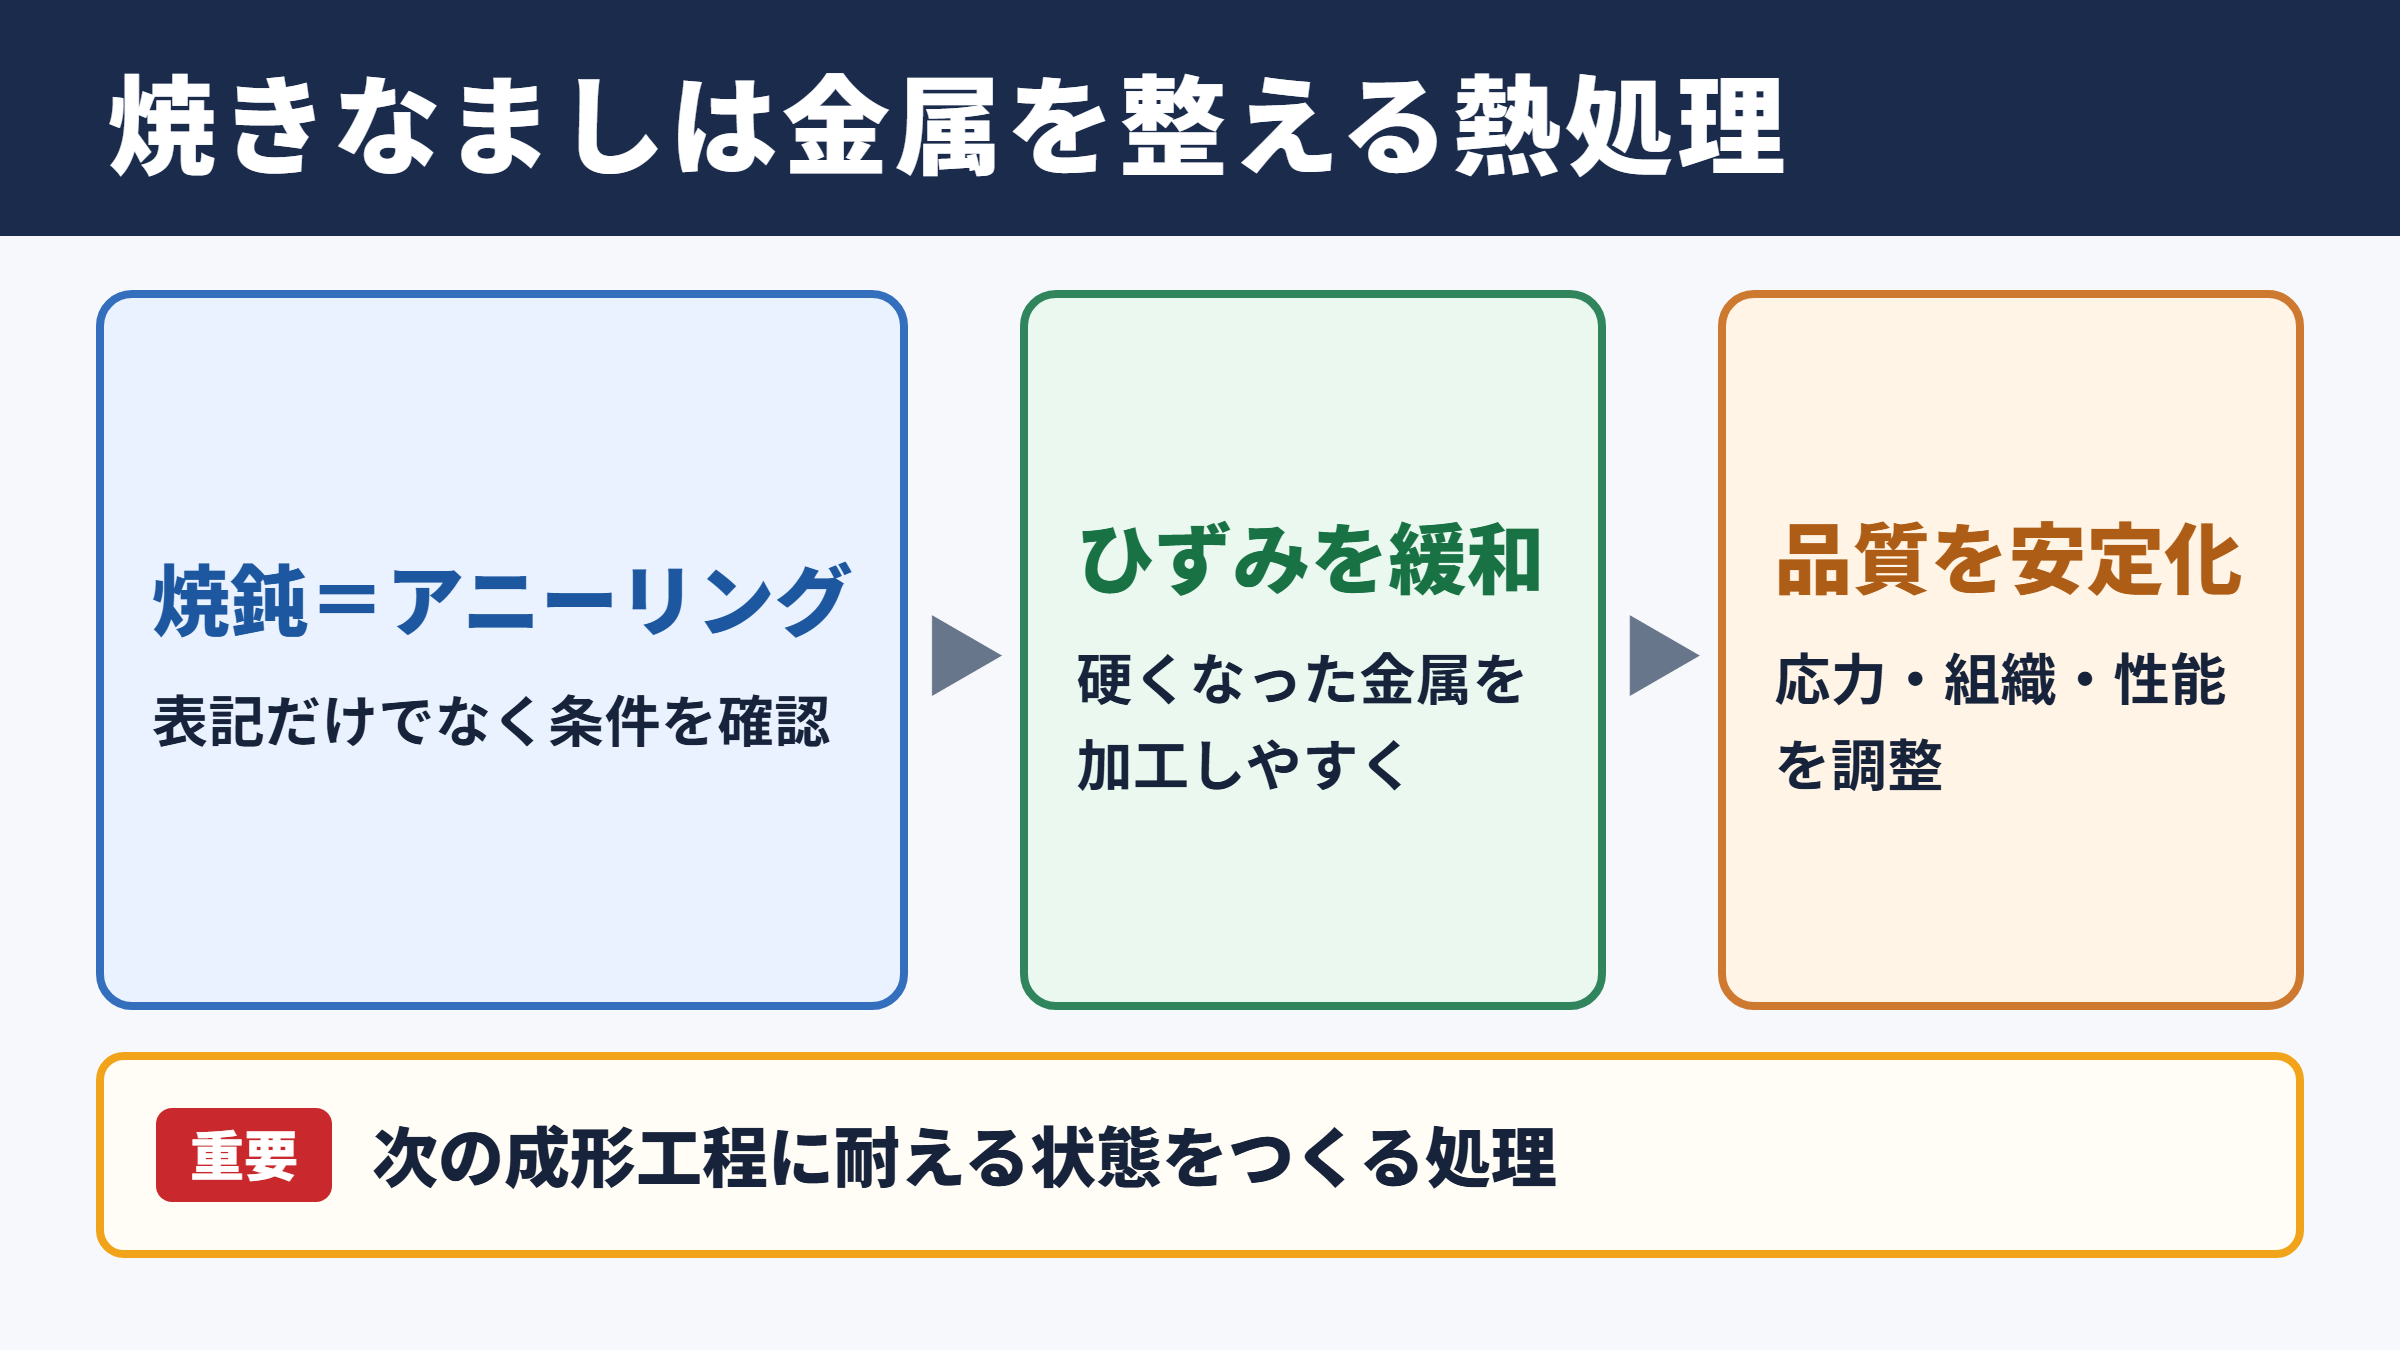
焼きなましは、加工によって硬くなった金属を加熱し、組織を安定した状態へ近づける処理です。
たとえば鉄板を曲げたり、銅線を伸ばしたりすると、金属内部にはひずみが蓄積し、硬さが増すことがあります。
この状態でさらに加工を続けると、割れ、しわ、寸法不良といった問題が起こりやすくなります。
そこで適切な温度まで加熱し、一定時間保持した後に冷却すると、内部のひずみが緩和されます。
硬くなった材料の加工性を戻すことが、焼きなましの代表的な役割です。
単にやわらかくするだけではなく、金属が次の成形工程に耐えられる状態をつくる処理と考えると理解しやすいでしょう。
品質安定につながる主な目的
焼きなましの目的は、材料を軟化させることだけに限られません。
残留応力を減らして変形を抑えること、結晶粒や組織を整えること、電気特性や磁気特性を改善することも重要な目的です。
薄板、線材、パイプ、機械部品、ばね、金型部品など、対象となる製品によって期待される効果は変わります。
焼きなましは、金属をやわらかくする処理という説明だけでは不十分です。
加工性、寸法安定性、内部応力、組織、性能をまとめて調整するための熱処理として理解することが重要です。
最終製品の強度が必要な場合でも、途中工程で焼きなましを行い、成形後に別の熱処理を加えるケースがあります。
工程全体を見ながら条件を決める点が、熱処理管理の難しさであり、品質を左右する部分でもあります。
加工硬化と金属組織の変化
続いては焼きなましが必要になる背景として、加工硬化と金属組織の変化を確認していきます。
塑性加工で起こる加工硬化
金属に引張り、圧延、曲げ、絞り、打抜きなどの塑性加工を加えると、材料は形を変えます。
このとき金属内部では結晶の並びに乱れが生じ、転位と呼ばれる欠陥が増加します。
転位が増えると金属は変形しにくくなり、硬さや強さが上がる一方で、伸びや粘りが低下します。
この現象が加工硬化です。
加工硬化は部品の強度を高めるために利用されることもありますが、成形を継続したい場合には障害となります。
深絞り加工で容器をつくる場合や、銅線を細く引き伸ばす場合には、途中で中間焼きなましを入れることがあります。
回復と再結晶の進み方
加工硬化した金属を加熱すると、最初に内部応力が少しずつ減る回復が進みます。
さらに温度と時間の条件がそろうと、新しい結晶粒が生まれて成長する再結晶が起こります。
再結晶後は、加工で増えたひずみが大きく減少し、材料は再び加工しやすい状態になります。
加熱を続けすぎると結晶粒が必要以上に大きくなる結晶粒成長が起こり、靭性や表面品質に影響する場合があります。
加工硬化した材料を適切に焼きなます流れは、ひずみの緩和、再結晶、組織の安定化という順序で捉えると分かりやすいでしょう。
ただし実際の進行速度は、材料の種類、加工度、加熱温度、保持時間によって大きく変わります。
同じ鋼材でも、事前の冷間加工が大きいほど再結晶の挙動は変化します。
このため、熱処理条件は材質名だけで決めるのではなく、前工程の履歴も含めて設計されます。
内部応力と変形の関係
切削、研削、溶接、曲げ加工などを行った部品には、目に見えない残留応力が残ることがあります。
残留応力が大きい部品は、加工後に反ったり、時間の経過で寸法が変わったりする可能性があります。
精密部品ではわずかな変形でも組立性や機能に影響するため、応力除去焼なましが用いられます。
応力除去焼なましは、組織を大きく変化させる温度まで上げるのではなく、主に残留応力の緩和を狙う方法です。
強度を極端に変えずに寸法安定性を高めたい場面で活用されます。
金型、溶接構造物、機械加工後の部品などでは、後工程での変形を防ぐために重要な処理となります。
焼きなましの種類と使い分け
続いては用途に応じて選ばれる焼きなましの種類を確認していきます。
完全焼きなましと軟化焼きなまし
完全焼きなましは、主に炭素鋼や合金鋼の組織を安定化させ、硬さを下げて切削性や加工性を改善するための処理です。
一般に材料を変態点より高い温度域まで加熱し、炉の中でゆっくり冷却します。
冷却速度を遅くすることで、比較的やわらかく安定した組織を得やすくなります。
軟化焼きなましは、冷間加工で硬くなった材料を再び成形しやすくすることが中心目的です。
鋼材だけでなく、銅、アルミニウム、黄銅、ステンレス鋼などにも用いられます。
名称が似ていても、対象材料と狙う性質によって条件が異なるため、仕様書上の処理名を正確に確認する必要があります。
応力除去焼きなましと低温焼きなまし
応力除去焼きなましは、加工や溶接で生じた残留応力を減らすための熱処理です。
完全焼きなましより低い温度で行われることが多く、材料の硬さや組織変化を必要最小限に抑えます。
たとえば機械加工後の部品で寸法変化を抑えたい場合、仕上げ加工の前に応力除去を行うことがあります。
低温焼きなましという言葉は、材料や業界によって指す範囲が異なることもあるため注意が必要です。
現場では温度だけでなく、保持時間、炉内の温度分布、部品の厚み、装入量まで管理対象になります。
応力除去焼きなましでは、加熱温度を上げすぎないことが重要です。
目的以上に組織を変化させると、硬さ、強度、寸法、公差に想定外の影響が出るおそれがあります。
球状化焼きなましと特殊な用途
球状化焼きなましは、鋼の中にある炭化物を球状に近い形へ整え、切削や冷間加工をしやすくする処理です。
高炭素鋼や工具鋼など、硬くて加工しにくい材料で利用されます。
炭化物の状態が整うと、切削工具への負担を減らし、加工面の品質向上につながる場合があります。
ほかにも、電磁鋼板の磁気特性を整える焼なまし、ステンレス鋼の耐食性を回復させる溶体化処理など、目的に応じた熱処理があります。
すべてを同じ焼きなましとして扱うのではなく、何を改善したい熱処理なのかを起点に種類を選ぶことが大切です。
| 種類 | 主な目的 | 対象になりやすい材料 | 特徴 |
|---|---|---|---|
| 完全焼きなまし | 組織の安定化と軟化 | 炭素鋼、合金鋼 | 比較的ゆっくり冷却する方法 |
| 軟化焼きなまし | 加工性の回復 | 鋼、銅、黄銅、アルミニウム | 冷間加工後に用いられやすい処理 |
| 応力除去焼きなまし | 残留応力の低減 | 機械加工品、溶接品 | 寸法変化や反りの抑制に役立つ処理 |
| 球状化焼きなまし | 切削性と冷間加工性の改善 | 高炭素鋼、工具鋼 | 炭化物を球状化させる処理 |
温度保持と冷却速度の管理
続いては焼きなましの品質を左右する、温度保持と冷却速度の管理を確認していきます。
加熱温度を決める考え方
焼きなましの加熱温度は、材料の成分、組織、加工履歴、目的によって決まります。
鋼材では、炭素量や合金元素の種類によって変態温度が異なるため、材料ごとに適切な温度域を設定します。
温度が低すぎると再結晶や組織変化が不十分となり、期待した軟化効果が得られない場合があります。
反対に高すぎると、結晶粒の粗大化、酸化、脱炭、変形などのリスクが増えます。
適正温度は高ければよいわけではないという点が、熱処理の基本です。
材料メーカーの推奨条件、図面の指示、社内標準を確認し、炉の実測温度で管理することが求められます。
保持時間と材料寸法の影響
加熱後に一定時間温度を保つ工程を保持と呼びます。
保持時間が必要なのは、部品の中心部まで温度を均一にし、狙った組織変化を十分に進めるためです。
厚みのある部品、大量に重ねて装入した部品、複雑な形状の部品では、表面と内部の温度差に注意しなければなりません。
保持時間が短すぎると、外側だけが処理されたような状態になり、硬さや組織にばらつきが出ることがあります。
保持時間は、単純に部品を炉へ入れていた時間ではありません。
部品全体が設定温度に到達してから、必要な変化を得るまでの時間として考えることが品質管理の基本です。
炉の温度表示だけを見て判断せず、テストピースや熱電対を用いた検証を行う現場もあります。
量産では装入方法を標準化し、毎回同じ熱履歴を再現できるようにする工夫が欠かせません。
炉冷と空冷による違い
焼きなまし後の冷却方法には、炉内でゆっくり冷ます炉冷、空気中で冷やす空冷、材料によっては保温材を使う徐冷などがあります。
冷却速度が変わると、鋼では生成される組織や硬さが変化します。
一般に炉冷はゆるやかな冷却となり、軟化を狙う焼きなましに適しています。
一方、空冷は炉冷より速く、材質によっては硬さや組織が変わりやすくなるため、処理条件として明確に区別されます。
冷却時に部品を急に外気へさらすと、熱ひずみによる変形や割れの原因になることもあります。
加熱工程と同じくらい冷却工程が重要であることを忘れてはいけません。
焼入れと焼戻しとの違い
続いては混同されやすい焼入れと焼戻しの違いを確認していきます。
焼きなましと焼入れの目的
焼きなましは、主に材料をやわらかくし、加工性や組織の安定性を高める熱処理です。
これに対して焼入れは、鋼を加熱した後に急冷し、硬さや耐摩耗性を高めることを目的とします。
目的がほぼ反対方向にあるため、同じ熱処理でも得られる性質は大きく異なります。
焼入れでは急冷によって硬い組織を得ますが、内部応力が増え、割れや変形のリスクも高まります。
焼きなましでは冷却を緩やかにし、内部を落ち着かせて加工しやすくする方向へ導きます。
どちらが優れているかではなく、部品に必要な性能と製造工程に応じて使い分けるものです。
焼戻しが担う役割
焼戻しは、焼入れ後の鋼を再加熱し、硬さと粘りのバランスを調整する熱処理です。
焼入れ直後の鋼は非常に硬い反面、もろくなりやすいため、そのままでは使用に適さない場合があります。
焼戻しを行うことで、過度な内部応力を緩和し、割れにくさや靭性を確保します。
焼きなましと焼戻しはどちらも再加熱を伴うことがありますが、対象となる材料状態と目的が違います。
焼きなましは加工性や安定性を整える工程です。
焼入れは硬さを得る工程であり、焼戻しはその硬さを実用的な性質へ調整する工程と整理できます。
工程順序を誤ると、必要な強度や寸法精度が得られないため、熱処理の組合せは製品設計と密接に関わります。
用途別に見る熱処理の選び方
曲げ加工や絞り加工を行う金属板では、材料の延性を確保するために焼きなましが選ばれます。
歯車、シャフト、刃物など、摩耗に強い表面や高い硬さが必要な部品では、焼入れと焼戻しが検討されます。
精密加工部品では、荒加工後に応力除去焼きなましを行い、その後に仕上げ加工を進めることもあります。
材料をやわらかくした後で機械加工し、最後に焼入れで硬さを与えるという流れも珍しくありません。
熱処理は単独の作業ではなく、前後の加工工程と連動する技術です。
| 熱処理 | 主な狙い | 冷却の考え方 | 代表的な用途 |
|---|---|---|---|
| 焼きなまし | 軟化、応力除去、組織安定化 | 徐冷が中心 | 加工前後の材料調整 |
| 焼入れ | 硬さ、耐摩耗性の向上 | 急冷が中心 | 工具、歯車、機械部品 |
| 焼戻し | 靭性の付与、応力緩和 | 目的に合わせて冷却 | 焼入れ後の性能調整 |
焼きなましの注意点と品質管理
続いては安定した焼きなましを行うための注意点と品質管理を確認していきます。
酸化と脱炭への対策
金属を高温で加熱すると、表面が空気中の酸素と反応し、酸化スケールが発生することがあります。
スケールは見た目を損なうだけでなく、後工程の研削やめっき、塗装に影響する場合があります。
鋼材では表面近くの炭素が減る脱炭も問題となります。
脱炭が起こると表面硬さが低下し、耐摩耗性や強度が必要な部品では性能不足につながるおそれがあります。
真空炉、不活性ガス雰囲気炉、保護ガス炉などを使い、表面反応を抑える方法が選ばれます。
求められる表面品質とコストのバランスを見ながら、炉の種類や雰囲気を決めることが大切です。
変形と割れを抑える方法
熱処理中の変形は、部品内の温度差、形状の偏り、支持方法、冷却の不均一さなどによって起こります。
薄い板や長い軸、複雑な形状の部品は特に影響を受けやすいため、治具の設計が重要になります。
部品を炉へ詰め込みすぎると熱が均一に伝わりにくくなり、処理むらや反りを招くことがあります。
焼きなましの品質は、温度設定だけで決まりません。
装入姿勢、部品間のすき間、昇温速度、保持時間、冷却方法までそろえて初めて、安定した仕上がりにつながります。
変形が厳しく管理される部品では、荒加工、応力除去、仕上げ加工という工程分割が有効な場合があります。
加工と熱処理を別々に考えず、寸法公差を守るための一連の工程として設計する視点が求められます。
硬さ試験と検査のポイント
焼きなまし後の品質確認では、硬さ試験、組織観察、寸法測定、外観検査などが行われます。
硬さ試験では、ロックウェル硬さ、ビッカース硬さ、ブリネル硬さなど、材料や形状に合う方法を選びます。
測定値が目標範囲に入っていても、部品ごとのばらつきが大きければ工程は安定しているとはいえません。
炉内の位置による温度差、装入量の違い、材料ロット差などを記録し、原因を追える状態にしておくことが重要です。
検査結果を次回の条件改善へつなげることが、熱処理品質を高める近道です。
必要に応じて試験片を一緒に処理し、硬さや金属組織を確認することで、製品への影響を判断しやすくなります。
焼きなましの意味と活用のまとめ
焼きなましは、金属を加熱してから適切に冷却し、やわらかさ、加工性、内部応力、組織を整えるための熱処理です。
読み方はやきなましであり、焼鈍しや焼鈍と表記されることもあります。
冷間加工による加工硬化を和らげたい場合、機械加工や溶接後の残留応力を減らしたい場合、切削性を改善したい場合などに活用されます。
完全焼きなまし、応力除去焼きなまし、球状化焼きなましなど、処理の種類によって目的と条件は異なります。
加熱温度、保持時間、冷却速度のいずれかが不適切であれば、軟化不足、結晶粒の粗大化、酸化、脱炭、変形といった問題につながる可能性があります。
焼きなましは金属の状態を整え、次の加工や最終性能を支える基礎技術です。
焼入れや焼戻しとの違いも理解し、材料、用途、工程に合った熱処理を選ぶことが、安定したものづくりにつながるでしょう。