銅は導電性や熱伝導性に優れ、電線、配管、板金、アクセサリー、電子部品など幅広い分野で使われる金属です。
一方で、曲げる、伸ばす、絞るといった加工を続けると硬くなり、割れや折損が起こりやすくなる性質もあります。
そこで重要になる工程が焼きなましです。
銅を適切な温度まで加熱し、冷却条件を管理することで、加工硬化した材料を軟らかくし、再び加工しやすい状態へ整えられます。
この記事では、銅の焼きなましの意味、加熱温度、具体的な方法、得られる効果を、金属加工や電線製造との関係も交えて解説します。
銅の焼きなましの意味と軟化の仕組み
それではまず銅の焼きなましについて解説していきます。
加工硬化を取り除く熱処理
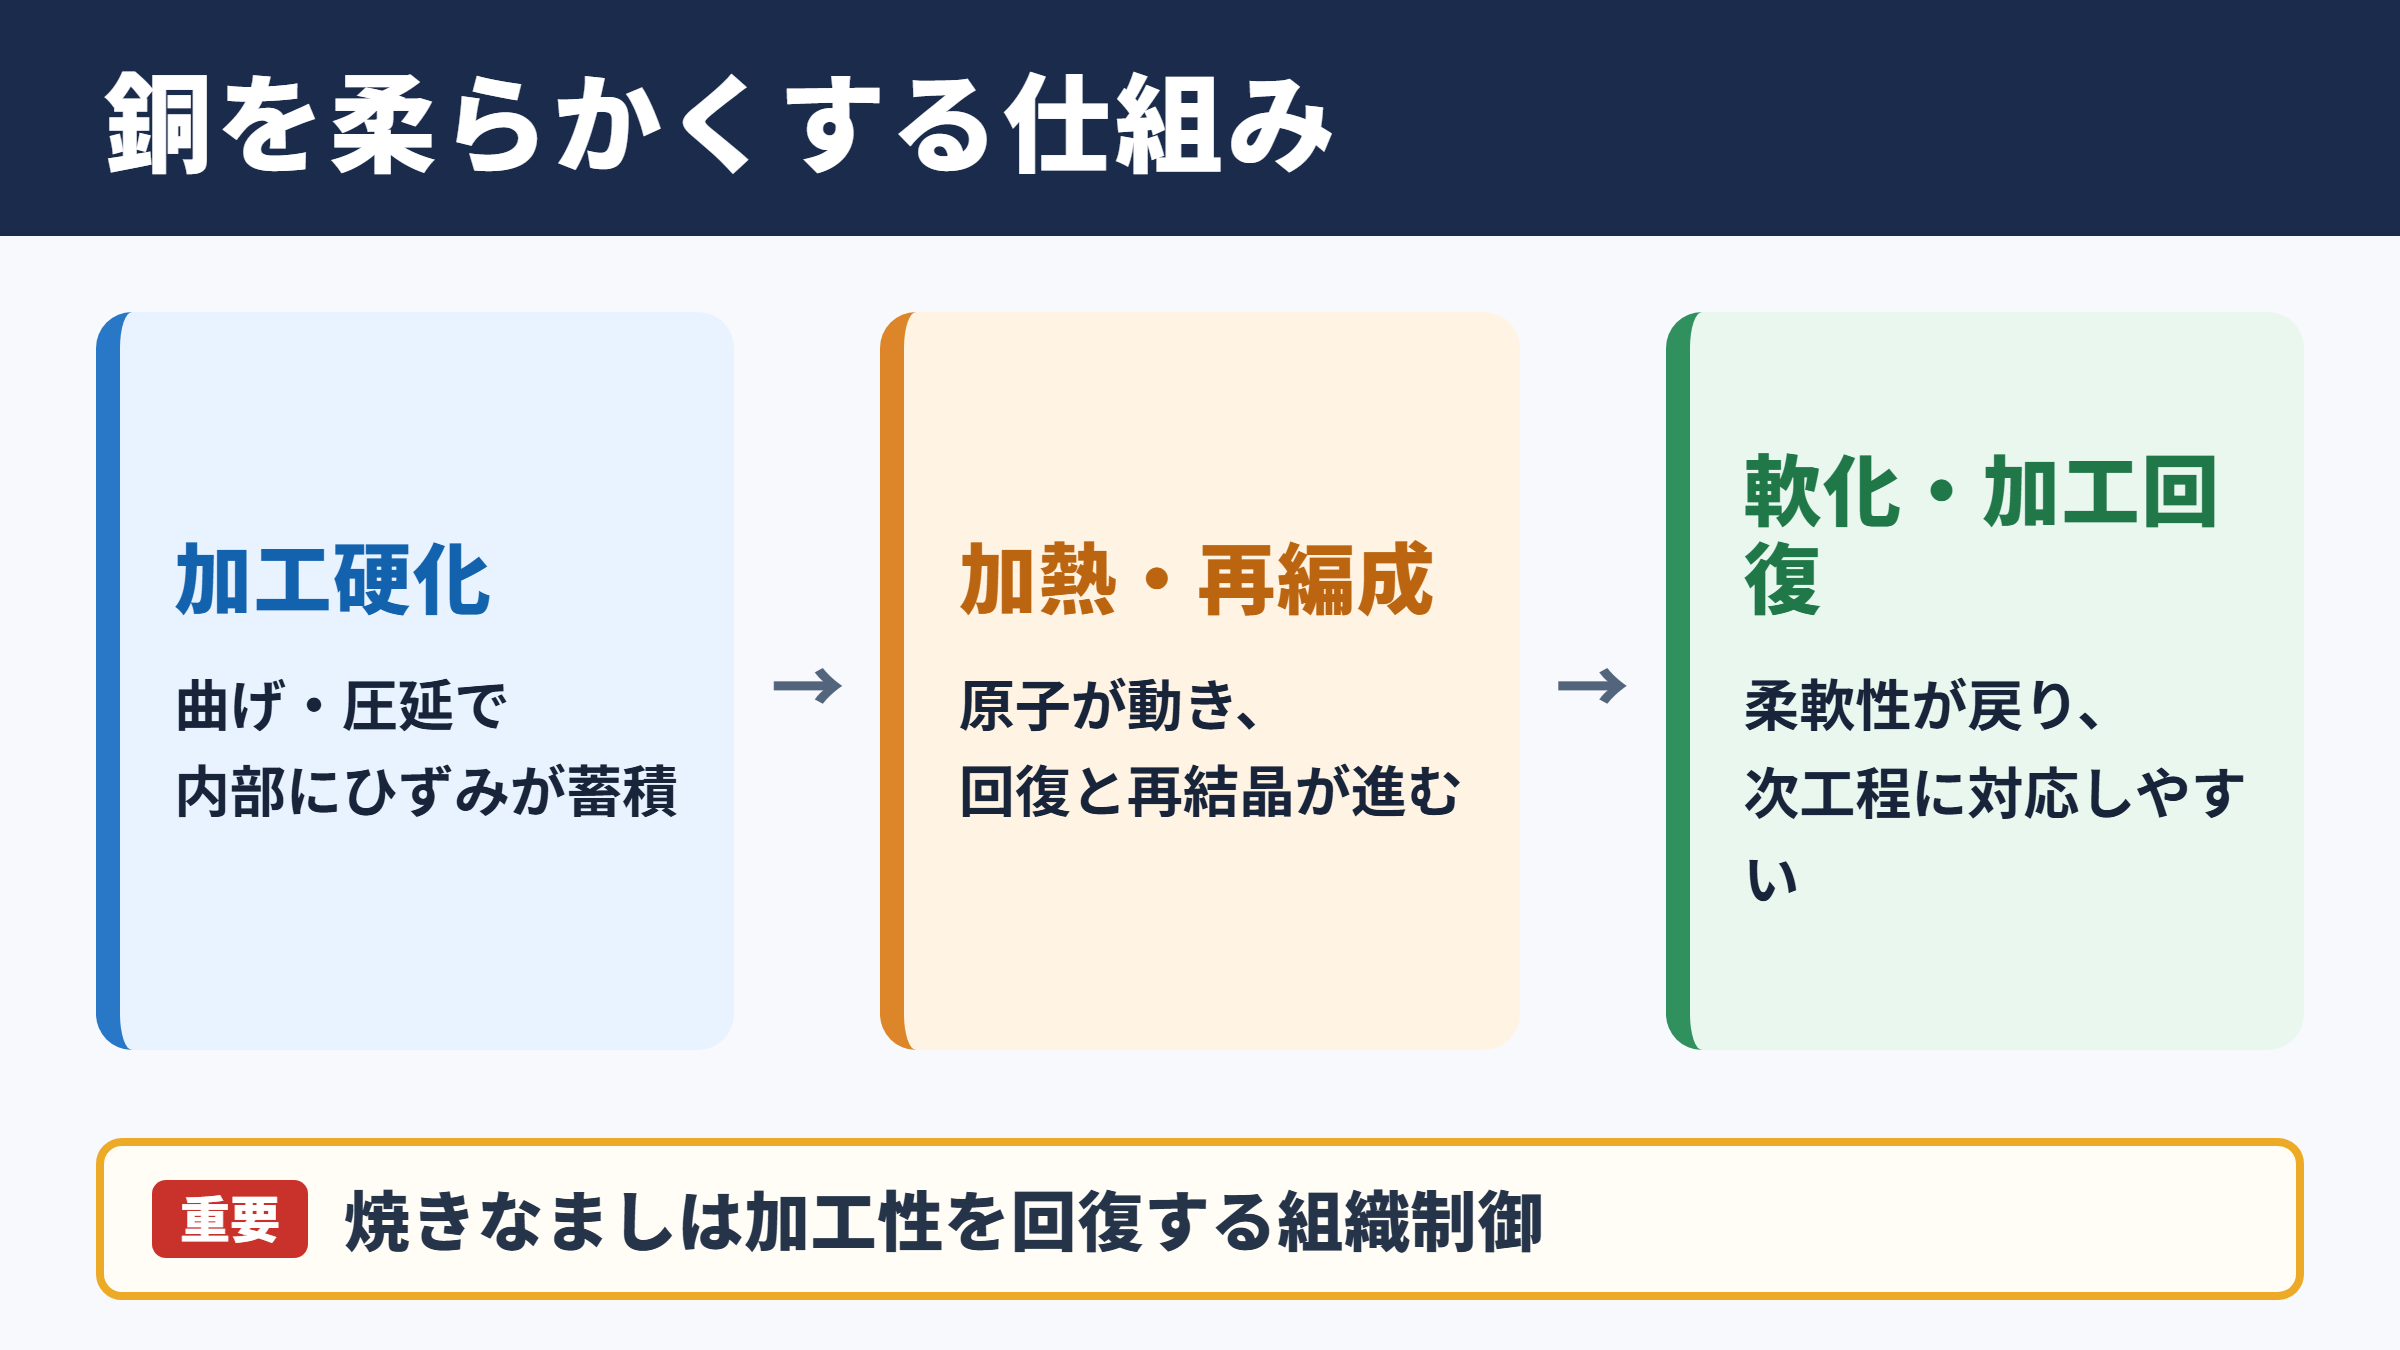
銅の焼きなましとは、加工によって硬くなった銅材を加熱し、内部組織を整えて軟化させる熱処理です。
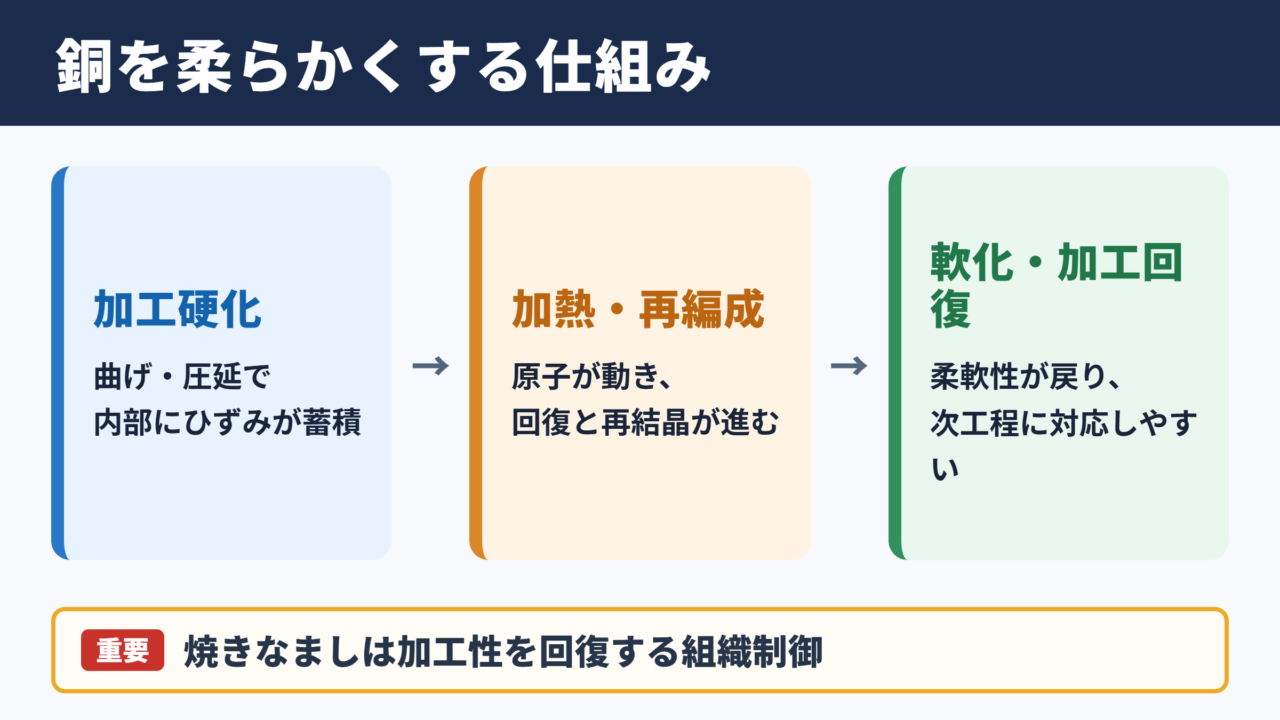
金属を曲げたり圧延したり引き抜いたりすると、結晶内部にひずみが蓄積します。
この状態は加工硬化と呼ばれ、硬さや強度が上がる反面、延性が低下し、さらに加工したときに割れやすくなります。
焼きなましでは加熱によって原子が動きやすくなり、ひずみの多い組織が再編成されます。
その結果として、硬くなった銅が軟化し、曲げ、絞り、伸線などの次工程に対応しやすくなります。
焼きなましは単に銅を熱くする作業ではなく、加工性を回復させるための組織制御と考えると理解しやすいでしょう。
回復と再結晶による組織変化
銅の焼きなましで起こる変化には、回復と再結晶があります。
比較的低い温度域では、加工で生じた内部応力が少しずつ減少する回復が進みます。
さらに温度と保持時間が十分になると、新しい結晶粒が生まれて成長する再結晶が起こります。
再結晶が進んだ銅は、加工硬化前に近い柔軟性を取り戻しやすくなります。
冷間加工された銅材ほど内部のひずみは大きくなります。
そのため、同じ加熱条件でも加工度が高い材料ほど再結晶が始まりやすい傾向があります。
ただし、材質、板厚、線径、不純物、加工履歴によって適正条件は変わります。
加熱時間を必要以上に長くすると、結晶粒が粗大化する場合があります。
軟化だけを求めるのではなく、必要な強度や表面品質との釣り合いを取ることが大切です。
鋼の焼き入れとの違い
銅の焼きなましを理解する際は、鋼の熱処理との違いを押さえると混乱を防げます。
鋼では加熱後の急冷によって硬くする焼き入れが代表的です。
しかし純銅や一般的な銅合金では、焼きなまし後に水で急冷しても、鋼のように急激に硬化するわけではありません。
銅は冷却速度よりも、加熱温度、保持時間、酸化防止、加熱の均一性が軟化状態に大きく影響します。
銅は赤熱後に水冷しても軟らかい状態を保ちやすいため、作業効率を優先して水冷が使われる場面もあります。
銅の焼きなましでは、加熱不足による軟化不足と、加熱しすぎによる酸化や結晶粒粗大化の両方に注意が必要です。
材料の用途に合う温度域と保持時間を定め、試験片で硬さや曲げ性を確認してから量産条件へ反映します。
加熱温度と保持時間の目安
続いては銅の焼きなましで重要になる加熱温度と保持時間を確認していきます。
純銅に使われる温度域
純銅の焼きなまし温度は、材料の状態や設備によって異なりますが、一般にはおよそ300度から700度程度の範囲で検討されます。
冷間加工のひずみを十分に取り除く目的では、400度から600度前後が用いられることが多いでしょう。
ただし、ここで示す数値はあくまで実務上の目安です。
タフピッチ銅、無酸素銅、りん脱酸銅などは成分や使用目的が異なり、最適な焼きなまし条件も変わります。
| 加熱状態 | 温度の目安 | 主な変化 | 確認したい項目 |
|---|---|---|---|
| 低温加熱 | 200度から350度程度 | 内部応力の緩和が中心 | 変形の残り、硬さ |
| 中温加熱 | 350度から500度程度 | 回復から再結晶の進行 | 曲げ性、伸び、硬さ |
| 高温加熱 | 500度から700度程度 | 十分な軟化、粒成長の可能性 | 酸化、表面、粒粗大化 |
温度計の表示だけで判断せず、材料そのものが設定温度に到達しているかを考える必要があります。
板厚が厚い銅板や束ねた線材では、炉内温度と材料温度に差が生じることもあります。
保持時間を決める考え方
保持時間とは、材料が目標温度に達した後、その温度域に置いておく時間です。
薄い銅箔や細い電線であれば短時間でも熱が回りやすい一方、厚板や大型部品では十分な時間が必要になります。
保持時間が短すぎると、表面だけが軟化し、内部に加工硬化が残るおそれがあります。
反対に、長時間の保持は生産性を落とすだけでなく、酸化皮膜の増加や結晶粒の粗大化につながる可能性があります。
保持時間は、材料の厚み、炉の能力、装入量、目標硬さを基準に決めます。
例えば同じ500度設定でも、単品の薄板と密集したコイル材では、適正な保持時間が同じとは限りません。
量産前に硬さ試験、曲げ試験、外観検査を行い、実測値から条件を詰める方法が確実です。
温度と時間は別々に考えず、組み合わせで管理することが安定した焼きなましにつながります。
加熱温度の見極めと温度管理
現場では炎の色や銅の色合いを参考にすることもありますが、見た目だけに頼るとばらつきが出やすくなります。
特に暗い場所と明るい場所では赤熱の見え方が変わり、作業者ごとの差も生じます。
安定した品質を求めるなら、熱電対、放射温度計、温度記録計などを利用し、加熱履歴を残す方法が有効です。
炎による局所加熱では、加熱ムラが起きやすいため、銅板全体を均一に動かしながら温めます。
炉での加熱では、温度分布や装入位置も品質に関係します。
中央部と扉付近で温度差がないかを定期的に確認すると、予想外の硬さ差を防ぎやすくなります。
高温で加熱しすぎた銅は、表面酸化が増え、後工程のはんだ付けやめっきに影響する場合があります。
必要以上の高温設定で短時間化を狙うより、適正な温度で均一に加熱するほうが、品質面では有利です。
焼きなましの方法と冷却条件
続いては銅を焼きなます代表的な方法と、冷却の扱いを確認していきます。
バーナーによる局所加熱
小型の銅管、銅線、アクセサリー、試作品などでは、ガスバーナーやトーチによる加熱がよく行われます。
この方法は設備が比較的簡単で、必要な箇所だけを短時間で焼きなませる点が利点です。
ただし、炎の一点に当て続けると局部的に過熱し、色むらや変形、酸化の原因になります。
炎を広く動かしながら、材料全体がなるべく均一に加熱されるように調整します。
細い銅線は熱が回りやすいため、加熱しすぎないよう特に注意が必要です。
作業時には耐熱手袋、保護眼鏡、換気設備を使用し、周囲の可燃物を遠ざけます。
電気炉による均一加熱
品質の再現性が求められる金属加工では、電気炉を使った焼きなましが適しています。
設定温度と保持時間を管理しやすく、複数の部品を比較的均一に処理できるためです。
銅材を炉へ入れる前には、油分、切削液、汚れを落としておくことが望まれます。
汚れが残っていると、加熱中に焼き付きや変色が起こり、後処理の負担が増えることがあります。
製造現場では、炉の温度校正、装入量の標準化、処理ロットごとの記録も重要になります。
同じ設定値でも材料の置き方や装入量が変われば、実際の加熱状態も変化するからです。
水冷と空冷の使い分け
銅の焼きなまし後には、水冷または空冷が選ばれます。
水冷は材料をすぐ扱える温度まで下げやすく、作業時間を短縮したいときに便利です。
銅の場合、水冷によって鋼のような焼き入れ硬化が起こりにくいため、軟化目的の作業にも使われます。
一方で、複雑な形状の部品や薄肉部品では、急冷による熱ひずみや変形を避けるため、空冷を選ぶこともあります。
| 冷却方法 | 特徴 | 適した場面 | 注意点 |
|---|---|---|---|
| 水冷 | 短時間で冷える | 小物、線材、作業性重視 | 飛散、蒸気、熱ひずみ |
| 空冷 | ゆるやかに温度が下がる | 形状安定を重視する部品 | 作業時間、酸化の進行 |
| 炉冷 | 非常に緩やかな冷却 | 特別な品質管理が必要な場合 | 生産性、設備占有 |
冷却方法を決める際は、軟らかさだけではなく、変形、表面状態、後加工、作業安全まで含めて検討します。
金属加工で得られる効果と用途
続いては焼きなましによって得られる効果と、金属加工での活用場面を確認していきます。
曲げ加工と絞り加工の割れ防止
銅板を曲げたり、プレスで深く絞ったりすると、特定の箇所に大きなひずみが集中します。
すでに加工硬化している材料では、そのひずみを受け止めきれず、端部や曲げ部で割れが発生しやすくなります。
工程の途中で焼きなましを入れると、材料の延性が回復し、追加加工に耐えやすくなります。
銅製の容器、配管用部品、装飾板金、端子部品などで、中間焼きなましが重要になる理由です。
複数回の成形を行う製品ほど、焼きなましを挟むタイミングが品質を左右します。
伸線と圧延での加工性回復
銅線を細くする伸線加工や、銅板を薄くする圧延加工でも、加工硬化は避けられません。
何度も加工を繰り返すと、材料は硬くなり、線切れや板割れが起こりやすくなります。
そこで途中に中間焼きなましを入れ、延性を回復させながら目標寸法まで加工します。
最終製品の要求に応じて、最後に軟銅状態へ仕上げる場合もあれば、一定の硬さを残した硬銅状態で出荷する場合もあります。
電線の代表的な区分には、柔軟性を重視する軟銅線と、強度を重視する硬銅線があります。
軟銅線は施工しやすく、曲げや取り回しが必要な場面に向きます。
硬銅線は張力に耐える必要がある架空線などで利用されることがあります。
残留応力の低減と寸法安定
加工後の銅部品には、見た目では分かりにくい残留応力が残ることがあります。
残留応力が大きいと、切断後に反りが出たり、使用中の温度変化で形状が変わったりする可能性があります。
焼きなましによって内部応力を緩和すると、寸法安定性の改善が期待できます。
精密部品では、軟化を進めすぎて強度不足にならないかも確認しなければなりません。
硬さ、ばね性、導電性、寸法精度といった要求特性を整理して、必要最小限の熱処理条件を選びます。
焼きなましの目的は、常に最も軟らかくすることではありません。
次工程で必要な加工性と、完成品に必要な強度や形状安定性を両立させることが、適切な熱処理条件の考え方です。
電線と銅管における焼きなまし
続いては電線や銅管で行われる焼きなましの役割を確認していきます。
軟銅線の柔軟性
電気配線に使われる銅線では、導電性に加えて施工時の扱いやすさが重要です。
焼きなましを行った軟銅線は曲げやすく、端子への接続、配線経路への引き回し、狭い場所での施工に対応しやすくなります。
細い導体を多数より合わせたより線では、個々の素線の柔軟性がケーブル全体の可とう性にも影響します。
電線用の焼きなましは、導体を軟化させ、断線しにくく扱いやすい状態へ整える工程です。
ただし、被覆材が付いたケーブルを加熱する作業は危険です。
焼きなましは通常、被覆前の銅導体に対して、適切な製造設備で行われます。
銅管の曲げ加工と施工性
空調配管、冷媒配管、給湯配管などに使われる銅管は、施工現場で曲げ加工を行うことがあります。
硬い銅管は形状を維持しやすい一方で、急な曲げではつぶれや割れのリスクが高まります。
なまし銅管は柔らかく、長尺で巻かれた状態でも取り回しやすいことが特徴です。
配管施工では、管径、肉厚、曲げ半径に適した工具を使い、過度な変形を避けます。
焼きなました銅管であっても、無理な曲げを繰り返せば加工硬化や割れの原因になります。
接合前後に注意したい酸化
銅は加熱すると表面に酸化膜が生じます。
ろう付け、はんだ付け、圧着、めっきなどの前後では、この酸化膜が接合品質に影響することがあります。
表面に酸化物や油分が残ると、ぬれ性が悪くなり、接合部の強度不足や導通不良につながるおそれがあります。
必要に応じて、酸洗い、研磨、フラックスの使用、保護雰囲気での加熱などを検討します。
熱処理後の表面状態は、軟化の確認と同じくらい重要な管理項目です。
失敗を防ぐ確認項目と安全対策
続いては銅の焼きなましで起こりやすい失敗と、安全に進めるための確認項目を解説していきます。
加熱不足による軟化不足
焼きなまし後も材料が硬い、曲げると割れる、次工程で線切れが起こるといった場合は、加熱不足が疑われます。
設定温度が低い、保持時間が短い、材料まで熱が届いていないなどが主な原因です。
表面が温まって見えても、厚みのある材料の中心部まで十分に加熱されていないことがあります。
硬さ試験、曲げ試験、引張試験を活用し、感覚だけではなく数値や実際の加工結果で確認します。
工程ごとに材料の状態を記録しておくと、条件変更後の比較もしやすくなります。
過熱と酸化による品質低下
銅を高温で長く加熱しすぎると、表面の酸化が進み、黒色や赤褐色の酸化皮膜が増えることがあります。
見た目の問題だけでなく、導通部、接合部、めっき下地としての品質にも影響する可能性があります。
また、過度の加熱は結晶粒の粗大化を招き、材料特性のばらつきにつながる場合があります。
表面品質が厳しい製品では、還元性雰囲気、不活性ガス雰囲気、真空炉などの利用も選択肢になります。
必要な軟化が得られる最小限の熱量を見つけることが、酸化とコストを抑える近道です。
火傷と火災を防ぐ作業環境
バーナーや炉を使う焼きなましでは、火傷、火災、高温部への接触、蒸気によるけがに注意します。
高温の銅は見た目だけでは温度が分かりにくく、赤熱が消えた後でも危険な温度を保っていることがあります。
水冷時には蒸気が立ち上がるため、材料を静かに投入し、顔や手を近づけないようにします。
換気を確保し、可燃物を作業場所から離し、消火器の位置も事前に確認します。
焼きなまし後の銅材は、十分に冷えたように見えても素手で触れないことが基本です。
耐熱性のある工具で扱い、温度確認を行ってから次工程へ移します。
銅の焼きなましのまとめ
銅の焼きなましは、冷間加工で硬くなった銅を加熱し、内部ひずみを緩和して軟化させる重要な熱処理です。
曲げ加工、絞り加工、圧延、伸線、電線製造、銅管施工など、多くの場面で加工性と品質の安定に役立ちます。
適正な加熱温度は銅の種類、加工度、材料寸法、要求特性によって変わるため、温度と保持時間を組み合わせて管理することが必要です。
水冷は作業効率を高めやすい方法ですが、形状や安全面を考慮して空冷との使い分けを行います。
軟化の程度、酸化の状態、硬さ、曲げ性、寸法変化を確認しながら条件を最適化することが、銅の焼きなましを成功させるポイントです。
金属加工の品質を高めたい場合は、材料ごとの処理履歴を残し、実際の加工結果に基づいて焼きなまし条件を見直していきましょう。