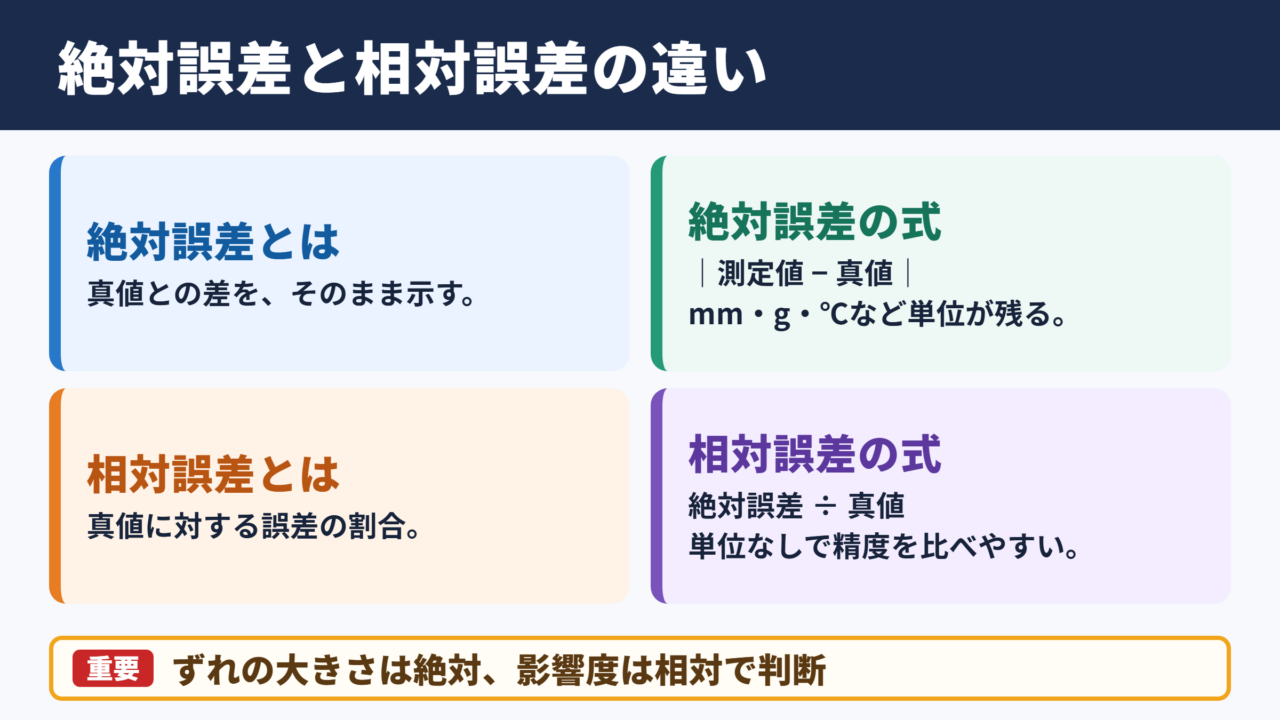
測定値や計算結果を扱う場面では、誤差をどのように表すかが重要になります。
同じ差でも、測った対象の大きさによって受け止め方は変わるため、絶対誤差と相対誤差を使い分ける必要があります。
この記事では、絶対誤差と相対誤差の意味、計算式、具体例、使い分けを、初めて学ぶ人にも分かりやすく整理します。
理科や数学の問題だけでなく、製造業の検査、品質管理、統計、実験レポートにも役立つ考え方です。
絶対誤差と相対誤差の意味と違い
それではまず絶対誤差と相対誤差の基本的な意味について解説していきます。
絶対誤差の基本的な考え方
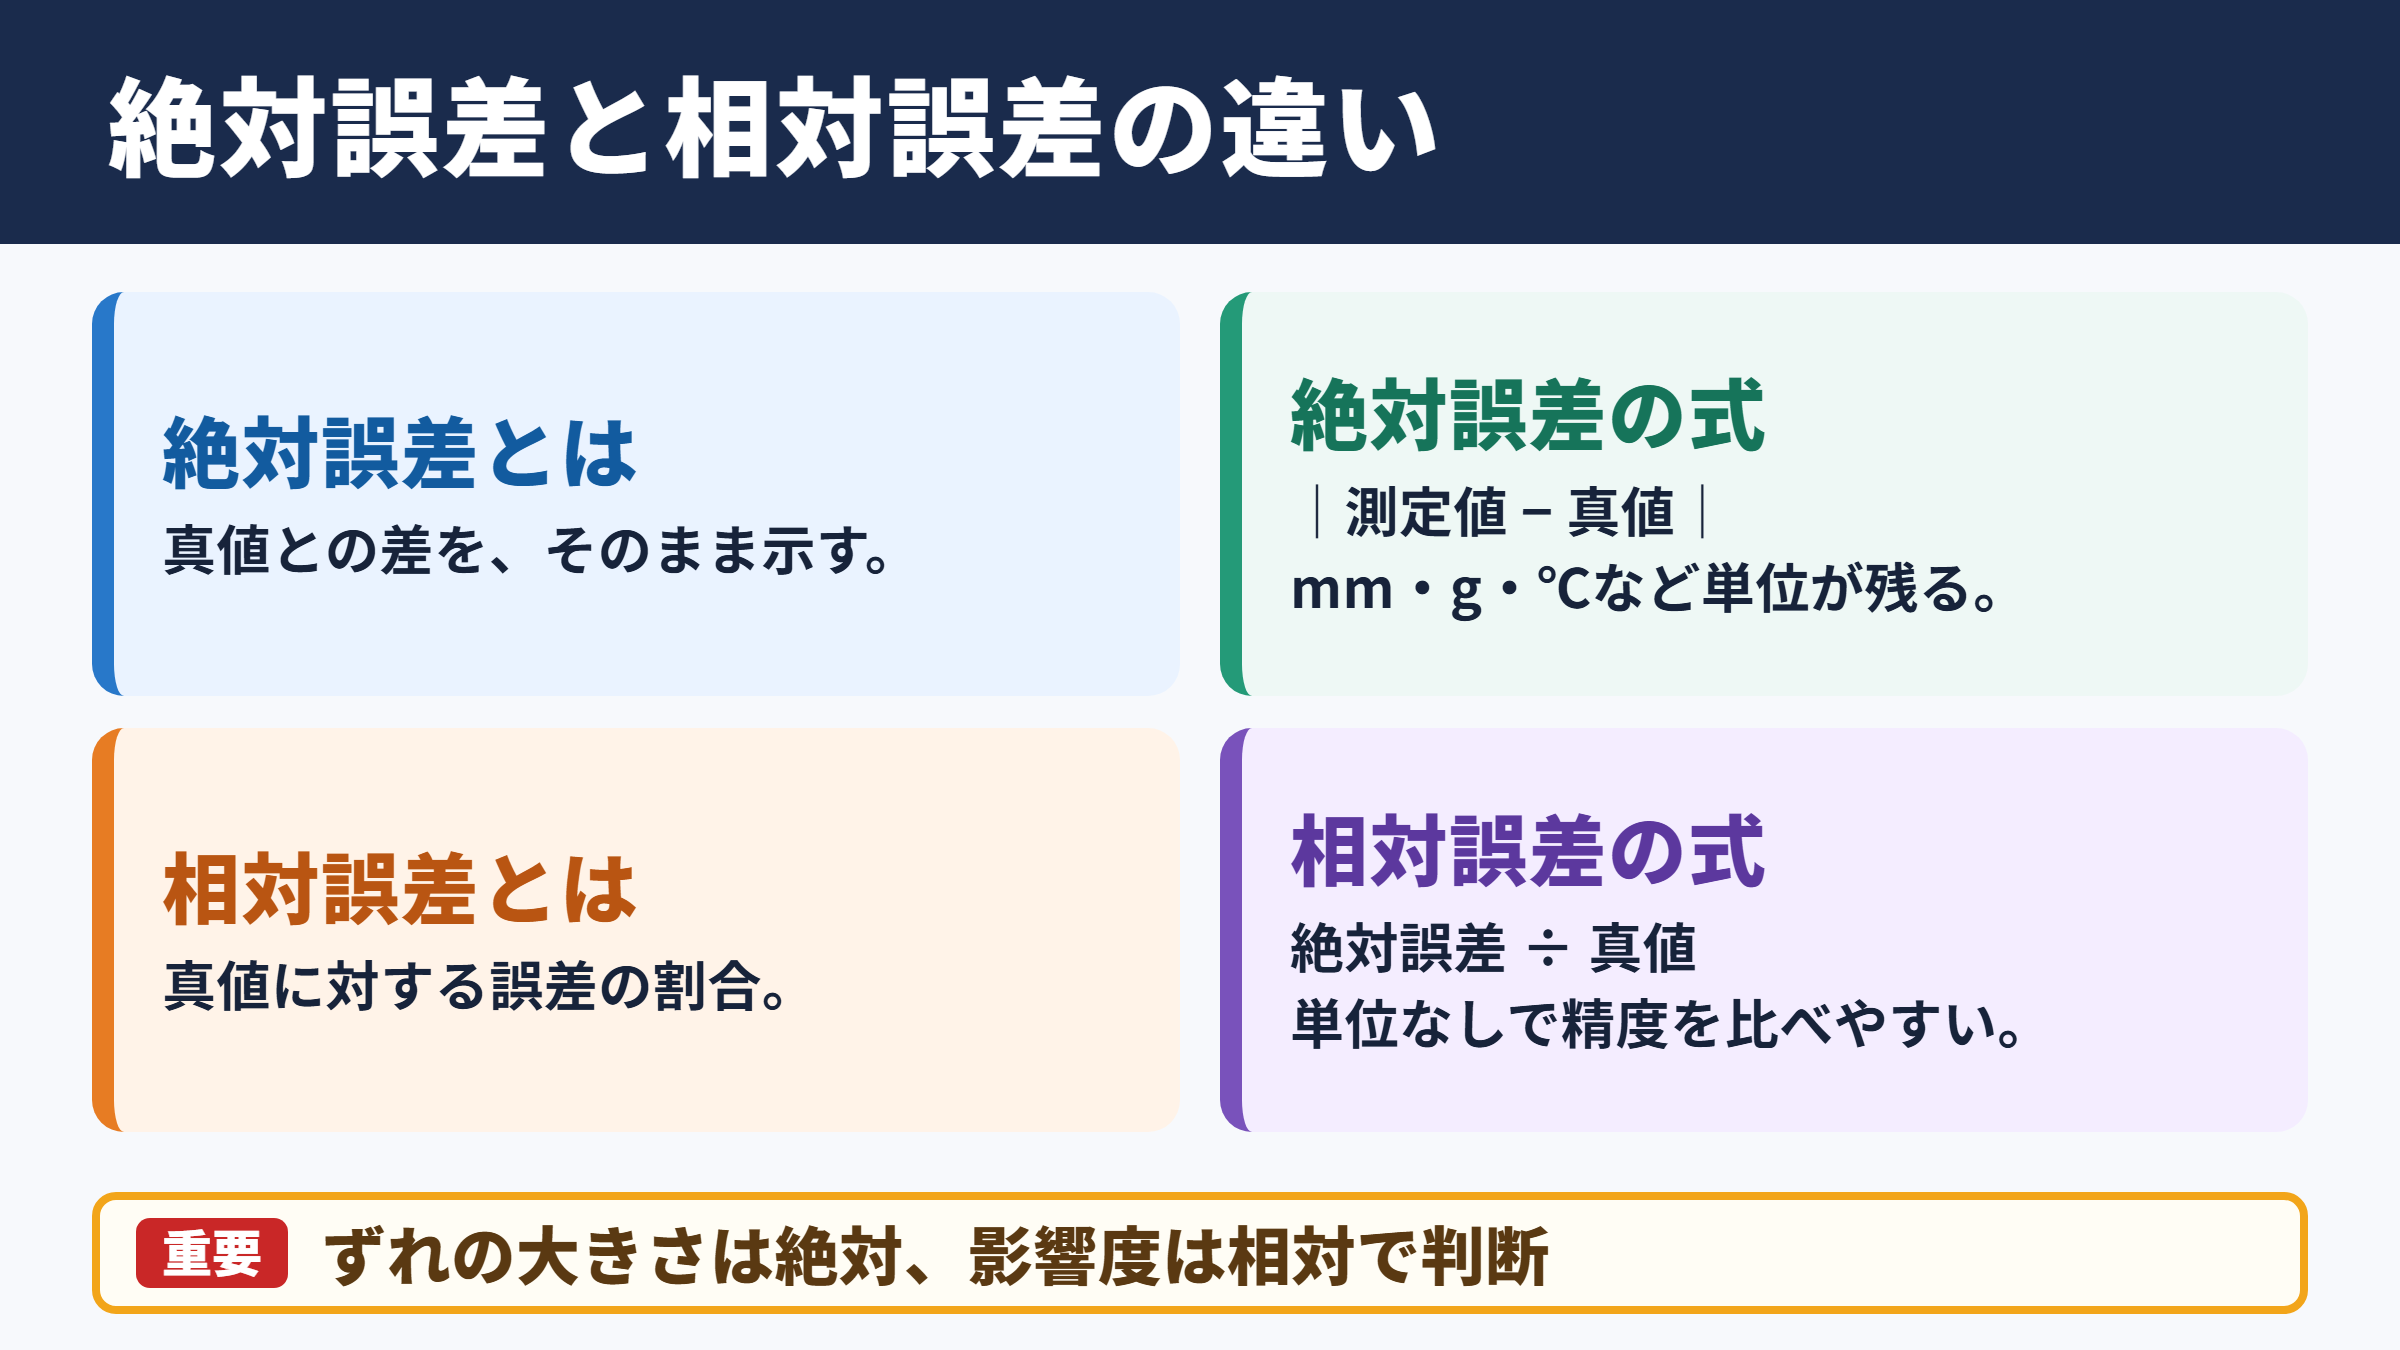
絶対誤差とは、測定値や近似値と、本来の値である真値との差を、そのままの大きさで示したものです。
例えば真値が100mmで、測定値が99.8mmだった場合、差は0.2mmとなります。
この0.2mmが絶対誤差です。
誤差は正負どちらにもなり得ますが、誤差の大きさを表すときは通常、差の絶対値を用います。
絶対誤差の公式
絶対誤差 = 測定値 または 近似値 と 真値との差の絶対値
絶対誤差 = |測定値 - 真値|
長さを測るならmm、質量ならg、温度なら℃のように、絶対誤差には元の量と同じ単位が残る点が特徴です。
実務では、寸法公差が±0.1mmと定められている部品の検査などで、絶対誤差が直接的な判断材料になります。
相対誤差の基本的な考え方
相対誤差とは、絶対誤差を真値で割り、対象の大きさに対して誤差がどれほどの割合なのかを示す数値です。
絶対誤差が同じでも、測定対象が小さければ影響は大きく、大きければ影響は小さく感じられます。
この違いを公平に比較するために使われるのが相対誤差です。
相対誤差の公式
相対誤差 = 絶対誤差 ÷ 真値
百分率で表す場合は、相対誤差に100を掛けます。
真値が100mmで絶対誤差が0.2mmなら、相対誤差は0.002です。
百分率にすると0.2%となります。
相対誤差は単位を持たないため、mmとkg、円と秒のように単位が異なるデータでも、精度の良し悪しを比べやすいという利点があります。
両者を比べたときの判断軸
絶対誤差は、実際にどれだけずれたのかを示す指標です。
相対誤差は、そのずれが全体に対してどれほど重大なのかを示す指標といえるでしょう。
| 比較項目 | 絶対誤差 | 相対誤差 |
|---|---|---|
| 表す内容 | 真値との差の大きさ | 真値に対する誤差の割合 |
| 単位 | 元の量と同じ単位 | 単位なし |
| 主な用途 | 寸法や量の許容範囲の確認 | 異なる規模の精度比較 |
| 例 | 0.05mmのずれ | 0.1%のずれ |
| 判断しやすい場面 | 公差や基準値が固定される場面 | 複数の測定結果を比較する場面 |
絶対誤差は差そのものを確認したいときに有効です。
相対誤差は対象の規模を踏まえて精度を評価したいときに役立ちます。
どちらか一方だけでなく、目的に応じて両方を見ることが大切です。
絶対誤差の計算方法と具体例
続いては絶対誤差の計算方法と、数値を使った具体例を確認していきます。
測定値と真値から求める手順
絶対誤差を求める手順は比較的シンプルです。
最初に真値と測定値を確認し、次に両者の差を計算します。
最後に、負の値になった場合も誤差の大きさとして扱えるよう、絶対値にします。
真値が50gで測定値が49.7gの場合、49.7-50は-0.3です。
この絶対値を取るため、絶対誤差は0.3gとなります。
測定値が真値より大きいか小さいかを別途知りたい場合は、符号付きの誤差も記録しておくと便利です。
測定値-真値が正なら過大評価、負なら過小評価の傾向を読み取れます。
長さと質量における計算例
例えば、設計寸法が25.00mmの軸をノギスで測定したところ、24.96mmだったとします。
絶対誤差は|24.96-25.00|なので、0.04mmです。
ここでは0.04mmという値そのものが、加工結果と設計値の隔たりを示します。
次に、基準となる質量が2.00kgの試料を量ったところ、1.98kgだった場合を考えます。
絶対誤差は|1.98-2.00|で求められ、0.02kgです。
単位をgに統一すれば20gとも表せます。
ただし、途中で単位を変えると比較を誤る可能性があるため、計算前に単位をそろえることが欠かせません。
有効数字と丸め誤差への注意
絶対誤差を扱うときは、有効数字にも注意が必要です。
測定機器が0.1mmまでしか読めないなら、0.001mm単位まで細かく誤差を議論しても、測定の実態に合わない場合があります。
また、計算の途中で小数を丸めると、丸め誤差が積み重なることがあります。
特に複数の値を加算、減算、乗算する計算では、途中の桁数を十分に残しておき、最後に必要な桁数へ丸める方法が無難です。
絶対誤差を示すときは、測定器の最小目盛りや分解能も確認します。
細かすぎる桁まで記載すると、実際より高精度に見えることがあります。
数値の桁数と測定条件をそろえる意識が、信頼できるデータにつながります。
相対誤差の計算方法と百分率表示
続いては相対誤差の計算方法と、百分率での表し方を確認していきます。
真値を基準にする計算式
相対誤差は、絶対誤差を真値で割って求めます。
真値が200で測定値が198なら、絶対誤差は2です。
相対誤差は2÷200となり、0.01です。
相対誤差は小数で表せますが、日常的な説明や品質資料では百分率に直したほうが理解しやすいことも少なくありません。
真値が200、測定値が198の場合
絶対誤差 = |198-200| = 2
相対誤差 = 2÷200 = 0.01
相対誤差率 = 0.01×100 = 1%
この例では、測定値は真値から1%ずれていると判断できます。
相対誤差率は相対誤差を百分率にした表現であり、意味を混同しないようにしましょう。
小さな値で相対誤差が大きくなる理由
真値が小さいほど、同じ絶対誤差でも相対誤差は大きくなります。
真値が1mmで絶対誤差が0.1mmなら、相対誤差は0.1であり、相対誤差率は10%です。
一方、真値が1000mmで絶対誤差が0.1mmなら、相対誤差は0.0001で、相対誤差率は0.01%にすぎません。
| 真値 | 絶対誤差 | 相対誤差 | 相対誤差率 |
|---|---|---|---|
| 1mm | 0.1mm | 0.1 | 10% |
| 10mm | 0.1mm | 0.01 | 1% |
| 100mm | 0.1mm | 0.001 | 0.1% |
| 1000mm | 0.1mm | 0.0001 | 0.01% |
この性質を理解すると、小型部品や微量試料の測定で、わずかなずれが問題になりやすい理由も見えてきます。
測定対象が小さい場合は、絶対誤差だけで精度を判断しないことが重要です。
真値が分からない場合の扱い
実際の測定では、真値を完全には知ることができないケースも多いでしょう。
その場合は、校正済みの基準器による値、十分に信頼できる標準値、繰り返し測定の平均値などを基準値として用います。
厳密には真値ではなく参照値を使うことになりますが、品質管理や実験では現実的な方法です。
近似値の誤差を評価する数学の問題では、正確な値が分かっていることがあります。
一方で、実験データでは真値の代わりに標準値を採用することが一般的です。
基準にした値が何なのかを記録しておけば、誤差評価の根拠が明確になります。
絶対誤差と相対誤差の使い分け
続いては絶対誤差と相対誤差をどのように使い分けるかを確認していきます。
寸法公差や規格値を確認する場面
製造現場では、絶対誤差が中心となる場面が多くあります。
例えば穴の直径が10.00mmで、公差が±0.05mmなら、測定値が9.95mmから10.05mmの範囲に収まるかを確認します。
このとき必要なのは、真値に対して何%ずれているかよりも、許容範囲から何mm外れているかという情報です。
部品同士の組み付け、はめあい、切削加工、板金加工などでは、具体的な寸法差がそのまま機能に影響します。
したがって、規格や公差が固定値で定められる業務では絶対誤差が判断しやすい指標になります。
異なる大きさのデータを比較する場面
異なる規模の測定を比べるなら、相対誤差が役立ちます。
例えばAの測定では誤差が2g、Bの測定では誤差が5gだったとしても、Aの真値が10gでBの真値が10000gなら、評価は逆になります。
Aの相対誤差率は20%ですが、Bの相対誤差率は0.05%です。
絶対誤差だけを見るとBのほうが大きく見えますが、相対的な精度はBのほうがはるかに高いと分かります。
売上予測、在庫量、研究データ、センサーの性能比較など、桁の異なる数値を扱う場合にも相対誤差は有効です。
目的に応じて併用する考え方
実務では、絶対誤差と相対誤差を併記する方法が最も分かりやすいことがあります。
例えば測定結果に対して、誤差は0.02mm、相対誤差率は0.4%と記載すれば、ずれの実量と規模に対する影響の両方が伝わります。
医療、分析、研究、品質保証など、誤差の説明責任が大きい分野では特に有効な表現です。
許容範囲に入るかどうかを判定するなら絶対誤差を重視します。
測定条件や対象の規模が異なる結果を比べるなら相対誤差を確認します。
重要な判断では、二つの指標を組み合わせると誤解を減らせます。
誤差計算で起こりやすい注意点
続いては誤差計算で起こりやすい注意点を確認していきます。
分母に測定値を使ってしまう誤り
相対誤差は、原則として絶対誤差を真値で割ります。
測定値を分母にしてしまうと、厳密には別の割合になり、計算結果がわずかに変わります。
真値が100、測定値が90なら、絶対誤差は10です。
真値を分母にした相対誤差は0.1ですが、測定値を分母にすると約0.111となります。
問題文や社内基準に定義がある場合は、その定義を優先しましょう。
定義が示されていない場合は、何を基準に割った数値かを明記すると、読み手との認識差を防げます。
真値がゼロに近い場合の注意
真値がゼロの場合、相対誤差は計算できません。
ゼロで割ることができないためです。
また、真値が極めてゼロに近い場合は、わずかな絶対誤差でも相対誤差が非常に大きくなり、評価が不安定になることがあります。
このような場面では、絶対誤差、検出限界、測定不確かさ、許容値などを使って評価するほうが適切です。
例えば濃度がゼロに近い検体では、相対誤差率だけでは性能を十分に説明できない場合があります。
数値の意味を踏まえ、指標を選ぶ姿勢が求められます。
誤差と不確かさを混同しない考え方
誤差は、測定値と真値との差を指します。
一方、不確かさは、測定結果にどの程度のばらつきや疑いがあるかを表す概念です。
真値は通常分からないため、実務では誤差を完全に特定できないこともあります。
そのため、校正結果、測定器の分解能、温度変化、作業者の違い、繰り返し測定のばらつきなどから、不確かさを見積もる場合があります。
誤差は結果の差、不確かさは結果への信頼の幅として捉えると、違いを整理しやすくなります。
レポートや検査成績書では、両者を同じ意味で使わないよう注意してください。
絶対誤差と相対誤差のまとめ
最後に絶対誤差と相対誤差の要点をまとめます。
絶対誤差は、測定値と真値の差を元の単位のまま示す数値です。
寸法公差、重量の許容範囲、目標値からのずれなどを確認するときに役立ちます。
相対誤差は、絶対誤差を真値で割った割合です。
対象の大きさが異なる測定結果でも、精度を公平に比べやすくなります。
相対誤差率として百分率で示すと、影響の大きさを直感的に把握しやすいでしょう。
計算では、絶対誤差を先に求め、相対誤差では真値を分母にする流れを押さえることが基本です。
真値がゼロに近い場合や、真値そのものが不明な場合には、相対誤差だけで結論を出さないことも大切です。
差の量を見るなら絶対誤差、規模に対する影響を見るなら相対誤差という使い分けを身につけると、測定値や計算結果をより正確に評価できます。