不良率の出し方は?計算式や具体例も!(歩留まり率:不良品数:生産数:求め方など)
製造現場では、不良品数だけを見ても品質や生産性を正確に判断できません。
生産数に対して不良がどの程度発生したかを示す不良率と、良品がどの程度得られたかを表す歩留まり率を併せて確認することが大切です。
本記事では、不良率の基本的な計算式から具体例、集計時の注意点、改善につなげる見方までをわかりやすく解説します。
不良率の出し方と基本計算
それではまず不良率の出し方と基本計算について解説していきます。
不良率が示す品質状態
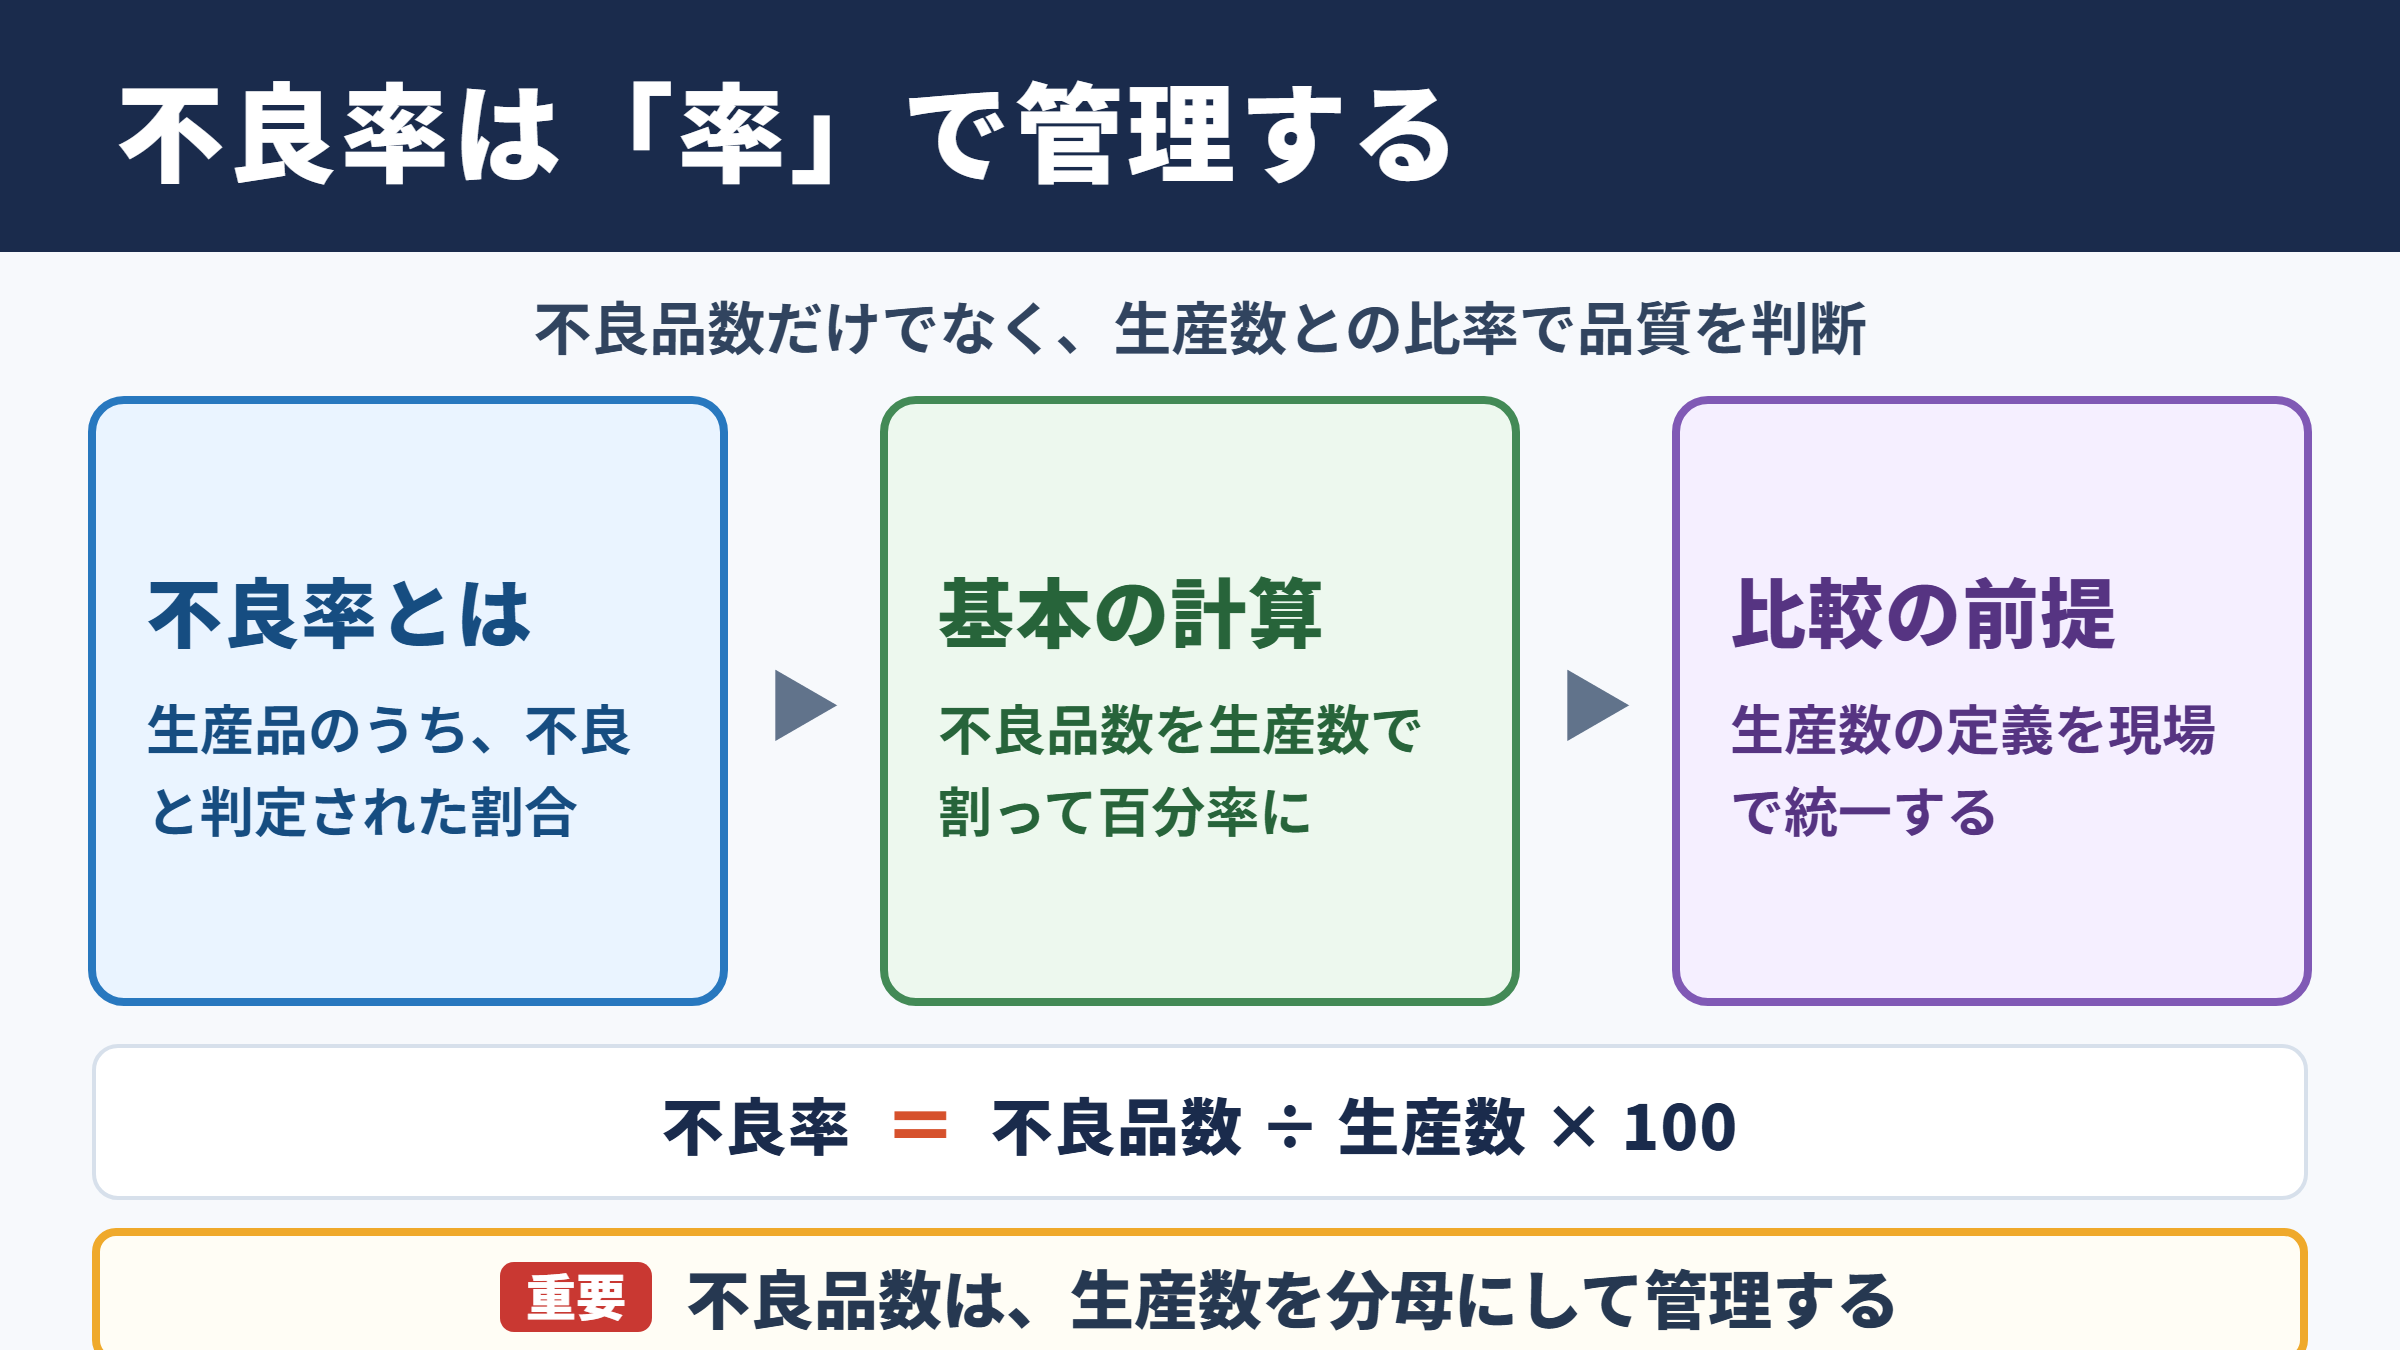
不良率とは、生産した製品のうち、不良と判定された製品が占める割合です。
検査で規格外となった製品、外観不良品、寸法不良品、機能不良品などを対象に算出します。
不良品数が同じであっても、生産数が異なれば深刻さは変わります。
たとえば不良品が10個でも、生産数が100個なら不良率は10パーセントです。
一方で生産数が10,000個なら不良率は0.1パーセントとなり、品質の受け止め方は大きく異なります。
そのため、不良品数を単独で報告するのではなく、生産数を分母にした率で管理することが基本になります。
不良率を毎日、毎週、毎月のように同じ単位で記録すれば、工程の変化や設備の劣化、材料ロットの影響も発見しやすくなるでしょう。
なお、不良率は完成品だけに限った指標ではありません。
工程内で発見された不良、出荷検査で判明した不良、顧客から返却された不具合を分けて管理すると、問題が発生した場所を追いやすくなります。
不良率の計算式
不良率の計算式は、不良品数を生産数で割り、100を掛ける形です。
不良率 = 不良品数 ÷ 生産数 × 100
たとえば生産数が2,000個で、不良品数が36個だった場合を考えます。
36 ÷ 2,000 × 100 = 1.8
この場合の不良率は1.8パーセントです。
電卓や表計算ソフトを使う際も、計算の順序は同じです。
小数で表示される場合は、セルの表示形式をパーセントに設定すると確認しやすくなります。
ただし、生産数の定義を途中で変えると、前月や前年との比較ができなくなります。
仕掛品を含めるのか、完成数量だけにするのか、再加工後に良品化した品をどのように数えるのかを、現場内であらかじめ統一しておきましょう。
集計範囲による数値の違い
不良率を計算する前には、どの不良を分子へ入れるかを決める必要があります。
工程内で廃棄した品だけを対象にするのか、手直しが必要な品も含めるのかによって、数値の意味が変わるためです。
| 集計方法 | 分子に入れるもの | 把握しやすい内容 |
|---|---|---|
| 廃棄不良率 | 廃棄した不良品 | 材料損失と直接的なロス |
| 工程不良率 | 工程内で検出した不良品 | 製造条件や作業のばらつき |
| 手直し込み不良率 | 再加工や修正が必要な品 | 隠れた工数負担 |
| 出荷不良率 | 出荷判定で不合格となった品 | 最終品質の安定性 |
| 市場不良率 | 返品やクレーム品 | 顧客に届いた品質問題 |
同じ月のデータでも、工程不良率は高く、出荷不良率は低いというケースがあります。
これは途中で不良を見つけて食い止められている状態とも考えられますが、手直しの負担まで消えるわけではありません。
目的に合う不良率を使い分けることが、数字だけの管理にしないポイントです。
不良率と歩留まり率の関係
続いては不良率と歩留まり率の関係を確認していきます。
歩留まり率の意味
歩留まり率とは、投入した材料や生産した数量に対して、最終的に良品として得られた割合を示す指標です。
不良率が不良側から見る数値であるのに対し、歩留まり率は良品側から見る数値といえます。
歩留まり率 = 良品数 ÷ 生産数 × 100
良品数 = 生産数 - 不良品数
単純な条件では、歩留まり率は100パーセントから不良率を引いた数値になります。
不良率が1.8パーセントであれば、歩留まり率は98.2パーセントです。
ただし、複数工程を通過する製品では、各工程の歩留まりを掛け合わせて総合歩留まりを考える必要があります。
不良率から歩留まり率を求める方法
生産数と不良率がわかっている場合は、まず不良品数を逆算できます。
生産数が5,000個で不良率が2パーセントなら、不良品数は100個です。
良品数は4,900個となり、歩留まり率は98パーセントになります。
一見すると2パーセントの差は小さく見えるかもしれません。
しかし月産100万個の製品では、2パーセントは2万個に相当します。
材料費、加工費、検査工数、納期への影響まで考えると、改善による効果は大きくなるでしょう。
不良率を0.1ポイント下げる価値は、月間生産数と原価を掛け合わせて具体的に示すと、現場全体で共有しやすくなります。
工程別歩留まりの考え方
複数の工程がある製造では、最終検査だけで不良率を見ると、問題の発生源が見えにくくなります。
加工、洗浄、組立、検査、梱包といった工程ごとに数量を記録し、歩留まり率を確認しましょう。
| 工程 | 投入数 | 良品数 | 工程歩留まり率 |
|---|---|---|---|
| 切断工程 | 1,000個 | 990個 | 99.0パーセント |
| 加工工程 | 990個 | 970個 | 98.0パーセント |
| 組立工程 | 970個 | 960個 | 99.0パーセント |
| 最終検査 | 960個 | 950個 | 99.0パーセント |
この例では、加工工程の歩留まり率が相対的に低くなっています。
最終良品数だけを見れば50個の不良ですが、工程別の情報があれば優先して調査すべき場所がわかります。
改善活動では、最もロスが大きい工程から着手するという順序が効率的です。
生産数と不良品数を使った具体例
続いては生産数と不良品数を使った具体例を確認していきます。
基本的な不良率計算の例
1日の生産数が800個、不良品数が12個のケースを見てみましょう。
不良率は12を800で割り、100を掛けて求めます。
12 ÷ 800 × 100 = 1.5
この日の不良率は1.5パーセントで、歩留まり率は98.5パーセントです。
この数値だけでは良し悪しを決められません。
製品の要求品質、過去実績、顧客との品質基準、利益率などと比較して判断する必要があります。
前日が0.4パーセントで当日が1.5パーセントなら、変化の理由を確認したほうがよいでしょう。
新しい作業者の配置、金型交換、設備停止後の立ち上げ、材料変更などに着目すると、原因の手掛かりが得られます。
複数種類の不良がある例
不良には、傷、汚れ、寸法超過、寸法不足、変形、組付け不良など、複数の種類が含まれます。
合計不良率だけでなく、不良内容別の件数も集計することが重要です。
| 不良内容 | 不良品数 | 生産数 | 不良率 |
|---|---|---|---|
| 外観の傷 | 18個 | 3,000個 | 0.6パーセント |
| 寸法不足 | 9個 | 3,000個 | 0.3パーセント |
| 寸法超過 | 6個 | 3,000個 | 0.2パーセント |
| 組付け不良 | 27個 | 3,000個 | 0.9パーセント |
| 合計 | 60個 | 3,000個 | 2.0パーセント |
この場合、組付け不良が全不良の中で最も大きな割合を占めています。
改善対象を絞るには、件数の多い順に並べるパレート図の考え方が役立ちます。
発生件数が少ない不良にも重大なものはありますが、まずは全体への影響が大きい項目を可視化すると、対策の優先順位をつけやすくなります。
再加工品を含む場合の例
不良品のすべてが廃棄になるとは限りません。
再加工や修正によって良品として出荷できる場合もあります。
たとえば生産数が1,000個で、最初の検査では不良品が50個見つかり、そのうち35個が再加工で良品化したとします。
初回検査時点の不良率は5パーセントです。
一方、最終的に廃棄となった品は15個なので、最終廃棄不良率は1.5パーセントになります。
初回不良率と最終廃棄不良率は、どちらも必要な管理指標です。
初回不良率は工程の安定性を示し、最終廃棄不良率は材料損失を示します。
最終的に出荷できたから問題ないと考えると、再加工にかかった時間や人員の負担が見えなくなります。
手直し品を記録する仕組みを設ければ、表面化しにくい品質コストも把握できます。
不良率を正しく集計する管理方法
続いては不良率を正しく集計する管理方法を確認していきます。
分母となる生産数の統一
不良率の精度は、分母となる生産数の数え方で大きく左右されます。
予定数を使うのか、実際に完成した数量を使うのか、工程への投入数を使うのかを統一してください。
通常は、不良を発見した工程に投入した実績数量を分母にします。
完成品検査での不良率なら、完成品検査へ投入した数量を基準にすると整合性が取りやすいでしょう。
生産計画は1,000個でも、設備トラブルで実際には700個しか生産していない場合、1,000個を分母にすると不良率を過小評価してしまいます。
実績数量を使うことが、現実に即した品質評価につながります。
不良判定基準の明確化
同じ製品でも、検査員によって合格と不合格の判断が異なる状態では、信頼できる不良率を出せません。
限度見本、図面、公差、検査基準書、写真付きの判定資料を整備し、判断基準をそろえることが必要です。
特に外観検査は、人の感覚に左右されやすい領域です。
照明の明るさ、観察距離、確認時間、検査台の色まで条件を決めると、検査結果のばらつきを抑えやすくなります。
判定に迷う品を置く保留区分も有効です。
保留品をそのまま不良に含めるか、別管理にするかを決めておくと、集計後の数字が混乱しません。
日別と月別の比較
月間不良率だけを見ると、一時的な異常が平均化されて見えなくなることがあります。
日別、ロット別、設備別、作業者別、材料別といった切り口で記録し、変化が起きた時点を特定しましょう。
| 確認単位 | 見つけやすい問題 | 活用場面 |
|---|---|---|
| 日別 | 急な設備異常や作業条件の変化 | 日常の現場管理 |
| ロット別 | 材料や部品の品質差 | 受入検査と仕入先評価 |
| 設備別 | 機械ごとの精度低下 | 保全計画の見直し |
| 作業者別 | 教育や作業方法の差 | 標準作業の改善 |
| 製品別 | 形状や仕様による難易度差 | 工程設計と原価検討 |
比較するときは、生産数が極端に少ない日の扱いにも注意が必要です。
10個しか作っていない日に1個の不良が出れば不良率は10パーセントになりますが、偶然の影響も大きくなります。
日別の変動と、一定期間で集計した傾向を併用すると、早期発見と安定した評価を両立できます。
不良率を下げる改善の着眼点
続いては不良率を下げる改善の着眼点を確認していきます。
不良内容の分類と優先順位
不良率を下げるには、最初に不良内容を具体的な言葉で分類します。
単にその他不良としてまとめてしまうと、原因分析につながりません。
傷であれば発生位置や深さ、寸法不良であれば不足か超過か、組立不良であれば部品違いか締結不足かまで記録します。
細かく分類したうえで、件数、損失金額、顧客影響、再発頻度を確認しましょう。
件数が多い不良だけでなく、重大な安全性や納期への影響がある不良も優先します。
改善の順位は、発生量と影響度の両方で決める考え方が重要です。
不良の種類が増えすぎると入力の負担が大きくなるため、現場で使える分類数に整えることも欠かせません。
まずは主要な不良を管理し、必要に応じて分類を追加する方法が実務的です。
原因分析と再発防止
不良が発生したときは、作業者の注意不足だけで終わらせないことが大切です。
人、設備、材料、方法、測定、環境の観点から原因を確認すると、見落としを減らせます。
たとえば寸法不良なら、工具摩耗、加工条件、治具の固定、測定器の校正、材料硬度、温度変化などが関係する可能性があります。
なぜを繰り返して問い、真の原因に近づく分析も有効です。
対策後は、不良率が下がったかだけでなく、別の工程に負担が移っていないかを確認してください。
対策を実施して終わりにせず、効果確認までを一連の活動にすることで再発防止の精度が高まります。
標準化と見える化
改善効果を継続させるには、良い作業方法を標準化する必要があります。
作業手順書、写真、動画、チェックリスト、始業前点検表などを活用し、誰が担当しても同じ品質になりやすい状態をつくりましょう。
設備の設定値や検査条件を記録することも重要です。
熟練者だけが知る調整方法に頼ると、担当者の交代時に不良率が上がるおそれがあります。
不良率の推移をグラフで掲示し、目標値と実績値を現場で共有すると、改善への意識も保ちやすくなります。
数字を責任追及の材料ではなく、工程を良くするための共通言語として使うことが理想です。
不良率の出し方のまとめ
不良率は、不良品数を生産数で割り、100を掛けて求めます。
基本式は、不良率 = 不良品数 ÷ 生産数 × 100です。
良品数に注目する歩留まり率は、単純な条件では100パーセントから不良率を引くことで確認できます。
ただし、再加工品、工程内不良、廃棄不良、出荷不良を混在させると、数字の意味が不明確になります。
何を不良として数えるのかと、どの実績生産数を分母にするのかを統一してから集計しましょう。
さらに、不良内容別、工程別、設備別、ロット別に数値を見ることで、改善すべき場所が見えやすくなります。
不良率と歩留まり率を継続して記録し、原因分析と標準化を重ねることが、品質向上とコスト削減への近道です。