砂型鋳造は、金属を溶かして砂で作った空間へ流し込み、冷えて固まった後に砂を崩して製品を取り出す加工方法です。
本格的な工場設備が必要なイメージもありますが、小型の作品であれば安全対策と基本の道具を整えることで、DIYでも砂型づくりに挑戦できます。
ただし溶融金属は高温であり、水分との接触による蒸気爆発や火傷の危険もあります。
砂型の精度だけでなく、乾燥状態と作業環境の安全性まで確認してから進めることが大切です。
この記事では、木型の準備、砂の配合、突き固め、湯道づくり、型合わせまでを初心者向けに分かりやすく解説します。
砂型鋳造の基本と自作の考え方
それではまず砂型鋳造の基本と自作の考え方について解説していきます。
砂型鋳造でできるもの
砂型鋳造では、木型や既製品を原型として使い、その形を砂へ転写します。
アルミニウム合金、真ちゅう、青銅などが対象になりやすく、DIYでは比較的低い温度で溶かせるアルミニウムを選ぶ例が多く見られます。
作れるものは小型の取っ手、プレート、ノブ、オブジェ、治具部品などです。
一方で、荷重がかかる機械部品や人体の安全に関わる部品は、材料成分や内部欠陥の管理が必要になるため、個人製作の砂型鋳造品を使う用途としては向きません。
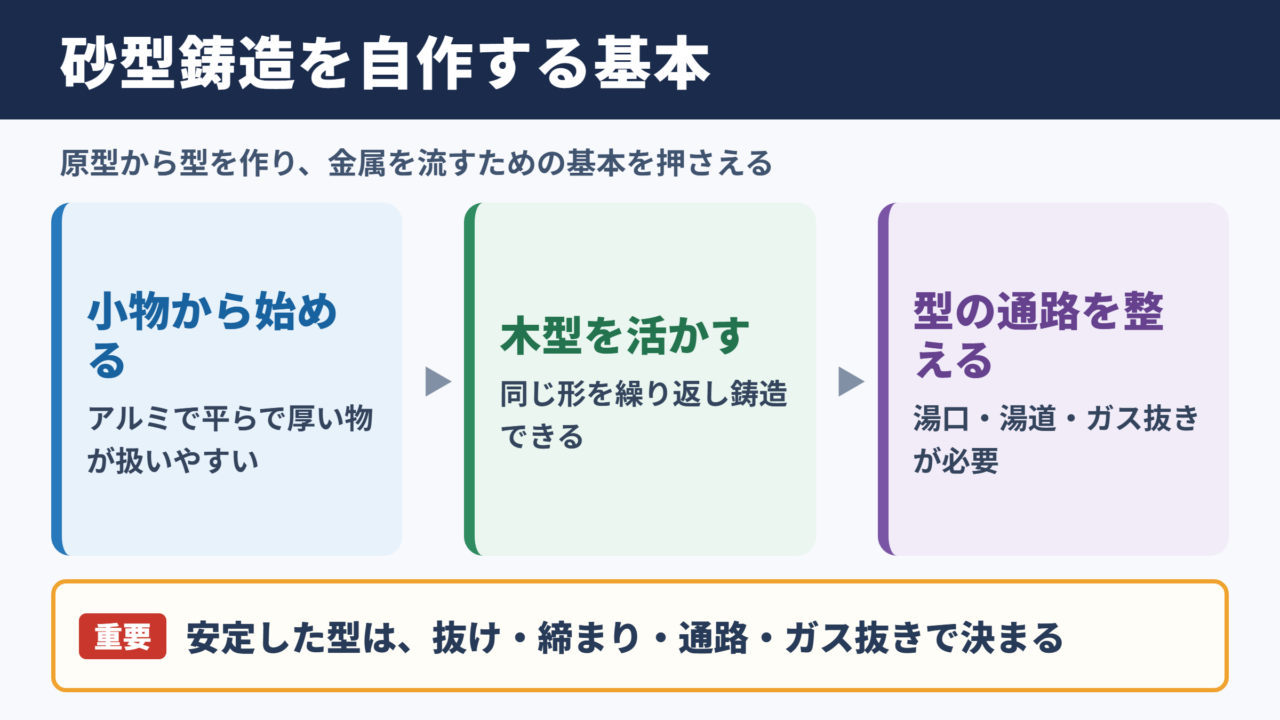
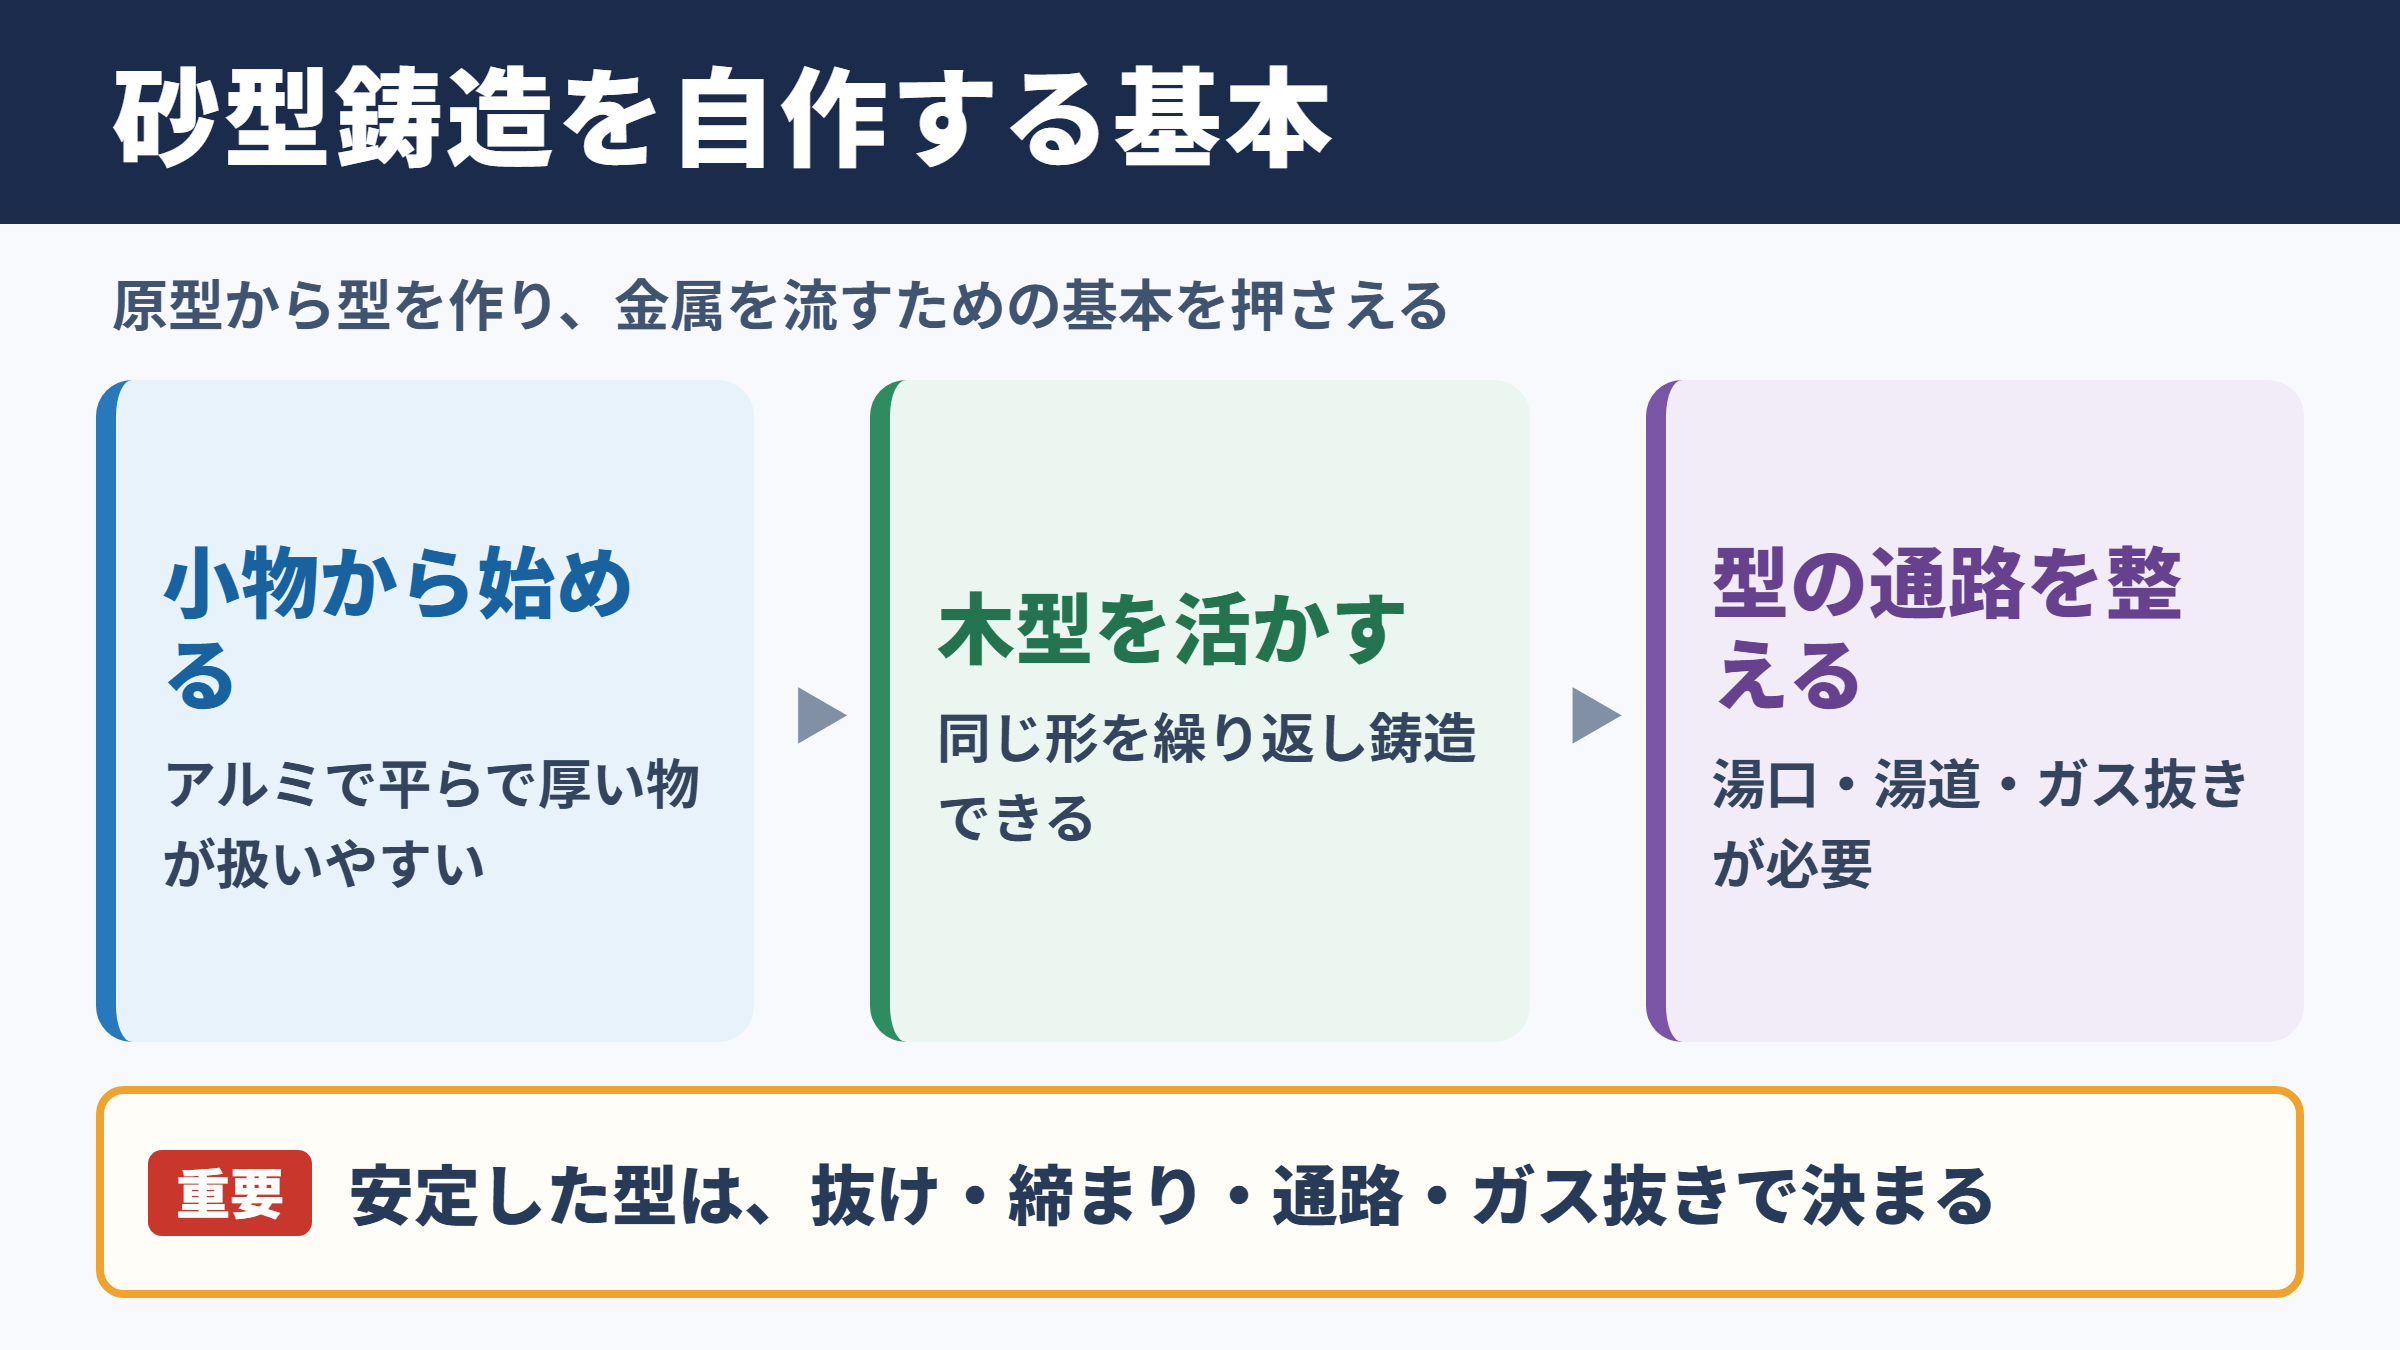
初心者は平らで厚みのある小物から始めると、湯回りや離型の感覚をつかみやすいでしょう。
砂型を自作するメリット
砂型を自作する大きな魅力は、木型さえ作れば同じ形状を繰り返し鋳造できる点です。
削り出しでは時間がかかる立体形状でも、原型を一度完成させておけば、砂を詰め直して複数回の鋳造へ応用できます。
また、砂型は木型の表面模様もある程度写し取るため、文字、ロゴ、緩やかな曲面を作品へ反映しやすい特徴があります。
手作業では寸法誤差が出ますが、そのばらつきも含めて鋳肌の風合いを楽しめるのが砂型鋳造の面白さです。
初心者が理解したい型の構造
一般的な砂型は、上型と下型に分かれています。
下型へ木型を半分程度埋め、上型を重ねて残りの形状を転写し、型を開いたときに製品の空洞ができる構造です。
そこへ溶けた金属を注ぐ入口が湯口で、金属を製品部まで導く通路が湯道です。
空気やガスを逃がすためのガス抜きも必要になります。
これらを省くと、注湯時に金属が途中で止まったり、表面に気泡が残ったりする原因になります。
砂型鋳造は砂へ金属を流すだけの作業ではありません。
木型の抜けやすさ、砂の締まり具合、湯道の太さ、ガスの逃げ道がそろって初めて安定した型になります。
必要な道具と安全装備
続いては必要な道具と安全装備を確認していきます。
砂型づくりに使う基本工具
砂型づくりでは、砂を保持する枠である鋳枠、木型、ふるい、スコップ、突き固め棒を用意します。
鋳枠は木材や金属で作れますが、上型と下型がずれないよう、位置決め用のピンや突起を設けると扱いやすくなります。
突き固め棒は市販のランマーが便利ですが、端面が平らな木の棒でも小型の砂型には使えます。
木型を傷付けずに砂をならすため、ヘラ、刷毛、細い針金などもあると作業が進みます。
| 道具 | 主な役割 | 初心者向けのポイント |
|---|---|---|
| 鋳枠 | 砂を保持して型を分割する | 木製なら軽く、十分な強度を確保します |
| 木型 | 製品形状を砂へ写す | 抜き勾配を付けて表面を滑らかにします |
| ふるい | 木型周辺へ細かい砂をかける | 鋳肌を整えやすくなります |
| 突き固め棒 | 砂を均一に締める | 端部と角から順に作業します |
| 湯口棒 | 注湯口を作る | 少しテーパーのある棒が抜きやすいです |
| ガス抜き針 | 空気とガスの通路を作る | 製品空洞まで貫通させないよう注意します |
金属を扱うための設備
溶解には耐火るつぼ、加熱炉、るつぼをつかむトング、注湯用の柄杓または注湯柄が必要です。
屋外の不燃性地面など、周囲に可燃物がなく、雨や水気の影響を受けにくい場所を確保してください。
金属を溶かす熱源にはガス炉などがありますが、使用する装置の説明書と地域の火気使用ルールを確認することが欠かせません。
室内、ベランダ、換気が不十分な場所での溶解作業は避けるべきです。
火傷と蒸気爆発を防ぐ装備
安全装備は、長袖の綿製作業着、革手袋、革製の安全靴、フェイスシールド、保護メガネを基本に考えます。
化学繊維の衣類は熱で溶けて皮膚へ付着するおそれがあるため、避けたほうが安心です。
砂、木型、るつぼ、工具はすべて乾燥させておきます。
溶融金属へ水分が入ると、瞬間的な蒸気発生で金属が飛散する危険があります。
消火器と乾いた砂を近くに置き、見学者や子ども、ペットを作業範囲へ入れない体制も必要です。
安全確認の基本は、水分を持ち込まないことです。
濡れた手袋、雨上がりの地面、湿ったスクラップ金属、冷たい工具も事故のきっかけになります。
木型の作り方と抜き勾配
続いては木型の作り方と抜き勾配を確認していきます。
木型に適した材料
木型には加工しやすい木材、合板、MDF、硬質発泡材、樹脂材料などを使えます。
初心者が手工具で作るなら、反りが少なく表面を整えやすい木材や合板が扱いやすいでしょう。
木目の凹凸や継ぎ目は砂へ写るため、やすりで整えた後にシーラーや塗料を塗ると離型性が上がります。
木型の表面が滑らかであるほど、砂型の崩れと鋳肌の荒れを抑えやすくなります。
収縮を見込んだ寸法
鋳造した金属は、冷えて固まる過程で収縮します。
そのため、完成させたい寸法と同じ大きさの木型では、完成品がわずかに小さくなる場合があります。
アルミニウム系では形状や合金によって差がありますが、目安として数パーセント未満の収縮を考慮することがあります。
精密な寸法が必要なものは、試作して実測し、木型寸法を修正する工程が現実的です。
木型寸法の考え方は、完成寸法に収縮分を加える方法です。
木型寸法は完成寸法に収縮率を加味して決め、試作品の測定結果で補正します。
砂から抜ける形状への工夫
木型の側面を完全な垂直にすると、型から引き抜く際に砂を傷めることがあります。
そこで、抜く方向に向かって少し細くなる抜き勾配を付けます。
小型の木型でも、側面へわずかな傾斜を付けるだけで離型性は変わります。
また、鋭い内角は砂が欠けやすいため、角に小さな丸みを付けると型持ちが良くなります。
木型は完成品そのものではなく、砂から抜くための原型として設計する視点が重要です。
砂の配合と水分管理
続いては砂の配合と水分管理を確認していきます。
鋳物砂に求められる性質
砂型に使う砂は、形を保つ強さと、注湯時に発生するガスを逃がす通気性の両方が必要です。
細かすぎる砂は表面をきれいにしやすい反面、通気が悪くなることがあります。
粗すぎる砂では通気性は高くなりますが、鋳肌が荒くなりやすい傾向です。
DIYでは、耐火性を持つけい砂を基材にし、粘結材と水分でまとまりを与える方法が基本になります。
粘結材と砂の配合
代表的な配合には、けい砂へベントナイトなどの粘土系粘結材を加え、水分を少量混ぜる生型があります。
正確な配合比は砂の粒度や粘土の種類で変わるため、少量から試して調整してください。
砂を握ると固まり、軽く触れるとほどよく崩れる状態がひとつの目安です。
水を一度に多く入れるとだまになりやすいため、霧吹きなどで少しずつ加えて全体を混ぜます。
| 砂の状態 | 起こりやすい問題 | 調整の方向 |
|---|---|---|
| 乾きすぎ | 型が崩れやすく、角が欠ける | 水分を少量ずつ加えて混ぜます |
| 湿りすぎ | 通気不良や蒸気発生の原因になる | 乾いた砂を加えてなじませます |
| 粘りが弱い | 木型を抜くと空洞が崩れる | 粘結材の量と混練を見直します |
| 粘りが強すぎる | ガスが抜けにくく、砂離れも悪い | 基材砂を加え、配合を軽くします |
再利用する砂の整え方
使用後の砂は、金属片や焦げた部分を取り除けば再利用できます。
ただし繰り返し使ううちに粘結力や水分分布が変わるため、ふるいにかけて異物を除去し、必要に応じて粘結材と水分を補います。
高温の金属に触れた砂は乾燥し、局所的に性質が変化することがあります。
再利用砂は毎回同じ配合だと思い込まず、握った感触と型の強さを確認することが大切です。
保管時は密閉しすぎて水滴が発生しないよう注意し、使う前には全体をほぐして均一にします。
砂型の失敗は、砂の質だけでなく水分の偏りから起こります。
表面だけ湿っていて内部が乾いている状態では、均一な強度を得にくくなります。
砂の突き固めと型合わせの手順
続いては砂の突き固めと型合わせの手順を確認していきます。
下型へ砂を詰める工程
まず下型の鋳枠を平らな板の上へ置き、木型を分割面が上になる向きで配置します。
木型の周囲へ細かい砂をふるいでかけ、その後に通常の鋳物砂を少しずつ加えます。
砂を入れたら、木型の周囲や枠の角から先に突き固めます。
中央だけを強くたたくと密度に差が出るため、全体を層ごとに均一に締める意識が必要です。
枠の上面まで砂を入れたら、定規や平らな板で余分な砂をすり切ります。
上型と湯口の形成
下型を返して分割面を上にし、木型の周辺へ離型剤としてタルクなどを薄く使う場合があります。
上型の鋳枠を位置決めして重ね、注湯口を作る湯口棒と、必要に応じて湯だまり用の棒を立てます。
上型にも細かい砂を先にかけ、通常砂を追加してから同じように突き固めます。
砂を締め終えたら上型を慎重に持ち上げ、湯口棒をまっすぐ抜きます。
このとき砂が崩れた場合は、無理に進めず、砂を詰め直してやり直すほうが確実です。
木型の抜き取りと湯道づくり
木型は少し揺らして砂との密着をゆるめ、抜き方向へまっすぐ取り出します。
強くこじると空洞の縁が欠けるため、必要であれば木型にねじを取り付けて引き抜ける構造にしておくと便利です。
木型を外した後、湯口から製品空洞まで細い溝を作り、湯道を形成します。
注湯時に金属が勢いよく製品部へ当たらないよう、湯道は急角度を避けて滑らかにつなげます。
湯口は金属を入れる穴、湯道は金属を運ぶ通路として役割を分けて考えると理解しやすいでしょう。
型合わせ前には、空洞内へ崩れた砂が残っていないか確認します。
刷毛や低い圧力の送風で清掃し、上型と下型をずらさず静かに重ねます。
注湯後の仕上げと失敗の対策
続いては注湯後の仕上げと失敗の対策を確認していきます。
注湯から冷却までの注意点
型を合わせたら、上型と下型が開かないように重しやクランプで固定します。
注湯は迷いながら少しずつ行うより、必要な金属量を準備してから安定して流し込むことが重要です。
溶融金属の近くでは顔を上からのぞき込まず、飛散に備えて身体を安全な位置へ置きます。
注湯後はすぐに型を開けません。
製品の大きさや材料に応じて十分に冷却し、赤熱や高温が残っていないことを確認してから砂を崩します。
鋳物の取り出しと仕上げ
冷却後に砂を崩すと、製品本体と湯口、湯道部分が一体になった状態で出てきます。
不要な部分は金のこ、切断工具、やすりなどで取り除きます。
切断面には鋭い縁が残るため、面取りをして手を傷付けない形へ整えてください。
鋳肌を残したい場合は軽いブラッシングにとどめ、光沢を出したい場合は番手を変えながら研磨します。
取り出した直後の見た目だけで判断せず、湯道付近や裏面まで確認すると欠陥を見つけやすくなります。
代表的な失敗と改善方法
金属が先端まで届かない湯回り不良は、金属温度の低下、湯道の細さ、注湯の遅れなどで起こります。
砂が製品表面へ食い込む場合は、突き固め不足、木型の抜き取り時の破損、砂の粘結力不足を疑います。
気泡や穴が多い場合は、砂が湿りすぎている、ガス抜きが不足している、溶湯に不純物が多いといった原因が考えられます。
失敗品をそのまま処分する前に、砂型、湯道、注湯量、冷却時間を記録しておくと、次回の改善につながります。
砂型鋳造では、一度の成功よりも失敗原因を切り分ける記録が役立ちます。
木型の写真、砂の状態、注湯後の結果を残すと、再現性を高めやすくなります。
砂型鋳造をDIYで始めるためのまとめ
砂型鋳造を自作する際は、まず単純な形の木型を用意し、砂が崩れず木型を抜ける状態を作ることから始めます。
砂の配合では粘結力と通気性の両立を意識し、少量ずつ水分を調整してください。
木型の抜き勾配、均一な突き固め、湯道とガス抜きは、きれいな鋳物を得るための重要な要素です。
また、溶融金属を扱う工程では、乾燥した道具と作業場所、安全装備、十分な距離の確保が欠かせません。
最初から複雑な部品を目指さず、小さなプレートや厚みのある形状で試作を重ねると、砂型鋳造の仕組みを安全に学びやすくなるでしょう。