砂型3Dプリンターとは?仕組みやメリットを解説!(積層造形:バインダージェット:鋳造用:導入コスト:精度など)
砂型3Dプリンターは、鋳造で使う砂型をデジタルデータから直接造形する設備です。
木型や金型を準備する従来工程を短縮できることから、多品種少量生産、試作、大型部品の鋳造で注目を集めています。
一方で、造形精度、砂の種類、バインダー、後処理、導入コストまで理解しなければ、期待した効果を得にくい場面もあるでしょう。
本記事では、砂型3Dプリンターの基本的な仕組みから、バインダージェット方式の特徴、鋳造への活用方法、費用対効果を考えるポイントまで詳しく紹介します。
砂型3Dプリンターの概要
それではまず砂型3Dプリンターの概要について解説していきます。
砂型を直接つくる積層造形技術
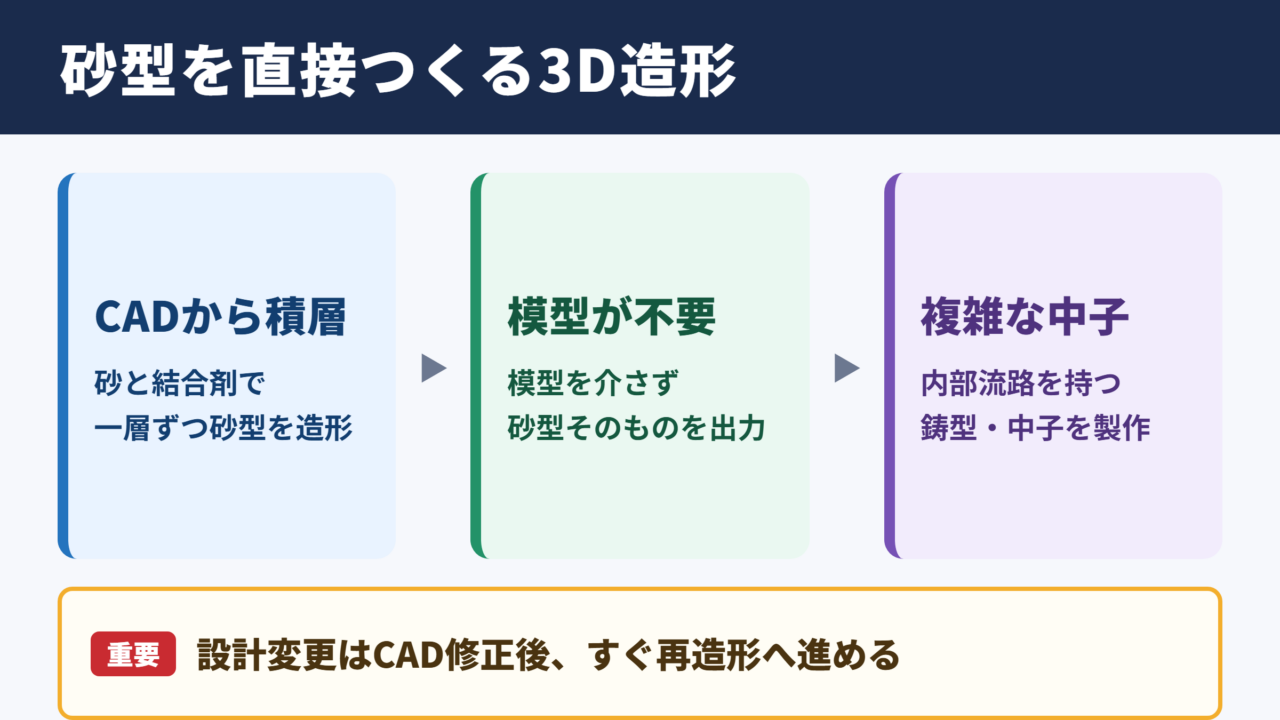
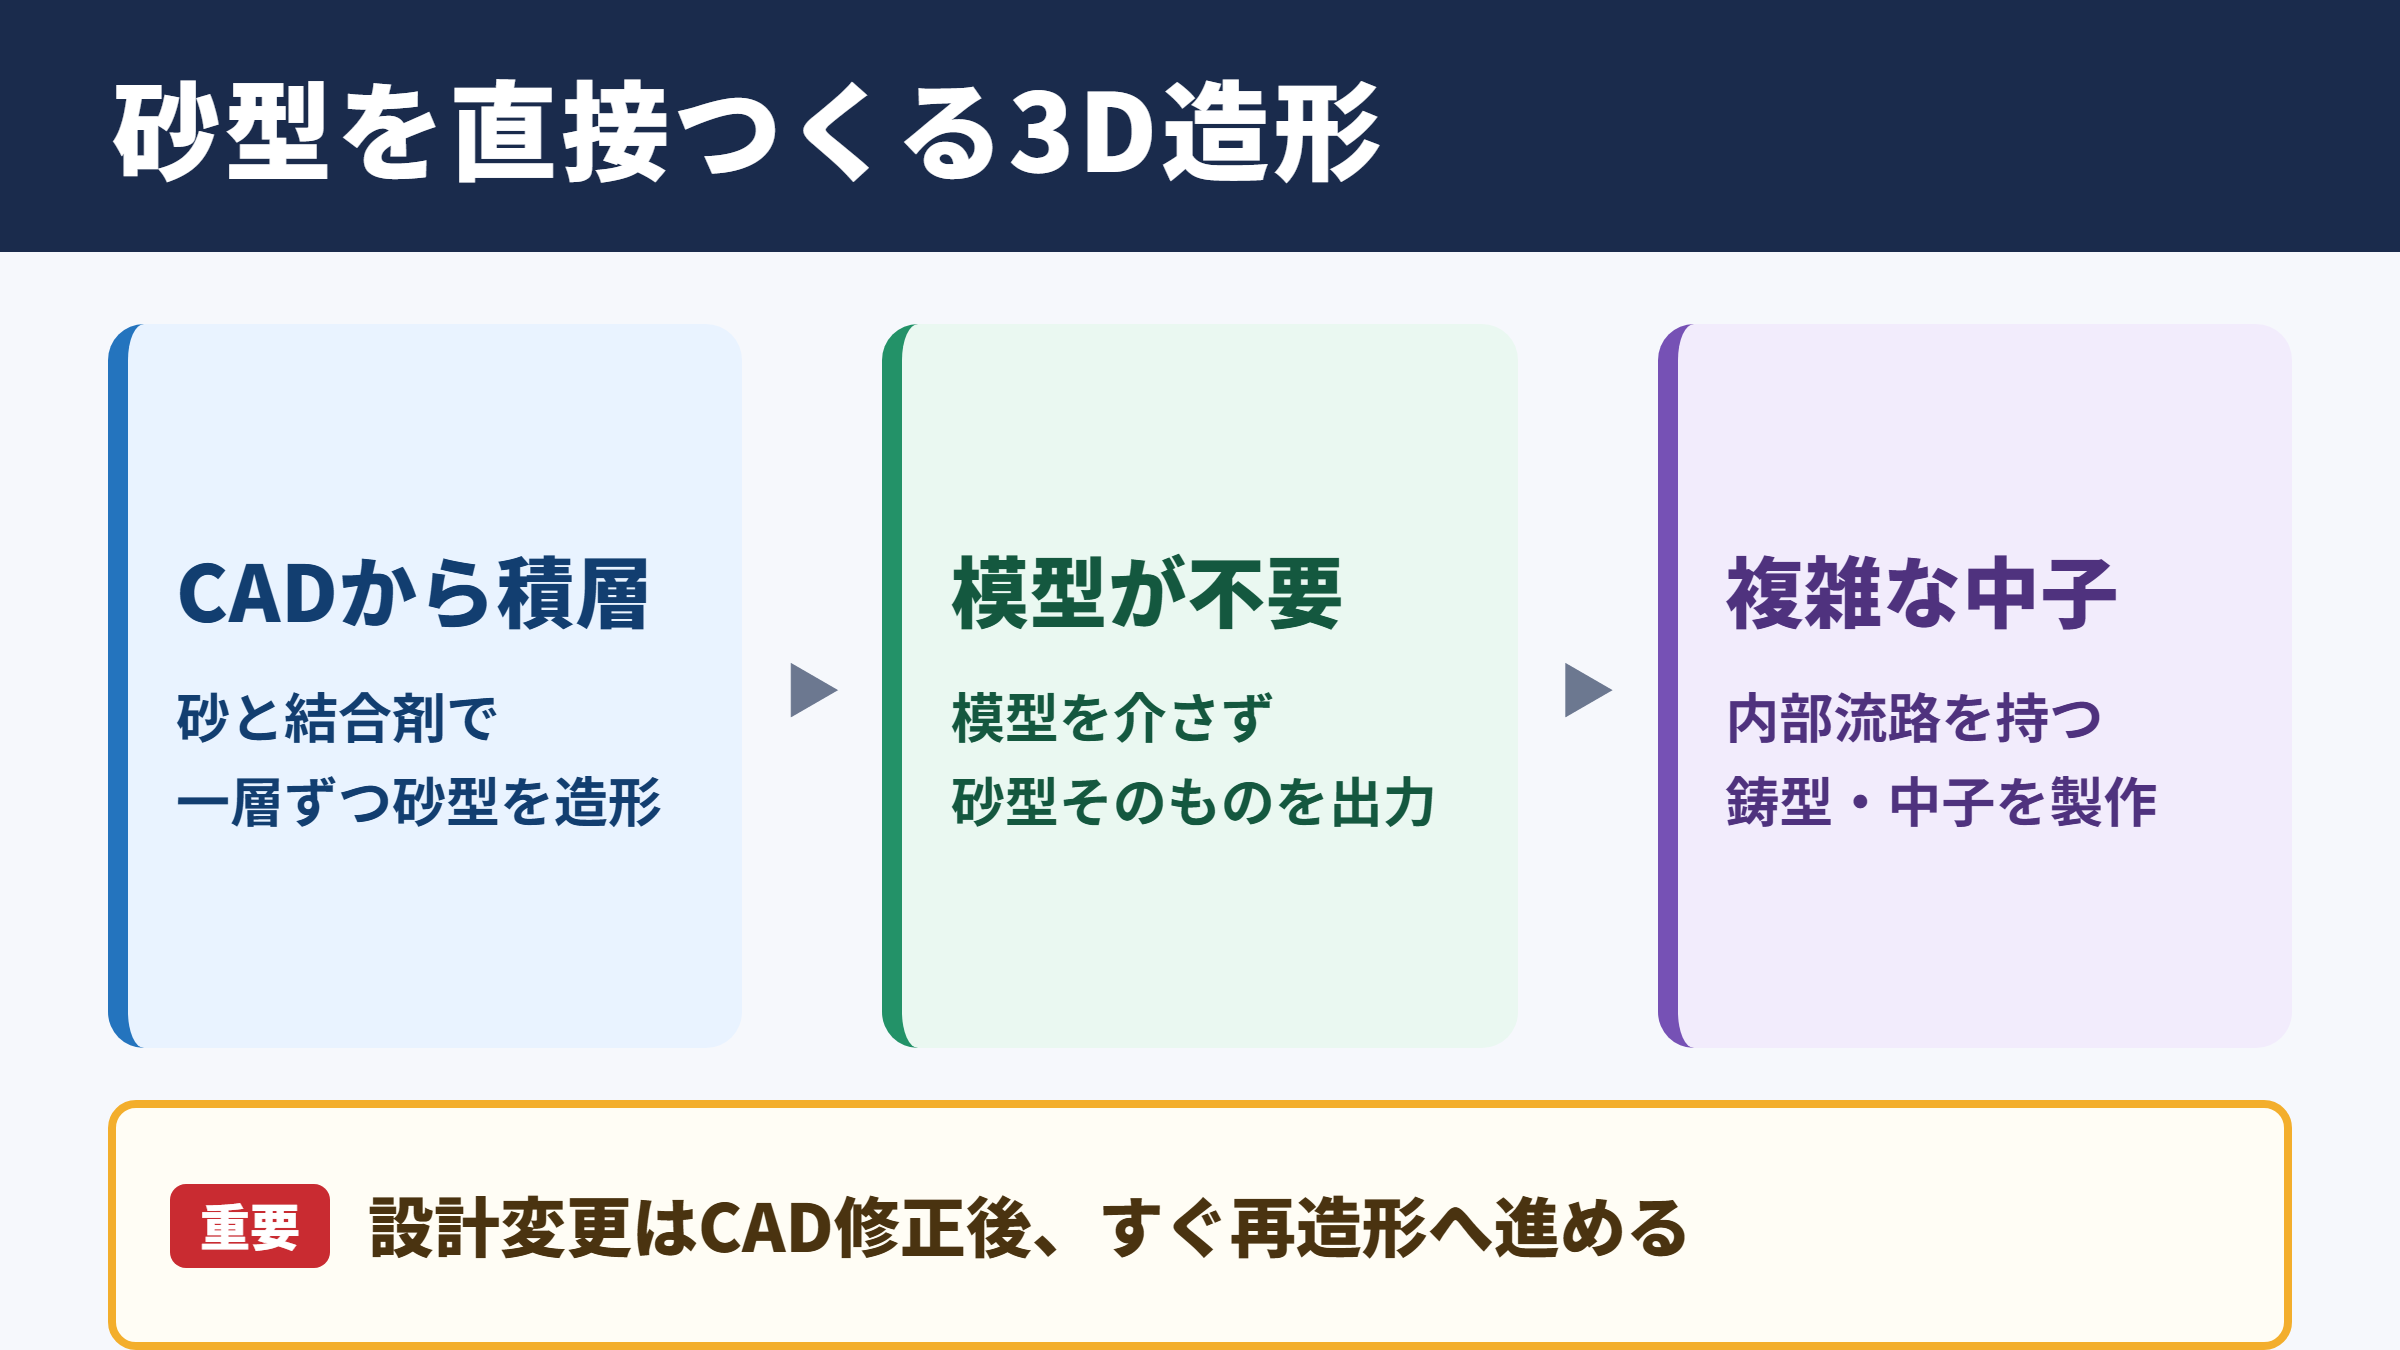
砂型3Dプリンターとは、鋳物を成形するための砂型を、3D CADデータに基づいて一層ずつ造形する装置です。
砂を薄く敷き、その必要な箇所へ結合剤を吐出して固める作業を繰り返すことで、複雑な形状の鋳型や中子を完成させます。
従来の砂型鋳造では、まず木型、樹脂型、金属型などの模型を用意し、砂を詰めて成形する工程が一般的でした。
これに対して砂型3Dプリンターでは、模型を介さずに砂型そのものを造形できる点が大きな違いです。
部品の設計変更があっても、CADデータを修正して再造形へ進めるため、型の作り直しにかかる時間を抑えやすくなります。
試作品を一品だけ鋳造したい場合や、受注ごとに仕様が異なる産業機械部品にも適した考え方といえるでしょう。
鋳造工程で果たす役割
鋳造では、溶かした鉄、アルミニウム、銅合金などの金属を砂型の空洞へ流し込み、冷却して製品を得ます。
砂型3Dプリンターが担うのは、この空洞を持つ鋳型や、中空部をつくるための中子を高い自由度で製作する工程です。
特に中子は、内部流路、冷却水路、軽量化のための空洞などを形成する重要な部材になります。
従来は複数の中子を組み合わせて対応していた形状でも、造形サイズや強度の条件が合えば、一体化した中子として出力できる場合があります。
中子の分割数が減ると、組立作業や位置ずれのリスクを下げやすくなります。
そのため、鋳物内部の複雑な形状を実現する手段として、砂型積層造形の価値が高まっています。
活用が進む製造分野
砂型3Dプリンターは、自動車、航空宇宙、建設機械、産業用ポンプ、工作機械、エネルギー関連など、鋳造部品を扱う幅広い分野で導入されています。
エンジン部品やターボチャージャーの試作では、短い開発期間で流路形状を検証できる点が評価されます。
大型の鋳鋼品や補修用部品では、保管していない旧型の木型を新たに製作せず、3Dデータから砂型をつくれる可能性があります。
また、デザイン性が求められる意匠部品や美術鋳造でも、自由曲面を活かした表現が可能です。
ただし、すべての量産品に適するわけではありません。
同一部品を大量に生産するなら、従来の金型や自動造型ラインの方が単価面で有利になることもあるため、用途ごとの見極めが欠かせません。
砂型3Dプリンターの本質は、砂型を早くつくることだけではありません。
設計変更への対応、複雑な中空形状、木型管理の負担軽減まで含めて、鋳造プロセス全体を見直せる点に強みがあります。
バインダージェット方式の仕組み
続いてはバインダージェット方式の仕組みを確認していきます。
砂の敷設と結合剤の吐出
砂型3Dプリンターで広く用いられる方式が、バインダージェット方式です。
装置内部では、砂を一定の厚みで造形テーブルに広げる工程から始まります。
次にプリントヘッドが移動し、3Dデータで指定された断面形状に沿って液体のバインダーを砂へ噴射します。
バインダーが付着した部分だけが結合し、一層分の形状がつくられる仕組みです。
その上に新しい砂を敷き、同じ動作を繰り返すことで、立体的な砂型が積み上がっていきます。
未結合の砂は造形物を支える役目も果たすため、一般的な樹脂3Dプリンターのようなサポート材を別途設けずに済む場合があります。
バインダージェット方式の基本的な流れです。
砂を敷く工程、結合剤を吐出する工程、層を重ねる工程、余分な砂を除去する工程、必要に応じて硬化や塗型を行う工程という順序で進みます。
造形後に行う後処理
造形が終わった直後の砂型は、造形槽の中で未結合砂に埋まった状態です。
所定の時間を置いて結合強度を安定させた後、砂を丁寧に除去して取り出します。
この作業はデパウダリングとも呼ばれ、細い流路や深い空洞に残った砂を除去する工程として重要です。
砂型の表面状態や強度を整えるため、含浸処理、加熱硬化、塗型剤の塗布などを実施することもあります。
溶湯に接する面へ耐火性の高い塗型を施せば、砂の焼付きや鋳肌の粗さを抑える助けになります。
造形機から取り出した時点で完成ではないことを理解し、後処理の工数と品質管理を計画に含めることが大切です。
使用される砂とバインダー
造形に使う砂には、けい砂、人工砂、セラミックサンドなどがあります。
どの砂を選ぶかは、注湯する金属の温度、必要な表面品質、再生砂の利用方針、コストによって変わります。
たとえば高温の鋳鋼や鋳鉄では耐火度が重要になり、アルミニウム合金では別の条件が優先されることがあります。
バインダーも、常温で硬化するもの、加熱で強度を高めるもの、水系のものなど複数の選択肢があります。
発生ガスは鋳造欠陥に関わるため、強度だけでなくガス量や崩壊性まで確認する必要があります。
砂とバインダーの組み合わせは、造形性と鋳造性を左右する材料設計ともいえるでしょう。
| 要素 | 主な役割 | 確認したい点 |
|---|---|---|
| 砂 | 砂型の骨格を形成 | 粒度、耐火度、流動性、再生性 |
| バインダー | 砂粒子を結合 | 強度、硬化条件、ガス発生量 |
| プリントヘッド | 結合剤を必要箇所へ吐出 | 吐出精度、保守性、目詰まり対策 |
| リコーター | 砂を均一な層に敷設 | 層厚の安定性、砂の供給状態 |
| 後処理設備 | 砂の除去と仕上げを実施 | 作業性、安全性、粉じん対策 |
鋳造用砂型の設計要件
続いては鋳造用砂型の設計要件を確認していきます。
鋳造方案と湯流れの考慮
砂型3Dプリンターを導入しても、鋳造方案の重要性は変わりません。
湯口、湯道、せき、押湯、ガス抜きなどを適切に設計しなければ、引け巣、湯回り不良、介在物、ガス欠陥などが起こる可能性があります。
むしろ3Dプリンターでは自由度が高いため、従来なら加工しにくかった曲線的な湯道や分岐流路も検討できます。
流れを急激に変えない形状や、乱流を抑える断面設計を取り入れられる点は魅力です。
ただし、複雑にすれば必ず品質が上がるわけではありません。
鋳造シミュレーション、試験鋳造、切断評価を組み合わせ、溶湯がどう流れ、どう凝固するかを確かめながら設計を詰める必要があります。
砂型設計では、製品形状だけでなく鋳造収縮分の見込みが必要です。
たとえば収縮率を百分率で見込む場合は、型寸法を製品の目標寸法に収縮見込みを加えた値として設計します。
実際の値は材質、肉厚、方案、工場の実績によって異なるため、現場データを優先して設定します。
中子の一体化と複雑形状
砂型3Dプリンターの魅力が最も表れやすいのは、中子の設計です。
従来工法で複数の中子に分けていた内部空間を、一体の中子で表現できれば、組立精度のばらつきを減らせる可能性があります。
冷却流路の曲がりや分岐、格子状の内部構造、薄肉部の空洞などにも対応しやすくなります。
ただし、細すぎる流路では未結合砂の除去が難しく、長い中空部では強度不足や破損が課題になることがあります。
造形方向、砂抜き穴、搬送時の支持方法まで設計に組み込むことが必要です。
造形できる形状と安定して鋳造できる形状は同じではないため、設計者と鋳造現場が早い段階で協議することが望まれます。
抜き勾配からの解放と新たな制約
従来の木型を砂から抜く工程では、抜き勾配が必要になることがあります。
砂型3Dプリンターで直接造形する場合、この制約を小さくできるため、設計の自由度は大きく広がります。
アンダーカット形状や自由曲面にも対応しやすく、部品の統合や軽量化を検討しやすくなるでしょう。
その一方で、最小肉厚、最小穴径、造形槽のサイズ、粉体除去性といった新しい制約が生まれます。
部品が大きすぎれば分割造形と接合が必要になり、接合部の強度や湯漏れ対策も課題です。
CAD上の完成形だけを見るのではなく、造形、取り出し、塗型、注湯、解枠までを一連の工程として検討する視点が求められます。
砂型3Dプリンターを活かす設計では、形状の複雑さを目的にしないことが重要です。
部品性能、鋳造品質、作業性のすべてに意味がある複雑さだけを採用することで、導入効果につながります。
精度と表面品質の評価
続いては精度と表面品質の評価を確認していきます。
積層ピッチと寸法精度
砂型3Dプリンターの精度は、装置の位置決め精度だけで決まりません。
積層ピッチ、砂の粒度、バインダーの浸透、硬化収縮、後処理、注湯後の金属収縮など、多くの要因が寸法へ影響します。
積層ピッチを細かくすれば曲面の段差は目立ちにくくなりますが、造形時間は長くなる傾向です。
砂の粒度を細かくすると表面性状の改善が期待できる一方、砂の流動性や通気性とのバランスを取る必要があります。
要求寸法が厳しい部位は、鋳放しで完結させるのか、加工代を設けて機械加工で仕上げるのかを明確にしましょう。
鋳造品としての最終公差を基準に評価することが、現実的な精度管理につながります。
鋳肌と表面粗さの関係
砂型の表面は、そのまま鋳物の鋳肌に影響します。
砂粒が粗いほど表面は粗くなりやすく、細かい砂を使えば滑らかな傾向になりますが、必ずしも単純な関係ではありません。
バインダーの量、塗型剤の種類、注湯温度、溶湯の流速、鋳物材質も表面粗さに関係します。
高い外観品質が必要な意匠面では、造形条件を見直すだけでなく、研磨や切削といった後加工を前提にすることもあります。
一方で、内部構造や機能面を優先する部品なら、必要以上に滑らかな鋳肌を求めない方が合理的な場合もあるでしょう。
用途ごとに必要な品質基準を定めることが、コストの最適化に役立ちます。
品質検査と再現性の管理
品質を安定させるには、造形後の砂型だけでなく、前後の工程を含めた検査が必要です。
造形寸法は3Dスキャナーや測定機器で確認し、必要に応じて基準面や重要寸法を測定します。
鋳物完成後は、外観検査、寸法検査、浸透探傷、超音波探傷、X線検査などを部品の要求に応じて実施します。
砂の保管状態や湿度、バインダーの使用期限、プリントヘッドの状態も、日々の再現性を左右します。
条件を担当者の経験だけに頼らず、ロット、造形条件、後処理条件、鋳造結果を記録していくことが重要です。
こうしたデータの蓄積が、安定した砂型積層造形の基盤になります。
| 評価項目 | 主な影響要因 | 改善の考え方 |
|---|---|---|
| 寸法精度 | 積層ピッチ、収縮、砂の状態 | 補正値の蓄積と加工代の設定 |
| 表面粗さ | 砂粒度、塗型、注湯条件 | 材料条件と後加工の最適化 |
| 砂型強度 | バインダー量、硬化条件 | 搬送性と崩壊性の両立 |
| ガス欠陥 | バインダー、通気性、注湯 | ガス抜きと材料条件の見直し |
| 再現性 | 環境、設備保全、作業標準 | 条件記録と定期点検 |
導入コストと運用体制
続いては導入コストと運用体制を確認していきます。
初期費用の内訳
砂型3Dプリンターの導入費用は、本体価格だけでは判断できません。
造形装置に加え、砂の供給設備、未結合砂の回収装置、集じん機、後処理設備、換気設備、搬送機器、CADやデータ処理ソフトなどが必要になる場合があります。
設置場所には装置の寸法だけでなく、材料保管、メンテナンス動線、安全柵、粉じん対策のスペースも求められます。
大型砂型に対応する装置ほど、建屋への搬入経路や床荷重も確認事項になります。
導入時は見積額だけでなく、据付工事、教育、試運転、保守契約を含めた総額で比較することが重要です。
設備価格と立ち上げ費用を分けて考えると、予算計画の精度が上がります。
費用対効果を考える際は、型代だけを比較しません。
木型製作日数、設計変更時の再製作費、保管スペース、試作回数、納期短縮による価値まで並べて判断します。
小ロットや短納期の案件ほど、直接造形の効果が現れやすい傾向があります。
ランニングコストの見方
運用開始後には、砂、バインダー、洗浄液、フィルター、消耗部品、電力、保守費用などが継続的に発生します。
造形時間が長い案件では、装置の稼働率も重要な指標になります。
造形槽を十分に使い切れない小さな部品ばかりでは、生産性が伸びにくいことがあります。
反対に、複数案件の砂型や中子を同じビルド内へ効率よく配置できれば、単位時間あたりの出力を高められるでしょう。
未結合砂をどの程度回収し、再利用できるかも材料費と環境負荷に関わります。
再生砂の比率を上げる場合は、粒度分布や不純物の管理を行い、品質への影響を継続して確認する必要があります。
人材育成と工程連携
砂型3Dプリンターは自動化設備ですが、運用に必要な知識は幅広いものです。
CADでの形状設計、スライス条件の設定、砂とバインダーの取り扱い、後処理、鋳造方案、品質評価をつなげる人材が求められます。
造形担当だけが装置を理解していても、鋳造担当との情報共有が不足すれば、欠陥の原因を特定しにくくなります。
導入初期には、対象部品を限定して試作を重ね、条件と結果を共有する運用が効果的です。
営業、設計、製造、品質保証が同じ評価軸を持てば、見積もりの精度や顧客への提案力も高まります。
設備導入は人と工程の導入でもあると捉えることが、定着への近道です。
導入判断では、年間の造形数量だけでなく、失注を減らせる案件や短納期に対応できる案件も評価対象に含めます。
従来工法では受けにくかった仕事を獲得できるかどうかが、投資回収を大きく左右します。
導入効果と活用上の注意点
続いては導入効果と活用上の注意点を確認していきます。
リードタイム短縮の可能性
砂型3Dプリンターの代表的なメリットは、木型製作を省略または縮小できることです。
型製作の待ち時間を減らせれば、設計確定から試験鋳造までのリードタイムを短縮しやすくなります。
開発段階で複数案を比較したい場合も、データ修正後に次の砂型を造形できるため、試作サイクルを回しやすくなります。
特に製品の立ち上げ期間が限られる案件では、納期短縮そのものが大きな競争力になるでしょう。
ただし、造形時間、後処理、注湯の順番待ちまで考慮しなければ、全体のリードタイムは正確に見えません。
工程ごとの時間を可視化し、本当に滞留している工程を改善することが大切です。
多品種少量生産への適性
品種ごとに専用の木型を保有する方式では、製品種類が増えるほど保管と管理の負担が大きくなります。
砂型3Dプリンターなら、3Dデータを適切に管理することで、物理的な型の保管量を抑えられる可能性があります。
補給部品、限定生産品、試作品、受注生産品では、こうした利点が特に生きます。
設計変更後の旧型を廃棄する判断もしやすく、改訂履歴をデータで追跡できる点も魅力です。
一方で、データ管理が不十分だと、誤った版の砂型を造形するリスクがあります。
図面番号、改訂番号、承認状態、造形日時を紐づけ、製造データとして管理する仕組みが必要です。
安全性と環境面の配慮
砂やバインダーを扱う工程では、粉じん、臭気、揮発成分への対策が欠かせません。
作業者には保護具を用意し、集じん、換気、清掃のルールを整備します。
プリントヘッドや砂供給部の清掃方法も、設備メーカーの手順に沿って標準化することが重要です。
使用済み砂の処理や再利用については、材料メーカー、地域の規制、鋳造材質との相性を確認しましょう。
安全面と環境面を後回しにすると、設備の稼働率や職場の信頼にも影響します。
技術面だけでなく、継続運用できる作業環境まで設計することが求められます。
砂型3Dプリンターは万能な置き換え設備ではありません。
量産型の工程をそのまま置き換えるよりも、複雑形状、短納期、多品種少量、型レス試作といった強みが生きる領域から活用する方法が現実的です。
砂型3Dプリンターのまとめ
砂型3Dプリンターは、砂とバインダーを積層するバインダージェット方式などを利用し、鋳造用の砂型や中子を直接製作する技術です。
木型を介さずに造形できるため、試作のリードタイム短縮、設計変更への対応、複雑な内部形状の実現に役立ちます。
特に多品種少量生産や高機能な鋳造部品では、従来工法にはない価値を発揮しやすいでしょう。
ただし、寸法精度や鋳肌は、積層ピッチだけでなく、砂、バインダー、後処理、注湯条件の影響を受けます。
導入コストを検討する際には、設備本体だけでなく、周辺設備、材料費、保守、教育、作業環境まで含めた総合的な評価が必要です。
まずは効果が見込みやすい部品を選び、試作と品質評価を重ねながら条件を蓄積することが重要になります。
設計と鋳造をデジタルでつなぐ基盤として砂型3Dプリンターを活用すれば、製造の選択肢を着実に広げられます。