静電塗装とは?意味や仕組みは?(原理:静電気:スプレーガン:プラス・マイナス:塗料の密着など)
静電塗装は、静電気の力を利用して塗料を対象物へ引き寄せる塗装方法です。
自動車部品、家電製品、建築資材、金属製家具など、均一で美しい仕上がりが求められる製品づくりで幅広く採用されています。
スプレーガンから噴射された塗料が帯電し、反対の電気を持つ被塗物へ吸着するため、塗料の無駄を抑えながら密着性を高めやすい点が特徴です。
ただし、電圧設定や接地状態、湿度、塗料の種類によって仕上がりが変化するため、原理と管理のポイントを理解しておく必要があります。
静電塗装の意味と基本原理
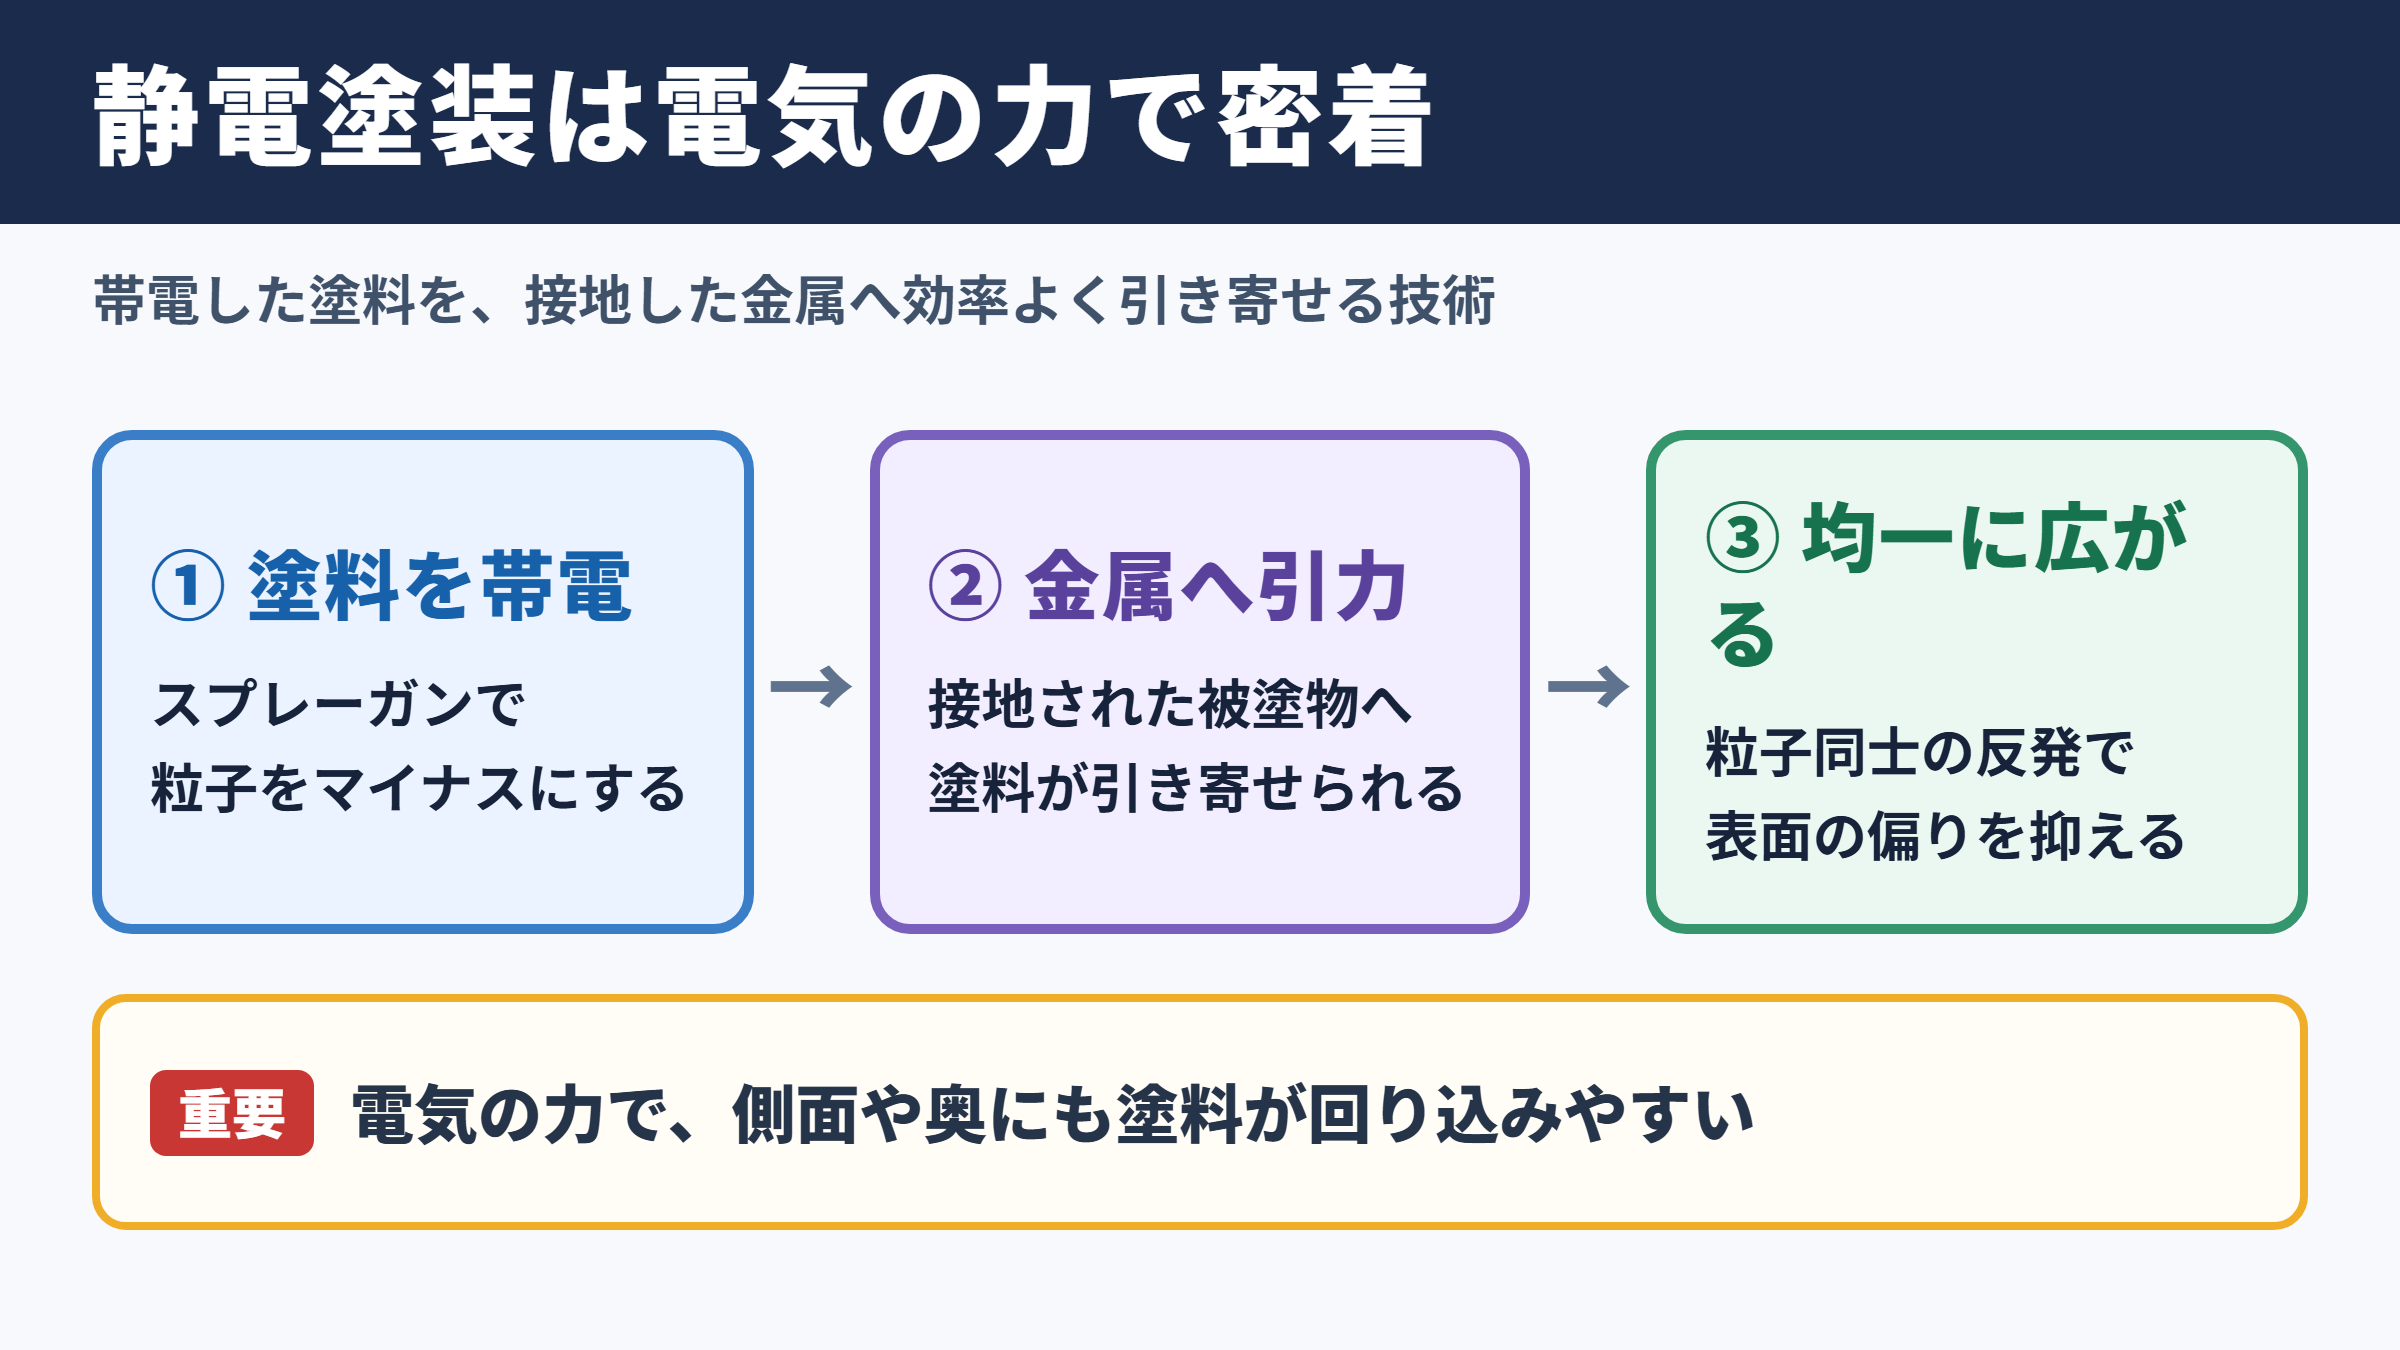
それではまず静電塗装の意味と基本原理について解説していきます。
静電気を活用する塗装方法
静電塗装とは、塗料の粒子または塗装対象物に電気を与え、電気的な引力を利用して塗料を付着させる技術です。
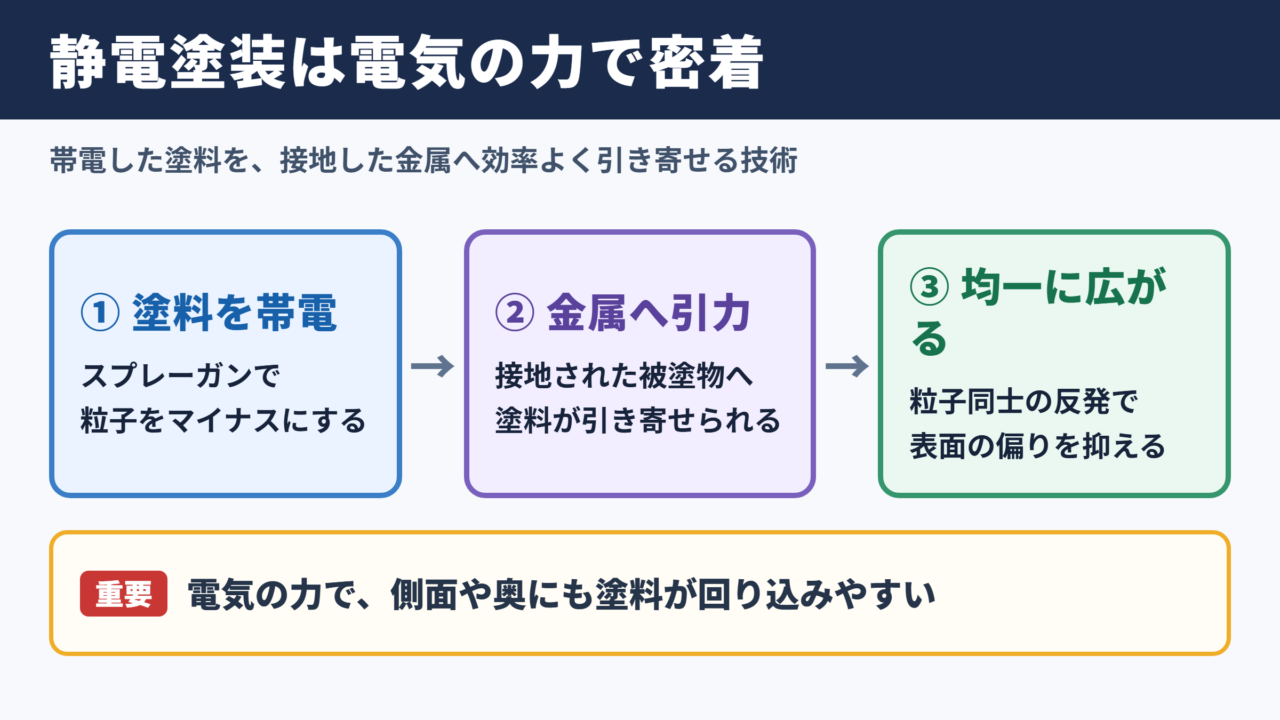
一般的にはスプレーガン側の塗料粒子をマイナスに帯電させ、アースを取った金属製の被塗物側へ引き寄せます。
異なる電気の性質を持つもの同士が引き合う作用によって、霧状の塗料が対象物の表面へ効率よく移動します。
塗料を単に吹き付けるだけではなく、電気の力で塗着を助けることが静電塗装の大きな特徴です。
塗料が付着しにくい箇所にも回り込みやすく、複雑な形状の部品に対しても均一な塗膜を形成しやすくなります。
プラスとマイナスの関係
静電塗装では、プラスとマイナスの電気的な関係を利用します。
多くの設備では、スプレーガンの先端付近に高電圧を発生させ、塗料粒子をマイナスへ帯電させる仕組みです。
被塗物は接地によって電気的に安定した状態となり、帯電した塗料を引き付ける側として働きます。
塗料粒子同士は同じマイナスの電気を持つため、互いに反発し合いながら広がります。
この反発は塗料の粒子を細かく分散させ、表面に偏りが生じることを抑える役割も担います。
静電塗装のイメージは、帯電した塗料粒子が接地された被塗物へ移動する流れです。
塗料粒子の帯電量、電圧、被塗物との距離、接地状態が安定すると、塗料の付着効率も高まりやすくなります。
塗料の密着と回り込み
静電塗装では、対象物の正面だけでなく側面や奥まった位置にも塗料が回り込みやすくなります。
この現象はラップアラウンド効果と呼ばれ、金属パイプ、フレーム、網状部品などの塗装で特に役立ちます。
ただし、深い凹部や鋭い角部では電気力線の状態が変わり、十分な膜厚を得にくい場合があります。
静電気があるからどの形状でも自動的に均一になるわけではないため、ガンの角度や移動速度の調整も欠かせません。
適切な施工条件を組み合わせることで、密着性、外観、膜厚のバランスを取りやすくなります。
静電塗装の結論として、静電気による引力を使って塗料を効率よく密着させる塗装方法と理解すると分かりやすいでしょう。
塗料使用量の削減と均一な仕上がりを両立しやすい一方で、確実なアースと安全管理が性能を左右します。
スプレーガンと塗装設備の構成
続いてはスプレーガンと塗装設備の構成を確認していきます。
静電スプレーガンの役割
静電スプレーガンは、塗料を霧化すると同時に、塗料粒子へ電気を与える装置です。
エアスプレー式では圧縮空気を利用して塗料を細かくし、静電発生装置によって粒子を帯電させます。
エアレス式や回転霧化式など、塗料の粘度、生産量、求める外観に応じて方式を選択します。
塗料を均一な粒子へ霧化できるかどうかは、平滑性やタレ、ゆず肌の発生に影響します。
ガン本体の清掃不足は吐出の乱れにつながるため、日常点検が重要です。
高電圧発生装置とケーブル
静電塗装では、数万ボルト規模の高電圧を使用する設備が一般的です。
電圧が高いほど塗着効率が上がるとは限らず、塗料の性質や対象物との距離に適した設定が求められます。
電圧が過度に高い場合、塗料が手前側へ集中し、奥側や凹部に入りにくくなることがあります。
高電圧ケーブル、ガン、制御装置は、傷や汚れがないか定期的に確認する必要があります。
絶縁性能が低下すると、放電不良や作業者への危険につながるおそれがあります。
アースと被塗物の保持
被塗物を確実に接地することは、静電塗装の基本です。
ハンガー、治具、搬送コンベアに塗料や汚れが蓄積すると、被塗物まで電気が流れにくくなります。
その結果、塗料が付きにくい、膜厚が安定しない、回り込みが弱くなるといった問題が起こります。
| 設備要素 | 主な役割 | 管理の要点 |
|---|---|---|
| 静電スプレーガン | 塗料の霧化と帯電 | ノズルの清掃と吐出状態の確認 |
| 高電圧発生装置 | 塗料粒子への電圧供給 | 電圧値と異常表示の確認 |
| アース線 | 被塗物側の接地 | 接続部の緩みと導通の確認 |
| ハンガーと治具 | 被塗物の保持と通電 | 塗料の堆積除去 |
| 塗装ブース | 飛散塗料の捕集 | 換気と清掃状態の維持 |
静電塗装の設備では、スプレーガンだけを高性能にしても十分ではありません。
ガン、電源、アース、治具、換気設備が一体となって安定していることが、再現性のある塗装品質につながります。
塗着効率と仕上がりを左右する条件
続いては塗着効率と仕上がりを左右する条件を確認していきます。
塗着効率の考え方
塗着効率とは、噴射した塗料のうち、実際に被塗物へ付着した割合を示す考え方です。
静電塗装では塗料粒子が電気的に引き寄せられるため、一般的なエアスプレー塗装よりも飛散ロスを抑えられる可能性があります。
ただし、塗料の種類、塗装距離、形状、作業者の操作、ブース内の風速によって数値は変化します。
塗着効率を高める目的は、単なる塗料節約ではありません。
廃棄物の削減、清掃負担の軽減、生産性の向上にも結び付きます。
ガン距離と塗装角度
スプレーガンを対象物へ近づけすぎると、塗料が集中してタレやムラを招くことがあります。
反対に距離が離れすぎると、塗料が乾きやすくなり、粉っぽい外観や密着不良につながる場合があります。
対象物に対してなるべく正面から吹き付けることが基本ですが、複雑な形状では部位ごとに角度を変える工夫が必要です。
静電気による回り込みを活かしつつ、死角になる部分は意図的にガンを向けて補います。
塗装距離の目安は、ガンの仕様、塗料、電圧によって変わります。
試し吹きで膜厚と外観を確認し、近すぎる場合はタレ、遠すぎる場合はざらつきが出ていないかを判断します。
温度と湿度の影響
塗装環境の温度と湿度は、塗料の粘度、乾燥速度、静電気の働きに影響します。
湿度が高い環境では、空気中の水分によって帯電状態が弱まり、塗着効率が低下することがあります。
温度が低いと塗料粘度が上がり、霧化不良や膜厚のばらつきが起こりやすくなります。
塗料メーカーが示す施工条件を守ることは、外観不良の予防に直結します。
温湿度計を設置し、作業記録へ残す仕組みを整えると、異常発生時の原因追跡にも役立つでしょう。
塗料の種類と静電塗装の相性
続いては塗料の種類と静電塗装の相性を確認していきます。
溶剤塗料の特徴
溶剤塗料は、顔料や樹脂を有機溶剤に分散させた塗料です。
金属製品の防錆、美観、耐候性を目的として多くの分野で用いられてきました。
静電塗装に使用する場合は、塗料の電気抵抗値が重要になります。
抵抗が低すぎる塗料は電気が流れすぎて安定しにくく、高すぎる場合は十分に帯電しないことがあります。
希釈剤の選定や粘度管理も、静電性能と仕上がりを左右します。
粉体塗装との組み合わせ
粉体塗装は、粉末状の塗料を静電気で被塗物へ付着させ、その後に加熱して塗膜を形成する方式です。
液体塗料のような溶剤を使わないため、揮発性有機化合物の排出低減につながりやすい特徴があります。
余った粉体を回収して再利用できる設備もあり、大量生産との相性がよい方式です。
粉体塗装は静電気を活用する代表的な塗装技術であり、家電、建材、工業製品などで活用されています。
一方で、焼付炉が必要になることや、熱に弱い素材には使いにくいことを考慮しなければなりません。
水性塗料の注意点
水性塗料は、環境負荷や作業環境への配慮から採用が進んでいます。
しかし、水を多く含む塗料は電気を通しやすく、静電塗装における高電圧の扱いには注意が必要です。
専用の絶縁設備や供給装置を用い、塗料供給系まで含めた安全設計を行う場合があります。
設備の仕様に合わない塗料を使用すると、帯電不良だけでなく漏電や故障の原因にもなります。
| 塗料の種類 | 静電塗装での特徴 | 主な注意点 |
|---|---|---|
| 溶剤塗料 | 多様な製品に対応しやすい | 粘度と電気抵抗値の管理 |
| 水性塗料 | 環境面で配慮しやすい | 絶縁と安全対策 |
| 粉体塗料 | 高い塗着効率を得やすい | 焼付工程と膜厚管理 |
| 導電性塗料 | 機能性付与に利用可能 | 帯電特性の事前確認 |
塗料選定では、色や光沢だけでなく、粘度、導電性、乾燥条件、素材との相性を確認します。
静電塗装機のメーカー資料と塗料メーカーの仕様書を照合することが、安定稼働への近道です。
安全管理と品質不良の対策
続いては安全管理と品質不良の対策を確認していきます。
引火と感電への対策
溶剤塗料を使用する静電塗装では、火災や引火のリスクを十分に考慮する必要があります。
高電圧を扱う設備であるため、塗料ミストや溶剤蒸気が滞留した環境では、火花放電が大きな危険につながる場合があります。
塗装ブースの換気、アース、静電装置の点検、防爆仕様の確認を継続することが大切です。
安全装置を無効にしたまま作業を続けないことは、現場管理の基本となります。
保護具の着用、作業手順の教育、異常時の停止基準も明確にしておきましょう。
タレと膜厚ムラの原因
タレは、塗料を一度に付けすぎた場合や、粘度が低すぎる場合に発生しやすい不良です。
膜厚ムラは、ガンの移動速度が不安定、距離がばらばら、アース不良といった複数の要因で起こります。
静電塗装では塗料が引き寄せられるため、平面部の手前側に塗料が集中しすぎるケースもあります。
電圧を下げる、吐出量を調整する、ガン位置を見直すなど、現象に応じた対策が必要です。
ごみと密着不良の予防
塗装面にごみが付着すると、外観品質が大きく低下します。
被塗物の脱脂不足、研磨粉、作業服からの繊維、ブース内の清掃不足などが主な発生源です。
密着不良については、素材表面の油分、錆、結露、下地処理不足を疑う必要があります。
塗装前処理は、塗装工程そのものと同じくらい重要です。
洗浄、脱脂、化成処理、乾燥の状態を安定させることで、塗膜の剥がれや浮きを防ぎやすくなります。
品質不良が起きたときは、塗料だけを原因と決め付けないことが重要です。
塗装条件、アース、前処理、温湿度、設備の清掃状態を順に確認すると、再発防止策を立てやすくなります。
静電塗装のまとめ
静電塗装とは、帯電させた塗料粒子を電気の力で被塗物へ引き寄せる塗装技術です。
スプレーガン側で塗料を帯電させ、接地された対象物へ付着させることで、塗着効率と仕上がりの安定を目指します。
特に金属部品や複雑な形状を持つ製品では、塗料が側面や裏側へ回り込みやすい利点があります。
確実なアース、適正な電圧、塗料に合った施工条件が、静電塗装を成功させる重要な条件です。
溶剤塗料、水性塗料、粉体塗料では設備条件や注意点が異なるため、仕様書に沿った管理が必要でしょう。
また、高電圧と可燃性物質を扱う可能性がある以上、換気、清掃、点検、安全教育も欠かせません。
原理を正しく理解し、前処理から塗装後の検査までを一貫して管理することで、美観と耐久性を備えた塗膜につながります。