共晶はんだとは?融点や特徴も解説!(共晶半田:共晶ハンダ:共晶 はんだ:共晶 半田:組成:メリットなど)
電子部品の実装や配線の接合では、はんだの溶け方が作業性と品質を左右します。
なかでも共晶はんだは、決まった温度で溶融と凝固が進む性質を持ち、長年にわたり多くの製造現場で利用されてきました。
共晶半田、共晶ハンダ、共晶 はんだ、共晶 半田は表記が異なるだけで、一般には同じ考え方を示します。
本記事では共晶はんだの意味、組成、融点、メリットと注意点、鉛フリーはんだとの違いまで、現場で役立つ視点から整理します。
共晶はんだの意味と基本特性
それではまず共晶はんだについて解説していきます。
共晶組成で溶けるはんだ材料
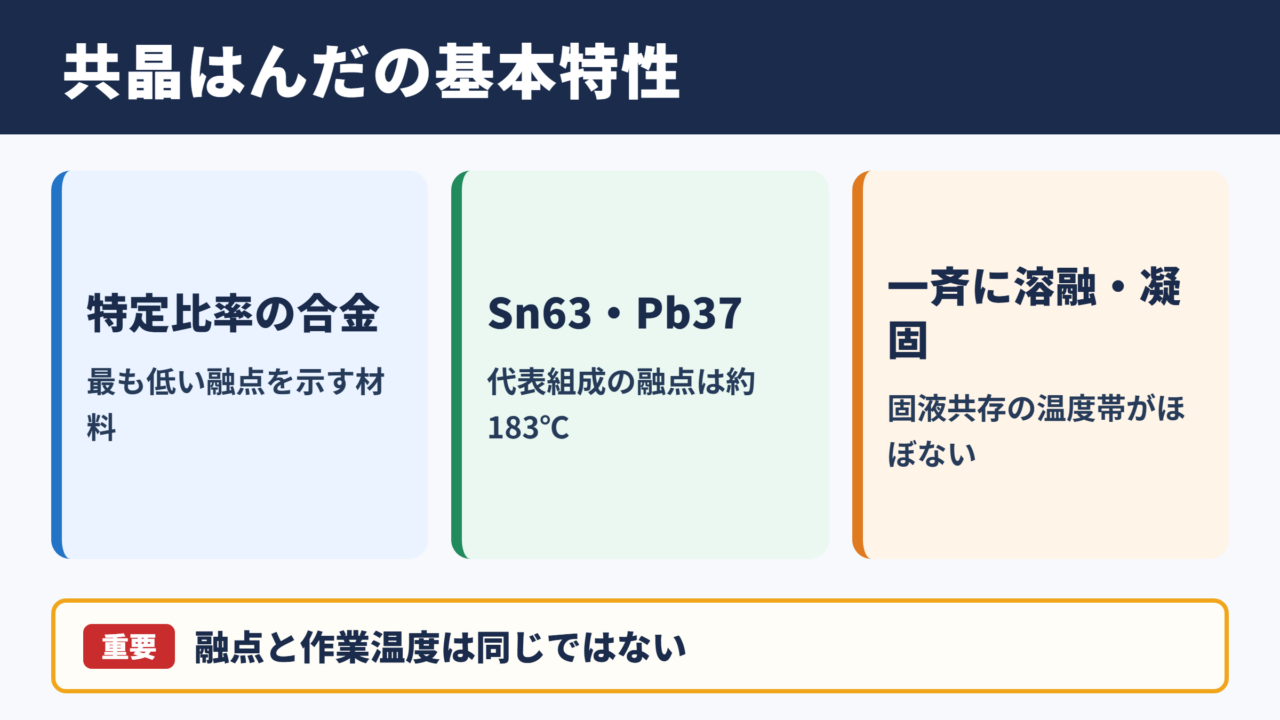
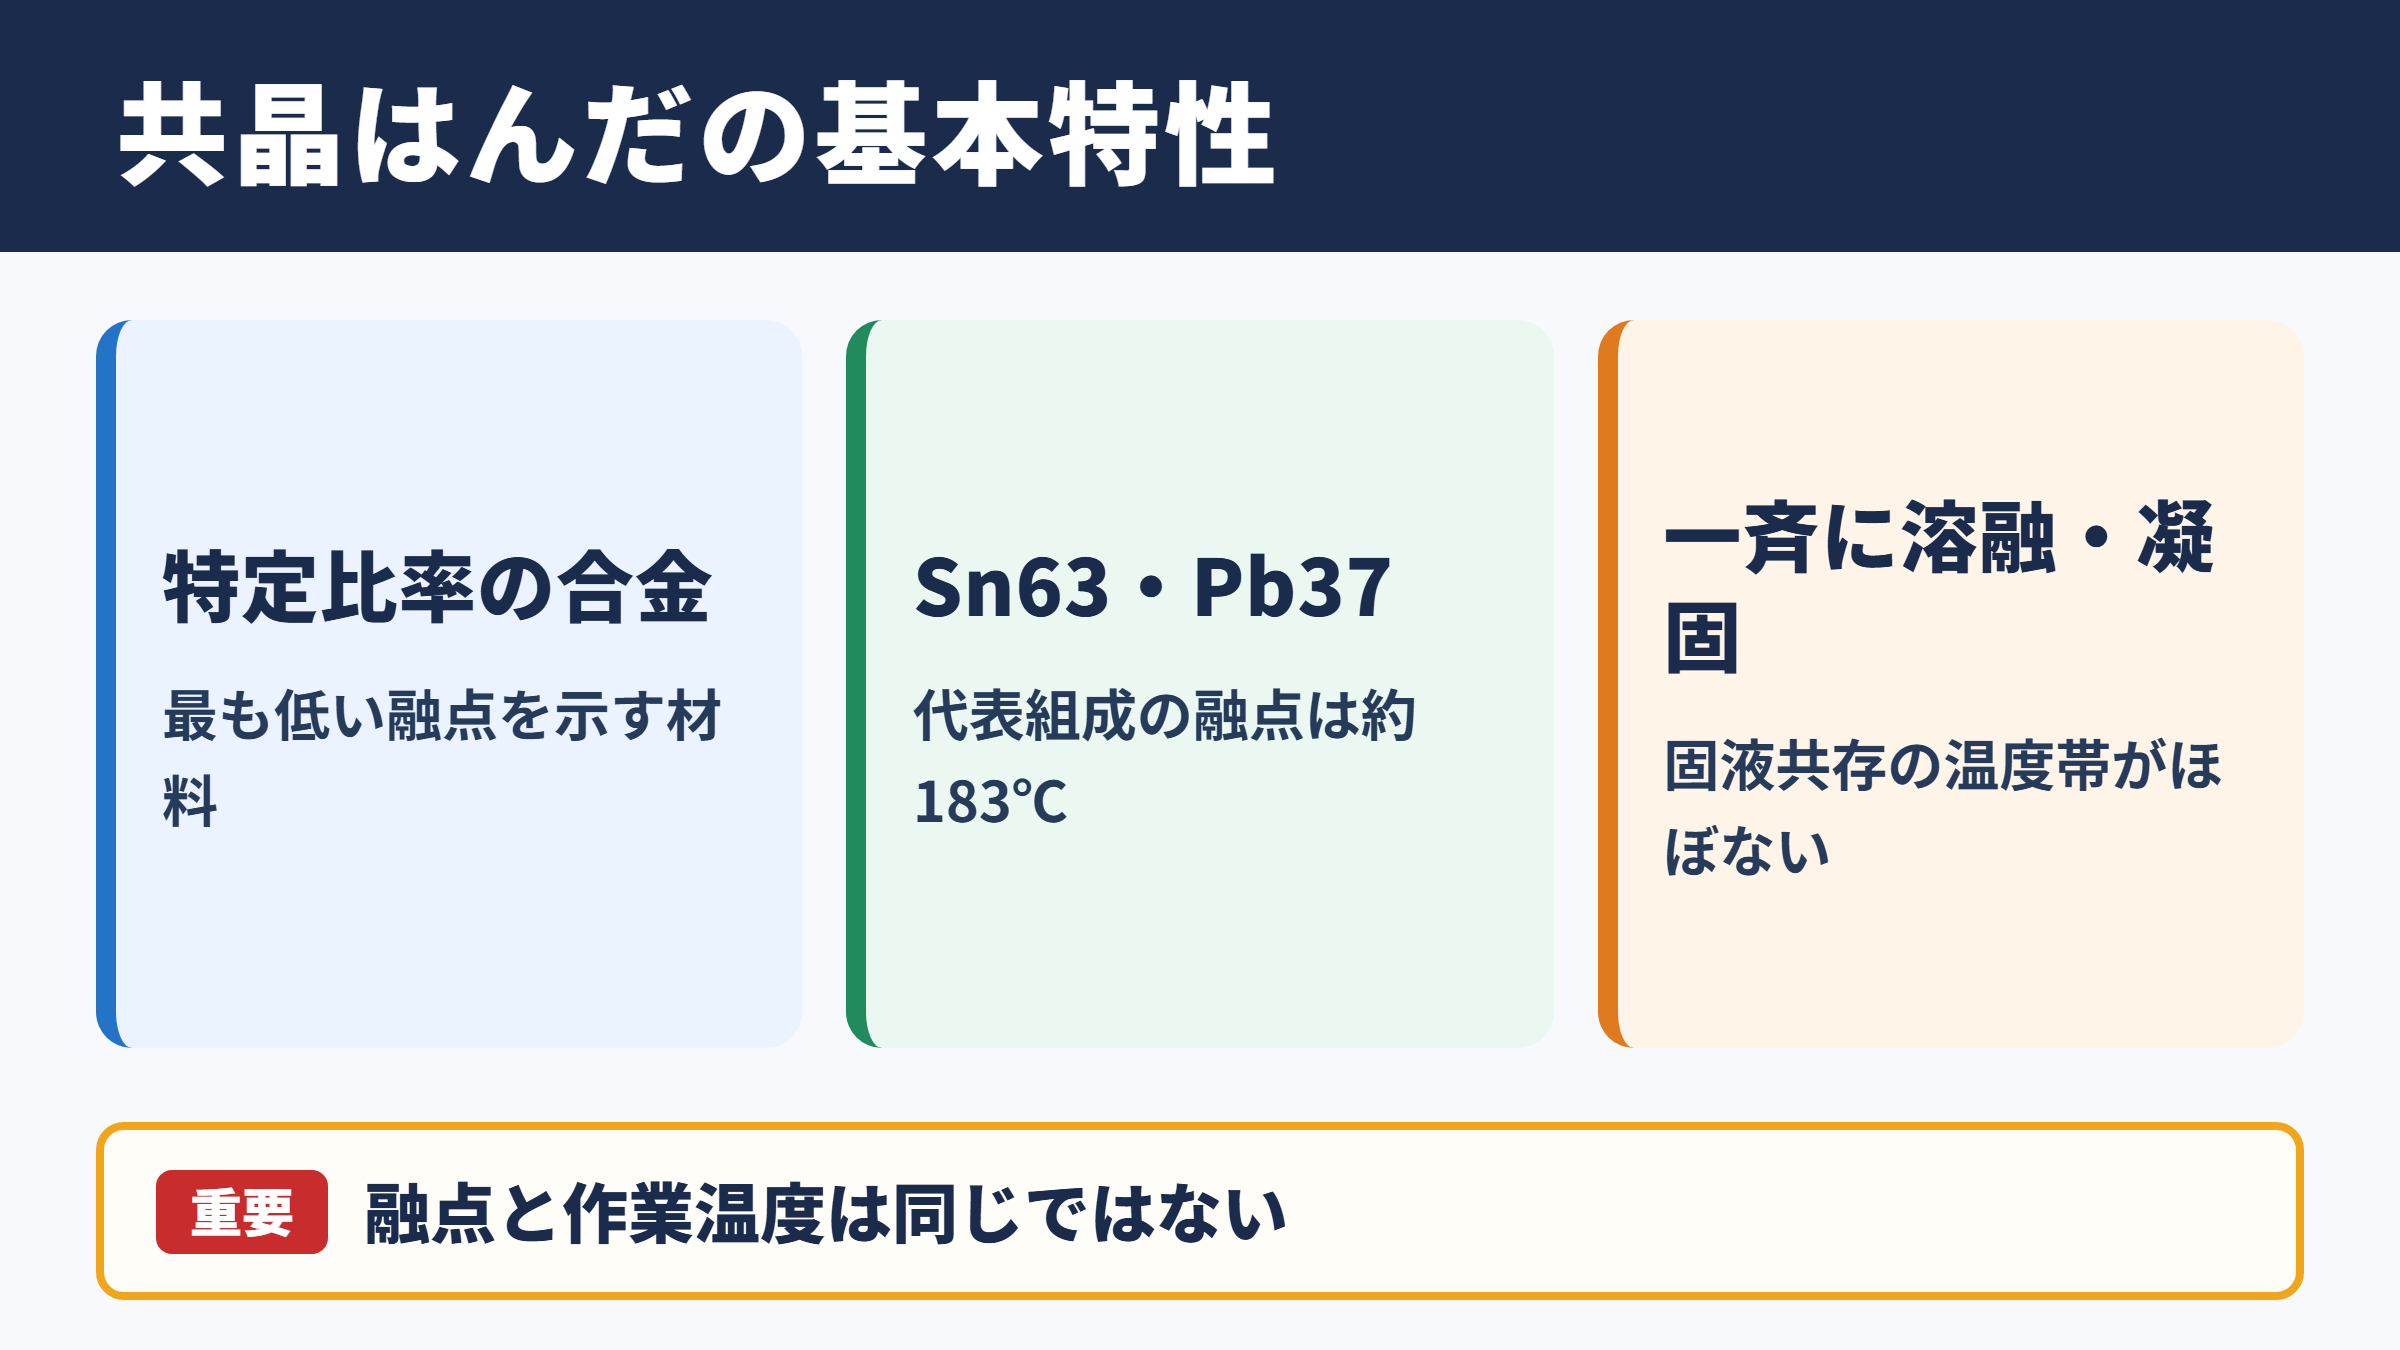
共晶はんだとは、複数の金属を混ぜた合金のうち、特定の組成で最も低い融点を示す材料を指します。
代表例はスズと鉛を組み合わせたスズ鉛はんだで、スズ約63パーセント、鉛約37パーセントの組成が広く知られています。
この比率の合金は、液体になり始める温度と完全に固まる温度がほぼ同じになる点が大きな特徴です。
一般的な合金では、固体と液体が共存する温度範囲が生じます。
一方、共晶組成では温度が融点に達するとまとまって溶け、冷却時にも同じ温度付近で固化します。
この明確な状態変化が、共晶半田の扱いやすさにつながります。
融点と共晶温度の関係
スズ鉛系の共晶はんだの融点は、おおむね183度です。
こて先の設定温度は基板や部品、こての熱容量にも左右されますが、融点より十分高い温度で短時間に加熱する必要があります。
融点だけを見て低温設定にすると、はんだが広がらず、接合部に熱を与えすぎることがあります。
融点と作業温度は同じではないため、部品の耐熱性と濡れ性を両方考慮することが重要です。
共晶スズ鉛はんだの代表的な組成はSn63 Pb37です。
Snはスズ、Pbは鉛を示します。
融点は約183度であり、固液共存の温度帯がほとんどないことがポイントです。
共晶という言葉が示す状態変化
共晶とは、複数成分の合金が特定の比率で混ざることで、低い温度で一斉に凝固または溶融する現象です。
共晶はんだでは、溶けかけのペースト状の状態が短いため、作業者は凝固のタイミングを把握しやすくなります。
はんだ付け直後に接合部を動かしてしまう不具合も抑えやすく、安定したフィレット形成に役立ちます。
ただし、共晶だからといってどの条件でも確実な接合になるわけではありません。
酸化膜、汚れ、フラックス不足、熱不足があれば、濡れ不良や未接合は発生します。
共晶はんだの核心は、単に融点が低いことではありません。
溶融と凝固の境目が明確で、接合品質を管理しやすいことが、製造や修理で評価される理由です。
共晶はんだの組成と代表的な種類
続いては共晶はんだの組成と種類を確認していきます。
スズ鉛系のSn63 Pb37
従来の共晶半田として最も代表的なのがSn63 Pb37です。
スズが約63パーセント、鉛が約37パーセントで構成され、電子基板、電線、端子、コネクターなど幅広い用途で使われてきました。
濡れ性が良く、作業温度を比較的抑えやすいため、手はんだ作業でも扱いやすい組成といえます。
糸はんだ、棒はんだ、クリームはんだなど、工程に合わせた形状で流通している点も特徴です。
ただし鉛を含むため、製品分野や販売地域によっては環境規制への対応が欠かせません。
スズ鉛系のSn60 Pb40との違い
Sn60 Pb40も非常に一般的なスズ鉛はんだです。
こちらは厳密な共晶組成ではなく、溶け始めと完全に液体になる温度にわずかな差があります。
実用上は近い用途で使われることもありますが、凝固の途中に半固体の状態が残ります。
作業中に接合部が動くと、光沢が鈍い状態や接触抵抗の不安定さにつながる場合があります。
精密な実装や条件の再現性を重視する工程では、共晶組成かどうかを材料仕様で確認すると安心でしょう。
| 種類 | 主な組成 | 融点の目安 | 特徴 |
|---|---|---|---|
| 共晶スズ鉛はんだ | Sn63 Pb37 | 約183度 | 溶融と凝固が明確で濡れ性が良好 |
| 一般的なスズ鉛はんだ | Sn60 Pb40 | 約183度から190度 | 共晶に近く幅広い用途で使用 |
| 鉛フリーはんだ | Sn Ag Cu系など | 約217度前後 | 環境配慮型で高温条件が必要 |
フラックス入り糸はんだの選び方
共晶ハンダを選ぶ際は、合金組成だけでなくフラックスの種類と含有量も確認します。
フラックスは金属表面の酸化膜を除去し、はんだを広がりやすくする役割を持ちます。
電子基板には電気的な残渣特性まで考慮したフラックスを選ぶことが大切です。
細かなランドやチップ部品には細径の糸はんだが向き、太い配線や大型端子には太径が作業しやすい傾向があります。
保管時は高温多湿を避け、使用期限や酸化の状態を確認しましょう。
融点と作業温度の考え方
続いては共晶半田の融点と作業温度を確認していきます。
183度の融点が持つ意味
Sn63 Pb37の183度は、材料そのものが固体から液体へ変化する温度の目安です。
実際のはんだ付けでは、基板の銅箔、リード線、端子にも熱を伝えなければなりません。
そのため、こて先温度は融点より高く設定されるのが通常です。
設定値だけでは判断せず、接合部にはんだが自然に流れるか、加熱時間が長すぎないかを観察する必要があります。
作業温度の考え方は、はんだの融点に熱損失分を加えるイメージです。
こて先が高温すぎると、フラックスの焼け、パッド剥離、部品の熱劣化を招くことがあります。
低すぎる場合は、加熱時間が延びて結果的に部品へ負担をかけることがあります。
熱容量とこて先形状の影響
同じ設定温度でも、こて先の太さや形状、こて本体の出力によって接合部に伝わる熱は変わります。
大きなグランドパターンや太いケーブルでは、熱を吸収する量が多くなります。
細いこて先だけで無理に作業すると、はんだが溶けるまでの時間が長くなりがちです。
対象に見合う熱容量のこて先を選ぶことが、短時間で均一な加熱を実現する近道です。
精密部品では、接触面積を必要以上に大きくしない配慮も求められます。
濡れ性を見極める確認ポイント
良好なはんだ付けでは、溶けたはんだが端子とランドの両方になじみ、滑らかな形状になります。
はんだが玉状に残る場合は、加熱不足、酸化、汚れ、フラックスの劣化などを疑います。
表面がくすみ、境界が不自然な場合は、凝固中に振動や応力が加わった可能性もあるでしょう。
共晶はんだは凝固点が明確なので、接合部が安定するまで動かさない基本動作を守りやすい材料です。
融点の数値だけで作業条件を決めるのは危険です。
基板の放熱、部品の耐熱温度、こて先の熱容量、フラックスの状態を合わせて確認することが、安定したはんだ付けにつながります。
共晶はんだのメリットと注意点
続いては共晶はんだのメリットと注意点を確認していきます。
凝固範囲が狭いことによる作業性
共晶はんだの大きなメリットは、半固体の状態がほぼないことです。
はんだが固まる瞬間を判断しやすく、接合部を不用意に動かすリスクを下げられます。
量産工程では、作業条件を標準化しやすい点も利点です。
手作業では、はんだが溶ける反応と広がり方をつかみやすく、初心者が品質を確認する際にも役立ちます。
固まるまで動かさないという基本を守りやすいことは、見逃せない価値でしょう。
低温寄りの接合による部品負荷
スズ鉛共晶はんだは、一般的な鉛フリーはんだより融点が低い傾向があります。
作業温度を過度に上げずに済むため、熱に弱いコネクター、樹脂部品、古い基板などへの負担を抑えやすくなります。
リワークでは、周囲の部品に熱が回りにくいことも実務上のメリットです。
ただし、熱に弱い部品であっても、加熱時間が長ければ損傷する可能性があります。
温度を低くして長く当てるより、適切な温度で手早く接合する発想が重要です。
鉛含有による規制と安全管理
鉛を含む共晶半田は、用途によって規制の対象になります。
RoHS指令などの環境規制に対応する製品では、原則として鉛フリーはんだの採用が求められる場面があります。
例外用途や既存設備の保守では使用されることもあるため、製品仕様、顧客要求、法令対応を事前に確認しましょう。
作業後は手洗いを徹底し、飲食物を作業台に置かないなど、基本的な衛生管理も欠かせません。
鉛を含むはんだくずや清掃物は、通常のごみとして扱わず、事業所の分別ルールに従って処理します。
鉛フリーはんだとの違い
続いては共晶はんだと鉛フリーはんだの違いを確認していきます。
組成と融点の違い
鉛フリーはんだには、スズ、銀、銅を主成分とするSn Ag Cu系が多く使われます。
代表的な組成はSAC系と呼ばれ、融点はスズ鉛共晶より高い約217度前後です。
そのため、リフロー炉やはんだごての温度プロファイルも異なります。
スズ鉛用の条件を鉛フリー材料へそのまま流用しないことが、工程設計の基本です。
| 比較項目 | 共晶スズ鉛はんだ | 鉛フリーはんだ |
|---|---|---|
| 主な成分 | スズと鉛 | スズ、銀、銅など |
| 融点の目安 | 約183度 | 約217度前後 |
| 濡れ性 | 比較的良好 | 条件調整が重要 |
| 環境規制対応 | 用途により制約あり | 対応しやすい |
| 主な注意点 | 鉛の管理と分別 | 高温による部品負荷 |
濡れ広がりと外観の違い
スズ鉛共晶はんだは、一般に濡れ広がりを得やすく、光沢のある接合面になりやすいとされます。
一方で鉛フリーはんだは、組成によって表面がややつや消しに見えることがあります。
外観の光沢だけで良否を決めず、濡れ上がり、フィレット形状、ボイド、ブリッジ、導通試験を総合的に確認してください。
材料を切り替える際は、フラックス、メタルマスク、リフロー条件、検査基準まで見直す必要があります。
混在使用を避ける理由
スズ鉛はんだと鉛フリーはんだを同じ工程で混在させると、組成管理が複雑になります。
修理作業では既存基板にどのはんだが使われているかを確認し、可能な限り同系統の材料を選びます。
異なるはんだを混ぜると、融点や機械的特性、信頼性評価に影響する可能性があります。
こて先、はんだ吸い取り線、容器を用途別に管理することも、混入防止に有効です。
修理対象の基板が鉛フリー仕様なら、原則として鉛フリー材料で補修します。
スズ鉛共晶はんだを使う必要がある場合は、製品仕様と品質基準を確認したうえで判断します。
材料の選定記録を残しておくと、後工程の追跡もしやすくなります。
共晶はんだを使う際の品質管理
続いては共晶半田を使う際の品質管理を確認していきます。
保管環境と使用前の確認
共晶はんだは、保管状態によって作業性が変化します。
高温多湿の場所や直射日光が当たる場所を避け、ラベルに記載されたロット、組成、フラックス種別を維持したまま管理します。
糸はんだの表面に著しい変色や汚れがある場合は、使用前に品質担当者へ確認するのが安全です。
クリームはんだでは、保管温度、使用期限、室温復帰時間、混練条件も重要な管理項目になります。
はんだ付け不良の主な原因
代表的な不良には、濡れ不良、ブリッジ、はんだ不足、はんだ過多、ボイド、パッド剥離があります。
濡れ不良は酸化、汚れ、熱不足、フラックス不足が原因になりやすい現象です。
ブリッジははんだ量の過多、ランド間隔、こて先操作、クリームはんだの印刷ずれなどが関係します。
不良を見つけた際は、外観だけで対処を急がず、材料、設備、温度、作業手順のどこに要因があるかを分けて確認しましょう。
品質管理では、作業者の感覚だけに頼らないことが大切です。
材料ロット、設定温度、加熱時間、検査結果を記録し、異常時に原因を追える状態を整えます。
作業者が押さえたい基本手順
手はんだでは、まずこて先を清掃し、必要に応じて予備はんだを薄くなじませます。
次に端子とランドを同時に加熱し、接合部へはんだを供給します。
はんだが自然に広がったら供給を止め、こてを離したあと接合部が固まるまで動かしません。
はんだをこて先だけで溶かして付けるのではなく、接合対象を温めることが基本です。
作業後はフラックス残渣、ブリッジ、部品のずれ、リードのはんだ上がりを確認します。
共晶はんだの要点まとめ
共晶はんだは、特定の合金組成で融点が低くなり、溶融と凝固が明確に進むはんだ材料です。
代表的なSn63 Pb37は融点が約183度で、良好な濡れ性と扱いやすさから、電子工作、修理、従来の電子機器製造で広く使われてきました。
一方で鉛を含むため、RoHSなどの環境規制や製品仕様の確認が必要です。
鉛フリーはんだとは融点、作業温度、濡れ性、管理方法が異なるため、材料を混在させない意識も求められます。
共晶はんだの組成、融点、フラックス、作業条件をセットで理解することが、安定した接合品質への第一歩です。
はんだ付けでは、適切なこて先、短い加熱時間、清潔な接合面、固まるまで動かさない操作を心がけましょう。