絶対誤差の求め方は?計算式や具体例も!(真の値:測定値:公式:例題など)
測定した長さや重さ、温度などが、基準となる値からどの程度ずれているかを表すときに使われるのが絶対誤差です。
実験、品質管理、学校の理科や数学、製造現場の検査では、測定値だけでなく誤差を確認する場面が少なくありません。
この記事では、絶対誤差の意味、計算式、真の値と測定値の関係、具体的な例題までを順番に紹介します。
絶対誤差の求め方の結論
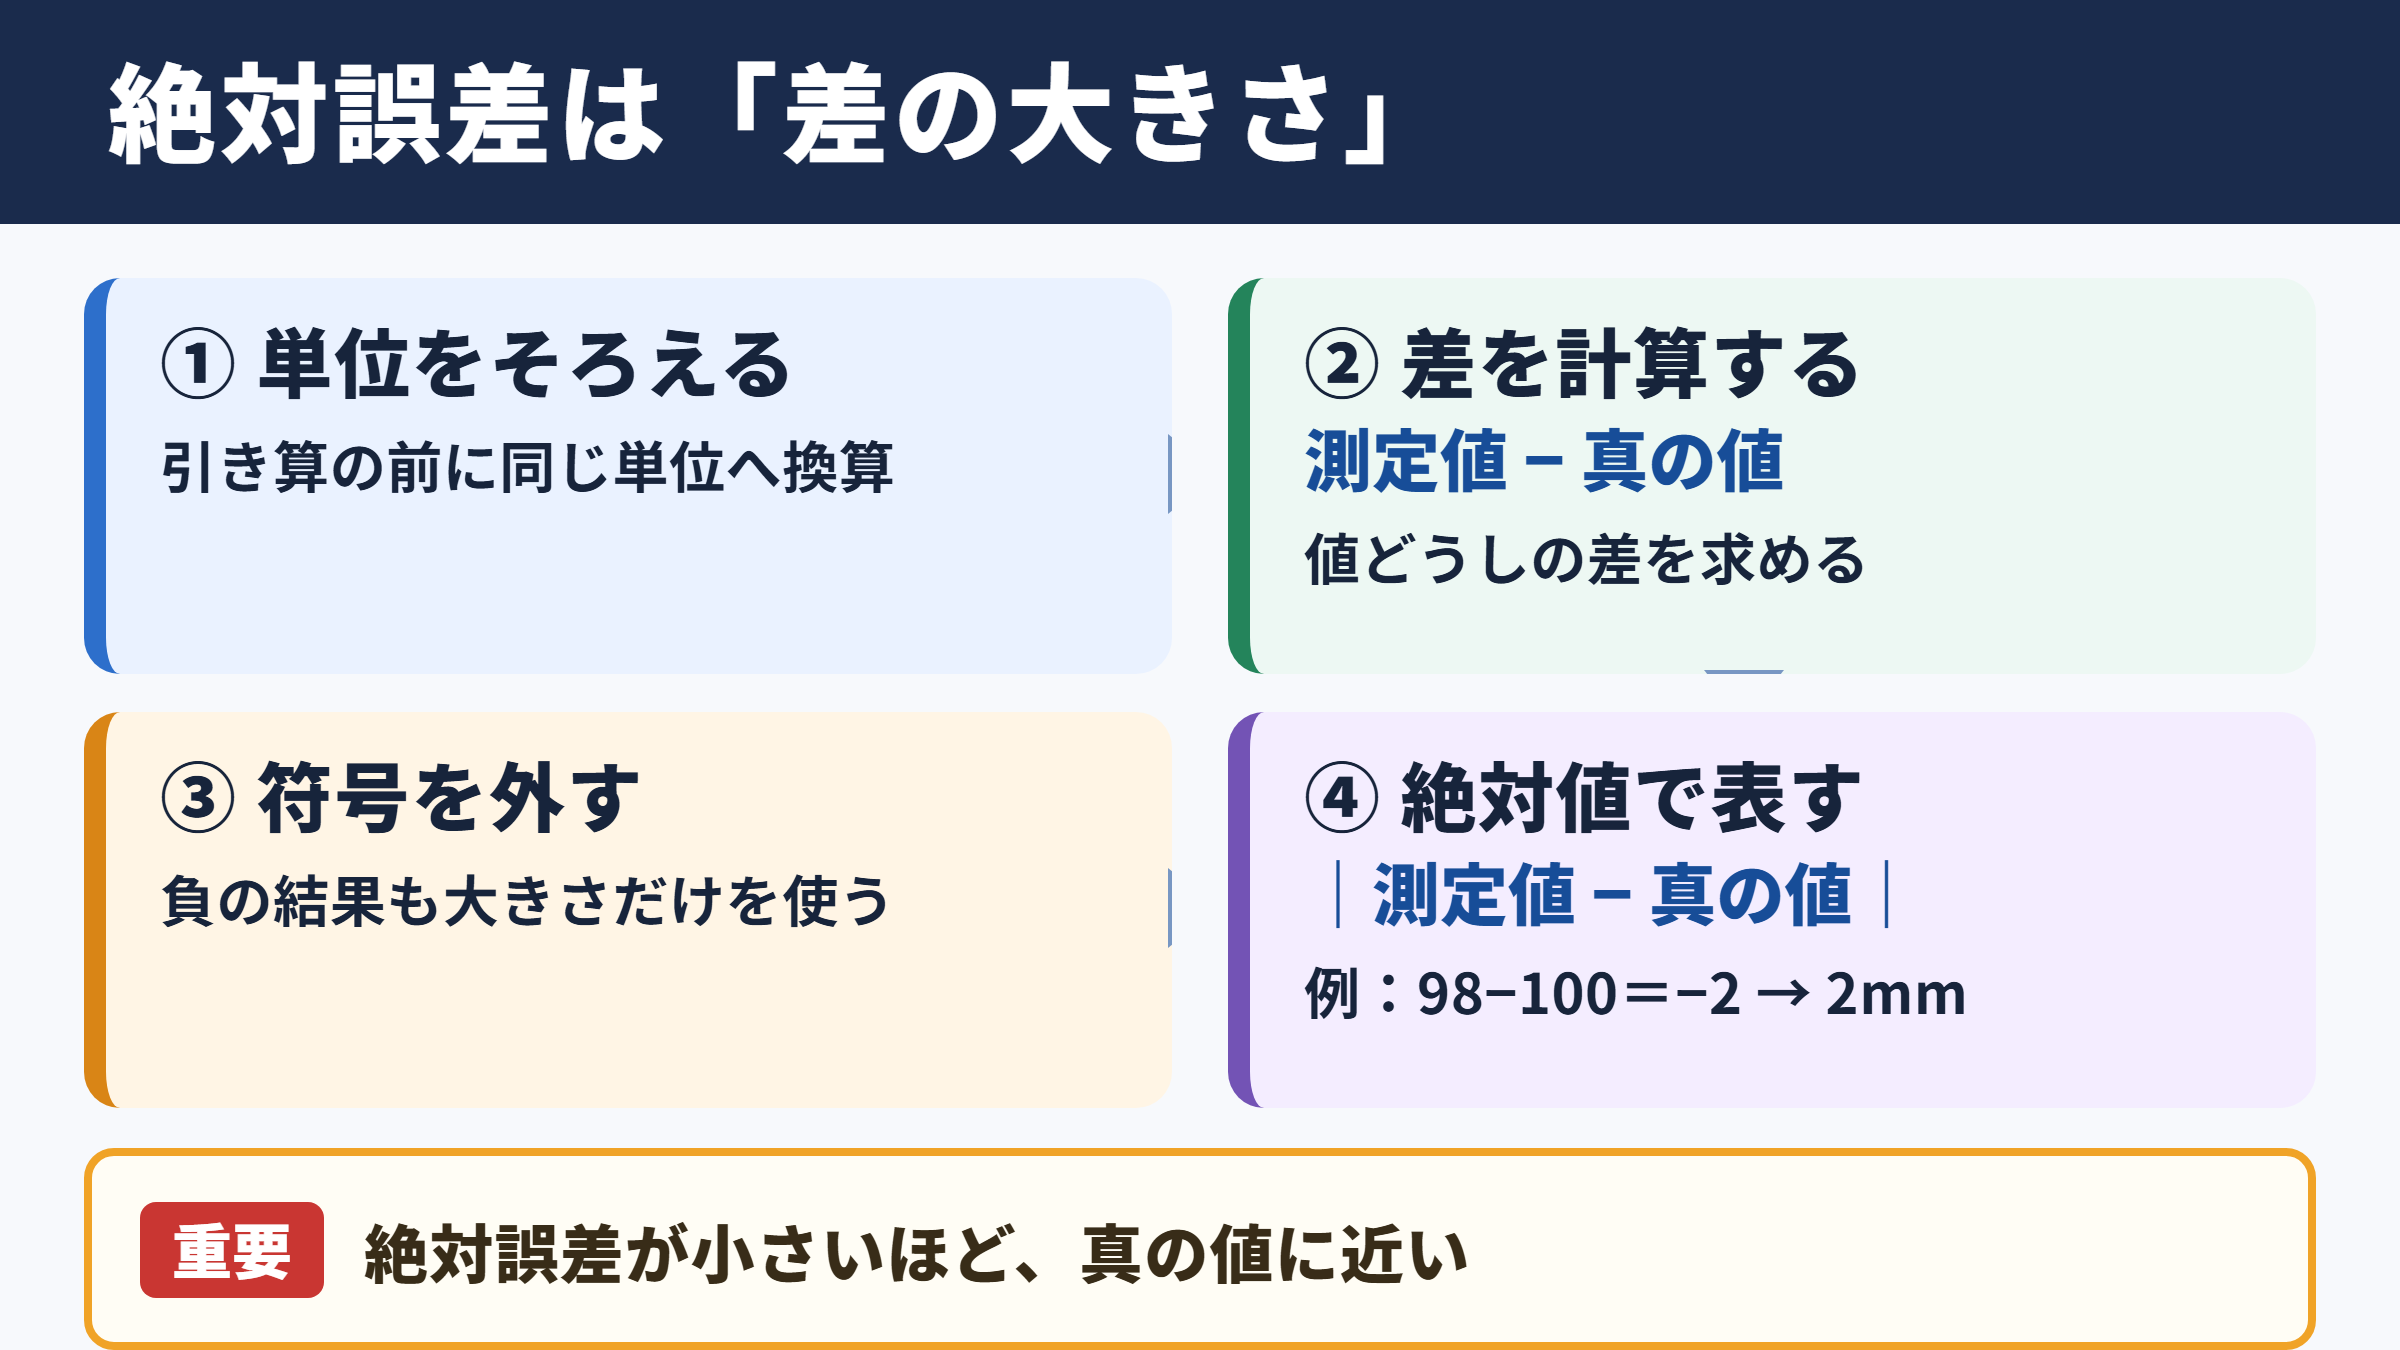
それではまず、絶対誤差の求め方の結論について解説していきます。
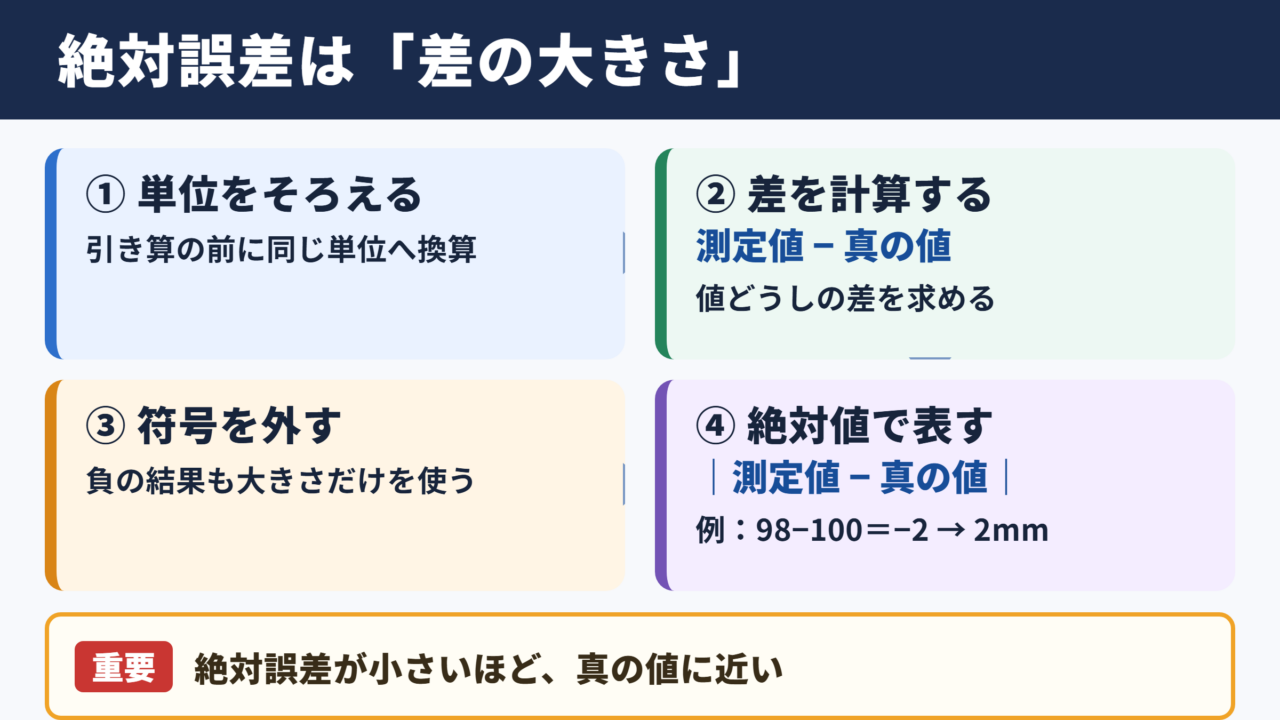
真の値と測定値の差の絶対値
絶対誤差は、真の値から測定値を引いた差を正の数で表した値です。
測定値が真の値より大きい場合でも小さい場合でも、誤差の大きさを知る目的ではマイナスの符号を付けません。
そのため、計算結果が負の数になったときは、符号を取り除いて大きさだけを使います。
絶対誤差 = |測定値-真の値|
または、絶対誤差 = |真の値-測定値|
縦線で囲まれた記号は絶対値を表します。
たとえば真の値が100mmで、測定値が98mmなら、98-100=-2となります。
ただし絶対誤差は大きさを示すため、答えは2mmです。
単位をそろえる重要性
絶対誤差を計算する前には、真の値と測定値の単位を必ずそろえます。
一方がcmで、もう一方がmmのまま引き算をすると、正しい誤差は求められません。
たとえば真の値が2m、測定値が198cmの場合、2mを200cmに換算してから計算します。
200cm-198cm=2cmとなり、絶対誤差は2cmです。
mmで答えたい場合は、2cmを20mmに換算します。
計算前の単位確認は、誤差計算で最初に行うべき作業と考えておくと安心でしょう。
誤差の小ささと測定の評価
絶対誤差が小さいほど、測定値は真の値に近いと判断できます。
真の値が分かっている比較実験や、基準器を用いた検査では、絶対誤差が測定の正確さを示す目安になります。
ただし、絶対誤差が同じ1でも、対象の大きさによって評価は変わります。
1gの誤差は10gの試料では大きく感じられますが、10kgの荷物では小さな差かもしれません。
対象の規模も含めて比較したいときは、後で説明する相対誤差や百分率誤差も役立ちます。
絶対誤差は差の大きさそのものを示す数値です。
測定値が真の値を上回ったか下回ったかではなく、どれだけ離れているかに注目します。
絶対誤差の意味と関連用語
続いては、絶対誤差の意味と関連用語を確認していきます。
誤差が生まれる主な要因
測定では、どれほど丁寧に作業しても、完全に真の値と一致するとは限りません。
目盛りを読む位置、測定器の分解能、温度変化、試料の置き方、測定者の読み取り方など、さまざまな要因が結果に影響します。
たとえば定規で長さを測る場合、1mmごとの目盛りしかなければ、0.1mm単位の違いまで正確に読むことは難しくなります。
電子はかりでも、風や振動、容器の重さ、ゼロ点のずれによって測定値が変動するでしょう。
このような差を数値で整理するために、誤差という考え方が用いられます。
真の値と基準値の違い
真の値とは、測定対象が本来持つ正確な値を指します。
しかし、現実には真の値を完全に知ることが難しい対象もあります。
そのような場合には、校正された標準器の値、設計図の寸法、信頼性の高い測定装置による値などを基準値として扱います。
学校の問題では、問題文に示された値が真の値として設定されることが一般的です。
製造業では、図面に記載された基準寸法や許容差の中心値が、比較の基準になる場面もあります。
真の値が直接分からないときは、何を基準に比較するのかを明確にすることが大切です。
絶対誤差と偏差の関係
偏差は、測定値から真の値または平均値を引いた差であり、プラスとマイナスの符号を持ちます。
測定値が基準より大きければ正の偏差、小さければ負の偏差です。
一方で絶対誤差は、偏差の符号を除いた大きさです。
| 用語 | 計算の考え方 | 符号 | 主な用途 |
|---|---|---|---|
| 偏差 | 測定値-真の値 | あり | 高めか低めかの確認 |
| 絶対誤差 | |測定値-真の値| | なし | ずれの大きさの確認 |
| 相対誤差 | 絶対誤差÷真の値 | 通常はなし | 対象の規模を考慮した比較 |
| 百分率誤差 | 相対誤差×100 | 通常はなし | 百分率での評価 |
測定結果が常に高めに出ているかを調べるなら偏差が便利です。
一方で、測定値の正確さを単純に比べたいなら、絶対誤差が分かりやすいでしょう。
絶対誤差の計算式と手順
続いては、絶対誤差の計算式と手順を確認していきます。
基本公式の読み方
絶対誤差の公式は、測定値と真の値の差を絶対値で囲むだけです。
真の値がA、測定値がBの場合
絶対誤差 = |B-A|
たとえば真の値が50で測定値が53なら、53-50=3となります。
この場合の絶対誤差は3です。
真の値が50で測定値が47なら、47-50=-3となります。
負の符号を外すため、こちらも絶対誤差は3になります。
引き算の順序はどちらでも構いませんが、最後に必ず正の大きさへ直すことがポイントです。
計算を進める三つの段階
絶対誤差は、次の流れで求めるとミスを減らせます。
最初に、真の値と測定値を確認します。
次に、単位が異なる場合は同じ単位に換算します。
最後に差を計算し、マイナスであれば正の数にします。
| 段階 | 行うこと | 確認ポイント |
|---|---|---|
| 一段階目 | 真の値と測定値を書き出す | 数値を取り違えない |
| 二段階目 | 単位を統一する | m、cm、mmやkg、gを確認する |
| 三段階目 | 差の絶対値を求める | 答えを負の数にしない |
単純な公式でも、単位の見落としや小数点の位置の誤りで答えが大きく変わることがあります。
途中式を残しておくと、見直しもしやすくなります。
小数と有効数字の扱い
測定値に小数が含まれる場合も、基本の公式は同じです。
真の値が12.50cm、測定値が12.36cmなら、絶対誤差は|12.36-12.50|=0.14cmです。
ただし、測定器がどこまで細かく読めるかは意識する必要があります。
1mm単位の定規で測った値に対して、0.001mmまで正確であるような表現をすると、測定の精度を超えた数字になってしまいます。
計算結果は、元の測定値の桁数や測定器の最小目盛りに合わせて扱うのが基本です。
絶対誤差の数字は細かければよいとは限りません。
測定器で保証できる精度を超えない桁数で示すことが、信頼できる記録につながります。
絶対誤差の具体例と例題
続いては、絶対誤差の具体例と例題を確認していきます。
長さを測定する例題
真の長さが25.0cmの棒を定規で測ったところ、測定値が24.6cmだったとします。
このときの絶対誤差を求めます。
測定値-真の値 = 24.6-25.0 = -0.4
絶対誤差 = |-0.4|=0.4cm
答えは0.4cmです。
mmで表すなら4mmとなります。
測定値は真の値より0.4cm小さい結果でしたが、絶対誤差としては方向を付けずに0.4cmと表現します。
長さの問題では、答えの単位を問題文に合わせることも忘れないようにしましょう。
重さを測定する例題
基準となる重りの質量が500gで、電子はかりの表示が507gだったケースを考えます。
測定値は真の値より7g大きくなっています。
絶対誤差は、|507-500|=7gです。
この数値だけでは、はかりが使えないと即断することはできません。
測定目的や許容される範囲によって、7gを大きいと見るか小さいと見るかが変わるためです。
食品を正確に小分けする作業なら影響が大きい場合がありますが、重量物のおおまかな確認なら許容範囲に収まることもあるでしょう。
温度を測定する例題
基準温度が20.0度で、温度計の測定値が19.2度だった場合を見てみましょう。
測定値から真の値を引くと、19.2-20.0=-0.8です。
したがって、絶対誤差は0.8度となります。
温度は周囲の空気の流れ、測定までの待ち時間、温度計の設置位置によって変化しやすい項目です。
一度だけ測って結論を出すより、複数回測定して結果を比較するほうが、偶然のばらつきを見つけやすくなります。
同じ対象を何回か測定した場合は、それぞれの絶対誤差を確認します。
誤差が大きく変動するなら、測定方法や測定環境を見直す必要があるでしょう。
相対誤差と百分率誤差の使い分け
続いては、相対誤差と百分率誤差の使い分けを確認していきます。
相対誤差の計算方法
相対誤差は、絶対誤差を真の値で割って求める数値です。
対象の値に対して、誤差がどれほどの割合を占めるかを確認できます。
相対誤差 = 絶対誤差÷真の値
相対誤差 = |測定値-真の値|÷真の値
真の値が100mm、測定値が98mmなら、絶対誤差は2mmです。
相対誤差は2÷100=0.02となります。
数値の大きさが異なる測定対象を比較するとき、絶対誤差だけでは見えにくい差を補える点が特徴です。
百分率誤差への変換
相対誤差を100倍して百分率で表したものが、百分率誤差です。
相対誤差0.02なら、百分率誤差は2パーセントになります。
割合として示すことで、数値に詳しくない人にも誤差の規模が伝わりやすくなるでしょう。
たとえば絶対誤差が同じ2mmでも、真の値が10mmなら百分率誤差は20パーセントです。
真の値が1000mmなら、百分率誤差は0.2パーセントにとどまります。
同じ絶対誤差でも、基準となる値が小さいほど相対的な影響は大きくなります。
目的に応じた指標の選択
寸法のずれをそのまま管理したい場合は、絶対誤差が適しています。
たとえば部品の長さが図面寸法から何mmずれたかを確認する場面では、絶対誤差が直接的な情報になります。
異なる大きさの商品や測定対象を公平に比較したい場合は、相対誤差や百分率誤差が便利です。
| 確認したい内容 | 適した指標 | 考え方 |
|---|---|---|
| 基準から何mmずれたか | 絶対誤差 | 差の大きさをそのまま見る |
| 真の値に対してどの程度ずれたか | 相対誤差 | 割合で比較する |
| 説明資料で分かりやすく示したい | 百分率誤差 | パーセントに換算する |
どの指標が正しいというよりも、目的に合わせて選ぶことが重要です。
必要に応じて複数の指標を併記すると、測定結果をより立体的に評価できます。
絶対誤差の求め方のまとめ
絶対誤差は、真の値と測定値の差を絶対値で表した数値です。
公式は、|測定値-真の値|であり、計算結果が負になっても答えは正の大きさにします。
単位をそろえてから差を計算することが、正確な答えを出す基本です。
長さ、重さ、温度、時間など、測定する対象が変わっても考え方は共通しています。
絶対誤差は基準からどれだけ離れたかを把握するのに向いており、対象の規模を考慮したいときは相対誤差や百分率誤差も活用できます。
真の値、測定値、単位、許容範囲を順番に確認すれば、例題だけでなく実際の測定や品質管理でも落ち着いて判断できるでしょう。