3Dプリンターを活用した砂型造形は、従来の木型製作や金型加工にかかる時間を減らし、多品種少量の鋳造にも対応しやすくする技術です。
複雑な中子を含む鋳型でも、3Dデータから直接形状を作れるため、試作から量産前検証までのリードタイム短縮が期待できます。
一方で、造形方式の選択、砂の種類、バインダー、鋳造時のガス抜き、後処理の設計が不十分だと、砂型の破損や鋳造欠陥につながります。
ここでは、砂型3Dプリンターの基本からデータ作成、造形、後処理、短納期化の考え方、活用事例までを順に解説します。
3Dプリンター砂型の製作手順
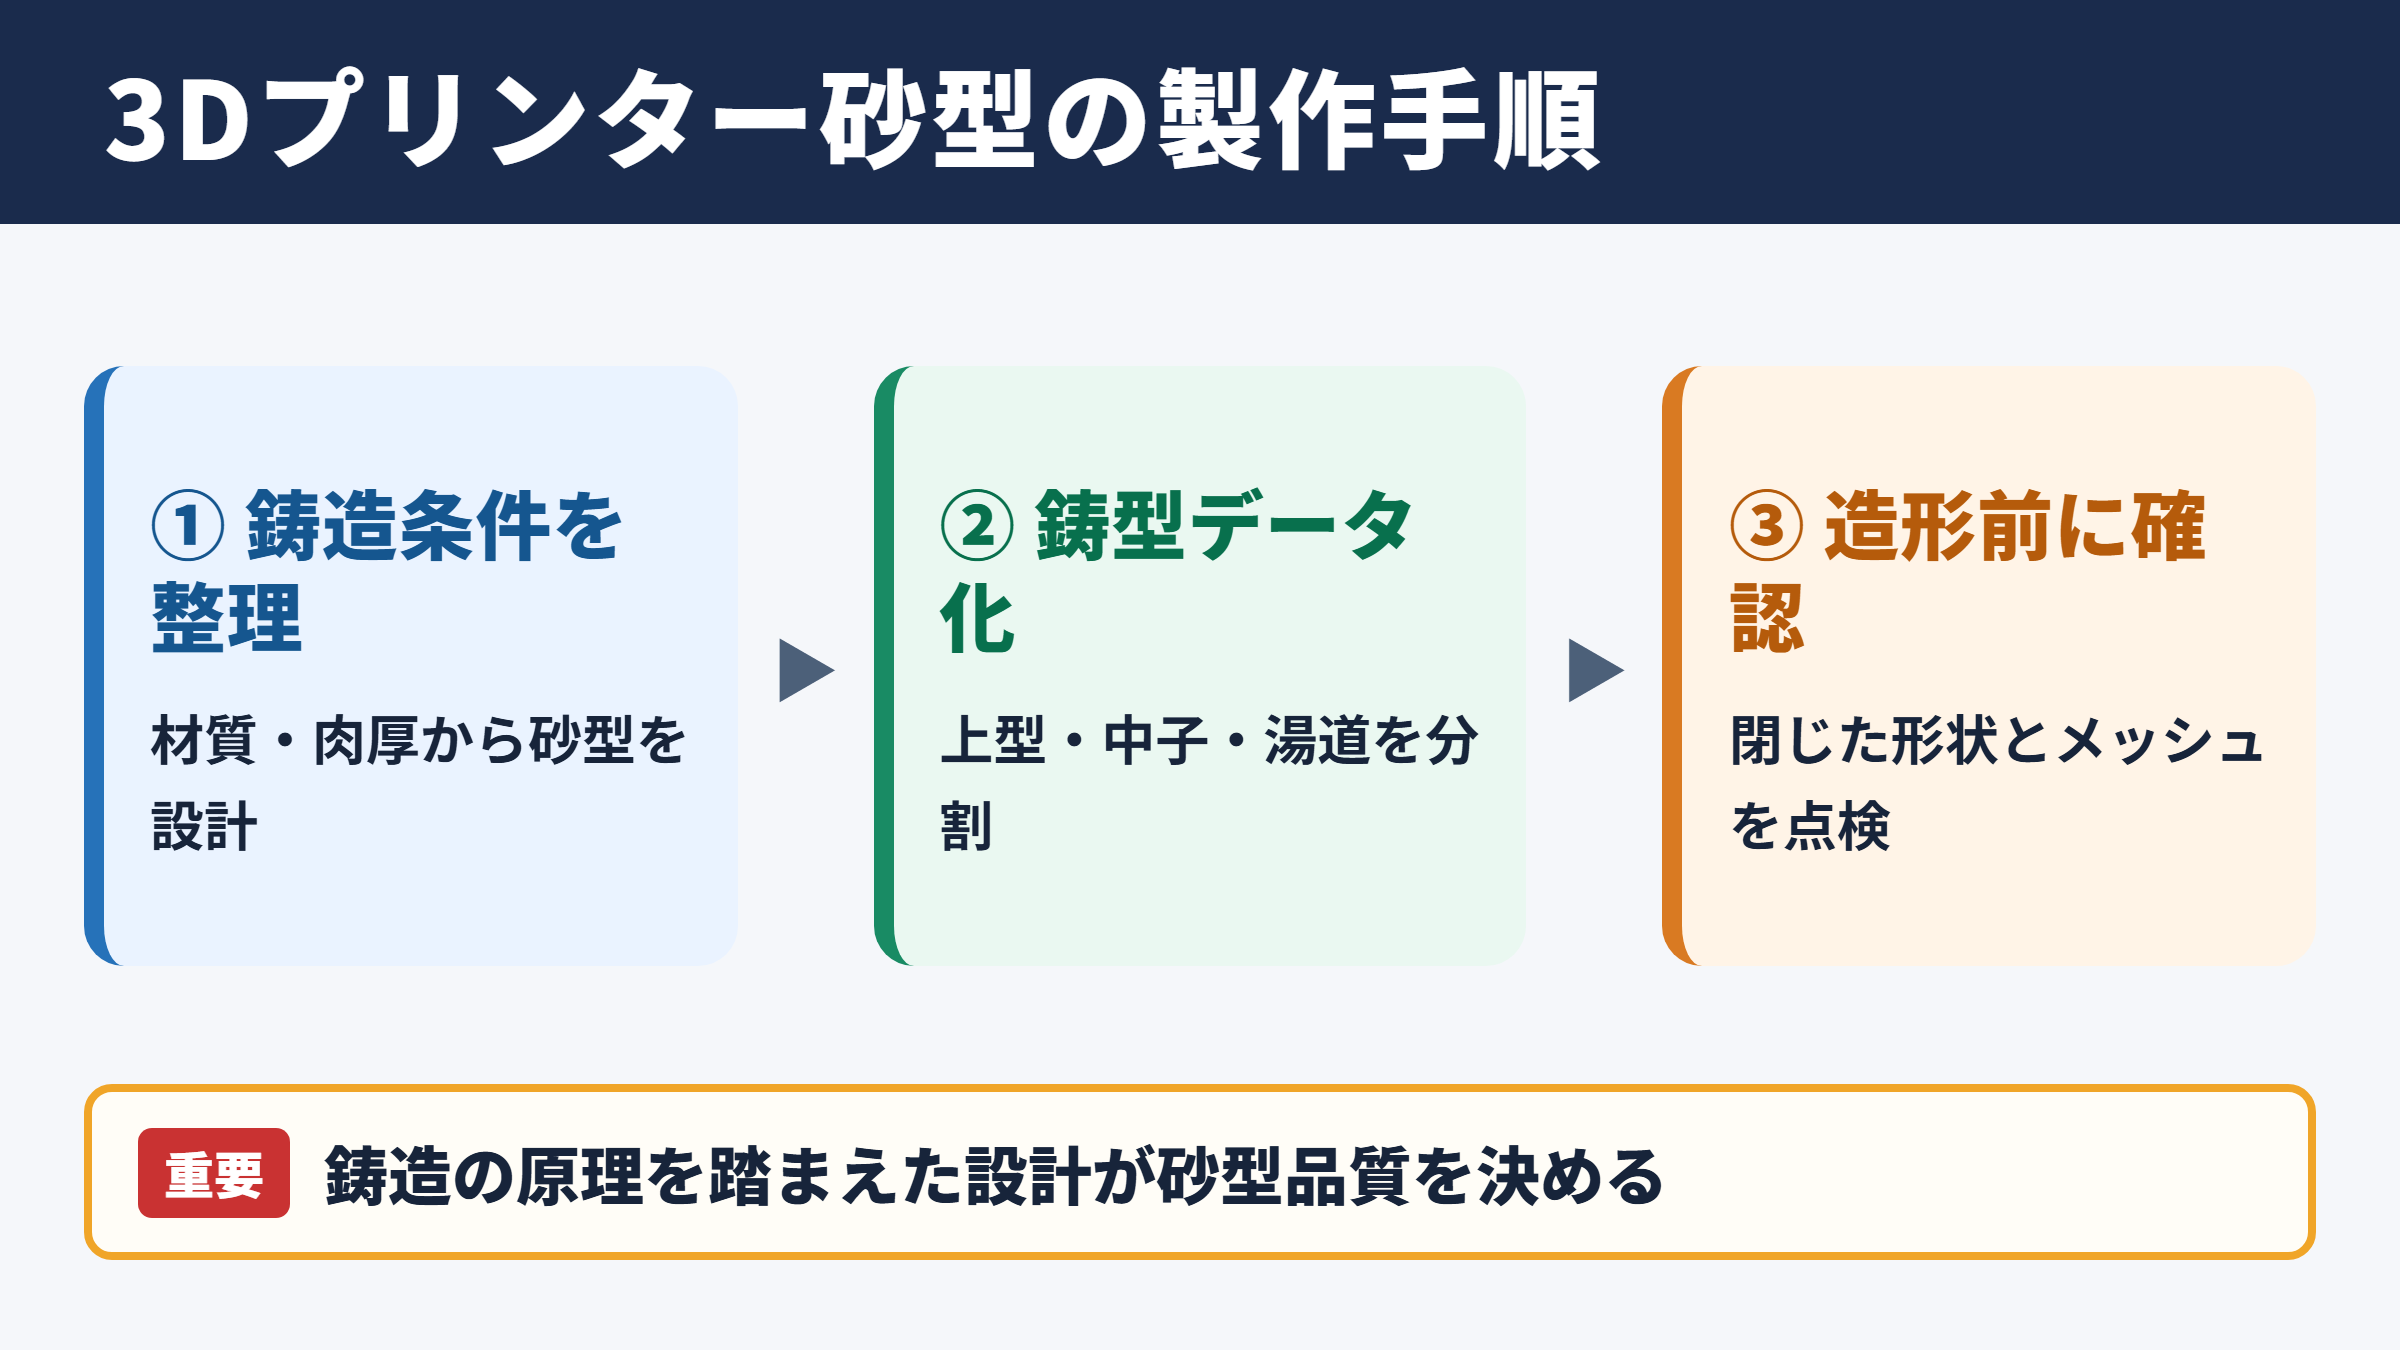
それではまず3Dプリンターで砂型を作る全体の流れについて解説していきます。
鋳造条件から逆算する砂型設計
3Dプリンターで砂型を作る際は、最初に鋳造する金属、製品重量、肉厚、注湯温度、必要数量を整理します。
アルミニウム合金、鋳鉄、鋳鋼では熱による負荷や必要な耐火性が異なるため、同じ形状データでも砂とバインダーの組み合わせを変える必要があります。
砂型は製品形状をそのまま出力するものではありません。
鋳造収縮を見込んだ寸法補正、加工代、抜き勾配、湯口、湯道、押湯、ガス抜きの通路まで設計した鋳型データが必要になります。
3Dプリンターは自由な形状を作れますが、鋳造の原理まで自動で補うわけではありません。
特に肉厚差が大きい製品では、凝固の遅い部分に押湯を配置し、収縮巣が製品内部に残らないように検討します。
鋳型設計では製品寸法に収縮率と加工代を加えます。
一般的には製品材質ごとの収縮傾向を確認し、仕上げ加工する面には必要な取り代を設定します。
最終寸法だけで判断せず、鋳込み後にどの工程で精度を出すかまで含めて考えることが重要です。
砂型用データへの変換
製品の3DCADデータが完成したら、鋳型の上型、下型、中子、湯道系を分けてデータ化します。
出力形式にはSTLが使われることが多いものの、三角形メッシュが粗すぎると曲面に段差が現れ、鋳肌や寸法に影響する場合があります。
反対にメッシュを細かくしすぎるとファイル容量が増え、スライス処理や造形準備に時間がかかります。
造形前には、面の裏返り、穴、自己交差、非多様体形状などを確認し、砂型として閉じたソリッドデータになっているか確認しましょう。
データ修正を造形直前に行うと短納期のメリットが薄れるため、設計レビューの段階で鋳造担当者と確認することが大切です。
中空部を作る中子は、組付け時の位置決めとなる中子頭も含めて設計します。
複雑な内部流路を一体の中子にできる点は、積層造形による砂型製作の大きな強みといえるでしょう。
造形から鋳込みまでの工程
砂型3Dプリンターでは、薄い砂の層を敷き、その上にバインダーを選択的に吐出する工程を繰り返します。
造形終了後は未硬化の砂に埋まった状態で取り出し、余分な砂を除去してから、必要に応じて乾燥や含浸を行います。
次に上型と下型、中子を組み合わせ、型合わせ面のずれがないかを確認して鋳込み準備へ進みます。
| 工程 | 主な作業 | 確認したい点 |
|---|---|---|
| 設計 | 製品形状と湯道系の作成 | 収縮、加工代、押湯、ガス抜き |
| データ準備 | STL変換とモデル修正 | 穴、法線、肉厚、分割位置 |
| 造形 | 砂積層とバインダー吐出 | 積層ピッチ、造形方向、強度 |
| 後処理 | 掘り出し、除砂、乾燥 | 角部欠け、未硬化部、通気性 |
| 鋳造 | 型合わせ、注湯、解枠 | 型ずれ、湯回り、収縮欠陥 |
工程を分けて管理すると、問題が起きた際に設計、造形、鋳造のどこを見直すべきか判断しやすくなります。
砂型3Dプリンターの造形方式
続いては砂型を造形する方式と材料の選び方を確認していきます。
バインダージェット方式の特徴
砂型製作で代表的な方式は、砂の粉末層にバインダーを噴射して固めるバインダージェット方式です。
一層ずつ砂を積み上げるため、従来工法では分割が必要だった複雑な流路やアンダーカット形状にも対応しやすい特徴があります。
造形後の未結合砂は支持材の役割を果たすので、樹脂3Dプリンターで必要になりがちなサポート材を別途設けなくても造形できます。
形状の自由度が高い一方で、造形方向と砂の流れを考えないと、内部に未硬化砂が残ることがあります。
細い通路や深い空洞には、除砂用の開口部を設けることが有効です。
砂の粒度とバインダーの影響
砂の粒度は、鋳肌、造形精細さ、通気性、砂型強度に関係します。
細かい砂は表面を滑らかにしやすい反面、通気性が下がる可能性があります。
粗い砂はガスが抜けやすい傾向があるものの、鋳肌が粗くなったり、細部の再現性が下がったりする場合があります。
バインダー量も重要な調整項目です。
少なすぎれば砂型が崩れやすくなり、多すぎればガス発生や焼付きの原因になることがあります。
砂型の強度だけを優先すると、鋳造時のガス抜けを損なうおそれがあります。
強度、通気性、耐熱性、除砂性を一体で評価することが品質安定への近道です。
積層ピッチと表面品質
積層ピッチを細かくすると、段差が小さくなり、曲面や小さな文字の再現性が向上します。
ただし造形時間は長くなり、出力コストも上がりやすくなります。
外観品質が重視される意匠面と、後加工を行う機械加工面では、求める表面品質が異なります。
すべてを最高解像度で出力するのではなく、製品の要求仕様に合わせて積層条件を決める考え方が現実的です。
短納期案件では、必要以上の高精細設定を避けることも納期とコストの両立につながります。
鋳造用データ作成の要点
続いては、砂型の品質を左右するデータ作成の要点を確認していきます。
湯口と湯道の配置
湯口と湯道は、溶湯を製品部へ安定して流し込むための経路です。
流れが速すぎると砂を巻き込みやすく、遅すぎると湯回り不良の要因になります。
3Dプリンター砂型では曲線状の湯道や断面形状の変化を作りやすいため、急激な方向転換を減らし、乱流を抑える設計に活用できます。
注湯位置は単なる入口ではなく、温度低下、酸化物の混入、製品内の凝固順序に影響する要素です。
湯道設計では、溶湯を静かに充填し、最後に凝固してほしい部分へ十分な溶湯を供給できるかを検討します。
試作段階では鋳造シミュレーションも活用し、湯回り不良や引け巣の予測結果をデータへ反映すると効果的です。
押湯と冷し金の考え方
肉厚部は冷えにくく、凝固収縮による空洞が発生しやすい場所です。
そのため、製品よりも後に凝固する押湯を配置し、収縮分の溶湯を供給します。
反対に早く冷やしたい箇所には、冷し金や肉盗み形状を検討する場合があります。
砂型3Dプリンターを使えば、押湯の形状や配置を短時間で変更できるため、試行錯誤のサイクルを速められます。
鋳造欠陥を後工程で補修するより、データ段階で凝固を制御するほうが品質とコストの両面で有利です。
中子とガス抜きの設計
中子は製品内部の空洞を作る部品であり、複雑な水路、排気路、軽量化用の中空構造で重要になります。
3Dプリンターでは分割の少ない一体中子を作れるため、合わせ面のバリや位置ずれを減らせる場合があります。
ただし中子が複雑になるほど、鋳造後に砂を取り除く作業も難しくなります。
除去可能な開口、洗浄経路、振動やショットブラストが届く経路をあらかじめ用意しましょう。
バインダー由来のガスを逃がすためのベント設計も不可欠です。
後処理と品質確認の方法
続いては、造形後の砂型を鋳造に使える状態へ整える後処理について確認していきます。
掘り出しと除砂作業
造形直後の砂型は、造形ボックス内の未硬化砂に囲まれています。
掘り出しではエアブロー、ブラシ、吸引装置などを使い、角部や薄肉部を欠けさせないように余分な砂を取り除きます。
内部流路に残った砂は、鋳造後の詰まりや異物混入につながるため、目視だけでなく重量確認や内視鏡確認を行うこともあります。
除砂は見栄えのためだけでなく、製品機能を守る品質保証工程です。
乾燥と含浸処理
砂型の強度や保存性を高めるため、乾燥、加熱硬化、含浸などの処理を行うことがあります。
乾燥が不十分な状態で高温の溶湯を注ぐと、水分やバインダーに由来するガスが急激に発生する可能性があります。
一方で過度な処理は通気性や崩壊性に影響するため、材料メーカーや造形サービスの推奨条件を守ることが必要です。
砂型の後処理条件は、砂型を硬くするためだけの条件ではありません。
安全な鋳込み、適切なガス抜け、鋳造後の除砂までを含めて決定します。
寸法検査と型合わせ確認
砂型は完成品ではなく、鋳造品質を決めるための工程品です。
それでも型合わせ面、基準穴、中子頭、湯口位置などは、出力後に寸法確認する必要があります。
ノギス、三次元測定機、3Dスキャナーなどを使い、CADデータとの偏差を把握すると、次回の補正に役立ちます。
上型と下型を仮組みし、合わせ面のすき間、位置決めピンの状態、中子の干渉も確認しましょう。
型ずれは製品の寸法不良や段差につながるため、注湯前の仮組み確認を省略しないことが重要です。
短納期化と活用事例
続いては、3Dプリンター砂型を短納期で活用する方法と代表的な利用場面を確認していきます。
木型工程を省く短納期対応
従来の砂型鋳造では、製品形状に合わせた木型や樹脂型を先に製作し、それを用いて砂型を成形する流れが一般的です。
3Dプリンター砂型では、鋳造用データから直接造形できるため、型製作に必要な工程を短縮できます。
設計変更が発生した場合も、データを更新して再造形できるため、改修用の木型を新たに作る時間を抑えられます。
ただし造形機の空き状況、造形サイズ、後処理能力、鋳造炉の予定も納期に影響します。
短納期を実現するには、造形だけでなく設計承認から鋳込みまでの工程全体を同時に管理する必要があります。
試作部品と少量生産での活用
開発中の試作部品では、形状変更が頻繁に発生し、数量も少ない傾向があります。
このような案件では、木型の初期費用をかけずに鋳造品を評価できる3Dプリンター砂型が適しています。
ポンプケーシング、インペラー、マニホールド、産業機械部品、自動車部品、航空関連部品など、内部流路が複雑な部品で活用が進んでいます。
一点物の補修部品や生産終了品の再製作でも、現物を3Dスキャンしてデータ化し、砂型鋳造へつなげる方法が検討できます。
少量生産では、部品単価だけではなく、木型費、設計変更費、立ち上げ期間、在庫リスクまで含めて比較します。
数量が少ないほど、直接造形による初期工程の短縮がメリットになりやすいでしょう。
量産導入前に確認したい条件
3Dプリンター砂型は少量品や複雑形状に強みがありますが、すべての量産品で最適とは限りません。
大量生産では、従来の自動造型ラインや金型方式のほうが、一個当たりのコストで有利になるケースがあります。
導入判断では、年間数量、部品サイズ、許容寸法、必要な鋳肌、材料、納期、変更頻度を比較することが重要です。
造形サービス会社、鋳造メーカー、設計部門が早い段階で情報を共有すれば、方式選定の精度を高められます。
3Dプリンター砂型は、従来工法を置き換えるためだけの技術ではありません。
従来工法では難しかった短納期、複雑中空形状、設計変更への対応力を補う選択肢です。
3Dプリンター砂型製作のまとめ
3Dプリンターで砂型を作る方法は、鋳造用に設計した3Dデータを準備し、砂とバインダーを積層造形し、除砂や乾燥などの後処理を経て鋳込みへ進む流れです。
成功のポイントは、単に砂型を出力することではなく、収縮、湯道、押湯、中子、ガス抜き、除砂性まで含めた鋳造設計にあります。
データ作成の段階で鋳造条件を織り込むほど、造形後の手戻りや鋳造不良を減らしやすくなります。
木型を省略できるため、試作、少量生産、複雑形状、設計変更が多い案件では特に有効です。
一方で、砂の種類、バインダー量、後処理、型合わせの品質確認を丁寧に行わなければ、短納期でも安定した鋳造品質は得られません。
部品の用途と生産条件に合わせて、造形サービス、鋳造メーカー、設計担当者が連携し、3Dプリンター砂型の強みを活かしていきましょう。